Stellen Sie sich die Laderampe am Ende einer geschäftigen dritten Schicht vor. Während der Durchschnittsbürger vielleicht nur ein paar weggeworfene Plastikrollen sieht, stellen Betriebsteams fest, dass ihr Jahresbudget durch einen massiven Einzelposten belastet wird. Müllcontainer quellen über mit verfilzten Netzen aus durchsichtigem Plastik. Diese alltägliche Lagerhausszene stellt Tausende von Dollar an verschwendetem Kapital dar.
Ineffiziente manuelle Verpackungsprozesse führen zu übermäßigem Materialverbrauch und explodierenden Beschaffungskosten. Sich auf körperliche Stärke statt auf mechanische Präzision zu verlassen, führt zu inkonsistenten Ergebnissen. Menschliches Versagen garantiert Materialverschwendung.
Moderne Einrichtungen erkennen, dass eine hohe Qualität gewährleistet ist Der Palettenwickler ist ein hochwirksames System zur Abfallreduzierung. Wir werden genau untersuchen, wie viel Verpackungsmaterial täglich verschwendet wird. Lassen Sie uns die versteckten finanziellen Nachteile aufdecken und zeigen, wie die Aufrüstung Ihrer Ausrüstung Ihr Geschäftsergebnis senkt.
Wichtige Erkenntnisse
- Das manuelle Verpacken ist der größte Übeltäter: Beim manuellen Verpacken einer Ladung wird im Vergleich zu automatisierten Maschinen typischerweise 20 bis 40 Prozent mehr Plastik verschwendet.
- Mechanische Dehnung ist Ihre Geheimwaffe: Moderne Verpackungsanlagen nutzen fortschrittliche Technologie, um das Material um bis zu 300 Prozent zu dehnen. Dadurch wird der Gesamtmaterialverbrauch drastisch reduziert und gleichzeitig die Ladungsstabilität gewahrt.
- Versteckte Kosten summieren sich: Verschwendetes Plastik erhöht systematisch die Kosten für den Mülltransport, den Arbeitsaufwand und das Risiko beschädigter Waren aufgrund schlechter Eindämmung.
- Nachhaltigkeit ist erreichbar: Durch die Optimierung der Geräteeinstellungen und die Erforschung wiederverwertbarer Materialien können Lagerhäuser ihren CO2-Fußabdruck deutlich reduzieren.
- Der ROI ist schnell: Die Investition in die richtigen automatisierten Verpackungslösungen amortisiert sich oft innerhalb von Monaten durch messbare Reduzierungen der täglichen Materialausgaben.
Die Realität von Stretchfolienabfällen in Lagerhäusern
Lineares Polyethylen niedriger Dichte wird weltweit in der Logistikbranche stark verbraucht. Ein Distributionszentrum mit hohem Volumen verschlingt problemlos mehrere Zehntausend Pfund pro Jahr. Aktuelle Marktinformationen deuten auf einen grundlegenden Wandel in der Sekundärverpackungslogistik hin. Da die Preise für erdölbasiertes Harz stark schwanken und strenge Nachhaltigkeitsauflagen der Unternehmen in Kraft treten, stehen Betriebsleiter unter enormem Druck, den Kunststoffverbrauch zu senken. Die datengesteuerte Materialreduzierung hat sich von einer grünen Randinitiative zu einer primären betrieblichen Messgröße entwickelt. Lieferketten wandeln sich energisch in Richtung intelligenter Automatisierung, um jedes Gramm Plastik zu verfolgen und zu minimieren.
Betriebsprüfungen offenbaren eine enorme Lücke zwischen gebrauchtem und verschwendetem Material. Die verwendete Materialmenge entspricht genau der mathematischen Menge, die erforderlich ist, um eine optimale Rückhaltekraft zu erreichen. Verschwendetes Material umfasst überflüssige Umdrehungen oder unnötig dicke Stärken. Betriebe, die auf nicht standardisierte Verfahren angewiesen sind, verschwenden oft bis zu einem Drittel ihres Gesamtbestands.
Warum passiert das? Es ist das natürliche Nebenprodukt systemischen menschlichen Versagens. Wenn Arbeiter Lasten manuell sichern, setzt körperliche Ermüdung ein. Um die Unfähigkeit, den Kunststoff festzuziehen, auszugleichen, überlappen die Arbeiter die Schichten übermäßig. Ohne automatisierte Tracking-Metriken können Manager eine unvorhersehbare Nutzung nicht vorhersagen. Ein Gabelstaplerfahrer könnte für eine Standardsendung 15 Umdrehungen anwenden. Ein anderer verwendet möglicherweise 25 für genau dasselbe Profil. Dieser Mangel an Standardisierung treibt die Grundbetriebskosten in die Höhe.
Manuelle Verpackung vs. maschinelle Palettenwickler: Ein direkter Vergleich
Die menschliche Biomechanik schränkt die Effizienz manueller Arbeit grundsätzlich ein. Ein durchschnittlicher Arbeiter, der rückwärts geht, kann Standardkunststoff nur um etwa 10 bis 20 Prozent dehnen. Mit zunehmender Dauer des Schaltvorgangs nimmt die angelegte Spannung deutlich ab. Der Kunststoff bleibt locker und schlaff. Die Mitarbeiter wenden mehrere redundante Schichten an, nur um sich bei der Lieferung sicher zu fühlen. Dies birgt schwerwiegende ergonomische Risiken wie Rückenbelastung und Rutsch- und Sturzgefahr.
Der Übergang zu automatisierten Lösungen verändert die Mathematik Ihres Versanddocks. Durch die Automatisierung entfällt das Rätselraten vollständig. Die Integration robuster Geräte gewährleistet mathematisch präzise Schutzschichten.
| Leistungsmetrik |
Manuelles Handverpacken |
Automatisiertes Maschinenverpacken |
| Foliendehnungspotential |
10 % - 20 % max |
Bis zu 300 % |
| Materialverschwendung |
Extrem hoch |
Nahe Null |
| Eindämmungskraft |
Inkonsistent und schwach |
Höchst einheitlich und verschlossen |
| Arbeitseffizienz |
Langsam und körperlich anstrengend |
Schnell und automatisiert |
| Integrität laden |
Anfällig für Transitverschiebungen |
Grundsolide Stabilität |
Die Mechanik der Pre-Stretch-Technologie
Dieses spezifische mechanische Merkmal unterscheidet eine einfache Verpackung von einer hochoptimierten Verpackung. Ein hochentwickelter Schlitten führt den Kunststoff durch speziell verzahnte Rollen. Vor dem Kontakt mit den Kartons dreht sich eine sekundäre Walze viel schneller als die primäre. Diese schnelle Aktion verlängert das Material. Es verdünnt den Kunststoff und erhöht gleichzeitig seine Zugfestigkeit.
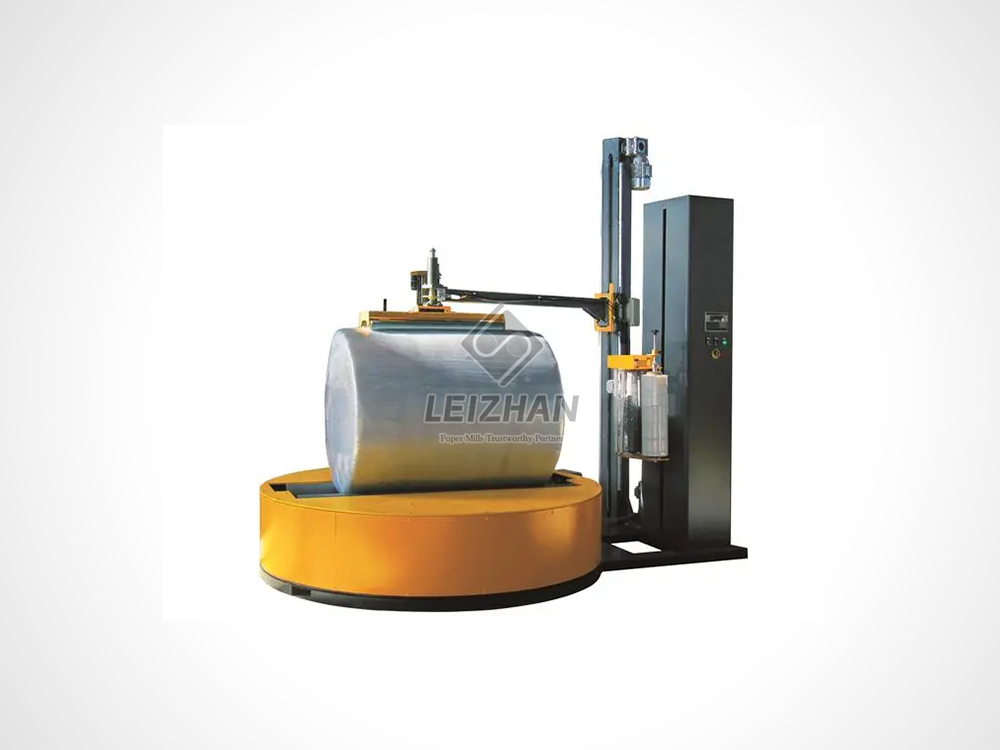
Schauen wir uns die tatsächlichen technischen Spezifikationen an. Hochleistungsmodelle wie die von Leizhan Paper Tech entwickelten fortschrittlichen Verpackungssysteme verfügen über programmierbare SPS-Steuerungen und präzisionsgefertigte Vordehnwagen. Diese Systeme erreichen routinemäßig eine Vorreckrate von 250 bis 300 Prozent. Die Rechnung ist einfach. Aus einem Fuß Material, das vom Kern abgezogen wird, werden sofort bis zu vier Fuß nutzbarer Wickel.
Wenn in einem Lager täglich 100 Skids verarbeitet werden, könnten bei einem manuellen Vorgang zehn volle Rollen verbraucht werden. Durch den Einsatz eines hocheffizienten Wagens reduziert sich dieser Bedarf auf nur drei oder vier Rollen. Darüber hinaus erhöht die mechanische Dehnung aktiv die Sicherheit. Gestrecktes Polyethylen wirkt wie ein gespanntes Gummiband. Es verfügt über ein Gedächtnis und versucht ständig, sich zu erholen. Diese ständige Spannung erfasst die Palettenlast fest anziehen. Es verhindert ein Verrutschen oder Wanken bei rauem Transport.
Versteckte Kosten zerstören Ihre Margen
Der sichtbarste Nachteil ist die direkte Belastung Ihres Beschaffungsbudgets. Durch den Kauf von 30 Prozent mehr Material als nötig werden Tausende von Dollar für die Modernisierung der Anlage eingespart. Allerdings sind die direkten Kosten nur die Spitze des Eisbergs.
Darüber hinaus verursacht verschwendetes Plastik eine sekundäre Ausgabe, die sogenannte Müllcontainergebühr. In der Industrielogistik zahlt man für das Wegwerfen von Dingen eine Prämie. Die Gebühren für Gewerbeabfälle werden nach Menge berechnet. Das Füllen von Müllcontainern mit weggeworfenen Rollenkernen und übermäßig verpacktem Plastik verkürzt die Abholzeitpläne. Dies treibt die monatlichen Abwassergebühren erheblich in die Höhe.
Übermäßiger Abfall hängt oft mit einer schlecht angelegten Spannung zusammen. Die Bediener verwenden möglicherweise zu viel Kunststoff, wenden aber nicht den richtigen Pressdruck an. Während des Transports führen Vibrationen auf der Autobahn dazu, dass sich lose Ladung verschiebt. Dies führt zu zerdrückten Kartons und ruiniertem Inventar. Der finanzielle Schaden einer Produktbeschädigung übersteigt die Anschaffungskosten des Kunststoffs bei weitem.
Bewährte technische Strategien zur Optimierung der Nutzung
Passen Sie die chemische Formulierung an Ihre Ausrüstung an. Die Verwendung von Handwickelmaterial auf einer automatisierten Hochgeschwindigkeitsmaschine führt zu ständigem Reißen. Umgekehrt verschwendet die Verwendung von erstklassigem Kunststoff in Maschinenqualität für Handarbeit Kapital. Stellen Sie sicher, dass Ihre Harzformulierung zu Ihrer spezifischen Ausrüstung passt.
Rufen Sie Ihre Eindämmungskräfte an. Mehr Schichten bedeuten nicht gleichbedeutend mit einer sichereren Sendung. Betriebsteams sollten digitale Spannungsmesser verwenden, um den ausgeübten Druck zu testen. Sobald die optimale Spannung ermittelt wurde, sperren Sie die Maschineneinstellungen über das SPS-Bedienfeld. Dies gewährleistet Sicherheit ohne das Auftragen verschwenderischer Schichten.
Führen Sie regelmäßige Wartungsarbeiten an der Ausrüstung durch. Eine Industriemaschine ist nur so effizient wie ihr Wartungsplan. Mit der Zeit sammeln sich auf den Wagenrollen Staub und klebrige Harzablagerungen an. Abgenutzte Zahnräder führen dazu, dass der Kunststoff verrutscht oder Mikrorisse aufweist. Die Implementierung einer strengen Routine verhindert diesen mechanischen Fehler.
Schulen Sie Ihr Betriebsteam für die Überwachung Kennzahlen zum Filmkonsum . Ein weit verbreitetes Problem besteht darin, dass Bediener programmierte Einstellungen manuell überschreiben, um zusätzliche Umwicklungen hinzuzufügen. Eine ordnungsgemäße Schulung schafft Vertrauen in die mathematische Präzision der Geräte.
Passen Sie Ihre Materialstärke richtig an. Beschaffungsabteilungen kaufen oft standardmäßig den dicksten verfügbaren Kunststoff ein. Fortschritte in der Polymertechnik haben mehrschichtige Nanofilme eingeführt. Ein dünneres Hochleistungsmaterial, das richtig gedehnt wird, übertrifft in der Regel einen dickeren Kunststoff, der kaum gedehnt wird.
Umweltauswirkungen und nachhaltige Alternativen
Herkömmliches Polyethylen ist für die Schwerlastlogistik äußerst effektiv, stellt jedoch eine deutliche Herausforderung für die Umwelt dar. Da es klebrig und dehnbar ist, verheddert es sich in kommunalen Recycling-Sortiermaschinen. Riesige Mengen landen auf Mülldeponien und tragen erheblich zum CO2-Fußabdruck der Industrie bei.
Trotz dieser Herausforderungen ist das Material bei korrekter Handhabung auf Betriebsebene in hohem Maße recycelbar. Lagerhäuser können durch die Implementierung eines speziellen Ballenpresssystems aus Abfallausgaben eine geringfügige Einnahmequelle machen. Halten Sie den gebrauchten Kunststoff sauber und strikt getrennt von starrem Umreifungsband. Komprimieren Sie den Abfall zu dichten Ballen. Gewerbliche Recyclingunternehmen kaufen diese sauberen Ballen, um Terrassendielen und Sekundärverpackungen aus Verbundwerkstoff herzustellen.
Da die Nachhaltigkeitsvorschriften immer strenger werden, entwickelt der Markt Alternativen. Die Einrichtungen testen biobasierte Kunststoffe, die aus pflanzlichen Materialien gewonnen werden. Für geschlossene Lieferketten bieten wiederverwendbare Hochleistungsnetze eine praktikable Zero-Waste-Alternative.
Leitfaden zur Geräteauswahl für maximalen ROI
Bevor Sie Kapital für neue Geräte anfordern, legen Sie die Grundkosten fest. Teilen Sie Ihre gesamten monatlichen Kunststoffkosten durch die Gesamtzahl der versendeten Skids. Vergleichen Sie diese aufgeblähte Basislinie mit der prognostizierten Effizienz eines automatisierten Systems.
Die Auswahl der geeigneten Maschine erfordert spezifische Betriebsparameter und erfordert keine Vermutungen. Bewerten Sie Ihr tägliches Durchsatzvolumen. Wenn eine Anlage weniger als 15 Einheiten pro Tag verarbeitet, kann manuelle Arbeit dennoch wirtschaftlich vertretbar sein. Sobald das Volumen 20 Einheiten pro Tag übersteigt, ist eine halbautomatische Maschine mit angetriebenem Schlitten obligatorisch.
Überprüfen Sie insbesondere das Gewicht und die Abmessungen Ihrer Ladung. Standard-Automatendrehtische bewältigen bis zu 2.000 Kilogramm bei einem Durchmesser von 1.500 Millimetern. Bei besonders schweren oder instabilen Lasten sorgt ein Dreharmwickler dafür, dass die Palette stationär bleibt, während sich der Folienwagen um sie dreht.
Berechnen Sie Ihre Amortisationszeit. Eine hochwertige Maschine reduziert den Materialverbrauch um bis zu 70 Prozent. Die kumulierten Kunststoffeinsparungen, kombiniert mit reduzierten Arbeitsstunden und beseitigten Produktschäden, amortisieren die Investitionsausgaben in der Regel innerhalb von 12 bis 18 Monaten.
Abschluss
Die Verschwendung von Sekundärverpackungsmaterial ist ein leicht lösbares Lagerproblem. Der Übergang von chaotischer Handarbeit zu einem maschinengestützten Prozess steigert Ihre betriebliche Effizienz grundlegend. Die Optimierung der Sicherung Ihrer Waren ist ein absoluter Gewinn. Es senkt die Beschaffungskosten, sichert die Ladung für raue Transporte und schützt die Umwelt vor unnötiger Plastikverschmutzung.
Machen Sie noch heute einen Spaziergang zu Ihrer Laderampe. Überprüfen Sie Ihren aktuellen Verpackungsprozess und werfen Sie einen Blick in Ihre gewerblichen Müllcontainer. Wenn Sie bereit sind, den Kapitalverlust zu stoppen, erkunden Sie die fortschrittliche, automatisierte Lösung Stretchfolien -Verpackungslösungen, die von Leizhan Paper Tech entwickelt wurden, um genau die Konfiguration zu finden, die Ihren betrieblichen Anforderungen entspricht.
FAQ
Wie viel Stretchfolie benötigt eine Standardpalette?
Der genaue Betrag variiert je nach Höhe, Gewicht und Profil der versendeten Waren. Eine ordnungsgemäß maschinell verpackte Standardeinheit erfordert normalerweise zwischen 2 und 4 Unzen Kunststoff. Beim manuellen Einwickeln kommt es auf menschliche Spannung und starke Überlappung an, wodurch in der Regel 8 bis 10 Unzen Material für genau die gleiche Ladung verbraucht werden.
Was ist der ideale Vordehnungsprozentsatz für einen Palettenwickler?
Standardmäßige Industriemaschinen bieten typischerweise eine Dehnungsfähigkeit von 200 bis 250 Prozent. Aus einem Fuß Plastik werden drei bis dreieinhalb Fuß. High-End-Fortgeschrittenenmodelle erreichen 300 Prozent oder mehr. Der ideale Preis hängt ganz von Ihrer spezifischen Materialstärke und der strukturellen Stabilität der Kartons ab.
Kann Palettenfolie recycelt werden?
Ja, der überwiegende Teil dieses Materials ist in hohem Maße recycelbar. Um von kommerziellen Recyclinganlagen angenommen zu werden, muss der Kunststoff vollständig sauber gehalten, ordnungsgemäß gepresst und von anderen Lagerabfällen wie starren Umreifungsbändern, Schmutz und Papierversandetiketten getrennt werden.
Spart mir eine dünnere Stretchfolie Geld?
Nicht immer. Während die Reduzierung der Dicke ein beliebter Branchentrend ist, führt ein Kunststoff, der für Ihr spezifisches Lastprofil zu dünn ist, unweigerlich zu Löchern oder Rissen an scharfen Kartonecken. Dies führt dazu, dass die Bediener die Maschine anhalten, den zerbrochenen Kunststoff wegwerfen und die gesamte Einheit neu verpacken. Echte Kosteneinsparungen erfordern die perfekte Balance zwischen Materialstärke und Maschinenspannung.
Wie berechne ich die Kosten für Stretchfolie pro Palette?
Um Ihre genauen Kosten zu ermitteln, teilen Sie den Preis einer einzelnen Rolle durch ihre Gesamtlänge. Messen Sie, wie viele Fuß Plastik Ihre Maschine zum Verpacken einer kompletten Ladung benötigt. Multiplizieren Sie die Kosten pro Fuß mit den pro Ladung verbrauchten Fuß. Automatisierte Maschinen mit hoher Vordehnungsfähigkeit senken diese Endzahl im Vergleich zur manuellen Anwendung deutlich.
Was ist der Unterschied zwischen gegossener und geblasener Stretchfolie?
Gussfolien werden mithilfe eines Extrusionsverfahrens hergestellt, bei dem der Kunststoff schnell abgekühlt wird. Dies führt zu hervorragender Klarheit, leisem Abwickeln und gleichmäßiger Dicke. Blasfolie wird extrudiert und mit Luft expandiert, wodurch sie robuster und durchstoßfester wird. Allerdings ist es beim Abwickeln lauter und weniger klar. Die Auswahl hängt von Ihrem spezifischen Lastprofil und Ihrer Lagerumgebung ab.


