Kuvittele lastauslaituri kiireisen kolmannen työvuoron lopussa. Vaikka keskivertoihminen saattaa nähdä vain muutaman hylätyn muovirullan, operatiiviset tiimit näkevät valtavan rivikohdan vuotavan vuosibudjettiaan. Kaatopaikat täyttyvät sotkeutuneista kirkkaasta muovista. Tämä yleinen varastokohtaus edustaa tuhansia dollareita hukkaan heitettyä pääomaa.
Tehottomat manuaaliset käärintäprosessit johtavat liialliseen materiaalinkäyttöön ja räjähdysmäisesti nouseviin hankintakustannuksiin. Luottaminen fyysiseen lujuuteen mekaanisen tarkkuuden sijaan tuottaa epäjohdonmukaisia tuloksia. Inhimillinen virhe takaa materiaalin hukkaan.
Nykyaikaiset tilat ymmärtävät, että korkea laatu lavakääre on erittäin tehokas jätteen vähentämisjärjestelmä. Selvitämme tarkasti, kuinka paljon pakkausmateriaalia tuhlataan päivittäin. Anna meidän paljastaa piilotetut taloudelliset seuraamukset ja näyttää, kuinka laitteesi päivittäminen säästää tulostasi.
Avaimet takeawayt
- Manuaalinen kääriminen on suurin syyllinen: Kuorman kääriminen käsin kuluttaa yleensä 20–40 prosenttia enemmän muovia kuin automatisoiduissa koneissa.
- Mekaaninen venyminen on salainen aseesi: Nykyaikaiset pakkauslaitteet käyttävät edistynyttä tekniikkaa materiaalin venyttämiseksi jopa 300 prosenttia. Tämä vähentää huomattavasti materiaalin kokonaiskäyttöä säilyttäen samalla kuorman vakauden.
- Piilokustannusten summa: Hukkaan mennyt muovi lisää järjestelmällisesti jätteenkuljetusmaksuja, työtunteja ja riskiä vahingoittua tavaroista huonon eristämisen vuoksi.
- Kestävyys on saavutettavissa: Laiteasetusten optimointi ja kierrätettävien materiaalien tutkiminen auttavat varastoja vähentämään merkittävästi hiilijalanjälkeään.
- ROI on nopea: Investointi oikeisiin automatisoituihin käärintäratkaisuihin maksaa itsensä usein takaisin kuukausissa päivittäisten materiaalikulujen mitattavissa olevien vähennysten ansiosta.
Stretch Film -jätteen todellisuus varastoissa
Lineaarista matalatiheyksistä polyeteeniä kulutetaan voimakkaasti maailmanlaajuisesti logistiikkasektorilla. Suurten volyymien jakelukeskus pureskelee helposti kymmeniä tuhansia puntia vuosittain. Viimeaikaiset markkinatutkimukset osoittavat perustavanlaatuisen muutoksen toissijaisten pakkausten logistiikassa. Öljypohjaisten hartsien hinnat vaihtelevat hurjasti ja tiukat yritysvastuutoimet astuvat voimaan, joten toiminnanjohtajilla on valtava paine vähentää muovin kulutusta. Tietoihin perustuva materiaalin vähentäminen on kehittynyt reunavihreästä aloitteesta ensisijaiseksi toiminnalliseksi mittariksi. Toimitusketjut ovat siirtymässä aggressiivisesti kohti älykästä automaatiota seuratakseen ja minimoidakseen jokaista muovia.
Toiminnalliset auditoinnit paljastavat massiivisen kuilun käytetyn materiaalin ja hukamateriaalin välillä. Käytetty materiaali on tarkka matemaattinen määrä, joka tarvitaan optimaalisen suojavoiman saavuttamiseen. Hukkaan heitetty materiaali sisältää ylimääräiset kierrokset tai tarpeettoman paksut mittarit. Standardoimattomiin menetelmiin perustuvat laitokset tuhlaavat usein jopa kolmanneksen kokonaisvarastoistaan.
Miksi näin tapahtuu? Se on luonnollinen sivutuote systeemisestä inhimillisestä virheestä. Kun työntekijät kiinnittävät kuormia käsin, fyysinen väsymys alkaa. Kompensoidakseen kyvyttömyyttään vetää muovia tiukasti, käyttäjät menevät päällekkäin. Ilman automaattisia seurantamittareita johtajat eivät voi ennustaa ennakoimatonta käyttöä. Yksi trukin kuljettaja voi käyttää 15 kierrosta vakiolähetyksessä. Toinen voi käyttää 25 täsmälleen samalle profiilille. Tämä standardoinnin puute nostaa perustoimintakustannuksia.
Manuaalinen kääriminen vs. koneen kuormalavojen kääreet: suora vertailu
Ihmisen biomekaniikka rajoittaa olennaisesti käsityön tehokkuutta. Keskiverto taaksepäin kävelevä työntekijä voi venyttää tavallista muovia vain noin 10-20 prosenttia. Vaihteen edetessä käytetty jännitys laskee merkittävästi. Muovi pysyy löysänä ja löysänä. Työntekijät käyttävät useita ylimääräisiä kerroksia vain tunteakseen olonsa turvalliseksi lähetyksen suhteen. Tämä aiheuttaa vakavia ergonomisia riskejä, kuten selän rasitusta ja liukastumis- ja putoamisvaaraa.
Automatisoituihin ratkaisuihin siirtyminen muuttaa telakkasi matematiikkaa. Automaatio poistaa arvaukset kokonaan. Tukevien laitteiden integrointi varmistaa matemaattisesti tarkat suojakerrokset.
| Performance Metric |
Manuaalinen Käsinkääre |
Automaattinen konepainatus |
| Filmin venytyspotentiaali |
10 % - 20 % max |
Jopa 300 % |
| Materiaalijätteet |
Erittäin korkea |
Lähellä nollaa |
| Suojavoima |
Epäjohdonmukainen ja heikko |
Erittäin yhtenäinen ja lukittu |
| Työvoiman tehokkuus |
Hidas ja fyysisesti vaativa |
Nopea ja automatisoitu |
| Lataa eheys |
Alttiina liikenteen siirtymiselle |
Kiinteä vakaus |
Pre-Stretch-tekniikan mekaniikka
Tämä erityinen mekaaninen ominaisuus erottaa alkeellisen kääreen erittäin optimoidusta pakkauksesta. Hienostunut vaunu pujottaa muovin erikoishammasrullien läpi. Ennen kosketusta laatikoihin toissijainen rulla pyörii paljon nopeammin kuin ensisijainen. Tämä nopea toiminta pidentää materiaalia. Se ohenee muovia ja lisää samalla sen vetolujuutta.
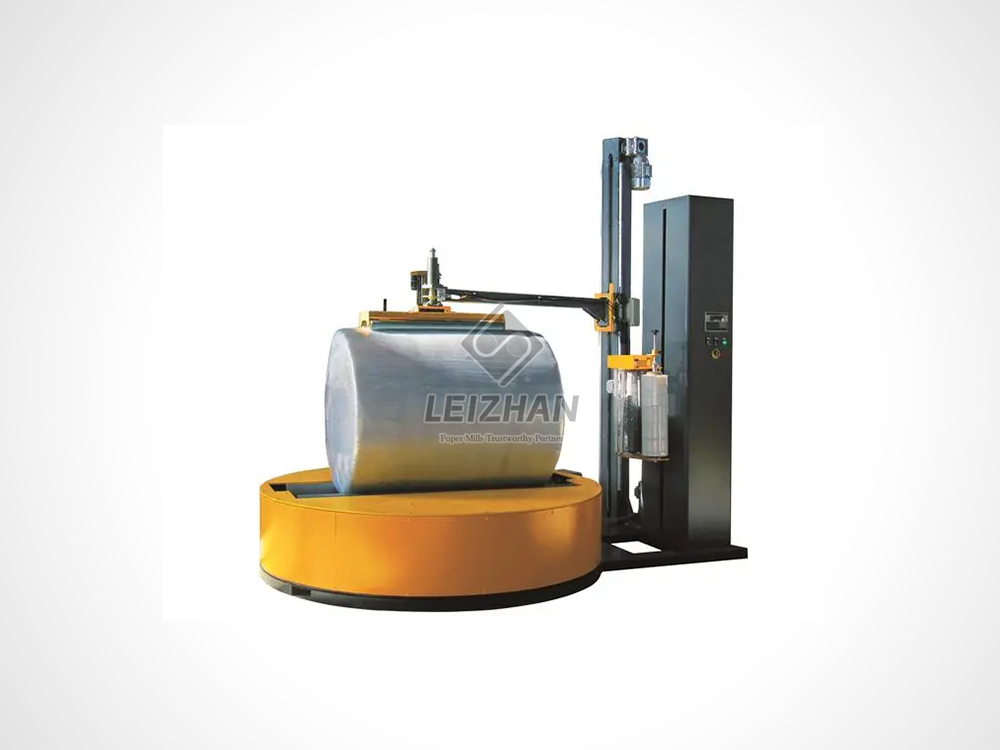
Katsotaanpa todellisia teknisiä eritelmiä. Tehokkaat mallit, kuten Leizhan Paper Techin kehittämät edistyneet käärintäjärjestelmät, sisältävät ohjelmoitavat PLC-ohjaimet ja tarkasti suunnitellut esivenytysvaunut. Nämä järjestelmät saavuttavat rutiininomaisesti 250-300 prosentin esivenytysnopeuden. Matematiikka on suoraviivaista. Yhdestä irti vedetystä materiaalista tulee välittömästi jopa neljä jalkaa käyttökelpoista käärettä.
Jos varasto käsittelee 100 luistoa päivässä, manuaalinen toiminto saattaa kuluttaa kymmenen täyttä rullaa. Tehokkaan vaunun käyttö leikkaa vaatimuksen vain kolmeen tai neljään rullaan. Lisäksi mekaaninen venyminen parantaa aktiivisesti turvallisuutta. Venytetty polyeteeni toimii kuin kireä kuminauha. Sillä on muisti ja se yrittää jatkuvasti napsauttaa takaisin. Tämä jatkuva jännitys tarttuu kuormalava tiukasti. Se estää liikkumisen tai heilumisen vaikean kuljetuksen aikana.
Piilokustannukset, jotka tuhoavat marginaalisi
Näkyvin rangaistus on suora osuma hankintabudjettiin. Ostamalla 30 prosenttia enemmän materiaalia kuin on tarpeen, ohjataan tuhansia dollareita tilojen päivityksistä. Suorat kustannukset ovat kuitenkin vain jäävuoren huippu.
Lisäksi hukkaan mennyt muovi aiheuttaa toissijaisen kulun, joka tunnetaan nimellä roskakorimaksu. Teollisuuden logistiikassa maksat palkkion tavaroiden heittämisestä pois. Kaupalliset jätemaksut lasketaan määrän mukaan. Kaatopaikkojen täyttäminen hylätyillä rullisydämillä ja liiallisesti käärityllä muovilla nopeuttaa noutoaikatauluja. Tämä nostaa kuukausittaisia sanitaatiomaksuja huomattavasti.
Liiallinen hukka korreloi usein huonosti kohdistetun jännityksen kanssa. Käyttäjät saattavat käyttää liikaa muovia, mutta eivät käytä oikeaa puristuspainetta. Kuljetuksen aikana moottoritien tärinä saa irralliset kuormat siirtymään. Tämä johtaa murskattuihin laatikoihin ja tuhoutuneisiin varastoihin. Tuotevaurioiden taloudellinen rangaistus on huomattavasti suurempi kuin muovin alkuperäiset kustannukset.
Todistetut suunnittelustrategiat käytön optimoimiseksi
Yhdistä kemiallinen koostumus laitteeseesi. Käsikääremateriaalin käyttö nopeassa automatisoidussa koneessa johtaa jatkuvaan napsahtamiseen. Sitä vastoin korkealaatuisen koneluokan muovin käyttö manuaaliseen työhön hukkaa pääomaa. Varmista, että hartsikoostumus vastaa erityistä laitteistoasi.
Valitse rajoitusvoimasi. Enemmän kerroksia ei tarkoita turvallisempaa lähetystä. Toimintaryhmien tulee käyttää digitaalisia jännitysmittareita paineen testaamiseen. Kun optimaalinen jännitys on tunnistettu, lukitse koneen asetukset PLC-paneelin kautta. Tämä varmistaa turvallisuuden käyttämättä turhia kerroksia.
Suorita säännöllinen laitteiden huolto. Teollisuuskone on vain niin tehokas kuin sen huoltoaikataulu. Ajan myötä vaunun teloihin kerääntyy pölyä ja tahmeaa hartsia. Kuluneet hammaspyörät aiheuttavat muovin luistamisen tai mikrorepeytymisen. Tiukan rutiinin toteuttaminen estää tämän mekaanisen vian.
Kouluta toimintatiimisi tarkkailemaan kalvon kulutusmittarit . Valtava ongelma on se, että käyttäjät ohittavat ohjelmoidut asetukset manuaalisesti lisätäkseen ylimääräisiä kääreitä. Oikea koulutus luo luottamusta laitteiden matemaattiseen tarkkuuteen.
Oikean kokoinen materiaalimittari. Hankintayksiköt ostavat usein oletuksena paksuimman saatavilla olevan muovin. Polymeeritekniikan kehitys on tuonut käyttöön monikerroksisia nanokalvoja. Rutiininomaisesti oikein venytetty ohuempi, suorituskykyinen materiaali ylittää paksumman, tuskin venyvän muovin.
Ympäristövaikutukset ja kestävät vaihtoehdot
Perinteinen polyeteeni on erittäin tehokas raskaassa logistiikassa, mutta se on selkeä ympäristöhaaste. Suunniteltu tahmeaksi ja venyväksi, se sotkeutuu kunnallisiin kierrätyslajittelukoneisiin. Valtavat määrät päätyvät kaatopaikoille, mikä lisää merkittävästi teollisuuden hiilijalanjälkeä.
Näistä haasteista huolimatta materiaali on erittäin kierrätettävää, jos sitä käsitellään oikein laitostasolla. Varastot voivat muuttaa jätekulut pieneksi tulovirraksi ottamalla käyttöön erillisen paalausjärjestelmän. Pidä käytetty muovi puhtaana ja tiukasti erillään jäykistä vanteista. Purista jätteet tiiviiksi paaleiksi. Kaupalliset kierrättäjät ostavat nämä puhtaat paalit valmistaakseen komposiittipäällysteitä ja toissijaisia pakkauksia.
Kun kestävän kehityksen vaatimukset tiukentuvat, markkinat kehittävät vaihtoehtoja. Tiloissa testataan kasvimateriaaleista saatuja biopohjaisia muoveja. Suljetun kierron toimitusketjuissa uudelleenkäytettävät raskaat verkot tarjoavat toteuttamiskelpoisen jätteetön vaihtoehdon.
Laitteiston valintaopas maksimisijoitetun pääoman tuottoa varten
Ennen kuin pyydät pääomaa uusiin laitteisiin, määritä peruskustannukset. Jaa kuukausittaiset muovin kokonaiskustannukset toimitettujen liukusäätiöiden kokonaismäärällä. Vertaa tätä paisunutta lähtökohtaa automatisoidun järjestelmän ennustettuun tehokkuuteen.
Sopivan koneiston valinta vaatii tiettyjä toimintaparametreja arvailun sijaan. Arvioi päivittäinen kapasiteettisi. Jos laitos käsittelee alle 15 yksikköä päivässä, käsityö voi silti olla taloudellisesti perusteltua. Kun tilavuus ylittää 20 yksikköä päivässä, tulee pakolliseksi puoliautomaattinen kone, joka on varustettu moottoroidulla vaunulla.
Tarkista erityisesti kuormasi paino ja mitat. Tavalliset automatisoidut levysoittimet käsittelevät jopa 2000 kilogrammaa, joiden halkaisija on 1500 millimetriä. Poikkeuksellisen raskaita tai epävakaita kuormia varten pyörivä varsikääre varmistaa, että lava pysyy paikallaan kalvokelkan pyöriessä sen ympärillä.
Laske takaisinmaksuaikasi. Laadukas kone vähentää materiaalin käyttöä jopa 70 prosenttia. Kumulatiivinen muovisäästö yhdistettynä lyhennettyihin työtunteihin ja eliminoituihin tuotevaurioihin maksaa investoinnit tyypillisesti takaisin 12–18 kuukauden kuluessa.
Johtopäätös
Toissijaisen pakkausmateriaalin hukkaaminen on helposti ratkaistava varastoongelma. Siirtyminen kaoottisesta käsityöstä koneavusteiseen prosessiin parantaa toimintasi tehokkuutta perusteellisesti. Tavaroidesi suojauksen optimointi on täydellinen voitto. Se leikkaa hankintakustannuksia, turvaa rahtia kovaa kuljetusta varten ja suojelee ympäristöä tarpeettomilta muovisaasteilta.
Kävele lastauslaiturillesi tänään. Tarkkaile nykyistä käärintäprosessiasi ja katso kaupallisten jäteastioiden sisälle. Jos olet valmis lopettamaan pääoman vuotamisen, tutustu edistyneisiin, automatisoituihin Leizhan Paper Techin suunnittelemia venytyskalvopakkausratkaisuja löytääkseen tarkan kokoonpanon, joka vastaa toiminnallisia vaatimuksiasi.
FAQ
Kuinka paljon joustavaa kalvoa tavallinen lava vaatii?
Tarkka määrä vaihtelee kuljetettavien tavaroiden pituuden, painon ja profiilin mukaan. Oikein konepakattu vakioyksikkö vaatii yleensä 2–4 unssia muovia. Manuaalinen kääriminen perustuu ihmisen jännitykseen ja voimakkaaseen päällekkäisyyteen, joka kuluttaa tyypillisesti 8-10 unssia materiaalia täsmälleen samalla kuormalla.
Mikä on ihanteellinen esivenytysprosentti kuormalavan kääreelle?
Tavalliset teollisuuskoneet tarjoavat tyypillisesti 200-250 prosentin venymiskyvyn. Yksi jalka muovista tulee kolmesta kolmeen ja puoleen jalkaan. Huippuluokan edistyneet mallit saavuttavat 300 prosenttia tai enemmän. Ihanteellinen määrä riippuu täysin materiaalimittastasi ja laatikoiden rakenteellisesta vakaudesta.
Voidaanko kuormalavojen kääre kierrättää?
Kyllä, suurin osa tästä materiaalista on erittäin kierrätettävää. Jotta muovi voidaan hyväksyä kaupallisiin kierrätyslaitoksiin, se on pidettävä täysin puhtaana, paalattu asianmukaisesti ja erotettava muusta varastojätteestä, kuten jäykistä vanteista, liasta ja paperisista lähetystarroista.
Säästääkö ohuempi venytyskalvo rahaa?
Ei aina. Vaikka alasmittaus on suosittu alan trendi, jos muovi on liian ohutta tiettyyn kuormitusprofiiliisi, se väistämättä puhkaisee tai repeytyy laatikon terävissä kulmissa. Tämä saa käyttäjän pysäyttämään koneen, hävittämään rikkoutuneen muovin ja käärimään koko yksikön uudelleen. Todelliset kustannussäästöt edellyttävät täydellisen tasapainon löytämistä materiaalin paksuuden ja koneen kireyden välillä.
Kuinka lasken venyvän kalvon hinta per lava?
Määritä tarkka hinta jakamalla yhden rullan hinta sen kokonaispituudella. Mittaa kuinka monta jalkaa muovia koneesi käyttää yhden kokonaisen kuorman käärimiseen. Kerro jalkakohtainen hinta kuormaa kohti käytetyillä jaloilla. Automaattiset koneet, joissa on korkea esivenytyskyky, vähentävät tätä lopullista lukua merkittävästi verrattuna manuaaliseen levitykseen.
Mitä eroa on valetulla ja puhalletulla stretch-kalvolla?
Valettu kalvo valmistetaan ekstruusioprosessilla, joka jäähdyttää muovin nopeasti. Tämä tuottaa erinomaisen kirkkauden, hiljaisen purkamisen ja tasaisen paksuuden. Puhallettu kalvo suulakepuristetaan ja laajenee ilmalla, mikä tekee siitä sitkeämmän ja puhkaisua kestävämmän. Se on kuitenkin äänekkäämpi rentoutuessaan ja sen kirkkaus on vähemmän. Valinta riippuu tietystä kuormaprofiilistasi ja varastoympäristöstäsi.


