Koneen suunnittelemattomat seisokit ovat hiljainen voittomurha millä tahansa suuren volyymin pakkauslinjalla. Kun ensisijainen käärintäjärjestelmä epäonnistuu, se luo välittömän pullonkaulan. Tämä pysäyttää koko varaston työnkulun. Nämä kalliit mekaaniset viat tapahtuvat kuitenkin harvoin yhdessä yössä. Ne ovat lähes aina välittömiä seurauksia laiminlyönnistä rutiinihoidosta. Ennakoivan ylläpitostrategian toteuttaminen estää täysin nämä odottamattomat häiriöt. Tässä suunnitteluoppaassa tutkimme välttämättömiä huoltoprotokollia, joita tarvitaan, jotta pakkaustoimintasi toimisi huipputeholla. Käsittelemme kriittiset komponentit, kuten vaihteistot, yläpuoliset laakerit ja rakenteelliset tarkastusrutiinit.
Avaimet takeawayt
- Ennaltaehkäisevä hoito lisää ROI:ta: Tiukan, dokumentoidun huoltorutiinin luominen minimoi odottamattomat seisokit. Tämä ennakoiva lähestymistapa pidentää merkittävästi pakkauslaitteistosi käyttöikää ja suojaa pääomasijoituksesi.
- Keskity kolmeen suureen: Suurin osa pyörivien varsijärjestelmien mekaanisista vioista johtuu kolmen kriittisen komponentin laiminlyönnistä. Nämä ovat vaihteiston alennus, yläpuolinen kääntölaakeri ja nostoketjut. Näiden osien tasainen voitelu ja kireyden valvonta eivät ole neuvoteltavissa.
- Turvallisuus ennen kaikkea: Huoltohenkilöstön on aina noudatettava tiukasti asianmukaisia LOTO-turvallisuusohjeita. Koneen kiinnittäminen ennen tarkastusten suorittamista estää vakavat työtapaturmat.
- Päivittäiset tarkastukset ovat tärkeitä: Pienten ongelmien varhainen tunnistaminen estää katastrofaaliset vahingot. Kalvovaunujen tukosten, roskien kerääntymisen tai anturin vääristymien havaitseminen päivittäisten visuaalisten tarkastusten aikana säästää tuhansia korjauskustannuksia.
Raskaiden pyörivien varsijärjestelmien ja teollisuuden trendien ymmärtäminen
Nykyaikaisessa suurpakkaustoiminnassa tarvitaan erikoiskoneita varmistamaan kuormat, joita perinteiset laitteet eivät yksinkertaisesti pysty käsittelemään. Toisin kuin tavallisissa kääntöpöytämalleissa, joissa lava pyörii epävarmasti liikkuvalla alustalla, pyörivä varsikone pitää lavan täysin paikallaan. Tukevaan ylärunkoon ripustettu mekaaninen varsi pyörii kuorman ympäri ja annostelee venytyskalvoa.
Tämä kiinteän kuorman rakenne on välttämätön teollisuudelle, joka käsittelee epävakaita, erittäin raskaita tai epätavallisen muotoisia kuormalavoja. Kuvittele kohoava pino hauraita juomatölkkejä tai massiivinen teollisuuspaperirulla. Näiden pyörittäminen levysoittimella on katastrofin resepti. Tällaisissa tiukoissa sovelluksissa käyttämällä Raskaat pyörivät varsi joustavat kääreet varmistavat, että kuorman eheys pysyy tinkimättömänä käärintäjakson aikana. Lisäksi nämä koneet ovat erittäin suosittuja pesuympäristöissä, koska lattia ei sisällä mekaanisia alustoja. Tämä mahdollistaa nopean ja perusteellisen puhdistamisen.
Teollisuuden tämänhetkisiä trendejä tarkasteltaessa teollisuuspakkausala on nopeasti siirtymässä pois reaktiivisista korjauksista ennakoivaan kunnossapitoon. Nykyaikaiset tilat varustavat yhä useammin sarjan päätekääreitä IoT-yhteensopivilla antureilla. Nämä laitteet seuraavat reaaliaikaisia tärinä- ja lämpötietoja. Tämän teknologisen harppauksen ansiosta laitoksen johtajat voivat havaita pyörivien komponenttien mikroskooppiset poikkeavuudet, ennen kuin ne kärjistyvät täysimittaisiksi mekaanisiksi vaurioiksi. Erityisesti paperinvalmistussektorilla, jossa laitteet käsittelevät massiivisia, yli 3000 kg painavia rullia, tietopohjaisesta kunnossapidosta on tulossa uusi lähtökohta. Jopa ilman kehittyneitä antureita, ensimmäinen askel tehokkaan hoitosuunnitelman laatimisessa on sen tunnustaminen, että pyörivän varren nopea keskipakovoima aiheuttaa poikkeuksellisen dynaamisen rasituksen yläpuolisiin rakenneosiin.
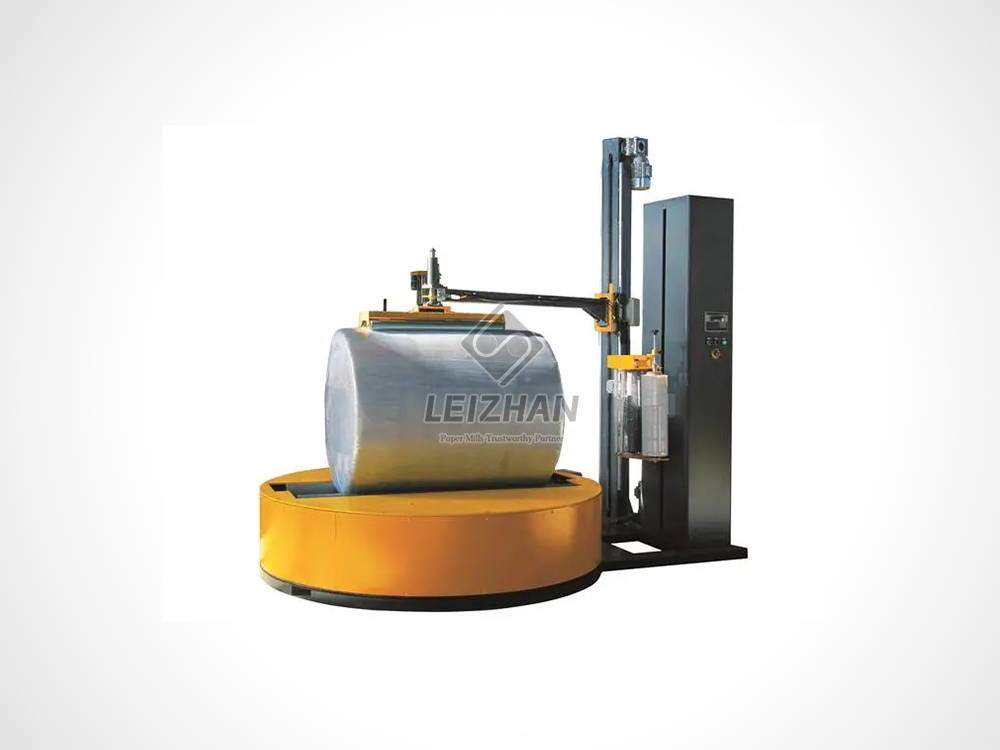
Ennaltaehkäisevän palveluaikataulun taloudellinen vaikutus
Reaktiivisen lähestymistavan omaksuminen koneen kunnossapidossa on erittäin tehoton strategia. Komponentin katkeamisen tai takertumisen odottaminen ennen sen korjaamista heikentää kannattavuutta. Kuvittele tämä skenaario. On kuun loppu, toimitusajat lähestyvät, ja ensisijainen kääre pysähtyy yhtäkkiä tukoksen vuoksi. Tästä johtuvat nopeutetut toimitusmaksut, käyttämättömät työvoimakustannukset ja menetetty tuotantoaika ylittävät paljon rutiinihuoltoosien hinnan.
Tämän painajaisen välttämiseksi toteuttamalla huolellisesti dokumentoitu ennakoiva huoltoaikataulu on ehdoton välttämättömyys. Säännöllinen, kalenteriin perustuva huolto säästää suoraan koneesi pääomasijoituksia. Noudattamalla valmistajan suosittelemia aikavälejä tilat voivat pidentää koneen käyttöikää useilla vuosilla. Puhtaina, hyvin voideltuina ja oikein kohdistetuissa komponenteissa on huomattavasti vähemmän kitkaa ja lämpörasitusta.
Yhtä tärkeää on ylläpitää laitoksen laajuista omistuskulttuuria. Käyttäjiä tulee kouluttaa käyttämään aistejaan päivittäin. Opeta heille terveen koneen selkeä ääni. Tämä antaa heille mahdollisuuden ilmoittaa välittömästi alivoideltujen laakereiden kuivasta vinkumisesta tai löysän käyttöketjun rytmistä naksutusta. Näiden havaintojen tarkka kirjaaminen keskitettyyn järjestelmään varmistaa, että kriittisiä tarkistuksia ei ohiteta.
Ydinhuoltopisteet: Kolme suurta
Pyörivän varren kääreen pitämiseksi moitteettomasti huoltotiimien on priorisoitava kolme haavoittuvinta mekaanista komponenttia. Vika jollakin näistä kohdista takaa välittömän tuotannon pysähtymisen.
Vaihteisto: pyörimisen sydän
The Teollinen vaihdelaatikko on vastuussa sähkömoottorin nopean pyörimisen vähentämisestä raskaan metallivarren heilautukseen vaadittavaksi suuren vääntömomentin ohjatuksi liikkeeksi. Kiihdytys- ja hidastusvaiheiden aikana syntyvän massiivisen hitausmomentin vuoksi tämä komponentti vaimentaa suuria vääntömomenttikuormia.
Päivittäisten silmämääräisten tarkastusten tulee keskittyä tulo- ja lähtöakselitiivisteisiin. Jos huomaat öljyn valuvan tai kerääntyvän pohjaan, tiiviste on vaurioitunut. Tämä johtaa nopeasti nestehäviöön ja sisäisen vaihteiston tuhoutumiseen. Käytä lisäksi infrapunalämpömittaria kotelon lämpötilan seuraamiseen. Liiallinen lämpö on ensisijainen osoitus heikentyneestä voitelusta tai sisäisestä kitkasta. Noudata aina synteettisen vaihteistoöljyn tyhjennyksen ja vaihtamisen ohjeita ja varmista, että käytät tarkkaa suositeltua viskositeettia.
Rengaslaakeri: Varmistaa sujuvan toiminnan
Kutsutaan usein kääntölaakeriksi, kääntörengaslaakeri on massiivinen pyöreä ankkuri, joka tukee fyysisesti koko pyörivän varren ripustettua painoa. Se mahdollistaa varren liukumisen sujuvasti keskimaston ympäri.
Tiukat voiteluvälit ovat tämän osan elinehto. Ruiskuta määritettyä raskaan käytön, äärimmäisen paineen litiumrasvaa liittimiin, kun varsi pyörii hitaasti. Tämä varmistaa, että voiteluaine jakautuu tasaisesti kaikille sisäisille kulkureiteille. Kun poistat vanhaa rasvaa, tarkista se huolellisesti. Metallihiutaleet tai -hiutaleet ovat ehdoton varoitusmerkki vakavasta sisäisestä kulumisesta ja uhkaavasta viasta.
Ketjukäyttö: Voimansiirto ja jännitys
Käytetäänpä sitä moottorin kytkemiseen pyörimismekanismiin tai kalvokelkan nostamiseen ja laskemiseen pystymastoa pitkin, raskas ketjukäyttö kestää jatkuvaa syklistä kuormitusta.
Ketjut venyvät luonnollisesti ajan myötä tappien ja holkkien mekaanisen kulumisen vuoksi. Huoltoteknikon on mitattava ja säädettävä kireys säännöllisesti. Liian tiukka ketju tuhoaa moottorin laakerit ennenaikaisesti. Päinvastoin, löysä ketju iskee mastoa vasten aiheuttaen nykiviä liikkeitä ja ketjupyörän hampaiden ohittamista. Käytä vain erikoistuneita, tarttumattomia teollisuusketjuvoiteluaineita. Vakiopaksu rasva vetää puoleensa ilmassa olevat roskat ja muodostaa erittäin hankaavan tahnan, joka nopeuttaa kulumista.
Huoltopainopiste: Vakio vs. raskaat sovellukset
Toimintaympäristön ymmärtäminen sanelee huolto-ohjelman intensiteetin. Alla on ydinvertailu, joka kertoo, kuinka huolto muuttuu, kun käsitellään raskaita sovelluksia, kuten paperirullien käärimistä.
| Huoltoparametrit |
Vakiokuormalavan kääre |
Heavy Duty -paperirullan kääre |
| Kuormituskapasiteetti jännitys |
1500kg asti. Vakiorakennetarkastukset. |
3000kg asti. Vaatii lattiaankkureiden ja maston pulttien toistuvia vääntömomentin tarkistuksia valtavan pyörimishitauden vuoksi. |
| Laakereiden voitelu |
Kuukausittain tai 10 000 syklin välein. |
Joka toinen viikko. Erittäin pölyisissä ympäristöissä tarvitaan usein rasvanpoistoa hankaavien paperihiukkasten poistamiseksi. |
| Filmivaunujen ylläpito |
Normaali telojen puhdistus. |
Kriittisen jännityksen kalibrointi. On käsiteltävä enintään 1500 mm:n rullan halkaisijaa ja 3200 mm:n leveyttä ilman kalvon katkeamista. |
| Anturin huolto |
Viikoittainen pyyhintä. |
Päivittäinen optinen puhdistus. Paperipöly laukaisee usein vääriä turvalukituksia laserskannereissa. |
Kattava tarkastusten tarkistuslista
Jäsennelty tarkistuslista muuttaa abstraktit ylläpitotavoitteet toteutettaviksi päivittäisiksi, kuukausittaisiksi ja vuosittaisiksi tehtäviksi. Vertaile näitä perussuosituksia käyttöoppaasi kanssa.
Päivittäiset tarkastukset perustuvat suuresti visuaalisiin ja aistinvaraisiin arviointeihin havaitakseen ilmeiset poikkeamat ennen raskaan työtaakan alkamista. Varmista visuaalisesti, että koko pyörimisreitti ei sisällä fyysisiä esteitä, väärässä paikassa olevia kuormalavoja tai löystyneitä työkaluja. Pyyhi valosilmäanturit, kuorman korkeusanturit ja turvalaserskannerit puhtaalla, kuivalla mikrokuituliinalla. Tarkista esivenytyskumiteloissa tartuntakertymiä tai repeytyneitä kalvonpäitä.
Kuukausittainen huolto edellyttää koneen hetken ottamista offline-tilaan fyysisiä tarkastuksia ja kohdennettua voitelua varten. Voitele kaikki käyttö- ja nostoketjut tunkeutuvalla öljyllä ja mittaa fyysisesti taipuma varmistaaksesi ketjun kireyden. Pumppaa määrätty määrä rasvaa kääntölaakeriliittimiin. Tarkista vaunun nostohihnat rispaantuneiden, halkeilevien tai puuttuvien hampaiden varalta.
Vuotuiset syväsukellustehtävät vaativat suunniteltuja seisokkeja ja erikoistyökaluja koneen perussuorituskyvyn palauttamiseksi. Tyhjennä vanha vaihteistoöljy, tarkista metallilastujen varalta ja täytä yksikkö. Tarkista kaikki lattiaankkurit ja maston pultit kalibroidulla momenttiavaimella. Suorita tiukka, dokumentoitu testi kaikille hätäpysäytyspainikkeille ja turvapuskureille varmistaaksesi välittömän kineettisen sammutuksen.
Olennaiset turvallisuusprotokollat
Ripustettujen, suurilla nopeuksilla pyörivien koneiden huolto aiheuttaa vakavia työpaikan vaaroja. Liikkuvaan käsivarteen varastoitunut kineettinen energia voi olla tappavaa. Tiukat turvallisuusprotokollat ovat ehdoton toiminnallinen mandaatti.
Älä koskaan ohita Lockout/Tagout-toimenpiteitä. Ennen kuin astut käärintäalueelle tai kiipeät tikkaita huoltamaan yläpuolella olevia osia, neutraloi kaikki sähkö- ja pneumaattiset virtalähteet. Aseta fyysinen riippulukko pääkatkaisijaan. Pelkästään koneen taukopainikkeeseen luottaminen on vaarallista uhkapeliä.
Lisäksi, koska pyörivä varsi on laakerin päällä, se voi heilahtaa vapaasti, jos moottorijarru on kytketty pois. Ennen kuin suoritat vetojärjestelmän huoltoa, kiinnitä varsi fyysisesti kiinteään runkoon järeillä hihnoilla tai mekaanisilla lukitustapeilla. Kiinnittämätön teräsvarsi, joka ajautuu painovoiman vuoksi, voi helposti kaataa teknikon tikkailta. Pysy tarkasti tietoisena puristuspisteistä, erityisesti puristumisvaarasta, jossa raskas kalvovaunu liikkuu pystysuunnassa.
Yleisten poikkeamien vianmääritys
Jopa huolellisella hoidolla tulee esiin mekaanisia poikkeamia. Näiden ongelmien järjestelmällinen diagnosointi estää tarpeettomat osien vaihdot ja saa linjan toimimaan nopeammin.
Kun käsivarsi ei liiku nesteympyrässä, se kuormittaa valtavasti rakennerunkoa. Ensinnäkin, eristä melu. Jos keskinivelestä kuuluu hiontaääniä, tarkasta vaihteiston vaihtimen vuotojen varalta tai tarkista, ettei rengaslaakerissa ole rasvaa. Jos kuulet selkeää kolinaa, käyttöketju on todennäköisesti löysällä ja iskee mastoa vasten.
Stretch-kalvon katkeaminen syklin puolivälissä on turhauttava ongelma, joka vaikuttaa vakavasti suorituskykyyn. Yleisin syyllinen on tahmeat esivenytysrullat, jotka on peitetty liimajäännöksellä. Lukitse kone turvallisesti ja puhdista telat isopropyylialkoholilla. Jos rullat ovat koskemattomia, käytä PLC-ohjauspaneelia kalibroidaksesi uudelleen toissijaiset jännitysasetukset.
Jos käyttäjä painaa käynnistyspainiketta ja kone jää käyttämättä, se on lähes aina turvalukitusongelma. Varmista, että kaikki hätäpysäytit on vedetty ulos ja nollattu. Varmista, että turva-aidan ovet ovat täysin lukittuina. Tarkista lopuksi valosilmä-anturin pääpolku varmistaaksesi, että trukin kuljettaja on sijoittanut kuorman täydellisesti kuolleeseen kohtaan.
Laitteen valintaopas: Teknisten tietojen sovittaminen tuotantoon
Kiinteistönhallinnan kriittinen näkökohta on tietää, milloin olemassa olevat laitteet korjataan, verrattuna siihen, että päivitetään tarkoitukseen rakennetuiksi koneiksi. Kun valitset uutta raskaaseen käyttöön tarkoitettua käärettä, vakiotiedot eivät riitä äärimmäisiin sovelluksiin, kuten paperitehtaisiin tai teräksen valmistukseen.
Arvioi ensin enimmäiskuormitusparametrisi. Jos käsittelet teollisuuspaperirullia, kääreen tulee olla rullan halkaisijaltaan vähintään 1500 mm ja leveyden enintään 3200 mm. Rakennerungon ja laakerin on oltava mitoitettu maksimipainolle 3000 kg - 5000 kg. Alikokoisen koneen käyttö johtaa välittömään laakerin rikkoutumiseen.
Toiseksi, tarkastele ohjausjärjestelmiä ja suorituskykyä. Tehokas linja vaatii automaattisen PLC-ohjauksen automaattisella kalvonleikkaus- ja kiristysmekanismilla. Tämä eliminoi käyttäjien tarpeen kiinnittää tai leikata kalvoa manuaalisesti, mikä parantaa merkittävästi turvallisuutta ja nopeutta. Varmista, että pyörimisnopeus pystyy käsittelemään vaaditun tuoton mukavasti, tyypillisesti 15-30 rullaa tunnissa käärekerroksista riippuen.
Johtopäätös
Käärimislaitteiden kunnossapito vaatii huolellisuutta ja kineettisten voimien kunnioittamista. Ymmärtämällä paikallaan kuormitettujen koneidesi ydinmekaniikka ja kiinnittämällä erityistä huomiota hammaspyörien käyttöihin, kääntölaakereihin ja nostoketjuihin estät pientä kitkaa kasvamasta suuriksi rakenteellisiksi vaurioiksi. Tiukan, johdonmukaisesti kirjatun palvelurutiinin käyttöönotto suojaa taloudellisia investointejasi ja varmistaa työntekijöiden turvallisuuden. Jos nykyinen laitteistosi hajoaa jatkuvasti raskaan kuormituksen alaisena, voi olla aika päivittää järjestelmääsi, joka on rakennettu sinun erityistarpeitasi varten. Arvioi tuotantotarpeesi ja tutustu kestäviin, toimialakohtaisiin pakkausratkaisuihin osoitteessa Leizhan Paper Tech pitää tuotantolinjasi saumattomasti käynnissä.
FAQ
K1: Kuinka usein minun tulee voidella pyörivän varren venytyskääreeni rengaslaakeri?
Voitelutaajuus riippuu suuresti laitoksesi tuotantomäärästä ja ympäristöolosuhteista. Yleisenä lähtökohtana on, että laakeri on voideltava 30–60 päivän välein, mikä vastaa noin 10 000 käärintäjaksoa. Jos koneesi kuitenkin toimii pölyisessä ympäristössä, kuten paperitehtaassa, sinun on voideltava se joka toinen viikko hankaavien hiukkasten huuhtelemiseksi.
Q2: Mitkä ovat merkit siitä, että kääreeni vaihteisto on viallinen?
Vioittuneessa vaihteessa on useita mitattavissa olevia oireita ennen kuin täydellinen rikkoutuminen tapahtuu. Etsi liiallista lämpöä, jossa kotelo kuumenee liian kuumaksi koskeakseen turvallisesti. Varo näkyviä öljyvuotoja, jotka kerääntyvät ulostulotiivisteiden ympärille. Kuuntele kovaa, metallista jauhamista tai vinkuvaa ääntä käsivarren pyörimisen aikana.
Kysymys 3: Miksi ketjukäytöstäni kuuluu naksuttavaa ääntä?
Selkeä naksuminen tai kolina ääni osoittaa, että käyttöketju on venynyt ajan myötä. Kun se löystyy, löysyys kiristyy voimakkaasti, kun moottori kytkeytyy, jolloin ketju iskee mastoa tai ketjupyöriä vasten. Tämä vaatii välitöntä huomiota kiristyspulttien säätämiseen.
Kysymys 4: Voinko käyttää vakiorasvaa kaikkiin venytyskääreen osiin?
Ei, yhden tyyppisen vakiorasvan käyttäminen koko koneelle on kriittinen suunnitteluvirhe. Vaihteiston alennusmoottori vaatii synteettisen öljyn tarkan viskositeetin. Päälaakeri vaatii raskaan, äärimmäisen paineen litiumpohjaisen rasvan. Nostoketjut vaativat erikoistuneen, kuivakalvon teollisuusvoiteluaineen, joka tunkeutuu lenkkiin ilman, että se houkuttelee pölyä.
Kysymys 5: Mikä on raskaiden pyörivän varren joustokääreiden tärkein päivittäinen huoltotehtävä?
Pakollisten turvallisuustarkastusten lisäksi kriittisin päivittäinen tehtävä on koneen optisten antureiden ja esivenytyskelkan puhtauden ylläpitäminen. Photo-eye-anturien pyyhkiminen estää laitetta rekisteröimästä vääriä vikoja. Esivenytystelojen poistaminen tahmeasta liimasta varmistaa kalvon tarkan kireyden.
Q6: Kuinka kauan raskaaseen käyttöön tarkoitettu pyörivän varren venytyskääre yleensä kestää?
Tiukan, dokumentoidun ennaltaehkäisevän huoltoaikataulun avulla korkealaatuinen pyörivä varsikääre voi toimia tehokkaasti 10–15 vuotta. Keskeisten komponenttien, kuten kääntölaakerin tai vaihteiston, huomiotta jättäminen voi lyhentää tämän käyttöiän alle 5 vuoteen, erityisesti vaativissa ympäristöissä, joissa käsitellään yli 2000 kg:n kuormia.
Kysymys 7: Mikä on suurin ero kääntöpöydän ja pyörivän varren kääreiden välillä huollon suhteen?
Kääntöpöydän kääreet vaativat huomattavaa huoltoa lattiatason pohjalta, koska ne käsittelevät vetopyöriä ja tukilaakereita, jotka usein murskautuvat trukkien vaikutuksesta tai tukkeutuvat lattiajätteistä. Pyörivien varsien kääreet pitävät kuorman paikallaan siirtäen huollon painopisteen kokonaan yläpuolisiin rakenneosiin, jousituksen laakereihin ja varmistaen, että masto on täysin suora.


