計画外の機械のダウンタイムは、大量の包装ラインにおいて静かな利益の犠牲となります。プライマリ ラッピング システムに障害が発生すると、即座にボトルネックが発生します。これにより、倉庫ワークフロー全体が停止します。ただし、こうした高価な機械の故障が一夜にして起こることはほとんどありません。これらはほとんどの場合、日常的なメンテナンスが怠られたことの直接の結果です。プロアクティブなメンテナンス戦略を導入することで、こうした予期せぬ中断を完全に防ぐことができます。このエンジニアリング ガイドでは、梱包作業を最高の効率で実行し続けるために必要な重要なメンテナンス プロトコルについて説明します。ギアドライブ、オーバーヘッドベアリング、構造化された検査ルーチンなどの重要なコンポーネントについて説明します。
重要なポイント
- 予防ケアにより ROI が向上: 文書化された厳格なメンテナンス ルーチンを確立することで、予期せぬダウンタイムを最小限に抑えます。この積極的なアプローチにより、包装機器の稼働寿命が大幅に延長され、設備投資が保護されます。
- ビッグ 3 に焦点を当てる: 回転アーム システムの機械的故障の大部分は、3 つの重要なコンポーネントを無視したことに起因します。これらは、ギア減速機、オーバーヘッド旋回ベアリング、リフト チェーンです。これらの部品に対する一貫した潤滑と張力の監視は交渉の余地がありません。
- 安全第一: メンテナンス担当者は、LOTO として知られる適切なロックアウト/タグアウトの安全ガイドラインを常に厳密に遵守する必要があります。検査を行う前に機械を固定することで、職場での重大な傷害を防ぐことができます。
- 毎日の点検が重要: 軽微な問題を早期に特定することで、壊滅的な被害を防ぎます。毎日の目視チェック中にフィルム キャリッジの詰まり、ゴミの蓄積、またはセンサーの位置のずれを検出することで、数千ドルの修理コストを節約できます。
頑丈な回転アーム システムと業界のトレンドを理解する
最新の大量梱包作業では、従来の装置では処理できない荷物を固定するために特殊な機械が必要です。パレットが移動ベース上で不安定に回転する標準的なターンテーブル モデルとは異なり、回転アーム機械はパレットを完全に静止させます。頑丈なオーバーヘッドフレームから吊り下げられた機械式アームが荷物の周囲を回転し、ストレッチフィルムを送り出します。
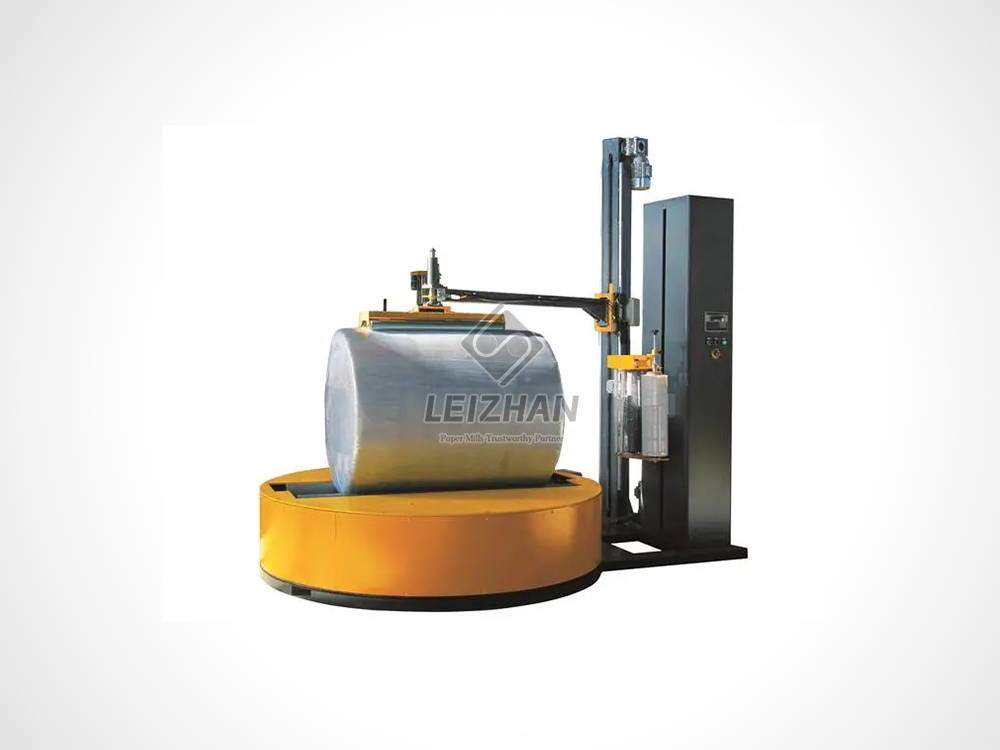
この定常荷重設計は、不安定なパレット、非常に重いパレット、または特殊な形状のパレットを扱う業界には不可欠です。壊れやすい飲料用紙パックや巨大な工業用紙ロールがそびえ立っていることを想像してください。これらをターンテーブルで回転させると、大惨事が起こります。このような厳密なアプリケーションでは、 耐久性の高い回転アーム ストレッチ ラッパーは、 ラッピング サイクル中に荷物の完全性が損なわれないようにします。さらに、床に機械ベースがないため、これらの機械は洗浄環境で非常に好まれます。これにより、迅速かつ徹底的な衛生管理が可能になります。
現在の業界の傾向を見ると、産業用パッケージング部門は事後修理から予知保全へと急速に移行しています。最新の施設では、エンドオブラインラッパーに IoT 対応センサーを装備するケースが増えています。これらのデバイスは、リアルタイムの振動および熱データを追跡します。この技術的飛躍により、工場管理者は、本格的な機械故障に発展する前に、回転コンポーネントの微細な異常を検出できるようになります。特に製紙部門では、重さ 3,000kg を超える巨大なロールを処理する装置があり、データ駆動型のメンテナンスが新しいベースラインになりつつあります。高度なセンサーがなくても、回転アームの高速遠心力によって頭上の構造コンポーネントに異常な動的応力がかかることを認識することが、効果的なケア計画を立てるための第一歩となります。
予防サービススケジュールの経済的影響
機械のメンテナンスに事後対応のアプローチを採用することは、非常に非効率な戦略です。コンポーネントが折れたり固着したりするのを待ってから対処すると、収益性が低下します。このシナリオを想像してみてください。月末になり、出荷期限が迫ってきましたが、ベアリングの焼き付きにより主包装機が突然停止してしまいました。その結果、急ぎの配送のペナルティ、無駄な人件費、生産時間の損失は、定期メンテナンス部品の価格をはるかに超えることになります。
この悪夢を回避するには、綿密に文書化された 事前のサービススケジュール は絶対に必要です。定期的なカレンダーベースのメンテナンスにより、機械の設備投資が直接保護されます。メーカーが推奨する間隔を遵守することで、施設は機械の寿命を数年延ばすことができます。コンポーネントが清潔に保たれ、十分に潤滑され、適切に位置合わせされていると、摩擦や熱応力が大幅に軽減されます。
同様に重要なのは、施設全体で所有権の文化を育むことです。オペレーターは日常的に感覚を使えるように訓練される必要があります。健康なマシンの独特な音を教えてください。これにより、潤滑不足のベアリングの乾いた鳴きや、緩んだドライブ チェーンのリズミカルなたたき音に即座に警告できるようになります。これらの観察結果を集中システムに正確に記録することで、重要なチェックが回避されることはありません。
主要なメンテナンス ポイント: ビッグ 3
ロータリー アーム ラッパーを完璧に機能し続けるために、メンテナンス チームは最も脆弱な 3 つの機械コンポーネントに優先順位を付ける必要があります。これらの領域のいずれかに障害が発生すると、即時生産が停止することが保証されます。
ギアボックス: 回転の中心
の 産業用ギアボックスは 、電気モーターの高速回転を、重金属のアームを振るために必要な高トルクの制御された動きに減速する役割を果たします。加速段階と減速段階で生成される大きな慣性モーメントにより、このコンポーネントは厳しいトルク負荷を吸収します。
毎日の目視検査では、入力シャフトと出力シャフトのシールに焦点を当てる必要があります。ベースにオイルがにじみ出たり溜まったりしている場合は、シールが損傷しています。これは急速に流体の損失と内部ギアの破壊につながります。さらに、赤外線温度計を使用してハウジングの温度を監視します。過剰な熱は、潤滑または内部摩擦の劣化を示す主な指標です。合成ギアオイルの排出と交換に関するガイドラインに従い、推奨される正確な粘度を確実に使用してください。
リングベアリング: スムーズな動作を確保
多くの場合、旋回ベアリングと呼ばれます。 旋回リング ベアリング は、回転アームの吊り下げ重量全体を物理的に支える巨大な円形アンカーです。これにより、アームが中央マストの周りをスムーズに滑ることができます。
厳密な給油間隔がこのコンポーネントの生命線です。アームをゆっくり回転させながら、指定の高耐久極圧リチウム グリースを継手に注入します。これにより、潤滑剤がすべての内部軌道面に均一に分散されます。古いグリースを除去するときは、注意深く点検してください。金属片や砂の存在は、深刻な内部摩耗と差し迫った故障の決定的な警告サインです。
チェーンドライブ: 動力伝達と張力
モーターを回転機構に接続するために使用するか、垂直マストに沿ってフィルム キャリッジを上下させるために使用するかにかかわらず、 頑丈なチェーンドライブは 一定の周期的な負荷に耐えます。
チェーンは、ピンやブッシングの機械的摩耗により、時間の経過とともに自然に伸びます。メンテナンス技術者は定期的に張力を測定し、調整する必要があります。チェーンがきつすぎると、モーターのベアリングが早期に破損します。逆に、チェーンが緩んでいるとマストに叩きつけられ、ぎくしゃくした動きやスプロケットの歯飛びの原因になります。特殊な非粘着性の工業用チェーン潤滑剤のみを使用してください。標準の濃厚なグリースは浮遊ゴミを引き寄せ、摩耗を促進する研磨性の高いペーストを生成します。
メンテナンスの焦点: 標準アプリケーションと高負荷アプリケーション
運用環境を理解することで、メンテナンス プログラムの強度が決まります。以下は、ロール紙の包装などの負荷のかかるアプリケーションを処理する場合にメンテナンスがどのように変化するかを詳細に示した主要な比較です。
| メンテナンスパラメータ |
標準パレットラッパー |
耐久性の高い紙ロールラッパー |
| 耐荷重応力 |
1500kgまで。標準的な構造チェック。 |
最大3000kgまで。回転慣性が大きいため、フロアアンカーとマストボルトのトルクを頻繁にチェックする必要があります。 |
| ベアリングの潤滑 |
毎月または 10,000 サイクルごと。 |
隔週。粉塵の多い環境では、研磨紙の粒子を除去するためにグリースを頻繁にパージする必要があります。 |
| フィルムキャリッジの維持管理 |
ローラークリーニングを標準装備。 |
臨界張力の校正。フィルムが切れることなく、最大ロール直径 1500mm、幅 3200mm に対応する必要があります。 |
| センサーのメンテナンス |
毎週の拭き掃除。 |
毎日の光学クリーニング。紙粉により、レーザー スキャナーで誤った安全インターロックが頻繁に作動します。 |
総合検査チェックリスト
構造化されたチェックリストは、抽象的なメンテナンス目標を、実行可能な日次、月次、年次タスクに変換します。これらの基本的な推奨事項を、特定の運用マニュアルと相互参照してください。
日常のチェックでは、重い作業負荷が始まる前に明らかな異常を発見するために、視覚的および官能的評価に大きく依存しています。回転経路全体に物理的な障害物、置き忘れられたパレット、または緩んだ工具がないことを視覚的に確認します。清潔で乾いたマイクロファイバー布を使用して、フォトアイ センサー、積載高さセンサー、およびセーフティ レーザー スキャナを拭きます。プレストレッチゴムローラーに付着した粘着タックや破れたフィルムテールがないか確認してください。
毎月のメンテナンスでは、物理的な検査と目的の潤滑のために機械を一時的にオフラインにする必要があります。すべてのドライブおよびリフト チェーンに浸透オイルを塗布し、たわみを物理的に測定してチェーンの張力を確認します。指定された量のグリースを旋回ベアリング継手に注入します。キャリッジ リフト ベルトの擦り切れ、ひび割れ、または歯の欠落を調べます。
毎年の詳細なタスクには、計画的なダウンタイムと、マシンのベースライン パフォーマンスをリセットするための専用ツールが必要です。古いギアオイルを排出し、金属の削りくずがないか点検し、ユニットに補充します。校正されたトルク レンチを使用して、すべてのフロア アンカーとマスト ボルトをチェックします。すべての緊急停止ボタンと安全バンパーの厳格な文書化されたテストを実行し、即時の動的シャットダウンを確認します。
必須の安全プロトコル
吊り下げられた高速回転機械の整備は、職場に重大な危険をもたらします。動くアームに蓄えられる運動エネルギーは致死的なものになる可能性があります。厳格な安全プロトコルは運用上の絶対的な義務です。
ロックアウト/タグアウト手順を絶対に回避しないでください。ラッピングゾーンに足を踏み入れたり、頭上のコンポーネントを保守するためにはしごに登ったりする前に、すべての電気および空気圧の電源を無効にしてください。メインブレーカーに物理的な南京錠を取り付けます。マシンの一時停止ボタンだけに頼るのは危険な賭けです。
さらに、回転アームはベアリング上にあるため、モーターのブレーキを解除すると自由に旋回できます。ドライブ システムのメンテナンスを行う前に、頑丈なストラップまたは機械式ロック ピンを使用してアームを固定フレームに物理的に固定してください。固定されていない鋼製アームが重力によって漂流すると、技術者は簡単にはしごから転落する可能性があります。挟み込みポイント、特に重いフィルム キャリッジが垂直に移動する衝突危険ゾーンに常に注意してください。
一般的な異常のトラブルシューティング
細心の注意を払っていても、機械的な異常が表面化することがあります。これらの問題を系統的に診断することで、不必要な部品交換を防ぎ、ラインの稼働を高速化します。
アームが流体円内で動かなくなると、構造フレームに多大な負担がかかります。まず、ノイズを分離します。センターピボットから摩擦音が発生する場合は、ギア減速機に漏れがないか点検するか、リングベアリングにグリースが不足していないか点検してください。カチャカチャという明確な音が聞こえる場合は、ドライブ チェーンが緩んでマストに叩きつけられている可能性があります。
ストレッチフィルムのサイクル途中でのスナップは、スループットに重大な影響を与えるイライラする問題です。最も一般的な原因は、接着剤の残留物で覆われた粘着性のあるプレストレッチ ローラーです。機械を安全にロックアウトし、イソプロピル アルコールでローラーを清掃します。ローラーが新品の場合は、PLC コントロール パネルにアクセスして、二次張力設定を再調整します。
オペレーターがスタートボタンを押しても機械がアイドル状態のままである場合、それはほとんどの場合、安全インターロックの問題です。すべての非常停止が引き抜かれ、リセットされていることを確認します。安全柵のドアが完全にラッチされていることを確認してください。最後に、メインのフォトアイ センサーの経路をチェックして、フォークリフトの運転手が荷物を完全に中心に置いたことを確認します。
機器選択ガイド: 仕様を生産に適合させる
施設管理の重要な側面は、専用のマシンにアップグレードするのではなく、既存の機器をいつ修理するかを知ることです。新しい高耐久ラッパーを選択する場合、製紙工場や鉄鋼製造などの極端な用途には標準仕様では十分ではありません。
まず、最大負荷パラメータを評価します。工業用紙ロールを扱う場合、包装紙は少なくとも 1500 mm の最大ロール直径と 3200 mm の最大幅に対応する必要があります。構造フレームとベアリングの最大重量は 3000kg ~ 5000kg である必要があります。過大なサイズの機械を使用すると、直ちにベアリングが故障します。
次に、制御システムとスループットに注目します。高効率ラインには、自動フィルム切断およびクランプ機構を備えた PLC 自動制御が必要です。これにより、オペレーターによるフィルムの貼り付けやカットを手作業で行う必要がなくなり、安全性とスピードが大幅に向上しました。回転速度が必要な生産量を快適に処理できることを確認します。ラップ層に応じて、通常は 1 時間あたり 15 ~ 30 ロールの範囲です。
結論
ラッピング機器のメンテナンスには、勤勉さと運動力の尊重が必要です。固定負荷機械の中心的な機構を理解し、ギアドライブ、旋回ベアリング、リフトチェーンに細心の注意を払うことで、小さな摩擦が大きな構造上の故障に拡大するのを防ぐことができます。厳格で一貫して記録されるサービス ルーチンを実装することで、財務投資が保護され、作業者の安全が確保されます。現在の機器が高負荷で常に故障している場合は、特定の要求に合わせて構築されたシステムにアップグレードする時期が来ている可能性があります。生産ニーズを評価し、業界固有の堅牢なパッケージング ソリューションを検討してください。 Leizhan Paper Tech は 、最終工程のシームレスな実行を維持します。
よくある質問
Q1: ロータリー アーム ストレッチ ラッパーのリング ベアリングにはどのくらいの頻度で注油すればよいですか?
潤滑の頻度は、施設の生産量と環境条件に大きく依存します。一般的なベースラインとして、ベアリングには 30 ~ 60 日ごとにグリースを塗布する必要があり、これはおよそ 10,000 回の巻き付けサイクルに相当します。ただし、製紙工場のような粉塵の多い環境で機械を稼働させる場合は、研磨粒子を洗い流すために隔週で潤滑油を注ぐ必要があります。
Q2: ラッパーのギアボックスが故障している兆候は何ですか?
ギヤユニットに障害が発生すると、完全な故障が発生する前に、いくつかの測定可能な症状が現れます。ハウジングが安全に触れられないほど熱くなるような過剰な発熱がないかどうかを確認します。出力シールの周りに溜まる目に見えるオイル漏れに注意してください。アームの回転中に、金属のような大きな音が聞こえるか、ヒューヒューという音が聞こえますか。
Q3: チェーンドライブからバタバタ音がするのはなぜですか?
はっきりとした叩く音やカタカタ音は、ドライブ チェーンが時間の経過とともに伸びていることを示します。緩みすぎると、モーターが作動するときに緩みが激しく引っ張られ、チェーンがマストやスプロケットに叩きつけられます。これには、直ちにテンションボルトを調整する必要があります。
Q4: ストレッチラッパーのすべての部品に標準グリースを使用できますか?
いいえ、機械全体に 1 種類の標準グリースを使用することは重大なエンジニアリング エラーです。減速機には精密な粘度の合成油が必要です。メインのオーバーヘッド ベアリングには、耐久性の高い極圧リチウム ベースのグリースが必要です。リフト チェーンには、周囲の塵を引き寄せずにリンクに浸透する特殊なドライフィルム工業用潤滑油が必要です。
Q5: 頑丈なロータリーアームストレッチラッパーにとって最も重要な日常メンテナンス作業は何ですか?
必須の安全検査以外に最も重要な日常業務は、機械の光学センサーとストレッチ前のキャリッジを清潔に維持することです。フォトアイ センサーを拭くと、機械が誤った障害を登録するのを防ぎます。プレストレッチ ローラーから粘着性の接着剤を取り除くと、正確なフィルム張力が保証されます。
Q6: 耐久性の高い回転アーム ストレッチ ラッパーの寿命は通常どれくらいですか?
厳格で文書化された予防保守スケジュールにより、高品質のロータリー アーム ラッパーは 10 ~ 15 年間効率的に稼働できます。旋回ベアリングやギアボックスなどのコアコンポーネントを無視すると、特に 2000kg を超える荷重を扱う厳しい環境では、この寿命が 5 年未満に短くなる可能性があります。
Q7: メンテナンスに関して、ターンテーブルとロータリーアームラッパーの主な違いは何ですか?
ターンテーブル ラッパーは、フォークリフトによって押しつぶされたり、床の破片で詰まったりすることが多い駆動輪とサポート ベアリングを処理するため、床レベルのベースで多大なメンテナンスを必要とします。回転アーム ラッパーは荷重を静止させ、メンテナンスの焦点を頭上の構造コンポーネントやサスペンション ベアリングに完全に移し、マストが完全に垂直になるようにします。


