細長い商品を手作業で梱包すると、工場現場に大きなボトルネックが生じます。従来のストラップでは十分な保護ができません。標準的なパレット装置では、このような長さの材料を処理することはできません。これらの時代遅れの方法は高価な製品にダメージを与えます。過剰なプラスチック廃棄物が発生します。さらに、手作業による包装は職場での負傷率を大幅に上昇させます。
あ 水平ストレッチ ラッパー(軌道ラッパーとも呼ばれる) は、こうした物流上の悪夢を排除します。封じ込めプロセスを完全に自動化します。施設はスループットを即座に向上させます。以前は管理が不可能だと考えられていた厄介な荷物を安全に保管します。
このエンジニアリング ガイドでは、この機械にどの材料が必要かを正確に説明します。それが日々の生産性をどのように高めるのかを探っていきます。また、包装ラインをアップグレードする前に確認すべき正確な技術仕様についても学びます。
重要なポイント
- オービタルラッパーは、物理的に垂直ターンテーブルに収まらない、パレットに積まれていない細長いアイテムを固定します。
- 原木、金属シリンダー、壊れやすい建築用押し出し材を加工する業界では、最も早い投資収益率が得られます。
- これらの機械を自動コンベヤに統合すると、人件費が削減され、ステージングエリアの混雑が解消されます。
- 正しい機器を選択するには、最大対角荷重寸法を計算し、PLC 制御機能に適合する必要があります。
細長い荷物の梱包における現在の業界トレンド
サプライチェーンの需要は製造部門全体で急速に変化しています。施設は物流業者からの貨物損害賠償金の高騰に直面している。環境規制が強化され、過剰なプラスチックや木材の廃棄物が対象となっています。その結果、包装業界は、重い木製の箱や手作業による金属製のストラップから積極的に離れようとしています。
市場データは、自動軌道ラッピングへの急激な方向転換を示しています。現代の工場では、持続可能な高圧封じ込めが必要です。荒々しい輸送中に絶対的な構造的完全性を維持しながら、消耗品の材料コストを削減する必要があります。自動化はオプションのアップグレードではなくなりました。それは競争力のある製造の基本要件です。
水平ストレッチラッパーの背後にある仕組み
施設管理者は、生産を最適化するために設備の中核的な仕組みを把握する必要があります。オービタルラッパーは、パレットに積まれていない細長い商品向けに特別に設計されています。
実際にどのように機能するのでしょうか?垂直に取り付けられた回転リングが主ディスペンサーとして機能します。製品は自動ベルトコンベアに沿って水平に移動します。荷重が通過すると、このリングがアイテムの周囲で急速に回転します。ポリエチレンフィルムをしっかりと重なり合うスパイラルパターンで貼り付けます。重いロールを引っ張りながら、めまいがするような円を描きながら後ろ向きに歩くオペレーターのことは忘れてください。機械式キャリッジは、積荷の全長にわたって継続的かつ正確な張力を維持します。
これを垂直パレットラッパーと比較してください。垂直ユニットは、ターンテーブル上で立方体状に積み重ねられたパレットを回転させます。標準的な倉庫パレットに最適です。ただし、長くてゆるい束を包むことは物理的に不可能です。水平システムは、まさにこの物流上のギャップを埋めます。
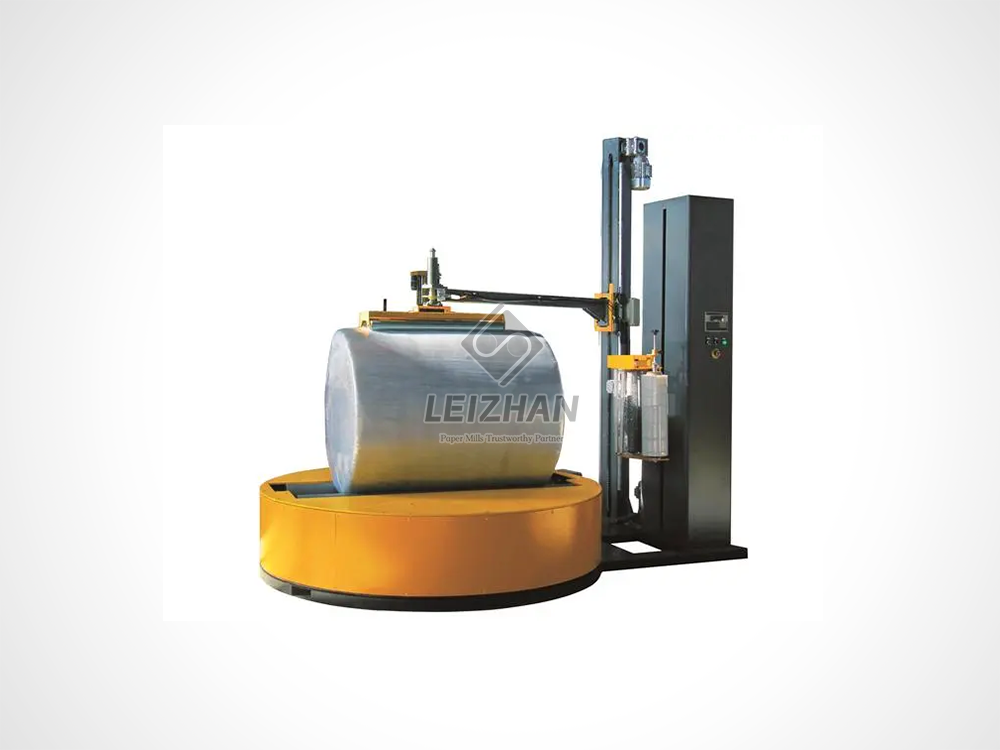
軌道包装が必要な細長い商品の特定
この装置は、標準的な配送方法では不安定すぎる商品や不自然な形状の商品を固定します。この技術に大きく依存している具体的な材料を調べてみましょう。
原木および加工木材
製材業界は、輸送中の絶え間ない荷重移動と闘っています。重い板と繊細な板 木材 は天候による劣化に非常に弱いです。平台に安全に固定されていない木材があると、ドライバーにとって重大な安全上の危険が生じます。
機械化されたラッピングにより、ばらばらのボードがしっかりと結合したユニットに結合されます。スパイラル状のフィルムの塗布により、巨大な封じ込め力が得られます。ピースを互いにロックし、内部摩擦を排除します。プラスチックは、道路の埃や湿気に対する防水バリアとしても機能します。
金属シリンダーおよびチューブ
円筒形の商品には、梱包に関する悪名高い課題があります。 PVC、押出鋼管、および銅管には、360 度の均一な圧力が必要です。それがなければ、 パイプ束は 自然にバラバラに転がろうとします。
ここでは肉体労働は失敗します。人間のオペレーターは、必要な一貫した張力を生成することができません。自動ラッパーはこれらのパイプを堅い六角形に圧縮します。これにより、輸送中に金属が傷ついたり、剥がれたりするのを防ぎます。
壊れやすい建築用フレーム
細長い建築資材は、高価値のカテゴリーを表します。アルミ押出材、プラスチック成形品、デリケートな製品 長いプロファイルは 表面摩耗を受けやすいです。わずかな摩擦により仕上げが損なわれ、製品が販売できなくなります。
軌道系は第二の皮膚のように膜を貼ります。プロファイルを曲げる可能性のある押しつぶす力を加えることなく、摩耗を防ぎます。最終的なパッケージは剛性があり、埃がなく、微振動に対して高度に保護されています。
幅広分電盤とドア
窓枠やパネルボードなどの平らで幅の広い商品は非常にかさばります。大量に出荷するには厳密な安定化が必要です。そうしないと、仕上げ面がこすれ合って深い傷がついてしまいます。
エンジニアは、トッププレスダウンローラーを使用して、これらのパネルのラッパーをカスタマイズします。これらの電動ローラーは、穏やかな下向きの圧力を加えます。重いボードは回転リングを通過する間、完全に整列した状態を保ちます。
産業用繊維およびカーペット
生地のロールはしっかりと巻いた状態にしておく必要があります。輸送中にカーペットのロールが伸縮すると、絡まり、価値がなくなってしまいます。テキスタイルには汚れ汚染からの厳密な保護も求められます。
機械の継続的な回転により、コアはしっかりと巻き取られます。生地を完全に包み込みます。これにより、材料が工場出荷時のクリーンな状態で販売業者に到着することが保証されます。
より生産性の高い包装ラインの設計
手作業を機械化システムに置き換えることで、毎日のスループットが変わります。意思決定者は、工場の効率に対する測定可能な影響を分析する必要があります。
連続流による渋滞の解消
手動のラッピング ステーションが工場の主なボトルネックになることがよくあります。フライス盤は人間の労働力を簡単に上回ります。列の最後尾には商品が山積みになっています。
ラッパーを主コンベアに直接取り付けることで、真の効果を実現します。 インラインラッピング。製品はリング内を水平に移動します。フォークリフトを使用すると、荷物を持ち上げたり、位置を変更したりする必要がありません。この継続的なフローにより、パッケージングと上流の生産が同期され、ステージング エリアの混雑が即座に解消されます。
消耗品の無駄をなくす
手作業で包装すると大量のプラスチックが無駄になります。オペレーターはフィルムを不均一に貼り付けます。標準的なハンドフィルムはほとんど伸びません。実際の生産量を最大化することなく、厚いプラスチックにお金を払っていることになります。
最新の自動機械は、動力付きのプレストレッチ キャリッジを利用しています。これらの機械ローラーは、貼り付ける前にフィルムを最大 250% 引き伸ばします。 1 メートルのフィルムで 3 メートル以上の範囲をカバーできます。この機械的な利点により、負荷あたりのコストが削減されます。
| 梱包方法 |
スループット 速度 |
材料廃棄物 |
長尺物の積載量の完全性 |
人件費 |
| 手作業によるラッピング |
非常に遅い |
高い |
一貫性がない/不十分 |
高い |
| 縦型パレットラッパー |
中くらい |
低い |
互換性がありません |
低い |
| 水平軌道ラッパー |
非常に速い |
非常に低い |
優れた / 硬い |
最小限 |
機器アップグレードの目標閾値
自動化するのに正確な時期はいつでしょうか?産業エンジニアは、設備投資を正当化するために特定の生産指標に依存します。
まず、毎日の量を分析します。スタッフがシフトごとに 50 を超える細長い束を手作業で包む場合、人件費が利益を圧迫します。自動化されたマシンは、生産量が増えるとすぐに元が取れます。
次に、貨物の損傷を評価します。表面の摩耗による高い顧客返品率は、より適切な封じ込めが早急に必要であることを示しています。逆物流のコストは、新しい機器の毎月の資金調達を大幅に上回ります。
最後に、労働力不足を考慮します。信頼できる肉体労働者を見つけることはますます困難になっています。自動化により、配送スケジュールが人員配置の変動の影響を受けないことが保証されます。
バイヤー向け技術仕様ガイド
正しいマシンを選択することで、動作上の障害を防ぎます。機器のエンジニアリングと製品の物理的寸法を一致させる必要があります。
リング直径のサイズ調整
回転リングの内径は最も重要な仕様です。最大のバンドルの最大対角寸法をクリアする必要があります。
最大の幅と高さを計算します。対角線を見つけます。次に、20% の安全マージンを追加します。標準的な産業用モデルは、小型プロファイルの 400 mm から大型パネルボードの最大 2000 mm までの範囲のリング直径を備えています。小さめのリングを選択すると、キャリッジの致命的な衝突につながります。
RPM とコンベア比の計算
包装速度は、リングの RPM とコンベアの線速度の比率に依存します。高性能マシンは、この比率を正確に調整するための可変周波数ドライブを備えています。コンベアの動きが速すぎると、スパイラルの隙間が広がります。動きが遅すぎるとフィルムが無駄になります。オペレーターが特定のラップレシピを保存して、常に 30 ~ 50% の完璧なオーバーラップを保証できる堅牢な PLC 制御を提供するシステムを探してください。
重要なインフィードの変更
標準的な機械では、特定の材料に合わせて微調整が必要です。 V 字型のコンベヤ トラックは重力を利用して、緩んだパイプをしっかりと入れ子にします。トッププレスダウンローラーが軽量プラスチックを安定させます。高速操作の場合、自動クランプおよび切断モジュールがフィルム テールを自動的に切断します。これにより、オペレーターがサイクルから完全に削除されます。
自動化レベルの評価
必要な自動化レベルによって、初期価格と継続的なメンテナンス プロトコルが決まります。施設の 1 日のスループットに基づいて選択してください。
半自動構成
オペレーターはサイクルごとにトリガーする必要があります。製品を装填し、フィルムを貼り付け、スタートを押し、手動でテールをカットします。これらのユニットは、非常に多様なサイズの製品を少量で処理する施設にとって非常に実用的です。複雑なセンサーアレイを使用することなく、機械的張力の利点が得られます。
完全自動統合
これらのシステムは、アクティブな生産ラインにシームレスに統合されます。光電センサーが接近する荷物を検知し、コンベア速度を自動的に調整します。機械アームがフィルムを貼り付け、切断し、拭き取ります。大量生産メーカーの場合、下流のボトルネックを防ぐためにこのレベルのエンジニアリングが絶対に必須です。
エンジニアリングの最終的な考え
細長い商品を固定するには、専用のテクノロジーが必要です。パレットに積まれていない資材を手作業や垂直包装機に頼るのは、経済的に無謀です。オービタル ラッパーは利益率を保護し、工場のボトルネックを解消し、製品の完全性を保証します。
時代遅れの梱包方法によって生産能力が低下しないようにしてください。現在のスループットとダメージ率を今すぐ評価してください。お客様の正確な仕様に合わせてカスタマイズされた、堅牢で高度に設計されたパッケージング ソリューションについては、次の場所で先進的なシステムを検討してください。 Leizhan は 、工場の現場に最適なものを見つけます。
よくある質問
横ストレッチラッパーにはどのようなストレッチフィルムが使用されていますか?
これらの機械は、機械グレードのキャストまたはブローンポリエチレンストレッチフィルムを使用します。標準の幅広ロールを使用する垂直ラッパーとは異なり、水平マシンでは狭いフォーマットが必要です。リングのサイズと張力の要件に応じて、これらのロールの幅は通常 5 ~ 10 インチの範囲になります。
機械はさまざまな長さの製品を処理できますか?
はい。基本的な設計は、理論的には無限の長さの製品に対応します。物品はリニアコンベア上を水平に移動します。センサーがゾーンを通過する製品を検出している限り、機械はフィルムを貼り続けます。
梱包速度に影響を与える要因は何ですか?
スループット速度は 4 つの主な変数によって決まります。これらには、リングの最大回転 RPM、コンベヤの線速度、負荷の断面寸法、および必要なオーバーラップ率が含まれます。オーバーラップ率が高くなると、コンベア速度が遅くなり、全体の線形スループットが低下します。
機械に入る前にバラバラにならないように束ねた束を包むにはどうすればよいですか?
緩んだシリンダーを固定するには、専用のマテリアルハンドリングアクセサリが必要です。エンジニアは、V 字型のコンベア ローラーを設置し、重力を利用して緩んだパイプを入れ子の束に押し込みます。サイドガイドローラーとトッププレス機構により、フィルムを貼り付ける直前にアイテムを所定の位置にしっかりと保持します。
軌道ラッパーが処理できる最大長はどれくらいですか?
製品はコンベアシステムを介して回転リングに連続的に供給されるため、製品の長さに機械的な制限はありません。インフィードコンベアとアウトフィードコンベアが適切にサポートされている限り、機械は任意の長さの押出成形品やパイプを巻き付けることができます。
電動プリストレッチ キャリッジは実際にどれくらいのフィルムを節約できますか?
動力付きのプレストレッチ キャリッジは、製品を包み込む前にフィルムを最大 250% 伸ばすことができます。これは、ロールから 1 メートルのフィルムを剥がすと、3.5 メートルの使用可能な包装材に変わることを意味します。この機械効率により、通常、手作業で包装する場合と比較して、毎日の消耗品フィルムのコストが 30 ~ 50% 削減されます。


