Képzelje el a rakodódokkot egy forgalmas harmadik műszak végén. Míg az átlagember csak néhány eldobott műanyag tekercset lát, az operatív csapatok hatalmas tételt látnak, amely kimeríti éves költségvetését. A kukák túlcsordulnak átlátszó műanyag szövedékekkel. Ez a közös raktári jelenet több ezer dollárnyi elpazarolt tőkét jelent.
A nem hatékony kézi csomagolási eljárások túlzott anyagfelhasználáshoz és az egekbe szökő beszerzési költségekhez vezetnek. Ha a mechanikai pontosság helyett a fizikai erőre hagyatkozunk, akkor következetlen eredmények születnek. Az emberi hiba garantálja az anyagi pazarlást.
A modern létesítmények felismerik, hogy a magas színvonalú A raklapcsomagoló egy rendkívül hatékony hulladékcsökkentő rendszer. Megvizsgáljuk, hogy pontosan mennyi csomagolóanyagot pazarolunk el naponta. Fedezze fel a rejtett pénzügyi szankciókat, és mutassuk be, hogyan takaríthatja meg az eredményt a berendezés korszerűsítése.
Kulcs elvitelek
- A kézi csomagolás a legnagyobb bűnös: A rakomány kézi becsomagolása általában 20-40 százalékkal több műanyagot pazarol az automatizált gépekhez képest.
- A mechanikus nyúlás az Ön titkos fegyvere: A modern csomagolóberendezések fejlett technológiát alkalmaznak az anyag akár 300 százalékos nyújtására. Ez drasztikusan csökkenti az általános anyagfelhasználást, miközben megőrzi a terhelés stabilitását.
- Rejtett költségek összeadása: Az elpazarolt műanyag szisztematikusan növeli a hulladékszállítási díjakat, a munkaórákat és a rossz elszigetelés miatt megsérült áruk kockázatát.
- A fenntarthatóság elérhető: A berendezések beállításainak optimalizálása és az újrahasznosítható anyagok feltárása segít a raktáraknak jelentősen csökkenteni szénlábnyomukat.
- A megtérülés gyors: A megfelelő automatizált csomagolási megoldásokba való befektetés gyakran hónapokon belül megtérül a napi anyagkiadások mérhető csökkenése révén.
A sztreccsfólia-hulladék valósága a raktárakban
A lineáris, kis sűrűségű polietilént világszerte nagymértékben fogyasztják a logisztikai szektorban. Egy nagy volumenű elosztóközpont évente könnyedén átrágja a több tízezer fontot. A legújabb piaci intelligencia a másodlagos csomagolási logisztikában alapvető változást jelez. A kőolaj-alapú gyantaárak vad ingadozása és a szigorú vállalati fenntarthatósági megbízások életbe lépésekor az üzemeltetési vezetőkre óriási nyomás nehezedik, hogy csökkentsék a műanyagfogyasztást. Az adatvezérelt anyagcsökkentés a szélső zöld kezdeményezésből elsődleges működési mérőszámmá fejlődött. Az ellátási láncok agresszíven átállnak az intelligens automatizálás felé, hogy nyomon kövessék és minimalizálják a kihelyezett műanyag minden unciáját.
Az üzemeltetési auditok hatalmas szakadékot tárnak fel a használt és az elpazarolt anyagok között. A felhasznált anyag az optimális visszatartó erő eléréséhez szükséges pontos matematikai mennyiség. Az elpazarolt anyag magában foglalja a redundáns fordulatszámokat vagy a szükségtelenül vastag mérőeszközöket. A nem szabványosított eljárásokra támaszkodó létesítmények gyakran elpazarolják teljes készletük egyharmadát.
Miért történik ez? Ez a szisztémás emberi hiba természetes mellékterméke. Amikor a dolgozók kézzel rögzítik a rakományt, fizikai fáradtság lép fel. Annak ellensúlyozására, hogy nem tudják szorosan meghúzni a műanyagot, a kezelők túlzottan átfedik a rétegeket. Automatizált követési mutatók nélkül a vezetők nem tudják előre jelezni a kiszámíthatatlan felhasználást. Egy targoncakezelő 15 fordulatot hajthat végre egy szabványos szállítmánynál. Egy másik a 25-öt használhatja pontosan ugyanahhoz a profilhoz. A szabványosítás hiánya megnöveli az alapszintű működési költségeket.
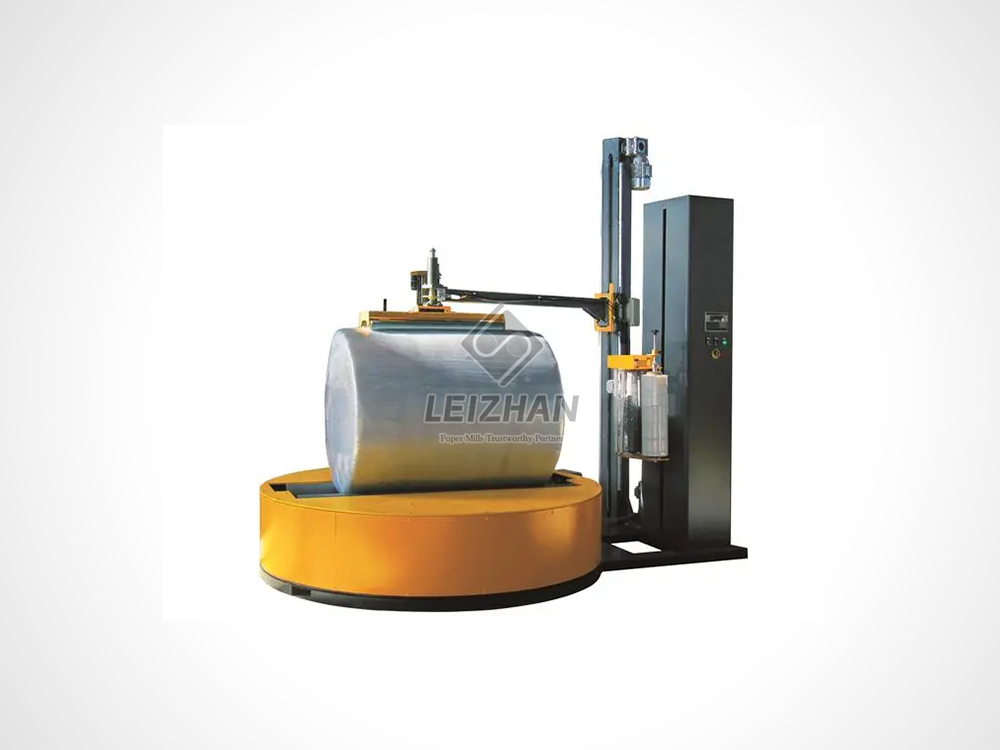
Kézi csomagolás és gépi raklapcsomagoló: közvetlen összehasonlítás
Az emberi biomechanika alapvetően korlátozza a kézi munka hatékonyságát. Egy átlagos, hátrafelé sétáló dolgozó csak körülbelül 10-20 százalékkal tudja megnyújtani a szabványos műanyagot. Ahogy a váltás elhúzódik, az alkalmazott feszültség jelentősen csökken. A műanyag laza és petyhüdt marad. A dolgozók több redundáns réteget alkalmaznak, hogy biztonságban érezzék magukat a szállítmányban. Ez súlyos ergonómiai kockázatokat jelent, mint például a hát megerőltetése és a csúszás és leesés veszélye.
Az automatizált megoldásokra való átállás megváltoztatja a szállítódokk matematikáját. Az automatizálás teljesen kiküszöböli a találgatásokat. A robusztus berendezések integrálása matematikailag pontos védelmi réteget biztosít.
| Performance Metric |
Manuális kézi csomagolás |
Automatizált gépi csomagolás |
| Film nyújtási potenciál |
10% - 20% max |
akár 300% |
| Anyaghulladék |
Rendkívül magas |
Közel a nullához |
| Elfogó erő |
Következetlen és gyenge |
Erősen egységes és zárt |
| Munkaerő-hatékonyság |
Lassú és fizikailag megerőltető |
Gyors és automatizált |
| Integritás betöltése |
Sebezhető a tranzitváltással szemben |
Sziklaszilárd stabilitás |
A Pre-Stretch technológia mechanikája
Ez a speciális mechanikai tulajdonság elválasztja a kezdetleges csomagolást a rendkívül optimalizált csomagolástól. Egy kifinomult kocsi menetesíti a műanyagot speciálisan fogazott görgőkön keresztül. Mielőtt kapcsolatba lépne a dobozokkal, egy másodlagos görgő sokkal gyorsabban forog, mint az elsődleges. Ez a gyors hatás megnyújtja az anyagot. Vékonyítja a műanyagot, miközben növeli annak szakítószilárdságát.
Nézzük a tényleges mérnöki specifikációkat. A nagy teljesítményű modellek, mint például a Leizhan Paper Tech által kifejlesztett fejlett csomagolórendszerek, programozható PLC-vezérlőkkel és precíziós tervezésű előfeszítő kocsikkal rendelkeznek. Ezek a rendszerek rutinszerűen 250-300 százalékos előfeszítési arányt érnek el. A matematika egyértelmű. A magról lehúzott egy lábnyi anyag azonnal akár négy lábnyi használható csomagolóanyaggá válik.
Ha egy raktár naponta 100 csúszást dolgoz fel, a kézi művelet tíz teljes tekercset kimeríthet. A nagy hatékonyságú kocsi használatával ez a követelmény mindössze három vagy négy tekercsre csökkenthető. Ezenkívül a mechanikai nyúlás aktívan javítja a biztonságot. A nyújtott polietilén feszes gumiszalagként működik. Rendelkezik memóriával, és folyamatosan próbál visszapattanni. Ez az állandó feszültség megragadja a a raklapokat szorosan terhelni . Megakadályozza az elmozdulást vagy kilengést nehézkes szállítás során.
Rejtett költségek, amelyek tönkreteszik a haszonkulcsot
A leglátványosabb büntetés a beszerzési költségvetés közvetlen ütése. A szükségesnél 30 százalékkal több anyag vásárlása több ezer dollárt von el a létesítmény korszerűsítésétől. A közvetlen költségek azonban csak a jéghegy csúcsát jelentik.
Ezenkívül az elpazarolt műanyag egy másodlagos kiadást is bevezet, amelyet a szemétlerakási díjnak neveznek. Az ipari logisztikában prémiumot fizet azért, hogy kidobja a dolgokat. A kereskedelmi hulladék díját mennyiség alapján számítják ki. A szemétgyűjtők megtöltése eldobott tekercsmagokkal és túlzottan becsomagolt műanyaggal felgyorsítja a felvételi ütemezést. Ez jelentősen megemeli a havi higiéniai díjakat.
A túlzott pazarlás gyakran összefügg a rosszul alkalmazott feszültséggel. Előfordulhat, hogy a kezelők túl sok műanyagot használnak, de nem alkalmazzák a megfelelő nyomónyomást. Közlekedés közben az autópálya vibrációja a laza rakományok elmozdulását okozza. Ez összetört dobozokhoz és tönkrement készletekhez vezet. A termék megrongálódásának pénzügyi büntetése messze meghaladja a műanyag kezdeti költségét.
Bevált mérnöki stratégiák a használat optimalizálására
Párosítsa a kémiai összetételt a berendezéséhez. A kézi csomagolóanyag használata egy nagy sebességű automata gépen állandó csattanást eredményez. Ezzel szemben a prémium gépi minőségű műanyag kézi munkára való felhasználása tőkét pazarol. Győződjön meg arról, hogy a gyanta összetétele megfelel az adott berendezésnek.
Tárcsázza a visszatartó erőt. A több réteg nem jelent biztonságosabb szállítást. Az üzemi csapatoknak digitális feszültségmérőket kell használniuk az alkalmazott nyomás tesztelésére. Az optimális feszültség azonosítása után zárja le a gép beállításait a PLC panelen keresztül. Ez biztosítja a biztonságot anélkül, hogy pazarló rétegeket alkalmazna.
Végezze el a berendezés rendszeres karbantartását. Egy ipari gép csak annyira hatékony, amennyire a karbantartási ütemtervében van. Idővel a kocsigörgők felgyülemlik a port és a ragadós gyanta felhalmozódását. A kopott fogaskerekek a műanyag megcsúszását vagy mikroszakadását okozzák. A szigorú rutin végrehajtása megakadályozza ezt a mechanikai hibát.
Képezze ki a műveleti csapatot a megfigyelésre filmfogyasztási mutatók. Egy elterjedt probléma az, hogy a kezelők manuálisan felülírják a programozott beállításokat, hogy extra burkolásokat adjanak hozzá. A megfelelő képzés megalapozza a berendezés matematikai pontosságába vetett bizalmat.
Állítsa be a megfelelő méretű anyagmérőt. A beszerzési osztályok gyakran alapértelmezés szerint az elérhető legvastagabb műanyagot vásárolják meg. A polimertechnika fejlődése többrétegű nanofilmeket vezetett be. A vékonyabb, nagy teljesítményű, megfelelően kifeszített anyag rendszerint felülmúlja a vastagabb műanyagot, amelyet alig nyújtanak.
Környezeti hatás és fenntartható alternatívák
A hagyományos polietilén rendkívül hatékony a nehéz logisztikában, de kifejezetten környezeti kihívást jelent. Ragadósnak és nyújthatónak tervezték, belegabalyodik az önkormányzati újrahasznosító válogatógépekbe. Hatalmas mennyiségek kerülnek hulladéklerakókba, ami nagyban hozzájárul az ipari szénlábnyomhoz.
E kihívások ellenére az anyag nagymértékben újrahasznosítható, ha a létesítmény szintjén megfelelően kezelik. A raktárak egy dedikált bálázási rendszer bevezetésével a hulladékkiadást kisebb bevételi forrássá alakíthatják. A használt műanyagot tartsa tisztán, és szigorúan elkülönítse a merev pántoktól. A hulladékot tömör bálákká préseljük össze. Kereskedelmi újrahasznosítók vásárolják meg ezeket a tiszta bálákat kompozit deszkázat és másodlagos csomagolás gyártásához.
Ahogy a fenntarthatósági megbízások szigorodnak, a piac alternatívákat fejleszt ki. A létesítmények növényi anyagokból származó bioalapú műanyagokat tesztelnek. A zárt hurkú ellátási láncok számára az újrafelhasználható nagy teherbírású hálók életképes, hulladékmentes alternatívát kínálnak.
Berendezésválasztási útmutató a maximális ROI-hoz
Mielőtt tőkét igényelne új berendezéshez, állapítson meg egy alapköltséget. Osszuk el a teljes havi műanyagköltséget a leszállított csúszótalpak teljes számával. Hasonlítsa össze ezt a felduzzadt alapvonalat egy automatizált rendszer tervezett hatékonyságával.
A megfelelő gépek kiválasztása konkrét működési paramétereket igényel, nem pedig találgatásokat. Értékelje napi átviteli mennyiségét. Ha egy létesítmény napi 15 egységnél kevesebbet dolgoz fel, a fizikai munka még mindig gazdaságilag indokolt lehet. Ha a mennyiség meghaladja a napi 20 egységet, akkor kötelezővé válik egy motoros kocsival felszerelt félautomata gép.
Pontosabban vizsgálja meg a rakomány súlyát és méreteit. A szabványos automatizált lemezjátszók akár 2000 kilogrammot is kezelnek 1500 milliméteres átmérővel. Kivételesen nehéz vagy instabil rakományok esetén a forgókaros burkolat biztosítja, hogy a raklap álló helyzetben maradjon, miközben a fóliakocsi forog körülötte.
Számolja ki megtérülési idejét. A kiváló minőségű gép akár 70 százalékkal csökkenti az anyagfelhasználást. A műanyagon megtakarított halmozott megtakarítás, a lerövidített munkaidő és a kiszűrt terméksérülés együttesen, jellemzően 12-18 hónapon belül megtérül a beruházási ráfordítás.
Következtetés
A másodlagos csomagolóanyag pazarlása könnyen megoldható raktári probléma. A kaotikus kézi munkáról a géppel segített folyamatra való átállás alapvetően növeli a működési hatékonyságot. Az áruk biztonságának optimalizálása teljes győzelem. Csökkenti a beszerzési költségeket, biztosítja a rakományt a nehézkes szállításhoz, és védi a környezetet a szükségtelen műanyagszennyezéstől.
Sétáljon le még ma a rakodó dokkjához. Vizsgálja át jelenlegi csomagolási folyamatát, és nézzen be a kereskedelmi szeméttárolók belsejébe. Ha készen áll arra, hogy megállítsa a tőkét, fedezze fel a fejlett, automatizált A Leizhan Paper Tech által tervezett sztreccsfóliás csomagolási megoldások, hogy megtalálják az Ön működési igényeinek megfelelő konfigurációt.
GYIK
Mennyi sztreccs fóliát igényel egy szabványos raklap?
A pontos összeg a szállított áru magasságától, súlyától és profiljától függően változik. Egy megfelelően becsomagolt szabványos egységhez általában 2-4 uncia műanyagra van szükség. A kézi csomagolás az emberi feszültségen és az erős átfedéseken alapul, ami jellemzően 8-10 uncia anyagot fogyaszt pontosan ugyanazon terhelés mellett.
Mennyi az ideális előfeszítési százalék a raklapcsomagolókhoz?
A szabványos ipari gépek általában 200-250 százalékos nyúlási képességet kínálnak. Egy lábnyi műanyag három-három és fél láb lesz. A csúcskategóriás fejlett modellek elérik a 300 százalékot vagy még többet. Az ideális arány teljes mértékben az Ön konkrét anyagátmérőjétől és a dobozok szerkezeti stabilitásától függ.
Újrahasznosítható a raklapfólia?
Igen, ennek az anyagnak a túlnyomó része nagymértékben újrahasznosítható. Ahhoz, hogy a kereskedelmi újrahasznosító létesítmények elfogadhassák, a műanyagot teljesen tisztán kell tartani, megfelelően bálázva kell tartani, és el kell különíteni az egyéb raktári hulladékoktól, például merev pántoktól, szennyeződésektől és papíros szállítási címkéktől.
Pénzt takarít meg egy vékonyabb sztreccs fólia?
Nem mindig. Míg a lefelé idomítás egy népszerű iparági trend, ha a műanyag túl vékony az adott terhelési profilhoz, akkor elkerülhetetlenül kilyukad vagy elszakad a doboz éles sarkain. Ez arra készteti a kezelőket, hogy leállítsák a gépet, eldobják a törött műanyagot, és újra becsomagolják az egész egységet. A valódi költségmegtakarításhoz meg kell találni a tökéletes egyensúlyt az anyagvastagság és a gép feszültsége között.
Hogyan számíthatom ki a sztreccsfólia raklaponkénti költségét?
A pontos költség meghatározásához ossza el egyetlen tekercs árát a teljes hosszával. Mérje meg, hány lábnyi műanyagot használ fel a gépe egy teljes rakomány becsomagolásához. Szorozzuk meg a lábonkénti költséget a terhelésenként használt lábakkal. A nagy előfeszítési képességgel rendelkező automata gépek jelentősen csökkentik ezt a végső számot a kézi alkalmazáshoz képest.
Mi a különbség az öntött és a fúvott stretch fólia között?
Az öntött fóliát extrudálási eljárással állítják elő, amely gyorsan lehűti a műanyagot. Ez kiváló tisztaságot, csendes letekercselést és egyenletes vastagságot eredményez. A fúvott fóliát extrudálják és levegővel tágítják, így szívósabbá és szúrásállóbbá válik. Letekeréskor azonban hangosabb, és kevésbé tiszta. A kiválasztás az adott terhelési profiltól és raktári környezettől függ.


