Varasto- ja toimintojohtajille nousevat työvoimakustannukset ja jatkuva paine optimoida linjan lopputyönkulkua ovat merkittäviä päivittäisiä haasteita. Lopullisen kuormalavan valmisteleminen kuljetusta varten on usein todettu kriittiseksi pullonkaulaksi muuten tehokkaissa toimitusketjuissa. Vanhentuneisiin manuaalisiin menetelmiin luottaminen vie rahaa. Piilotetut palkkakustannukset, liiallinen materiaalihukkaa ja toiminnan tehottomuudet heikentävät voittomarginaaleja hiljaa.
Päivittäminen oikeisiin laitteisiin on yksi tehokkaimmista tavoista saada aikaan dramaattinen toiminnallinen helpotus. Tämä pätee riippumatta siitä, oletko siirtymässä välikoneeseen tai toteuttamassa täysin automatisoitua robottijärjestelmää. Sen lisäksi, että nämä tekniset päivitykset vähentävät henkilöstövaatimuksia, ne auttavat vähentämään työtapaturmia. Ne vähentävät kulutushyödykkeiden kulutusta ja lisäävät kiinteistön yleistä kannattavuutta.
Tämä kattava opas tutkii manuaalisten prosessien piilotettuja taloudellisia valumia. Kerromme yksityiskohtaisesti markkinoilla saatavilla olevista erityyppisistä käärintäkoneista ja tarjoamme selkeät puitteet, joiden avulla voit perustella uusien pakkauslaitteiden investoinnin tuoton.
Avaimet takeawayt
- Manuaalinen prosessointi on piilotettua voittoa tappava: Voimakkaasti ihmistyön tekeminen kuormien kiinnittämisessä johtaa epäjohdonmukaiseen kuormalavojen eristämiseen, korkea venytyskalvojätteeseen ja kalliisiin työtapaturmavaatimuksiin.
- Keskikokoiset koneet ovat hyvä paikka: Suurimmassa osassa keskikokoisia varastotoimintoja puoliautomaattinen tekniikka tarjoaa optimaalisen tasapainon etukäteen kohtuuhintaisuuden ja nopean takaisinmaksun välillä.
- Automaatio jakaa työvoiman uudelleen: Nykyaikaiset laitteet antavat johdolle mahdollisuuden siirtää työntekijät pois toistuvista, fyysisesti vaativista tehtävistä arvokkaampiin rooleihin.
- Materiaalien ja vammojen säästöjen tuotto: Automatisoidut koneet hyödyntävät edistynyttä esivenytystekniikkaa kalvokustannusten minimoimiseksi ja ergonomisten riskien vähentämiseksi merkittävästi.
- Linjan loppuintegrointi on avainasemassa: Sopivan koneiston valitseminen tilavuus- ja kuormitusominaisuuksiisi sopivaksi on välttämätöntä toiminnan tehokkuuden maksimoimiseksi.
Toimialan trendit: muutos kohti loppuautomaatiota
Ennen kuin sukeltaa tiettyihin laitteisiin, on ratkaisevan tärkeää ymmärtää tätä muutosta ohjaava laajempi markkinadynamiikka. Tuoreet toimitusketjuanalyysit osoittavat, että varastoalalla on ennennäkemätön työvoimapula yhdistettynä historialliseen palkkainflaatioon. Logistiikkapäälliköt eivät voi enää luottaa siihen, että he heittävät enemmän ruumiita pullonkaulaan.
Tämän seurauksena on olemassa aggressiivinen alan laajuinen käänne kohti automatisoituja päätejärjestelmiä. Tämä siirtymä ei tarkoita vain käsittelynopeuden lisäämistä. Se on perustavanlaatuinen selviytymisstrategia voittomarginaalien ylläpitämiseksi kasvavien palkkavaatimusten keskellä. Laitokset, jotka eivät pysty automatisoimaan pakkausprosessejaan, eivät pysty kilpailemaan modernisoitujen kilpailijoiden suorituskyvyn ja alhaisempien yleiskustannusten kanssa.
Käsinkäärintämisen piilokustannukset laitoksessasi
Ymmärtääkseen automatisoitujen laitteiden todellisen arvon toiminnanjohtajien on ensin mitattava lavojen käsin kiinnittämisen taloudelliset ja toiminnalliset haitat. Manuaaliset prosessit luovat usein väärän taloudellisuuden tunteen. Vaikka koneisiin ei vaadita alkupääomainvestointeja, jatkuvat käyttökustannukset ovat huomattavia ja kasvavat.
Ajan ja työn tehottomuutta
Aika on mitattava hyödyke varastonhallinnassa. Alan vertailuarvot osoittavat, että tavallisen lavan kääriminen kestää keskimäärin kolmesta viiteen minuuttia, olettaen, että he työskentelevät optimaalisella, keskeytymättömällä tahdilla. Sitä vastoin automaattiset koneet voivat suorittaa täsmälleen saman tehtävän alle minuutissa.
Kun laitos luottaa Manuaalinen kääriminen , se luo luonnostaan vakavia pullonkauloja ruuhka-aikoina. Trukinkuljettajat joutuvat jonottamaan telakan ovien luona odottaen, että yksittäinen työntekijä lopettaa kuorman kiinnittämisen. Vuoden aikana ne ylimääräiset minuutit lavaa kohden kertyvät tuhansiksi menetetyiksi työtunteiksi, jotka olisi voitu hyödyntää muualla.
Työtapaturmien korkea hinta
Kuorman kiinnittäminen käsin on ergonominen painajainen. Kuvittele fyysinen tulli laiturikerroksessa. Työntekijän on toistuvasti kumartuttava kiinnittääkseen kalvon puisen alustan pohjaan, kävellä taaksepäin tiukkoja ympyröitä ja venytettävä epävarmasti päänsä yläpuolella laatikoiden ylimmän kerroksen kiinnittämiseksi. Tämä fyysisesti rasittava liike johtaa usein tuki- ja liikuntaelinten sairauksiin, alaselän vammoihin ja väsymykseen liittyviin onnettomuuksiin.
Näiden työtapaturmien vähentäminen mekaanisen avun avulla vähentää suoraan käyttökatkoihin liittyviä kustannuksia. Se eliminoi kalliit työntekijöiden korvausvaatimukset ja vakauttaa työntekijöiden vaihtuvuutta. Turvallisempi laiturilattia on kiinteästi sidoksissa kannattavampaan toimintaan.
Epäjohdonmukainen kääre ja materiaalin hukka
Ihmisen väsymys johtaa väistämättä epäjohdonmukaiseen elokuvan jännitteeseen. Kun työvuoro etenee viimeisiin tunteihinsa, työntekijät käyttävät luonnollisesti vähemmän voimaa. Tämä johtaa löyhästi käärittyihin kuormiin, jotka ovat erittäin alttiita siirtymiselle, kaatumiselle ja katastrofaalisille vaurioille kuljetuksen aikana. Tämän jännityksen puutteen kompensoimiseksi työntekijät usein käärivät lavan päälle ja levittävät paljon enemmän kalvokerroksia kuin on tarpeen.
Ilman moottoroidun vaunun mekaanista tarkkuutta prosessi on täysin ihmisen voiman varassa. Tämä on epäluotettava muuttuja, joka tuhlaa kalliita venytyskalvoja ja lisää kulutustarvikkeita kuukausittain.
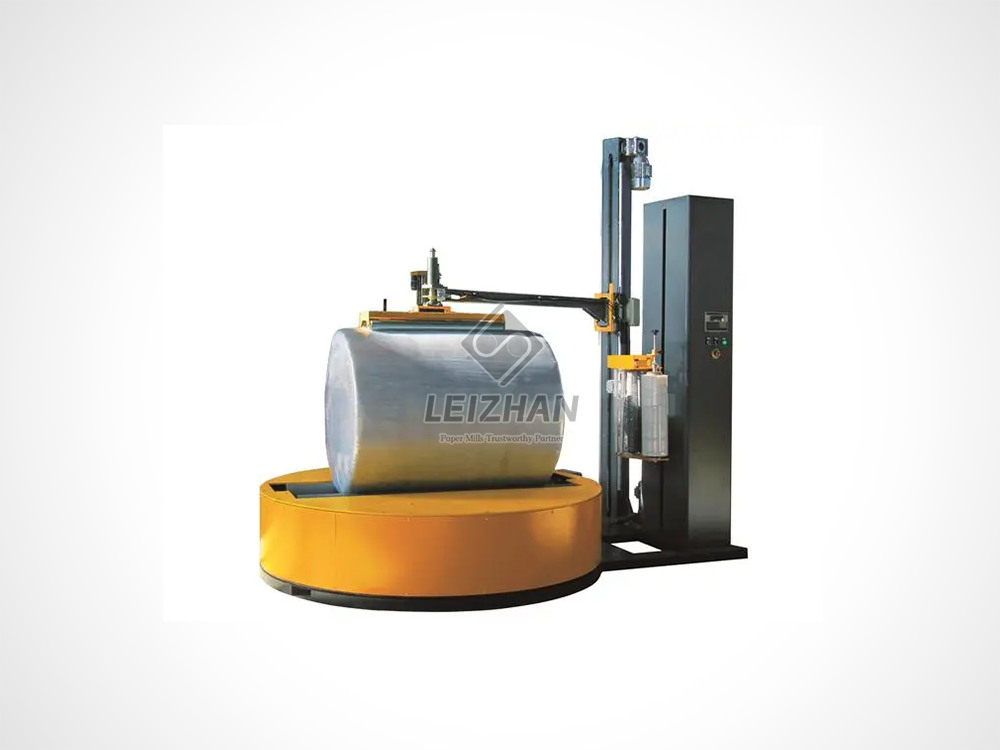
Puoliautomaattiset kääreet: The Engineering Sweet Spot
Suurimmassa osassa keskikokoisia jakelukeskuksia ja tuotantolaitoksia siirtyminen manuaalisesta työstä täysin automatisoituihin nollakosketusrobottijärjestelmiin on taloudellisesti pelottavaa ja usein tarpeetonta. Käytännöllisin ja kustannustehokkain siirtymävaihe on väliteknologiassa.
Mikä on puoliautomaattinen kääre?
A Semi Automatic Wrapper on vankka koneisto, joka vaatii vain vähän ihmisen toimia toimiakseen. Tyypillisessä tilanteessa haarukkatrukin tai lavanostin kuljettaja asettaa kuormatun luiston koneen alustalle. Käyttäjä pujottaa sitten venytyskalvon pään manuaalisesti vaunun läpi, kiinnittää sen kuorman pohjaan ja painaa käynnistyspainiketta.
Kone ottaa sitten raskaan työn hoitaakseen. Ohjelmoitava logiikkaohjain sanelee kuorman pyörimisen ja liikuttaa kalvokelkkaa ylös ja alas valitun käärintäjakson mukaan. Kun sykli on päättynyt, käyttäjä yksinkertaisesti leikkaa kalvon, kiinnittää pyrstön ja ajaa lavan odottavalle trukille.
Etsittävät ydinlaitteet
Teknisestä näkökulmasta haluat laitteita, jotka on valmistettu teolliseen väärinkäyttöön. Huipputason koneissa, kuten LeiZhan Paper Techin suunnittelemissa koneissa, on tyypillisesti raskas teräsrakenne, joka pystyy käsittelemään 1500–2000 kg:n kuormakapasiteetin. Kääntöpöydän nopeuden tulee olla säädettävissä, yleensä 0-12 kierrosta minuutissa, jotta käyttäjät voivat valita täydellisen nopeuden epävakaille kuormille.
Puoliautomaattisten koneiden tyypit
Erilaiset käyttöympäristöt vaativat erilaisia konekokoonpanoja. Alla on objektiivinen erittely käytettävissä olevista ensisijaisista tyypeistä:
- Kääntöpöydän kääreet: Lava on pyörivällä alustalla, kun kalvovaunu liikkuu pystysuunnassa. Nämä ovat kustannustehokkaita, niiden koko on pieni ja ne sopivat ihanteellisesti tavallisiin, vakaisiin kuormiin, kuten yhtenäisiin pahvilaatikoihin.
- Konttikääreet: Lava pysyy paikallaan lattialla, kun taas mekaaninen varsi pyörii sen ympärillä. Nämä ovat ehdottoman välttämättömiä äärimmäisen raskaille, hauraille tai erittäin epävakaille kuormille, kuten korkeille näytöille tai tyhjille PET-pulloille, jotka voivat kaatua, jos niitä pyöritetään levysoittimella.
- Orbital kääreet: Tuote syötetään vaakasuunnassa pyörivän renkaan läpi. Nämä on suunniteltu erityisesti pitkänomaisille, omituisen muotoisille esineille, kuten putkille, puutavaralle, metallipuristeille tai oville, jotka eivät mahdu tavallisille kuormalavoille.
Täysautomaattiset ratkaisut suuriin toimintoihin
Kun laitoksen tilavuus ylittää puoliautomaattisten prosessien kapasiteetin, yritystason automaatiosta tulee matemaattinen välttämättömyys. Täysautomaattiset järjestelmät on suunniteltu jatkuvaan, nopeisiin ympäristöihin, joissa käytetään useita vuoroja.
Todellinen loppuautomaatio
Täysautomaattiset kääreet edustavat pakkaustehokkuuden ehdotonta huippua. Nämä koneet integroituvat suoraan olemassa oleviin Pakkauslinja . Kun lava kulkee alas kuljettimella automaattisesta lavastimesta, valosähköiset anturit havaitsevat sen saapumisen. Kone puristaa kalvon automaattisesti, kääri kuorman havaittujen mittojen mukaan, leikkaa kalvon ja kuumasaumaa hännän kuormaa vasten.
Erityisesti tämä prosessi ei vaadi manuaalista puuttumista. Kalvon kiinnittämiseen tai leikkaamiseen ei vaadita käyttäjää, mikä poistaa kokonaan ihmistyön välittömästä käärintäyhtälöstä.
Trukinkuljettajan seisokkien poistaminen
Tavallisessa puoliautomaattisessa asennuksessa trukin kuljettajan on irrotettava ajoneuvonsa, kävettävä koneen luo, kiinnitettävä kalvo, odotettava, leikattava kalvo ja asennettava takaisin. Täysautomaattisella järjestelmällä tämä toistuva seisokkiaika eliminoituu kokonaan. Trukin kuljettajat yksinkertaisesti asettavat lavan syöttökuljettimelle ja peruuttavat välittömästi seuraavan kuorman hakemiseksi.
Kuljettajien pitäminen tiukasti trukeissaan maksimoi heidän tuottavuuden. Se varmistaa, että tavaravirta varastohyllyistä lastauslaituriin pysyy sujuvana ja katkeamattomana.
Ydinvertailu: Manuaalinen vs. puoliautomaattinen vs. täysautomaattinen
Selkeän teknisen näkökulman tarjoamiseksi eritelkäämme suorituskykymittarit kolmeen ensisijaiseen kuorman rajoitusmenetelmään.
| Ominaisuus |
Manuaalinen kääriminen |
Puoliautomaattinen |
Täysautomaattinen |
| Läpimenonopeus |
10-15 lavaa tunnissa |
25-40 lavaa tunnissa |
40-100+ lavaa tunnissa |
| Filmin venytystuotto |
10 % - 20 % max |
200 % - 300 % (teho) |
250 % - 300 %+ (teho) |
| Työvoimavaatimus |
Korkea (jatkuva fyysinen työ) |
Matala (vain kiinnitys/leikkaa kalvo) |
Zero (täysin rivissä) |
| Soveltuu parhaiten |
Alle 15 lavaa päivässä |
15-100 lavaa päivässä |
100+ lavaa päivässä |
Machine Stretch Film vs. Hand Stretch Film: Tekninen ero
Työvoima on vain puolet toimintakustannusyhtälöstä. Materiaalin kulutus on toinen kriittinen tekijä. Kalvon toimituksen takana oleva mekaniikka sanelee pitkällä aikavälillä pakkauskustannukset.
Pre-Stretch-tekniikan voima
Käsin joustava kalvo on valmistettu venytettäväksi ihmisen voimalla, mikä tyypillisesti saavuttaa 20 % venytyssaoton. Jos työntekijä vetää kovemmin, kalvo katkeaa. Konekalvo on suunniteltu erityisillä, tehokkailla polymeeriseoksilla, jotka on suunniteltu erityisesti venytettäväksi mekaanisesti.
Massiivisten materiaalisäästöjen salaisuus piilee filmivaunussa. Laadukkaissa kääreissä käytetään sähkökäyttöisiä esivenytysvaunuja. Tämän vaunun sisällä kaksi moottoroitua rullaa pyörii eri nopeuksilla. Kalvo on pujotettu niiden väliin, jolloin se venyy huomattavasti ennen kuin se koskettaa lavaa.
Teollisuusluokan koneet saavuttavat luotettavasti 250 % - 300 % esivenytyssuhteen. Tämä tarkoittaa, että yksi metri kalvoa rullalta venytetään mekaanisesti peittämään 3-4 metriä lavaa. Tämä tekniikka vähentää dramaattisesti kuormitusta kohti käytetyn muovin määrää ja vähentää kulutustavaroiden ostokustannuksia jopa 65 % heti asennuksen jälkeen.
4 tapaa perustella uuden koneen kustannukset
Pääomalaitteiden sisäisen budjettihyväksynnän varmistaminen edellyttää jäsenneltyä liiketoimintaa. Operaatiopäälliköiden on esitettävä kvantitatiivisia, kovia tietoja hankinta- ja rahoitustiimeille. Tässä on käytännön kehys investoinnin perustelemiseksi.
Suoraan työvoiman säästämiseen ajaminen
Suora työvoiman vähentäminen muodostaa taloudellisen argumentin perustan. Laskemalla päivittäin säästetyt tunnit ja kertomalla ne laitoksen tuntipalkoilla johtajat voivat osoittaa välitöntä taloudellista helpotusta. Lisäksi saavuttaa totta Työvoiman säästö sesonkihuippujen aikana eliminoi kalliiden ylityökorvausten tarpeen kuun lopun toimitusruuhkassa.
Rajuja materiaalisäästöjä
Kuten aiemmin on kuvattu, voimakkaiden esivenytysvaunujen integrointi vähentää kalvon kulutusta yli puoleen. Kun esittelet liiketoimintatapausta, laske nykyinen vuosikulutus käsikalvoon ja vertaa sitä konefilmin ennustettuun kulutukseen. Tämä erityinen rivikohdan alennus on niin merkittävä, että se maksaa usein välikoneen ensimmäisten 12–18 kuukauden aikana.
Vaurioiden vähentäminen kuljetuksessa
Väärin käärityt kuormalavat johtavat väistämättä kuorman siirtymiseen. Kun tuotteet saapuvat murskattuina, yritykselle aiheutuu rahtitakaisinmaksuja, korvaavien tuotteiden kustannuksia, käänteislogistiikkakuluja ja tuotemerkin maine vahingoittuu. Automaattiset koneet tarjoavat standardoidun, turvallisen suojausvoiman. Aiempien rahtivahinkokustannusten seuraaminen ja konservatiivisen 50 %:n vähennyksen ennakointi lisää laskelmaan valtavasti painoarvoa.
Työntekijöiden korvausvaatimusten alentaminen
Turvallisuudella on erittäin konkreettinen taloudellinen arvo. Yksittäinen alaselkävamman korvausvaatimus voi maksaa yritykselle kymmeniä tuhansia dollareita sairauskuluina ja kohonneita vakuutusmaksuja. Manuaalisen käärimisen fyysisen vaaran poistaminen vähentää tätä riskiä lähes kokonaan.
Oikean laitteiston valinta toimintoihisi
Sopivan koneiston valitseminen edellyttää objektiivista teknistä arviointia laitoksesi parametreista. Alikokoisen koneen ostaminen johtaa ennenaikaiseen moottorivikaan, kun taas liiallinen ostaminen hukkaa arvokasta pääomaa.
Päivittäisen kuormalavan määrän arvioiminen
Äänenvoimakkuus on koneen valinnan ensisijainen mittari. Alle 15 lavaa päivässä käsittelevät toiminnot voidaan joskus hoitaa lähtötason, ei-esivenytyskoneilla. Päivittäin 15–100 lavaa käsittelevät tilat ovat vankan puoliautomaattisen mallin parhaimmillaan, ja niissä on 250 % moottoroidut vaunut. Suurten jakelukeskusten, jotka käsittelevät yli 100 lavaa päivittäin, tulisi arvioida voimakkaasti täysin automaattisia inline-järjestelmiä.
Kuormatyyppien ja painojen arviointi
Tuotteidesi fyysiset ominaisuudet sanelevat tarvittavan konearkkitehtuurin. Tavalliset, yhtenäiset laatikot, jotka on pinottu tukevasti tavalliselle puiselle alustalle, sopivat täydellisesti levysoittimeksi. Jos laitoksesi kuitenkin käsittelee erittäin raskaita, yli 2000 kg:n kuormia, sinun on tarkistettava kääntöpöydän painokapasiteetti tai käännyttävä raskaaseen konttikääreeseen estääksesi laitteen rakenteelliset vauriot.
Tilaa ja ulkoasua koskevia huomioita
Lopuksi laitosjohtajien on otettava huomioon fyysinen jalanjälki. Arvioi telakkasi nykyinen virtaus. Varmista, että trukkeilla on riittävästi tilaa koneen ohjaamiseen, lastaamiseen ja purkamiseen turvallisesti ilman uusia liikenneruuhkia. Ahtaissa tiloissa matalaprofiiliset levysoittimet tarjoavat helpon pääsyn lavanostureiden avulla.
Johtopäätös
Vanhentuneisiin manuaalisiin prosesseihin takertuminen on nykyajan logistiikan suunnitteluvirhe. Vaikka pääomaoston välttäminen saattaa tuntua lyhyellä aikavälillä säästäväiseltä, ajanhukkaan, liiallisesta materiaalinkäytöstä ja työtapaturmista aiheutuvat piilokustannukset heikentävät kannattavuutta päivittäin.
Investointi nykyaikaisiin teknologisiin ratkaisuihin on strateginen askel, joka maksaa itsensä takaisin nopeasti. Standardoimalla kuorman eristämisen ja hyödyntämällä kehittyneitä esivenytysominaisuuksia yritykset voivat leikata kulutusta merkittävästi ja samalla suojata työvoimaansa vakavilta ergonomisilta vaaroilta.
Vaatiipa suorituskykysi raskaan puoliautomaattisen levysoittimen tai täysin automatisoidun inline-järjestelmän, perimmäisenä tavoitteena on varmistaa varastotoimintosi tulevaisuuden kannalta. Suosittelemme arvioimaan nykyiset pullonkaulakustannukset ja tutkimaan teollisuuslaatua LeiZhan Paper Techin tarjoamat kuormalavojen käärintäratkaisut löytääksesi tarkan suunnittelun, joka sopii laitoksellesi.
FAQ
Millä äänenvoimakkuudella on järkevää vaihtaa manuaalisesta kääreestä puoliautomaattiseen kääreeseen?
Toiminnallisesta näkökulmasta, jos laitoksesi käsittelee yli 10-15 lavaa päivässä, automaattisen koneen välitön ajanotto ja materiaalisäästöt oikeuttavat nopeasti pääomasijoituksen. Tällä volyymilla manuaaliset pullonkaulat tulevat erittäin näkyviksi ja kalliiksi.
Kuinka paljon työvoiman säästöä voin todella odottaa näiltä ratkaisuilta?
Automaattinen kone voi vähentää aktiivista aikaa, jonka työntekijä käyttää yhden kuormalavan kiinnittämiseen jopa 70 %. Tilivuoden aikana tämä vastaa satoja palautuneita työtunteja, jotka johto voi aktiivisesti ohjata keräilyyn, varastonhallintaan ja muihin tuloja tuottaviin tehtäviin.
Säästääkö uusi kone todella rahaa venytyskalvossa?
Kyllä, merkittävästi. Koneet, joissa on esivenytysvaunut, voivat pidentää muovikalvoa 250–300 % ennen kuin se koskettaa kuormaa. Tämä erityinen mekaaninen etu vähentää venytyskalvon kokonaiskäyttöä ja siihen liittyviä ostokustannuksia yli puoleen verrattuna käsin levitykseen.
Onko näitä koneita vaikea ylläpitää päivittäin?
Ei. Teollisuuskääreet on suunniteltu vaativiin ympäristöihin ja helppokäyttöisyyteen. Ne vaativat yleensä vain perus, rutiinihuoltoa. Pitämällä valosilmätunnistimet puhtaina pölystä, tarkastelemalla kelkan rullat ja voitelemalla ajoittain käyttöketjut pitävät järjestelmän toiminnassa vuosia.
Mikä on tavallinen esivenytyssuhde kuormalavojen kääreille?
Normaalit lähtötason koneet voivat tarjota mekaanisen jarrutuksen minimaalisella venymisellä. Todellisissa teollisissa esivenytysvaunuissa käytetään kuitenkin kaksimoottorisia järjestelmiä 200–300 prosentin vakiosuhteen saavuttamiseksi. Tämä tarkoittaa, että 1 metri kalvoa venytetään 3 tai 4 metriin, mikä maksimoi materiaalin tuoton.
Kuinka paljon tilaa venytyskäärintäkone vaatii?
Tavallinen puoliautomaattinen kääntöpöydän kääre vaatii tyypillisesti noin 1,5 x 2,5 metrin jalanjäljen. Sinun on kuitenkin otettava huomioon myös trukin kääntösäde ja kuormausvara. Tarkista aina valmistajan asettelutiedot varmistaaksesi turvallisen liikenteen sujuvuuden asennuspaikan ympärillä.


