Bevezetés
A modern gyártósorok hólyagos sebességgel működnek. Ennek ellenére gyakran súlyos szűk keresztmetszetbe ütköztek a létesítmény legvégén: a csomagolás és a szállítódokk területén. A gyártási méretek növekedése esetén a kézi csomagolás egyszerűen nem képes lépést tartani a sorról kikerülő áruk puszta mennyiségével. A létesítménymenedzserek naponta küzdenek azért, hogy összehozzák az upstream termelési sebességüket a downstream csomagolási képességekkel. Ez az eltérés késedelmes szállítmányokhoz, zsúfolt állomáshelyekhez és megemelkedett munkaerőköltségekhez vezet.
A végső mérnöki megoldás ezekre a sorvégi hatástalanságokra a megfelelő megoldás megvalósítása stretch csomagológép . Ezeknek a rendszereknek a maximális kapacitása azonban soha nem egyetlen, rögzített szám. Ez nagymértékben függ a berendezés mechanikai architektúrájától, a kezelő hatékonyságától, a terhelési jellemzőktől és az átfogó rendszer kialakításától.
Ez az átfogó műszaki útmutató pontosan leírja, hogy a különböző automatizált megoldások milyen gyorsan működhetnek. Azáltal, hogy megérti, hogyan kell kiszámítani a szükséges kapacitást, és azonosítja a sebességet meghatározó változókat, meghatározhatja a megfelelő felszerelést az alsó sor védelméhez és a folyékony ellátási lánc logisztikájának fenntartásához.
Kulcs elvitelek
- Az áteresztőképesség technológiánként változik: egy szabványos félautomata csomagológép általában 15-30 raklapot dolgoz fel óránként, míg a teljesen automatikus soros rendszerek kényelmesen meghaladják a 100 raklapot óránként.
- Az idő a legfontosabb: A valódi napi kapacitást a teljes kombinált időtartam határozza meg, amely alatt egyetlen raklap elhelyezése, becsomagolása és eltávolítása az aktív zónából szükséges.
- A befektetés megtérülése méretarányhoz kötött: A félautomata és a teljesen automata gépek közötti választás a napi mennyiségtől, a helyi munkaerő-rátáktól és a maximális célkapacitástól függ.
- A változók számítanak: A terhelés stabilitása, a fólia típusa és az adott gép architektúrája jelentősen befolyásolja, hogy a rendszer milyen gyorsan tud biztonságosan működni anélkül, hogy veszélyeztetné a terhelés visszatartását.
Iparági trendek: Eltolódás az automatizált átvitel felé
A közelmúltban végzett piaci elemzések hatalmas működési elmozdulást mutatnak ki a globális raktározásban. A krónikus munkaerőhiány és a modern e-kereskedelem könyörtelen sebességi követelményei miatt a létesítmények gyorsan felhagynak a manuális folyamatokkal. Emberi munkára támaszkodni az ismétlődő, fizikailag megterhelő csomagolási feladatoknál már nem életképes.
Az iparági adatok azt mutatják, hogy egyre nagyobb az igény a nagy sebességű automatizált rendszerek iránt, amelyek garantálják a mennyiségi konzisztenciát. Az ellátási lánc igazgatói előnyben részesítik azokat a berendezéseket, amelyek zökkenőmentesen integrálódnak a meglévő szállítószalagokba. Következésképpen a mérnököknek és a vásárlóknak összhangba kell hozniuk az áteresztőképességgel kapcsolatos elvárásaikat a modern csomagolási technológia mechanikai valóságához. A hangsúly a puszta raklap becsomagolásáról a teljes sorvégi anyagáramlás optimalizálására helyeződött át.
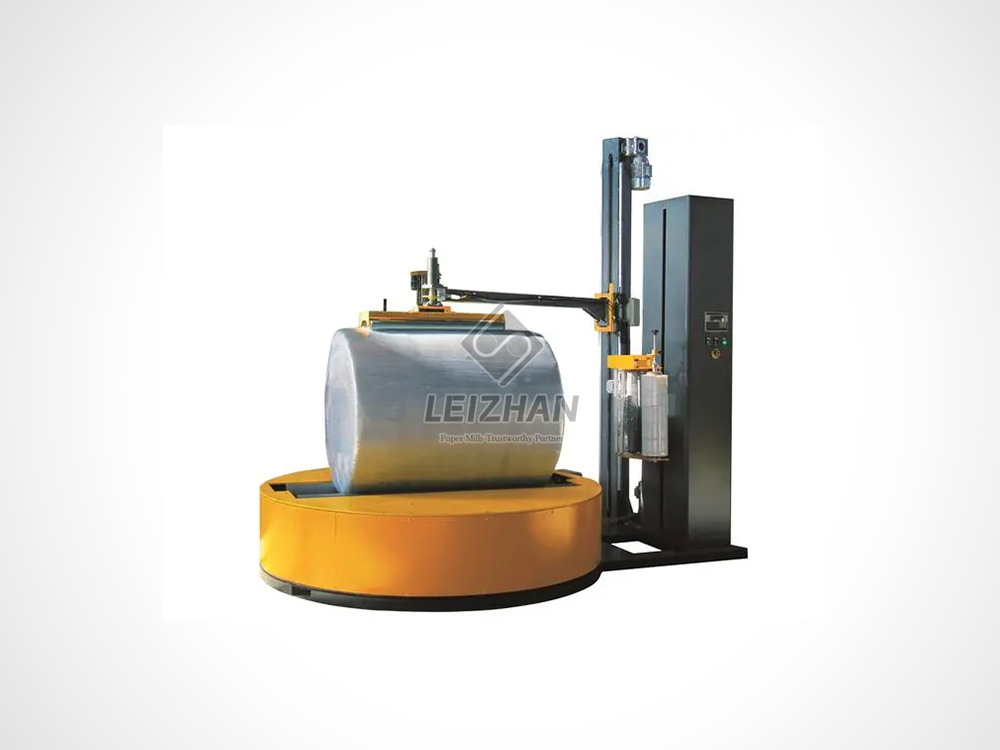
Az áteresztőképesség megértése: ciklusidő és teljes kimenet
Az ipari csomagolásban az áteresztőképesség nem csupán a forgóasztal fordulatszámának vagy a forgókar sebességének mérése. Ehelyett az áteresztőképesség azt a teljes fenntartható termelést jelenti, amelyet egy létesítmény egy szabványos működési műszak alatt képes elérni. Ez a teljes munkafolyamatot jelenti. Ennek a mérőszámnak az értékeléséhez a holisztikus folyamatot kell figyelembe venni, nem pedig az elszigetelt mechanikai sebességeket.
A csomagolási kapacitás pontos előrejelzéséhez le kell bontania a fogalmát ciklusidő . Ezt az alapvető mérőszámot három különálló működési fázis összeadásával számítják ki.
- Betöltési idő: Az a másodperc, amely ahhoz szükséges, hogy egy targoncakezelő vagy automata szállítószalag a kicsomagolt raklapot az aktív csomagolózónába helyezze.
- Tekercselési idő: Az a tényleges időtartam, amely alatt a gép a nyújtható fóliát a programozott recept szerint felhordja.
- Kirakodási idő: A fólia végének levágásához, a rögzített raklap eltávolításához és a zóna felszabadításához szükséges idő a következő rakományhoz.
Ennek az átfogó időtartamnak a raklaponkénti akár tíz másodperccel történő csökkentése exponenciálisan növeli a teljes napi teljesítményt. Ez megakadályozza a dokk szűk keresztmetszete kialakulását a csúcsidőszakban. Ennek a sikernek az iparági szabványos mérőszáma a raklapok száma óránként. A különböző berendezésmodellek összehasonlításakor ez a mérőszám szabványos alapértéket ad annak meghatározásához, hogy egy adott gép megfelel-e a létesítmény működési igényeinek.
Automatizálási szint szerinti áteresztőképesség: Műszaki hiba
A megfelelő specifikáció szempontjából kritikus fontosságú a különböző berendezések mechanikai határainak megértése. A vásárlóknak össze kell hangolniuk a gépek képességeit a tényleges gyártási padlóval.
Kézi csomagolás – az alapvonal
Fizikailag megerőltető és ergonómiailag veszélyes, ha arra hagyatkozni, hogy az emberi munkások hátrafelé, körben járjanak egy raklap körül. A fáradtság, a szédülés és a természetes fizikai korlátok miatt az emberi kezelők általában óránként 5-10 raklapot dolgoznak ki. Ezenkívül a kézi csomagolás következetlen rakomány-visszatartást és hatalmas fóliahulladékot eredményez. Teljesen fenntarthatatlan a növekvő műveletek szempontjából.
Félautomata rendszerek
A félautomata gépeknél szükség van egy kezelőre, aki megkönnyíti a folyamatot, de a gép kezeli a tényleges fizikai csomagolást. Képzeljen el egy targoncakezelőt, aki egy nehéz, törékeny üvegáru raklapot igazít a forgótányérra. Leszállnak a lóról, hogy a fólialaphoz kössék a fólia farkát, megnyomják az indítógombot, és megvárják a ciklus végét, mielőtt levágják a fóliát. Mivel emberi beavatkozásra van szükség, a sebesség részben a kezelő hatékonyságától függ.
Az ipari minőségű félautomata csomagológépek gyakran 1500–2000 mm-es lemezjátszókkal rendelkeznek, amelyek 2000 kg-os terhelést képesek elviselni. Egy szabványos gép ezen a szinten általában 15-30 átlagot ad raklap óránként . Ezek a beállítások kiváló egyensúlyt kínálnak a megfizethetőség és a hatékonyság között. Ideálisak kis és közepes méretű gyártóüzemek számára, amelyek napi 20-50 raklapot dolgoznak fel.
Teljesen automatikus beépített rendszerek
A teljesen automata gépek teljesen eltávolítják az emberi elemet a magcsomagolási folyamatból. A raklapokat motoros szállítószalagok vezetik be a gépbe. A gép automatikusan érzékeli a rakomány magasságát, rögzíti a fólia végét, becsomagolja a raklapot, levágja a fóliát, és hővel lezárja a farokat a rakományhoz a kezelő beavatkozása nélkül.
A kézi állomásozás megszüntetésével ezek a szabványos soros rendszerek átlagosan 40-100 raklapot szállítanak óránként. A fejlett, nagy sebességű gyűrűburkolók ezt a számot még magasabbra emelik. Ez a felszerelési szint kötelező a nagy mennyiségű élelmiszer- és italelosztó központokban, ahol a folyamatos áramlás kritikus.
Alapvető összehasonlító táblázat
| Rendszertípus |
Átlagos áteresztőképesség |
Operátor bevonása |
Legjobb alkalmazás |
| Kézikönyv |
5-10 PPH |
100% kézi |
Alacsony hangerő, indítási műveletek |
| Félautomata |
15-30 PPH |
Terhelés rendezés, filmrögzítés |
Közepes hangerő, önálló állomások |
| Teljesen automatikus |
40-100+ PPH |
Nincs folyamatos inline áramlás |
Nagy volumenű, 24 órás logisztikai központok |
A gép sebességét befolyásoló kulcstényezők
Míg a gyártók maximális névleges sebességet biztosítanak berendezéseik számára, a valós végrehajtás ritkán felel meg az elméleti határoknak. Számos fizikai és működési változó közvetlenül befolyásolja, hogy a gép milyen gyorsan tud végigvinni egy tekercselési ciklust.
Pontosabban, a burkolat építészeti kialakítása határozza meg az áteresztőképesség abszolút felső határát. A lemezjátszó modellek magát a terhet forgatják. Lassabban futnak, mert a nagy forgási sebesség centrifugális erőt hoz létre, amely könnyen ledobja a raklapról az instabil dobozokat. Ezzel szemben a forgókaros modellek a palettát mozdulatlanul tartják a padlón, miközben egy mechanikus kar forog körülötte. Ez gyorsabb tekercselést tesz lehetővé anélkül, hogy kockáztatná a rakomány instabilitását.
A rakomány magassága és a fizikai stabilitás a biztonságos tekercselési sebességet is megköveteli. A magasabb rakományok természetesen nagyobb függőleges mozgást igényelnek a fóliakocsitól. Ez meghosszabbítja a tekercselési időt. Ha egy rakomány rendkívül könnyű, törékeny vagy szabálytalan alakú, a gépet úgy kell beprogramozni, hogy alacsonyabb fordulatszámon működjön. Az instabil rakomány rohanása a termék elmozdulásához vezet, mielőtt a fólia megfelelően rögzítené.
Ezenkívül a motoros előfeszítő kocsikkal felszerelt modern gépek motoros hengereken keresztül húzzák a fóliát. 250%-ra vagy 300%-ra nyújtják az anyagot, mielőtt hozzáér a terheléshez. Ez a technológia anyagot takarít meg, és egyenletes feszességgel viszi fel a fóliát. Az állandó feszültség drasztikusan csökkenti a fóliatörés kockázatát. Egyetlen filmtörés néhány percre leállítja a műveleteket, súlyosan rontva az óránkénti teljesítményt.
Hogyan lehet kiszámítani a szükséges teljesítményt a létesítményhez
Csomagolóberendezések vásárlása anélkül, hogy tisztában lenne a szükséges kapacitással, költséges szűk keresztmetszetek vagy szükségtelen tőkekiadások kialakulásához vezet. Az üzemvezetőknek empirikus adatokkal kell kiszámítaniuk céljukat találgatások helyett.
Az alapvonal meghatározásához határozza meg a maximális napi raklapok számát, és ossza el a tényleges csomagolási műveletek napi óráival. Például, ha 400 raklapot dolgoz fel egy 8 órás műszakban, akkor az alapszükséglet 50 raklap óránként. Azonban hozzá kell adni egy 20%-os puffert a gép karbantartása, a filmtekercs-cserék és a műszakváltások figyelembevételéhez. Ezzel eléri a valódi célt 60 raklap óránként.
Gyakori mérnöki buktató az, hogy egy gépet kizárólag átlagos óránkénti kereslet alapján határoznak meg. A raktárak ritkán működnek tökéletesen egyenletes ütemben. A szállítási menetrendek intenzív kiugrásokat okoznak az aktivitásban. Mindig az óránkénti csúcsmennyiség alapján számítsa ki igényeit, hogy a teherautók ne maradjanak alapjáraton a dokkban. Az ipari csomagolóberendezések hosszú távú tőkebefektetést jelentenek. A következő három-öt évre előre jelzett üzleti növekedés tényezője a berendezések idő előtti elavulásának megelőzése érdekében.
Az automatizálási szint frissítése: mikor van itt az ideje?
A berendezésszintek közötti átmenet pontos pillanatának meghatározása a munkaerő-elosztás és a munkafolyamat hatékonyságának alapos elemzését igényli. A frissítést stratégiai manőverként kell kezelni a korlátok kiküszöbölésére.
Ha a létesítmény még mindig manuálisan csomagol, a frissítés mutatói a munkaerőköltségekhez és a dolgozók biztonságához vannak kötve. Fektessen be egy félautomata gépbe, ha több dolgozónak kizárólag azért fizet, hogy körbejárja a raklapokat. Észreveszi, hogy az inkonzisztens rakomány visszatartása a termék sérülését okozza szállítás közben? Kicsomagolatlan raklapok halmozódnak fel a kikötőben? Itt az ideje a félautomata technológia bevezetésének.
A teljesen automatikus rendszerre való átállás akkor indokolt, ha a félautomata folyamatok az elsődleges szűk keresztmetszetté válnak az ellátási láncban. Ha a jelenlegi gépe megállás nélkül működik a teljes műszak alatt, de még mindig nem tud lépést tartani a termeléssel, frissítsen automatizálási szint szükséges. Egy kirívó vizuális jelző a targoncavezetők sora, akik sorban állnak a csomagolóállomás használatára. Amikor a targoncakezelők tétlenül ülnek, Ön értékes munkaórákat veszít el. A folyamatos szállítószalagba való integráció teljes automatizálást igényel, hogy zökkenőmentesen kezelje a csomagolási fázist anélkül, hogy megszakítaná az áru fizikai áramlását.
Valós megtérülés: Maximalizálja a teljesítményt és minimalizálja a költségeket
A nagy teljesítményű csomagológépekbe való befektetés mérhető beruházási megtérülést eredményez három fő működési kategóriában: munkaerő, anyagok és termékintegritás.
A tekercselési folyamattal járó holtidő kiküszöbölése azonnal láthatóvá teszi a munkaerő-megtakarítást. A targoncavezetőknek többé nem kell ismételten leszállniuk járművükről. A korábban kézi csomagolással foglalkozó raktári dolgozók átcsoportosíthatók olyan jövedelmezőbb, értéknövelt feladatokra, mint a komissiózás vagy a minőségellenőrzés.
Emellett az anyagmegtakarítás drasztikusan csökkenti a működési költségeket. A nagy teljesítményű gépek fejlett motoros előfeszítési technológiát alkalmaznak. Míg a kézi csomagológépek nagyjából 10-20%-kal nyújtják a fóliát, addig az automatizált gépek akár 300%-kal is nyújtják ugyanazt a fóliát. A létesítmények gyakran akár 50%-kal is csökkentik a sztreccsfilm-fogyasztást. Ezzel évente több tízezer dollárt takaríthatunk meg.
A gyorsabb átvitel nem egyenlő a gyengébb minőséggel. Az automata gépek pontos, ismételhető feszességgel hordják fel a fóliát. Ez matematikailag konzisztens tehermentesítést biztosít. A szabványosítás megakadályozza a rakományok elmozdulását vagy összeomlását szállítás közben, drasztikusan csökkentve a sérült árukkal és a márka hírnevének romlásával kapcsolatos költségeket.
A jelenlegi csomagolási munkafolyamat optimalizálása
Ha már rendelkezik felszereléssel, de nehezen tudja betartani a szállítási határidőket, nem mindig az új gép vásárlása jelent azonnali megoldást. A működési beállítások gyakran jelentősen optimalizálják az aktuális munkafolyamatot.
Kezdje a rendszeres, dokumentált karbantartással. A por, törmelék és filmmaradványok felhalmozódnak az érzékelőkön és görgőkön. Ez azt eredményezi, hogy a gép rosszul értelmezi a rakomány magasságát, vagy nem megfelelő feszítést alkalmaz. A fotószem-érzékelők kalibrálása biztosítja, hogy a filmkocsi ne veszítsen időt a rakomány feletti üres tér beburkolásával.
Ezután ellenőrizze a pakolás receptjeit. Sok létesítmény szenved a túlburkoltságtól. Öt vagy hat felső pakolást alkalmaznak, ha matematikailag csak kettőre van szükség a biztonságos szállításhoz. Dolgozzon együtt egy csomagolómérnökkel, hogy meghatározza az adott termékhez szükséges pontos visszatartó erőt. Csökkentse a szükségtelen kocsifordulatokat.
Végül értékelje a gép körüli fizikai környezetet. Javítsa a forgalom áramlását, hogy csökkentse a targoncáknak a rakodózónába való manőverezési idejét. Győződjön meg arról, hogy a megfelelő méretű és minőségű sztreccsfóliát használja. Az olcsó, rossz minőségű film gyakori filmszakadáshoz vezet. Minden alkalommal, amikor a fólia eltörik, a kezelőnek le kell állítania a gépet, vissza kell helyeznie a fóliát, és újra kell indítania a ciklust. Ez a leginkább megelőzhető oka a rossz napi kimenet.
Következtetés
A nagy teljesítményű sztreccscsomagolás kritikus eszköz a napi csomagolási sebesség növeléséhez és az ellátási lánc folyékonyságának fenntartásához. Az áteresztőképesség az alap félautomata modellek óránkénti tizenöt raklapjától a teljesen automatizált soros rendszerekben jóval több mint száz raklapig terjed. A végső kapacitás teljes mértékben attól függ, hogy milyen konkrét technológiát telepít, és milyen jól kezeli a működési változókat.
A ciklusidők csökkentésével, a csomagolási receptúrák optimalizálásával és a kézi szűk keresztmetszetek eltávolításával gyorsabban és biztonságosabban csomagolhatja be a raklapokat. Ha a kiválasztott berendezést a kívánt teljesítményigényekhez igazítja, akkor az zökkenőmentes működést és a befektetés gyors megtérülését biztosítja. Értékelje a jelenlegi csomagolási folyamat végét még ma. Határozza meg korlátait, számítsa ki a szükséges kapacitást, és fedezze fel a Leizhan Paper Technél elérhető robusztus, nagy hatékonyságú berendezéseket, hogy megtalálja a pontos automatizált megoldást, amely tökéletesen illeszkedik gyártósorához.
GYIK
Mekkora maximális raklapot képes óránként kezelni egy sztreccscsomagoló gép?
A nagy sebességű, teljesen automatikus gyűrűcsomagolók óránként akár 120-150 raklapot is képesek kezelni. A pontos maximum nagymértékben függ a rakomány méretétől, a termék stabilitásától és a biztonságos szállításhoz szükséges speciális csomagolási beállításoktól.
Hogyan csökkenthetem a sztreccscsomagolás ciklusidejét?
Csökkentheti a ciklus idejét, ha optimalizálja a tekercsmintát, hogy elkerülje a felesleges felső és alsó tekercseket. A gyorsabb forgási sebességű gépre való frissítés, az érzékelők rutin karbantartása és a targonca rakodási munkafolyamatának javítása kritikus másodperceket fog levonni minden terhelésről.
Megéri a befektetést egy teljesen automata sztreccscsomagoló gép?
Ha az Ön létesítménye óránként több mint 40-50 raklapot dolgoz fel, vagy ha 24 órás gyártási ütemterv szerint működik, akkor igen. A hosszú távú munkaerő-megtakarítás, a csökkentett fóliapazarlás és a nagymértékben megnövekedett áteresztőképesség általában gyors és indokolt megtérülést biztosítanak a befektetésnek.
A gép típusa befolyásolja a kimenetet?
Teljesen. A mechanikai kialakítás az elsődleges korlátozó tényező. A lemezjátszó modellek általában lassabbak, óránként akár 35-40 raklapot is kezelnek, mivel a rakománynak forognia kell. A forgókaros modellek és az orbitális gyűrűs gépek sokkal nagyobb teljesítményt nyújtanak, mivel a raklap álló helyzetben marad, miközben a fóliakocsi gyorsan mozog körülötte.
Hogyan befolyásolja az automatizálási szint a csomagolósoromat?
A magasabb automatizálási szint eltávolítja a kiszámíthatatlan emberi elemet az egyenletből. A rakodási, csomagolási és vágási fázisok automatizálásával folyamatos, megszakítás nélküli áruáramlást biztosít a gyártósorról közvetlenül a szállítódokkba. Ez jelentősen megnöveli az általános napi kapacitást.
Mekkora a szabványos forgótányér sebesség a sztreccscsomagoláshoz?
A szabványos félautomata forgótányér-csomagolók általában 10 és 15 ford./perc között működnek. A nagy teljesítményű ipari modellek akár 20 ford./perc fordulatszámot is elérhetnek. A maximális sebességgel történő futás azonban rendkívül stabil, egyenletes terhelést igényel, hogy a centrifugális erő ne mozdítsa el a terméket.
Hogyan befolyásolja a film vastagsága a gép teljesítményét?
A filmvastagság vagy mérőszám közvetlenül befolyásolja a gép üzemidejét. A nehéz, éles sarkú terhelésekhez túl vékony fólia használata gyakori filmszúráshoz és szakadáshoz vezet. Minden egyes szakadás leállítja a tekercselési ciklust, és beavatkozásra kényszeríti a kezelőt. A megfelelő fóliamérő és a motoros előfeszített kocsik használata folyamatos, megszakítás nélküli átvitelt biztosít.


