Johdanto
Nykyaikaiset tuotantolinjat toimivat rakkuloiden nopeuksilla. Silti ne törmäsivät usein vakavaan pullonkaulan laitoksen aivan lopussa: pakkaamiseen ja laivauslaituriin. Kun valmistus laajenee, manuaalinen kääriminen ei yksinkertaisesti pysy linjalta poistuvan tavaramäärän tahdissa. Laitospäälliköt kamppailevat päivittäin sovittaakseen alkupään tuotantonopeudensa loppupään pakkauskapasiteettiin. Tämä epäsuhta johtaa lähetysten viivästymiseen, ruuhkautuneisiin pysähdysalueisiin ja paisuneisiin työvoimakustannuksiin.
Lopullinen tekninen ratkaisu näihin loppupään tehottomuuteen on oikeanlaisen järjestelmän toteuttaminen venytyskäärintäkone . Näiden järjestelmien enimmäiskapasiteetti ei kuitenkaan koskaan ole yksi kiinteä luku. Se riippuu suuresti laitteen mekaanisesta arkkitehtuurista, käyttäjän tehokkuudesta, kuormitusominaisuuksista ja kattavasta järjestelmän suunnittelusta.
Tässä kattavassa teknisessä oppaassa kerrotaan, kuinka nopeasti erilaiset automatisoidut ratkaisut voivat toimia. Ymmärtämällä tarvittavan kapasiteetin laskemisen ja tunnistamalla nopeuden määräävät muuttujat voit määrittää oikeat laitteet, jotka suojaavat tulostasi ja ylläpitävät nesteen toimitusketjun logistiikkaa.
Avaimet takeawayt
- Suorituskyky vaihtelee tekniikan mukaan: Tavallinen puoliautomaattinen käärintäkone käsittelee tyypillisesti 15-30 lavaa tunnissa, kun taas täysautomaattiset rivijärjestelmät ylittävät mukavasti 100 lavaa tunnissa.
- Aika on kaikki kaikessa: Todellinen päivittäinen kapasiteetti määräytyy sen kokonaiskeston mukaan, joka kuluu yhden lavan asettamiseen, käärimiseen ja poistamiseen aktiiviselta alueelta.
- Sijoitetun pääoman tuotto on sidottu mittakaavaan: Valinta puoliautomaattisten ja täysautomaattisten koneiden välillä riippuu päivittäisestä määrästäsi, paikallisista työmääristäsi ja huipputavoitekapasiteetistasi.
- Muuttujat ovat tärkeitä: Kuorman vakaus, kalvotyyppi ja koneen erityinen arkkitehtuuri vaikuttavat merkittävästi siihen, kuinka nopeasti järjestelmä voi toimia turvallisesti vaarantamatta kuorman eristämistä.
Toimialan trendit: muutos kohti automatisoitua suorituskykyä
Viimeaikaiset markkina-analyysit paljastavat valtavan toiminnallisen muutoksen maailmanlaajuisen varastoinnin välillä. Kroonisen työvoimapulan ja nykyaikaisen sähköisen kaupankäynnin säälimättömien nopeusvaatimusten johdosta laitokset luopuvat nopeasti manuaalisista prosesseista. Ihmistyön tekeminen toistuvissa, fyysisesti vaativissa pakkaustehtävissä ei ole enää kannattavaa.
Alan tiedot osoittavat, että nopeiden automatisoitujen järjestelmien kysyntä kasvaa jatkuvasti, mikä takaa volyymin tasaisuuden. Toimitusketjun johtajat asettavat etusijalle laitteet, jotka integroituvat saumattomasti olemassa oleviin kuljetinlinjoihin. Tästä syystä insinöörien ja ostajien on mukautettava suorituskykyodotuksensa nykyaikaisen pakkaustekniikan mekaanisiin todellisuuksiin. Painopiste on siirtynyt pelkästä lavan käärimisestä koko tuotantolinjan materiaalivirran optimointiin.
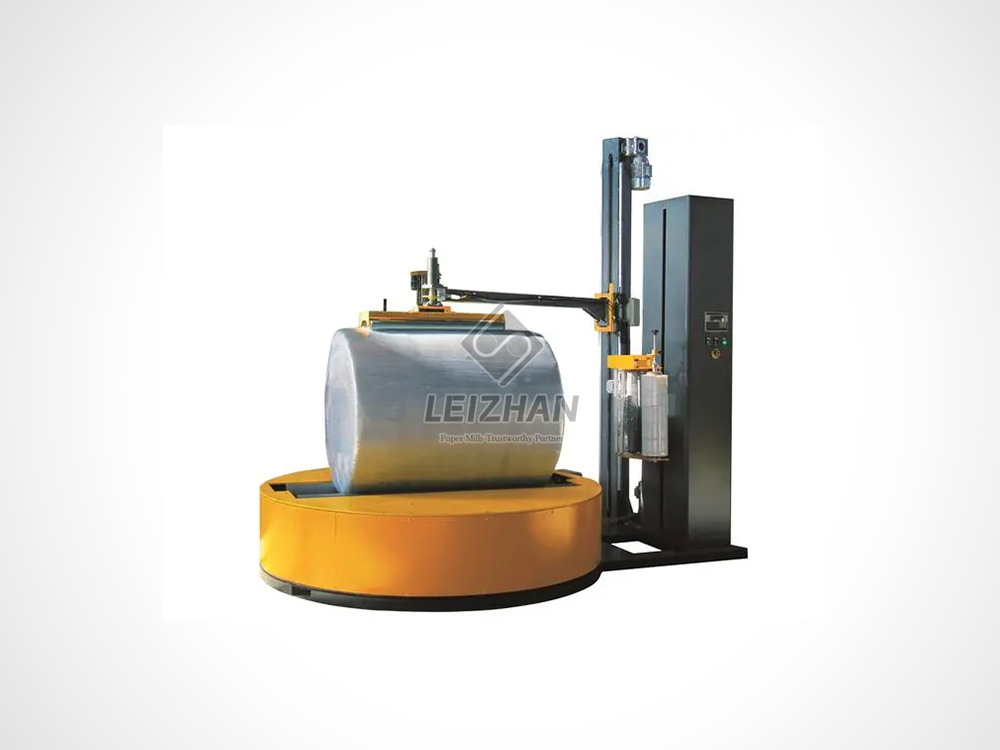
Suorituskyvyn ymmärtäminen: sykliaika ja kokonaisteho
Teollisuuspakkauksissa suorituskyky ei ole vain kääntöpöydän kierrosluvun tai pyörivän varren nopeuden mittaus. Sen sijaan tuotantokapasiteetti edustaa kestävää kokonaistuotantoa, jonka laitos voi saavuttaa normaalin työvuoron aikana. Se vastaa koko työnkulkua. Tämän mittarin arvioiminen edellyttää kokonaisvaltaisen prosessin tarkastelua yksittäisten mekaanisten nopeuksien sijaan.
Pakkauskapasiteetin arvioimiseksi tarkasti sinun on hajotettava käsite syklin aika . Tämä perusmittari lasketaan lisäämällä yhteen kolme erillistä toimintavaihetta.
- Latausaika: Sekunnit, jotka trukin kuljettaja tai automaattinen kuljetin tarvitsee asettaakseen käärimättömän lavan aktiiviselle käärintävyöhykkeelle.
- Käärimisaika: Todellinen aika, joka koneella kuluu venytyskalvon levittämiseen ohjelmoidun reseptin mukaisesti.
- Purkamisaika: Aika, joka tarvitaan kalvon pään leikkaamiseen, kiinnitetyn lavan poistamiseen ja vyöhykkeen tyhjentämiseen seuraavaa kuormaa varten.
Tämän kattavan keston lyhentäminen jopa kymmenellä sekunnilla lavaa kohti lisää eksponentiaalisesti päivittäistä kokonaiskapasiteettia. Tämä estää telakan pullonkauloja ruuhka-aikoina. Alan standardimittari tämän menestyksen mittaamiseksi on kuormalavat tunnissa. Kun verrataan eri laitemalleja, tämä mittari tarjoaa standardoidun lähtökohdan sen määrittämiseksi, vastaako tietty kone laitoksesi käyttövaatimuksia.
Suorituskyky automaatiotason mukaan: Tekninen erittely
Eri laitetasojen mekaanisten rajojen ymmärtäminen on kriittistä oikean määrityksen kannalta. Ostajien on sovitettava koneen ominaisuudet todellisiin tuotantotiloihinsa.
Manuaalinen kääre – perusviiva
Luottaa siihen, että ihmiset kävelevät taaksepäin ympyröitä lavan ympärillä, on fyysisesti vaativaa ja ergonomisesti vaarallista. Väsymyksestä, huimauksesta ja luonnollisista fyysisistä rajoituksista johtuen ihmiskäyttäjät käyttävät tyypillisesti maksimissaan 5-10 lavaa tunnissa. Lisäksi manuaalinen kääriminen johtaa epäjohdonmukaiseen kuorman eristämiseen ja massiiviseen kalvojätteeseen. Se on täysin kestämätön kasvavalle toiminnalle.
Puoliautomaattiset järjestelmät
Puoliautomaattiset koneet vaativat kuljettajan helpottamaan prosessia, mutta kone hoitaa varsinaisen fyysisen käärimisen. Kuvittele trukin kuljettajaa, joka kohdistaa raskaan hauraita lasitavaroita sisältävän lavan kääntöpöydän päälle. He nousevat kyydistä sitoakseen kalvon pyrstön puiseen alustaan, painavat käynnistyspainiketta ja odottavat syklin päättymistä ennen kalvon leikkaamista. Koska tarvitaan ihmisen väliintuloa, nopeus on edelleen osittain riippuvainen kuljettajan tehokkuudesta.
Teollisuusluokan puoliautomaattisissa kääreissä on usein 1500–2000 mm:n levysoittimet, jotka kestävät 2000 kg:n kuormia. Tämän tason vakiokone tuottaa tyypillisesti keskimäärin 15–30 lavaa tunnissa . Nämä asetukset tarjoavat erinomaisen tasapainon kohtuuhintaisuuden ja tehokkuuden välillä. Ne ovat ihanteellisia pienille ja keskikokoisille tuotantolaitoksille, jotka käsittelevät 20-50 lavaa päivässä.
Täysautomaattiset Inline-järjestelmät
Täysautomaattiset koneet poistavat ihmisen elementin ydinkäärintäprosessista kokonaan. Lavat syötetään koneeseen moottoroitujen kuljettimien kautta. Kone tunnistaa automaattisesti kuorman korkeuden, kiinnittää kalvon pään, kääri lavan, leikkaa kalvon ja kuumasaumaa peräpään kuormaa vasten ilman käyttäjän väliintuloa.
Poistamalla manuaalinen vaiheistus, nämä vakiojärjestelmät toimittavat keskimäärin 40–100 lavaa tunnissa. Kehittyneet nopeat rengaskääreet nostavat tätä lukua entisestään. Tämä laitteistotaso on pakollinen suurivolyymeisille elintarvikkeiden ja juomien jakelukeskuksille, joissa jatkuva virtaus on kriittistä.
Ydinvertailutaulukko
| Järjestelmätyyppi |
Keskimääräinen suorituskyky |
Operaattorin osallistuminen |
Paras sovellus |
| Manuaalinen |
5-10 PPH |
100% manuaalinen |
Pieni äänenvoimakkuus, käynnistystoiminnot |
| Puoliautomaattinen |
15-30 PPH |
Lavastus, elokuvan kiinnitys |
Keskimääräinen äänenvoimakkuus, erilliset asemat |
| Täysin automaattinen |
40 - 100+ PPH |
Ei jatkuvaa linjavirtausta |
Suuri volyymi, 24/7 logistiikkakeskukset |
Avaintekijät, jotka vaikuttavat koneesi nopeuteen
Vaikka valmistajat tarjoavat laitteilleen suurimman nimellisnopeuden, todellinen toteutus harvoin vastaa teoreettisia rajoja. Useat fyysiset ja toiminnalliset muuttujat vaikuttavat suoraan siihen, kuinka nopeasti koneesi voi suorittaa käärintäsyklin.
Erityisesti kääreen arkkitehtoninen suunnittelu määrittää suorituskyvyn ehdottoman katon. Kääntöpöytämallit pyörittävät itse kuormaa. Ne pyörivät hitaammin, koska suuret pyörimisnopeudet luovat keskipakovoimaa, joka heittää helposti epävakaat laatikot pois lavalta. Sitä vastoin pyörivät varsimallit pitävät lavan paikallaan lattialla, kun taas mekaaninen varsi pyörii sen ympärillä. Tämä mahdollistaa nopeamman käärintämisen vaarantamatta kuorman epävakautta.
Kuorman korkeus ja fyysinen vakaus sanelevat myös turvalliset käärintänopeudet. Korkeammat kuormat vaativat luonnollisesti enemmän pystysuuntaista liikettä kalvovaunulta. Tämä pidentää käärimisaikaa. Jos kuorma on poikkeuksellisen kevyt, hauras tai epäsäännöllisen muotoinen, kone on ohjelmoitava käymään pienemmällä kierrosluvulla. Epävakaan kuorman kiirehtiminen johtaa tuotteen siirtymiseen ennen kuin kalvo ehtii kiinnittää sen kunnolla.
Lisäksi nykyaikaiset koneet, jotka on varustettu moottoroiduilla esivenytysvaunuilla, vetävät kalvon moottoroitujen telojen läpi. Ne venyttävät materiaalia jopa 250 % tai 300 % ennen kuin se koskettaa kuormaa. Tämä tekniikka säästää materiaalia ja kiinnittää kalvon tasaisesti. Tasainen jännitys vähentää merkittävästi kalvon katkeamisen riskiä. Yksittäinen filmikatko pysäyttää toiminnan useiksi minuuteiksi, mikä vahingoittaa vakavasti tuntinopeutta.
Kuinka laskea tarvittava teho laitoksellesi
Pakkauslaitteiden ostaminen ilman selvää ymmärrystä vaadittavasta kapasiteetista johtaa kalliisiin pullonkauloihin tai tarpeettomiin pääomakustannuksiin. Tehtaiden johtajien on laskettava tavoitteensa käyttämällä empiiristä tietoa arvauksen sijaan.
Perustason määrittämiseksi määritä päivittäisten kuormalavojen enimmäismäärä ja jaa se todellisilla pakkaustyötunteilla päivässä. Jos esimerkiksi käsittelet 400 lavaa 8 tunnin työvuorossa, perustarpeesi on 50 lavaa tunnissa. Sinun on kuitenkin lisättävä 20 % puskuri koneen huollon, kalvorullan vaihdon ja vuorosiirtymien huomioon ottamiseksi. Tämä nostaa todellisen tavoitteesi 60 lavaan tunnissa.
Yleinen suunnitteluongelma on koneen määrittäminen pelkästään keskimääräisen tuntitarpeen perusteella. Varastot toimivat harvoin täysin tasaiseen tahtiin. Toimitusaikataulut luovat voimakkaita piikkejä aktiivisuuteen. Laske aina tarpeesi huipputuntimäärän perusteella, jotta kuorma-autot eivät jää joutokäynnille laiturille. Teollisuuden pakkauslaitteet ovat pitkän aikavälin pääomasijoitus. Ota huomioon ennustettu liiketoiminnan kasvu seuraavien 3–5 vuoden aikana laitteiden ennenaikaisen vanhenemisen estämiseksi.
Automaatiotason päivittäminen: milloin on aika?
Laitteistasojen välisen siirtymisen tarkan hetken määrittäminen edellyttää huolellista työvoiman jakautumisen ja työnkulun tehokkuuden analysointia. Päivitystä tulee käsitellä strategisena toimenpiteenä rajoitusten poistamiseksi.
Jos laitoksesi kääritään edelleen manuaalisesti, päivityksen indikaattorit on sidottu työvoimakustannuksiin ja työntekijöiden turvallisuuteen. Investoi puoliautomaattiseen koneeseen, jos maksat useille työntekijöille yksinomaan siitä, että he kävelevät ympyröitä lavojen ympärillä. Huomaatko epäjohdonmukaisen kuorman suojauksen aiheuttavan tuotteen vaurioita kuljetuksen aikana? Pakkaamattomien kuormalavojen ruuhka muodostuu satamalaiturille? On aika ottaa käyttöön puoliautomaattinen tekniikka.
Täysautomaattiseen järjestelmään siirtyminen on perusteltua, kun puoliautomaattisista prosesseistasi tulee toimitusketjusi ensisijainen pullonkaula. Jos nykyinen koneesi käy taukoamatta koko työvuoron ajan, mutta ei silti pysy tuotannon tahdissa, päivitä automaatiotaso on välttämätön. Häikäisevä visuaalinen merkkivalo on jono trukinkuljettajia, jotka odottavat jonossa käärimisaseman käyttöä. Kun trukinkuljettajat istuvat toimettomana, menetät arvokkaita työtunteja. Integrointi jatkuvaan kuljetinlinjaan vaatii täyttä automaatiota, jotta käärintävaihe voidaan käsitellä saumattomasti rikkomatta fyysistä tavaravirtaa.
Real-World ROI: Maksimoi tuotos ja minimoi kustannukset
Investointi suuritehoisiin pakkauskoneisiin tuottaa mitattavissa olevan sijoitetun pääoman tuottoprosentin kolmessa ensisijaisessa toimintakategoriassa: työvoima, materiaalit ja tuotteen eheys.
Käärimiseen liittyvän kuolleen ajan poistaminen tekee työvoiman säästöistä välittömästi havaittavissa. Trukinkuljettajien ei enää tarvitse irrottaa ajoneuvojaan toistuvasti. Aiemmin manuaaliseen käärimiseen omistautuneita varastotyöntekijöitä voidaan siirtää kannattavampiin, lisäarvoa tuottaviin tehtäviin, kuten keräilyyn tai laadunvalvontaan.
Lisäksi materiaalisäästöt vähentävät merkittävästi käyttökustannuksia. Tehokkaat koneet hyödyntävät edistynyttä powered pre-stretch -tekniikkaa. Kun manuaaliset kääreet venyttävät kalvoa noin 10–20 %, automaattiset koneet venyttävät samaa kalvoa jopa 300 %. Laitokset havaitsevat usein jopa 50 % vähennyksen venytyskalvon kulutuksessa. Tämä säästää kymmeniä tuhansia dollareita vuodessa.
Nopeampi suorituskyky ei tarkoita huonompaa laatua. Automaattiset koneet levittävät kalvoa tarkalla, toistettavalla jännityksellä. Tämä tarjoaa matemaattisesti yhtenäisen kuorman suojan. Standardointi estää kuormia siirtymästä tai romahtamasta kuljetuksen aikana, mikä vähentää merkittävästi vaurioituneisiin tuotteisiin ja tuotemerkin maineen pilaantumiseen liittyviä kustannuksia.
Kuinka optimoida nykyinen pakkaustyönkulkusi
Jos sinulla on jo laitteita, mutta sinulla on vaikeuksia noudattaa toimitusaikoja, uuden koneen ostaminen ei aina ole välitön vastaus. Toiminnalliset säädöt optimoivat usein merkittävästi nykyistä työnkulkuasi.
Aloita säännöllisellä, dokumentoidulla huollolla. Pölyä, roskia ja kalvojäämiä kerääntyy antureille ja rullille. Tämä saa koneen lukemaan väärin kuorman korkeudet tai käyttämään väärää jännitystä. Valosilmä-anturien kalibrointi varmistaa, että filmikelkka ei tuhlaa aikaa kuorman yläpuolella olevan tyhjän tilan käärimiseen.
Tarkista seuraavaksi käärereseptisi. Monet tilat kärsivät ylikäärimisestä. He käyttävät viisi tai kuusi yläkäärettä, kun vain kaksi tarvitaan matemaattisesti turvalliseen kuljetukseen. Työskentele pakkausinsinöörin kanssa määrittääksesi tarkan suojausvoiman, joka tarvitaan tuotteellesi. Vähennä tarpeettomia vaunun kierroksia.
Lopuksi arvioi konetta ympäröivä fyysinen ympäristö. Paranna liikenteen sujuvuutta vähentääksesi aikaa, joka trukkien liikkumiseen lastausvyöhykkeelle kuluu. Varmista, että käytät oikeaa mittaa ja laatua venytyskalvoa. Halvat, huonolaatuiset filmit johtavat usein elokuvan repeytymiseen. Joka kerta kun kalvo katkeaa, käyttäjän on pysäytettävä kone, kiinnitettävä kalvo uudelleen ja käynnistettävä sykli uudelleen. Tämä on kaikkein ehkäistävissä oleva syy päivittäiseen köyhyyteen ulostulo.
Johtopäätös
Tehokas joustava kääre on tärkeä voimavara päivittäisen pakkausnopeuden lisäämisessä ja toimitusketjun sujuvuuden ylläpitämisessä. Suorituskyky vaihtelee viidestätoista kuormalavasta tunnissa peruspuoliautomaattisissa malleissa reilusti yli sataan lavaan täysin automatisoiduissa inline-järjestelmissä. Lopullinen kapasiteettisi riippuu täysin käyttämästäsi tietystä tekniikasta ja siitä, kuinka hyvin hallitset toimintamuuttujia.
Lyhentämällä kiertoaikoja, optimoimalla kääreen reseptejä ja poistamalla manuaaliset pullonkaulat käärit lavat nopeammin ja turvallisemmin. Laitevalinnan sovittaminen vaadittuihin tuotantotarpeisiisi varmistaa sujuvan toiminnan ja nopean sijoitetun pääoman tuoton. Arvioi nykyinen pakkausprosessisi jo tänään. Tunnista rajoituksesi, laske tarvittava kapasiteetti ja tutki Leizhan Paper Techin saatavilla olevia kestäviä ja tehokkaita laitteita löytääksesi tarkan automatisoidun ratkaisun, joka sopii tuotantolinjallesi täydellisesti.
FAQ
Kuinka monta kuormalavaa tunnissa joustava käärintäkone pystyy käsittelemään?
Nopeat täysautomaattiset rengaskäärintälaitteet pystyvät käsittelemään jopa 120-150 lavaa tunnissa. Tarkka enimmäismäärä riippuu suuresti kuorman koosta, tuotteen vakaudesta ja turvallisen kuljetuksen edellyttämistä erityisistä kääreasetuksista.
Kuinka voin lyhentää venytyskääreeni sykliaikaa?
Voit lyhentää kiertoaikaa optimoimalla käärekuviosi välttääksesi tarpeettomat ylä- ja alakääreet. Päivittäminen koneeseen, jolla on nopeampi pyörimisnopeus, rutiininomaisen anturihuollon suorittaminen ja trukkien lastaustyönkulun parantaminen vähentää kriittisiä sekunteja jokaisesta kuormasta.
Onko täysautomaattinen venytyskäärintäkone investoinnin arvoinen?
Jos laitoksesi käsittelee yli 40–50 lavaa tunnissa tai jos toimit 24/7 tuotantoaikataululla, kyllä. Pitkän aikavälin työvoimasäästöt, vähentynyt kalvohävikki ja massiivisesti lisääntynyt tuotantokapasiteetti tarjoavat yleensä nopean ja oikeutetun tuoton sijoitukselle.
Vaikuttaako konetyyppi tuotantoon?
Täysin. Mekaaninen rakenne on ensisijainen rajoittava tekijä. Kääntöpöytämallit ovat yleensä hitaampia ja käsittelevät jopa 35-40 lavaa tunnissa, koska kuorman täytyy pyöriä. Pyörivä varsimallit ja orbitaalirengaskoneet tarjoavat paljon suuremman suorituskyvyn, koska lava pysyy paikallaan, kun kalvokelkka liikkuu nopeasti sen ympärillä.
Miten automaatiotaso vaikuttaa pakkauslinjaani?
Korkeampi automaatiotaso poistaa yhtälöstä arvaamattoman inhimillisen elementin. Automatisoimalla lastaus-, käärintä- ja leikkausvaiheet varmistat tasaisen, keskeytymättömän tavaravirran tuotantolinjalta suoraan laituriin. Tämä lisää huomattavasti päivittäistä kokonaiskapasiteettiasi.
Mikä on joustavan kääreen vakiokierrosluku?
Tavalliset puoliautomaattiset kääntöpöydän kääreet toimivat tyypillisesti välillä 10-15 rpm. Tehokkaat teollisuusmallit voivat saavuttaa jopa 20 rpm. Suurimmalla nopeudella ajaminen vaatii kuitenkin erittäin vakaan, tasaisen kuormituksen, jotta keskipakovoima ei siirrä tuotetta.
Kuinka kalvon paksuus vaikuttaa koneen suorituskykyyn?
Kalvon paksuus tai mittari vaikuttaa suoraan koneen käyttöaikaan. Liian ohuen kalvon käyttö raskaille, teräväkulmaisille kuormille johtaa usein kalvon puhkeamiseen ja repeytymiseen. Jokainen repeämä pysäyttää käärintäsyklin ja pakottaa käyttäjän puuttumaan asiaan. Oikean kalvomitan sovittaminen ja moottorikäyttöisten esivenytysvaunujen käyttö takaa jatkuvan, keskeytymättömän suorituskyvyn.


