Rastuća potražnja za automatizacijom skladišta iz temelja je transformirala moderno pakiranje velikih količina. Standardiziranje ograničenja opterećenja štedi tvrtkama tisuće radnih sati. Također drastično smanjuje otpad rastezljive folije. Mnogi operateri prepoznaju mehaničke prednosti ovih sustava. Malo ih uistinu razumije nevidljivu inteligenciju koja pokreće njihov besprijekoran rad. Kako te robusne mehaničke strukture funkcioniraju autonomno bez stalne ljudske intervencije?
Nedavne analize trendova u industriji naglašavaju veliki pomak prema logistici koja se temelji na podacima. Globalni opskrbni lanci sada zahtijevaju nultu toleranciju greške. Posljedično, standardni mehanički omoti brzo se zamjenjuju inteligentnim linijama za pakiranje bogatim senzorima. Napredna senzorska tehnologija djeluje kao fizičke oči i živčani sustav opreme. Ove komponente prikupljaju kritične podatke o okolišu u djeliću sekunde.
U ovom ćemo vodiču istražiti specifične komponente koje diktiraju precizne pokrete. Naučit ćete kako an Automatski stroj za omatanje paleta komunicira sa svojom središnjom procesorskom jedinicom. Također ćemo pokriti rješavanje uobičajenih operativnih problema i kritičnih čimbenika za procjenu opreme objekta.
Ključni zahvati
- Preciznost i sigurnost: specijalizirane komponente za otkrivanje osiguravaju da je svaki teret sigurno zamotan bez oštećenja proizvoda. To vrijedi bez obzira na nepravilne oblike ili tamne boje.
- Mozak operacije: središnji logički kontroler obrađuje sve podatke o okolišu u stvarnom vremenu. On diktira brzinu okretaja u minuti, napetost filma i kretanje nosača.
- Rješavanje problema ovisi o senzoru: mnoge uobičajene pogreške u radu mogu se riješiti jednostavnim čišćenjem ili ponovnim poravnavanjem optičkih leća. Najbolji primjer je kolica za film koja se ne zaustavljaju na vrhu tereta.
- Pametna kupnja: Razumijevanje temeljne elektroničke tehnologije ključni je čimbenik. Pomaže pri odabiru pravog proizvođača za dugoročnu pouzdanost i povrat ulaganja.
Uloga senzora u automatskim linijama za pakiranje
Automatizirani sustav za pakiranje radi kao okruženje zatvorene petlje. U potpunosti se oslanja na stalne povratne informacije kako bi funkcionirao. Bez ove zamršene mreže, opremi nedostaje prostorna svijest. Ne može detektirati paletu koja dolazi na pokretnu traku. Ne može odrediti točne dimenzije opterećenja niti identificirati završetak ciklusa.
Učinkovitost vožnje i ROI
Primarna financijska prednost leži u preciznoj optimizaciji materijala. Sustav izračunava točne ulazne dimenzije paleta. Zatim komunicira s nosačem kako bi ispustio točnu količinu potrebne rastezljive folije. Održavanje optimalnih omjera prije istezanja eliminira ljudska nagađanja. Objekti značajno smanjuju svoje godišnje troškove filma. Prijelaz s ručnog omatanja na senzorski vođene sustave standardizira zadržavanje tereta. To izravno utječe na operativnu krajnju liniju smanjenjem štete u transportu.
Osiguravanje sigurnosti na radnom mjestu
Industrijsko okruženje inherentno daje prioritet ublažavanju rizika. Automatizirani omoti integriraju mrežu sigurnosnih monitora za provođenje strogih fizičkih protokola. Svjetlosne zavjese, okidači blizine i krugovi za zaustavljanje u nuždi neprestano skeniraju radni radijus. Ljudski operater može nenamjerno ući u zonu omatanja. Viljuškar može utovariti paletu izvan središta. Ove sigurnosne mreže trenutno prekidaju strujni krug. Ovo trenutno zaustavljanje sprječava katastrofalne nesreće na radnom mjestu i skupu štetu na opremi.
Fotooko: Vizija vaše opreme za omatanje
Služeći kao primarni vizualni unos, Photo Eye je neizostavan fotoelektrični uređaj. Njegova temeljna funkcija uključuje otkrivanje prisutnosti, odsutnosti i točnih fizičkih granica robe. To se događa kad teret uđe u zonu omatanja i kad se kolica za film uspinju na čelični jarbol.
Temeljna načela rada
Standardna fotoelektrična jedinica emitira fokusirani snop svjetlosti. To je obično infracrveno ili vidljivo crveno svjetlo usmjereno prema paletiziranoj robi. Emitirana svjetlost pogađa fizički proizvod i reflektira se natrag na prijemnik smješten unutar iste jedinice. Prekid ili refleksija ove zrake šalje trenutni električni signal na upravljačku ploču. Ovo potvrđuje da objekt zauzima taj određeni prostor. Ova kontinuirana povratna sprega omogućuje pokretnim kolicima da prate točan profil palete.
Prevladavanje tamnih ili reflektirajućih opterećenja
Zamotavanje vizualno teških proizvoda predstavlja često dokumentiran izazov na podu skladišta. Zamislite viličar koji odlaže paletu u cijelosti umotanu u mat crnu plastiku. Alternativno, zamislite gomilu boca za vodu s visokom refleksijom. Standardne optičke zrake često se bore u ovim scenarijima. Tamne boje apsorbiraju emitirano svjetlo. Sjajne površine nepredvidivo raspršuju svjetlost. To uzrokuje da sustav lažno registrira prazan prostor. Napredne automatizirane linije to rješavaju upotrebom specijaliziranih optičkih senzora za tamno opterećenje. Nadograđene komponente oslanjaju se na tehnologiju potiskivanja pozadine visokog intenziteta. Osiguravaju neprekinute cikluse omatanja bez obzira na optička svojstva.
Senzor visine tereta: Precizno omatanje svaki put
Osnovne optičke zrake otkrivaju opću prisutnost. Nasuprot tome, Senzor visine tereta posebno je kalibriran za komunikaciju okomitih parametara s mehaničkim nosačem filma. Kočija počinje svoj uspon uz jarbol uz zujanje pogonskog motora. Istovremeno, ova komponenta kontinuirano skenira prema gore tražeći najgornju granicu naslagane robe. Standardni industrijski strojevi neprimjetno se prilagođavaju visinama omota do 2000 mm ili čak 2400 mm na temelju ovih očitanja.
Sprječavanje gubitka filma i oštećenja učitavanja
Točna okomita detekcija ostaje apsolutno kritična za stabilnost opterećenja. Skener registrira gornji rub proizvoda i šalje naredbu za nanošenje unaprijed programiranog omota. Ovim se postupkom folija nanosi malo iznad fizičkog vrha palete. Sigurno pričvršćuje teret za drvenu podlogu i sprječava pomicanje tijekom turbulentnog prijevoza. Točno prepoznavanje ovog vrha sprječava da kolica nastave prema gore u prazan zrak. Time se eliminira trošenje rastezljive folije i smanjuje ukupno vrijeme ciklusa.
Rukovanje nepravilnim oblicima paleta
Industrijska opterećenja rijetko tvore savršeno ujednačene kocke. Mješovite palete često imaju neravne vrhove ili kutije koje strše. Lomljivi predmeti mogu biti nesigurno naslagani na najvišoj točki. Vertikalni skener se prilagođava ovim nepravilnim geometrijama. Identificira najvišu konzistentnu točku opterećenja. Ova preciznost osigurava da su jedinstveno oblikovane palete čvrsto pričvršćene. Izbjegava primjenu prekomjerne napetosti filma prema dolje koja bi mogla zgnječiti lomljivu robu napunjenu do vrha.
Okretna ploča i senzori za pozicioniranje: osiguravanje stabilnosti baze
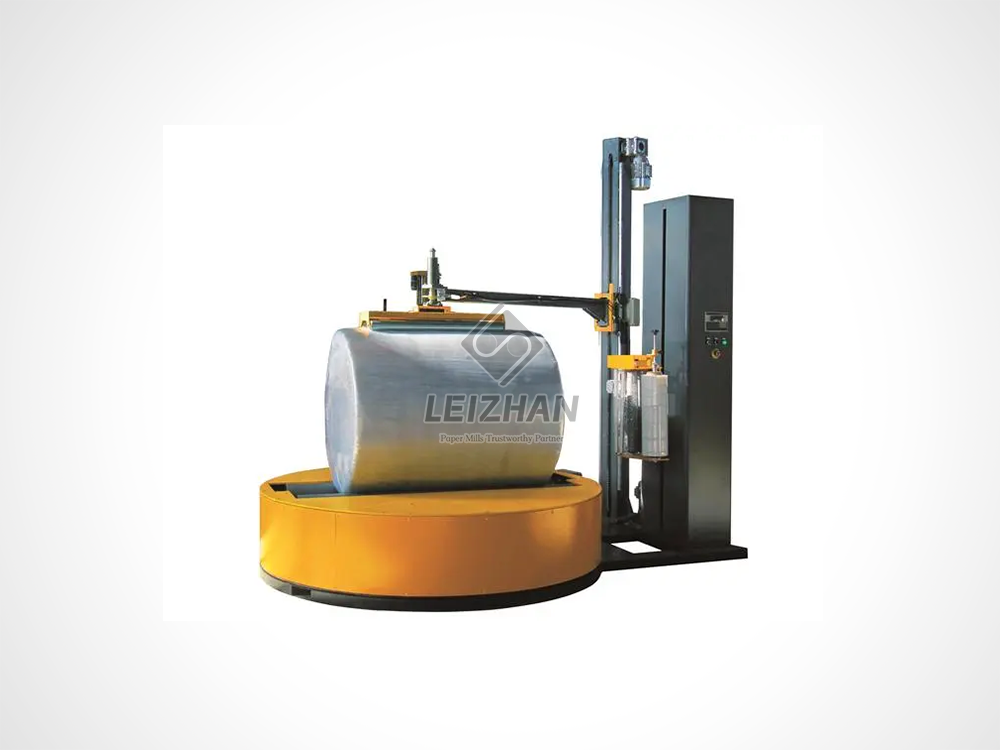
Samostalni strojevi rotiraju proizvod umjesto da pokreću mehaničku ruku oko njega. Evo, Gramofon služi kao temeljna komponenta. Teške čelične baze, često promjera 1650 mm i nosivosti do 2000 kg, zahtijevaju glatku i sinkroniziranu rotaciju. Ovim kretanjem u potpunosti upravljaju monitori temeljnog položaja i brzine.
Usklađivanje početne pozicije
Prekidači blizine nalaze se diskretno ispod rotirajuće čelične ploče. Ovi uređaji utvrđuju točan početni položaj. Oni osiguravaju da rotirajuća baza svaki put započinje i završava svoj ciklus u točno istoj orijentaciji. O preciznom poravnanju se ne može pregovarati za objekte koji koriste dizalice za palete. Drvena paleta mora biti savršeno postavljena na kvadrat s opremom za istovar kako bi se održao besprijekoran tijek rada.
Praćenje brzine i rotacije
Brzina rotacije mora savršeno odgovarati brzini isporuke filma uzlaznog nosača kako bi se postigla optimalna napetost filma. Magnetski enkoderi kontinuirano prate broj okretaja u minuti rotirajuće ploče. Standardni gramofoni rade glatko pri brzinama između 0 i 12 okretaja u minuti. Rastezljiva folija može puknuti pod zatezanjem ako se baza okreće prebrzo. Sila zadržavanja postaje labava i nestabilna ako se okreće presporo. Uređaji za praćenje daju podatke o brzini u stvarnom vremenu. Pogonski motori čine mikropodešavanja kako bi spriječili lomljenje filma i jamčili dosljedne omjere istezanja.
Kako PLC povezuje sve zajedno
Pojedinačni senzori u biti funkcioniraju kao lokalizirani uređaji za prikupljanje podataka. Ne mogu samostalno izvršavati fizikalne mehaničke radnje. Prava operativna jezgra automatiziranog sustava za pakiranje je PLC programabilni logički kontroler. Funkcionirajući kao industrijski mozak, kontinuirano obrađuje ulaze u stvarnom vremenu. Prevodi ih u precizne mehaničke rezultate.
Obrada podataka senzora
Optičke zrake, skeneri visine i rotacijski monitori neprekidno šalju električne signale natrag u glavni upravljački ormar. Logički kontroler obrađuje ove dolazne podatke u milisekundama u skladu sa svojim tvrdo kodiranim programiranjem. Vertikalni skener pokazuje da je skinuo vrh tereta. Kontroler prima taj binarni signal. Obrađuje logiku i naređuje motoru kolica da zaustavi svoj uspon. Bez kontrolera industrijske razine, prikupljeni podaci o okolišu bili bi potpuno beskorisni.
Prilagođeni recepti za zamatanje
Moderni sustavi upravljanja neprimjetno se povezuju s intuitivnim zaslonom osjetljivim na dodir. Operateri programiraju različite recepte za omatanje prilagođene različitim linijama proizvoda putem ovog sučelja. Teško gusto opterećenje ciglama zahtijeva znatno drugačiji broj omota i napetost filma nego krhka paleta papirnatih ručnika. Upravljačka jedinica pohranjuje određene parametre. Oslanja se na dolazni feed podataka za besprijekorno izvršavanje prilagođenih naredbi.
Poluautomatski u odnosu na potpuno automatske strojeve za omatanje paleta
Razumijevanje tehnoloških razlika između poluautomatskih i potpuno automatskih modela bitno je za točnu raspodjelu kapitala. Primarna razlika leži u gustoći niza senzora i dubini integracije sustava.
| Značajka / specifikacija |
Poluautomatski omotač |
Potpuno automatski omotač |
| Ljudska intervencija |
Zahtijeva operatera za pričvršćivanje i rezanje filma. |
Nula intervencija. Automatsko stezanje i rezanje. |
| Gustoća senzora |
Osnovno praćenje visine i početne pozicije. |
Napredna inline transportna logika, pneumatski monitori stezaljki. |
| Protočni kapacitet |
Mali do srednji volumen, ispod 30 paleta/sat. |
Velike količine, kontinuirane proizvodne linije. |
| Sigurnosna integracija |
Standardne tipke za zaustavljanje u nuždi. |
Sigurnosne svjetlosne zavjese cijelog perimetra. |
Napravite pravi izbor za svoju proizvodnu liniju
Odabir odgovarajućih strojeva uvelike ovisi o dnevnom volumenu protoka i strategiji raspodjele radne snage. Poluautomatski omotač pokazao se vrlo isplativim za obradu malih količina. Ulaganje u potpuno automatizirani sustav postaje ekonomski isplativo za kontinuiranu proizvodnju velikih količina. Napredna integracija smanjuje uska grla na pokretnoj traci. Eliminira ručno pričvršćivanje filma i osigurava brz povrat ulaganja kroz značajno smanjenje rada.
Rješavanje problema s uobičajenim greškama senzora na podu skladišta
Zastoji u radu često proizlaze iz manjih elektroničkih kvarova, a ne katastrofalnih mehaničkih kvarova. Implementacija osnovnog dijagnostičkog protokola štedi objektima značajne troškove održavanja. Također sprječava nepotrebne pozive servisu.
Kočija se neprestano uspinje
Problem o kojem se naširoko izvještava uključuje kontinuirano penjanje nosača filma pored vrha tereta. Pokušava omotati prazan zrak sve dok ne pritisne gornji mehanički granični prekidač. Ovaj specifični kvar ukazuje gotovo isključivo na senzornu grešku. Vertikalni skener može biti začepljen industrijskom prašinom. Vibracije stroja mogu uzrokovati fizičku neusklađenost. Komponenta ne uspijeva registrirati opterećenje tamne boje. Glavni kontroler pretpostavlja da je teret beskonačno visok jer nikada ne vidi vrh. Ponovno poravnavanje montažnog nosača ili podešavanje kotačića za osjetljivost obično trenutno rješava ovaj problem.
Protokoli rutinskog održavanja
Preventivno održavanje produljuje životni vijek opreme i osigurava točnost podataka. Operateri moraju uključiti jednostavne provjere u tjedne rutine. Nježno brisanje optičkih leća suhom krpom od mikrovlakana uklanja industrijsku prašinu. Provjera vidljivih kabelskih veza koje vode do glavnog ormarića sprječava ispadanje signala. Čišćenje zalutale rastezljive folije, krhotina i iverja s baze osigurava da blizinske sklopke ostanu nesmetane.
Praktičan vodič za odabir opreme za omatanje
Ulaganje u automatiziranu opremu za pakiranje zahtijeva rigoroznu procjenu temeljne elektroničke tehnologije. Dugoročna pouzdanost izravno je proporcionalna kvaliteti unutarnjih komponenti. Morate gledati dalje od teških čeličnih jarbola i standardnih specifikacija gramofona.
Procjena kvalitete komponente
Zatražite detaljan popis materijala u vezi s električnim sustavima prilikom savjetovanja s potencijalnim proizvođačima. Ugledni proizvođači koriste globalno priznate nezaštićene marke za logičke kontrolere i optičke komponente. Standardizirane komponente visoke kvalitete osiguravaju dugotrajnost rada. Zamjenski dijelovi mogu se lako nabaviti od lokalnih dobavljača električne opreme. Time se izbjegavaju dugotrajni zastoji povezani s vlasničkim tiskanim pločama koje je teško pronaći.
Prilagodba i prilagodba opterećenja
Idealan dobavljač opreme djeluje kao posvećeni tehnički partner. Dajte prednost proizvođačima koji nude robusne inženjerske mogućnosti za prilagodbu senzorskih konfiguracija. Vaš pogon može raditi s jedinstvenim profilima proizvoda koji zahtijevaju visoke omjere pred rastezanja do 250 posto. Proizvođač mora pokazati sposobnost integriranja ultrazvučne tehnologije ili specifičnih kontrola napetosti kako bi se prilagodili vašim zahtjevima za zadržavanje tereta.
Zaključak
Teški čelični jarboli i rotirajuće baze podižu fizička opterećenja. Sofisticirana mreža senzora doista čini stroj automatskim. Elektroničke komponente rade u savršenom skladu sa središnjim logičkim kontrolerom. Od početnog otkrivanja palete do preciznog izračuna napetosti filma i visine tereta, oni osiguravaju da je svaki teret besprijekorno pričvršćen.
Procijenite trenutna uska grla na liniji za pakiranje i nadogradite na sustav izgrađen za nultu toleranciju grešaka. Za objekte koji žele optimizirati svoju logistiku, istraživanje profesionalnih rješenja proizvođača od povjerenja je ključno. Posjetite Leizhan Paper Tech na https://www.leizhanpapertech.com kako biste otkrili opremu za omatanje visokih performansi prilagođenu vašim specifičnim operativnim zahtjevima.
FAQ
Koja je funkcija Photo Eye-a na omotu palete?
Fotoelektrični uređaj detektira fizičku prisutnost i vanjske granice tereta palete. Emitiranje svjetlosnog snopa i mjerenje njegove refleksije signalizira glavnom upravljaču da započne ciklus omatanja. To osigurava da stroj točno nanosi rastezljivu foliju bez rasipanja materijala na prazan prostor.
Zašto moj automatski stroj za omatanje paleta ne prepoznaje crne palete?
Standardne fotoelektrične komponente oslanjaju se na refleksiju svjetlosne zrake za otkrivanje objekata. Tamne boje, osobito mat crna plastika, apsorbiraju infracrveno ili vidljivo svjetlo umjesto da ga reflektiraju natrag prema prijemniku. Ova apsorpcija sprječava jedinicu da pošalje signal. Postrojenja koja rukuju tamnim opterećenjem moraju se nadograditi na specijalizirane optičke jedinice za tamno opterećenje ili ultrazvučne alternative.
Što PLC radi u stroju za rastezljivo omatanje?
Programabilni logički kontroler djeluje kao industrijski mozak. Kontinuirano prima ulazne podatke od raznih skenera okoline koji se odnose na visinu tereta, brzinu vrtnje i sigurnosne parametre. Obrađuje ove podatke u stvarnom vremenu za kontrolu mehaničkih izlaza kao što su brzina pogonskog motora i kretanje kolica.
Koliko često trebam čistiti senzore na omotu svoje palete?
Operateri bi trebali čistiti optičke leće barem jednom tjedno u standardnim prašnjavim skladišnim okruženjima. Optimalno je svakodnevno čišćenje. Prašina, krhotine i zalutali komadi rastezljive folije lako zaklanjaju leće. To dovodi do pogrešaka u čitanju i mehaničkih kvarova. Nježno brisanje suhom krpom od mikrovlakana održava točnost rada.
Može li se poluautomatski omotač nadograditi na potpuno automatski?
Rijetko je konstrukcijski ili ekonomski izvedivo nadograditi poluautomatski stroj u potpuno automatski sustav. Potpuno automatske linije koriste bitno drugačiju arhitekturu kontrolera. Oni upravljaju složenim zadacima poput integracije pokretne trake i automatskog rezanja filma. Naknadna oprema ovih mogućnosti općenito premašuje troškove kupnje namjenski izrađenog automatiziranog stroja.
Kako senzori za prethodno rastezanje smanjuju troškove filma?
Senzori za prethodno rastezanje nadziru brzinu i napetost filma dok napušta valjke nosača. Komunicirajući s pogonskim motorima, oni osiguravaju rastezanje filma do maksimalne granice istezanja, često do 250 ili 300 posto. Ova precizna kontrola povećava duljinu svake role filma, drastično smanjujući godišnje troškove potrošnog materijala.
Što uzrokuje da se gramofon prestane okretati usred ciklusa?
Zaustave gramofona u sredini ciklusa obično pokreću senzori blizine ili sigurnosni krugovi. Krhotine koje se nalaze ispod rotirajućeg postolja mogu ometati prekidač početnog položaja. Sigurnosnu svjetlosnu zavjesu možda je probio viličar ili operater. Provjera kodova grešaka na upravljačkoj ploči i brisanje osnovnog područja obično rješavaju prekid.


