Den økende etterspørselen etter lagerautomatisering har fundamentalt forvandlet moderne høyvolumemballasje. Standardisering av lastoppbevaring sparer bedrifter for tusenvis av arbeidstimer. Det reduserer også drastisk strekkfilmavfall. Mange operatører erkjenner de mekaniske fordelene med disse systemene. Få forstår virkelig den usynlige intelligensen som driver deres feilfri drift. Hvordan fungerer disse robuste mekaniske strukturene autonomt uten konstant menneskelig innblanding?
Nylige bransjetrendanalyser fremhever et massivt skifte mot datadrevet logistikk. Globale forsyningskjeder krever nå null-feiltoleranse. Følgelig blir standard mekaniske innpakninger raskt erstattet av sensorrike intelligente emballasjelinjer. Avansert sensorisk teknologi fungerer som utstyrets fysiske øyne og nervesystem. Disse komponentene samler kritiske miljødata på brøkdeler av et sekund.
I denne veiledningen vil vi utforske de spesifikke komponentene som dikterer presise bevegelser. Du vil lære hvordan en Automatisk pallepakkemaskin kommuniserer med sin sentrale behandlingsenhet. Vi vil også dekke feilsøking av vanlige driftsproblemer og kritiske faktorer for å evaluere utstyr på anlegget.
Viktige takeaways
- Presisjon og sikkerhet: Spesialiserte deteksjonskomponenter sikrer at hver last pakkes sikkert inn uten å forårsake produktskade. Dette gjelder uavhengig av uregelmessige former eller mørke farger.
- Operasjonens hjerne: Den sentrale logiske kontrolleren behandler alle miljødata i sanntid. Den dikterer turtallshastighet, filmspenning og vognbevegelse.
- Feilsøking er sensoravhengig: Mange vanlige driftsfeil kan løses ganske enkelt ved å rengjøre eller justere optiske linser. Et godt eksempel er filmvognen som ikke stopper på toppen av en last.
- Smarte innkjøp: Å forstå underliggende elektronisk teknologi er en kritisk faktor. Det hjelper når du velger riktig produsent for langsiktig pålitelighet og avkastning på investeringen.
Rollen til sensorer i automatiserte pakkelinjer
Et automatisert emballasjesystem fungerer som et lukket sløyfemiljø. Den er helt avhengig av kontinuerlig tilbakemelding for å fungere. Uten dette intrikate nettverket mangler utstyret romlig bevissthet. Den kan ikke registrere en pall som kommer på transportøren. Den kan ikke bestemme nøyaktige lastdimensjoner eller identifisere syklusfullføring.
Kjøreeffektivitet og avkastning
Den primære økonomiske fordelen ligger i presis materialoptimalisering. Systemet beregner nøyaktige inngående palledimensjoner. Den kommuniserer deretter med vognen for å dispensere den nøyaktige mengden strekkfilm som kreves. Opprettholdelse av optimale pre-stretch-forhold eliminerer menneskelig gjetting. Fasilitetene reduserer sine årlige filmutgifter betydelig. Overgang fra manuell innpakning til sensorstyrte systemer standardiserer lastbegrensning. Dette påvirker den operasjonelle bunnlinjen direkte ved å redusere transportskader.
Sikre sikkerhet på arbeidsplassen
Industrielle miljøer prioriterer iboende risikoreduksjon. Automatiserte innpakninger integrerer et nett av sikkerhetsmonitorer for å håndheve strenge fysiske protokoller. Lysgardiner, nærhetsutløsere og nødstoppkretser skanner hele tiden operasjonsradiusen. En menneskelig operatør kan utilsiktet komme inn i innpakningssonen. En gaffeltruck kan laste en pall utenfor midten. Disse sikkerhetsnettene bryter strømkretsen umiddelbart. Denne umiddelbare stansen forhindrer katastrofale arbeidsulykker og kostbare skader på utstyret.
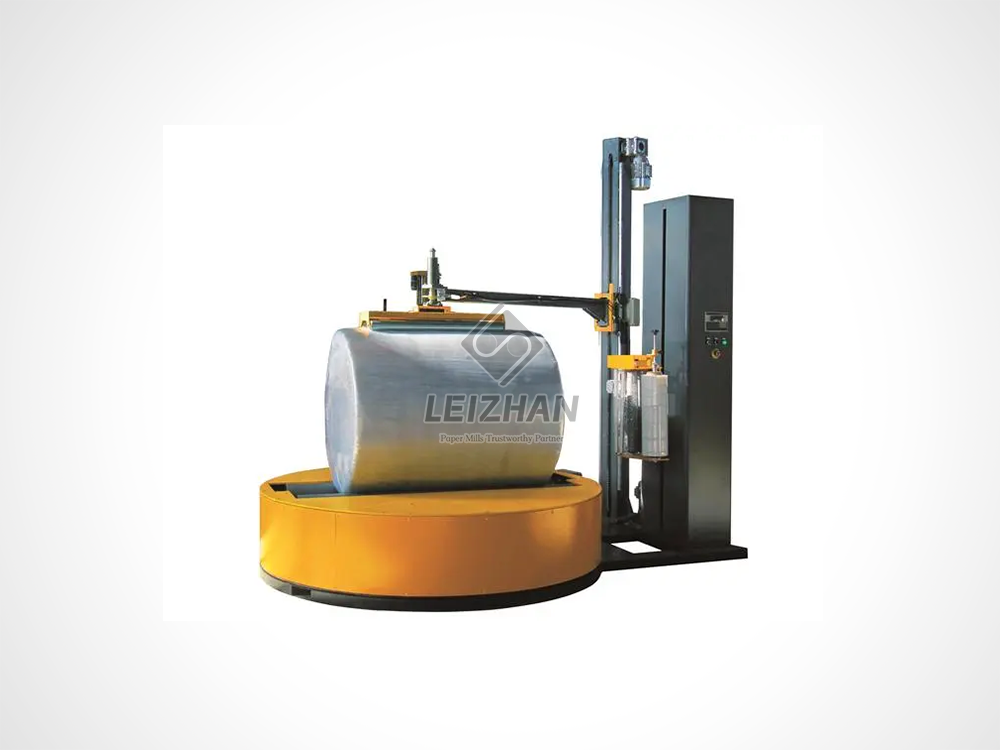
The Photo Eye: Visjonen om innpakningsutstyret ditt
Fungerer som den primære visuelle inngangen Photo Eye er en uunnværlig fotoelektrisk enhet. Dens grunnleggende funksjon innebærer å oppdage tilstedeværelse, fravær og eksakte fysiske grenser for varene. Dette skjer når lasten kommer inn i pakkesonen og filmvognen går opp i stålmasten.
Kjernearbeidsprinsipper
En standard fotoelektrisk enhet sender ut en fokusert lysstråle. Dette er vanligvis infrarødt eller synlig rødt lys rettet mot de palleterte varene. Det utsendte lyset treffer det fysiske produktet og reflekteres tilbake til en mottaker plassert i samme enhet. Avbrudd eller refleksjon av denne strålen sender et øyeblikkelig elektrisk signal til kontrollkortet. Dette bekrefter at et objekt opptar den spesifikke plassen. Denne kontinuerlige tilbakemeldingssløyfen lar den bevegelige vognen spore den nøyaktige palleprofilen.
Overvinne mørke eller reflekterende belastninger
Å pakke inn visuelt vanskelige produkter er en ofte dokumentert utfordring på lagergulvet. Se for deg en gaffeltruck som legger inn en pall pakket helt inn i matt svart plast. Alternativt kan du forestille deg en last med svært reflekterende vannflasker med krympeinnpakning. Standard optiske stråler sliter ofte i disse scenariene. Mørke farger absorberer utsendt lys. Blanke overflater sprer lys uforutsigbart. Dette fører til at systemet feilaktig registrerer en tom plass. Avanserte automatiserte linjer løser dette ved å bruke spesialiserte optiske sensorer med mørk belastning. Oppgraderte komponenter er avhengige av høyintensitetsteknologi for bakgrunnsdemping. De sikrer uavbrutt pakkesykluser uavhengig av optiske egenskaper.
Lastehøydesensor: presisjonsinnpakning hver gang
Grunnleggende optiske stråler registrerer generell tilstedeværelse. Motsatt er Lastehøydesensor er spesifikt kalibrert for å kommunisere vertikale parametere til den mekaniske filmvognen. Vognen begynner sin stigning opp i masten akkompagnert av summingen fra drivmotoren. Samtidig skanner denne komponenten kontinuerlig oppover og søker etter den øverste grensen til de stablede varene. Standard industrielle maskiner passer sømløst innpakningshøyder på opptil 2000 mm eller til og med 2400 mm basert på disse målingene.
Forebygging av filmavfall og belastningsskader
Nøyaktig vertikal deteksjon forblir helt avgjørende for laststabilitet. Skanneren registrerer den øverste kanten av produktet og sender en kommando om å bruke en forhåndsprogrammert over-pakning. Denne prosessen påfører film litt over den fysiske toppen av pallen. Den låser lasten sikkert til trebunnen og forhindrer forskyvning under turbulent transport. Å identifisere denne toppen nøyaktig forhindrer vognen i å fortsette oppover i tom luft. Dette eliminerer bortkastet strekkfilm og reduserer den totale syklustiden.
Håndtering av uregelmessige palleformer
Industrielle laster danner sjelden helt ensartede kuber. Blandede paller har ofte ujevn topp eller utstikkende bokser. Skjøre gjenstander kan stables usikkert på det høyeste punktet. Den vertikale skanneren tilpasser seg disse uregelmessige geometriene. Den identifiserer det høyeste konsistente punktet på lasten. Denne presisjonen sikrer at paller med unik form er tett sikret. Den unngår å påføre overdreven nedadgående filmspenning som kan knuse skjøre topplastede varer.
Dreieskive og posisjonssensorer: Sikrer basestabilitet
Frittstående maskiner roterer produktet i stedet for å flytte en mekanisk arm rundt det. Her, den Platespiller fungerer som den grunnleggende komponenten. Tunge stålbaser, som ofte måler 1650 mm i diameter og støtter opptil 2000 kg, krever jevn og synkronisert rotasjon. Underliggende posisjons- og hastighetsmonitorer styrer denne bevegelsen fullstendig.
Hjemmeposisjonsjustering
Nærhetsbrytere plasseres diskret under den roterende stålplaten. Disse enhetene bestemmer den nøyaktige hjemmeposisjonen. De sikrer at den roterende basen begynner og avslutter syklusen i nøyaktig samme retning hver eneste gang. Nøyaktig justering er ikke omsettelig for anlegg som bruker palljekk. Trepallen må være perfekt firkantet med losseutstyr for å opprettholde en sømløs arbeidsflyt.
Sporing av hastighet og rotasjon
Rotasjonshastigheten må passe perfekt til filmleveringshastigheten til den stigende vognen for å oppnå optimal filmspenning. Magnetiske kodere overvåker kontinuerlig omdreiningene per minutt til den roterende platen. Standard platespillere fungerer jevnt ved hastigheter mellom 0 og 12 rpm. Strekkfilm kan smekke under spenning hvis basen roterer for raskt. Inneslutningskraften blir løs og ustabil hvis den roterer for sakte. Sporingsenheter gir hastighetsdata i sanntid. Drivmotorer gjør mikrojusteringer for å forhindre filmbrudd og garantere konsistente strekkforhold.
Hvordan PLC binder alt sammen
Individuelle sensorer fungerer i hovedsak som lokaliserte datainnsamlingsenheter. De kan ikke utføre fysiske mekaniske handlinger uavhengig. Den sanne operasjonelle kjernen i et automatisert pakkesystem er PLS programmerbar logikkkontroller. Fungerer som den industrielle hjernen, og behandler kontinuerlig sanntidsinndata. Det oversetter dem til presise mekaniske utganger.
Behandler sensordata
Optiske stråler, høydeskannere og rotasjonsmonitorer mater kontinuerlig elektriske signaler tilbake til hovedkontrollskapet. Den logiske kontrolleren behandler disse innkommende dataene i millisekunder mot sin hardkodede programmering. Den vertikale skanneren indikerer at den har fjernet toppen av lasten. Kontrolleren mottar det binære signalet. Den behandler logikken og beordrer vognmotoren til å stoppe oppstigningen. Uten en kontroller av industrikvalitet ville innsamlede miljødata være helt ubrukelige.
Tilpassede innpakningsoppskrifter
Moderne kontrollsystemer kobles sømløst til et intuitivt berøringsskjermpanel. Operatører programmerer distinkte innpakningsoppskrifter skreddersydd for ulike produktlinjer gjennom dette grensesnittet. En tung og tett last med murstein krever en helt annen omslagsmengde og filmspenning enn en skjør pall med papirhåndklær. Kontrollenheten lagrer spesifikke parametere. Den er avhengig av den innkommende datastrømmen for å utføre tilpassede kommandoer feilfritt.
Halvautomatiske kontra helautomatiske pallepakkemaskiner
Å forstå den teknologiske variansen mellom halvautomatiske og helautomatiske modeller er avgjørende for nøyaktig kapitalallokering. Den primære differensiatoren ligger i tettheten til sensorgruppen og dybden av systemintegrasjon.
| Funksjon / spesifikasjon |
Halvautomatisk wrapper |
Helautomatisk wrapper |
| Menneskelig intervensjon |
Krever operatør for å feste og kutte film. |
Null inngrep. Automatisk klem og kutt. |
| Sensortetthet |
Grunnleggende høyde- og hjemmeposisjonssporing. |
Avansert inline-transportørlogikk, pneumatiske klemmemonitorer. |
| Gjennomstrømningskapasitet |
Lavt til middels volum, under 30 paller/time. |
Høyt volum, kontinuerlige produksjonslinjer. |
| Sikkerhetsintegrering |
Standard nødstoppknapper. |
Full perimeter sikkerhetslysgardiner. |
Gjør det riktige valget for produksjonslinjen din
Valg av passende maskiner avhenger sterkt av daglig gjennomstrømningsvolum og arbeidsallokeringsstrategi. En halvautomatisk innpakning viser seg å være svært kostnadseffektiv for lavvolumsbehandling. Å investere i et helautomatisert system blir økonomisk lønnsomt for kontinuerlig høyvolumsproduksjon. Avansert integrasjon minimerer flaskehalser på transportbånd. Det eliminerer manuell filmfesting og sikrer rask avkastning på investeringen gjennom betydelig arbeidsreduksjon.
Feilsøking av vanlige sensorfeil på lagergulvet
Driftsstans skyldes ofte mindre elektroniske feil snarere enn katastrofale mekaniske feil. Implementering av en grunnleggende diagnoseprotokoll sparer anlegg betydelige vedlikeholdskostnader. Det forhindrer også unødvendige serviceanrop.
Vognen stiger kontinuerlig
Et mye rapportert problem involverer filmvognen som kontinuerlig stiger forbi toppen av lasten. Den prøver å pakke inn tom luft til den treffer den øvre mekaniske grensebryteren. Denne spesifikke funksjonsfeilen peker nesten utelukkende på en sensorisk feil. Den vertikale skanneren kan bli blokkert av industristøv. Maskinvibrasjoner kan forårsake fysisk feiljustering. Komponenten klarer ikke å registrere en mørk belastning. Hovedkontrolleren antar at lasten er uendelig høy fordi den aldri ser toppen. Å justere monteringsbraketten eller justere følsomhetsskiven løser vanligvis dette problemet umiddelbart.
Rutinevedlikeholdsprotokoller
Forebyggende vedlikehold forlenger utstyrets levetid og sikrer datanøyaktighet. Operatører må innlemme enkle kontroller i ukentlige rutiner. Tørk forsiktig av optiske linser med en tørr mikrofiberklut for å fjerne industristøv. Inspeksjon av synlige kabelforbindelser som går til hovedskapet forhindrer tapte signaler. Fjerning av strekkfilm, rusk og treflis fra basen sikrer at nærhetsbryterne forblir uhindret.
Handlingsveiledning for valg av innpakningsutstyr
Investering i automatisert emballasjeutstyr krever en grundig evaluering av underliggende elektronisk teknologi. Langsiktig pålitelighet er direkte proporsjonal med intern komponentkvalitet. Du må se forbi tunge stålmaster og standard spesifikasjoner for dreieskive.
Evaluering av komponentkvalitet
Be om en detaljert oversikt over elektriske systemer når du konsulterer potensielle produsenter. Anerkjente byggere bruker globalt anerkjente ikke-proprietære merker for logiske kontrollere og optiske komponenter. Standardiserte komponenter av høy kvalitet sikrer lang levetid. Reservedeler kan enkelt skaffes fra lokale elektriske leverandører. Dette unngår langvarig nedetid forbundet med proprietære kretskort som er vanskelig å finne.
Tilpasning og belastningstilpasning
Den ideelle utstyrsleverandøren fungerer som en dedikert teknisk partner. Prioriter produsenter som tilbyr robuste tekniske evner for å tilpasse sensoriske konfigurasjoner. Anlegget ditt kan håndtere unike produktprofiler som krever høye forhåndsstrekkforhold opptil 250 prosent. Produsenten må demonstrere evnen til å integrere ultralydteknologi eller spesifikke strekkkontroller for å imøtekomme kravene til lastinneslutning.
Konklusjon
Tunge stålmaster og roterende baser gjør de fysiske tunge løftene. Det sofistikerte nettverket av sensorer gjør virkelig maskinen automatisk. Elektroniske komponenter fungerer i perfekt harmoni med den sentrale logiske kontrolleren. Fra første palldeteksjon til nøyaktig beregning av filmspenning og lastehøyde, sikrer de at hver last er feilfritt sikret.
Evaluer flaskehalsene i pakkelinjen din og oppgrader til et system bygget for null-feiltoleranse. For anlegg som ønsker å optimalisere logistikken sin, er det avgjørende å utforske profesjonelle løsninger fra en pålitelig produsent. Besøk Leizhan Paper Tech på https://www.leizhanpapertech.com for å oppdage høyytelses innpakningsutstyr skreddersydd for dine spesifikke driftskrav.
FAQ
Hva er funksjonen til et fotoøye på en palleomslag?
Den fotoelektriske enheten oppdager den fysiske tilstedeværelsen og ytre grenser for pallelasten. Å sende ut en lysstråle og måle dens refleksjon signaliserer hovedkontrolleren til å starte innpakningssyklusen. Dette sikrer at maskinen påfører strekkfilm nøyaktig uten å kaste bort materiale på tom plass.
Hvorfor gjenkjenner ikke min automatiske pallepakkemaskin svarte paller?
Standard fotoelektriske komponenter er avhengige av lysstrålerefleksjon for å oppdage objekter. Mørke farger, spesielt matt sort plast, absorberer infrarødt eller synlig lys i stedet for å reflektere det tilbake til mottakeren. Denne absorpsjonen hindrer enheten i å sende et signal. Fasiliteter som håndterer mørke belastninger må oppgraderes til spesialiserte optiske mørkebelastningsenheter eller ultralydalternativer.
Hva gjør PLS-en i en strekkpakkemaskin?
Den programmerbare logiske kontrolleren fungerer som den industrielle hjernen. Den mottar kontinuerlig inndata fra ulike miljøskannere angående lastehøyde, rotasjonshastighet og sikkerhetsparametere. Den behandler disse dataene i sanntid for å kontrollere mekaniske utganger som drivmotorhastighet og vognbevegelse.
Hvor ofte bør jeg rengjøre sensorene på palleomslaget?
Operatører bør rengjøre optiske linser minst en gang i uken i standard støvete lagermiljøer. Daglig rengjøring er optimal. Støv, rusk og forvillede biter av strekkfilm tilslører lett linsene. Dette fører til lesefeil og mekaniske feil. En skånsom tørking med en tørr mikrofiberklut opprettholder driftsnøyaktigheten.
Kan en halvautomatisk innpakning oppgraderes til helautomatisk?
Det er sjelden strukturelt eller økonomisk mulig å oppgradere en halvautomatisk maskin til et helautomatisk system. Helautomatiske linjer bruker en fundamentalt forskjellig kontrollerarkitektur. De håndterer komplekse oppgaver som inline-transportørintegrasjon og automatisk filmklipping. Ettermontering av disse egenskapene overstiger vanligvis kostnadene ved å kjøpe en spesialbygd automatisert maskin.
Hvordan reduserer pre-stretch-sensorer filmkostnadene?
Forstrekksensorer overvåker hastigheten og spenningen til filmen når den forlater vognrullene. Ved å kommunisere med drivmotorene sikrer de at filmen strekkes til sin maksimale kapasitetsgrense, ofte opp til 250 eller 300 prosent. Denne nøyaktige kontrollen maksimerer lengden på hver filmrull, og reduserer drastisk årlige forbrukskostnader.
Hva får platespilleren til å slutte å rotere midt i syklusen?
Mellomsyklusstopp for platespillere utløses vanligvis av nærhetssensorer eller sikkerhetskretser. Rester som sitter fast under den roterende basen kan hindre startposisjonsbryteren. En sikkerhetslysgardin kan ha blitt brutt av en gaffeltruck eller operatør. Å sjekke kontrollpanelet for feilkoder og tømme baseområdet løser vanligvis avbruddet.


