Зростаючий попит на автоматизацію складів докорінно змінив сучасну упаковку великих обсягів. Стандартизація обмеження навантаження економить підприємствам тисячі робочих годин. Це також суттєво зменшує відходи стрейч-плівки. Багато операторів визнають механічні переваги цих систем. Мало хто по-справжньому розуміє невидимий розум, який керує їх бездоганною роботою. Як ці міцні механічні конструкції функціонують автономно без постійного втручання людини?
Останні аналізи галузевих тенденцій підкреслюють масовий перехід до логістики, що керується даними. Глобальні ланцюги поставок тепер вимагають нульової стійкості до збоїв. Отже, стандартні механічні обгортки швидко замінюються інтелектуальними пакувальними лініями з датчиками. Передові сенсорні технології діють як фізичні очі та нервова система обладнання. Ці компоненти збирають важливі екологічні дані за частки секунди.
У цьому посібнику ми розглянемо конкретні компоненти, які визначають точні рухи. Ви дізнаєтеся, як ан Автоматична машина для обгортання піддонів спілкується зі своїм центральним процесором. Ми також розглянемо усунення поширених операційних проблем і критичних факторів для оцінки обладнання закладу.
Ключові висновки
- Точність і безпека: спеціалізовані компоненти виявлення забезпечують надійне загортання кожного вантажу, не завдаючи шкоди продукту. Це стосується незалежно від неправильних форм або темних кольорів.
- Мозок операції: центральний логічний контролер обробляє всі екологічні дані в режимі реального часу. Він визначає швидкість обертів, натяг плівки та рух каретки.
- Усунення несправностей залежить від датчика: багато поширених помилок у роботі можна вирішити, просто очистивши або відрегулювавши оптичні лінзи. Яскравим прикладом є те, що каретка для плівки не зупиняється у верхній частині вантажу.
- Розумні покупки: розуміння базових електронних технологій є критичним фактором. Це допомагає при виборі правильного виробника для довгострокової надійності та повернення інвестицій.
Роль датчиків в автоматизованих пакувальних лініях
Автоматизована система пакування працює як середовище замкнутого циклу. Функціонування повністю залежить від постійного зворотного зв’язку. Без цієї хитромудрої мережі обладнання не має просторового сприйняття. Він не може виявити піддон, що надходить на конвеєр. Він не може визначити точні розміри навантаження або визначити завершення циклу.
Ефективність водіння та рентабельність інвестицій
Основна фінансова перевага полягає в точній оптимізації матеріалу. Система розраховує точні розміри вхідних піддонів. Потім він зв’язується з кареткою, щоб розподілити точну кількість необхідної стретч-плівки. Підтримка оптимальних коефіцієнтів попереднього розтягування усуває людські припущення. Підприємства значно скорочують щорічні витрати на кіно. Перехід від ручного обгортання до сенсорних систем стандартизує збереження вантажу. Це безпосередньо впливає на операційний результат, зменшуючи збитки при транспортуванні.
Забезпечення безпеки на робочому місці
Промислове середовище за своєю природою надає пріоритет зменшенню ризику. Автоматичні оболонки об’єднують мережу моніторів безпеки для забезпечення дотримання строгих фізичних протоколів. Світлові завіси, тригери наближення та схеми аварійної зупинки постійно сканують робочий радіус. Людина-оператор може ненавмисно потрапити в зону обгортання. Навантажувач може завантажувати піддон не по центру. Ці сітки безпеки миттєво розривають ланцюг живлення. Така миттєва зупинка запобігає катастрофічним нещасним випадкам на виробництві та дорогому пошкодженню обладнання.
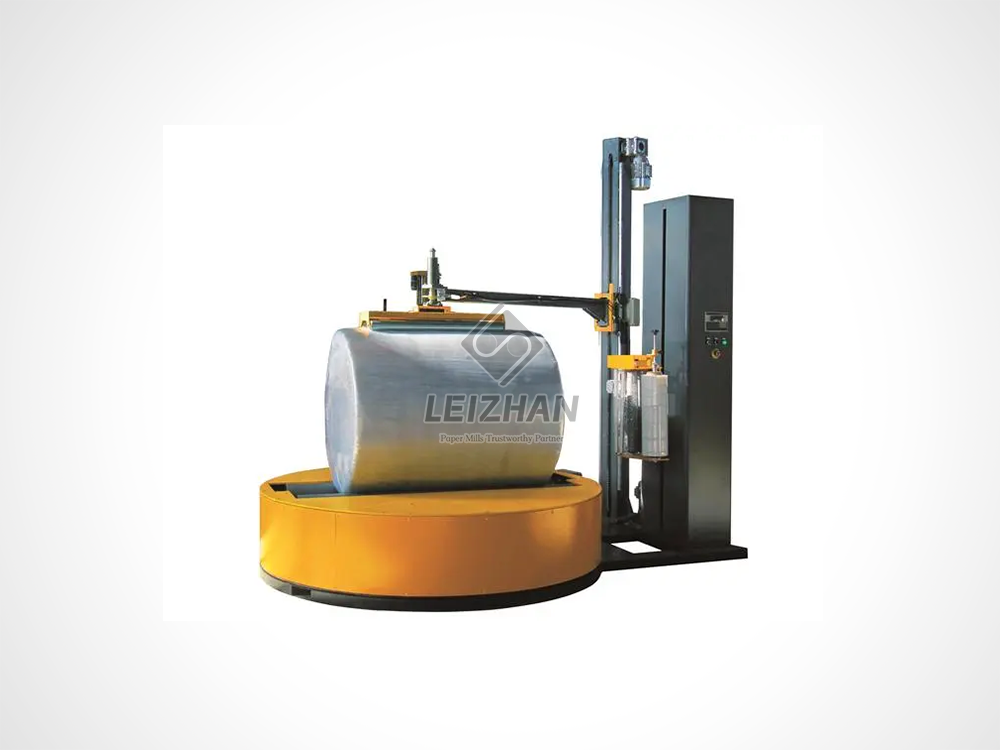
Фотооко: бачення вашого пакувального обладнання
Служить основним візуальним введенням Фотооко — незамінний фотоелектричний прилад. Його основна функція полягає в виявленні наявності, відсутності та точних фізичних меж товару. Це відбувається, коли вантаж потрапляє в зону обгортання, а каретка для плівки піднімається на сталеву щоглу.
Основні принципи роботи
Стандартний фотоелектричний блок випромінює сфокусований пучок світла. Зазвичай це інфрачервоне або видиме червоне світло, спрямоване на вантажі на палетах. Випромінюване світло потрапляє на фізичний продукт і відбивається назад до приймача, розміщеного в тому самому пристрої. Переривання або відбиття цього променя надсилає миттєвий електричний сигнал на плату керування. Це підтверджує, що об’єкт займає певний простір. Ця безперервна петля зворотного зв’язку дозволяє рухомій каретці відстежувати точний профіль піддону.
Подолання темних або світловідбиваючих навантажень
Обгортання візуально складних продуктів є проблемою, яку часто документують на складах. Уявіть собі вилковий навантажувач, який розміщує піддон, повністю загорнутий у матовий чорний пластик. Крім того, уявіть собі купу пляшок з водою з високою світловідбиваючою плівкою. У цих сценаріях стандартні оптичні промені часто мають проблеми. Темні кольори поглинають випромінюване світло. Глянцеві поверхні непередбачувано розсіюють світло. Це змушує систему помилково реєструвати порожнє місце. Удосконалені автоматизовані лінії вирішують це, використовуючи спеціалізовані оптичні датчики темного навантаження. Оновлені компоненти покладаються на технологію високоінтенсивного придушення фону. Вони забезпечують безперебійний цикл обгортання незалежно від оптичних властивостей.
Датчик висоти завантаження: щоразу точне обгортання
Основні оптичні промені визначають загальну присутність. І навпаки, Датчик висоти завантаження спеціально відкалібрований для передачі вертикальних параметрів механічній каретці для плівки. Каретка починає підйом на щоглу в супроводі гулу приводного двигуна. Одночасно цей компонент постійно сканує вгору, шукаючи найвищу межу складених товарів. Згідно з цими показаннями стандартні промислові машини безперебійно адаптуються до висоти обгортки до 2000 мм або навіть 2400 мм.
Запобігання відходам плівки та пошкодженням завантаження
Точне вертикальне визначення залишається надзвичайно важливим для стабільності навантаження. Сканер реєструє верхній край виробу та передає команду застосувати попередньо запрограмовану обгортку. Цей процес накладає плівку трохи вище фізичної верхньої частини піддону. Він надійно фіксує вантаж на дерев’яній основі та запобігає зсуву під час турбулентного транспортування. Точне визначення цього піку запобігає продовженню каретки вгору в порожнє повітря. Це позбавляє від використання стретч-плівки та скорочує загальний час циклу.
Обробка піддонів неправильної форми
Промислові навантаження рідко утворюють ідеально однорідні куби. Змішані піддони часто мають нерівні верхи або виступаючі ящики. Крихкі предмети можуть бути ненадійно складені на найвищій точці. Вертикальний сканер адаптується до цих неправильних геометрій. Він визначає найвищу послідовну точку навантаження. Ця точність забезпечує надійне кріплення піддонів унікальної форми. Це дозволяє уникнути надмірного натягу плівки вниз, який може розчавити крихкі товари, завантажені зверху.
Поворотний стіл і датчики позиціонування: забезпечення стабільності основи
Автономні машини обертають продукт, а не рухають навколо нього механічну руку. Ось, Поворотний стіл є основним компонентом. Важкі сталеві основи, які часто мають діаметр 1650 мм і витримують навантаження до 2000 кг, потребують плавного та синхронізованого обертання. Монітори базового позиціонування та швидкості повністю регулюють цей рух.
Вирівнювання початкової позиції
Безконтактні перемикачі непомітно розташовані під сталевою пластиною, що обертається. Ці пристрої встановлюють точне вихідне положення. Вони гарантують, що обертова основа кожного разу починає і закінчує свій цикл в однаковій орієнтації. Точне вирівнювання не підлягає обговоренню для установок, де використовуються домкрати для піддонів. Дерев’яний піддон має бути ідеально вирівняний з обладнанням для розвантаження, щоб забезпечити безперебійний робочий процес.
Відстеження швидкості та обертання
Швидкість обертання повинна повністю відповідати швидкості подачі плівки висхідної каретки для досягнення оптимального натягу плівки. Магнітні кодери безперервно відстежують кількість обертів пластини, що обертається, за хвилину. Стандартні вертушки працюють плавно на швидкості від 0 до 12 об/хв. Стрейч-плівка може лопнути під час натягу, якщо основа обертається занадто швидко. Сила стримування стає слабкою та нестабільною, якщо вона обертається надто повільно. Пристрої відстеження надають дані про швидкість у реальному часі. Привідні двигуни роблять мікрорегулювання, щоб запобігти розриву плівки та гарантувати постійний коефіцієнт розтягування.
Як ПЛК об’єднує все разом
Індивідуальні датчики по суті функціонують як локалізовані пристрої збору даних. Вони не можуть самостійно виконувати фізико-механічні дії. Справжнім операційним ядром автоматизованої системи пакування є PLC . Програмований логічний контролер Функціонуючи як промисловий мозок, він безперервно обробляє вхідні дані в реальному часі. Він перетворює їх у точні механічні результати.
Обробка даних датчика
Оптичні промені, сканери висоти та ротаційні монітори безперервно подають електричні сигнали назад до основної шафи керування. Логічний контролер обробляє ці вхідні дані за мілісекунди відповідно до жорстко запрограмованого програмування. Вертикальний сканер вказує, що верхня частина вантажу знята. Контролер отримує цей двійковий сигнал. Він обробляє логіку та дає команду двигуну каретки зупинити підйом. Без контролера промислового класу зібрані екологічні дані були б абсолютно марними.
Індивідуальні рецепти упаковки
Сучасні системи керування легко підключаються до інтуїтивно зрозумілої сенсорної панелі. За допомогою цього інтерфейсу оператори програмують різні рецепти обгортання, адаптовані до різних ліній продуктів. Велике щільне завантаження цегли вимагає значно іншої кількості обертів і натягу плівки, ніж тендітний піддон паперових рушників. Блок управління зберігає певні параметри. Він покладається на вхідний канал даних для бездоганного виконання спеціальних команд.
Напівавтоматичні та повністю автоматичні машини для обгортання піддонів
Розуміння технологічної різниці між напівавтоматичними та повністю автоматичними моделями має важливе значення для точного розподілу капіталу. Основна відмінність полягає в щільності матриці датчиків і глибині системної інтеграції.
| Характеристика/технічні характеристики |
Напівавтоматична обгортка |
Повністю автоматична обгортка |
| Втручання людини |
Потрібен оператор для прикріплення та різання плівки. |
Нульове втручання. Автоматичний затиск і різання. |
| Щільність датчика |
Основне відстеження висоти та початкового положення. |
Удосконалена логіка вбудованого конвеєра, пневматичні монітори затискачів. |
| Пропускна здатність |
Від низького до середнього обсягу, менше 30 палет/год. |
Безперервні виробничі лінії великого обсягу. |
| Інтеграція безпеки |
Стандартні кнопки аварійної зупинки. |
Світлові штори безпеки по повному периметру. |
Зробимо правильний вибір для вашої виробничої лінії
Вибір відповідного обладнання значною мірою залежить від щоденного обсягу пропускної здатності та стратегії розподілу робочої сили. Напівавтоматична обгортка виявляється високорентабельною для обробки невеликих обсягів. Інвестиції в повністю автоматизовану систему стають економічно вигідними для безперервного виробництва великих обсягів. Розширена інтеграція мінімізує вузькі місця конвеєра. Це усуває ручне кріплення плівки та забезпечує швидке повернення інвестицій завдяки значному скороченню праці.
Усунення типових помилок датчиків на підлозі складу
Збій у роботі часто виникає через незначні несправності електроніки, а не через катастрофічні механічні збої. Впровадження базового протоколу діагностики заощаджує значні витрати на технічне обслуговування. Це також запобігає непотрібним викликам служби підтримки.
Карета безперервно піднімається
Проблема, про яку широко повідомлялося, полягає в тому, що каретка для плівки постійно піднімається повз верхню частину вантажу. Він намагається огорнути порожнє повітря, поки не натисне на верхній механічний кінцевий вимикач. Ця конкретна несправність вказує майже виключно на сенсорну помилку. Вертикальний сканер може бути закритий промисловим пилом. Вібрація машини може спричинити фізичне зміщення. Компонент не може зареєструвати навантаження темного кольору. Головний контролер припускає, що вантаж нескінченно високий, оскільки він ніколи не бачить верху. Вирівнювання монтажного кронштейна або налаштування регулятора чутливості зазвичай усуває цю проблему миттєво.
Протоколи поточного технічного обслуговування
Профілактичне обслуговування подовжує термін служби обладнання та забезпечує точність даних. Оператори повинні включити прості перевірки в щотижневі процедури. Обережне протирання оптичних лінз сухою тканиною з мікрофібри видаляє промисловий пил. Перевірка видимих кабельних з’єднань, що йдуть до основної шафи, запобігає пропаданню сигналу. Очищення безпритульних стретч-плівок, сміття та деревної стружки з основи гарантує, що безконтактні перемикачі залишаться без перешкод.
Практичний посібник із вибору пакувального обладнання
Інвестування в автоматизоване пакувальне обладнання вимагає ретельної оцінки базової електронної технології. Довгострокова надійність прямо пропорційна якості внутрішніх компонентів. Ви повинні шукати не тільки важкі сталеві щогли та стандартні технічні характеристики вертушки.
Оцінка якості компонентів
Попросіть детальний опис матеріалів щодо електричних систем під час консультації з потенційними виробниками. Авторитетні виробники використовують всесвітньо визнані непатентовані бренди для логічних контролерів і оптичних компонентів. Стандартизовані високоякісні компоненти забезпечують довговічність експлуатації. Запасні частини можна легко придбати у місцевих постачальників електроенергії. Це дозволяє уникнути тривалих простоїв, пов’язаних із важкодоступними фірмовими платами.
Налаштування та адаптація навантаження
Ідеальний постачальник обладнання діє як відданий технічний партнер. Надайте пріоритет виробникам, які пропонують надійні інженерні можливості для налаштування сенсорних конфігурацій. Ваше підприємство може обробляти унікальні профілі продуктів, які вимагають високих коефіцієнтів попереднього розтягування до 250 відсотків. Виробник повинен продемонструвати здатність інтегрувати ультразвукову технологію або спеціальні засоби контролю натягу, щоб задовольнити ваші вимоги щодо утримання навантаження.
Висновок
Важкі сталеві щогли та обертові основи роблять фізичний важкий підйом. Продумана мережа датчиків робить машину дійсно автоматичною. Електронні компоненти працюють в ідеальній гармонії з центральним логічним контролером. Від початкового виявлення піддону до точного розрахунку натягу плівки та висоти вантажу вони забезпечують бездоганне кріплення кожного вантажу.
Оцініть поточні вузькі місця пакувальної лінії та перейдіть до системи, створеної для нульової відмовостійкості. Для підприємств, які прагнуть оптимізувати свою логістику, вивчення професійних рішень від перевіреного виробника має вирішальне значення. Відвідайте Leizhan Paper Tech на веб-сайті https://www.leizhanpapertech.com, щоб відкрити для себе високоефективне обладнання для обгортання, адаптоване до ваших конкретних операційних вимог.
FAQ
Яку функцію виконує Photo Eye на обгортці піддону?
Фотоелектричний пристрій визначає фізичну присутність і зовнішні межі вантажу піддону. Випромінювання світлового променя та вимірювання його відбиття сигналізує головному контролеру про початок циклу обгортання. Це гарантує, що машина точно накладає стрейч-плівку, не витрачаючи матеріал на порожній простір.
Чому моя автоматична машина для обгортання піддонів не розпізнає чорні піддони?
Стандартні фотоелектричні компоненти покладаються на відбиття світлового променя для виявлення об’єктів. Темні кольори, особливо матовий чорний пластик, поглинають інфрачервоне або видиме світло, а не відбивають його назад до приймача. Це поглинання заважає пристрою посилати сигнал. Об’єкти, що обробляють темні навантаження, повинні модернізуватися до спеціалізованих оптичних пристроїв темного навантаження або ультразвукових альтернатив.
Що робить ПЛК у машині для стретч-пакувальної плівки?
Програмований логічний контролер діє як промисловий мозок. Він постійно отримує вхідні дані від різних сканерів середовища щодо висоти вантажу, швидкості обертання та параметрів безпеки. Він обробляє ці дані в режимі реального часу, щоб контролювати механічні вихідні дані, такі як швидкість приводного двигуна та рух каретки.
Як часто я повинен чистити датчики на обгортці піддону?
Оператори повинні чистити оптичні лінзи принаймні раз на тиждень у стандартних запилених складських умовах. Оптимальним є щоденне прибирання. Пил, сміття та шматки стретч-плівки легко закривають лінзи. Це призводить до помилок читання та механічних несправностей. Обережне протирання сухою тканиною з мікрофібри забезпечує точність роботи.
Чи можна оновити напівавтоматичну упаковку до повністю автоматичної?
Рідко конструктивно або економічно доцільно модернізувати напівавтомат до повністю автоматичної системи. Повністю автоматичні лінії використовують принципово іншу архітектуру контролера. Вони вирішують такі складні завдання, як інтеграція вбудованого конвеєра та автоматичне різання плівки. Модернізація цих можливостей зазвичай перевищує вартість придбання спеціально створеної автоматизованої машини.
Як датчики попереднього розтягування зменшують витрати на плівку?
Датчики попереднього розтягування контролюють швидкість і натяг плівки, поки вона залишає ролики каретки. Зв’язуючись із приводними двигунами, вони забезпечують розтягнення плівки до максимальної межі плинності, часто до 250 або 300 відсотків. Цей точний контроль максимізує довжину кожного рулону плівки, суттєво скорочуючи річні витрати на витратні матеріали.
Що спричиняє припинення обертання поворотного столу в середині циклу?
Зупинення вертушки в середині циклу зазвичай викликають датчики наближення або схеми безпеки. Сміття, що потрапило під обертову основу, може заблокувати перемикач початкового положення. Світлова завіса безпеки може бути порушена навантажувачем або оператором. Перевірка панелі керування на наявність кодів помилок і очищення базової області зазвичай усуває переривання.


