Rostoucí poptávka po automatizaci skladů zásadně proměnila moderní velkoobjemové balení. Standardizace omezování zátěže šetří podnikům tisíce pracovních hodin. Drasticky také snižuje plýtvání stretch fólií. Mnoho operátorů uznává mechanické výhody těchto systémů. Málokdo skutečně rozumí neviditelné inteligenci, která řídí jejich bezchybný provoz. Jak tyto robustní mechanické struktury fungují autonomně bez neustálého lidského zásahu?
Nedávné analýzy trendů v odvětví poukazují na masivní posun směrem k logistice řízené daty. Globální dodavatelské řetězce nyní vyžadují nulovou toleranci. V důsledku toho jsou standardní mechanické obaly rychle nahrazovány inteligentními balicími linkami bohatými na senzory. Pokročilá senzorická technologie funguje jako fyzické oči a nervový systém zařízení. Tyto komponenty shromažďují kritická environmentální data ve zlomcích sekundy.
V této příručce prozkoumáme konkrétní součásti diktující přesné pohyby. Dozvíte se, jak an Automatický balicí stroj na palety komunikuje se svou centrální procesorovou jednotkou. Budeme se také zabývat odstraňováním běžných provozních škytavek a kritických faktorů pro hodnocení vybavení zařízení.
Klíčové věci
- Přesnost a bezpečnost: Specializované detekční komponenty zajišťují, že každý náklad je bezpečně zabalen, aniž by došlo k poškození produktu. To platí bez ohledu na nepravidelné tvary nebo tmavé barvy.
- Mozek operace: Centrální logický řadič zpracovává veškerá environmentální data v reálném čase. Určuje rychlost otáček, napětí filmu a pohyb vozíku.
- Odstraňování problémů je závislé na senzoru: Mnoho běžných provozních chyb lze vyřešit jednoduše vyčištěním nebo seřízením optických čoček. Ukázkovým příkladem je, že vozík fólie nezastaví na vrcholu nákladu.
- Chytrý nákup: Porozumění základní elektronické technologii je kritickým faktorem. Pomáhá při výběru správného výrobce pro dlouhodobou spolehlivost a návratnost investic.
Role senzorů v automatizovaných balicích linkách
Automatizovaný balicí systém funguje jako prostředí s uzavřenou smyčkou. Funguje výhradně na nepřetržité zpětné vazbě. Bez této složité sítě zařízení postrádá prostorové povědomí. Nemůže detekovat paletu přijíždějící na dopravník. Nemůže určit přesné rozměry nákladu nebo identifikovat dokončení cyklu.
Efektivita jízdy a návratnost investic
Primární finanční výhoda spočívá v přesné optimalizaci materiálu. Systém vypočítá přesné rozměry příchozích palet. Poté komunikuje s vozíkem, aby nadávkoval přesné množství požadované stretch fólie. Udržování optimálních poměrů před natažením eliminuje lidské dohady. Zařízení výrazně snižují své roční výdaje na filmy. Přechod z ručního balení na systémy řízené senzory standardizuje zadržování nákladu. To má přímý dopad na provozní zisk snížením škod při přepravě.
Zajištění bezpečnosti na pracovišti
Průmyslová prostředí ze své podstaty upřednostňují zmírňování rizik. Automatizované obaly integrují síť bezpečnostních monitorů, které prosazují přísné fyzické protokoly. Světelné závory, spouštěče přiblížení a obvody nouzového zastavení neustále snímají provozní rádius. Lidský operátor by mohl neúmyslně vstoupit do balicí zóny. Vysokozdvižný vozík může naložit paletu mimo střed. Tyto bezpečnostní sítě okamžitě přeruší elektrický obvod. Toto okamžité zastavení zabraňuje katastrofickým nehodám na pracovišti a nákladným škodám na zařízení.
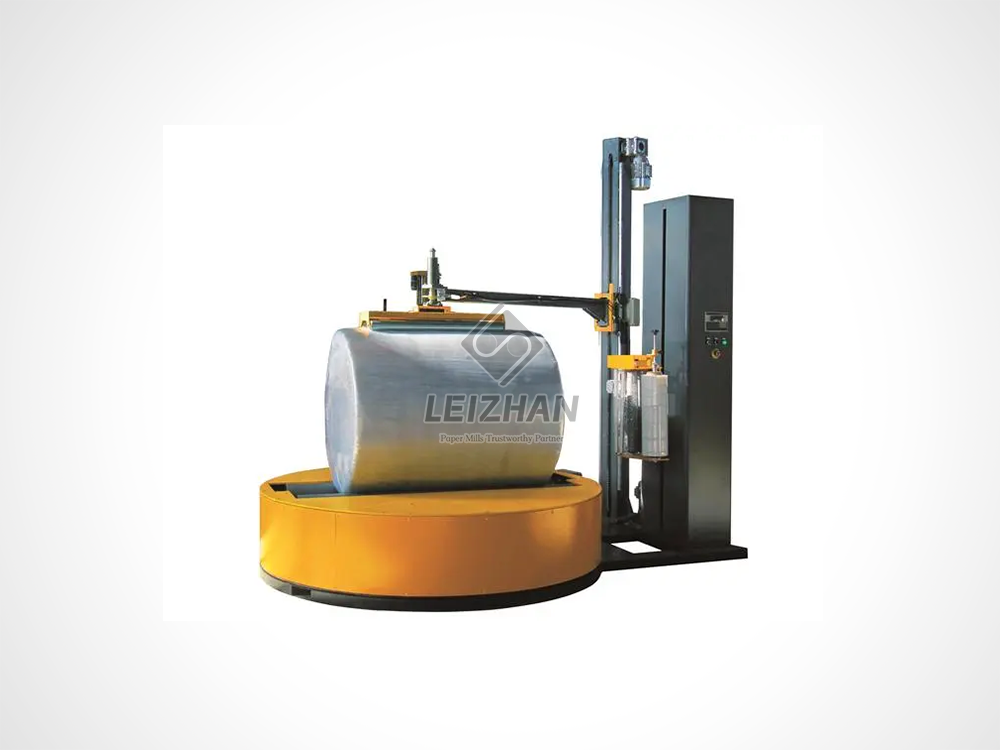
Foto oko: vize vašeho balicího zařízení
Slouží jako primární vizuální vstup Photo Eye je nepostradatelné fotoelektrické zařízení. Jeho základní funkcí je detekce přítomnosti, nepřítomnosti a přesných fyzických hranic zboží. K tomu dochází, když náklad vstupuje do balicí zóny a vozík fólie stoupá na ocelový stožár.
Základní principy práce
Standardní fotoelektrická jednotka vysílá soustředěný paprsek světla. To je typicky infračervené nebo viditelné červené světlo nasměrované směrem k paletizovanému zboží. Vyzařované světlo dopadá na fyzický produkt a odráží se zpět do přijímače umístěného ve stejné jednotce. Přerušení nebo odraz tohoto paprsku vyšle okamžitý elektrický signál do řídicí desky. To potvrzuje, že objekt zabírá tento konkrétní prostor. Tato spojitá zpětná vazba umožňuje pohybujícímu se vozíku sledovat přesný profil palety.
Překonání tmavé nebo reflexní zátěže
Balení vizuálně náročných produktů představuje často zdokumentovanou výzvu ve skladu. Představte si vysokozdvižný vozík, který ukládá paletu zcela zabalenou v matném černém plastu. Případně si představte náklad vysoce reflexních lahví na vodu ve smršťovací fólii. Standardní optické paprsky se v těchto scénářích často potýkají. Tmavé barvy absorbují vyzařované světlo. Lesklé povrchy nepředvídatelně rozptylují světlo. To způsobí, že systém falešně zaregistruje prázdné místo. Pokročilé automatizované linky to řeší pomocí specializovaných optických senzorů pro tmavé zatížení. Vylepšené komponenty spoléhají na technologii potlačení pozadí s vysokou intenzitou. Zajišťují nepřerušované cykly balení bez ohledu na optické vlastnosti.
Senzor výšky nákladu: Pokaždé přesné balení
Základní optické paprsky detekují obecnou přítomnost. Naopak, Snímač výšky nákladu je speciálně kalibrován tak, aby sděloval vertikální parametry mechanickému vozíku fólie. Vozík začíná stoupat na stožár doprovázený hučením hnacího motoru. Současně tato součást nepřetržitě skenuje směrem nahoru a hledá nejvyšší hranici naskládaného zboží. Standardní průmyslové stroje se bez problémů přizpůsobí výšce balení až 2000 mm nebo dokonce 2400 mm na základě těchto údajů.
Prevence plýtvání fólií a poškození nákladu
Přesná vertikální detekce zůstává naprosto zásadní pro stabilitu nákladu. Skener zaregistruje horní okraj produktu a vyšle příkaz k aplikaci předem naprogramovaného přebalu. Tento proces aplikuje fólii mírně nad fyzickou horní část palety. Bezpečně připevňuje náklad k dřevěné základně a zabraňuje posunutí během turbulentní přepravy. Přesná identifikace tohoto vrcholu zabrání tomu, aby vozík pokračoval vzhůru do prázdného vzduchu. To eliminuje plýtvání stretch fólií a zkracuje celkovou dobu cyklu.
Manipulace s nepravidelnými tvary palet
Průmyslová zatížení zřídka tvoří dokonale rovnoměrné krychle. Smíšené palety mají často nerovné horní části nebo vyčnívající krabice. Křehké předměty mohou být v nejvyšším bodě naskládány nejistě. Vertikální skener se těmto nepravidelným geometriím přizpůsobí. Identifikuje nejvyšší konzistentní bod zatížení. Tato přesnost zajišťuje, že jedinečně tvarované palety jsou pevně zajištěny. Vyhýbá se působení nadměrného napětí fólie směrem dolů, které by mohlo rozdrtit křehké zboží plněné vrchem.
Točnice a polohovací senzory: Zajištění stability základny
Samostatné stroje otáčejí produktem spíše než kolem něj pohybují mechanickým ramenem. Tady, Točna slouží jako základní součást. Těžké ocelové základny, často o průměru 1650 mm a nosnosti až 2000 kg, vyžadují plynulé a synchronizované otáčení. Tento pohyb zcela řídí základní monitory polohy a rychlosti.
Zarovnání výchozí pozice
Bezdotykové spínače jsou umístěny diskrétně pod otočnou ocelovou deskou. Tato zařízení stanoví přesnou výchozí polohu. Zajišťují, že rotující základna začíná a končí svůj cyklus pokaždé ve stejné orientaci. Přesné vyrovnání není možné pro zařízení využívající paletové zvedáky. Dřevěná paleta musí být dokonale vyrovnaná s vykládacím zařízením, aby byl zachován bezproblémový pracovní postup.
Sledování rychlosti a rotace
Rychlost otáčení musí dokonale odpovídat rychlosti podávání fólie stoupajícího vozíku, aby bylo dosaženo optimálního napětí fólie. Magnetické enkodéry nepřetržitě monitorují otáčky rotující desky za minutu. Standardní gramofony fungují hladce při rychlostech mezi 0 a 12 ot./min. Stretch fólie může pod napětím prasknout, pokud se základna otáčí příliš rychle. Zadržovací síla se uvolní a stane se nestabilní, pokud se otáčí příliš pomalu. Sledovací zařízení poskytují údaje o rychlosti v reálném čase. Hnací motory provádějí mikroúpravy, aby se zabránilo prasknutí fólie a zaručily konzistentní poměry roztažení.
Jak to PLC spojuje dohromady
Jednotlivé senzory fungují v podstatě jako lokalizovaná zařízení pro sběr dat. Nemohou samostatně provádět fyzické mechanické akce. Skutečným operačním jádrem automatizovaného balícího systému je PLC Programmable Logic Controller. Funguje jako průmyslový mozek a nepřetržitě zpracovává vstupy v reálném čase. Převádí je do přesných mechanických výstupů.
Zpracování dat senzoru
Optické paprsky, výškové skenery a rotační monitory nepřetržitě dodávají elektrické signály zpět do hlavní ovládací skříně. Logický řadič zpracovává tato příchozí data v milisekundách oproti svému pevně zakódovanému programování. Vertikální skener indikuje, že byl odstraněn horní okraj nákladu. Regulátor přijímá tento binární signál. Zpracuje logiku a přikáže motoru vozíku, aby zastavil svůj výstup. Bez průmyslového regulátoru by byla shromážděná environmentální data zcela k ničemu.
Recepty na vlastní balení
Moderní řídicí systémy se bezproblémově připojují k intuitivnímu dotykovému panelu. Prostřednictvím tohoto rozhraní operátori programují různé receptury balení přizpůsobené různým produktovým řadám. Těžký a hustý náklad cihel vyžaduje výrazně odlišný počet obalů a napětí fólie než křehká paleta papírových ručníků. Řídicí jednotka ukládá specifické parametry. Při bezchybném provádění vlastních příkazů se spoléhá na příchozí datový zdroj.
Poloautomatické vs. plně automatické stroje na balení palet
Pochopení technologických rozdílů mezi poloautomatickými a plně automatickými modely je nezbytné pro přesnou alokaci kapitálu. Primární diferenciátor spočívá v hustotě senzorového pole a hloubce systémové integrace.
| Funkce / Specifikace |
Poloautomatický balicí stroj |
Plně automatický balicí stroj |
| Lidský zásah |
Vyžaduje, aby operátor připevnil a ořízl film. |
Nulové zásahy. Automatické upnutí a řezání. |
| Senzorová hustota |
Základní sledování výšky a výchozí polohy. |
Pokročilá logika inline dopravníku, pneumatické upínací monitory. |
| Propustnost Kapacita |
Nízký až střední objem, pod 30 palet/hod. |
Velkoobjemové, nepřetržité výrobní linky. |
| Bezpečnostní integrace |
Standardní tlačítka nouzového zastavení. |
Celoobvodové bezpečnostní světelné závěsy. |
Správná volba pro vaši výrobní linku
Výběr vhodného strojního zařízení do značné míry závisí na denním objemu výroby a strategii alokace práce. Poloautomatický balicí stroj se ukazuje jako vysoce nákladově efektivní pro maloobjemové zpracování. Investice do plně automatizovaného systému se pro kontinuální velkoobjemovou výrobu stává ekonomicky životaschopnou. Pokročilá integrace minimalizuje úzká místa dopravníku. Eliminuje ruční připevňování fólie a zajišťuje rychlou návratnost investice díky výraznému snížení pracnosti.
Odstraňování běžných chyb snímačů na podlaze skladu
Provozní prostoje často pramení spíše z menších elektronických závad než z katastrofických mechanických závad. Implementace základního diagnostického protokolu šetří zařízení značné náklady na údržbu. Zabraňuje také zbytečným servisním voláním.
Kočár neustále stoupá
Široce uváděný problém se týká toho, že vozík fólie nepřetržitě stoupá za horní část nákladu. Pokouší se obalit prázdný vzduch, dokud nenarazí na horní mechanický koncový spínač. Tato specifická porucha ukazuje téměř výhradně na senzorickou chybu. Vertikálnímu skeneru může překážet průmyslový prach. Vibrace stroje mohou způsobit fyzické vychýlení. Komponenta nezaregistruje tmavě zbarvenou zátěž. Hlavní ovladač předpokládá, že zátěž je nekonečně vysoká, protože nikdy nevidí vrchol. Přerovnání montážního držáku nebo nastavení voliče citlivosti obvykle tento problém okamžitě vyřeší.
Protokoly rutinní údržby
Preventivní údržba prodlužuje životnost zařízení a zajišťuje přesnost dat. Operátoři musí do týdenních rutin začlenit jednoduché kontroly. Jemné otření optických čoček suchým hadříkem z mikrovlákna odstraní průmyslový prach. Kontrola viditelných kabelových spojů vedoucích k hlavní skříni zabraňuje výpadkům signálů. Odstranění zbloudilé strečové fólie, úlomků a dřevěných třísek ze základny zajišťuje, že bezdotykové spínače zůstanou bez překážek.
Praktický průvodce výběrem balicího vybavení
Investice do automatizovaného balicího zařízení vyžaduje pečlivé hodnocení základní elektronické technologie. Dlouhodobá spolehlivost je přímo úměrná kvalitě vnitřních komponent. Musíte se dívat nad rámec těžkých ocelových stožárů a standardních specifikací točny.
Hodnocení kvality komponent
Při konzultaci s potenciálními výrobci si vyžádejte podrobný kusovník týkající se elektrických systémů. Renomovaní stavitelé využívají celosvětově uznávané nechráněné značky pro logické řadiče a optické komponenty. Standardizované vysoce kvalitní komponenty zajišťují dlouhou životnost. Náhradní díly lze snadno získat od místních dodavatelů elektrických zařízení. Tím se vyhnete prodlouženým prostojům spojeným s těžko dostupnými proprietárními obvodovými deskami.
Přizpůsobení a přizpůsobení zatížení
Ideální poskytovatel zařízení vystupuje jako specializovaný technický partner. Upřednostňujte výrobce nabízející robustní inženýrské schopnosti pro přizpůsobení senzorických konfigurací. Vaše zařízení může zpracovávat jedinečné profily produktů vyžadující vysoký poměr předtažení až 250 procent. Výrobce musí prokázat schopnost integrovat ultrazvukovou technologii nebo specifické ovládání napětí, aby vyhovoval vašim požadavkům na zadržování nákladu.
Závěr
Těžké ocelové stožáry a otočné základny vykonávají fyzické zvedání těžkých břemen. Díky sofistikované síti senzorů je stroj skutečně automatický. Elektronické komponenty pracují v dokonalé harmonii s centrálním logickým ovladačem. Od počáteční detekce palety až po přesný výpočet napětí fólie a výšky nákladu zajišťují, že každý náklad je bezchybně zajištěn.
Vyhodnoťte aktuální úzká místa své balicí linky a upgradujte na systém vytvořený pro nulovou toleranci. Pro zařízení, která chtějí optimalizovat svou logistiku, je zásadní prozkoumat profesionální řešení od důvěryhodného výrobce. Navštivte Leizhan Paper Tech na https://www.leizhanpapertech.com a objevte vysoce výkonné balicí zařízení přizpůsobené vašim konkrétním provozním požadavkům.
FAQ
Jaká je funkce Photo Eye na paletovém obalu?
Fotoelektrické zařízení detekuje fyzickou přítomnost a vnější hranice nákladu palety. Vyslání světelného paprsku a měření jeho odrazu signalizuje hlavnímu ovladači zahájení balicího cyklu. To zajišťuje, že stroj aplikuje stretch fólii přesně, aniž by plýtval materiálem na prázdném místě.
Proč můj automatický stroj na balení palet nerozpozná černé palety?
Standardní fotoelektrické komponenty se při detekci objektů spoléhají na odraz světelného paprsku. Tmavé barvy, zejména matné černé plasty, spíše absorbují infračervené nebo viditelné světlo, než aby je odrážely zpět do přijímače. Tato absorpce brání jednotce ve vysílání signálu. Zařízení manipulující s temnou zátěží musí upgradovat na specializované optické jednotky s temnou zátěží nebo ultrazvukové alternativy.
Co dělá PLC v ovinovacím stroji?
Programmable Logic Controller funguje jako průmyslový mozek. Nepřetržitě přijímá vstupní data z různých environmentálních skenerů týkající se výšky nákladu, rychlosti otáčení a bezpečnostních parametrů. Tato data zpracovává v reálném čase pro řízení mechanických výstupů, jako je rychlost hnacího motoru a pohyb vozíku.
Jak často mám čistit senzory na mém paletovém obalu?
Operátoři by měli čistit optické čočky alespoň jednou týdně ve standardních prašných skladových prostředích. Optimální je každodenní čištění. Prach, nečistoty a zbloudilé kousky stretch fólie snadno zakryjí čočky. To vede k chybám čtení a mechanickým poruchám. Jemné otření suchým hadříkem z mikrovlákna zachovává provozní přesnost.
Lze poloautomatický balicí stroj upgradovat na plně automatický?
Je zřídka konstrukčně nebo ekonomicky proveditelné modernizovat poloautomatický stroj na plně automatický systém. Plně automatické linky využívají zásadně odlišnou architekturu regulátoru. Zvládají složité úkoly, jako je integrace inline dopravníku a automatické řezání fólie. Dodatečné vybavení těmito schopnostmi obecně převyšuje náklady na nákup účelově vyrobeného automatizovaného stroje.
Jak předpínací senzory snižují náklady na fólie?
Senzory předběžného natažení monitorují rychlost a napětí fólie, když opouští válečky vozíku. Komunikací s hnacími motory zajišťují natažení fólie na hranici maximálního výnosu, často až 250 nebo 300 procent. Toto přesné řízení maximalizuje délku každé role fólie a drasticky snižuje roční náklady na spotřebu.
Co způsobuje, že se otočný talíř přestane otáčet uprostřed cyklu?
Zastavení točny v polovině cyklu jsou obvykle spouštěna senzory přiblížení nebo bezpečnostními obvody. Nečistoty usazené pod otočnou základnou mohou blokovat spínač výchozí polohy. Bezpečnostní světelný závěs mohl být narušen vysokozdvižným vozíkem nebo operátorem. Přerušení obvykle vyřeší kontrola chybových kódů na ovládacím panelu a vymazání základní oblasti.


