Představte si rušnou tovární halu. Výroba hučí perfektně. Najednou narazíte na masivní úzké hrdlo na konci řady. Neefektivní balení je běžnou bolestí manažerů závodů. Výběr špatného zařízení ztrácí drahocenný čas. Horší je, že to může zcela vykolejit váš proces plnění. Při investování do a horizontální orbitální ovinovací stroj , správné technické specifikace je rozhodující. Je to definitivní rozdíl mezi bezešvou balicí linkou a nákladnou provozní noční můrou.
Ze všech technických proměnných je nejkritičtějším faktorem velikost prstence. Tento specifický rozměr přesně určuje, jaké produkty mohou fyzicky projít zařízením. Určuje maximální rychlost. Definuje také celkovou stopu, kterou systém spotřebuje ve vaší továrně. Zajišťujete lehký svazek plastových hadic? Nebo snad těžký, těžkopádný stoh řeziva a široké dveře? Výběr správné specifikace zajišťuje maximální mechanickou účinnost a minimální odpad fólie. V tomto komplexním průvodci provedeme kupující a inženýry přesným procesem výběru dokonalých rozměrů pro vaše zařízení.
Klíčové věci
- Pravidlo úhlopříčky: Ideální velikost stroje je určena maximálním diagonálním průřezem vašeho produktu a povinným bezpečnostním odstupem. Jednoduchá šířka nebo výška nestačí.
- Aplikační specifika: Kompaktní kroužky jsou navrženy pro vysokorychlostní hliníkové profily. Pro široké panely a těžké stavební materiály jsou vyžadovány masivní ocelové konstrukce.
- Cena vs. výkon: Větší rámce vyžadují vyšší kapitálové investice a rotují pomaleji. Přesné dimenzování vašeho zařízení vyrovná váš rozpočet s optimální rychlostí průchodu.
- Ověření budoucnosti: Záměrné předimenzování nabízí provozní všestrannost pro budoucí produktové řady. Musí však být pečlivě zvážena s ohledem na potenciální plýtvání fólií a omezení továrny.
- End-to-End řešení: Správně specifikovaný stroj pracující v dokonalé synchronizaci s automatizovanými dopravníky zaručuje prvotřídní povrchovou úpravu balení.
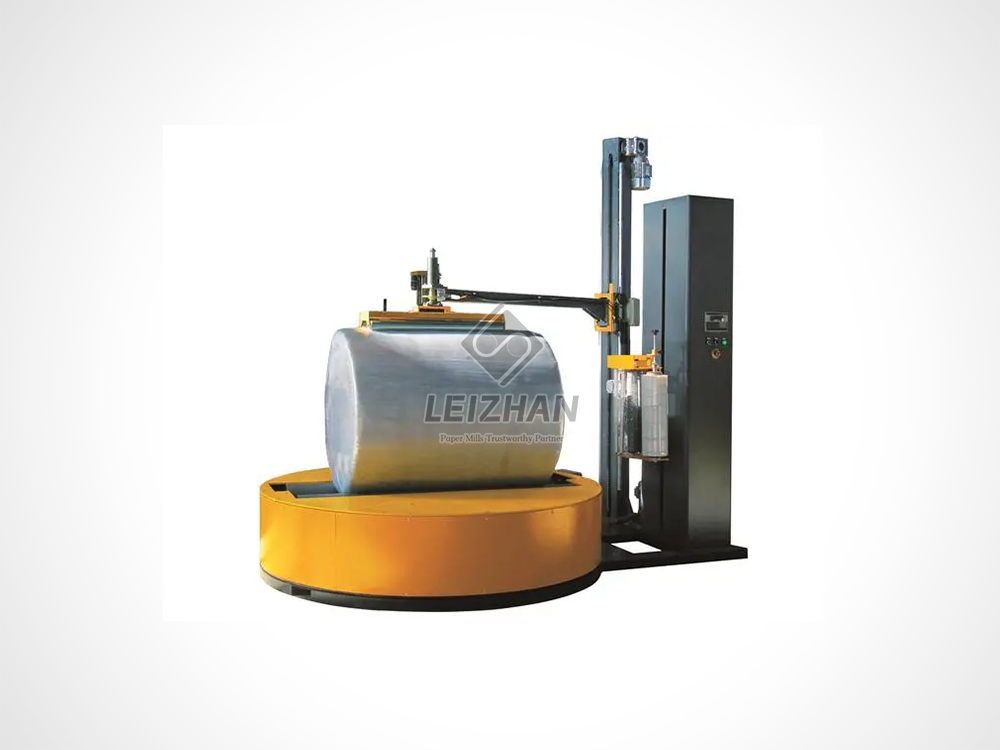
Pochopení mechaniky zařízení
Aby mohly inženýrské týmy přijímat informovaná rozhodnutí o nákupu, musí nejprve pochopit základní mechaniku. Tento specializovaný proces průmyslového balení zahrnuje rotační kruhový vozík. Nanáší stretch fólii kolem produktu, který se nepřetržitě pohybuje podél horizontálního dopravníkového systému. Na rozdíl od vertikálních otočných obalů, které otáčejí samotný paletizovaný produkt, tato horizontální architektura udržuje produkt zcela nehybný. Vozík fólie se rychle otáčí kolem vodorovné roviny.
Tato specifická mechanická konstrukce vysvětluje, proč je tato technologie absolutním průmyslovým standardem pro zabezpečení a dlouhé zatížení . Výrobky, jako jsou dřevěné desky, extrudované hliníkové profily a PVC trubky, jednoduše nelze zabalit na tradiční obal na gramofon. Jejich pouhá délka by způsobila, že by během rotace narazily na podlahu továrny. Lineárním pohybem nákladu rotujícím tunelem mohou zařízení nepřetržitě balit produkty teoreticky nekonečné délky.
Klíčové součásti stroje
Architektura těchto systémů se opírá o tři primární komponenty pracující v přesné synchronizaci. První je otočný kroužek. V této kruhové hliníkové nebo odolné ocelové konstrukci, která je často považována za tlukoucí srdce stroje, je umístěn vozík filmu. Jeho vnitřní průměr striktně určuje maximální objemovou kapacitu celé linky.
Dále tu máme vstupní a výstupní dopravníky. Tyto transportní mechanismy musí být dokonale vyrovnány s přesným středem balicí zóny. Zajišťují hladké podávání produktu do stroje a výstup bez posunu. Tato stabilita je zásadní pro udržení stálého napětí filmu.
A konečně, klíčovou roli hraje vozík filmu a ovládání napětí. Vozík je namontován přímo na rotační konstrukci a drží roli stretch fólie. Pokročilé modely jsou vybaveny poháněnými napínacími válečky. Tyto válečky prodlužují lineární polyetylenovou fólii s nízkou hustotou, než dopadne na produkt, čímž maximalizují výtěžnost materiálu a zadržují náklad.
Proč je průměr prstenu nejkritičtější specifikací
Při vyhodnocování technických listů se Průměr kroužku představuje absolutní fyzické omezení vaší balicí linky. Tvoří tuhý fyzický tunel. Každý jednotlivý výrobek musí tímto prostorem bezpečně projít. Pokud je vůle příliš těsná, produkt fyzicky nemůže vstoupit do balicí zóny, aniž by riskoval kolize.
Provozní rizika poddimenzovaného stroje jsou vážná. Pokus protlačit mírně nadměrný svazek přes nedostatečnou vůli vede ke katastrofálnímu zaseknutí produktu. Tím dochází k okamžitému kosmetickému poškození zboží. Ještě důležitější je, že má za následek vážné selhání zařízení. Jediná kolize může ohnout osy dopravníku, rozbít čepová kola a rozbít vozíky fólie. Pro inženýry je výpočet přesné požadované vůle prvním krokem, o kterém nelze vyjednávat.
Vliv na rychlost balení a napětí fólie
Kromě pouhé fyzické vůle velikost rámce zásadně mění provozní fyziku. Průměr přímo určuje maximální bezpečné otáčky za minutu. Menší, lehké hliníkové kroužky mají menší hmotnost a užší obvod. To jim umožňuje otáčet se bleskovou rychlostí, často přesahující 100 otáček za minutu. Naproti tomu masivní průmyslové prstence se musí otáčet mnohem pomaleji. Exponenciální nárůst odstředivé síly a velká hmota ocelové konstrukce vyžadují sníženou rychlost, aby se zabránilo ohýbání.
Kromě toho fyzikální rozměry ovlivňují vzdálenost mezi vozíkem fólie a povrchem produktu. Pokud je úzký produkt zabalen uvnitř masivního tunelu, musí fólie projít vzduchem značnou vzdálenost. Tato prodloužená dráha pohybu způsobuje zúžení fólie. Tento jev je v oboru známý jako 'neckdown'. Způsobuje to, že fólie ztrácí své optimální napětí před natažením, což v konečném důsledku ohrožuje strukturální integritu zabaleného nákladu.
Jak vypočítat ideální velikost prstenu
Výběr správné velikosti je otázkou čisté geometrie. Kupující často dělají kritickou chybu v tom, že se specifikace stroje shodují přímo s jednoduchou šířkou nebo výškou jejich produktu. Protože je produkt typicky obdélníkový a otvor stroje je kruhový, nejkrajnějšími body produktu jsou vždy jeho rohy.
Proto musí inženýři použít standardní Pythagorovu větu k výpočtu úhlopříčky průřezu produktu. Vzorec je přímočarý: Úhlopříčka se rovná druhé odmocnině [Šířka na druhou plus Výška na druhou]. Pokud například operátor vysokozdvižného vozíku naloží balík dřeva o rozměrech 400 mm na šířku a 300 mm na výšku, úhlopříčka je přesně 500 mm. Nákup 500mm stroje by znamenal, že rohy dřeva dokonale oškrábou vnitřní hranu rámu. To je mechanicky nemožné provozovat bezpečně.
Faktoring v bezpečnostní prověrce
Aby byl zajištěn bezproblémový každodenní provoz, musí týmy nákupu přidat povinnou bezpečnostní rezervu. Standardní průmyslové postupy diktují přidat 10 až 20 procent povolení. To obvykle znamená zhruba 150 mm až 200 mm extra dýchacího prostoru.
Tato bezpečnostní vzdálenost odpovídá za několik nepředvídatelných reálných proměnných. Primárně umožňuje menší přesuny zátěže. K tomu nevyhnutelně dochází, když produkt přechází z podávacích dopravníkových válečků do balicí zóny. Navíc poskytuje potřebný prostor pro nepravidelné tvary, vyčnívající hrany nebo mírně prohnuté přírodní materiály, které dokonale neodpovídají svým teoretickým CAD rozměrům.
| Šířka produktu [mm] |
Výška produktu [mm] |
Vypočítaná úhlopříčka [mm] |
Doporučená vůle [+200 mm] |
Minimální požadovaná velikost stroje [mm] |
| 200 |
150 |
250 |
450 |
500 [Standardní velikost] |
| 400 |
300 |
500 |
700 |
800 [Standardní velikost] |
| 800 |
600 |
1000 |
1200 |
1200–1400 |
| 1200 |
1000 |
1562 |
1762 |
1800 [Standardní velikost] |
Standardní velikosti strojů a parametry v reálném světě
Pochopení standardních úrovní strojů pomáhá sladit vaše výrobní potřeby s dostupnou technologií. Pojďme si rozebrat typické kategorie nacházející se v továrně.
Malé průměry [400 mm - 600 mm]
Tyto kompaktní jednotky jsou vysoce specializované stroje konstruované pro maximální rychlost. Vyznačují se zřetelným hučením vysokorychlostní rotace a obvykle se používají v průmyslových odvětvích vyrábějících štíhlé kontinuální produkty. Jsou výjimečně vhodné pro hliníkové výlisky, plastové trubky a architektonické lišty. Jsou také dokonalým řešením pro zabezpečení a trubková cívka.
Díky své nízké hmotnosti dosahují extrémně vysokých rychlostí. Mohou se pochlubit velmi malou továrnou a spotřebovávají minimální elektřinu. Krátká vzdálenost mezi vozíkem a výrobkem zajišťuje vynikající napnutí fólie na úzkých předmětech. Standardní vybavení v této řadě obvykle využívá šířku role filmu 125 mm až 250 mm, aby byla zachována agilita.
Střední průměry [800 mm – 1200 mm]
Střední kategorie představuje univerzální sweet spot pro většinu běžných výrobních a logistických závodů. Tyto stroje odborně vyvažují rozumnou rychlost průchodu s vysoce univerzální kapacitou. Zařízení vyrábějící dřevěná prkna, podlahové krytiny, standardní skříňky a plochý nábytek se na tento rozsah velikostí silně spoléhají.
Nabízejí nejvyšší stupeň provozní flexibility. Jsou dostatečně velké, aby zvládly svázané objednávky více položek při zachování vysoké rychlosti rotace. Moderní jednotky v této vrstvě často obsahují programovatelné logické ovladače a motory poháněné invertorem pro přesnou regulaci rychlosti. Obecně se do nich vejdou standardní role 250 mm až 500 mm stretch fólie, což přináší nejrychlejší návratnost investic pro různé produktové mixy.
Velké a vlastní průměry [1600 mm – 3000 mm+]
Při manipulaci s masivním průmyslovým zbožím jsou standardní jednotky třecího pohonu často nahrazeny vysoce výkonnými řetězovými jednotkami orbitálního balení . technologie To je nezbytné pro bezpečné zvládnutí obrovských požadavků na hmotnost a točivý moment.
Tyto kolosální stroje si poradí se širokými obytnými dveřmi, velkými sádrokartonovými panely a kompozitními panely pro letectví a kosmonautiku. Jsou vyrobeny pro čistou odolnost a čistou kapacitu spíše než pro závratnou rychlost. Bez problémů si poradí s objemnými předměty, které by jinak vyžadovaly vysoce neefektivní ruční balení více pracovníků. Robustní ocelové rámy poskytují mimořádnou stabilitu. I při nižších rychlostech je silná strečová fólie aplikována s maximální zadržovací silou.
Průmyslové trendy: Posun směrem k adaptivním technologiím
Přehled nedávných analýz výrobního trhu odhaluje zřetelný vývoj v tom, jak zařízení přistupují k dimenzování strojů. S rychlým nárůstem výroby just-in-time a vysoce přizpůsobených zakázek se trend pevně vzdaluje od pevně specifikovaných jednoúčelových strojů. V současnosti roste poptávka po chytrých obalech s podporou IoT.
Tyto moderní systémy dynamicky upravují napětí filmu na základě zpětné vazby senzoru v reálném čase. Tato adaptivní technologie kompenzuje fyzikální nedostatky nadrozměrných strojů. Umožňuje zařízením zabalit menší balíky do větších strojů, aniž by došlo ke ztrátě zadržení nákladu. Jak se automatizace prohlubuje, schopnost stroje inteligentně přizpůsobit svůj balicí profil přesným rozměrům nákladu se stává spíše standardním očekáváním než prémiovým luxusem.
Budget to Premium: Jak specifikace ovlivňují vaši investici
Vztah mezi fyzickou velikostí a počátečními kapitálovými výdaji je zásadně exponenciální. Jak zařízení upgraduje z levné 400mm jednotky na prémiovou 2000mm průmyslovou baličku, pořizovací cena se výrazně zvyšuje. To je způsobeno přísnými požadavky stavebního inženýrství.
Větší konstrukce vyžadují podstatně těžší ocelové svařence, aby se zabránilo ohýbání konstrukce. Požadují větší motory průmyslové kvality, aby překonaly silnou setrvačnost těžké oceli. Vyžadují také mnohem robustnější ložiskové systémy pro zajištění hladké rotace. V důsledku toho musí manažeři závodu pochopit, že zadání větší kapacity přímo posunuje nákup z rozpočtové úrovně na úroveň těžkých strojů.
Zatímco počáteční kapitál je hlavním hlediskem, inženýři musí také analyzovat dlouhodobé provozní náklady. Nadměrná jednotka balící malý produkt má za následek delší přepravní vzdálenosti fólie. To může vést k potenciálnímu plýtvání materiálem během tisíců cyklů. Přehledy výkonnosti však trvale ukazují, že úspory práce generované automatickým balením daleko převyšují počáteční kapitálové výdaje. Přesné dimenzování zařízení zabrání přeplatku za kapacitu, kterou nepotřebujete.
Výhody a nevýhody předimenzování vašeho zařízení
Při dokončování specifikací strojů týmy zásobovacích týmů často diskutují o výhodách přesného dimenzování zařízení oproti záměrnému předimenzování. Předimenzování znamená výběr kapacity výrazně větší, než jaká matematicky vyžaduje současná maximální úhlopříčka produktu. Toto strategické rozhodnutí zavádí komplexní matici operativních kompromisů.
Budoucnost vaší balicí linky je primárním katalyzátorem pro výběr nadrozměrného stroje. Cykly kapitálových výdajů v průmyslové výrobě obvykle trvají sedm až deset let. Díky investicím do větší kapacity předem může zařízení v budoucnu bezproblémově zavádět nové, širší produktové řady, aniž by bylo nutné pořizovat sekundární balicí stroj. Navíc nadrozměrná jednotka poskytuje provozní flexibilitu pro provádění dávkového balení. Operátoři mohou sdružovat několik menších produktů do jednoho konsolidovaného hlavního balíčku. To výrazně zkracuje dobu manipulace s materiálem.
Naproti tomu nevýhody předimenzování jsou hluboce zakořeněny ve fyzice. Nejvýznamnějším provozním postihem je nařízené snížení rychlosti otáčení. Větší konstrukce mají podstatně vyšší rotační setrvačnost. Pro bezpečné zvládnutí odstředivých sil musí být maximální rychlost řízena elektronicky. Balení menších předmětů do masivního stroje má za následek nižší celkovou propustnost. Navíc předimenzovaný stroj vyžaduje podstatně větší výrobní plochu. Napětí fólie se také stává kritickým mechanickým problémem kvůli prodloužené vzdálenosti mezi vozíkem a produktem.
| Metrické hodnocení |
Stroj s přesnou velikostí |
Nadrozměrný stroj |
| Rychlost propustnosti |
Optimální [Vysoké otáčky] |
Snížené [elektronicky omezeno] |
| Zadržování nákladu |
Vysoce konzistentní |
Variabilní u podměrečných položek |
| Podlahová plocha továrny |
Minimální / Kompaktní |
Rozsáhlé [vertikální a horizontální] |
| Budoucí všestrannost |
Omezeno na aktuální specifikace |
Vysoká přizpůsobivost pro nové produkty |
| Počáteční CAPEX |
Spodní |
Vyšší |
Optimalizace obalu: Dopravníky a pěkné zakončení
Automatizovaný obal není samostatným aktivem. Funguje jako jádro integrovaného obalového ekosystému. Pro dosažení optimálních výsledků balení musí být periferní systémy dokonale synchronizovány se zvolenou kapacitou.
Dopravníkový systém je přísně zodpovědný za udržení trajektorie a stability nákladu. Pokud je dopravník příliš úzký vzhledem k příliš velkému otvoru, mohou se široké produkty stát fyzicky nestabilními. To vede k překlápění nebo zkreslené dynamice balení. Naopak, pokud je dopravník příliš široký, riskuje, že překáží rotujícímu vozíku fólie. Inženýři musí specifikovat dopravníkové válečky, které odpovídají požadavkům na hmotnostní kapacitu a šířku konkrétní produktové směsi. U specializovaných válcových předmětů se často používají žlabové dopravníky ve tvaru V, aby se zabránilo bočnímu odvalování.
V sektoru průmyslových obalů se „hezký konec“ týká čistého, automatizovaného zakončení stretch fólie. Jedná se o složitou mechanickou výzvu. Automatická mechanická ruka obsahující pneumatickou svorku a řezací modul se musí vysunout směrem k produktu, aby uchopil pás fólie. Pokud je stroj silně předimenzován, musí mechanická ruka urazit mnohem větší vzdálenost. Pokročilé systémy využívají senzory přiblížení a rozšířené pneumatické válce, aby zajistily, že řezačka přesně dosáhne fólie. Po oddělení mechanický stěrač přitlačí konec fólie bezpečně proti nákladu.
Průvodce kupujícího a inženýra: Konečný kontrolní seznam pro výběr specifikací
Orientace v nákupu automatizovaných balicích strojů vyžaduje systematický přístup. Manažeři závodů a balící inženýři by měli použít následující technický kontrolní seznam k ověření svého výběru.
Začněte provedením komplexního auditu rozměrů vašeho produktu. Zdokumentujte minimální, maximální a průměrnou šířku a výšku každé položky určené k automatickému balení. Pro určení maximální úhlopříčky použijte Pythagorovu větu. Důrazně se doporučuje použít pravidlo 80/20. Optimalizujte velikost stroje pro 80 procent produktů, které řídí váš hlavní objem výroby. Nepřetěžujte stroj tak, aby se přizpůsobil vzácným 20% odlehlým hodnotám.
Dále zhodnoťte své tovární prostředí. Stroj vybavený masivní konstrukcí vyžaduje značné prostorové přizpůsobení. Přesně změřte dostupnou výšku stropu se započtením mostových jeřábů a vzduchotechnického potrubí. Vodorovná podlahová plocha musí být také důkladně zmapována. Zajistěte dostatečný prostor pro bezpečnostní oplocení a chodníky pro obsluhu.
Nakonec nikdy nedokončujte specifikaci stroje izolovaně. Renomovaní výrobci zařízení mají zkušenosti s empirickým inženýrstvím pro ověření vašich matematických výpočtů. Poskytněte výrobci přesné rozměry produktu, hmotnostní profily a požadavky na průchodnost. Vyžádejte si podrobné 3D CAD modely, abyste vizuálně ověřili, jak bude váš produkt propojen se zařízením. Před odesláním stroje vždy proveďte tovární přejímací test s použitím vašich skutečných produktů.
Závěr
Výběr přesných specifikací pro vaše automatizované balicí zařízení je základním rozhodnutím. Projevuje se celým procesem balení na konci linky. Přesným výpočtem úhlopříčky vašeho největšího nákladu, stanovením odpovídajících bezpečnostních vzdáleností a pečlivým zvážením výhod a nevýhod nadrozměrných zařízení můžete optimalizovat jak svůj kapitálový rozpočet, tak svou každodenní efektivitu balení. Správné rozměry zajišťují vysoce bezpečný obal, čistý profesionální povrch a rychlou návratnost investice. Udělejte si čas na měření dvakrát a důkladně se poraďte s odborníky na obaly. Jste připraveni odstranit překážky v balení a modernizovat své zařízení? Prozkoumejte celou řadu vysoce výkonných řešení ve společnosti Leizhan Paper Tech a najděte přesný stroj šitý na míru vašim výrobním cílům.
FAQ
Může jeden stroj zabalit produkty různých velikostí?
Ano, jedna jednotka může pojmout velké rozdíly v rozměrech produktu za předpokladu, že největší položka nepřesahuje maximální povolenou fyzickou vzdálenost. Zařízení je typicky dimenzováno podle největšího předpokládaného zatížení, včetně bezpečnostní vzdálenosti 150 mm až 200 mm. Menší výrobky mohou snadno projít stejným strojem. Zabalení velmi malých předmětů do výrazně předimenzovaného tunelu však mění dynamiku napětí filmu. Pokročilé stroje využívají programovatelné logické ovladače k dynamickému nastavení napětí filmu, čímž se tento problém zmírňuje u různých produktových mixů.
Jak změřím svůj produkt, abych zjistil správnou velikost?
Určení správné velikosti vyžaduje výpočet maximálního diagonálního průřezu vašeho produktu přesně tak, jak sedí na dopravníku. Nemůžete jednoduše použít šířku nebo výšku nezávisle. Druhá mocnina maximální šířky a maximální výšky, sečtěte je a vypočítejte druhou odmocninu součtu. Jakmile je vypočtena teoretická úhlopříčka, inženýři nařizují přidat bezpečnostní rezervu alespoň 150 mm až 200 mm. Tato dodatečná vůle zohledňuje potenciální přesuny zatížení a nepravidelné geometrie produktu.
Jaký je rozdíl mezi horizontálním obalem a obalem otočného stolu?
Primární rozdíl spočívá v orientaci produktu a fyzickém pohybu dávkovače fólie. U tradičního otočného balení je paleta umístěna svisle na rotující základně, zatímco vozík fólie se pohybuje nahoru a dolů po stacionárním stožáru. Naopak horizontální balení tlačí produkt nepřetržitě vertikálně orientovaným rotujícím tunelem. Produkt se pohybuje lineárně podél dopravníku, zatímco se film otáčí kolem něj. Toto je jediné životaschopné automatizované řešení pro zajištění dlouhých předmětů, jako je řezivo nebo extrudované hliníkové profily.
Znamená větší stroj nižší rychlost balení?
Z pohledu strojírenství ano. Větší rám má ze své podstaty větší fyzickou hmotnost a výrazně širší obvod. Pro zachování bezpečných provozních parametrů a omezení odstředivých sil působících na rotující ložiska musí být otáčky řízeny a snižovány elektronicky. Zatímco kompaktní 400mm jednotka může bezpečně dosáhnout rychlosti přesahující 100 otáček za minutu, masivní 2500mm jednotka používaná pro široké panely může být omezena na 20 až 30 otáček za minutu.
Jak stroj dosáhne čistého střihu nebo 'hezkého konce' na filmu?
Dosažení čistého řezu zabraňuje rozmotání strečové fólie během přepravy. Moderní obaly využívají automatizovanou mechanickou ruční sestavu umístěnou v blízkosti výstupního bodu. Po ukončení balicího cyklu se vysune pneumatická svorka, která fyzicky uchopí pás fólie. Řezací mechanismus pak materiál oddělí. Bezprostředně po řezu přitlačí pneumatický stírací kartáč nebo třecí podložka zadní konec fólie pevně k povrchu nákladu. Tím je zajištěno, že fólie k sobě přilne bez ručního zásahu.
Jaká je maximální nosnost orbitálního obalu?
Hmotnostní kapacita orbitálního balicího systému není ve skutečnosti diktována samotným rotujícím prstencem, ale spíše těžkým dopravníkovým systémem nesoucím náklad. Standardní válečkové dopravníky obvykle dokážou manipulovat s hmotností od 500 kg do 2 000 kg na běžný metr. Pro extrémně těžké průmyslové aplikace, jako je konstrukční ocel nebo hromady hustého dřeva, jsou do konstrukce stroje integrovány zesílené řetězové dopravníky nebo vysoce výkonné lamelové dopravníky, aby bezpečně udržely masivní tonáž bez zastavení procesu balení.
Jak si mám vybrat správnou stretch fólii pro různé velikosti prstenů?
Výběr správné fólie do značné míry závisí na velikosti vozíku stroje a rychlosti otáčení. Malé, vysokorychlostní stroje obvykle využívají užší 125 mm až 250 mm lité stretch fólie, aby si zachovaly hbitost a zabránily trhání při vysokých otáčkách. Střední až velké stroje obecně používají standardní 500mm strojní lineární polyethylenovou fólii s nízkou hustotou. Pokud je váš stroj vybaven poháněným předpínacím vozíkem, musíte zvolit vysoce výkonnou fólii dimenzovanou na prodloužení 200 procent až 300 procent, abyste maximalizovali výtěžnost materiálu a zajistili správné zadržení nákladu.


