Stel je een bruisende fabrieksvloer voor. De productie draait perfect. Plots stuit je op een enorm knelpunt aan het einde van de lijn. Inefficiënt verpakken is een veel voorkomende kopzorg voor fabrieksmanagers. Het kiezen van de verkeerde apparatuur verspilt kostbare tijd. Erger nog, het kan uw fulfilmentproces volledig laten ontsporen. Bij het investeren in een horizontale orbitale rekwikkelmachine , het is van cruciaal belang dat de technische specificaties correct zijn. Het is het definitieve verschil tussen een naadloze verpakkingslijn en een kostbare operationele nachtmerrie.
Van alle technische variabelen is de ringmaat de meest kritische factor. Deze specifieke dimensie bepaalt precies welke producten fysiek door de apparatuur kunnen gaan. Het bepaalt de maximale snelheid. Het definieert ook de totale voetafdruk die het systeem op uw fabrieksvloer in beslag neemt. Bent u op zoek naar een lichtgewicht bundel plastic buizen? Of misschien een zware, logge stapel hout en brede deuren? Het selecteren van de juiste specificatie zorgt voor maximale mechanische efficiëntie en minimaal filmafval. In deze uitgebreide gids leiden we kopers en ingenieurs door het genuanceerde proces van het selecteren van de perfecte afmetingen voor uw faciliteit.
Belangrijkste afhaalrestaurants
- De diagonale regel: De ideale machinegrootte wordt bepaald door de maximale diagonale doorsnede van uw product plus een verplichte veiligheidsafstand. Eenvoudige breedte of hoogte is niet genoeg.
- Toepassingsspecificiteit: Compactringen zijn ontworpen voor snelle aluminium profielen. Voor brede panelen en zware bouwmaterialen zijn massieve staalconstructies nodig.
- Kosten versus prestaties: Grotere raamwerken vereisen een hogere kapitaalinvestering en roteren op lagere snelheden. Door uw apparatuur nauwkeurig te dimensioneren, wordt uw budget in evenwicht gebracht met een optimale doorvoersnelheid.
- Toekomstbestendig: het opzettelijk overdimensioneren biedt operationele veelzijdigheid voor toekomstige productlijnen. Dit moet echter zorgvuldig worden afgewogen tegen mogelijke beperkingen van filmafval en fabrieksvoetafdruk.
- End-to-end oplossingen: een goed gespecificeerde machine die perfect synchroon werkt met geautomatiseerde transportbanden garandeert een hoogwaardige verpakkingsafwerking.
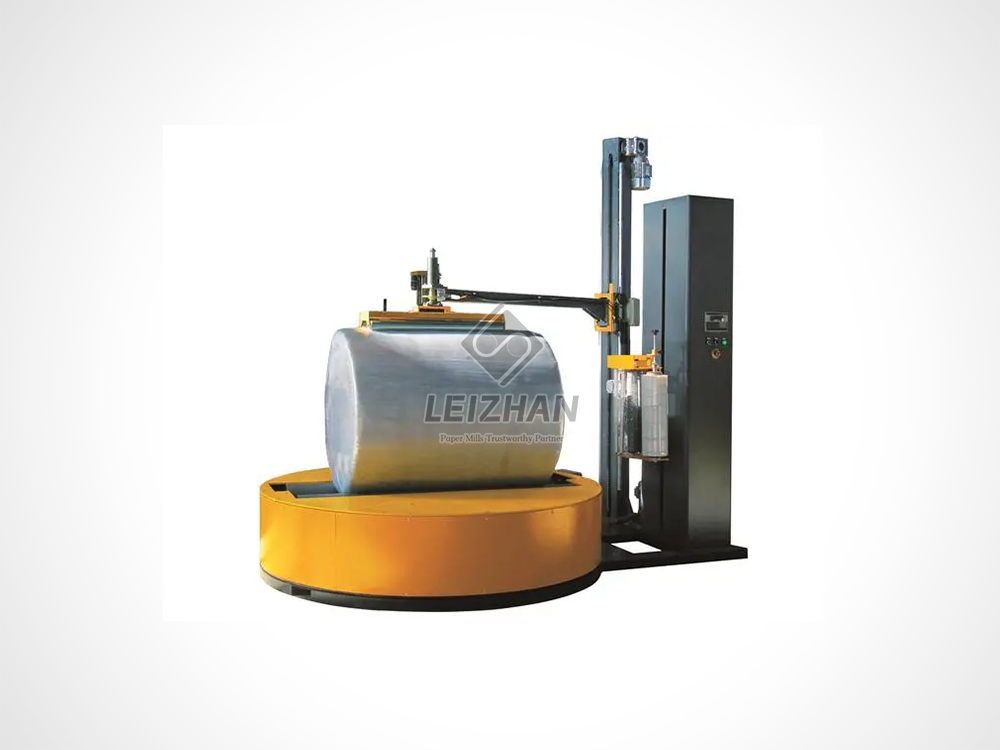
De werking van de apparatuur begrijpen
Om weloverwogen inkoopbeslissingen te kunnen nemen, moeten technische teams eerst de fundamentele mechanismen begrijpen. Bij dit gespecialiseerde industriële verpakkingsproces wordt gebruik gemaakt van een roterende, cirkelvormige wagen. Het verdeelt rekfolie rond een product terwijl het continu langs een horizontaal transportsysteem beweegt. In tegenstelling tot verticale draaitafelwikkelaars die het gepalletiseerde product zelf ronddraaien, houdt deze horizontale architectuur het product volledig stil. De filmwagen draait snel rond het horizontale vlak.
Dit specifieke mechanische ontwerp verklaart waarom deze technologie de absolute industriestandaard is voor het beveiligen van a lange lading . Producten zoals houten platen, geëxtrudeerde aluminium profielen en PVC-buizen kunnen simpelweg niet op een traditionele draaitafelwikkelaar worden gewikkeld. Door hun enorme lengte zouden ze tijdens het draaien de fabrieksvloer raken. Door de lading lineair door een roterende tunnel te bewegen, kunnen faciliteiten continu producten van theoretisch oneindige lengte verpakken.
Belangrijkste componenten van de machine
De architectuur van deze systemen is gebaseerd op drie primaire componenten die nauwkeurig synchroon werken. De eerste is de roterende ring. Vaak beschouwd als het kloppende hart van de machine, herbergt deze ronde aluminium of robuuste stalen constructie de filmwagen. De binnendiameter bepaalt strikt de maximale volumetrische capaciteit van de gehele lijn.
Vervolgens hebben we de invoer- en uitvoerbanden. Deze transportmechanismen moeten perfect uitgelijnd zijn met het exacte midden van de wikkelzone. Ze zorgen ervoor dat het product soepel de machine ingaat en er weer uit komt zonder te verschuiven. Deze stabiliteit is van vitaal belang voor het handhaven van een consistente filmspanning.
Ten slotte spelen de filmwagen- en spanningscontroles een cruciale rol. De wagen is rechtstreeks op het roterende frame gemonteerd en houdt de rekfolierol vast. Geavanceerde modellen zijn voorzien van aangedreven voorrekrollen. Deze rollen verlengen de lineaire polyethyleenfilm met lage dichtheid voordat deze het product raakt, waardoor de materiaalopbrengst en de ladingsbeheersing worden gemaximaliseerd.
Waarom ringdiameter de meest kritische specificatie is
Bij het beoordelen van technische gegevensbladen moet de Ringdiameter vertegenwoordigt de absolute fysieke beperking van uw verpakkingslijn. Het vormt een stijve fysieke tunnel. Elk afzonderlijk product moet veilig door deze ruimte gaan. Als de afstand te klein is, kan het product fysiek niet in de wikkelzone komen zonder een botsing te riskeren.
De operationele risico's van een ondermaatse machine zijn ernstig. Als u probeert een iets te grote bundel door onvoldoende ruimte te forceren, leidt dit tot catastrofale productstoringen. Dit veroorzaakt onmiddellijke cosmetische schade aan de goederen. Wat nog belangrijker is, het resulteert in ernstige apparatuurstoringen. Een enkele botsing kan de assen van de transportband doen buigen, de tapwielen verbrijzelen en de filmwagens breken. Voor ingenieurs is het berekenen van de exact vereiste speling een niet-onderhandelbare eerste stap.
Impact op wikkelsnelheid en filmspanning
Naast louter fysieke ruimte, verandert de omvang van het raamwerk de operationele fysica fundamenteel. De diameter bepaalt direct het maximale veilige aantal rotaties per minuut. Kleinere, lichtgewicht aluminium ringen hebben minder massa en een kleinere omtrek. Hierdoor kunnen ze met zinderende snelheden ronddraaien, vaak meer dan 100 omwentelingen per minuut. In schril contrast hiermee moeten massieve industriële ringen veel langzamer draaien. De exponentiële toename van de middelpuntvliedende kracht en de zware massa van het stalen raamwerk vereisen een lagere snelheid om buigen te voorkomen.
Bovendien beïnvloeden fysieke afmetingen de afstand tussen de foliewagen en het productoppervlak. Als een smal product in een enorme tunnel wordt gewikkeld, moet de folie een aanzienlijke afstand door de lucht afleggen. Deze langere reisafstand zorgt ervoor dat de film smaller wordt. Dit fenomeen staat in de branche bekend als 'neckdown'. Het zorgt ervoor dat de film zijn optimale voorrekspanning verliest, waardoor uiteindelijk de structurele integriteit van de omwikkelde lading in gevaar komt.
Hoe u de perfecte ringmaat kunt berekenen
Het selecteren van de juiste maat is een kwestie van pure geometrie. Kopers maken vaak de cruciale fout door de machinespecificaties rechtstreeks af te stemmen op de eenvoudige breedte of hoogte van hun product. Omdat het product doorgaans rechthoekig is en de machineopening cirkelvormig is, zijn de meest extreme punten van het product altijd de hoeken.
Daarom moeten ingenieurs de standaardstelling van Pythagoras gebruiken om de diagonaal van de productdoorsnede te berekenen. De formule is eenvoudig: Diagonaal is gelijk aan de vierkantswortel van [Breedte in het kwadraat plus Hoogte in het kwadraat]. Als een vorkheftruckbestuurder bijvoorbeeld een bundel samengesteld hout laadt met een breedte van 400 mm en een hoogte van 300 mm, is de diagonaal precies 500 mm. Als u een machine van 500 mm aanschaft, betekent dit dat de hoeken van het hout perfect langs de binnenrand van het raamwerk schuren. Dat is mechanisch onmogelijk om veilig te werken.
Veiligheidsverklaring in acht nemen
Om een naadloze dagelijkse werking te garanderen, moeten inkoopteams een verplichte veiligheidsmarge toevoegen. Standaardpraktijken in de sector schrijven voor dat er een speling van 10 tot 20 procent moet worden toegevoegd. Dit vertaalt zich doorgaans in ongeveer 150 mm tot 200 mm extra ademruimte.
Deze veiligheidsmachtiging is verantwoordelijk voor verschillende onvoorspelbare variabelen uit de echte wereld. In de eerste plaats is het geschikt voor kleine lastverschuivingen. Dit gebeurt onvermijdelijk wanneer het product van de invoertransportrollen naar de wikkelzone gaat. Bovendien biedt het de nodige ruimte voor onregelmatige vormen, uitstekende randen of licht gebogen natuurlijke materialen die niet perfect overeenkomen met hun theoretische CAD-afmetingen.
| Productbreedte [mm] |
Producthoogte [mm] |
Berekend diagonaal [mm] |
Aanbevolen vrije ruimte [+200 mm] |
Minimaal vereiste machinegrootte [mm] |
| 200 |
150 |
250 |
450 |
500 [Standaardgrootte] |
| 400 |
300 |
500 |
700 |
800 [Standaardgrootte] |
| 800 |
600 |
1000 |
1200 |
1200 - 1400 |
| 1200 |
1000 |
1562 |
1762 |
1800 [Standaardgrootte] |
Standaard machinegroottes en real-world parameters
Als u de standaard machineniveaus begrijpt, kunt u uw productiebehoeften afstemmen op de beschikbare technologie. Laten we de typische categorieën op de fabrieksvloer opsplitsen.
Kleine diameters [400 mm - 600 mm]
Deze compacte units zijn zeer gespecialiseerde machines die zijn ontworpen voor maximale snelheid. Gekenmerkt door het duidelijke gezoem van rotatie op hoge snelheid, worden ze doorgaans ingezet in industrieën die slanke, continue producten vervaardigen. Ze zijn uitzonderlijk goed geschikt voor aluminium extrusies, plastic buizen en architecturale lijstwerk. Ze zijn ook de perfecte oplossing voor het beveiligen van een pijp spiraal.
Door hun lage massa bereiken ze extreem hoge snelheden. Ze beschikken over een zeer kleine fabrieksvoetafdruk en verbruiken minimale elektriciteit. De korte afstand tussen wagen en product zorgt voor een uitstekende foliespanning op smalle artikelen. Standaarduitrusting in deze serie maakt doorgaans gebruik van een filmrolbreedte van 125 mm tot 250 mm om de wendbaarheid te behouden.
Middelgrote diameters [800 mm - 1200 mm]
De middencategorie vertegenwoordigt de universele ‘sweet spot’ voor de meeste algemene productie- en logistieke fabrieken. Deze machines combineren op vakkundige wijze een redelijke doorvoersnelheid met een zeer veelzijdige capaciteit. Faciliteiten die houten planken, parketvloeren, standaardkasten en flat-pack-meubels produceren, zijn sterk afhankelijk van dit formaatbereik.
Ze bieden de hoogste mate van operationele flexibiliteit. Ze zijn groot genoeg om gebundelde bestellingen van meerdere artikelen te verwerken, terwijl ze een hoge rotatiesnelheid behouden. Moderne eenheden in deze laag zijn vaak voorzien van programmeerbare logische controllers en invertergestuurde motoren voor nauwkeurige snelheidsregeling. Ze zijn over het algemeen geschikt voor standaard rekfolierollen van 250 mm tot 500 mm, wat het snelste rendement op de investering oplevert voor diverse productmixen.
Grote en aangepaste diameters [1600 mm - 3000 mm+]
Bij het verwerken van massieve industriële goederen worden standaard frictie-aandrijfeenheden vaak vervangen door zware kettingaangedreven machines orbitale wikkeltechnologie. Dit is nodig om veilig te kunnen omgaan met de immense gewichts- en koppelvereisten.
Deze kolossale machines kunnen brede deuren voor woningen, grote gipsplaatpanelen en composietpanelen voor de lucht- en ruimtevaart aan. Ze zijn gebouwd voor pure duurzaamheid en pure capaciteit in plaats van zinderende snelheid. Ze verwerken naadloos omvangrijke artikelen die anders zeer inefficiënt handmatig ingepakt zouden moeten worden door meerdere arbeiders. De robuuste stalen frames zorgen voor uitzonderlijke stabiliteit. Zelfs bij lagere snelheden wordt de zware rekfolie met maximale houdkracht aangebracht.
Industrietrends: de verschuiving naar adaptieve technologieën
Een overzicht van recente analyses van de productiemarkten laat een duidelijke evolutie zien in de manier waarop faciliteiten de machinegrootte benaderen. Met de snelle opkomst van just-in-time productie en sterk op maat gemaakte bestellingen, beweegt de trend zich definitief af van strak gespecificeerde machines voor één doel. Tegenwoordig is er een stijgende vraag naar slimme, IoT-compatibele verpakkingen.
Deze moderne systemen passen de filmspanning dynamisch aan op basis van realtime sensorfeedback. Deze adaptieve technologie compenseert de op fysica gebaseerde nadelen van te grote machines. Hierdoor kunnen faciliteiten kleinere bundels in grotere machines verpakken zonder dat dit ten koste gaat van de ladingsbeheersing. Naarmate de automatisering zich verdiept, wordt het vermogen van een machine om het wikkelprofiel op intelligente wijze aan te passen aan de exacte afmetingen van de lading een standaardverwachting in plaats van een luxe luxe.
Van budget tot premium: hoe specificaties uw investering beïnvloeden
De relatie tussen fysieke omvang en initiële kapitaaluitgaven is fundamenteel exponentieel. Naarmate een faciliteit upgradet van een budgeteenheid van 400 mm naar een hoogwaardige industriële wikkelaar van 2000 mm, stijgt de aanschafprijs aanzienlijk. Dit komt door strenge bouwkundige eisen.
Grotere raamwerken vereisen aanzienlijk zwaardere stalen lasverbindingen om structurele buiging te voorkomen. Ze eisen grotere motoren van industriële kwaliteit om de zware traagheid van het zware staal te overwinnen. Ze vereisen ook veel robuustere lagersystemen om een soepele rotatie te garanderen. Bijgevolg moeten fabrieksmanagers begrijpen dat het specificeren van een grotere capaciteit de inkoop rechtstreeks van een budgetvriendelijk niveau naar een niveau met zware machines duwt.
Hoewel kapitaal vooraf een belangrijke overweging is, moeten ingenieurs ook de operationele kosten op de lange termijn analyseren. Een extra grote eenheid die een klein product verpakt, resulteert in langere filmtrajecten. Dit kan leiden tot potentieel materiaalverspilling gedurende duizenden cycli. Uit prestatiebeoordelingen blijkt echter consequent dat de arbeidsbesparingen die door het automatisch inpakken worden gegenereerd, ruimschoots opwegen tegen de initiële kapitaaluitgaven. Door de apparatuur nauwkeurig te dimensioneren, voorkomt u dat u te veel betaalt voor capaciteit die u niet nodig heeft.
Voor- en nadelen van het te groot maken van uw apparatuur
Bij het finaliseren van de machinespecificaties debatteren inkoopteams vaak over de voordelen van het nauwkeurig dimensioneren van de apparatuur versus het opzettelijk overdimensioneren ervan. Overdimensioneren betekent het selecteren van een capaciteit die aanzienlijk groter is dan wat de huidige maximale productdiagonaal wiskundig vereist. Deze strategische beslissing introduceert een complexe matrix van operationele afwegingen.
Het toekomstbestendig maken van uw verpakkingslijn is de belangrijkste katalysator voor het selecteren van een extra grote machine. De investeringscycli in de industriële productie bestrijken doorgaans zeven tot tien jaar. Door vooraf in een grotere capaciteit te investeren, kan een faciliteit in de toekomst naadloos nieuwe, bredere productlijnen introduceren zonder een secundaire wikkelmachine aan te schaffen. Bovendien biedt een extra grote eenheid de operationele flexibiliteit om batchverpakkingen uit te voeren. Operators kunnen meerdere kleinere producten bundelen in één geconsolideerde hoofdbundel. Dit vermindert de materiaalverwerkingstijd drastisch.
De nadelen van te grote afmetingen zijn daarentegen diep geworteld in de natuurkunde. De belangrijkste operationele straf is een verplichte verlaging van de rotatiesnelheid. Grotere constructies bezitten een aanzienlijk hogere rotatietraagheid. Om de middelpuntvliedende krachten veilig te kunnen beheersen, moet de maximale snelheid elektronisch worden geregeld. Het verpakken van kleinere artikelen in een enorme machine resulteert in een lagere totale doorvoer. Bovendien vereist een te grote machine een aanzienlijk grotere fabrieksvoetafdruk. Filmspanning wordt ook een kritisch mechanisch probleem vanwege de grotere afstand tussen de wagen en het product.
| Evaluatie Metrisch |
Exacte maatmachine |
Extra grote machine |
| Doorvoersnelheid |
Optimaal [Hoge RPM] |
Gereduceerd [elektronisch beperkt] |
| Ladinginsluiting |
Zeer consistent |
Variabel op ondermaatse artikelen |
| Vloeroppervlak fabriek |
Minimaal / compact |
Uitgebreid [Verticaal en Horizontaal] |
| Toekomstige veelzijdigheid |
Beperkt tot de huidige specificaties |
Hoog aanpassingsvermogen voor nieuwe producten |
| Initiële CAPEX |
Lager |
Hoger |
De verpakking optimaliseren: transportbanden en mooie eindes
Een geautomatiseerde wrapper is geen op zichzelf staand asset. Het fungeert als de kern van een geïntegreerd verpakkingsecosysteem. De randsystemen moeten perfect gesynchroniseerd zijn met de geselecteerde capaciteit om optimale verpakkingsresultaten te bereiken.
Het transportsysteem is strikt verantwoordelijk voor het handhaven van het traject en de stabiliteit van de lading. Als de transportband te smal is ten opzichte van een te grote opening, kunnen brede producten fysiek instabiel worden. Dit leidt tot kantelende of scheve verpakkingsdynamiek. Omgekeerd, als de transportband te breed is, bestaat het risico dat deze de roterende foliewagen hindert. Ingenieurs moeten transportrollen specificeren die overeenkomen met de gewichtscapaciteit en breedte-eisen van de specifieke productmix. Voor gespecialiseerde cilindrische artikelen worden vaak V-vormige trogtransporteurs geïmplementeerd om zijdelings rollen te voorkomen.
In de industriële verpakkingssector verwijst een 'mooi einde' naar het schoon, automatisch afsluiten van de rekfolie. Dit is een complexe mechanische uitdaging. Een geautomatiseerde mechanische hand, bestaande uit een pneumatische klem en een snijmodule, moet zich naar het product uitstrekken om de foliebaan te grijpen. Als de machine zwaar overgedimensioneerd is, moet de mechanische hand een veel grotere afstand afleggen. Geavanceerde systemen maken gebruik van nabijheidssensoren en verlengde pneumatische cilinders om ervoor te zorgen dat de snijplotter de film nauwkeurig bereikt. Eenmaal doorgesneden drukt een mechanische wisser de filmstaart stevig tegen de lading.
Handleiding voor kopers en ingenieurs: Laatste checklist voor het selecteren van specificaties
Het navigeren door de aanschaf van geautomatiseerde verpakkingsmachines vereist een systematische aanpak. Fabrieksmanagers en verpakkingsingenieurs moeten de volgende technische checklist gebruiken om hun selecties te valideren.
Begin met het uitvoeren van een uitgebreide audit van uw productafmetingen. Documenteer de minimale, maximale en gemiddelde breedte en hoogte van elk item dat gepland is voor automatische verpakking. Pas de stelling van Pythagoras toe om de maximale diagonaal te bepalen. Het wordt ten zeerste aanbevolen om de 80/20-regel toe te passen. Optimaliseer de machinegrootte voor de 80 procent van de producten die uw kernproductievolume aansturen. Maak de machine niet te groot om een zeldzame uitschieter van 20 procent op te vangen.
Evalueer vervolgens uw fabrieksomgeving. Een machine uitgerust met een enorm raamwerk vereist aanzienlijke ruimtelijke aanpassingen. Meet nauwkeurig de beschikbare plafondhoogte, rekening houdend met bovenloopkranen en HVAC-kanalen. Ook de horizontale vloeroppervlakte moet goed in kaart worden gebracht. Zorg voor voldoende ruimte voor veiligheidshekken en looppaden voor de machinist.
Ten slotte: finaliseer nooit een machinespecificatie op zichzelf. Gerenommeerde fabrikanten van apparatuur beschikken over de empirische technische expertise om uw wiskundige berekeningen te valideren. Geef de exacte productafmetingen, gewichtsprofielen en doorvoervereisten door aan de fabrikant. Vraag gedetailleerde 3D CAD-modellen aan om visueel te verifiëren hoe uw product met de apparatuur zal communiceren. Zorg altijd voor een fabrieksacceptatietest met uw daadwerkelijke producten voordat de machine wordt verzonden.
Conclusie
Het kiezen van de precieze specificaties voor uw geautomatiseerde wikkelapparatuur is een fundamentele beslissing. Het klinkt door in uw gehele end-of-line verpakkingsproces. Door nauwkeurig de diagonaal van uw grootste lading te berekenen, voldoende veiligheidsafstanden af te dwingen en de voor- en nadelen van extra grote apparatuur nauwgezet af te wegen, kunt u zowel uw kapitaalbudget als uw dagelijkse verpakkingsefficiëntie optimaliseren. De juiste afmetingen zorgen voor een zeer veilige verpakking, een strakke professionele afwerking en een snelle return on investment. Neem de tijd om twee keer te meten en overleg uitgebreid met verpakkingsexperts. Klaar om verpakkingsknelpunten te elimineren en uw faciliteit te upgraden? Ontdek het volledige assortiment hoogwaardige oplossingen bij Leizhan Paper Tech om de exacte machine te vinden die is afgestemd op uw productiedoelen.
Veelgestelde vragen
Kan één enkele machine producten van verschillende afmetingen verpakken?
Ja, één enkele eenheid is geschikt voor een grote variatie in productafmetingen, op voorwaarde dat het grootste artikel de maximaal toegestane fysieke ruimte niet overschrijdt. De afmetingen van de apparatuur zijn doorgaans afgestemd op de grootste verwachte belasting, inclusief een veiligheidsafstand van 150 mm tot 200 mm. Kleinere producten kunnen gemakkelijk door dezelfde machine. Het verpakken van zeer kleine voorwerpen in een aanzienlijk te grote tunnel verandert echter de dynamiek van de foliespanning. Geavanceerde machines maken gebruik van programmeerbare logische controllers om de filmspanning dynamisch aan te passen, waardoor dit probleem voor diverse productmixen wordt verminderd.
Hoe meet ik mijn product op om de juiste maat te vinden?
Om de juiste maat te bepalen, moet u de maximale diagonale doorsnede van uw product strikt berekenen zoals het zich op de transportband bevindt. Je kunt de breedte of hoogte niet zomaar onafhankelijk gebruiken. Kwadraat van de maximale breedte en de maximale hoogte, tel ze bij elkaar op en bereken de vierkantswortel van de som. Zodra de theoretische diagonaal is berekend, geven ingenieurs het mandaat om een veiligheidsmarge van minimaal 150 mm tot 200 mm toe te voegen. Deze extra speling houdt rekening met mogelijke lastverschuivingen en onregelmatige productgeometrieën.
Wat is het verschil tussen een horizontale wikkelaar en een draaitafelwikkelaar?
Het belangrijkste onderscheid ligt in de oriëntatie van het product en de fysieke beweging van de filmdispenser. Bij een traditionele draaitafelwikkelaar wordt de pallet verticaal op een draaiende basis geplaatst, terwijl de foliewagen langs een stilstaande mast op en neer beweegt. Omgekeerd duwt horizontale verpakking een product continu door een verticaal georiënteerde, roterende tunnel. Het product beweegt lineair langs een transportband terwijl de folie eromheen draait. Dit is de enige haalbare geautomatiseerde oplossing voor het beveiligen van lange voorwerpen zoals timmerhout of geëxtrudeerde aluminium profielen.
Betekent een grotere machine een lagere wikkelsnelheid?
Vanuit werktuigbouwkundig perspectief wel. Een groter raamwerk bezit inherent een grotere fysieke massa en een aanzienlijk grotere omtrek. Om veilige operationele parameters te behouden en de centrifugale krachten die op de roterende lagers worden uitgeoefend te beperken, moet de rotatiesnelheid elektronisch worden geregeld en verlaagd. Terwijl een compacte eenheid van 400 mm veilig snelheden kan bereiken van meer dan 100 rotaties per minuut, kan een enorme eenheid van 2500 mm die voor brede panelen wordt gebruikt, beperkt zijn tot 20 tot 30 rotaties per minuut.
Hoe zorgt de machine voor een zuivere snit of een 'mooi einde' van de film?
Door een zuivere snede te bereiken, voorkomt u dat de rekfolie tijdens het transport uitrafelt. Moderne wikkelaars maken gebruik van een geautomatiseerde mechanische handmontage nabij het uitgangspunt. Wanneer de wikkelcyclus eindigt, strekt een pneumatische klem zich uit om de foliebaan fysiek vast te pakken. Een snijmechanisme snijdt vervolgens het materiaal door. Onmiddellijk na het snijden drukt een pneumatische wisserborstel of een wrijvingskussen de achterste staart van de folie stevig tegen het oppervlak van de lading. Dit zorgt ervoor dat de film aan zichzelf hecht zonder handmatige tussenkomst.
Wat is het maximale draagvermogen van een orbitale wikkelaar?
Het gewichtsvermogen van een orbitaal wikkelsysteem wordt niet zozeer bepaald door de roterende ring zelf, maar eerder door het robuuste transportsysteem dat de lading ondersteunt. Standaard rollenbanen kunnen doorgaans 500 kg tot 2.000 kg per strekkende meter verwerken. Voor extreem zware industriële toepassingen, zoals constructiestaal of dichte houtstapels, zijn versterkte kettingaangedreven transportbanden of heavy-duty lattentransporteurs geïntegreerd in het machineontwerp om grote tonnages veilig te ondersteunen zonder het wikkelproces te vertragen.
Hoe kies ik de juiste rekfolie voor verschillende ringmaten?
Het selecteren van de juiste folie is sterk afhankelijk van de wagengrootte en rotatiesnelheid van de machine. Kleine, snelle machines maken doorgaans gebruik van smallere gegoten rekfolies van 125 mm tot 250 mm om de wendbaarheid te behouden en scheuren bij hoge toerentallen te voorkomen. Middelgrote tot grote machines gebruiken over het algemeen standaard 500 mm lineaire polyethyleenfilm van machinekwaliteit. Als uw machine is voorzien van een aangedreven voorrekwagen, moet u een hoogwaardige film selecteren die geschikt is voor een rek van 200 tot 300 procent om de materiaalopbrengst te maximaliseren en een goede ladingsbeheersing te garanderen.


