Kujutlege elavat tehasepõrandat. Tootmine sumiseb suurepäraselt. Järsku tabasite rea lõpus tohutut pudelikaela. Ebaefektiivne pakend on tehasejuhtide tavaline peavalu. Vale varustuse valimine raiskab väärtuslikku aega. Mis veelgi hullem, see võib teie täitmisprotsessi täielikult rööpast välja lüüa. Investeerides a Horisontaalne orbitaalne veniv pakkimismasin , tehniliste kirjelduste õige saamine on kriitiline. See on kindel erinevus õmblusteta pakkimisliini ja kuluka operatiivse õudusunenäo vahel.
Kõigi tehniliste muutujate hulgas on kõige kriitilisem tegur rõnga suurus. See konkreetne mõõde määrab täpselt, millised tooted võivad seadmest füüsiliselt läbida. See määrab maksimaalse kiiruse. See määrab ka üldise jalajälje, mida süsteem teie tehase põrandal tarbib. Kas kindlustate kerge plasttorude kimbu? Või võib-olla raske, tülikas saematerjali virn ja laiad uksed? Õige spetsifikatsiooni valimine tagab maksimaalse mehaanilise efektiivsuse ja minimaalse kileraiskamise. Selles põhjalikus juhendis tutvustame ostjatele ja inseneridele teie rajatise jaoks sobivate mõõtmete valimise nüansirikast protsessi.
Võtmed kaasavõtmiseks
- Diagonaalreegel: Ideaalse masina suuruse määrab teie toote maksimaalne diagonaalristlõige pluss kohustuslik ohutuskaugus. Lihtsast laiusest või kõrgusest ei piisa.
- Rakenduse spetsiifilisus: kompaktsed rõngad on konstrueeritud kiirete alumiiniumprofiilide jaoks. Laiade paneelide ja raskete ehitusmaterjalide jaoks on vaja massiivseid teraskonstruktsioone.
- Kulud vs jõudlus: suuremad raamistikud nõuavad suuremat kapitaliinvesteeringut ja pöörlevad aeglasema kiirusega. Seadmete täpne suurus tasakaalustab teie eelarve optimaalse läbilaskevõimega.
- Tulevikukindel: tahtlik ülemõõdu suurendamine pakub tulevaste tootesarjade jaoks mitmekülgsust. Siiski tuleb seda hoolikalt kaaluda võimalike kilejäätmete ja tehase jalajälje piirangute suhtes.
- Täielikud lahendused: õigesti määratletud masin, mis töötab täiuslikus sünkroniseerimises automatiseeritud konveieritega, tagab esmaklassilise pakendiviimistluse.
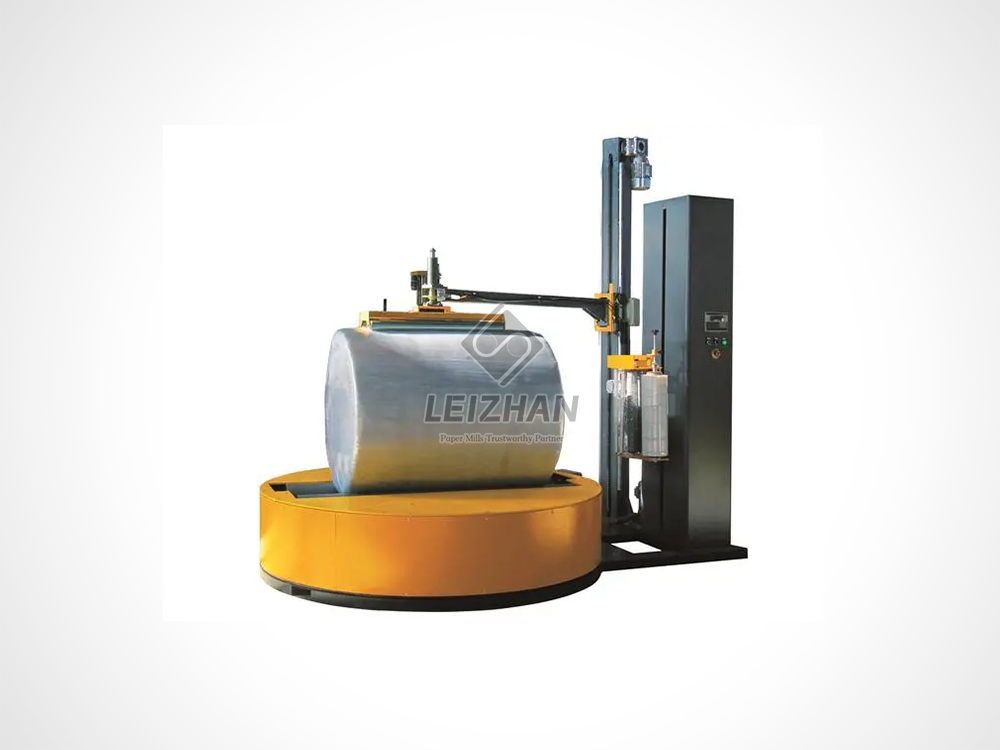
Seadmete mehaanika mõistmine
Teadlike hankeotsuste tegemiseks peavad insenerimeeskonnad esmalt mõistma põhimehaanikaid. See spetsiaalne tööstuslik pakkimisprotsess hõlmab pöörlevat ringikujulist kelgu. See jaotab toote ümber venituskile, kui see liigub pidevalt mööda horisontaalset konveierisüsteemi. Erinevalt vertikaalsetest pöördaluse ümbristest, mis pöörlevad alusele asetatud toodet ise, hoiab see horisontaalne arhitektuur toote täiesti paigal. Kilekelk tiirleb kiiresti ümber horisontaaltasandi.
See spetsiifiline mehaaniline konstruktsioon selgitab, miks see tehnoloogia on absoluutne tööstusstandard a pikk koormus . Selliseid tooteid nagu puitplaadid, pressitud alumiiniumprofiilid ja PVC-torud lihtsalt ei saa traditsioonilisele pöördlaua ümbrisele mähkida. Nende suur pikkus põhjustaks nende põrkumise pöörlemise ajal tehase põrandale. Liigutades koormat lineaarselt läbi pöörleva tunneli, saavad rajatised pidevalt mähkida teoreetiliselt lõpmatu pikkusega tooteid.
Masina põhikomponendid
Nende süsteemide arhitektuur tugineb kolmele peamisele komponendile, mis töötavad täpses sünkroniseerimises. Esiteks on pöörlev rõngas. Seda ümmargust alumiiniumist või vastupidavast teraskonstruktsioonis, mida sageli peetakse masina tuksuvaks südameks, on kilekelk. Selle siseläbimõõt määrab rangelt kogu liini maksimaalse mahutavuse.
Järgmisena on meil etteande- ja väljastuskonveierid. Need transpordimehhanismid peavad olema täielikult joondatud mähkimisala täpse keskpunktiga. Need tagavad, et toode siseneb sujuvalt masinasse ja väljub ilma käiguvahetust. See stabiilsus on kile ühtlase pinge säilitamiseks ülioluline.
Lõpuks mängivad üliolulist rolli filmikelk ja pinge juhtimine. Otse pöörleva karkassi külge kinnitatud kelk hoiab venituskile rulli. Täiustatud mudelitel on mootoriga eelvenitusrullid. Need rullid pikendavad lineaarset madala tihedusega polüetüleenkilet enne, kui see tootega kokku puutub, maksimeerides materjali saagikust ja koormuse piiramist.
Miks on rõnga läbimõõt kõige olulisem spetsifikatsioon?
Tehniliste andmelehtede hindamisel tuleb arvestada Rõnga läbimõõt tähistab teie pakkimisliini absoluutset füüsilist piirangut. See moodustab jäiga füüsilise tunneli. Iga toode peab seda ruumi ohutult läbima. Kui kliirens on liiga tihe, ei saa toode füüsiliselt pakkimistsooni siseneda ilma kokkupõrget ohustamata.
Alamõõdulise masina tööriskid on tõsised. Veidi liiga suure kimbu ebapiisava kliirensi läbi surumise katse põhjustab toote katastroofilisi ummistusi. See põhjustab kaubale kohese kosmeetilise kahjustuse. Veelgi olulisem on see, et selle tulemuseks on tõsine seadmete rike. Üksik kokkupõrge võib kõverdada konveieritelge, purustada veorattad ja puruneda kilevankrid. Inseneride jaoks on täpse nõutava kliirensi arvutamine esimene samm, millest ei saa rääkida.
Mõju mähkimiskiirusele ja kile pingele
Lisaks füüsilisele kliirensile muudab raamistiku suurus põhimõtteliselt tööfüüsikat. Läbimõõt määrab otseselt maksimaalsed ohutud pöörded minutis. Väiksematel kergetel alumiiniumrõngastel on väiksem mass ja tihedam ümbermõõt. See võimaldab neil keerutada villilise kiirusega, sageli üle 100 pöörde minutis. Vastupidiselt sellele peavad massiivsed tööstuslikud rõngad pöörlema palju aeglasemalt. Tsentrifugaaljõu eksponentsiaalne suurenemine ja terasraami raske mass nõuavad painde vältimiseks kiiruse vähendamist.
Lisaks mõjutavad füüsilised mõõtmed kilekanduri ja toote pinna vahelist kaugust. Kui kitsas toode on pakitud massiivsesse tunnelisse, peab kile läbima õhus olulise vahemaa. See pikenenud vahemaa põhjustab kile kitsenemise. Seda nähtust tuntakse tööstuses kui 'neckdown'. See põhjustab kile oma optimaalse venituseelse pinge kaotamise, mis lõppkokkuvõttes kahjustab mähitud koorma struktuurilist terviklikkust.
Kuidas arvutada täiuslikku sõrmuse suurust
Õige suuruse valimine on puhta geomeetria küsimus. Ostjad teevad sageli kriitilise vea, sobitades masina spetsifikatsioonid otse oma toote lihtsa laiuse või kõrgusega. Kuna toode on tavaliselt ristkülikukujuline ja masina ava on ringikujuline, on toote kõige äärmuslikumad punktid alati selle nurgad.
Seetõttu peavad insenerid toote ristlõike diagonaali arvutamiseks kasutama standardset Pythagorase teoreemi. Valem on lihtne: diagonaal võrdub ruutjuurega [laius ruudus pluss kõrgus ruudus]. Näiteks kui tõstukijuht laadib 400 mm laiuse ja 300 mm kõrguse puidukimbu, on diagonaal täpselt 500 mm. 500 mm masina ostmine tähendaks, et puidu nurgad kraabivad ideaalselt karkassi siseserva. Seda on mehaaniliselt võimatu ohutult töötada.
Faktoring ohutuslubades
Sujuva igapäevase töö tagamiseks peavad hankemeeskonnad lisama kohustusliku ohutusvaru. Tööstusharu tavapärased tavad nõuavad 10-20-protsendilise kliirensi lisamist. Tavaliselt tähendab see ligikaudu 150–200 mm täiendavat hingamisruumi.
See ohutusvaru hõlmab mitmeid ettearvamatuid reaalmaailma muutujaid. Peamiselt võimaldab see väiksemat koormuse nihutamist. See juhtub paratamatult, kui toode liigub etteandekonveieri rullidelt pakkimistsooni. Lisaks pakub see vajalikku ruumi ebakorrapäraste kujundite, väljaulatuvate servade või kergelt kaardunud looduslike materjalide jaoks, mis ei vasta ideaalselt nende teoreetiliste CAD-mõõtmetega.
| Toote laius [mm] |
Toote kõrgus [mm] |
Arvutatud diagonaal [mm] |
Soovitatav vahemaa [+200 mm] |
Masina minimaalne nõutav suurus [mm] |
| 200 |
150 |
250 |
450 |
500 [standardne suurus] |
| 400 |
300 |
500 |
700 |
800 [standardne suurus] |
| 800 |
600 |
1000 |
1200 |
1200-1400 |
| 1200 |
1000 |
1562 |
1762 |
1800 [standardne suurus] |
Masina standardsuurused ja tegelikud parameetrid
Masinate standardtasandite mõistmine aitab viia teie tootmisvajadused vastavusse olemasoleva tehnoloogiaga. Jaotame tehase põrandal leiduvad tüüpilised kategooriad.
Väikesed läbimõõdud [400–600 mm]
Need kompaktsed seadmed on kõrgelt spetsialiseerunud masinad, mis on loodud maksimaalse kiiruse saavutamiseks. Neid iseloomustab kiire pöörlemise selge sumin ja neid kasutatakse tavaliselt õhukesi pidevaid tooteid tootvates tööstusharudes. Need sobivad erakordselt hästi alumiiniumist ekstrusioonide, plasttorude ja arhitektuursete liistude jaoks. Need on ka ideaalne lahendus a toru mähis.
Tänu oma väikesele massile saavutavad need ülisuured kiirused. Nad uhkeldavad väga väikese tehase jalajäljega ja tarbivad minimaalselt elektrit. Lühike vahemaa kelgu ja toote vahel tagab kitsastel esemetel suurepärase kilepinge. Selle vahemiku standardvarustuses kasutatakse liikuvuse säilitamiseks tavaliselt 125–250 mm kilerulli laiust.
Keskmine läbimõõt [800–1200 mm]
Keskmine kategooria esindab universaalset magusat kohta enamiku üldiste tootmis- ja logistikatehaste jaoks. Need masinad tasakaalustavad asjatundlikult mõistliku läbilaskevõime ja väga mitmekülgse võimsuse. Puitlaudu, tehispõrandaid, standardkappe ja lamepakettmööblit tootvad rajatised sõltuvad suuresti sellest suurusest.
Need pakuvad suurimat tööpaindlikkust. Need on piisavalt suured, et käsitleda mitme kauba komplekteeritud tellimusi, säilitades samal ajal kiire pöörlemiskiiruse. Selle astme kaasaegsetel seadmetel on sageli kiiruse täpseks reguleerimiseks programmeeritavad loogilised kontrollerid ja inverteriga juhitavad mootorid. Tavaliselt sobivad need standardsetele 250–500 mm venituskile rullidele, mis tagab erinevate tootevalikute jaoks kiireima investeeringutasuvuse.
Suured ja kohandatud läbimõõdud [1600–3000 mm+]
Massiivsete tööstuskaupadega tegelemisel asendatakse standardsed hõõrdajamiga seadmed sageli raskeveokite kettajamiga. orbiidi mähkimistehnoloogia. See on vajalik tohutute kaalu- ja pöördemomendinõuete ohutuks haldamiseks.
Need kolossaalsed masinad saavad hakkama laiade eluruumide uste, suurte kipsplaatide ja kosmoselennukite komposiitpaneelidega. Need on ehitatud puhta vastupidavuse ja suure mahutavuse, mitte villimiskiiruse jaoks. Nad käitlevad sujuvalt suuremahulisi esemeid, mis muidu nõuaksid väga ebaefektiivset käsitsi pakkimist mitme töötaja poolt. Tugevad terasraamid tagavad erakordse stabiilsuse. Isegi aeglasematel kiirustel rakendatakse tugevat venituskilet maksimaalse kaitsejõuga.
Tööstuse suundumused: nihe adaptiivsete tehnoloogiate poole
Hiljutiste tootmisturu analüüside ülevaade näitab selget arengut selles, kuidas rajatised lähenevad masinate suurusele. Just-in-time tootmise ja väga kohandatud tellimuste kiire kasvuga on suundumus kindlalt eemaldumas jäigalt määratletud üheotstarbelistest masinatest. Tänapäeval on kasvav nõudlus nutikate asjade Interneti-toega ümbriste järele.
Need kaasaegsed süsteemid reguleerivad dünaamiliselt filmi pinget reaalajas anduri tagasiside põhjal. See adaptiivne tehnoloogia kompenseerib liiga suurte masinate füüsikapõhised puudused. See võimaldab seadmetel mähkida väiksemaid kimpe suurematesse masinatesse, ohverdamata koorma piiramist. Automaatika süvenedes on masina võimest nutikalt kohandada oma mähkimisprofiil veose täpsete mõõtmetega, muutumas pigem standardseks ootuseks kui esmaklassiliseks luksuseks.
Eelarve lisatasule: kuidas spetsifikatsioonid teie investeeringut mõjutavad
Suhe füüsilise suuruse ja esialgse kapitalikulu vahel on põhimõtteliselt eksponentsiaalne. Kui rajatis uuendatakse eelarvelisest 400 mm seadmest esmaklassilise 2000 mm tööstusliku ümbrisega, tõuseb hankehind märkimisväärselt. Selle põhjuseks on ranged ehitustehnilised nõuded.
Suuremad karkassid nõuavad oluliselt raskema koormusega teraskeevistusi, et vältida konstruktsiooni paindumist. Nad nõuavad suuremaid tööstusliku kvaliteediga mootoreid, et ületada raske terase tõsine inerts. Samuti vajavad nad palju tugevamaid laagrisüsteeme, et tagada sujuv pöörlemine. Järelikult peavad tehase juhid mõistma, et suurema võimsuse määramine viib hanke eelarvesäästlikust astmest otse raskete masinate tasemele.
Kuigi esialgne kapital on oluline kaalutlus, peavad insenerid analüüsima ka pikaajalisi tegevuskulusid. Väikest toodet pakkiva ülegabariidilise üksuse tulemuseks on pikemad kile läbimise vahemaad. See võib põhjustada potentsiaalset materjali raiskamist tuhandete tsüklite jooksul. Tulemuslikkuse ülevaated näitavad aga järjekindlalt, et automaatse pakkimisega saavutatav tööjõu kokkuhoid kaalub tunduvalt üles esialgsed kapitalikulutused. Seadmete täpne suuruse määramine ei lase teil mittevajaliku võimsuse eest üle maksta.
Seadmete ülemõõtmise plussid ja miinused
Masina spetsifikatsioonide lõplikul koostamisel vaidlevad hankemeeskonnad sageli seadmete täpse suuruse ja tahtliku ülemõõtmise eeliseid. Ülemõõt tähendab võimsuse valimist, mis on oluliselt suurem, kui praegune maksimaalne tootediagonaal matemaatiliselt nõuab. See strateegiline otsus toob sisse keeruka operatiivsete kompromisside maatriksi.
Pakkimisliini tulevikukindlus on ülisuure masina valimisel peamine katalüsaator. Tööstusliku tootmise kapitalikulutuste tsüklid hõlmavad tavaliselt seitse kuni kümme aastat. Investeerides eelnevalt suuremasse võimsusesse, saab rajatis tulevikus sujuvalt kasutusele võtta uusi laiemaid tootesarju ilma teisest pakkimismasinat ostmata. Lisaks pakub ülegabariidiline seade partii pakendamise läbiviimisel paindlikkust. Operaatorid saavad koondada mitu väiksemat toodet üheks konsolideeritud põhikomplektiks. See vähendab oluliselt materjali käitlemise aega.
Seevastu ülemõõdu puudused on sügavalt füüsikas juurdunud. Kõige olulisem operatiivne karistus on pöörlemiskiiruse kohustuslik vähendamine. Suurematel struktuuridel on oluliselt suurem pöörlemisinerts. Tsentrifugaaljõudude ohutuks juhtimiseks peab maksimaalne kiirus olema elektrooniliselt reguleeritud. Väiksemate esemete pakkimine massiivsesse masinasse vähendab üldist läbilaskevõimet. Lisaks nõuab liiga suur masin oluliselt suuremat tehase jalajälge. Kile pinge muutub ka kriitiliseks mehaaniliseks probleemiks, kuna kelgu ja toote vahel on pikenenud vahemaa.
| Hindamismõõdik |
Täpse suurusega masin |
Suuremõõtmeline masin |
| Läbilaskekiirus |
Optimaalne [kõrge pöörete arv] |
Vähendatud [elektrooniliselt piiratud] |
| Koorma piiramine |
Väga järjekindel |
Muutuv alamõõduliste esemete puhul |
| Tehase põrandapind |
Minimaalne / kompaktne |
Ulatuslik [vertikaalne ja horisontaalne] |
| Tuleviku mitmekülgsus |
Piiratud praeguste spetsifikatsioonidega |
Kõrge kohanemisvõime uute toodete jaoks |
| Esialgne CAPEX |
Madalam |
Kõrgem |
Mähise optimeerimine: konveierid ja kenad lõpud
Automatiseeritud ümbris ei ole iseseisev vara. See toimib integreeritud pakendiökosüsteemi tuumana. Optimaalsete pakkimistulemuste saavutamiseks peavad välissüsteemid olema valitud võimsusega täiuslikult sünkroniseeritud.
Konveierisüsteem vastutab rangelt veose trajektoori ja stabiilsuse säilitamise eest. Kui konveier on liiga kitsa ava suhtes, võivad laiad tooted muutuda füüsiliselt ebastabiilseks. See toob kaasa kallutamise või viltu mähkimisdünaamika. Ja vastupidi, kui konveier on liiga lai, võib see pöörleva kilekanduri tööd segada. Insenerid peavad määrama konveierirullid, mis vastavad konkreetse tootevaliku kaalu- ja laiusnõuetele. Spetsiaalsete silindriliste esemete jaoks kasutatakse sageli V-kujulisi rennikonveiereid, et vältida külgmist veeremist.
Tööstusliku pakendamise sektoris viitab 'kena lõpp' veniva kile puhtale, automatiseeritud lõpetamisele. See on keeruline mehaaniline väljakutse. Automaatne mehaaniline käsi, mis koosneb pneumaatilisest klambrist ja lõikemoodulist, peab kilevõrgu haaramiseks ulatuma toote poole. Kui masin on tugevalt ülegabariidiline, peab mehaaniline käsi läbima palju suurema vahemaa. Täiustatud süsteemid kasutavad lähedusandureid ja laiendatud pneumaatilisi silindreid tagamaks, et lõikur jõuaks kile täpselt. Pärast katkestamist surub mehaaniline klaasipuhasti kile saba kindlalt vastu koormat.
Ostja ja inseneri juhend: spetsifikatsioonide valimise viimane kontroll-loend
Automaatsete pakendamismasinate hankel navigeerimine nõuab süstemaatilist lähenemist. Tehase juhid ja pakendiinsenerid peaksid oma valikute kinnitamiseks kasutama järgmist tehnilist kontrollnimekirja.
Alustage oma toote mõõtmete põhjaliku auditiga. Dokumenteerige iga automaatseks pakkimiseks mõeldud eseme minimaalne, maksimaalne ja keskmine laius ja kõrgus. Maksimaalse diagonaali määramiseks rakendage Pythagorase teoreemi. Väga soovitatav on rakendada 80/20 reeglit. Optimeerige masina suurus nende 80 protsendi toodete jaoks, mis juhivad teie põhitootmismahtu. Ärge muutke masinat tõsiselt liiga suureks, et kohandada seda harvaesineva 20-protsendilise kõrvalekaldega.
Järgmisena hinnake oma tehase keskkonda. Massiivse karkassiga varustatud masin nõuab märkimisväärseid ruumilisi mugavusi. Mõõtke täpselt saadaolevat lae kõrgust, võttes arvesse sildkraanasid ja HVAC-torusid. Samuti tuleb põhjalikult kaardistada horisontaalne põrandapind. Tagada piisavalt ruumi turvapiirete ja operaatorite käiguteede jaoks.
Lõpuks ärge kunagi viimistlege masina spetsifikatsiooni eraldi. Mainekatel seadmetootjatel on teie matemaatiliste arvutuste kinnitamiseks empiirilised inseneriteadmised. Esitage tootjale täpsed toote mõõtmed, kaaluprofiilid ja läbilaskevõime nõuded. Taotlege üksikasjalikke 3D CAD-mudeleid, et visuaalselt kontrollida, kuidas teie toode seadmega liidestub. Enne masina tarnimist määrake alati tehase vastuvõtutest, kasutades oma tegelikke tooteid.
Järeldus
Automaatsete pakkimisseadmete täpsete spetsifikatsioonide valimine on põhiotsus. See kajab läbi kogu teie lõpp-pakendamise protsessi. Arvutades täpselt oma suurima koorma diagonaali, kehtestades piisavad ohutuskaugused ja kaaludes hoolikalt ülegabariidiliste seadmete plusse ja miinuseid, saate optimeerida nii oma kapitalieelarvet kui ka igapäevast pakkimise tõhusust. Õiged mõõdud tagavad väga turvalise ümbrise, puhta professionaalse viimistluse ja kiire investeeringutasuvuse. Võtke aega kaks korda mõõtmiseks ja konsulteerige põhjalikult pakendiekspertidega. Kas olete valmis kõrvaldama pakendi kitsaskohad ja uuendama oma rajatist? Tutvuge Leizhan Paper Techi suure jõudlusega lahenduste kogu valikuga, et leida täpselt teie tootmiseesmärkidele kohandatud masin.
KKK
Kas üks masin saab pakendada erineva suurusega tooteid?
Jah, üks ühik mahutab toote mõõtmete suure erinevuse, eeldusel, et suurim toode ei ületa maksimaalset lubatud füüsilist vaba ruumi. Seadmete suurus määratakse tavaliselt vastavalt suurimale eeldatavale koormusele, sealhulgas 150–200 mm ohutuskaugus. Väiksemad tooted pääsevad samast masinast lihtsalt läbi. Väga väikeste esemete pakkimine märkimisväärselt ülemõõdulisse tunnelisse muudab aga kile pingedünaamikat. Täiustatud masinad kasutavad kile pinge dünaamiliseks reguleerimiseks programmeeritavaid loogikakontrollereid, leevendades seda probleemi erinevate tootevalikute puhul.
Kuidas mõõta oma toodet õige suuruse leidmiseks?
Õige suuruse määramiseks tuleb täpselt arvutada toote maksimaalne diagonaalristlõige, kuna see asub konveieril. Te ei saa lihtsalt laiust või kõrgust iseseisvalt kasutada. Maksimaalne laius ja maksimaalne kõrgus ruudukujuliselt, liidetakse need kokku ja arvutatakse summa ruutjuur. Kui teoreetiline diagonaal on arvutatud, annavad insenerid ülesandeks lisada ohutusvaru vähemalt 150–200 mm. See täiendav kliirens arvestab võimaliku koormuse nihkumise ja ebakorrapärase toote geomeetriaga.
Mis vahe on horisontaalsel ümbrisel ja pöördlaua ümbrisel?
Peamine erinevus seisneb toote orientatsioonis ja kiledosaatori füüsilises liikumises. Traditsioonilises pöördaluse ümbrises asetatakse kaubaalus vertikaalselt pöörlevale alusele, samal ajal kui kilekelk liigub statsionaarsest mastist üles-alla. Vastupidi, horisontaalne pakkimine surub toodet pidevalt läbi vertikaalselt orienteeritud pöörleva tunneli. Toode liigub lineaarselt mööda konveieri, samal ajal kui kile selle ümber pöörleb. See on ainus elujõuline automatiseeritud lahendus pikkade esemete, näiteks saematerjali või pressitud alumiiniumprofiilide kinnitamiseks.
Kas suurem masin tähendab väiksemat mähkimiskiirust?
Masinaehituse vaatenurgast jah. Suuremal raamistikul on oma olemuselt suurem füüsiline mass ja oluliselt laiem ümbermõõt. Ohutute tööparameetrite säilitamiseks ja pöörlevatele laagritele mõjuvate tsentrifugaaljõudude piiramiseks tuleb pöörlemiskiirust elektrooniliselt reguleerida ja vähendada. Kui kompaktne 400 mm seade võib ohutult saavutada kiirust, mis ületab 100 pööret minutis, võib laiade paneelide jaoks kasutatav massiivne 2500 mm seade olla piiratud 20–30 pöördega minutis.
Kuidas saavutab masin filmile puhta lõike või 'kena lõpu'?
Puhta lõike saavutamine takistab veniva kile lahti hargnemist transpordi ajal. Kaasaegsetes ümbristes kasutatakse automatiseeritud mehaanilist käsiseadet, mis asub väljumispunkti lähedal. Mähkimistsükli lõppedes laieneb pneumaatiline klamber, et kilevõrgust füüsiliselt haarata. Lõikemehhanism lõikab seejärel materjali ära. Kohe pärast lõikamist surub pneumaatiline puhastihari või hõõrdepadi kile tagumise saba tugevalt vastu koorma pinda. See tagab kile kleepumise ilma käsitsi sekkumiseta.
Kui suur on orbitaalmähise maksimaalne kandevõime?
Orbitaalse mähkimissüsteemi kaalukandevõimet ei määra tegelikult pöörlev rõngas ise, vaid pigem koormat toetav raskeveokite konveierisüsteem. Tavalised rullkonveierid taluvad tavaliselt 500 kg kuni 2000 kg lineaarmeetri kohta. Äärmiselt raskete tööstuslike rakenduste jaoks, nagu konstruktsiooniteras või tihedad puiduvirnad, on tugevdatud kettajamiga konveierid või raskeveokite liistkonveierid integreeritud masina konstruktsiooni, et toetada ohutult tohutut tonnaaži ilma pakkimisprotsessi seiskumiseta.
Kuidas valida õige venituskile erinevate suuruste jaoks?
Õige kile valimine sõltub suuresti masina kelgu suurusest ja pöörlemiskiirusest. Väikesed kiired masinad kasutavad tavaliselt kitsamaid 125–250 mm valatud venituskilesid, et säilitada paindlikkus ja vältida rebenemist kõrgetel pööretel. Keskmised kuni suured masinad kasutavad tavaliselt standardset 500 mm masinaklassi lineaarset madala tihedusega polüetüleenkilet. Kui teie masinal on mootoriga eelvenituskelk, peate valima suure jõudlusega kile, mille pikenemine on 200–300 protsenti, et maksimeerida materjali saagist ja tagada koormuse nõuetekohane piiramine.


