Պատկերացրեք գործարանի աշխույժ հատակը: Արտադրությունը կատարյալ բզզում է: Հանկարծ, դուք հարվածում եք գծի վերջում գտնվող զանգվածային խցանման: Անարդյունավետ փաթեթավորումը սովորական գլխացավանք է գործարանի ղեկավարների համար: Սխալ սարքավորումներ ընտրելը թանկարժեք ժամանակ է վատնում: Ավելի վատ, դա կարող է լիովին խախտել ձեր կատարման գործընթացը: Ներդրումներ կատարելիս ա Հորիզոնական ուղեծրի ձգվող փաթաթման մեքենա , տեխնիկական բնութագրերը ճիշտ ստանալը կարևոր է: Դա վերջնական տարբերությունն է անխափան փաթեթավորման գծի և ծախսատար գործառնական մղձավանջի միջև:
Բոլոր ինժեներական փոփոխականների մեջ ամենակարևոր գործոնը օղակի չափն է: Այս հատուկ չափը թելադրում է, թե կոնկրետ ինչ ապրանքներ կարող են ֆիզիկապես անցնել սարքավորումների միջով: Այն որոշում է առավելագույն արագությունը: Այն նաև սահմանում է ընդհանուր հետքը, որը համակարգը կսպառի ձեր գործարանի հատակին: Ապահովում եք պլաստիկ խողովակների թեթև փաթեթ: Կամ միգուցե փայտանյութի ծանր, դժվարին կույտ և լայն դռներ: Ճիշտ ճշգրտման ընտրությունը ապահովում է առավելագույն մեխանիկական արդյունավետություն և ֆիլմի նվազագույն թափոններ: Այս համապարփակ ուղեցույցում մենք գնորդներին և ինժեներներին կքայլենք ձեր հաստատության համար կատարյալ չափսերի ընտրության նրբերանգ գործընթացով:
Հիմնական Takeaways
- Անկյունագծային կանոն. Մեքենայի իդեալական չափը որոշվում է ձեր արտադրանքի առավելագույն անկյունագծային խաչմերուկով և պարտադիր անվտանգության բացվածքով: Պարզ լայնությունը կամ բարձրությունը բավարար չէ:
- Կիրառման առանձնահատկությունը. Կոմպակտ օղակները նախագծված են բարձր արագությամբ ալյումինե պրոֆիլների համար: Լայն վահանակների և ծանր շինանյութերի համար պահանջվում են զանգվածային պողպատե կոնստրուկցիաներ:
- Արժեքն ընդդեմ կատարողականի. ավելի մեծ շրջանակները պահանջում են ավելի մեծ կապիտալ ներդրումներ և պտտվում են ավելի դանդաղ արագությամբ: Ձեր սարքավորումների ճշգրիտ չափերը հավասարակշռում են ձեր բյուջեն օպտիմալ թողունակության արագությամբ:
- Ապագայում պաշտպանություն. միտումնավոր չափերի մեծացումն առաջարկում է գործառնական բազմակողմանիություն ապագա արտադրանքի գծերի համար: Այնուամենայնիվ, այն պետք է ուշադիր կշռվի պոտենցիալ ֆիլմերի թափոնների և գործարանի հետքի սահմանափակումների հետ:
- End-to-End լուծումներ. պատշաճ կերպով սահմանված մեքենան, որն աշխատում է կատարյալ սինխրոնիզացված ավտոմատ փոխակրիչների հետ, երաշխավորում է պրեմիում փաթեթավորման ավարտը:
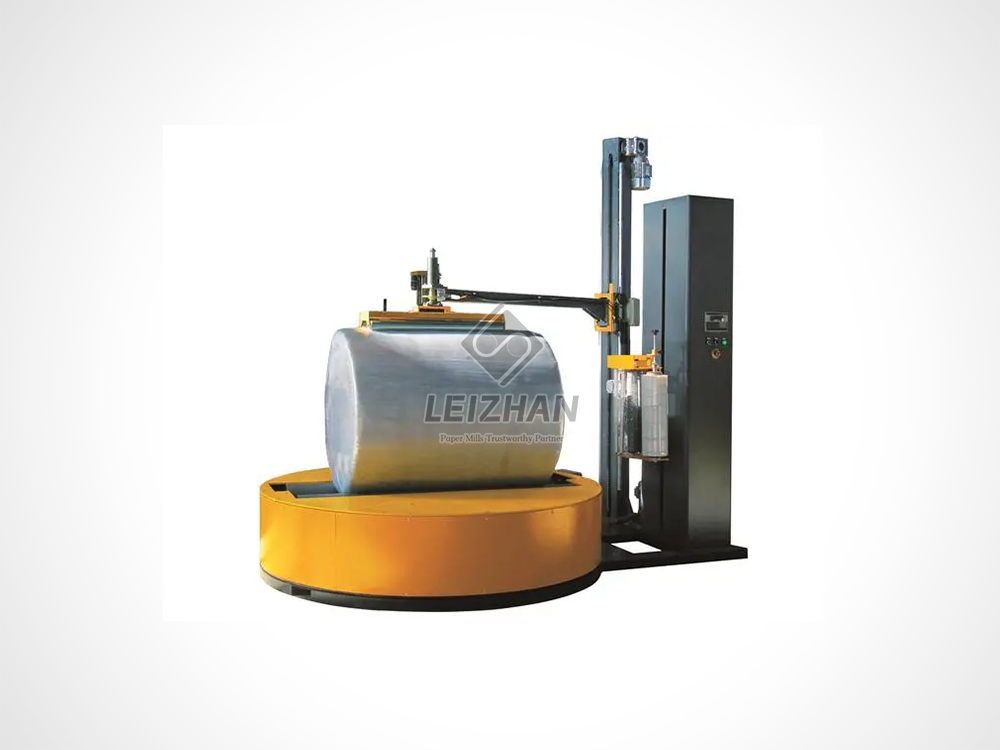
Հասկանալով սարքավորումների մեխանիկա
Գնումների վերաբերյալ տեղեկացված որոշումներ կայացնելու համար ինժեներական թիմերը նախ պետք է հասկանան հիմնական մեխանիզմը: Այս մասնագիտացված արդյունաբերական փաթեթավորման գործընթացը ներառում է պտտվող շրջանաձև կառք: Այն տարածում է ձգվող ֆիլմը արտադրանքի շուրջ, երբ այն անընդհատ շարժվում է հորիզոնական փոխակրիչ համակարգի երկայնքով: Ի տարբերություն ուղղահայաց պտտվող սալիկների փաթաթիչների, որոնք պտտում են ծղոտե երեսպատված արտադրանքը, այս հորիզոնական ճարտարապետությունը արտադրանքը ամբողջովին անշարժ է պահում: Ֆիլմի կառքը արագորեն պտտվում է հորիզոնական հարթության շուրջ:
Այս հատուկ մեխանիկական դիզայնը բացատրում է, թե ինչու է այս տեխնոլոգիան հանդիսանում արդյունաբերության բացարձակ ստանդարտը ա երկար բեռ . Արտադրանքները, ինչպիսիք են փայտե տախտակները, արտամղված ալյումինե պրոֆիլները և PVC խողովակները, պարզապես չեն կարող փաթաթվել ավանդական պտտվող սալիկի փաթաթման վրա: Նրանց զգալի երկարությունը կհանգեցնի նրան, որ դրանք պտտվելու ժամանակ հարվածում են գործարանի հատակին: Բեռը գծային տեղափոխելով պտտվող թունելի միջով, սարքավորումները կարող են շարունակաբար փաթաթել տեսականորեն անսահման երկարության արտադրանքները:
Մեքենայի հիմնական բաղադրիչները
Այս համակարգերի ճարտարապետությունը հիմնված է ճշգրիտ համաժամացման մեջ աշխատող երեք հիմնական բաղադրիչների վրա: Առաջինը պտտվող օղակն է: Հաճախ համարվում է մեքենայի բաբախող սիրտը, այս շրջանաձև ալյումինե կամ ծանր պողպատե կառույցը տեղավորում է ֆիլմի կառքը: Դրա ներքին տրամագիծը խստորեն թելադրում է ամբողջ գծի առավելագույն ծավալային հզորությունը:
Հաջորդը, մենք ունենք սնուցման և արտահոսքի փոխակրիչներ: Տրանսպորտային այս մեխանիզմները պետք է կատարելապես համահունչ լինեն փաթաթման գոտու ճշգրիտ կենտրոնին: Նրանք ապահովում են, որ արտադրանքը սահուն սնվում է մեքենայի մեջ և դուրս է գալիս առանց տեղաշարժվելու: Այս կայունությունը կենսական նշանակություն ունի ֆիլմի կայուն լարվածությունը պահպանելու համար:
Վերջապես, ֆիլմի կառքը և լարվածության կարգավորիչները վճռորոշ դեր են խաղում: Անմիջապես ամրացված պտտվող շրջանակի վրա՝ կառքը պահում է ձգվող թաղանթի գլանակը: Ընդլայնված մոդելները ունեն սնուցվող նախնական ձգվող գլանափաթեթներ: Այս գլանափաթեթները երկարացնում են գծային ցածր խտության պոլիէթիլենային թաղանթը, նախքան այն հարվածում է արտադրանքին, առավելագույնի հասցնելով նյութի բերքատվությունը և բեռնվածությունը:
Ինչու է օղակի տրամագիծը ամենակարևոր ճշգրտումը
Տեխնիկական տվյալների թերթիկները գնահատելիս՝ Օղակի տրամագիծը ներկայացնում է ձեր փաթեթավորման գծի բացարձակ ֆիզիկական սահմանափակումը: Այն կազմում է կոշտ ֆիզիկական թունել։ Յուրաքանչյուր ապրանք պետք է ապահով անցնի այս տարածքով: Եթե բացը չափազանց ամուր է, ապրանքը ֆիզիկապես չի կարող մտնել փաթաթման գոտի՝ առանց բախման վտանգի:
Չափազերծ մեքենայի գործառնական ռիսկերը խիստ են: Անբավարար մաքսազերծման միջոցով մի փոքր չափից ավելի մեծ փաթեթը ստիպելու փորձը հանգեցնում է արտադրանքի աղետալի խցանումների: Սա անմիջապես կոսմետիկ վնաս է հասցնում ապրանքին: Ավելի կարևոր է, որ դա հանգեցնում է սարքավորումների լուրջ ձախողման: Մեկ բախումը կարող է թեքել կոնվեյերների առանցքները, կոտրել կողպեքի անիվները և կոտրել թաղանթային վագոնները: Ինժեներների համար ճշգրիտ պահանջվող մաքսազերծման հաշվարկը անսակարկելի առաջին քայլն է:
Ազդեցությունը փաթաթման արագության և թաղանթի լարվածության վրա
Բացի ֆիզիկական մաքրությունից, շրջանակի չափը հիմնովին փոխում է գործառնական ֆիզիկան: Տրամագիծն ուղղակիորեն թելադրում է րոպեում առավելագույն անվտանգ պտույտները: Ավելի փոքր, թեթև ալյումինե օղակներն ունեն ավելի քիչ զանգված և ավելի ամուր շրջապատ: Սա թույլ է տալիս նրանց պտտվել բշտիկային արագությամբ՝ հաճախ գերազանցելով րոպեում 100 պտույտը: Ի տարբերություն դրա, զանգվածային արդյունաբերական օղակները պետք է շատ ավելի դանդաղ պտտվեն: Կենտրոնախույս ուժի էքսպոնենցիալ աճը և պողպատե շրջանակի ծանր զանգվածը պահանջում են նվազեցված արագություն՝ ճկումը կանխելու համար:
Ավելին, ֆիզիկական չափերը ազդում են ֆիլմի կառքի և արտադրանքի մակերեսի միջև հեռավորության վրա: Եթե նեղ արտադրանքը փաթաթված է զանգվածային թունելի ներսում, ապա ֆիլմը պետք է զգալի տարածություն անցնի օդով: Ճանապարհորդության այս երկար հեռավորությունը հանգեցնում է ֆիլմի նեղացման: Այս երևույթը արդյունաբերության մեջ հայտնի է որպես 'neckdown'։ Դա հանգեցնում է նրան, որ ֆիլմը կորցնում է իր օպտիմալ նախնական ձգվող լարվածությունը՝ ի վերջո վտանգելով փաթաթված բեռի կառուցվածքային ամբողջականությունը:
Ինչպես հաշվարկել օղակի կատարյալ չափը
Ճիշտ չափի ընտրությունը մաքուր երկրաչափության խնդիր է: Գնորդները հաճախ թույլ են տալիս մեքենայի տեխնիկական բնութագրերը ուղղակիորեն համապատասխանեցնել իրենց արտադրանքի պարզ լայնությանը կամ բարձրությանը: Քանի որ արտադրանքը սովորաբար ուղղանկյուն է, իսկ մեքենայի բացվածքը շրջանաձև է, արտադրանքի ամենածայրահեղ կետերը միշտ նրա անկյուններն են:
Հետևաբար, ինժեներները պետք է օգտագործեն Պյութագորասի ստանդարտ թեորեմը արտադրանքի խաչմերուկի անկյունագիծը հաշվարկելու համար: Բանաձևը պարզ է. անկյունագիծը հավասար է [Լայնությունը քառակուսի գումարած Բարձրությունը քառակուսի] քառակուսի արմատին: Օրինակ, եթե բեռնատարի օպերատորը բեռնում է 400 մմ լայնությամբ և 300 մմ բարձրությամբ մշակված փայտանյութի փաթեթ, ապա անկյունագիծը կազմում է ուղիղ 500 մմ: 500 մմ մեքենա գնելը կնշանակի, որ փայտանյութի անկյունները հիանալի կերպով քերծում են շրջանակի ներքին եզրը: Դա մեխանիկորեն անհնար է անվտանգ գործել:
Factoring in Safety Clearance
Ամենօրյա անխափան շահագործումը երաշխավորելու համար գնումների թիմերը պետք է ավելացնեն անվտանգության պարտադիր մարժա: Արդյունաբերության ստանդարտ պրակտիկաները թելադրում են ավելացնել 10 տոկոսից 20 տոկոս մաքսազերծում: Սա սովորաբար թարգմանվում է մոտավորապես 150 մմ-ից 200 մմ լրացուցիչ շնչառական սենյակ:
Անվտանգության այս թույլտվությունը ներառում է իրական աշխարհի մի քանի անկանխատեսելի փոփոխականներ: Հիմնականում այն ապահովում է բեռի փոքր տեղափոխում: Դա անխուսափելիորեն տեղի է ունենում, երբ արտադրանքը սնուցող փոխակրիչի գլանափաթեթներից անցնում է փաթաթման գոտի: Բացի այդ, այն ապահովում է անհրաժեշտ տարածք անկանոն ձևերի, դուրս ցցված եզրերի կամ թեթևակի թեքված բնական նյութերի համար, որոնք կատարելապես չեն համապատասխանում իրենց տեսական CAD չափերին:
| Ապրանքի լայնությունը [մմ] |
Ապրանքի բարձրությունը [մմ] |
Հաշվարկված անկյունագծային [մմ] |
Առաջարկվող բացթողումը [+200 մմ] |
Նվազագույն պահանջվող մեքենայի չափը [մմ] |
| 200 |
150 |
250 |
450 |
500 [Ստանդարտ չափ] |
| 400 |
300 |
500 |
700 |
800 [Ստանդարտ չափ] |
| 800 |
600 |
1000 |
1200 |
1200 - 1400 թթ |
| 1200 |
1000 |
1562 |
1762 |
1800 [Ստանդարտ չափ] |
Ստանդարտ մեքենաների չափերը և իրական աշխարհի պարամետրերը
Մեքենաների ստանդարտ մակարդակների հասկանալն օգնում է ձեր արտադրության կարիքները համապատասխանեցնել առկա տեխնոլոգիային: Եկեք բաժանենք գործարանի հատակին հայտնաբերված բնորոշ կատեգորիաները:
Փոքր տրամագծեր [400 մմ - 600 մմ]
Այս կոմպակտ միավորները բարձր մասնագիտացված մեքենաներ են, որոնք նախագծված են առավելագույն արագության համար: Բնութագրվում է բարձր արագության պտույտի հստակ բզզոցով, դրանք սովորաբար տեղակայվում են բարակ, շարունակական արտադրանքներ արտադրող արդյունաբերություններում: Դրանք բացառապես հարմար են ալյումինե արտամղման, պլաստիկ խողովակների և ճարտարապետական համաձուլվածքների համար: Նրանք նաև կատարյալ լուծում են ա խողովակի կծիկ.
Իրենց ցածր զանգվածի շնորհիվ նրանք հասնում են չափազանց բարձր արագությունների։ Նրանք պարծենում են շատ ամուր գործարանային հետքով և նվազագույն էլեկտրաէներգիա են սպառում: Կառքի և արտադրանքի միջև կարճ հեռավորությունը ապահովում է ֆիլմի գերազանց լարվածություն նեղ իրերի վրա: Այս տիրույթի ստանդարտ սարքավորումները սովորաբար օգտագործում են 125 մմ-ից մինչև 250 մմ թաղանթի լայնությունը՝ շարժունությունը պահպանելու համար:
Միջին տրամագծեր [800 մմ - 1200 մմ]
Միջին կատեգորիան ներկայացնում է համընդհանուր քաղցր կետը ընդհանուր արտադրական և լոգիստիկ գործարանների համար: Այս մեքենաները հմտորեն հավասարակշռում են թողունակության ողջամիտ արագությունը բարձր բազմակողմանի հզորությամբ: Փայտե տախտակներ, ինժեներական հատակներ, ստանդարտ պահարաններ և հարթ փաթեթավորող կահույք արտադրող օբյեկտները մեծապես կախված են այս չափսերի տիրույթից:
Նրանք առաջարկում են գործառնական ճկունության ամենաբարձր աստիճանը: Դրանք բավականաչափ մեծ են՝ մի քանի ապրանքների փաթեթավորված պատվերներ կատարելու համար՝ միաժամանակ պահպանելով պտտման արագ արագությունը: Այս մակարդակի ժամանակակից ստորաբաժանումները հաճախ ունեն ծրագրավորվող տրամաբանական կարգավորիչներ և ինվերտերով շարժիչ շարժիչներ՝ արագության ճշգրիտ կարգավորման համար: Նրանք սովորաբար տեղավորում են ստանդարտ 250 մմ-ից 500 մմ ձգվող ֆիլմերի գլանափաթեթներ, որոնք ապահովում են ներդրումների ամենաարագ վերադարձը տարբեր ապրանքատեսակների խառնուրդների համար:
Մեծ և հատուկ տրամագծեր [1600 մմ - 3000 մմ+]
Զանգվածային արդյունաբերական ապրանքների հետ գործ ունենալիս, սովորական շփման շարժիչ ագրեգատները հաճախ փոխարինվում են ծանր աշխատանքային շղթայով շարժիչով ուղեծրի փաթաթման տեխնոլոգիա: Սա անհրաժեշտ է հսկայական քաշի և ոլորող մոմենտների պահանջները անվտանգ կառավարելու համար:
Այս վիթխարի մեքենաները մշակում են բնակելի լայն դռներ, գիպսաստվարաթղթե պատի մեծ վահանակներ և օդատիեզերական կոմպոզիտային վահանակներ: Դրանք կառուցված են մաքուր ամրության և թափանցիկ հզորության համար, այլ ոչ թե բշտիկային արագության համար: Նրանք անխափան կերպով մշակում են մեծածավալ իրերը, որոնք հակառակ դեպքում կպահանջեին շատ անարդյունավետ ձեռքով փաթաթում մի քանի բանվորների կողմից: Ծանր պողպատե շրջանակներն ապահովում են բացառիկ կայունություն: Նույնիսկ ավելի դանդաղ արագությամբ, ծանր չափիչ ձգվող թաղանթը կիրառվում է առավելագույն զսպման ուժով:
Արդյունաբերության միտումները. անցում դեպի հարմարվողական տեխնոլոգիաներ
Արտադրական շուկայի վերջին վերլուծությունների վերանայումը բացահայտում է հստակ էվոլյուցիան, թե ինչպես են օբյեկտները մոտենում մեքենաների չափերին: Ճիշտ ժամանակին արտադրության և խիստ հարմարեցված պատվերների արագ աճի հետ մեկտեղ միտումը կտրուկ հեռանում է խիստ սահմանված, մեկ նշանակության մեքենաներից: Այսօր խելացի, IoT-ով միացված փաթաթանների մեծ պահանջարկ կա:
Այս ժամանակակից համակարգերը դինամիկ կերպով կարգավորում են ֆիլմի լարվածությունը՝ հիմնվելով իրական ժամանակի սենսորների հետադարձ կապի վրա: Այս հարմարվողական տեխնոլոգիան փոխհատուցում է մեծածավալ մեքենաների ֆիզիկայի վրա հիմնված թերությունները: Այն թույլ է տալիս հարմարություններին փաթաթել ավելի փոքր կապոցներ ավելի մեծ մեքենաների մեջ՝ առանց բեռի սահմանափակման զոհաբերության: Քանի որ ավտոմատացումը խորանում է, մեքենայի կարողությունը խելամտորեն հարմարեցնել իր փաթաթման պրոֆիլը բեռի ճշգրիտ չափերին, դառնում է ստանդարտ ակնկալիք, այլ ոչ թե պրեմիում շքեղություն:
Բյուջե դեպի Պրեմիում. Ինչպես են բնութագրերն ազդում ձեր ներդրումների վրա
Ֆիզիկական չափի և սկզբնական կապիտալ ծախսերի միջև կապը սկզբունքորեն էքսպոնենցիալ է: Քանի որ օբյեկտը արդիականացվում է բյուջետային 400 մմ միավորից մինչև պրեմիում 2000 մմ արդյունաբերական փաթաթան, գնման գինը զգալիորեն աճում է: Դա պայմանավորված է խիստ կառուցվածքային ինժեներական պահանջներով:
Ավելի մեծ շրջանակները պահանջում են էականորեն ավելի ծանր ամրության պողպատե եռակցումներ՝ կառուցվածքային ճկումը կանխելու համար: Նրանք պահանջում են ավելի մեծ, արդյունաբերական կարգի շարժիչներ՝ հաղթահարելու ծանր պողպատի խիստ իներցիան: Նրանք նաև պահանջում են շատ ավելի ամուր կրող համակարգեր՝ սահուն ռոտացիա ապահովելու համար: Հետևաբար, գործարանի ղեկավարները պետք է հասկանան, որ ավելի մեծ հզորություն նշելն ուղղակիորեն գնումները բյուջետային մակարդակից մղում է դեպի ծանր մեքենաների մակարդակ:
Թեև նախնական կապիտալը կարևոր է, ինժեներները պետք է նաև վերլուծեն երկարաժամկետ գործառնական ծախսերը: Փոքր արտադրանքը փաթաթող մեծ չափի միավորը հանգեցնում է ֆիլմի ավելի երկար ճանապարհորդության: Սա կարող է հանգեցնել պոտենցիալ նյութական թափոնների հազարավոր ցիկլերի ընթացքում: Այնուամենայնիվ, կատարողականի վերանայումները հետևողականորեն ցույց են տալիս, որ ավտոմատացված փաթեթավորման արդյունքում առաջացած աշխատուժի խնայողությունները զգալիորեն գերազանցում են սկզբնական կապիտալ ծախսերը: Սարքավորման ճշգրիտ չափերը թույլ չեն տալիս գերավճար վճարել ձեզ անհրաժեշտ հզորության համար:
Ձեր սարքավորումը մեծացնելու առավելություններն ու թերությունները
Մեքենաների բնութագրերը վերջնական տեսքի բերելիս, գնումների թիմերը հաճախ քննարկում են սարքավորումների չափսերի ճշգրիտ չափը և դրա միտումնավոր չափերի մեծացումը: Չափերի մեծացումը նշանակում է զգալիորեն ավելի մեծ հզորություն ընտրել, քան մաթեմատիկորեն պահանջում է ընթացիկ առավելագույն արտադրանքի անկյունագծը: Այս ռազմավարական որոշումը ներկայացնում է գործառնական փոխզիջումների բարդ մատրիցա:
Ձեր փաթեթավորման գիծը ապագայում պաշտպանելը հիմնական կատալիզատորն է մեծ չափի մեքենա ընտրելու համար: Արդյունաբերական արտադրության մեջ կապիտալ ծախսերի ցիկլերը սովորաբար տևում են յոթից տասը տարի: Նախապես ավելի մեծ հզորության մեջ ներդնելով՝ հաստատությունը կարող է ապագայում անխափան կերպով ներմուծել նոր, ավելի լայն արտադրանքի գիծ՝ առանց երկրորդական փաթաթման մեքենա գնելու: Ավելին, մեծ չափի միավորն ապահովում է գործառնական ճկունություն՝ խմբաքանակի փաթաթում կատարելու համար: Օպերատորները կարող են մի քանի փոքր ապրանքներ միավորել մեկ, համախմբված հիմնական փաթեթի մեջ: Սա կտրուկ նվազեցնում է նյութի մշակման ժամանակը:
Ի հակադրություն, չափսերի մեծացման թերությունները խորապես արմատավորված են ֆիզիկայում: Ամենաէական գործառնական տույժը ռոտացիոն արագության պարտադիր կրճատումն է: Ավելի մեծ կառույցներն ունեն զգալիորեն ավելի բարձր պտտվող իներցիա: Կենտրոնախույս ուժերը անվտանգ կառավարելու համար առավելագույն արագությունը պետք է կարգավորվի էլեկտրոնային եղանակով: Ավելի փոքր իրերը զանգվածային մեքենայի մեջ փաթաթելը հանգեցնում է ընդհանուր թողունակության ավելի ցածր մակարդակի: Բացի այդ, չափազանց մեծ մեքենան պահանջում է զգալիորեն ավելի մեծ գործարանային տարածք: Ֆիլմի լարվածությունը դառնում է նաև կրիտիկական մեխանիկական խնդիր՝ վագոնի և արտադրանքի միջև երկարացված հեռավորության պատճառով:
| Գնահատման մետրային ճշգրիտ |
չափի մեքենա |
Չափազանց մեքենա |
| Թողարկման արագություն |
Օպտիմալ [Բարձր պտույտ/րոպե] |
Նվազեցված [Էլեկտրոնային սահմանափակ] |
| Բեռի զսպում |
Բարձր հետևողականություն |
Փոփոխական փոքր չափսերով իրերի վրա |
| Գործարանային հատակի տարածք |
Նվազագույն / Կոմպակտ |
Ընդարձակ [ուղղահայաց և հորիզոնական] |
| Ապագա բազմակողմանիություն |
Սահմանափակված է ընթացիկ բնութագրերով |
Բարձր հարմարվողականություն նոր ապրանքների համար |
| Նախնական CAPEX |
Ստորին |
Ավելի բարձր |
Փաթաթման օպտիմիզացում. փոխակրիչներ և գեղեցիկ վերջավորություններ
Ավտոմատացված փաթաթանն ինքնուրույն ակտիվ չէ: Այն գործում է որպես փաթեթավորման ինտեգրված էկոհամակարգի առանցք: Ծայրամասային համակարգերը պետք է կատարյալ համաժամանակացվեն ընտրված հզորության հետ՝ փաթեթավորման օպտիմալ արդյունքների հասնելու համար:
Փոխակրիչ համակարգը խստորեն պատասխանատու է բեռի հետագծի և կայունության պահպանման համար: Եթե փոխակրիչը չափազանց նեղ է մեծ բացվածքի համեմատ, լայն արտադրանքները կարող են դառնալ ֆիզիկապես անկայուն: Սա հանգեցնում է թեքման կամ թեքված փաթաթման դինամիկայի: Ընդհակառակը, եթե փոխակրիչը չափազանց լայն է, այն վտանգում է խանգարել պտտվող թաղանթի կառքը: Ինժեներները պետք է նշեն կոնվեյերների գլանափաթեթներ, որոնք համապատասխանում են կոնկրետ արտադրանքի խառնուրդի քաշի հզորությանը և լայնության պահանջներին: Մասնագիտացված գլանաձև իրերի համար կողային գլորումը կանխելու համար հաճախ տեղադրվում են V-աձև միջանցքային փոխակրիչներ:
Արդյունաբերական փաթեթավորման ոլորտում «գեղեցիկ ավարտը» վերաբերում է ձգվող թաղանթի մաքուր, ավտոմատացված ավարտին: Սա բարդ մեխանիկական մարտահրավեր է: Ավտոմատացված մեխանիկական ձեռքը, որը բաղկացած է օդաճնշական սեղմիչից և կտրող մոդուլից, պետք է ձգվի դեպի արտադրանքը՝ թաղանթային ցանցը գրավելու համար: Եթե մեքենան չափազանց մեծ է, մեխանիկական ձեռքը պետք է անցնի շատ ավելի մեծ տարածություն: Ընդլայնված համակարգերն օգտագործում են մերձության սենսորներ և երկարաձգված օդաճնշական բալոններ՝ ապահովելու համար, որ կտրիչը ճշգրիտ հասնում է թաղանթին: Կտրվելուց հետո մեխանիկական մաքրիչը ամուր սեղմում է թաղանթի պոչը բեռի վրա:
Գնորդների և ինժեների ուղեցույց. Տեխնիկական պայմանների ընտրության վերջնական ստուգաթերթ
Ավտոմատացված փաթեթավորման մեքենաների գնումների ուղին պահանջում է համակարգված մոտեցում: Գործարանի ղեկավարները և փաթեթավորման ինժեներները պետք է օգտագործեն հետևյալ տեխնիկական ստուգաթերթը՝ իրենց ընտրությունը հաստատելու համար:
Սկսեք ձեր արտադրանքի չափսերի համապարփակ աուդիտ անցկացնելով: Փաստաթղթավորեք ավտոմատ փաթաթման համար նախատեսված յուրաքանչյուր իրի նվազագույն, առավելագույն և միջին լայնությունը և բարձրությունը: Կիրառի՛ր Պյութագորասի թեորեմը՝ առավելագույն շեղանկյունը որոշելու համար։ Խիստ խորհուրդ է տրվում կիրառել 80/20 կանոնը: Օպտիմալացրեք մեքենայի չափը ապրանքների 80 տոկոսի համար, որոնք ապահովում են ձեր հիմնական արտադրության ծավալը: Մեքենան խիստ մի մեծացրեք, որպեսզի տեղավորվի հազվագյուտ 20 տոկոս արտանետման համար:
Հաջորդը, գնահատեք ձեր գործարանային միջավայրը: Հսկայական շրջանակով հագեցած մեքենան պահանջում է զգալի տարածական հարմարություններ: Ճշգրիտ չափեք առաստաղի հասանելի բարձրությունը՝ հաշվի առնելով վերգետնյա ամբարձիչներն ու օդորակման օդափոխիչի խողովակաշարերը: Հորիզոնական հատակի տարածությունը նույնպես պետք է մանրակրկիտ գծագրվի: Ապահովեք բավարար տարածք անվտանգության ցանկապատերի և օպերատորի անցուղիների համար:
Վերջապես, երբեք մի ավարտեք մեքենայի ճշգրտումը առանձին-առանձին: Սարքավորումների հեղինակավոր արտադրողներն ունեն էմպիրիկ ինժեներական փորձ՝ ձեր մաթեմատիկական հաշվարկները վավերացնելու համար: Արտադրողին տրամադրեք արտադրանքի ճշգրիտ չափերը, քաշի պրոֆիլները և թողունակության պահանջները: Խնդրեք մանրամասն 3D CAD մոդելներ՝ տեսողականորեն ստուգելու համար, թե ինչպես է ձեր արտադրանքը փոխկապակցվելու սարքավորումների հետ: Միշտ նախատեսեք գործարանի ընդունման թեստ՝ օգտագործելով ձեր իրական արտադրանքը, նախքան մեքենայի առաքումը:
Եզրակացություն
Ձեր ավտոմատ փաթաթման սարքավորումների ճշգրիտ բնութագրերի ընտրությունը հիմնարար որոշում է: Այն արձագանքում է ձեր ամբողջ փաթեթավորման ամբողջ գործընթացին: Ճշգրիտ հաշվարկելով ձեր ամենամեծ բեռի անկյունագիծը, ապահովելով համապատասխան անվտանգության բացթողումներ և մանրակրկիտ կշռելով մեծածավալ սարքավորումների դրական և բացասական կողմերը՝ դուք կարող եք օպտիմալացնել և՛ ձեր կապիտալ բյուջեն, և՛ ձեր ամենօրյա փաթեթավորման արդյունավետությունը: Ճիշտ չափերը ապահովում են բարձր անվտանգ փաթաթում, մաքուր պրոֆեսիոնալ հարդարում և ներդրումների արագ վերադարձ: Ժամանակ հատկացրեք երկու անգամ չափելու համար և խորապես խորհրդակցեք փաթեթավորման մասնագետների հետ: Պատրա՞ստ եք վերացնել փաթեթավորման խցանումները և արդիականացնել ձեր հաստատությունը: Բացահայտեք Leizhan Paper Tech-ում բարձր արդյունավետության լուծումների ամբողջ տեսականին, որպեսզի գտնեք ձեր արտադրության նպատակներին հարմարեցված ճշգրիտ մեքենան:
ՀՏՀ
Կարո՞ղ է մեկ մեքենա փաթաթել տարբեր չափերի արտադրանք:
Այո, մեկ միավորը կարող է տեղավորել արտադրանքի չափսերի մեծ տարբերություն, պայմանով, որ ամենամեծ ապրանքը չի գերազանցում առավելագույն թույլատրելի ֆիզիկական մաքրումը: Սարքավորումը սովորաբար չափվում է ըստ սպասվող ամենամեծ բեռի, ներառյալ 150 մմ-ից մինչև 200 մմ անվտանգության բացվածքը: Փոքր ապրանքները հեշտությամբ կարող են անցնել նույն մեքենայի միջով: Այնուամենայնիվ, շատ փոքր իրերը զգալիորեն մեծ թունելում փաթաթելը փոխում է թաղանթի լարվածության դինամիկան: Ընդլայնված մեքենաները օգտագործում են ծրագրավորվող տրամաբանական կարգավորիչներ՝ թաղանթի լարվածությունը դինամիկ կերպով կարգավորելու համար՝ մեղմելով այս խնդիրը տարբեր արտադրանքի խառնուրդների համար:
Ինչպե՞ս կարող եմ չափել իմ արտադրանքը՝ ճիշտ չափը գտնելու համար:
Ճիշտ չափը որոշելը պահանջում է հաշվարկել ձեր արտադրանքի առավելագույն անկյունագծային խաչմերուկը, երբ այն նստում է փոխակրիչի վրա: Դուք չեք կարող պարզապես օգտագործել լայնությունը կամ բարձրությունը ինքնուրույն: Առավելագույն լայնությունը և առավելագույն բարձրությունը քառակուսի դարձրեք, գումարեք դրանք և հաշվարկեք գումարի քառակուսի արմատը: Տեսական անկյունագիծը հաշվարկվելուց հետո ինժեներները հանձնարարում են ավելացնել անվտանգության սահմանը առնվազն 150 մմ-ից մինչև 200 մմ: Այս լրացուցիչ բացթողումը հաշվի է առնում բեռի հնարավոր տեղաշարժը և արտադրանքի անկանոն երկրաչափությունը:
Ո՞րն է տարբերությունը հորիզոնական փաթաթման և պտտվող սալիկի փաթաթման միջև:
Հիմնական տարբերությունը արտադրանքի կողմնորոշման և ֆիլմի դիսպենսերի ֆիզիկական շարժման մեջ է: Ավանդական պտտվող սալիկի փաթաթման մեջ ծղոտե ներքնակը տեղադրվում է ուղղահայաց պտտվող հիմքի վրա, մինչդեռ ֆիլմի կառքը շարժվում է վեր ու վար անշարժ կայմի վրա: Ընդհակառակը, հորիզոնական փաթաթումը ապրանքը անընդհատ մղում է ուղղահայաց կողմնորոշված, պտտվող թունելի միջով: Արտադրանքը շարժվում է գծային փոխակրիչի երկայնքով, մինչդեռ թաղանթը պտտվում է դրա շուրջը: Սա միակ կենսունակ ավտոմատացված լուծումն է երկար իրերի ամրացման համար, ինչպիսիք են փայտանյութը կամ արտամղված ալյումինե պրոֆիլները:
Արդյո՞ք ավելի մեծ մեքենան նշանակում է ավելի դանդաղ փաթաթման արագություն:
Մեքենաշինության տեսանկյունից՝ այո։ Ավելի մեծ շրջանակն ունի ավելի մեծ ֆիզիկական զանգված և զգալիորեն ավելի լայն շրջանակ: Անվտանգ գործառնական պարամետրերը պահպանելու և պտտվող առանցքակալների վրա գործադրվող կենտրոնախույս ուժերը սահմանափակելու համար պտտման արագությունը պետք է էլեկտրոնային եղանակով կարգավորվի և նվազեցվի: Թեև կոմպակտ 400 մմ միավորը կարող է ապահով կերպով հասնել րոպեում 100 պտույտից ավելի արագություն, լայն վահանակների համար օգտագործվող զանգվածային 2500 մմ միավորը կարող է սահմանափակվել րոպեում 20-ից 30 պտույտով:
Ինչպե՞ս է մեքենան ձեռք բերում ֆիլմի մաքուր կտրվածք կամ 'գեղեցիկ ավարտ':
Մաքուր կտրվածքի ձեռքբերումը կանխում է ձգվող թաղանթի քանդումը տարանցման ընթացքում: Ժամանակակից փաթաթիչներն օգտագործում են ձեռքի ավտոմատացված մեխանիկական հավաք, որը գտնվում է ելքի կետի մոտ: Երբ փաթաթման ցիկլը ավարտվում է, օդաճնշական սեղմակը տարածվում է ֆիլմի ցանցը ֆիզիկապես բռնելու համար: Այնուհետև կտրող մեխանիզմը կտրում է նյութը: Կտրումից անմիջապես հետո օդաճնշական մաքրիչի խոզանակը կամ շփման բարձիկը ամուր սեղմում է թաղանթի հետևի պոչը բեռի մակերեսին: Սա ապահովում է, որ ֆիլմը կպչում է ինքն իրեն առանց ձեռքի միջամտության:
Ո՞րն է ուղեծրի փաթաթման առավելագույն քաշային հզորությունը:
Ուղեծրային փաթաթման համակարգի քաշային հզորությունը իրականում թելադրվում է ոչ թե պտտվող օղակով, այլ ավելի շուտ ծանրաբեռնված փոխակրիչով, որն ապահովում է բեռը: Ստանդարտ գլանափոխադրիչները սովորաբար կարող են կարգավորել 500 կգ-ից մինչև 2000 կգ մեկ գծային մետրի համար: Չափազանց ծանր արդյունաբերական կիրառությունների համար, ինչպիսիք են կառուցվածքային պողպատը կամ խիտ փայտանյութի կույտերը, ամրացված շղթայով շարժվող փոխակրիչները կամ ծանր բեռնախցիկային փոխակրիչները ինտեգրված են մեքենայի դիզայնի մեջ՝ ապահով կերպով աջակցելու զանգվածային տոննաժին՝ առանց փաթաթման գործընթացը դադարեցնելու:
Ինչպե՞ս ընտրել ճիշտ ձգվող թաղանթ տարբեր օղակների չափերի համար:
Ճիշտ թաղանթ ընտրելը մեծապես կախված է մեքենայի փոխադրման չափից և պտտման արագությունից: Փոքր, բարձր արագությամբ մեքենաները սովորաբար օգտագործում են ավելի նեղ 125 մմ-ից մինչև 250 մմ ձգվող թաղանթներ՝ արագաշարժությունը պահպանելու և բարձր պտույտների ժամանակ պատռելը կանխելու համար: Միջինից մեծ մեքենաները սովորաբար օգտագործում են ստանդարտ 500 մմ հաստոցային գծային ցածր խտության պոլիէթիլենային թաղանթ: Եթե ձեր մեքենան օժտված է սնուցվող նախնական ձգվող վագոնով, դուք պետք է ընտրեք բարձր արդյունավետության թաղանթ, որը գնահատվում է 200 տոկոսից մինչև 300 տոկոս երկարաձգման համար՝ նյութի բերքատվությունը առավելագույնի հասցնելու և բեռը պատշաճ զսպելու համար:


