Sissejuhatus
Kaasaegsed tootmis- ja logistikarajatised seisavad silmitsi pideva survega optimeerida läbilaskevõimet ja vähendada tegevuse kitsaskohti. Sageli tekivad kõige olulisemad viivitused vahetult enne toodete laadimisdokile väljasaatmist. Kui rajatised toetuvad käsitsi või poolautomaatsetele pakkimisprotsessidele, aeglustab see sageli üldist tootmist. Inimoperaatorid kogevad loomulikult väsimust. See füüsiline kurnatus põhjustab otseselt kile ebaühtlast pealekandmist, materjalide raiskamist ja kaubaaluste stabiilsuse kahjustamist transpordi ajal.
Nende logistiliste väljakutsete lahendamiseks Konveieriga automaatne venituspakkimismasin on kujunenud ülimaks lahenduseks suuremahuliste rajatiste jaoks. Kaotades vajaduse käsitsi sekkumise järele, muudab see seade sujuvamaks ülemineku tootmiskorruselt saatedokile. Me kirjeldame täpselt, kuidas need täiustatud süsteemid töötavad, kirjeldame üksikasjalikult kaasatud mehaanilisi põhikomponente ja selgitame, kuidas nende integreerimine suurendab oluliselt rajatise tootlikkust ja töökoha ohutust.
Võtmed kaasavõtmiseks
- Sujuv automatiseerimine: automaatne pakkimissüsteem ei vaja käsitsi sekkumist. See liigutab kaubaaluseid sujuvalt ja ohutult tootmisest saatmiseni.
- Põhikomponendid: kogu seadistus tugineb väga sünkroniseeritud osadele, sealhulgas raskeveokite konveieritele, pöörlevatele platvormidele ja täiustatud tööstuslikele juhtseadmetele.
- Suurenenud tootlikkus: maksimeerides konveieri kiirust ja mehaanilist tõhusust, saavad rajatised kõrvaldada allavoolu kitsaskohad ja järsult suurendada igapäevast läbilaskevõimet.
- Kõrge investeeringutasuvus: käsitsi pakkimiselt täielikult automatiseeritud süsteemile üleminek säästab igal aastal tuhandeid töötunde ja vähendab drastiliselt plastkilejäätmeid tänu elektrilise eelvenitustehnoloogiale.
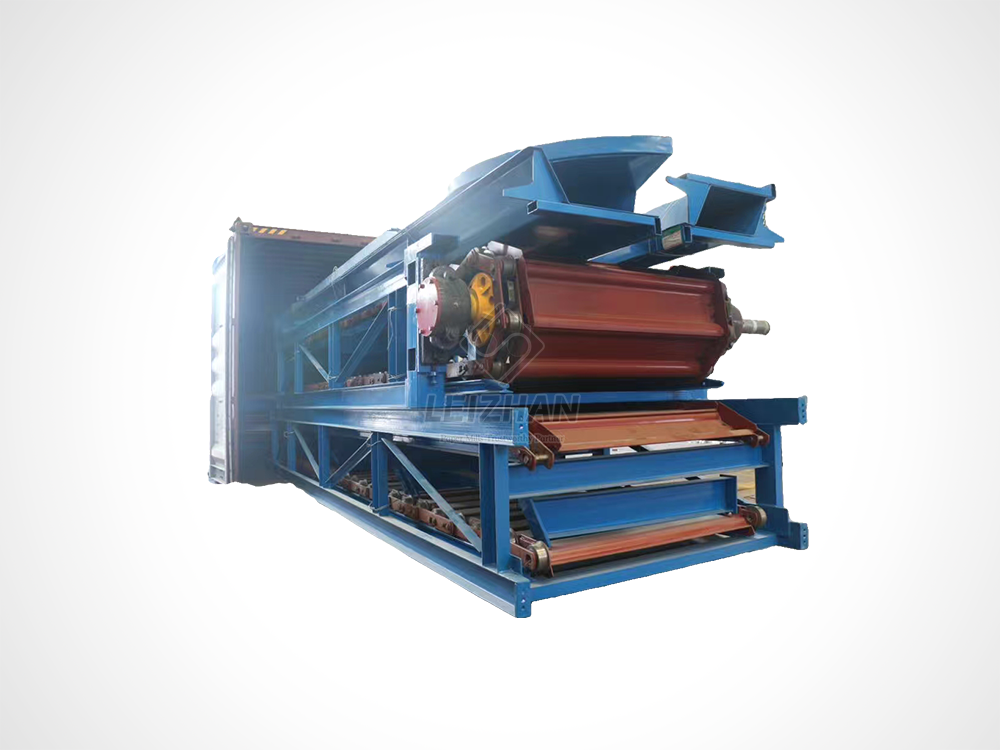
Mis on konveieriga automaatne venituspakkimismasin?
Selle kaliibriga automatiseeritud pakkimissüsteem on loodud laaditud kaubaaluste vastuvõtmiseks, turvaliselt venivasse kilesse mähkimiseks ja tühjendamiseks ilma inimkäijat vajamata. Erinevalt poolautomaatsetest ümbristest, kus tõstukijuht peab parkima, käsitsi kile kinnitama ja seejärel käsitsi lõikama, tegeleb täielikult integreeritud süsteem kogu tsükliga iseseisvalt mehhaniseeritud töövoo raames.
See masin toimib tänapäevase pakkimisprotsessi südamelöögina. See ühendub otse ülesvoolu tootmisliinide või automatiseeritud kaubaalustega. Järelikult, niipea kui toode on virnastatud, kinnitatakse see kohe transpordiks. Selle tehnoloogia ideaalsed kasutajad on suuremahulised jaotuskeskused, toidu- ja joogitehased ning rasked tootmissektorid.
Täpsemalt, rasketööstuse, näiteks paberitootmise jaoks on lõpptoote kindlustamine elutähtis tööetapp. Kui mitmetonnine paberirull või raske tööstuslik libisemine transpordi ajal nihkub, võib see põhjustada tõsiseid tootekahjustusi, rahalist kahju ja kriitilisi ohutusriske. Automaatne mähkimine tagab, et iga koorem on täpse ja korratava pingega.
Süsteemi põhikomponendid
Selle masina tööpõhimõtete mõistmine nõuab selle anatoomia uurimist inseneri vaatenurgast. Süsteem ei ole üks iseseisev üksus. Pigem on see sünkroniseeritud mehaaniliste ja elektriliste osade kompleks, mis töötavad koos, et toime tulla raskete koormustega, rakendada täpset pinget ja suunata tooteid tõhusalt.
Sisendkonveier ja väljavoolukonveier
The Etteandekonveier lavastab sissetulevad kaubaalused ja juhib liiklusvoogu aktiivsesse mähkimisalasse. See toimib kriitilise puhvrina, tagades, et ümbris on pidevalt tootega varustatud ilma kokkupõrkeid põhjustamata. Sõltuvalt koormusprofiilist kasutavad rajatised erinevat tüüpi konveiereid. Raskete tööstuslike rakenduste jaoks, nagu paberivabriku varude ettevalmistamine, kasutatakse raskeveokite kettkonveiereid. Tugevate kettkonveierisüsteemide plaatide laiused on vahemikus 1200 mm kuni 2600 mm. Nad suudavad toimetada kuni 600 kuupmeetrit tunnis ja mootori võimsus ulatub 55 kW-ni. See tööstusliku kvaliteediga võimsus tagab, et isegi kõige raskemad kontsentreeritud punktkoormused suunatakse sujuvalt mähkimisalasse. Väljastuskonveier teenib vastupidist eesmärki, transportides pakitud kaubaaluse ära tõstuki pealevõtmiseks või automatiseeritud ladustamiseks.
Mähkimistsoon
Mähkimisala on koht, kus tegelik kile pealekandmine toimub. Aastal a Pöördlaua konfiguratsioon, keskel asuv konveieriosa toetub tugevale pöörlevale platvormile. Kaubaalus sõidetakse platvormile, peatub ja pöörleb, samal ajal kui statsionaarne mast liigutab kilekandurit vertikaalselt. See meetod on väga tõhus standardsete stabiilsete koormuste korral. Seevastu erakordselt raskete, väga kergete või väga ebastabiilsete koormuste puhul eelistatakse pöördõlgade süsteemi. Siin jääb kaubaalus konveierile täiesti paigale, samal ajal kui kilevankrit hoidev mehhaniseeritud õlg selle ümber pöörleb. Kuna koormale ei avaldata tsentrifugaaljõudu, on suure kiirusega mähkimistsükli ajal toote nihkumise oht null.
PLC ja tööstuslikud juhtseadmed
The PLC toimib kogu süsteemi tööajuna. See tööstuslik arvuti võtab pidevalt vastu ja töötleb andmeid fotoelektrilistest anduritest, piirlülititest ja mootorikooderitest. Lisaks koordineerib see muutuva sagedusega ajamid, mis juhivad konveieri kiirust, platvormi pöörlemist ja kilekanduri täpset pinget. Kasutades eelprogrammeeritud retsepte, tagab kontroller, et iga kaubaalus on pakitud vastavalt selle konkreetsele kõrgusele ja kaaluprofiilile.
Kilevanker ja automaatne filmilõikur
Kilevankris on veniv kilerull ja sellel on mootoriga eelvenitustehnoloogia. Käru sees pikendavad kaks erineva kiirusega mootoriga rullikut plastikut enne, kui see koormat puudutab. See materjaliteaduse põhimõte maksimeerib kile saagikust ja vähendab drastiliselt kulukulusid. Lisaks on süsteemil automaatne kilelõikur ja tihendaja. Kui mähkimistsükkel on lõppenud, hoiavad plastmassi mehaanilised klambrid, spetsiaalne tera lõikab selle lahti ja soojuspadi või pneumaatiline hari kinnitab kaubaaluse tagaserva.
Samm-sammult: täiusliku mähkimistsükli loomine
Seadistuse tõhususe täielikuks mõistmiseks läbime inseneri seisukohast ühe töötsükli. Automatiseerimine tugineb sündmuste täpsele jadale, mida juhib keskkontroller.
Protsess algab kaubaaluste induktsiooniga. Fotosilma andurid tuvastavad laadimisliinile saabuva koormatud kaubaaluse. Kontroller töötleb seda signaali, kontrollib, et mähkimisala oleks vaba ja käsib mootoritel kaubaalust ettepoole liigutada.
Järgmiseks tuleb positsioneerimine ja stabiliseerimine. Lähedusandurid käivitavad süsteemi, et peatada kaubaalus täpses, ettemääratud keskpunktis. Kui koorem on eriti kõrge või ebastabiilne, laskub automaatne pealisplaat ülalt alla, et avaldada allapoole survet, hoides kaubaalust kindlalt paigal.
Pärast kinnitamist käivitub pöörlemine. Kilevanker väljastab eelvenitatud kilet kindla programmeeritud retsepti järgi. See rakendab mitu alumist mähist, et lukustada koorem puitaluse külge, liigub külgede kinnitamiseks ülespoole, rakendab ülemisi mähiseid ja liigub tagasi alla, et luua tihe kaitsevõrk.
Pärast viimase plastikihi pealekandmist haakub lõikemehhanism. See lõikab materjali mehaaniliselt viiludeks. Samal ajal surub pühkimismehhanism lahtise saba vastu kaubaaluse külge, kinnitades selle kindlalt. Lõpuks aktiveerub väljastusliin, et liigutada valmis kaubaalust mööda liini allapoole, tagades pideva pakkimisahela.
Automatiseeritud venituspakkimise valdkonna suundumused
Vaadates hiljutisi turumuutusi automatiseeritud pakendamise vallas, on näha selget kogu tööstust hõlmavat üleminekut andmete sügavale integreerimisele ja jätkusuutlikkusele. Kaasaegsed tarneahelad nõuavad üha enam reaalajas nähtavust ja prognoositavat hooldust. Sellest tulenevalt on uusima põlvkonna pakkimisseadmed varustatud täiustatud telemeetriaga. Need nutikad IoT-süsteemid jälgivad mootori temperatuure, kilekasutust kaubaaluse kohta grammideni ja andurite tervist. See võimaldab hooldusinseneridel tegeleda kulumisprobleemidega enne katastroofilist riket, vähendades järsult planeerimata seisakuid.
Teine oluline suundumus on tung keskkonnasõbralike toimingute poole. Kuna ülemaailmsed ühekordselt kasutatavate plastide eeskirjad karmistavad, katsetavad tootjad biopõhiseid ja väga taaskasutatavaid venituskilesid. Nüüd integreeritakse masinõppe algoritme, et pingeprofiile lennult automaatselt reguleerida. See tagab, et isegi õhemate ja jätkusuutlike kilede puhul jääb koorma isolatsioon kompromissitu. See materjaliteaduse ja nutika automatiseerimise ristumiskoht esindab transiidipakendite tõelist tulevikku.
Käsitsi vs automaatne: põhivõrdlus
Kapitaliseadmete hindamisel peavad operatiivjuhid hoolikalt analüüsima investeeringutasuvust. Käsitsi pakkimiselt täielikult automatiseeritud süsteemile üleminek annab mõõdetavat rahalist kasu tööjõu, materjalide ja toote terviklikkuse osas.
| Funktsioon |
Käsitsi pakkimine |
Automatiseeritud pakkimissüsteem |
| Läbilaskevõime tunnis |
10 kuni 15 kaubaalust |
40 kuni 100+ kaubaalust |
| Filmi eelvenitus |
10% kuni 20% |
Kuni 300% mootoriga rullide kaudu |
| Tööjõunõue |
Vajatakse kõrgelt pühendunud operaatorit |
Täielikult autonoomne null |
| Koorma piiramine |
Ebajärjekindel ja kalduvus nihutama |
Matemaatiliselt täpne |
| Materjalijäätmed |
Kõrge |
Äärmiselt madal |
Rakendatav valikujuhend hoonete haldajatele
Abstraktsete spetsifikatsioonide vaatamise asemel peaksid rajatiste juhid seadmete valikul lähtuma konkreetsetest töönäitajatest.
Esiteks hinnake oma koorma maksimaalset kaalu ja stabiilsust. Kui käsitlete standardseid stabiilseid aluseid kaaluga alla 2000 kilogrammi, on pöördlauasüsteem väga kulutõhus. Kui aga töötlete üliraskeid paberirulle, vedelaid pakke või üliraskeid libisemisi, mis võivad ümber kukkuda, on pöörleva varrega ümbris kohustuslik, kuna koorem jääb mähkimistsükli ajal täiesti paigale.
Teiseks arvutage vajalik läbilaskevõime. Rajatised, mis toodavad vähem kui 30 koormat tunnis, võivad poolautomaatse ümbrisega ellu jääda. Kuid kui teie tootmisliinid toodavad 50–100 koormust tunnis, on allavoolu kitsaskohtade vältimiseks hädavajalik täielikult automatiseeritud konveieriga süsteem koos puhvritega.
Lõpuks kaaluge töökeskkonda. Tolmune või söövitav keskkond, nagu tselluloositehased või keemiatehased, nõuab standardsete rullteede asemel täiustatud NEMA-reitinguga elektrikilpe ja raskeveokite kettkonveiereid. Masina ehituskvaliteedi ja rajatise karmusega sobitamine tagab pikaajalise töökindluse.
Pakendisarja uuendamise eelised
Selle automatiseerimise taseme rakendamine annab ettevõttes selged tööeelised Rea lõpp.
Automatiseeritud süsteemid tagavad võrreldamatu läbilaskevõime. Need on loodud suure võimsusega keskkondadesse ja peavad hõlpsalt sammu kõige nõudlikuma tootmisgraafikuga. Lisaks suurendab automatiseerimine tööohutust. See eemaldab töötajad vahetust mähkimistsoonist, hoiab tõstukijuhid turvaliselt kabiinis ja välistab korduva liikumise koormuse.
Iga kaubaalus on mähitud täpselt sama kaitsejõuga. See range matemaatiline profiil tagab vastavuse saatmisstandarditele, vältides veose rikkeid äkiliste peatumiste või järskude pöörete ajal transpordi ajal. Kasutades sirgjoonelisi või täisnurkseid konveieri konfiguratsioone, vähendavad automatiseeritud ümbrised ka transpordiosakonna füüsilist jalajälge, kõrvaldades kaootilised lavastuspiirkonnad.
Järeldus
Integreeritud konveieritega automatiseeritud venitusümbris on palju enamat kui lihtsalt pakkimistööriist. See on terviklik ja väga tõhus lahendus tänapäevaste tarneahelate jaoks. Süsteem integreerib sujuvalt lavastuspuhvrid, tugevad pöörlevad platvormid ja nutikad kontrollerid, et tagada võrreldamatu töötõhusus. Pikaajaline kokkuhoid nii tööjõu kui ka kile pealt õigustab kiiresti esialgset kapitaliinvesteeringut, samas kui kahjustatud kaupade vähenemine kaitseb otseselt teie kaubamärgi mainet.
Kui teie rajatises esinevad kitsaskohad või ebaühtlane koormuse piiramine, on aeg oma pakenditaristut uuendada. Hinnake oma praeguseid tootmisvajadusi ja uurige professionaalseid tööstuslikke lahendusi. Külastage Leizhan Paper Tech, et leida õige automatiseeritud konveier ja laovarude ettevalmistamise seadmed, mis on kohandatud teie raskete tootmisvajadustega, ning hoida teie logistika laitmatult liikumas.
KKK
Kas automaatne venituspakkimismasin saab hakkama erinevate suurustega kaubaalustega?
Jah. Täiustatud fotoandurid ja keskkontroller tuvastavad automaatselt sissetuleva koormuse kõrguse ja mõõtmed. Süsteem reguleerib mähkimistsüklit käigu pealt, kandes peale õige koguse kilet, ilma et oleks vaja operaatori poolt käsitsi ümber programmeerida.
Mis vahe on pöördlaual ja pöörleva käe ümbrisel?
Pöördlaud keerutab kaubaalust ise, mis on tavapäraste stabiilsete koormate jaoks väga tõhus. Pöörlev õlg hoiab kaubaalust konveieril täiesti paigal, samal ajal kui kilekelk selle ümber pöörleb. Pöördvars on ideaalne üliraskete, väga kergete või väga ebastabiilsete koormate jaoks, mis võivad pöörlemisel ümber minna.
Kuidas automaatne kilelõikur töötab?
Eelmääratletud mähkimistsükli lõpus haarab venituskile mehaaniline klamber. Seejärel lõikab materjali spetsiaalne tera. Lõpuks kinnitab soojendusega padja või mehaanilise harjaga pühkimismehhanism lahtise saba kaubaaluse külge, nii et see ei läheks transportimise ja käsitsemise ajal lahti.
Kui suur on maksimaalne koorma kaal, mida automaatne ümbris talub?
Tavalised pöördlauamudelid taluvad tavaliselt 1500–2500 kilogrammi. Tugevdatud kettkonveiereid ja pöördhoobasid kasutavaid raskeveokite konfiguratsioone saab aga konstrueerida üle 4000 kilogrammi kaaluvate koormuste töötlemiseks. Seetõttu sobivad need väga hästi tööstusliku metalli, suurte paberirullide ja raskete ehitusmaterjalide jaoks.
Kui palju hooldust etteandekonveier vajab?
Rutiinne hooldus on minimaalne, kuid pidevaks tööks hädavajalik. Tavaliselt hõlmab see ajamiketi pinge kontrollimist, mehaaniliste laagrite määrimist ja selle tagamist, et kõik fotosilma andurid on puhtad ja tolmuvabad, et süsteem saaks pidevalt täpseid tööandmeid.
Kuidas integreerida see masin olemasolevasse tootmisliini?
Enamik automaatseid venitusmähiseid on loodud modulaarsust silmas pidades. Neil on programmeeritavad loogikakontrollerid, mis suudavad suhelda olemasolevate laohaldussüsteemidega. Konveieri kõrguse ja kiiruse sobitamisega kohandatakse need sujuvalt automatiseeritud kaubaaluste, etikettide ja väljavoolu ladustamissüsteemidega, et luua ühtne pakkimisliin.


