مقدمه
سرمایه گذاری در ماشین آلات بسته بندی پایانی معمولاً اولین گام مهم یک مرکز به سمت بهره وری عملیاتی است. این به طور موثر جایگزین فرآیند خسته کننده و سختگیرانه بسته بندی دستی می شود. برای مراکز توزیع نوظهور، این تجهیزات نشان دهنده یک جهش به جلو در استاندارد کردن ایمن سازی پالت و کاهش فشار فوری کار است. با این حال، تحلیلهای اخیر صنعت نشاندهنده تغییر گسترده در استراتژیهای اتوماسیون انبار است. از آنجایی که زنجیرههای تامین جهانی با نیازهای عملیاتی بیسابقه و کمبود مزمن نیروی کار مواجه هستند، مدیران لجستیک بهشدت تجهیزات قدیمی را بررسی میکنند. روندهای فعلی بازار یک واقعیت آشکار را آشکار می کند. در حالی که راهحلهای بستهبندی متوسط زمانی استاندارد طلایی برای تسهیلات در حال رشد بودند، هزینههای فزاینده نیروی کار صنعتی و نیاز به معیارهای توان عملیاتی دقیق و مبتنی بر دادهها سقف مکانیکی آنها را آشکار کرده است.
مراکز تکمیل مدرن به طور فزاینده ای ماشین آلات هیبریدی را به نفع سیستم های کاملاً یکپارچه و بدون هندز کنار می گذارند. در حالی که الف بسته بندی کششی نیمه اتوماتیک به اندازه کافی برای عملیات با حجم کم تا متوسط عمل می کند، به ناچار در محیط های با حجم بالا به یک گلوگاه تبدیل می شود. تکیه بر این ردیف از ماشین آلات در کارخانه ای که به سرعت رسوب می شود، به طور ناخواسته موانع لجستیکی جدیدی ایجاد می کند. اینها شامل وابستگی بیش از حد انسان، سرعت پردازش محدود، و استانداردهای مهار بسیار ناسازگار است. این تفکیک فنی محدودیتهای مهندسی خاص سیستمهای نیمه خودکار، هزینههای مالی پنهانی که متحمل میشوند و اینکه چگونه مدیران کارخانه میتوانند تعیین کنند که بالاخره زمان تعمیرات اساسی تجهیزات فرا رسیده است را بررسی میکند.
خوراکی های کلیدی
- وابستگی به نیروی کار: تجهیزات به مداخله دائمی انسانی برای چسباندن و برش فیلم نیاز دارند و منابع نیروی کار با ارزشی را که میتوان در کارهای درآمدزا مورد استفاده قرار داد، جمع کرد.
- محدودیتهای سرعت: سرعتهای پردازش محدود، گلوگاههای تولیدی شدیدی ایجاد میکند، بهویژه زمانی که یک مرکز نیاز به ایمنسازی بیش از 30 تا 40 پالت در ساعت دارد.
- کنترل کیفیت: مداخله دستی اغلب منجر به نیروی مهار ناسازگار می شود که بر امنیت محموله در طول حمل و نقل تأثیر منفی می گذارد و خطرات آسیب محصول را افزایش می دهد.
- هزینه های پنهان: مواد مصرفی پلاستیکی هدر رفته، زمان انتظار زیاد لیفتراک، و آسیب های احتمالی ارگونومیکی می تواند به سرعت صرفه جویی در هزینه اولیه خرید دستگاه را خنثی کند.
- مرحله بعدی: شناخت این کمبودهای عملیاتی خاص، کاتالیزور اولیه برای انتقال به یک سیستم کاملاً خودکار یا یک راه حل بسته بندی خاص صنعت است.
درک محدودیت های یک سیستم نیمه خودکار
تعریف تجهیزات
در قلمرو بسته بندی انبار، یک لفاف نیمه خودکار با تقسیم کار مشترک بین انسان و ماشین تعریف می شود. یک اسکله بارگیری شلوغ را تصویر کنید. این ماشین چرخش مکانیکی بار را از طریق یک صفحه گردان موتوری انجام می دهد و حرکت عمودی کالسکه فیلم را مدیریت می کند. با این حال، این فرآیند کاملاً راکد باقی می ماند تا زمانی که یک کارگر کف به طور فیزیکی پالت را روی سکو بارگیری کند. سپس آن کارگر باید خم شود تا فیلم پلاستیکی را به صورت دستی به پایه چوبی ببندد، دکمه شروع روی پانل را فشار داده و منتظر بماند تا دم فیلم را پس از پایان چرخه چرخش برش دهد.
توهم اتوماسیون کامل
مدیران کارخانه که مقیاس عملیات خود را افزایش می دهند، اغلب استقلال این ماشین ها را بیش از حد ارزیابی می کنند. آنها به طور غیرقابل انکاری کارکنان انبار را از کار فیزیکی کمرشکن راه رفتن در دایره های سرگیجه آور دور یک پالت با یک رول سنگین فیلم نجات می دهند. با این حال، آنها خط بسته بندی هندزفری، تنظیم و فراموش کردن آن را ارائه نمی دهند. کارگر در طول مدت فرآیند به کنترل پنل متصل می ماند. این پویایی یک توهم فریبنده از اتوماسیون واقعی ایجاد می کند در حالی که هنوز ساعت های انسانی ارزشمند را تخلیه می کند.
آستانه حجم
استانداردهای مهندسی صنعت به طور کلی حکم می کند که این لفاف های هیبریدی برای توان عملیاتی 15 تا 30 بار در ساعت بهینه شده باشند. هنگامی که یک مرکز از این آستانه حجم بحرانی فراتر می رود، محدودیت های مکانیکی و انسانی دستگاه به طرز چشمگیری آشکار می شود. در نتیجه، ازدحام جریان کار به سرعت در کف کارخانه ایجاد میشود، که منجر به کاهش بازده در کارایی نیروی کار و اختلال شدید در جریان انبار میشود.
هزینه پنهان وابستگی زیاد انسان
بستن نیروی کار ارزشمند
مهم ترین اشکال این ماشین انتقالی ثابت بودن آن است مشارکت اپراتور برای هر پالت منفرد مورد نیاز است. این مداخله گام به گام یک گردش کار بسیار پراکنده ایجاد می کند. به جای انتخاب سفارشات، مدیریت موجودی، یا انجام تضمین کیفیت، یک کارمند اساساً مجبور است از یک میز چرخان نگهداری کند. در طول یک هفته، این دقایق بیکار به کل شیفت های ساعات کاری تلف شده تبدیل می شود. آن ساعات را میتوانست به فعالیتهای مولدتر و درآمدزا اختصاص دهد.
زمان انتظار لیفتراک و ناکارآمدی
علاوه بر این، این ناکارآمدی فراتر از فردی است که کنترل پنل را مدیریت می کند. از آنجایی که فرآیند ایمن سازی نیاز به گره زدن و برش دستی دارد، رانندگان لیفتراک اغلب خود را بیکار می بینند. آنها در حالی که منتظرند تا چرخه پیچیدن به پایان برسد، انگشتان خود را روی فرمان میکوبند. در یک مرکز توزیع با حجم بالا، یک راننده لیفتراک که فقط دو دقیقه اضافی در هر پالت منتظر می ماند، ریتم کل طبقه را مختل می کند. این اثر آبشاری منجر به از دست دادن گسترده بهره وری کلی لجستیک می شود و هزینه هر واحد حمل شده را به شدت بالا می برد.
سرعت پردازش کندتر و گلوگاه های تولید
کلاهک روی پالت در هر ساعت
در محیط های تولیدی سریع، زمان چرخه یک ایستگاه بسته بندی یک متریک ساخت یا شکست است. سرعت پردازش یک ماشین نیمه خودکار به شدت توسط دو عامل محدود می شود. اول، حداکثر سرعت چرخش ایمن میز گردان است که معمولاً حدود 12 تا 15 دور در دقیقه است. دوم چابکی فیزیکی کارگر انسانی است. با در نظر گرفتن مراحل اتصال دستی و برش، یک چرخه بار کامل معمولا بین دو تا سه دقیقه طول می کشد. در مقابل، سیستمهای کاملاً خودکار نیاز به دخالت فیزیکی ندارند و میتوانند یک پالت را در کمتر از شصت ثانیه پردازش کنند. هنگامی که خروجی یک مرکز به 50 پالت ایمن در ساعت نیاز دارد، دستگاه هیبریدی به سادگی نمی تواند با واقعیت ریاضی هماهنگ شود.
اثر دومینو بر زنجیره تامین
هنگامی که یک گلوگاه در ایستگاه بسته بندی انتهای خط ایجاد می شود، در خلاء وجود ندارد. این یک اثر دومینوی شدید در بالادست ایجاد می کند. خطوط تولید ممکن است مجبور به کاهش سرعت برای جلوگیری از سرریز شوند. فرآیندهای جمع آوری سفارش به سرعت به کف کارخانه بازگشته و راهروهای حمل و نقل حیاتی را مسدود می کند. در نهایت، این ازدحام لجستیکی منجر به از دست رفتن مهلتهای حمل و نقل، تاخیر در حملونقل خروجی و تیرگی روابط با مشتریان نهایی میشود که انتظار تحویل دقیق و به موقع دارند.
امنیت محموله و ضایعات مواد به خطر افتاده
عنصر انسانی در نیروی مهار
هدف مهندسی اولیه اعمال فیلم کششی دستیابی به نیروی مهاری بهینه است که فشار فشاری است که بار را در کنار هم نگه می دارد. متاسفانه، پایداری بار کاملاً به نحوه اتصال کارگر پلاستیک به پالت در همان ابتدای کار بستگی دارد. اگر کارگری با عجله دم فیلم را بچسباند یا آن را آزادانه به پایه چوبی ببندد، ناچاراً پوششهای مهم پایینی از کار میافتند. هنگامی که این پوششهای پایه شل میشوند، کل پشته به شدت در معرض جابجایی، خم شدن یا واژگونی فاجعهبار در حین حمل و نقل قرار میگیرد. علاوه بر این، کارکنان اغلب تنظیمات تنش را بر اساس ترجیحات شخصی به جای استانداردهای مهندسی دستکاری می کنند. این امر تضمین امنیت یکنواخت را در شیفت های عملیاتی مختلف عملاً غیرممکن می کند.
تاثیر مالی فیلم کششی هدر رفته
مداخله دستی نیز به شدت هزینه های مصرفی را افزایش می دهد. هنگامی که کارگران فیلم را با دست در انتهای چرخش برش می دهند، اغلب دم های بلند و دندانه دار از فیلم باقی می مانند. این انتهای درهم و برهم نه تنها برای پذیرایی از مشتریان غیرحرفه ای به نظر می رسد، بلکه نشان دهنده مقدار حیرت آور پلاستیک هدر رفته در طول زمان است. علاوه بر این، اگر تنظیمات تنش به صورت دستی برای جلوگیری از شکستن فیلم آزاردهنده شماره گیری شود، ماشین آلات از قابلیت های پیش کشش نیرومند خود به طور موثر استفاده نمی کند. این نظارت سالانه هزاران دلار برای یک تجارت رو به رشد هزینه در خرید مواد اضافی دارد.
ایمنی محل کار و خطرات ارگونومیک
ترافیک لیفتراک و نزدیکی عابر پیاده
ایمنی صنعتی یکی از دغدغه های اصلی مدیران کارخانه در سراسر جهان است. یک لفاف نیمه خودکار به طور ذاتی یک منطقه عملیاتی خطرناک را با نیاز به یک کارگر عابر پیاده برای ورود و خروج مداوم به منطقه بسته بندی فعال ایجاد می کند. این ردپای دقیقاً همان فضایی است که لیفتراکهای سنگین به طور فعال پالتها را معکوس میکنند، بارگیری و تخلیه میکنند. این همپوشانی خطرناک حرکت عابر پیاده و تردد ماشین آلات سنگین، احتمال آماری تصادفات در محل کار و تصادفات شدید را به میزان قابل توجهی افزایش می دهد.
حرکت تکراری و فشار فیزیکی
فراتر از خطرات ترافیکی وسایل نقلیه، کارهای دستی مرتبط با این ماشین آلات باعث ایجاد فشارهای ارگونومیک جدی می شود. کارگران باید بارها و بارها تا سطح کف خم شوند تا فیلم محکم شود و سپس یک بار دیگر خم شوند تا پلاستیک را برش دهند و دم آن را صاف کنند. انجام این حرکت خمشی تکراری 40 تا 50 بار در یک جابجایی، فشار شدید و تجمعی را بر روی کمر و زانوها وارد می کند. طی ماهها و سالها، این حرکت تکراری اغلب منجر به اختلالات اسکلتی عضلانی میشود که در نتیجه مطالبات جبران خسارت کارگران افزایش مییابد و غیبت کارکنان افزایش مییابد.
بارهای تخصصی: چرا تجهیزات استاندارد از کار می افتد
رسیدگی به محصولات سنگین یا غیرمعمول
لفافهای صفحهگردان استاندارد بهطور خاص برای پالتهای یکنواخت و پایدار، مانند جعبههای موجدار کاملاً روی هم طراحی شدهاند. آنها به شدت با محموله های بسیار سنگین، بیش از حد بلند یا بسیار شکننده دست و پنجه نرم می کنند. هنگامی که یک صفحه گردان استاندارد می چرخد، نیروی گریز از مرکز قدرتمندی به محصول وارد می شود. اگر پشته سنگین باشد یا ذاتاً ناپایدار باشد، چرخش سریع می تواند به راحتی باعث شود که محصول واژگون شود و مدت ها قبل از اینکه فیلم محافظ بتواند آن را محکم کند به کف انبار سقوط کند.
نیاز به راه حل های خاص صنعت
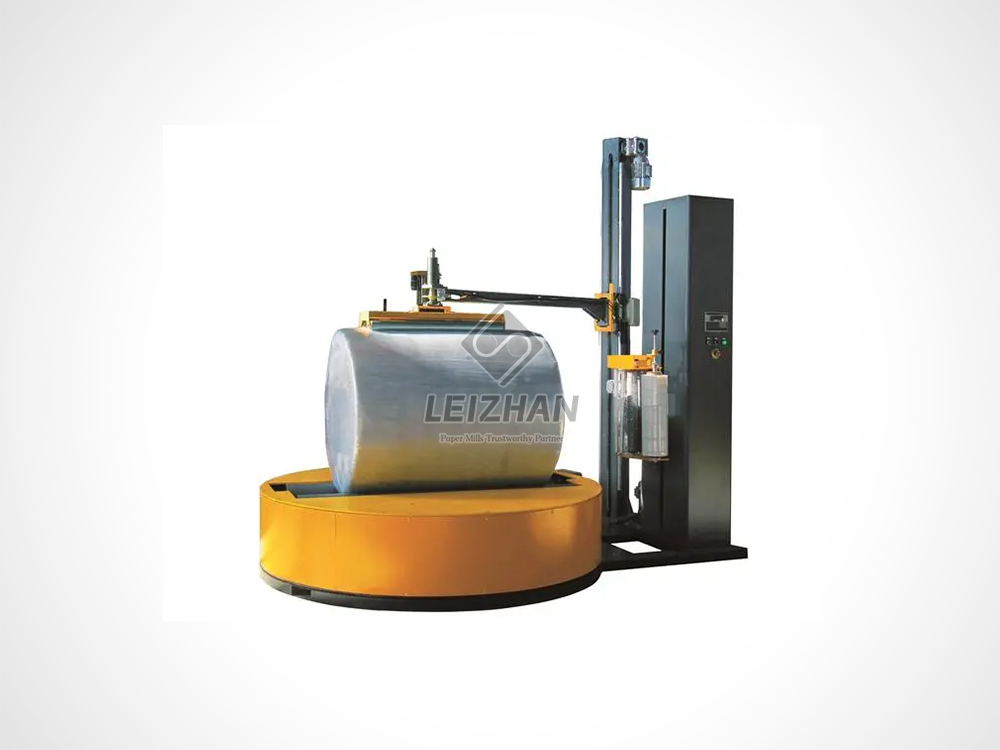
برخی از بخشهای تولید سنگین به راهحلهای ایمن بسیار تخصصی نیاز دارند که ماشینهای استاندارد پالت مربعی به سادگی نمیتوانند ارائه کنند. به عنوان مثال، صنعت تولید کاغذ با رول های بزرگ و استوانه ای شکل سر و کار دارد. این رول ها اغلب بین 1.5 تا 3 تن وزن دارند و پویایی هندلینگ منحصر به فردی دارند. در این سناریوهای بسیار تخصصی، تجهیزات استاندارد به طور خطرناکی کوتاه می شوند. تأسیساتی که با چنین ابعاد منحصر به فردی سروکار دارند باید مهندسی خاص صنعت را با استفاده از اجکتورهای پنوماتیکی سنگین و سیستم های بسته بندی شعاعی سفارشی شده اجرا کنند. این تضمین می کند که محصولات بدون خطر آسیب ساختاری یا حوادث ایمنی فاجعه بار ایمن هستند.
مقایسه اصلی: یافتن تناسب مناسب
برای درک بهتر اینکه ماشینهای هیبریدی در کجا کوتاه میآیند، دیدن آنها در کنار جایگزینهای پیشرفته کمک میکند. جدول زیر تفاوت های عملیاتی را در راه حل های مختلف بسته بندی نشان می دهد.
| متریک عملیاتی |
لفاف نیمه اتوماتیک |
سیستم تمام اتوماتیک |
مخصوص صنعت (به عنوان مثال، رول کاغذ لیژان) |
| حداکثر توان عملیاتی |
15 تا 30 بار در ساعت |
بیش از 50 تا 100 بار در ساعت |
بسته بندی شعاعی پیوسته با سرعت بالا |
| وابستگی انسانی |
بالا؛ نیاز به کراوات/برش دستی دارد |
صفر؛ PLC یکپارچه |
صفر؛ خوراک نوار نقاله خودکار |
| ظرفیت وزنی |
استاندارد تا 2000 کیلوگرم |
سنگین تا 3000+ کیلوگرم |
طراحی شده برای رول های استوانه ای 3+ تن |
| بازده فیلم |
متوسط؛ مستعد خطای انسانی |
حداکثر؛ 250-300% پیش کشش ثابت |
حداکثر؛ بهینه شده برای سطوح منحنی |
نشانه های واضحی که کسب و کار شما به تعمیرات اساسی تجهیزات نیاز دارد
برخورد به دیوار ظرفیت
چگونه میدانید که ماشینهای انتقالی شما به جای دارایی تبدیل به بدهی شدهاند؟ بارزترین نشانه برخورد با دیوار ظرفیت است. مدیران تسهیلات باید به طور معمول میزان توان روزانه خود را بررسی کنند. آیا به طور مداوم بیش از 40 پالت را در یک شیفت بسته بندی می کنید؟ آیا رانندگان لیفتراک شما مکرراً در صف بارگیری در حال حرکت هستند؟ اگر منطقه بسته بندی سرعت کل عملیات شما را تعیین می کند، راه اندازی فعلی شما دیگر پاسخگوی نیازهای تجاری شما نیست.
افزایش هزینه های نیروی کار و گردش مالی بالا
یکی دیگر از شاخص های قطعی افزایش هزینه نیروی کار صنعتی است. در یک بازار کار بسیار رقابتی، پرداخت حقوق به یک کارگر تمام وقت صرفاً برای ایستادن در کنار ماشین، بستن پلاستیک و فشار دادن یک دکمه، استفاده فوقالعاده ناکارآمدی از حقوق و دستمزد است. شروع یک ارتقاء به سیستم های کاملاً خودکار این کمبود نیروی کار را فوراً حل می کند. این به مدیریت اجازه می دهد تا آن کارگر را به یک وظیفه با ارزش تر و درآمدزاتر مانند تضمین کیفیت یا مدیریت تدارکات برون مرزی اختصاص دهد.
گزارش های مکرر آسیب محصول
به بازخورد شرکای توزیع خود بسیار توجه کنید. اگر مشتریان در بدو ورود شکایات مکرری درباره کالاهای آسیب دیده ارسال می کنند، یا اگر شرکت های حمل و نقل به طور فعال بارها را به دلیل ناپایداری قابل مشاهده رد می کنند، فرآیند ایمن سازی فعلی شما با شکست مواجه شده است. گزارشهای مکرر آسیب محصول نشانه مستقیم نیروی مهار ناکافی است که نیاز فوری به مداخله دقیقتر و خودکار را نشان میدهد.
کاوش جایگزین های کاملا خودکار برای خط بسته بندی شما
یکپارچه سازی نوار نقاله بدون درز
هنگامی که یک کسب و کار در نهایت از محدودیت های نیمه خودکار خود فراتر می رود، سیستم های تمام اتوماتیک یک راه حل قطعی و بلند مدت ارائه می دهند. یکی از مزایای اصلی این ردیف پیشرفته ماشین آلات یکپارچه سازی نوار نقاله بدون درز است. این سیستم های قوی مستقیماً در خطوط غلتکی موتوری ساخته می شوند. محموله بدون زحمت از خط تولید، مستقیماً به منطقه بسته بندی، و از طریق کنترل PLC به منطقه استقرار حرکت می کند. این ادغام نیاز به راننده لیفتراک برای بارگیری مستقیم سکو را کاملاً از بین می برد و جریان انبار را به شدت بهبود می بخشد و خطرات ترافیکی عابر پیاده را کاملاً از بین می برد.
ویژگی های پیشرفته برش خودکار و پیوست خودکار
به طور خاص، سیستم های تمام اتوماتیک وابستگی انسان را از طریق مهندسی مکانیک پیچیده حذف می کنند. آنها مجهز به مکانیزم های پیشرفته اتصال خودکار و برش خودکار هستند. همانطور که پالت وارد منطقه می شود، گیره های مکانیکی پلاستیک را گرفته و به طور خودکار به بار متصل می کنند. پس از اتمام چرخه، یک سیم گرم شده به طور تمیز فیلم را جدا می کند و یک برس مکانیکی دم را کاملا صاف می کند. این سیستم ها با دست زدن، بسته بندی، برش و پاک کردن به طور مستقل، زمان چرخه را کامل می کنند و امنیت یکنواخت را در هر محموله تضمین می کنند.
نتیجه گیری
در حالی که یک دستگاه بسته بندی نیمه خودکار به عنوان یک ابزار فوق العاده در سطح ورودی برای عملیات های نوظهور عمل می کند، کاستی های ذاتی آن در سرعت پردازش، ایمنی ارگونومیک و سازگاری در بسته بندی در نهایت آن را به یک مسئولیت لجستیکی برای مشاغل در حال رشد تبدیل می کند. رشد بیش از حد تجهیزات قدیمی شما نباید به عنوان یک شکست عملیاتی در نظر گرفته شود، بلکه باید به عنوان یک شاخص واقعی از موفقیت مقیاس کسب و کار شما در نظر گرفته شود. مدیران کارخانه به شدت تشویق می شوند تا زمان چرخه فعلی، تخصیص نیروی کار و ضایعات مواد را امروز حسابرسی کنند. انتقال به یک سیستم بسته بندی کاملاً خودکار یا خاص صنعت، تنگناهای پرهزینه را از بین می برد، از نیروی کار شما محافظت می کند و بازگشت سرمایه گذاری سریع و قابل اندازه گیری را فراهم می کند.
اگر تاسیسات شما به این سقفهای عملیاتی برخورد میکند و با بارهای سنگین تخصصی سروکار دارد، زمان آن رسیده است که گزینههای با توان بالا را ارزیابی کنید. از https://www.leizhanpapertech.com دیدن کنید تا راه حل های بسته بندی خودکار و سنگین را که برای نیازهای دقیق تولید شما طراحی شده است، کشف کنید.
سوالات متداول
حداکثر ظرفیت یک لفاف کش نیمه اتوماتیک چقدر است؟
به طور معمول، این ماشین ها حداکثر در حدود 20 تا 30 بار در ساعت کار می کنند. این ظرفیت به شدت به سرعت دستی کارگر در طول مراحل اتصال و برش و همچنین محدودیتهای RPM صفحه گردان دستگاه خاص بستگی دارد. فشار دادن تجهیزات فراتر از این آستانه معمولاً منجر به تنگناهای شدید جریان کار و افزایش سایش و پارگی موتور محرک می شود.
دخالت اپراتور چگونه بر پایداری بار تأثیر می گذارد؟
کارگران باید قبل از شروع چرخش، فیلم کششی را به صورت دستی به پایه پالت ببندند. اگر این مرحله مهم به اشتباه یا خیلی شل انجام شود، بار فاقد نیروی نگهدارنده پایه لازم برای محکم کردن آن به پایه چوبی است. علاوه بر این، پرسنل ممکن است به صورت دستی تنظیمات تنش و پیش کشش را بر اساس ترجیح شخصی تنظیم کنند، که منجر به کیفیت بسیار ناسازگار بسته بندی بین شیفت های کاری مختلف می شود.
چه زمانی یک شرکت باید از یک بسته بندی نیمه اتوماتیک به یک بسته بندی تمام اتوماتیک ارتقا یابد؟
یک مرکز باید به طور جدی به انتقال تجهیزات زمانی که آنها به طور مداوم از 30 تا 40 پالت در ساعت فراتر می روند، در نظر بگیرند. سایر شاخصهای اصلی عبارتند از: تجربه هزینههای بالای ناپایدار نیروی کار، رنج بردن از ترافیک مداوم لیفتراک در ایستگاه بستهبندی، دریافت گزارشهای آسیبدیده باربری مکرر، یا نیاز به ادغام ماشینآلات مستقیماً در یک خط نقاله موتوری و هندزفری.
آیا یک لفاف کششی نیمه اتوماتیک در مقایسه با بسته بندی دستی باعث صرفه جویی در فیلم می شود؟
بله، نسبت به بسته بندی دستی به میزان قابل توجهی در مصرف مواد صرفه جویی می کند، زیرا از کالسکه های پیش کشش نیرومندی استفاده می کند که عملکرد پلاستیک را به حداکثر می رساند. با این حال، هنوز هم به میزان قابل توجهی فیلم بیشتری نسبت به یک دستگاه تمام اتوماتیک هدر می دهد. این اختلاف در درجه اول به دلیل برش دستی است که اغلب منجر به ایجاد دم فیلم های طولانی غیر ضروری و استفاده ناسازگار پیش از کشش توسط اپراتورهای انسانی در تنظیم پانل کنترل می شود.
ROI واقعی ارتقاء به لفاف کشی تمام اتوماتیک چیست؟
بازگشت سرمایه از طریق سه کانال اصلی محقق می شود: حذف ساعات کار اختصاصی مورد نیاز برای بستن و برش دستی، کاهش شدید زمان بیکاری لیفتراک، و به حداکثر رساندن بازده فیلم از طریق استفاده مداوم 250-300٪ قبل از کشش. برای یک کارخانه با حجم بالا، این پس انداز ترکیبی اغلب در عرض 12 تا 18 ماه هزینه دستگاه را پرداخت می کند.
آیا یک لفاف نیمه اتوماتیک می تواند بارهای نامنظم یا بسیار سنگین را تحمل کند؟
لفافهای میز گردان نیمه اتوماتیک معمولاً برای اقلام بسیار سنگین یا نامنظم مانند رولهای کاغذی عظیم یا تجهیزات بسیار سنگین مناسب نیستند. نیروی گریز از مرکز ایجاد شده توسط میز گردان چرخان می تواند باعث سرازیر شدن بارهای ناپایدار شود. برای این کاربردها، ماشینآلات خودکار تخصصی، مانند لفافهای شعاعی یا لفافهای بازویی چرخشی، لازم است تا محصول سنگین را در حالی که کالسکه فیلم در اطراف آن میچرخد، ثابت نگه دارد.


