Johdanto
Investointi sarjan loppupakkauskoneisiin on yleensä laitoksen ensimmäinen suuri askel kohti toiminnan tehokkuutta. Se korvaa tehokkaasti ikävän, fyysisesti vaativan manuaalisen käärimisen. Uusille jakelukeskuksille tämä laitteisto edustaa merkittävää harppausta eteenpäin kuormalavojen kiinnityksen standardoinnissa ja välittömän työvoiman rasituksen vähentämisessä. Viimeaikainen toimiala-analyysi osoittaa kuitenkin valtavan muutoksen varastoautomaatiostrategioissa. Globaalit toimitusketjut kohtaavat ennennäkemättömät kapasiteettivaatimukset ja jatkuvan työvoimapulan, joten logistiikkajohtajat tarkastelevat tarkasti vanhoja laitteita. Nykyiset markkinatrendit paljastavat karua todellisuutta. Keskitason pakkausratkaisut olivat aikoinaan kasvavien tilojen kultastandardi, mutta teollisuuden työvoimakustannusten nousu ja tiukkojen, dataohjattujen läpimenomittareiden tarve ovat paljastaneet niiden mekaaniset katot.
Nykyaikaiset toimituskeskukset luopuvat yhä useammin hybridikoneista täysin integroitujen handsfree-järjestelmien hyväksi. Vaikka a Puoliautomaattinen Stretch Wrapper toimii riittävän hyvin matalan ja keskimääräisen volyymin toiminnoissa, ja siitä tulee väistämättä pullonkaula suuren volyymin ympäristöissä. Luottaminen tähän konetasoon nopeasti skaalautuvassa tehtaassa luo vahingossa uusia logistisia esteitä. Näitä ovat liiallinen ihmisriippuvuus, rajoitetut käsittelynopeudet ja erittäin epäjohdonmukaiset eristysstandardit. Tässä teknisessä erittelyssä tutkitaan puoliautomaattisten järjestelmien erityisiä teknisiä rajoituksia, niille aiheutuvia piilokustannuksia ja sitä, kuinka laitoksen johtajat voivat määrittää, milloin on vihdoin aika tehdä kattava laitehuolto.
Avaimet takeawayt
- Riippuvuus työvoimasta: Laitteet vaativat jatkuvaa ihmisen väliintuloa kalvon kiinnittämiseksi ja leikkaamiseksi, mikä sitoo arvokkaita työvoimaresursseja, joita voitaisiin hyödyntää tuloja tuottavissa tehtävissä.
- Nopeusrajoitukset: Rajoitetut käsittelynopeudet luovat vakavia tuotannon pullonkauloja, etenkin kun laitoksen on varmistettava yli 30–40 lavaa tunnissa.
- Laadunvalvonta: Manuaalinen väliintulo johtaa usein epäjohdonmukaiseen rajoitusvoimaan, mikä vaikuttaa negatiivisesti lastin turvallisuuteen kuljetuksen aikana ja lisää tuotevaurioriskejä.
- Piilokustannukset: Hukkaan menevät muoviset kulutustarvikkeet, pitkät trukin odotusajat ja mahdolliset ergonomiset vammat voivat nopeasti mitätöidä koneen hankintaan liittyvät alkuperäiset kustannussäästöt.
- Seuraava vaihe: Näiden erityisten toimintapuutteiden tunnistaminen on ensisijainen katalysaattori siirtyessä täysin automaattiseen järjestelmään tai toimialakohtaiseen käärintäratkaisuun.
Puoliautomaattisen järjestelmän rajojen ymmärtäminen
Laitteen määrittely
Varastopakkauksissa puoliautomaattisen kääreen määrittelee sen yhteinen työnjako ihmisen ja koneen välillä. Kuvaa kiireinen lastauslaituri. Koneisto hoitaa kuorman mekaanisen pyörityksen moottoroidun kääntöpöydän kautta ja hallitsee kalvokelkan pystysuuntaista liikettä. Prosessi pysyy kuitenkin täysin pysähtyneenä, kunnes lattiatyöntekijä fyysisesti lastaa lavan alustalle. Työntekijän täytyy sitten kumartua kiinnittääkseen muovikalvon käsin puiseen alustaan, painettava paneelin käynnistyspainiketta ja odotettava kalvon hännän leikkaamista, kun kiertojakso on päättynyt.
Täyden automaation illuusio
Tehdaspäälliköt, jotka mittaavat toimintaansa, yliarvioivat usein näiden koneiden autonomian. Ne kiistatta säästävät varastohenkilöstön selkään murtavalta fyysiseltä työltä kävelemällä huimaavia ympyröitä kuormalavan ympärillä raskaan kalvorullan kanssa. He eivät kuitenkaan tarjoa handsfree-pakkauslinjaa, aseta se ja unohda. Työntekijä pysyy kytkettynä ohjauspaneeliin prosessin ajan. Tämä dynamiikka luo harhaanjohtavan illuusion todellisesta automaatiosta, mutta silti kuluttaa arvokkaita työtunteja.
Äänenvoimakkuuden kynnys
Alan tekniset standardit yleensä sanelevat, että nämä hybridikääreet on optimoitu 15-30 kuorman suorituskyvylle tunnissa. Kun laitos ylittää tämän kriittisen tilavuuskynnyksen, koneen mekaaniset ja inhimilliset rajoitukset tulevat räikeän ilmeisiksi. Tämän seurauksena työnkulun ruuhkat muodostuvat nopeasti tehdaskerroksessa, mikä johtaa työn tehokkuuden heikkenemiseen ja häiritsee vakavasti varaston kulkua.
Korkean ihmisriippuvuuden piilokustannukset
Sitomalla arvokasta työtä
Tämän siirtymäkauden koneiston merkittävin haittapuoli on vakio operaattorin osallistumista vaadittiin jokaisessa kuormalavossa. Tämä vaiheittainen toimenpide luo erittäin hajanaisen työnkulun. Tilausten poimimisen, varastonhallinnan tai laadunvarmistuksen sijaan työntekijä joutuu pohjimmiltaan hoitamaan pyörivää levysoitinta. Viikon aikana nämä tyhjäkäyntiminuutit yhdistyvät kokonaisiksi vuoroiksi hukkaan työtunteja. Nuo tunnit olisi voitu osoittaa paljon tuottavampaan, tuloja tuottavaan toimintaan.
Trukin odotusajat ja tehottomuudet
Lisäksi tämä tehottomuus ulottuu paljon ohjauspaneelia hallinnoivan henkilön ulkopuolelle. Koska kiinnitysprosessi vaatii manuaalista sidontaa ja leikkaamista, trukinkuljettajat joutuvat usein istumaan toimettomana. He rummuttavat sormillaan ohjauspyörää odottaessaan käärintäjakson päättymistä. Suuren volyymin jakelukeskuksessa trukin kuljettaja, joka odottaa vain kaksi ylimääräistä minuuttia lavaa kohden, häiritsee koko lattian rytmiä. Tämä kaskadiefekti johtaa massiiviseen logistiikan kokonaistuottavuuden menetykseen ja nostaa huomattavasti lähetettyä yksikköä kohti.
Hitaammat käsittelynopeudet ja tuotannon pullonkaulat
Lavojen yläraja tunnissa
Nopeatempoisissa valmistusympäristöissä Pakkausaseman sykliaika on 'teke-or-break' -mittari. Puoliautomaattisen koneen käsittelynopeus on tiukasti rajoitettu kahdella tekijällä. Ensimmäinen on kääntöpöydän suurin turvallinen pyörimisnopeus, yleensä noin 12-15 rpm. Toinen on ihmistyöntekijän fyysinen ketteryys. Kun otetaan huomioon manuaalinen kiinnitys ja leikkaus, täysi kuormitusjakso kestää tyypillisesti kahdesta kolmeen minuuttia. Sitä vastoin täysin automatisoidut järjestelmät eivät vaadi fyysisiä toimenpiteitä ja voivat käsitellä lavan saumattomasti alle kuudessakymmenessä sekunnissa. Kun laitoksen tuotanto vaatii 50 turvallista lavaa tunnissa, hybridikone ei yksinkertaisesti pysty pysymään matemaattisen todellisuuden tahdissa.
Dominovaikutus toimitusketjuun
Kun pullonkaula muodostuu linjan loppupakkausasemalle, se ei ole tyhjiössä. Se laukaisee voimakkaan dominoilmiön ylävirtaan. Valmistuslinjat voidaan pakottaa hidastamaan ylivuodon estämiseksi. Keräilyprosessit palautuvat nopeasti tehtaan lattialle ja estävät tärkeät kulkukäytävät. Loppujen lopuksi tämä logistinen ruuhka johtaa toimitusmääräaikojen myöhästymiseen, lähtevän rahdin viivästymiseen ja kireisiin suhteisiin loppuasiakkaiden kanssa, jotka odottavat täsmällisiä ja oikea-aikaisia toimituksia.
Vaarallinen lastin turvallisuus ja materiaalijätteet
Ihmiselementti rajoitusvoimassa
Venytyskalvon levittämisen ensisijainen suunnittelutavoite on saavuttaa optimaalinen suojavoima, joka on puristuspaine, joka pitää kuorman koossa. Valitettavasti, Kuorman vakaus riippuu täysin siitä, kuinka työntekijä kiinnittää muovin lavalle aivan sekvenssin alussa. Jos työntekijä hätiköi kalvon häntää tai sitoo sen löysästi puiseen alustaan, kriittiset pohjakääreet epäonnistuvat väistämättä. Kun nämä peruskääreet löystyvät, koko pino on erittäin herkkä siirtymiselle, kallistumiselle tai katastrofaaliselle kaatumiselle kuljetuksen aikana. Lisäksi henkilökunta muuttaa usein jännitysasetuksia henkilökohtaisten mieltymysten perusteella teknisten standardien sijaan. Tämä tekee yhtenäisen turvallisuuden takaamisen käytännössä mahdottomaksi eri työvuoroissa.
Hukkaan menevän venytyskalvon taloudellinen vaikutus
Manuaalinen puuttuminen nostaa myös kulutuskustannuksia voimakkaasti. Kun työntekijät viipaloivat kalvon käsin kierroksen lopussa, he jättävät usein pitkiä, rosoisia kalvopyrstöjä. Nämä huolimattomat päät eivät vain näytä epäammattimaisilta vastaanottavien asiakkaiden silmissä, vaan ne edustavat myös hämmästyttävän paljon hukattua muovia ajan mittaan. Lisäksi, jos kireysasetukset valitaan manuaalisesti häiritsevien kalvon katkeamisen estämiseksi, kone ei pysty hyödyntämään teholla varustettuja esivenytysominaisuuksiaan tehokkaasti. Tämä valvonta maksaa kasvavalle yritykselle tuhansia dollareita vuosittain ylimääräisistä materiaaliostoista.
Työpaikan turvallisuus ja ergonomiset vaarat
Trukkiliikenteen ja jalankulkijoiden läheisyys
Työturvallisuus on edelleen ensisijainen huolenaihe laitosjohtajille kaikkialla maailmassa. Puoliautomaattinen käärintälaite luo luonnostaan vaarallisen toimintavyöhykkeen vaatimalla jalankulkijaa jatkuvasti astumaan sisään ja ulos aktiiviselle käärintäalueelle. Tämä jalanjälki on täsmälleen sama tila, jossa raskaat trukit peruuttavat, lastaavat ja purkavat kuormalavoja aktiivisesti. Tämä jalankulkijoiden ja raskaan koneliikenteen vaarallinen päällekkäisyys lisää merkittävästi työpaikkatörmäysten ja vakavien onnettomuuksien tilastollista todennäköisyyttä.
Toistuva liike ja fyysinen rasitus
Ajoneuvojen liikenteen vaarojen lisäksi tähän koneeseen liittyvät manuaaliset tehtävät aiheuttavat vakavia ergonomisia rasituksia. Työntekijöiden on toistuvasti kumartuttava alas lattiatasolle kiinnittääkseen kalvon ja kumartuttava sitten vielä kerran muovin viipaloimiseksi ja pyyhkimällä häntä tasaiseksi. Tämän toistuvan taivutusliikkeen suorittaminen 40–50 kertaa vuorossa aiheuttaa valtavan kumulatiivisen rasituksen alaselkään ja polviin. Kuukausien ja vuosien aikana tämä toistuva liike johtaa usein tuki- ja liikuntaelinten sairauksiin, mikä johtaa kohonneisiin työntekijöiden korvausvaatimuksiin ja lisääntyneisiin työntekijöiden poissaoloihin.
Erikoiskuormat: miksi vakiolaitteet epäonnistuvat
Raskaiden tai epätavallisen muotoisten tuotteiden käsittely
Vakiokäyttöiset kääntöpöydän kääreet on suunniteltu erityisesti yhtenäisille, vakaille kuormalavoille, kuten täydellisesti pinottuille aaltopahvilaatikoille. He kamppailevat syvästi erittäin raskaan, liian korkean tai erittäin herkän lastin kanssa. Kun tavallinen kääntöpöytä pyörii, tuotteeseen kohdistetaan voimakas keskipakovoima. Jos pino on ylhäältä painava tai luonnostaan epävakaa, nopea pyöriminen voi helposti saada tuotteen kaatumaan ja törmäämään varaston lattialle kauan ennen kuin suojakalvo ehtii kiinnittää sen.
Toimialakohtaisten ratkaisujen tarve
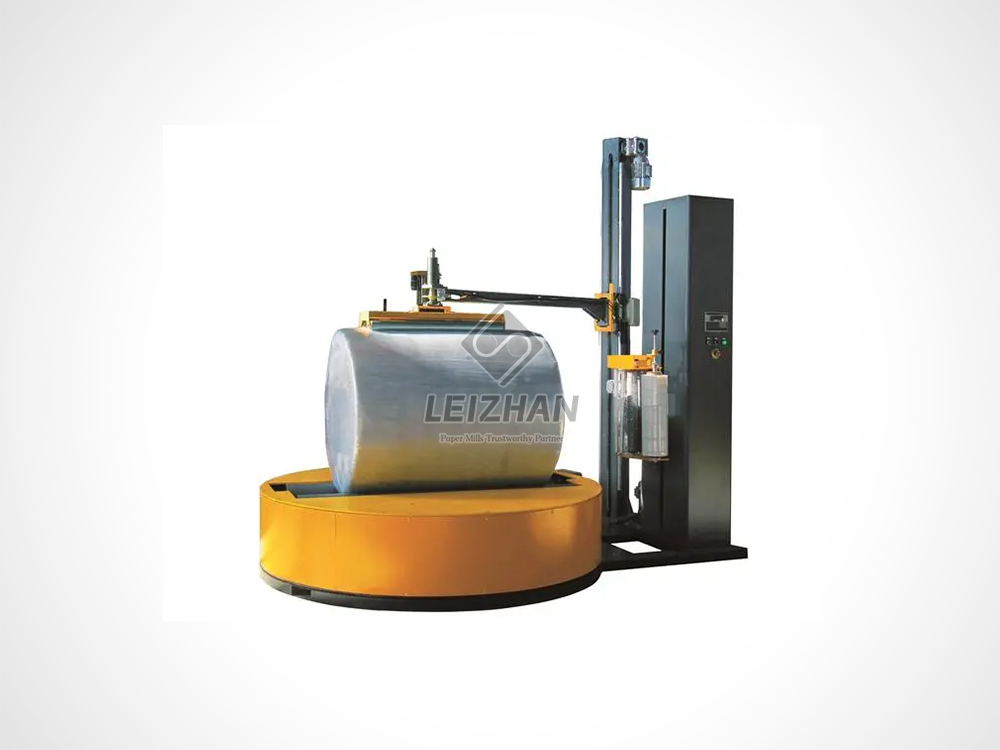
Tietyt raskaan tuotannon alat vaativat erittäin erikoistuneita kiinnitysratkaisuja, joita tavalliset neliömäiset lavakoneet eivät yksinkertaisesti pysty tarjoamaan. Esimerkiksi paperinvalmistusteollisuus käsittelee massiivisia, sylinterimäisiä jumboteloja. Nämä rullat painavat usein 1,5-3 tonnia ja niillä on ainutlaatuinen käsittelydynamiikka. Näissä erittäin erikoistuneissa skenaarioissa vakiovarusteet ovat vaarallisen alhaiset. Tällaisia ainutlaatuisia mittoja käsittelevissä tiloissa on toteutettava toimialakohtaista suunnittelua, jossa käytetään raskaita pneumaattisia ejektoreita ja räätälöityjä radiaalikäärintäjärjestelmiä. Tämä varmistaa, että tuotteet on suojattu ilman rakenteellisten vaurioiden tai katastrofaalisten turvallisuustapahtumien riskiä.
Ydinvertailu: oikean istuvuuden löytäminen
Ymmärtääksesi paremmin, missä hybridikoneet jäävät vajaaksi, on helpompi tarkastella niitä kehittyneiden vaihtoehtojen rinnalla. Seuraavassa taulukossa on eritelty toiminnalliset erot eri pakkausratkaisujen välillä.
| Toimintametrinen |
puoliautomaattinen kääre |
Täysautomaattinen järjestelmätoimialakohtainen |
(esim. Leizhanin paperirullakääre) |
| Huipputeho |
15-30 kuormaa tunnissa |
50-100+ kuormitusta tunnissa |
Nopea jatkuva radiaalinen käärintä |
| Ihmisen riippuvuus |
Korkea; vaatii manuaalisen solmimisen/leikkauksen |
Nolla; PLC integroitu |
Nolla; automaattinen kuljettimen syöttö |
| Painokapasiteetti |
Vakiopaino 2000 kg asti |
Kestävä jopa 3000+ kg |
Suunniteltu yli 3 tonnin sylinterimäisille teloille |
| Filmin tuottotehokkuus |
kohtalainen; alttiita inhimillisille virheille |
Suurin; tasainen 250-300 % esivenytys |
Suurin; optimoitu kaareville pinnoille |
Selkeät merkit, jotka yrityksesi tarvitsee kaluston peruskorjauksen
Kapasiteettiseinään osuminen
Mistä tiedät, milloin siirtymäkoneistostasi on tullut velka eikä omaisuus? Kaikkein räikein merkki osuu kapasiteetin seinään. Kiinteistöpäälliköiden tulee rutiininomaisesti tarkastaa päivittäistä tuotantoaan. Kääritkö jatkuvasti yli 40 lavaa työvuorossa? Käyvätkö trukinkuljettajat usein joutokäynnillä jonossa lastauslaiturissa? Jos pakkausalue sanelee koko toimintasi tahdin, nykyinen kokoonpanosi ei enää palvele yrityksesi tarpeita.
Nousevat työvoimakustannukset ja korkea vaihtuvuus
Toinen lopullinen indikaattori on teollisuuden työvoimakustannusten nousu. Kovan kilpailun työmarkkinoilla kokopäivätyöntekijän maksaminen vain siitä, että hän seisoo koneen vieressä, sitoo muovia ja painaa nappia, on uskomattoman tehotonta palkanlaskennan käyttöä. Aloittaa an Päivitys täysin automatisoituihin järjestelmiin ratkaisee nämä työvoimapulat välittömästi. Sen avulla johto voi siirtää kyseisen työntekijän arvokkaampaan, tuloja tuottavaan tehtävään, kuten laadunvarmistukseen tai lähtevän logistiikan hallintaan.
Säännölliset tuotevaurioraportit
Kiinnitä huomiota jakelukumppaneidesi palautteeseen. Jos asiakkaat tekevät usein valituksia vaurioituneesta tavarasta saapuessaan tai jos rahdinkuljettajat hylkäävät aktiivisesti kuormia näkyvän epävakauden vuoksi, nykyinen turvaprosessisi epäonnistuu. Säännölliset tuotevaurioraportit ovat suora oire riittämättömästä rajoitusvoimasta, mikä osoittaa kiireellisen tarkemman, automatisoidun toimenpiteen tarpeen.
Selvitetään täysin automaattisia vaihtoehtoja pakkauslinjallesi
Saumaton kuljettimien integrointi
Kun yritys vihdoin ylittää puoliautomaattiset rajoitteensa, täysautomaattiset järjestelmät tarjoavat lopullisen, pitkän aikavälin ratkaisun. Yksi tämän edistyneen konetason tärkeimmistä eduista on saumaton kuljettimien integrointi. Nämä kestävät järjestelmät on rakennettu suoraan moottoroituihin rullalinjoihin. Lasti siirtyy vaivattomasti tuotantolinjalta suoraan käärintäalueelle ja ulos pysähdysalueelle PLC-ohjauksella. Tämä integrointi eliminoi kokonaan trukinkuljettajan tarpeen lastata alusta suoraan, mikä parantaa merkittävästi varaston kulkua ja poistaa kokonaan jalankulkuliikenteen vaarat.
Edistyneet automaattisen leikkaamisen ja automaattisen kiinnityksen ominaisuudet
Tarkemmin sanottuna täysautomaattiset järjestelmät poistavat ihmisriippuvuuden kehittyneen koneenrakennuksen ansiosta. Ne on varustettu edistyneillä automaattisella kiinnitys- ja automaattileikkausmekanismilla. Kun lava tulee vyöhykkeelle, mekaaniset puristimet tarttuvat muoviin ja kiinnittävät sen automaattisesti kuormaan. Kun sykli on päättynyt, lämmitetty lanka katkaisee kalvon puhtaaksi ja mekaaninen harja pyyhkii hännän täysin tasaiseksi. Käsittelemällä tarttumista, käärimistä, leikkaamista ja pyyhkimistä itsenäisesti nämä järjestelmät täydentävät syklin kestoa ja takaavat yhtenäisen turvallisuuden jokaiselle lähetykselle.
Johtopäätös
Puoliautomaattinen pakkauskone toimii loistavana aloitustason työkaluna uusille toiminnoille, mutta sen luontaiset puutteet käsittelyn nopeudessa, ergonomisessa turvallisuudessa ja eristyksen johdonmukaisuudessa muuttavat sen lopulta logistiseksi vastuuksi nopeasti kasvaville yrityksille. Vanhojen laitteidesi kasvattamista ei tule pitää toiminnallisena epäonnistumisena, vaan pikemminkin todellisena indikaattorina yrityksesi skaalauksen menestyksestä. Tehdaspäälliköitä kannustetaan tarkastamaan nykyiset sykliaikansa, työvoiman jakaumansa ja materiaalijätteensä jo tänään. Täysautomaattiseen tai toimialakohtaiseen käärintäjärjestelmään siirtyminen poistaa kalliit pullonkaulat, turvaa työvoimasi ja tarjoaa nopean, mitattavissa olevan tuoton sijoitukselle.
Jos laitoksesi osuu näihin käyttökattoihin ja käsittelee erityisiä raskaita kuormia, on aika arvioida korkean suorituskyvyn vaihtoehtoja. Vieraile osoitteessa https://www.leizhanpapertech.com ja tutustu raskaisiin, automaattisiin pakkausratkaisuihin, jotka on räätälöity juuri sinun tuotantotarpeisiisi.
FAQ
Mikä on puoliautomaattisen venytyskääreen maksimikapasiteetti?
Tyypillisesti nämä koneet toimivat maksimissaan noin 20-30 kuormituksella tunnissa. Tämä kapasiteetti riippuu suuresti yksittäisen työntekijän manuaalisesta nopeudesta kiinnitys- ja leikkausvaiheessa sekä tietyn koneen kääntöpöydän kierroslukurajoista. Laitteen työntäminen tämän kynnyksen yli aiheuttaa yleensä vakavia työnkulun pullonkauloja ja käyttömoottorin lisääntynyttä kulumista.
Miten kuljettajan osallistuminen vaikuttaa kuorman vakauteen?
Työntekijöiden on sidottava venytyskalvo käsin lavan pohjaan ennen pyörityksen alkamista. Jos tämä ratkaiseva vaihe tehdään väärin tai liian löysästi, kuormasta puuttuu perustavanlaatuinen pohjapitovoima, joka tarvitaan sen kiinnittämiseen puiseen alustaan. Lisäksi henkilökunta voi manuaalisesti säätää jännitystä ja esivenytysasetuksia henkilökohtaisten mieltymysten perusteella, mikä johtaa erittäin epäjohdonmukaiseen käärintälaatuun eri työvuorojen välillä.
Milloin yrityksen tulisi päivittää puoliautomaattisesta kääreestä täysautomaattiseen kääreeseen?
Laitoksen tulisi vakavasti harkita laitteiden vaihtoa, kun ne jatkuvasti ylittävät 30–40 lavaa tunnissa. Muita merkittäviä indikaattoreita ovat kestämättömän korkeat työvoimakustannukset, jatkuvat trukkien ruuhkat pakkausasemalla, toistuva vaurioituneiden rahtiraporttien saaminen tai tarve integroida koneet suoraan moottoroituun handsfree-kuljetinlinjaan.
Säästääkö puoliautomaattinen joustava kääre kalvoa verrattuna manuaaliseen kääreeseen?
Kyllä, se säästää huomattavasti enemmän materiaalia kuin manuaalinen kääriminen, koska se käyttää sähkökäyttöisiä esivenytysvaunuja, jotka maksimoivat muovin tuoton. Se kuluttaa kuitenkin silti huomattavasti enemmän filmiä kuin täysautomaattinen kone. Tämä ero johtuu ensisijaisesti manuaalisesta leikkauksesta, joka usein johtaa tarpeettoman pitkiin kalvonpäihin ja epäjohdonmukaiseen esivenytyskäyttöön ohjauspaneelia säätävien ihmisten toimesta.
Mikä on täysin automaattiseen venytyskääreeseen päivittämisen todellinen ROI?
Sijoitetun pääoman tuotto saavutetaan kolmen pääkanavan kautta: eliminoi manuaaliseen sidontaan ja leikkaamiseen tarvittavat työtunnit, lyhentää merkittävästi trukin joutoaikaa ja maksimoi kalvon tuoton johdonmukaisella 250-300 % esivenytyssovelluksella. Suuren volyymin laitoksessa nämä yhdistetyt säästöt maksavat koneen hinnan usein 12–18 kuukauden kuluessa.
Kestääkö puoliautomaattinen kääre epäsäännöllisiä tai erittäin raskaita kuormia?
Tavalliset puoliautomaattiset kääntöpöydän kääreet eivät yleensä sovellu erittäin raskaille tai epäsäännöllisille esineille, kuten massiivisille paperirullille tai huippuraskaille laitteille. Pyörivän kääntöpöydän synnyttämä keskipakovoima voi aiheuttaa epävakaiden kuormien kaatumisen. Näissä sovelluksissa tarvitaan erikoistuneita automatisoituja koneita, kuten säteittäisiä kääreitä tai pyöriviä varsikääreitä, pitämään raskas tuote paikallaan, kun kalvokelkka pyörii sen ympäri.


