Einführung
Die Investition in Endverpackungsmaschinen markiert in der Regel den ersten großen Schritt einer Anlage in Richtung betrieblicher Effizienz. Es ersetzt effektiv den mühsamen und körperlich anstrengenden Prozess des manuellen Einwickelns von Hand. Für aufstrebende Vertriebszentren stellt diese Ausrüstung einen bedeutenden Fortschritt bei der Standardisierung der Palettensicherung und der Reduzierung der unmittelbaren Arbeitsbelastung dar. Jüngste Branchenanalysen deuten jedoch auf einen massiven Wandel bei den Lagerautomatisierungsstrategien hin. Da globale Lieferketten mit beispiellosen Durchsatzanforderungen und chronischem Arbeitskräftemangel konfrontiert sind, prüfen Logistikleiter die Altgeräte eingehend. Aktuelle Markttrends offenbaren eine krasse Realität. Während mittelgroße Verpackungslösungen einst der Goldstandard für Anbaubetriebe waren, haben die steigenden Arbeitskosten in der Industrie und die Notwendigkeit strenger, datengesteuerter Durchsatzmetriken ihre mechanischen Grenzen offengelegt.
Moderne Logistikzentren verzichten zunehmend auf hybride Maschinen und setzen stattdessen auf vollständig integrierte, freihändige Systeme. Während a Die Leistung eines halbautomatischen Stretchwicklers ist für Betriebe mit geringem bis mittlerem Volumen ausreichend, in Umgebungen mit hohem Volumen wird er jedoch unweigerlich zu einem Engpass. Wenn man sich in einem schnell wachsenden Werk auf diese Maschinenebene verlässt, entstehen ungewollt neue logistische Hürden. Dazu gehören eine übermäßige menschliche Abhängigkeit, eingeschränkte Verarbeitungsgeschwindigkeiten und höchst inkonsistente Eindämmungsstandards. In dieser technischen Aufschlüsselung werden die spezifischen technischen Einschränkungen halbautomatischer Systeme, die versteckten finanziellen Kosten, die sie verursachen, untersucht und wie Werksleiter feststellen können, wann es endlich Zeit für eine umfassende Überholung der Ausrüstung ist.
Wichtige Erkenntnisse
- Arbeitskräfteabhängigkeit: Die Ausrüstung erfordert ständiges menschliches Eingreifen, um die Folie anzubringen und zu schneiden, wodurch wertvolle Arbeitskräfteressourcen gebunden werden, die für umsatzgenerierende Aufgaben eingesetzt werden könnten.
- Geschwindigkeitsbegrenzungen: Eingeschränkte Verarbeitungsgeschwindigkeiten führen zu erheblichen Produktionsengpässen, insbesondere wenn eine Anlage mehr als 30 bis 40 Paletten pro Stunde sichern muss.
- Qualitätskontrolle: Manuelle Eingriffe führen häufig zu inkonsistenten Rückhaltekräften, was sich negativ auf die Ladungssicherheit während des Transports auswirkt und das Risiko von Produktschäden erhöht.
- Versteckte Kosten: Verschwendete Kunststoff-Verbrauchsmaterialien, lange Wartezeiten beim Gabelstapler und mögliche ergonomische Verletzungen können die anfänglichen Kosteneinsparungen beim Kauf der Maschine schnell zunichte machen.
- Der nächste Schritt: Das Erkennen dieser spezifischen betrieblichen Defizite ist der Hauptauslöser für den Übergang zu einem vollautomatischen System oder einer branchenspezifischen Verpackungslösung.
Die Grenzen eines halbautomatischen Systems verstehen
Definieren der Ausrüstung
Im Bereich der Lagerverpackung zeichnet sich ein halbautomatischer Verpacker durch die gemeinsame Arbeitsteilung zwischen Mensch und Maschine aus. Stellen Sie sich eine belebte Laderampe vor. Die Maschine übernimmt die mechanische Drehung der Last über einen motorisierten Drehteller und verwaltet die vertikale Bewegung des Filmwagens. Der Prozess stagniert jedoch völlig, bis ein Bodenarbeiter die Palette physisch auf die Plattform lädt. Dieser Arbeiter muss sich dann bücken, um die Kunststofffolie manuell an der Holzbasis zu befestigen, den Startknopf an der Platte drücken und warten, bis das Folienende abgeschnitten ist, sobald der Rotationszyklus abgeschlossen ist.
Die Illusion der vollständigen Automatisierung
Werksleiter, die ihre Abläufe skalieren, überschätzen häufig die Autonomie dieser Maschinen. Sie ersparen dem Lagerpersonal unbestreitbar die anstrengende körperliche Arbeit, mit einer schweren Folienrolle schwindelerregende Kreise um eine Palette zu laufen. Allerdings bieten sie keine freihändige Verpackungslinie an, bei der man alles einfach einstellen und vergessen kann. Der Arbeiter bleibt für die Dauer des Prozesses an das Bedienfeld gefesselt. Diese Dynamik erzeugt die trügerische Illusion einer echten Automatisierung und verschlingt gleichzeitig wertvolle Arbeitsstunden.
Der Lautstärkeschwellenwert
Industrietechnische Standards schreiben im Allgemeinen vor, dass diese Hybridwickler für einen Durchsatz von 15 bis 30 Ladungen pro Stunde optimiert sind. Wenn eine Anlage diese kritische Volumenschwelle überschreitet, werden die mechanischen und menschlichen Grenzen der Maschine deutlich sichtbar. Infolgedessen kommt es in der Fabrikhalle schnell zu einer Überlastung der Arbeitsabläufe, was zu geringeren Erträgen aus der Arbeitseffizienz und zu erheblichen Störungen des Lagerflusses führt.
Die versteckten Kosten einer hohen menschlichen Abhängigkeit
Wertvolle Arbeitskraft binden
Der größte Nachteil dieser Übergangsmaschinerie ist die Konstante eine Einbindung des Bedieners erforderlich. Für jede einzelne Palette ist Durch diesen schrittweisen Eingriff entsteht ein stark fragmentierter Arbeitsablauf. Anstatt Aufträge zu kommissionieren, Lagerbestände zu verwalten oder Qualitätssicherung durchzuführen, ist ein Mitarbeiter im Wesentlichen gezwungen, auf einen sich drehenden Plattenspieler aufzupassen. Im Laufe einer Woche summieren sich diese Leerlaufzeiten zu ganzen Schichten verschwendeter Arbeitsstunden. Diese Stunden hätten für weitaus produktivere, umsatzsteigernde Aktivitäten verwendet werden können.
Wartezeiten und Ineffizienz bei Gabelstaplern
Darüber hinaus geht diese Ineffizienz weit über die Person hinaus, die das Bedienfeld verwaltet. Da der Sicherungsvorgang manuelles Binden und Schneiden erfordert, sitzen Gabelstaplerfahrer oft untätig da. Sie trommeln mit den Fingern auf dem Lenkrad, während sie darauf warten, dass der Wickelvorgang abgeschlossen ist. In einem Distributionszentrum mit hohem Volumen stört ein Gabelstaplerfahrer, der nur zwei zusätzliche Minuten pro Palette wartet, den Rhythmus der gesamten Etage. Dieser Kaskadeneffekt führt zu einem massiven Verlust der gesamten Logistikproduktivität und treibt die Kosten pro versendeter Einheit erheblich in die Höhe.
Langsamere Verarbeitungsgeschwindigkeiten und Produktionsengpässe
Die Obergrenze für Paletten pro Stunde
In schnelllebigen Fertigungsumgebungen ist die Die Zykluszeit einer Verpackungsstation ist eine entscheidende Kennzahl. Die Verarbeitungsgeschwindigkeit eines Halbautomaten wird durch zwei Faktoren streng begrenzt. Erstens ist die maximale sichere Rotationsgeschwindigkeit des Plattenspielers, normalerweise etwa 12 bis 15 U/min. An zweiter Stelle steht die körperliche Beweglichkeit des menschlichen Arbeiters. Unter Berücksichtigung der manuellen Befestigungs- und Schneidphasen dauert ein vollständiger Ladezyklus normalerweise zwei bis drei Minuten. Im krassen Gegensatz dazu erfordern vollautomatische Systeme keinen physischen Eingriff und können eine Palette in weniger als 60 Sekunden nahtlos verarbeiten. Wenn die Leistung einer Anlage 50 gesicherte Paletten pro Stunde erfordert, kann die Hybridmaschine mit der mathematischen Realität einfach nicht mithalten.
Der Dominoeffekt auf die Lieferkette
Wenn sich an der Endverpackungsstation ein Engpass bildet, existiert dieser nicht im Vakuum. Es löst stromaufwärts einen starken Dominoeffekt aus. Produktionslinien müssen möglicherweise langsamer fahren, um ein Überlaufen zu verhindern. Kommissionierungsprozesse stauen sich schnell in der Fabrikhalle ab und blockieren wichtige Transitgänge. Letztendlich führt diese logistische Überlastung zu verpassten Versandfristen, verzögerten ausgehenden Frachten und angespannten Beziehungen zu Endkunden, die präzise und pünktliche Lieferungen erwarten.
Beeinträchtigte Ladungssicherheit und Materialverschwendung
Das menschliche Element in der Eindämmungstruppe
Das primäre technische Ziel beim Aufbringen von Stretchfolie besteht darin, eine optimale Rückhaltekraft zu erreichen, also den Quetschdruck, der eine Ladung zusammenhält. Bedauerlicherweise, Die Ladungsstabilität hängt ganz davon ab, wie der Arbeiter gleich zu Beginn der Sequenz den Kunststoff an der Palette befestigt. Wenn ein Arbeiter das Folienende hastig einklemmt oder es locker an der Holzunterlage festbindet, versagen die kritischen Bodenfolien unweigerlich. Wenn sich diese grundlegenden Umhüllungen lockern, ist der gesamte Stapel während des Transports sehr anfällig für Verschiebungen, Schiefstellungen oder katastrophale Stürze. Darüber hinaus manipulieren Mitarbeiter die Spannungseinstellungen häufig aufgrund persönlicher Vorlieben und nicht aufgrund technischer Standards. Dadurch ist eine einheitliche Sicherheit über verschiedene Betriebsschichten hinweg kaum zu gewährleisten.
Die finanziellen Auswirkungen verschwendeter Stretchfolie
Manuelle Eingriffe treiben auch die Kosten für Verbrauchsmaterialien erheblich in die Höhe. Wenn Arbeiter die Folie am Ende einer Drehung von Hand aufschneiden, hinterlassen sie häufig lange, gezackte Folienenden. Diese schlampigen Enden sehen für Empfangskunden nicht nur unprofessionell aus, sondern stellen im Laufe der Zeit auch eine unglaubliche Menge an verschwendetem Plastik dar. Wenn außerdem die Spannungseinstellungen manuell heruntergeregelt werden, um lästige Folienrisse zu verhindern, nutzt die Maschine ihre motorischen Vordehnungsfunktionen nicht effizient aus. Dieses Versehen kostet ein wachsendes Unternehmen jährlich Tausende von Dollar an überschüssigen Materialeinkäufen.
Sicherheit am Arbeitsplatz und ergonomische Gefahren
Gabelstaplerverkehr und Fußgängernähe
Arbeitssicherheit bleibt für Werksleiter auf der ganzen Welt ein vorrangiges Anliegen. Eine halbautomatische Verpackungsmaschine schafft von Natur aus eine gefährliche Betriebszone, da ein Fußgänger den aktiven Verpackungsbereich ständig betreten und verlassen muss. Bei dieser Grundfläche handelt es sich genau um den Raum, in dem schwere Gabelstapler aktiv rückwärts fahren, Paletten laden und entladen. Diese gefährliche Überschneidung von Fußgängerverkehr und schwerem Maschinenverkehr erhöht die statistische Wahrscheinlichkeit von Arbeitsunfällen und schweren Unfällen erheblich.
Wiederholte Bewegung und körperliche Belastung
Abgesehen von den Gefahren im Fahrzeugverkehr stellen die mit diesen Maschinen verbundenen manuellen Aufgaben auch erhebliche ergonomische Belastungen dar. Die Arbeiter müssen sich wiederholt auf Bodenhöhe bücken, um die Folie zu befestigen, und sich dann noch einmal bücken, um die Folie aufzuschneiden und das Ende flach abzuwischen. Das 40- bis 50-malige Ausführen dieser wiederholten Beugebewegung pro Schicht stellt eine enorme, kumulative Belastung für den unteren Rücken und die Knie dar. Über Monate und Jahre hinweg führt diese sich wiederholende Bewegung häufig zu Muskel-Skelett-Erkrankungen, was zu erhöhten Schadensersatzansprüchen der Arbeitnehmer und erhöhten Fehlzeiten der Arbeitnehmer führt.
Speziallasten: Warum Standardausrüstung versagt
Umgang mit schweren oder ungewöhnlich geformten Produkten
Standard-Drehtischwickler sind speziell für gleichmäßige, stabile Paletten, wie zum Beispiel perfekt gestapelte Wellpappkartons, konzipiert. Sie haben große Probleme mit extrem schwerer, übermäßig hoher oder äußerst zerbrechlicher Ladung. Wenn sich ein normaler Drehteller dreht, wirkt eine starke Zentrifugalkraft auf das Produkt. Wenn der Stapel kopflastig oder von Natur aus instabil ist, kann die schnelle Rotation leicht dazu führen, dass das Produkt umkippt und auf den Lagerboden fällt, lange bevor die Schutzfolie es sichern kann.
Der Bedarf an branchenspezifischen Lösungen
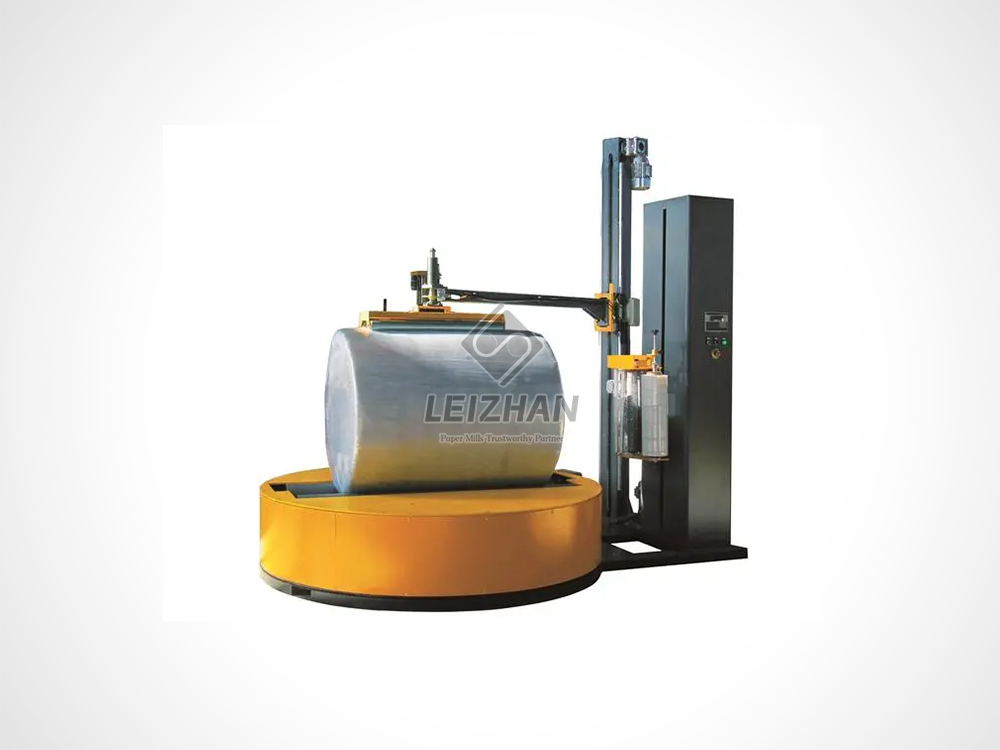
Bestimmte Branchen der Schwerindustrie erfordern hochspezialisierte Sicherungslösungen, die Standardmaschinen für quadratische Paletten einfach nicht bieten können. Beispielsweise handelt es sich bei der Papierherstellung um riesige, zylindrische Jumborollen. Diese Rollen wiegen oft zwischen 1,5 und 3 Tonnen und verfügen über eine einzigartige Fahrdynamik. In diesen hochspezialisierten Szenarien ist die Standardausrüstung gefährlich unzureichend. Anlagen, die solch einzigartige Abmessungen verarbeiten, müssen branchenspezifische Technik implementieren und leistungsstarke pneumatische Auswerfer und maßgeschneiderte radiale Verpackungssysteme verwenden. Dadurch wird sichergestellt, dass Produkte gesichert sind, ohne dass das Risiko von Strukturschäden oder katastrophalen Sicherheitsvorfällen besteht.
Kernvergleich: Die richtige Passform finden
Um besser zu verstehen, wo Hybridmaschinen ihre Schwächen haben, ist es hilfreich, sie neben fortschrittlichen Alternativen zu betrachten. In der folgenden Tabelle werden die betrieblichen Unterschiede zwischen verschiedenen Verpackungslösungen aufgeschlüsselt.
| Operative metrische |
halbautomatische Verpackungsmaschine, |
vollautomatisches System, |
branchenspezifisch (z. B. Leizhan-Papierrollenverpackungsmaschine) |
| Spitzendurchsatz |
15 - 30 Ladungen pro Stunde |
50 - 100+ Ladungen pro Stunde |
Kontinuierliche radiale Hochgeschwindigkeitsverpackung |
| Menschliche Abhängigkeit |
Hoch; erfordert manuelles Binden/Schneiden |
Null; SPS integriert |
Null; automatisierte Förderbandzuführung |
| Gewichtskapazität |
Standardmäßig bis 2.000 kg |
Schwerlastlast bis 3.000+ kg |
Entwickelt für zylindrische Rollen mit einem Gewicht von mehr als 3 Tonnen |
| Effizienz der Filmausbeute |
Mäßig; anfällig für menschliches Versagen |
Maximal; gleichmäßige Vordehnung von 250–300 % |
Maximal; optimiert für gekrümmte Oberflächen |
Deutliche Anzeichen dafür, dass Ihr Unternehmen eine Geräteüberholung benötigt
An die Kapazitätsgrenze stoßen
Woher wissen Sie, wann Ihre Übergangsmaschinerie zu einer Belastung und nicht zu einem Vermögenswert geworden ist? Das auffälligste Zeichen ist das Erreichen der Kapazitätsgrenze. Facility Manager sollten ihren täglichen Durchsatz regelmäßig überprüfen. Verpacken Sie regelmäßig mehr als 40 Paletten pro Schicht? Stehen Ihre Gabelstaplerfahrer häufig in der Schlange an der Laderampe? Wenn der Verpackungsbereich das Tempo Ihres gesamten Betriebs bestimmt, genügt Ihre aktuelle Einrichtung nicht mehr Ihren Geschäftsanforderungen.
Steigende Arbeitskosten und hohe Fluktuation
Ein weiterer eindeutiger Indikator sind die steigenden Kosten für Industriearbeit. Auf einem hart umkämpften Arbeitsmarkt ist es eine unglaublich ineffiziente Verwendung der Lohn- und Gehaltsabrechnung, einen Vollzeitbeschäftigten nur dafür zu bezahlen, dass er neben einer Maschine steht, Plastik festbindet und einen Knopf drückt. Initiierung einer Ein Upgrade auf vollautomatische Systeme löst diesen Arbeitskräftemangel sofort. Es ermöglicht dem Management, diesen Mitarbeiter einer wertvolleren, umsatzgenerierenden Aufgabe wie der Qualitätssicherung oder dem Outbound-Logistikmanagement zuzuweisen.
Häufige Produktschadensberichte
Achten Sie genau auf das Feedback Ihrer Vertriebspartner. Wenn sich Kunden häufig über beschädigte Waren bei der Ankunft beschweren oder wenn Frachtführer Ladungen aufgrund sichtbarer Instabilität aktiv zurückweisen, schlägt Ihr aktueller Sicherungsprozess fehl. Häufige Meldungen über Produktschäden sind ein direktes Symptom unzureichender Eindämmungskräfte und signalisieren die dringende Notwendigkeit eines präziseren, automatisierten Eingreifens.
Entdecken Sie vollautomatische Alternativen für Ihre Verpackungslinie
Nahtlose Förderbandintegration
Wenn ein Unternehmen endlich über die Grenzen der Halbautomatisierung hinauswächst, bieten vollautomatische Systeme eine definitive, langfristige Lösung. Einer der Hauptvorteile dieser fortschrittlichen Maschinenstufe ist die nahtlose Integration von Förderbändern. Diese robusten Systeme werden direkt in motorisierte Rollenlinien eingebaut. Die Fracht bewegt sich mühelos von der Produktionslinie über eine SPS-Steuerung direkt in die Verpackungszone und wieder hinaus in den Bereitstellungsbereich. Durch diese Integration ist es nicht mehr erforderlich, dass ein Gabelstaplerfahrer die Plattform direkt belädt, was den Lagerfluss drastisch verbessert und Gefahren für den Fußgängerverkehr vollständig beseitigt.
Erweiterte Funktionen zum automatischen Schneiden und automatischen Anbringen
Konkret beseitigen vollautomatische Systeme die Abhängigkeit des Menschen durch ausgefeilte Maschinentechnik. Sie sind mit fortschrittlichen automatischen Befestigungs- und automatischen Schneidmechanismen ausgestattet. Wenn eine Palette in die Zone gelangt, greifen mechanische Klammern den Kunststoff und befestigen ihn automatisch an der Ladung. Sobald der Zyklus beendet ist, trennt ein erhitzter Draht die Folie sauber und eine mechanische Bürste wischt das Ende vollkommen flach. Indem diese Systeme das Greifen, Verpacken, Schneiden und Abwischen autonom übernehmen, perfektionieren diese Systeme die Zykluszeit und garantieren eine einheitliche Sicherheit bei jeder einzelnen Sendung.
Abschluss
Während eine halbautomatische Verpackungsmaschine als fantastisches Einstiegswerkzeug für aufstrebende Unternehmen dient, wird sie aufgrund ihrer inhärenten Mängel in Bezug auf Verarbeitungsgeschwindigkeit, ergonomische Sicherheit und Eindämmungskonsistenz letztendlich zu einem logistischen Problem für schnell wachsende Unternehmen. Das Überwachsen Ihrer Altgeräte sollte nicht als Betriebsausfall angesehen werden, sondern vielmehr als echter Indikator für den Erfolg Ihrer Geschäftsskalierung. Werksleitern wird dringend empfohlen, ihre aktuellen Zykluszeiten, Arbeitszuteilungen und Materialverschwendung heute zu überprüfen. Der Übergang zu einem vollautomatischen oder branchenspezifischen Verpackungssystem beseitigt kostspielige Engpässe, schützt Ihre Mitarbeiter und sorgt für eine schnelle, messbare Kapitalrendite.
Wenn Ihre Anlage an diese Betriebsgrenzen stößt und spezielle Schwerlasten zu bewältigen hat, ist es an der Zeit, Alternativen mit hohem Durchsatz zu prüfen. Besuchen Sie https://www.leizhanpapertech.com, um leistungsstarke, automatisierte Verpackungslösungen zu entdecken, die genau auf Ihre Produktionsanforderungen zugeschnitten sind.
FAQ
Was ist die maximale Kapazität eines halbautomatischen Stretchwicklers?
Typischerweise erreichen diese Maschinen maximal etwa 20 bis 30 Ladungen pro Stunde. Diese Kapazität hängt stark von der manuellen Geschwindigkeit des einzelnen Arbeiters während der Anbringungs- und Schneidphase sowie von den Drehzahlgrenzen des Drehtellers der jeweiligen Maschine ab. Wird die Ausrüstung über diesen Schwellenwert hinaus beansprucht, führt dies in der Regel zu schwerwiegenden Arbeitsengpässen und erhöhtem Verschleiß des Antriebsmotors.
Wie wirkt sich die Einbindung des Bedieners auf die Ladungsstabilität aus?
Arbeiter müssen die Stretchfolie manuell am Boden der Palette befestigen, bevor die Rotation beginnt. Wenn dieser entscheidende Schritt falsch oder zu locker ausgeführt wird, fehlt der Ladung die nötige Grundhaltekraft, um sie am Holzuntergrund zu befestigen. Darüber hinaus kann es sein, dass das Personal die Spannungs- und Vordehnungseinstellungen je nach persönlichen Vorlieben manuell anpasst, was zu einer stark inkonsistenten Wickelqualität zwischen verschiedenen Betriebsschichten führt.
Wann sollte ein Unternehmen von einer halbautomatischen auf eine vollautomatische Verpackungsmaschine umsteigen?
Eine Einrichtung sollte einen Gerätewechsel ernsthaft in Betracht ziehen, wenn sie dauerhaft mehr als 30 bis 40 Paletten pro Stunde produziert. Weitere wichtige Indikatoren sind unhaltbar hohe Arbeitskosten, ständiger Gabelstaplerstau an der Verpackungsstation, häufige Berichte über beschädigte Frachten oder die Notwendigkeit, die Maschinen direkt in eine motorisierte, freihändige Förderstrecke zu integrieren.
Spart ein halbautomatischer Stretchwickler Folie im Vergleich zum manuellen Wickeln?
Ja, es spart erheblich mehr Material als das manuelle Verpacken von Hand, da angetriebene Vordehnschlitten verwendet werden, die die Ausbeute des Kunststoffs maximieren. Allerdings verschwendet es immer noch deutlich mehr Film als ein Vollautomat. Diese Diskrepanz ist in erster Linie auf manuelles Schneiden zurückzuführen, das häufig zu unnötig langen Folienenden führt, sowie auf eine inkonsistente Nutzung der Vordehnung durch menschliche Bediener, die das Bedienfeld anpassen.
Wie hoch ist der tatsächliche ROI eines Upgrades auf einen vollautomatischen Stretchwickler?
Die Kapitalrendite wird über drei Hauptkanäle erzielt: Eliminierung der Arbeitsstunden, die für das manuelle Binden und Schneiden erforderlich sind, drastische Reduzierung der Standzeiten des Gabelstaplers und Maximierung der Folienausbeute durch gleichmäßige Vordehnung von 250–300 %. Bei einer Großanlage amortisieren sich diese kombinierten Einsparungen oft innerhalb von 12 bis 18 Monaten.
Kann ein halbautomatischer Wickler unregelmäßige oder extrem schwere Ladungen verarbeiten?
Herkömmliche halbautomatische Drehtischwickler sind im Allgemeinen nicht für extrem schwere oder unregelmäßige Gegenstände wie massive Papierrollen oder kopflastige Geräte geeignet. Die durch den sich drehenden Drehteller erzeugte Zentrifugalkraft kann dazu führen, dass instabile Lasten umkippen. Für diese Anwendungen sind spezielle automatisierte Maschinen wie Radialwickler oder Rotationsarmwickler erforderlich, um das schwere Produkt stationär zu halten, während sich der Folienwagen um es dreht.


