Bevezetés
A sorvégi csomagológépekbe való befektetés általában az üzem első jelentős lépése a működési hatékonyság felé. Hatékonyan helyettesíti a fárasztó, fizikailag megerőltető kézi kézi pakolás folyamatát. A feltörekvő elosztóközpontok számára ez a berendezés jelentős előrelépést jelent a raklaprögzítés szabványosítása és az azonnali munkaterhelés csökkentése terén. A legutóbbi iparági elemzés azonban a raktárautomatizálási stratégiák hatalmas elmozdulását jelzi. Mivel a globális ellátási láncok példátlan teljesítményigényekkel és krónikus munkaerőhiánnyal néznek szembe, a logisztikai igazgatók szigorúan ellenőrzik a régi berendezéseket. A jelenlegi piaci trendek éles valóságot tárnak fel. Míg a középkategóriás csomagolási megoldások egykor a termesztő létesítmények aranystandardja volt, az ipari munkaerő növekvő költségei és a szigorú, adatvezérelt átviteli mérőszámok szükségessége felfedte a mechanikus mennyezetet.
A modern teljesítési központok egyre inkább elhagyják a hibrid gépeket a teljesen integrált, kihangosító rendszerek helyett. Míg a A félautomata Stretch Wrapper megfelelő teljesítményt nyújt az alacsony és közepes volumenű műveleteknél, elkerülhetetlenül szűk keresztmetszetté válik nagy volumenű környezetben. Ha egy gyorsan skálázódó üzemben erre a gépszintre támaszkodunk, ez akaratlanul is új logisztikai akadályokat teremt. Ezek közé tartozik a túlzott emberi függőség, a korlátozott feldolgozási sebesség és a rendkívül következetlen elszigetelési szabványok. Ez a műszaki bontás feltárja a félautomata rendszerek sajátos mérnöki korlátait, az ezekben felmerülő rejtett pénzügyi költségeket, és azt, hogy az üzemvezetők hogyan határozhatják meg, mikor van végre egy átfogó berendezés-felújítás ideje.
Kulcs elvitelek
- Munkaerő-függőség: A berendezés folyamatos emberi beavatkozást igényel a fólia rögzítéséhez és vágásához, lekötve értékes munkaerő-erőforrásokat, amelyeket bevételtermelő feladatokban lehetne hasznosítani.
- Sebességkorlátok: A korlátozott feldolgozási sebesség súlyos termelési szűk keresztmetszeteket okoz, különösen akkor, ha egy létesítménynek óránként több mint 30-40 raklapot kell rögzítenie.
- Minőségellenőrzés: A kézi beavatkozás gyakran inkonzisztens visszatartó erőhöz vezet, ami negatívan befolyásolja a rakomány biztonságát a szállítás során, és növeli a termék sérülésének kockázatát.
- Rejtett költségek: Az elpazarolt műanyag fogyóeszközök, a hosszú targonca várakozási idők és az esetleges ergonómiai sérülések gyorsan érvényteleníthetik a gép megvásárlásával járó kezdeti költségmegtakarítást.
- A következő lépés: Ezeknek a konkrét működési hiányosságoknak a felismerése az elsődleges katalizátor a teljesen automatikus rendszerre vagy az iparág-specifikus csomagolási megoldásra való átálláshoz.
A félig automatizált rendszer korlátainak megértése
A berendezés meghatározása
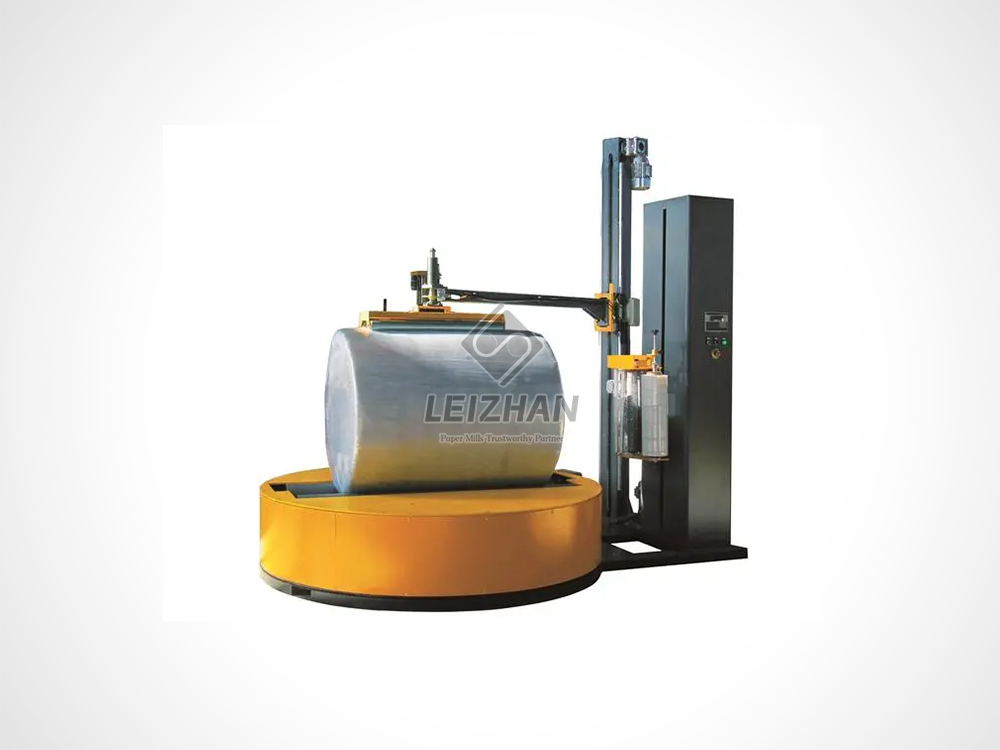
A raktári csomagolás területén a félautomata csomagolóanyagot az ember és a gép közötti megosztott munkamegosztás határozza meg. Képzeljen el egy forgalmas rakodódokkot. A gépezet egy motoros forgótányéron keresztül kezeli a rakomány mechanikus elforgatását és kezeli a fóliakocsi függőleges mozgását. A folyamat azonban teljesen stagnál mindaddig, amíg egy padlómunkás fizikailag fel nem rakja a raklapot a platformra. A dolgozónak le kell hajolnia, hogy manuálisan hozzákösse a műanyag fóliát a fa alaphoz, meg kell nyomnia az indítógombot a panelen, és meg kell várnia, hogy levágja a fólia végét, miután a forgatási ciklus véget ért.
A teljes automatizálás illúziója
Az üzemi menedzserek, akik a tevékenységüket méretezték, gyakran túlbecsülik e gépek autonómiáját. Tagadhatatlanul megkímélik a raktári személyzetet a hátba törő fizikai munkától, amikor szédítő köröket járnak egy raklap körül egy nehéz filmtekercs segítségével. Mégsem kínálnak kihangosított, „állítsd be és felejtsd el” csomagolósort. A dolgozó a vezérlőpulthoz kötve marad a folyamat időtartama alatt. Ez a dinamika a valódi automatizálás megtévesztő illúzióját kelti, miközben értékes munkaórákat vesz fel.
A hangerő küszöb
Az iparági mérnöki szabványok általában azt írják elő, hogy ezeket a hibrid burkolatokat óránként 15-30 terhelésre optimalizálják. Amikor egy létesítmény túllépi ezt a kritikus térfogati küszöböt, a gép mechanikai és emberi korlátai kirívóan nyilvánvalóvá válnak. Következésképpen a munkafolyamat torlódása gyorsan felhalmozódik a gyárban, ami a munkaerő hatékonyságának csökkenéséhez és a raktári áramlás súlyos megzavarásához vezet.
A magas emberi függőség rejtett ára
Értékes munkaerő lekötése
Ennek az átmeneti gépezetnek a legjelentősebb hátránya az állandó a kezelő közreműködését . minden egyes raklapnál megkövetelték Ez a lépésről lépésre történő beavatkozás erősen töredezett munkafolyamatot hoz létre. Ahelyett, hogy komissiózna rendeléseket, készletet kezelne vagy minőségbiztosítást végezne, az alkalmazott lényegében arra kényszerül, hogy egy forgó lemezjátszót vigyázzon. Egy hét leforgása alatt ezek a tétlen percek teljes műszakokká válnak elpazarolt munkaórákká. Ezeket az órákat sokkal produktívabb, bevételnövelő tevékenységekre lehetett volna fordítani.
A targonca várakozási ideje és a hatékonyság hiánya
Ezenkívül ez a hatástalanság jóval túlmutat a központot kezelő egyénen. Mivel a rögzítési folyamat kézi kötözést és vágást igényel, a targoncavezetők gyakran tétlenül ülnek. Ujjaikkal a kormányon dobognak, miközben várják, hogy a tekercselés véget érjen. Egy nagy volumenű elosztóközpontban egy targoncavezető, aki raklaponként mindössze két plusz percet vár, megzavarja az egész padló ritmusát. Ez a lépcsőzetes hatás a teljes logisztikai termelékenység jelentős csökkenését eredményezi, és jelentősen megnöveli a szállított egységenkénti költséget.
Lassabb feldolgozási sebesség és gyártási szűk keresztmetszetek
Az óránkénti raklap felső határa
A gyors ütemű gyártási környezetekben a ciklusideje egy gyártási vagy megszakítási mérőszám. a csomagolóállomás A félautomata gépek feldolgozási sebességét szigorúan két tényező korlátozza. Az első a forgótányér maximális biztonságos forgási sebessége, általában 12-15 ford./perc. A második az emberi munkás fizikai mozgékonysága. A kézi rögzítési és vágási fázisokat figyelembe véve a teljes terhelési ciklus általában 2-3 percet vesz igénybe. Ezzel szemben a teljesen automatizált rendszerek semmilyen fizikai beavatkozást nem igényelnek, és zökkenőmentesen dolgoznak fel egy raklapot kevesebb, mint hatvan másodperc alatt. Amikor egy létesítmény teljesítménye óránként 50 rögzített raklapot igényel, a hibrid gép egyszerűen nem tud lépést tartani a matematikai valósággal.
A Domino-effektus az ellátási láncra
Amikor egy szűk keresztmetszet képződik a sor végén lévő csomagolóállomáson, az nem létezik vákuumban. Súlyos dominóhatást vált ki az áramlás irányában. A túlcsordulás elkerülése érdekében a gyártósorok lelassulhatnak. A komissiózási folyamatok gyorsan visszaállnak a gyárba, elzárva a létfontosságú tranzitfolyosókat. Végső soron ez a logisztikai torlódás a szállítási határidők elmulasztásához, a kimenő szállítmányok késéséhez és a végfelhasználókkal való feszült kapcsolatokhoz vezet, akik precíz, időben történő szállítást várnak el.
Kompromittált rakománybiztonság és anyaghulladék
Az emberi elem a visszatartó erőben
A sztreccsfólia alkalmazásának elsődleges mérnöki célja az optimális visszatartó erő elérése, amely a terhelést összetartó szorító nyomás. Sajnos, A rakomány stabilitása teljes mértékben azon múlik, hogy a munkás a műveletsor legelején hogyan rögzíti a műanyagot a raklaphoz. Ha egy munkás sietve felhúzza a fólia farkát, vagy lazán hozzáköti a fa alaphoz, a kritikus alsó tekercsek elkerülhetetlenül meghiúsulnak. Amikor ezek az alapozó burkolatok meglazulnak, az egész köteg nagyon érzékeny lesz az elmozdulásra, dőlésre vagy katasztrofális felborulásra szállítás közben. Ezenkívül a személyzet gyakran módosítja a feszültségbeállításokat személyes preferenciák alapján, nem pedig mérnöki szabványok alapján. Ez gyakorlatilag lehetetlenné teszi az egységes biztonság garantálását a különböző műszakokban.
Az elpazarolt sztreccsfilm pénzügyi hatása
A kézi beavatkozás a fogyasztási kiadásokat is jelentősen megnöveli. Amikor a dolgozók a forgatás végén kézzel szelelik a fóliát, gyakran hosszú, szaggatott fóliafarkat hagynak hátra. Ezek a hanyag végek nemcsak professzionálisnak tűnnek a fogadó ügyfelek számára, hanem idővel elképesztő mennyiségű elpazarolt műanyagot is jelentenek. Ezen túlmenően, ha a feszesség beállításait manuálisan tárcsázzák le, hogy megakadályozzák a bosszantó fóliatörést, a gép nem tudja hatékonyan kihasználni a meghajtott előfeszítési képességeit. Ez a felügyelet évente több ezer dollárba kerül egy növekvő vállalkozásnak a felesleges anyagbeszerzések miatt.
Munkahelyi biztonsági és ergonómiai veszélyek
Targonca forgalom és gyalogos közelség
Az ipari biztonság továbbra is kiemelt gondot jelent az üzemvezetők számára szerte a világon. A félautomata csomagolóanyag eleve veszélyes működési zónát hoz létre azáltal, hogy megköveteli a gyalogos dolgozótól, hogy folyamatosan ki-be lépjen az aktív csomagolási területre. Ez a hely pontosan ugyanaz a hely, ahol a nehéz targoncák aktívan tolatnak, rakodnak be és rakodnak ki. A gyalogosok mozgásának és a nehézgépforgalomnak ez a veszélyes átfedése jelentősen megnöveli a munkahelyi ütközések és súlyos balesetek statisztikai valószínűségét.
Ismétlődő mozgás és fizikai megerőltetés
A járművek közlekedési veszélyein túl az ehhez a géphez kapcsolódó manuális feladatok komoly ergonómiai megterhelést jelentenek. A dolgozóknak ismételten le kell hajolniuk a padló szintjére, hogy rögzítsék a fóliát, majd ismét le kell hajolniuk, hogy felszeleteljék a műanyagot, és laposra töröljék a farkát. Ha ezt az ismétlődő hajlító mozgást műszakonként 40-50-szer hajtjuk végre, hatalmas, kumulatív terhelést okoz a hát alsó részén és a térdben. Hónapokon és éveken keresztül ez az ismétlődő mozgás gyakran mozgásszervi megbetegedésekhez vezet, ami a munkavállalók megnövekedett kártérítési igényét és a munkavállalói hiányzások növekedését eredményezi.
Speciális terhelések: Miért hibásodnak meg a szabványos berendezések?
Nehéz vagy szokatlan alakú termékek kezelése
A szabványos forgótányér-csomagolókat kifejezetten egységes, stabil raklapokhoz, például tökéletesen egymásra rakott hullámkarton dobozokhoz tervezték. Mélyen küzdenek a rendkívül nehéz, túl magas vagy nagyon törékeny rakományokkal. Amikor egy szabványos forgótányér forog, erőteljes centrifugális erő hat a termékre. Ha a köteg túlsúlyos vagy eredendően instabil, a gyors forgás miatt a termék könnyen felborulhat és a raktár padlójára csapódhat, jóval azelőtt, hogy a védőfólia rögzíthetné.
Az iparág-specifikus megoldások szükségessége
Egyes nehézgyártási ágazatok olyan speciális rögzítési megoldásokat igényelnek, amelyeket a hagyományos négyzet alakú raklapos gépek egyszerűen nem tudnak biztosítani. Például a papírgyártó ipar hatalmas, hengeres jumbo tekercsekkel foglalkozik. Ezek a tekercsek gyakran 1,5-3 tonna tömegűek, és egyedi kezelési dinamikával rendelkeznek. Ezekben a rendkívül speciális forgatókönyvekben az alapfelszereltség veszélyesen elmarad. Az ilyen egyedi méretekkel foglalkozó létesítményeknek iparág-specifikus tervezést kell megvalósítaniuk, nagy teherbírású pneumatikus kilökőket és testreszabott radiális csomagolórendszereket használva. Ez biztosítja a termékek biztonságát a szerkezeti károsodás vagy katasztrofális biztonsági események kockázata nélkül.
Alapvető összehasonlítás: a megfelelő illeszkedés megtalálása
Ahhoz, hogy jobban megértsük, hol maradnak el a hibrid gépek, segít a fejlett alternatívák mellett megtekinteni őket. Az alábbi táblázat a különböző csomagolási megoldások működési különbségeit részletezi.
| Működési metrikus |
félautomata csomagológép, |
teljesen automatikus, iparág-specifikus rendszer |
(pl. Leizhan papírtekercs-csomagoló) |
| Csúcsáteresztőképesség |
15-30 terhelés óránként |
50-100+ terhelés óránként |
Nagy sebességű folyamatos radiális tekercselés |
| Emberi függőség |
Magas; kézi kötözést/vágást igényel |
Nulla; Integrált PLC |
Nulla; automatizált szállítószalag adagolás |
| Súly kapacitás |
Normál 2000 kg-ig |
Nagy teherbírás 3000+ kg-ig |
3+ tonnás hengeres tekercsekhez tervezték |
| Film hozamhatékonyság |
Mérsékelt; hajlamos az emberi tévedésre |
Maximális; egyenletes 250-300%-os előfeszítés |
Maximális; ívelt felületekre optimalizálva |
Egyértelmű jelek jelzik, hogy vállalkozásának berendezés-felújításra van szüksége
Ütés a kapacitásfalnak
Honnan tudhatja, hogy az átmeneti gépezet nem eszköz, hanem kötelezettség lett? A legszembetűnőbb jel a kapacitás falának ütközése. A létesítménykezelőknek rutinszerűen ellenőrizniük kell napi teljesítményüket. Folyamatosan több mint 40 raklapot csomagol be műszakonként? Targoncavezetői gyakran alapjáraton járnak a sorban a rakodókon? Ha a csomagolási terület határozza meg az egész művelet ütemét, akkor a jelenlegi beállítás már nem szolgálja üzleti igényeit.
Emelkedő munkaerőköltségek és magas forgalom
Egy másik meghatározó mutató az ipari munkaerő növekvő költsége. Egy erős versenyhelyzetben lévő munkaerőpiacon hihetetlenül nem hatékony a bérszámfejtés, ha egy teljes munkaidős dolgozót csak azért fizetnek, hogy a gép mellett álljanak, műanyagot kössenek, és megnyomják a gombot. Kezdeményezése egy a teljesen automatizált rendszerekre való frissítés azonnal megoldja ezeket a munkaerőhiányokat. Lehetővé teszi a menedzsmentnek, hogy átcsoportosítsa a dolgozót egy értékesebb, bevételt generáló feladatra, mint például a minőségbiztosítás vagy a kimenő logisztikai menedzsment.
Gyakori terméksérülési jelentések
Fokozottan ügyeljen a disztribúciós partnerei visszajelzéseire. Ha az ügyfelek gyakran panaszkodnak a sérült árukra érkezéskor, vagy ha a fuvarozók a látható instabilitás miatt aktívan elutasítják a rakományt, akkor az Ön jelenlegi biztosítási folyamata sikertelen. A gyakori terméksérülési jelentések a nem megfelelő elszigetelési erő közvetlen tünete, jelezve a pontosabb, automatizált beavatkozás sürgős szükségességét.
Csomagolási vonal teljesen automatikus alternatíváinak felfedezése
Zökkenőmentes szállítószalag-integráció
Amikor egy vállalkozás végre túlnő a félig automatizált korlátokon, a teljesen automatikus rendszerek végleges, hosszú távú megoldást kínálnak. Ennek a fejlett gépi rétegnek az egyik elsődleges előnye a zökkenőmentes szállítószalag-integráció. Ezek a robusztus rendszerek közvetlenül a motoros görgősorokba vannak beépítve. A rakomány könnyedén mozog a gyártósorról, egyenesen a csomagolási zónába, majd a PLC vezérléssel ki a megállóhelyre. Ez az integráció teljesen kiküszöböli annak szükségességét, hogy targoncavezető közvetlenül rakja fel a platformot, drasztikusan javítja a raktár áramlását és teljesen kiküszöböli a gyalogos forgalom veszélyeit.
Speciális automatikus vágási és automatikus rögzítési funkciók
Pontosabban, a teljesen automata rendszerek kifinomult gépészeti megoldások révén megszüntetik az emberi függőséget. Fejlett automatikus rögzítő és automatikus vágási mechanizmusokkal vannak felszerelve. Amikor egy raklap belép a zónába, a mechanikus bilincsek megragadják a műanyagot, és automatikusan a rakományhoz rögzítik. A ciklus végén egy felhevített huzal tisztán levágja a fóliát, és egy mechanikus kefe tökéletesen laposra törli a farkát. A megfogás, a csomagolás, a vágás és a törlés önálló kezelésével ezek a rendszerek tökéletesítik a ciklusidőt, és egységes biztonságot garantálnak minden egyes szállítmánynál.
Következtetés
Míg a félautomata csomagológépek fantasztikus belépő szintű eszközként szolgálnak a feltörekvő műveletekhez, a feldolgozási sebességben, az ergonómiai biztonságban és a konzisztenciában rejlő hiányosságai végül a gyorsan növekvő vállalkozások logisztikai kötelezettségévé változtatják. A régebbi berendezések túlnőttségét nem szabad működési kudarcnak tekinteni, hanem inkább az üzleti méretezés sikerének valódi mutatójaként. Az üzemvezetőket erősen javasoljuk, hogy még ma ellenőrizzék aktuális ciklusidejüket, munkaerő-elosztásukat és anyaghulladékukat. A teljesen automatizált vagy iparág-specifikus csomagolórendszerre való átállás megszünteti a költséges szűk keresztmetszeteket, megóvja a munkaerőt, és gyors, mérhető befektetési megtérülést biztosít.
Ha az Ön létesítménye eléri ezeket az üzemi plafonokat, és speciális nehéz terhekkel küzd, itt az ideje, hogy értékelje a nagy áteresztőképességű alternatívákat. Látogassa meg a https://www.leizhanpapertech.com webhelyet, és fedezze fel a nagy teherbírású, automatizált csomagolási megoldásokat, amelyek pontosan az Ön gyártási igényeihez vannak szabva.
GYIK
Mekkora a félautomata sztreccscsomagoló maximális kapacitása?
Általában ezek a gépek óránként 20-30 terhelésnél max. Ez a kapacitás nagymértékben függ az egyes munkás kézi sebességétől a rögzítési és vágási fázisban, valamint az adott gép forgótányér fordulatszám-határértékeitől. Ha a berendezést e küszöbértéken túlra tolják, akkor általában súlyos munkafolyamat-szűkületek lépnek fel, és a meghajtómotor megnövekszik.
Hogyan befolyásolja a kezelő részvétele a terhelés stabilitását?
A dolgozóknak kézzel kell a sztreccsfóliát a raklap aljához kötniük a forgatás megkezdése előtt. Ha ezt a döntő lépést helytelenül vagy túl lazán hajtják végre, akkor a teherből hiányzik az alapot tartó erő, amely ahhoz szükséges, hogy rögzítse a fa alaphoz. Ezenkívül a személyzet saját preferenciái alapján manuálisan állíthatja be a feszességet és az előfeszítési beállításokat, ami nagyon inkonzisztens csomagolási minőséget eredményez a különböző műszakok között.
Mikor kell egy cégnek áttérnie a félautomata csomagológépről teljesen automatikusra?
Egy létesítménynek komolyan fontolóra kell vennie a berendezések átállását, ha azok folyamatosan meghaladják a 30-40 raklapot óránként. További fontos indikátorok közé tartozik a tarthatatlanul magas munkaerőköltség, a targonca folyamatos torlódása a csomagolóállomáson, a gyakori megsérült rakományjelentések, vagy a gépek közvetlenül egy motoros, kihangosított szállítószalagba való integrálása.
A félautomata sztreccscsomagolás kíméli a fóliát a kézi csomagoláshoz képest?
Igen, lényegesen több anyagot takarít meg, mint a kézi csomagolás, mert motoros előfeszített kocsikat használ, amelyek maximalizálják a műanyag hozamát. Ennek ellenére még mindig jóval több filmet pazarol el, mint egy teljesen automata gép. Ez az eltérés elsősorban a kézi vágásnak köszönhető, amely gyakran szükségtelenül hosszú fóliafarkat eredményez, és a kezelőpanel beállításakor az emberi kezelők nem következetesen alkalmazzák az előfeszítést.
Mekkora a valódi ROI a teljesen automatikus sztreccsfóliára váltás esetén?
A befektetés megtérülése három fő csatornán keresztül valósul meg: a kézi kötözéshez és vágáshoz szükséges dedikált munkaórák kiküszöbölése, a targonca üresjárati idejének drasztikus csökkentése, valamint a fóliahozam maximalizálása a következetes 250-300%-os előfeszítés révén. Egy nagy volumenű üzem esetében ezek a kombinált megtakarítások gyakran 12-18 hónapon belül megtérülnek a gép árán.
Elbír-e egy félautomata csomagológép szabálytalan vagy rendkívül nehéz terheket?
A szabványos félautomata forgótányér-csomagolók általában nem alkalmasak rendkívül nehéz vagy szabálytalan tárgyak, például masszív papírtekercsek vagy rendkívül nehéz berendezések tárolására. A forgó forgótányér által keltett centrifugális erő instabil terhek felborulását okozhatja. Ezekhez az alkalmazásokhoz speciális automatizált gépekre, például radiális burkolókra vagy forgókaros burkolókra van szükség, hogy a nehéz terméket álló helyzetben tartsák, miközben a fóliakocsi forog körülötte.


