Увод
Улагање у машине за паковање на крају линије обично означава први велики корак постројења ка оперативној ефикасности. Ефикасно замењује досадан, физички захтеван процес ручног умотавања. За дистрибутивне центре у настајању, ова опрема представља значајан корак напред у стандардизацији обезбеђивања палета и смањењу тренутног оптерећења рада. Међутим, недавна анализа индустрије указује на огромну промену у стратегијама аутоматизације складишта. Како се глобални ланци снабдевања суочавају са захтевима за проток без преседана и хроничним недостатком радне снаге, директори логистике ригорозно испитују застарелу опрему. Тренутни трендови на тржишту откривају озбиљну стварност. Док су средња решења за паковање некада била златни стандард за растуће капацитете, растући трошкови индустријског рада и потреба за стриктним, подацима вођеним метриком протока открили су њихове механичке плафоне.
Савремени центри за испуњење све више напуштају хибридне машине у корист потпуно интегрисаних, хандс-фрее система. Док је а Полуаутоматски растезљиви омотач ради адекватно за операције мале до средње количине, неизбежно постаје уско грло у окружењима великог обима. Ослањање на овај ниво машина у фабрици која се брзо повећава нехотице ствара нове логистичке препреке. То укључује прекомерну зависност од људи, ограничене брзине обраде и веома недоследне стандарде задржавања. Овај технички преглед ће истражити специфична инжењерска ограничења полуаутоматизованих система, скривене финансијске трошкове које они стварају и како менаџери постројења могу да одреде када је коначно време за свеобухватну ремонт опреме.
Кеи Такеаваис
- Зависност од рада: Опрема захтева сталну људску интервенцију да би се причврстио и пресекао филм, везујући вредне ресурсе радне снаге који би се могли искористити у задацима који генеришу приход.
- Ограничења брзине: Ограничене брзине обраде стварају озбиљна уска грла у производњи, посебно када објекат треба да обезбеди више од 30 до 40 палета на сат.
- Контрола квалитета: Ручна интервенција често доводи до недоследне силе задржавања, што негативно утиче на безбедност терета током транзита и повећава ризик од оштећења производа.
- Скривени трошкови: Потрошени пластични потрошни материјал, дуго време чекања виљушкара и потенцијалне ергономске повреде могу брзо да пониште почетну уштеду трошкова куповине машине.
- Следећи корак: Препознавање ових специфичних оперативних недостатака је примарни катализатор за прелазак на потпуно аутоматски систем или решење за умотавање специфично за индустрију.
Разумевање граница полуаутоматизованог система
Дефинисање опреме
У области складиштења амбалаже, полуаутоматизовани омот је дефинисан заједничком поделом рада између човека и машине. Замислите заузет пристаниште за утовар. Машина управља механичком ротацијом терета преко моторизованог грамофона и управља вертикалним кретањем носача филма. Процес, међутим, остаје потпуно стагнирајући све док радник на поду физички не утовари палету на платформу. Тај радник се затим мора сагнути да ручно веже пластичну фолију за дрвену подлогу, притисне дугме за покретање на плочи и сачека да исече реп филма када се циклус ротације заврши.
Илузија пуне аутоматизације
Менаџери фабрика који скалирају своје операције често прецењују аутономију ових машина. Они неоспорно спашавају особље складишта од тешког физичког рада ходања вртоглавих кругова око палете са тешком ролном филма. Ипак, они не нуде хендсфри линију за паковање, постави и заборави. Радник остаје везан за контролну таблу за време трајања процеса. Ова динамика ствара варљиву илузију праве аутоматизације док и даље троши вредне радне сате.
Тхе Волуме Тхресхолд
Индустријски инжењерски стандарди генерално налажу да су ови хибридни омотачи оптимизовани за проток од 15 до 30 оптерећења на сат. Када објекат пређе овај критични праг запремине, механичка и људска ограничења машине постају очигледно очигледна. Сходно томе, загушеност тока посла се брзо гомила у фабрици, што доводи до смањења поврата на ефикасност рада и озбиљно ремети ток складишта.
Скривена цена високе људске зависности
Везање вредног рада
Најзначајнији недостатак ове транзиционе машинерије је константа захтевано учешће оператера за сваку палету. Ова интервенција корак по корак ствара веома фрагментиран радни ток. Уместо да бира поруџбине, управља залихама или врши обезбеђење квалитета, запослени је у суштини приморан да чува децу на окретном грамофону. Током недеље, ови минути мировања се претварају у читаве смене изгубљених радних сати. Ти сати су могли бити додијељени далеко продуктивнијим активностима које доносе приход.
Време чекања и неефикасност виљушкара
Штавише, ова неефикасност се протеже и даље од појединца који управља контролном таблом. Пошто процес обезбеђивања захтева ручно везивање и сечење, возачи виљушкара често седе у празном ходу. Бубњају прстима по волану док чекају да се заврши циклус омотача. У дистрибутивном центру великог обима, возач виљушкара који чека само два додатна минута по палети ремети ритам целог пода. Овај каскадни ефекат доводи до огромног губитка укупне логистичке продуктивности и озбиљно повећава цену по испорученој јединици.
Спорије брзине обраде и уска грла у производњи
Ограничење броја палета по сату
У брзим производним окружењима, време циклуса станице за паковање је метрика за стварање или прекид. Брзина обраде полуаутоматске машине је строго ограничена са два фактора. Прво је максимална сигурна брзина ротације грамофона, обично око 12 до 15 о/мин. Друго је физичка агилност људског радника. Узимајући у обзир фазе ручног причвршћивања и сечења, циклус пуног оптерећења обично траје између два до три минута. За разлику од тога, потпуно аутоматизовани системи не захтевају никакву физичку интервенцију и могу неприметно да обрађују палету за мање од шездесет секунди. Када производња захтева 50 обезбеђених палета на сат, хибридна машина једноставно не може да прати математичку реалност.
Домино ефекат на ланац снабдевања
Када се уско грло формира на станици за паковање на крају линије, оно не постоји у вакууму. Покреће озбиљан домино ефекат узводно. Производне линије могу бити принуђене да успоре да би се спречило преливање. Процеси преузимања поруџбина се брзо враћају на фабрички под, блокирајући виталне пролазне пролазе. На крају, ова логистичка загушења доводи до пропуштања рокова испоруке, кашњења одлазног терета и затегнутих односа са крајњим купцима који очекују прецизне испоруке на време.
Компромитована безбедност терета и материјални отпад
Људски елемент у сили задржавања
Примарни инжењерски циљ наношења стреч филма је постизање оптималне силе задржавања, што је притисак стискања који држи терет заједно. нажалост, Стабилност оптерећења се у потпуности ослања на то како радник причвршћује пластику на палету на самом почетку низа. Ако радник журно увуче реп филма или га лабаво веже за дрвену подлогу, критични доњи омотачи ће неизбежно пропасти. Када се ови темељни омотачи олабаве, цео сноп постаје веома подложан померању, нагињању или катастрофалном превртању током транзита. Поред тога, особље често мења подешавања напетости на основу личних преференција, а не на основу инжењерских стандарда. Ово чини униформну безбедност практично немогућом за гарантовање у различитим радним сменама.
Финансијски утицај потрошене растезљиве фолије
Ручна интервенција такође значајно повећава трошкове потрошног материјала. Када радници режу филм руком на крају ротације, често остављају дугачке, назубљене филмске репове. Ови аљкави крајеви не само да изгледају непрофесионално за примање клијената, већ представљају и запањујућу количину потрошене пластике током времена. Штавише, ако се подешавања затезања ручно смање како би се спречило досадно пуцање филма, машина не успева да ефикасно искористи своје могућности претходног истезања. Овај превид кошта растуће пословање хиљаде долара годишње у прекомерној набавци материјала.
Безбедност на радном месту и ергономске опасности
Саобраћај виљушкара и близина пешака
Индустријска безбедност остаје главна брига за менаџере постројења широм света. Полуаутоматски омотач сам по себи ствара опасну оперативну зону тако што захтева од пешака да стално улази и излази из активног подручја за умотавање. Овај отисак је потпуно исти простор где тешки виљушкари активно преокрећу, утоварују и истоварују палете. Ово опасно преклапање кретања пешака и саобраћаја тешких машина значајно повећава статистичку вероватноћу судара на радном месту и тешких несрећа.
Понављајући покрети и физички напор
Осим опасности у саобраћају возила, ручни задаци повезани са овом машином доносе озбиљне ергономске напоре. Радници се морају више пута савијати до нивоа пода да би причврстили филм, а затим се још једном савијати да би исекли пластику и обрисали реп. Извођење овог понављајућег покрета савијања 40 до 50 пута у смени ствара огроман, кумулативни стрес на доњи део леђа и колена. Током месеци и година, овај понављајући покрет често доводи до мишићно-коштаних поремећаја, што доводи до повећаних захтева за компензацију радника и повећаног изостанка запослених.
Специјализована оптерећења: Зашто стандардна опрема не ради
Руковање тешким производима или производима необичног облика
Стандардни омоти грамофона су посебно дизајнирани за једнолике, стабилне палете, као што су савршено сложене валовите кутије. Они се дубоко боре са изузетно тешким, превисоким или веома крхким теретом. Када се стандардни грамофон окреће, на производ се примењује моћна центрифугална сила. Ако је сноп тежак или инхерентно нестабилан, брза ротација може лако проузроковати да се производ преврне и сруши на под складишта много пре него што га заштитни филм може учврстити.
Потреба за решењима специфичним за индустрију
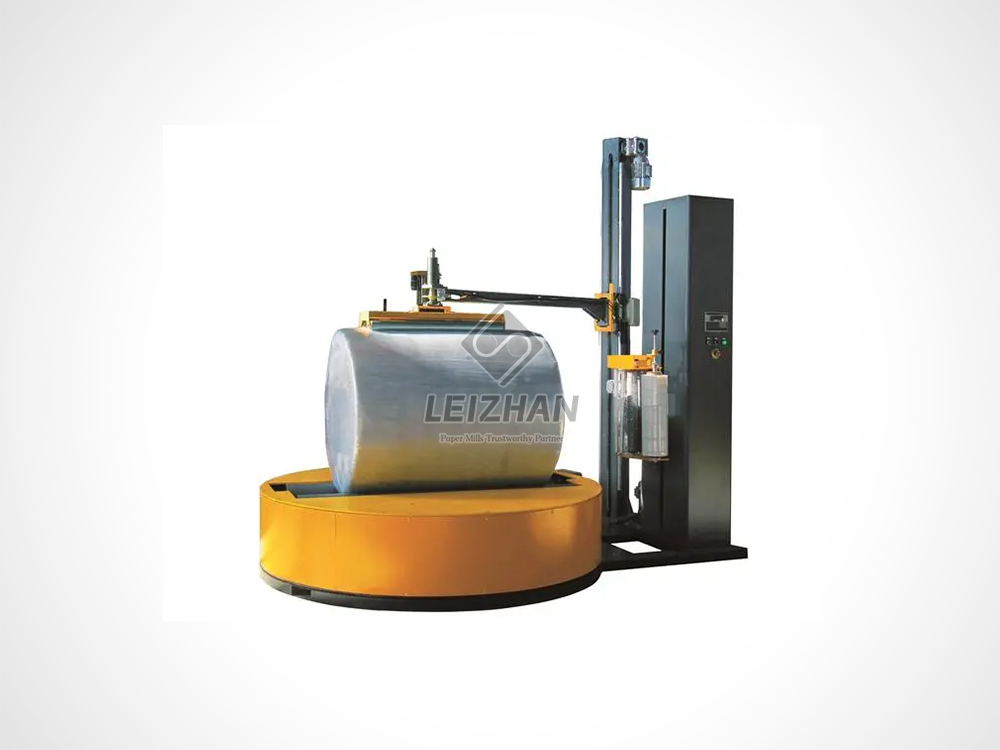
Одређени сектори тешке производње захтевају високо специјализована решења за обезбеђење која стандардне машине за квадратне палете једноставно не могу да обезбеде. На пример, индустрија производње папира бави се масивним, цилиндричним јумбо ролнама. Ове ролне често теже између 1,5 и 3 тоне и поседују јединствену динамику руковања. У овим високо специјализованим сценаријима, стандардна опрема опасно пада. Постројења која се баве таквим јединственим димензијама морају применити инжењеринг специфичан за индустрију, користећи пнеуматске ејекторе за тешке услове рада и прилагођене системе радијалног омотача. Ово осигурава да су производи обезбеђени без ризика од оштећења структуре или катастрофалних безбедносних инцидената.
Основно поређење: Проналажење правог пристајања
Да бисте боље разумели где хибридне машине не успевају, помаже да их погледате заједно са напредним алтернативама. Следећа табела даје преглед оперативних разлика између различитих решења за паковање.
| Оперативни метрички |
полуаутоматски омот |
потпуно аутоматски систем |
специфичан за индустрију (нпр. Леизхан папирни омотач) |
| Пеак Тхроугхпут |
15 - 30 оптерећења на сат |
50 - 100+ оптерећења на сат |
Континуирано радијално овијање велике брзине |
| Људска зависност |
Хигх; захтева ручно везивање/резање |
Зеро; ПЛЦ интегрисан |
Зеро; аутоматизовани транспортни транспорт |
| Тежина Капацитет |
Стандардно до 2.000 кг |
Тешка оптерећења до 3.000+ кг |
Дизајниран за цилиндричне ролне од 3+ тоне |
| Ефикасност приноса филма |
Умерено; склони људским грешкама |
Макимум; доследно 250-300% пре истезања |
Макимум; оптимизован за закривљене површине |
Јасни знаци да вашем предузећу треба ремонт опреме
Ударање у зид капацитета
Како знате када је ваша транзициона машинерија постала обавеза, а не имовина? Најизразитији знак је ударање у зид капацитета. Менаџери објеката треба да рутински ревидирају своју дневну пропусност. Да ли стално умотавате више од 40 палета у смени? Да ли ваши возачи виљушкара често раде у празном ходу у реду на утоварном пристаништу? Ако област паковања диктира темпо вашег целокупног рада, ваше тренутно подешавање више не служи вашим пословним потребама.
Растући трошкови рада и велика флуктуација
Још један дефинитиван показатељ је растући трошак индустријског рада. На високо конкурентном тржишту рада, плаћати радника са пуним радним временом само да стоји поред машине, веже пластику и притисне дугме је невероватно неефикасна употреба платног списка. Покретање ан надоградња на потпуно аутоматизоване системе тренутно решава ове недостатке радне снаге. Омогућава менаџменту да прерасположи тог радника на вреднији задатак који ствара приходе, као што је осигурање квалитета или управљање излазном логистиком.
Чести извештаји о оштећењима производа
Обратите посебну пажњу на повратне информације ваших партнера за дистрибуцију. Ако клијенти подносе честе рекламације на оштећену робу по доласку, или ако теретни превозници активно одбијају терет због видљиве нестабилности, ваш тренутни процес обезбеђења пропада. Честе пријаве оштећења производа су директан симптом неадекватне силе задржавања, сигнализирајући хитну потребу за прецизнијом, аутоматизованом интервенцијом.
Истраживање потпуно аутоматских алтернатива за вашу линију за паковање
Беспрекорна интеграција транспортера
Када предузеће коначно прерасте своја полуаутоматска ограничења, потпуно аутоматски системи нуде дефинитивно, дугорочно решење. Једна од примарних предности овог напредног нивоа машина је беспрекорна интеграција транспортера. Ови робусни системи су уграђени директно у моторизоване ваљкасте линије. Терет се креће без напора са производне линије, право у зону за умотавање и излази у сцену преко ПЛЦ контроле. Ова интеграција у потпуности елиминише потребу за возачем виљушкара да директно утовари платформу, драстично побољшавајући проток складишта и у потпуности уклањајући опасности од пешачког саобраћаја.
Напредне функције аутоматског сечења и причвршћивања
Конкретно, потпуно аутоматски системи елиминишу људску зависност кроз софистицирани машински инжењеринг. Опремљени су напредним механизмима за аутоматско причвршћивање и аутоматско сечење. Како палета улази у зону, механичке стеге захватају пластику и аутоматски је причвршћују на терет. Када се циклус заврши, загрејана жица чисто пресече филм, а механичка четка савршено брише реп. Аутономним руковањем хватањем, умотавањем, сечењем и брисањем, ови системи усавршавају време циклуса и гарантују уједначену сигурност за сваку појединачну пошиљку.
Закључак
Док полуаутоматска машина за паковање служи као фантастичан почетник алат за нове операције, њени инхерентни недостаци у брзини обраде, ергономској сигурности и доследности задржавања на крају је претварају у логистичку обавезу за брзорастућа предузећа. Прерастање ваше старе опреме не треба посматрати као оперативни неуспех, већ као прави показатељ успеха вашег пословања. Менаџери постројења се веома подстичу да данас ревидирају своја тренутна времена циклуса, расподелу радне снаге и материјални отпад. Прелазак на потпуно аутоматизован или специфичан систем за умотавање ће елиминисати скупа уска грла, заштитити вашу радну снагу и обезбедити брз, мерљив повраћај улагања.
Ако ваш објекат достиже ове оперативне плафоне и суочава се са специјализованим тешким оптерећењима, време је да процените алтернативе високе пропусности. Посетите хттпс://ввв.леизханпапертецх.цом да истражите захтевна, аутоматизована решења за паковање прилагођена вашим тачним захтевима производње.
ФАК
Колики је максимални капацитет полуаутоматског растезљивог омотача?
Типично, ове машине имају максимум од око 20 до 30 оптерећења на сат. Овај капацитет у великој мери зависи од ручне брзине појединачног радника током фаза причвршћивања и сечења, као и од ограничења броја обртаја окретног тањира одређене машине. Гурање опреме преко овог прага обично доводи до озбиљних уских грла у току рада и повећаног хабања погонског мотора.
Како учешће оператера утиче на стабилност оптерећења?
Радници морају ручно везати растезљиву фолију за подножје палете пре него што почне ротација. Ако се овај кључни корак уради погрешно или превише лабаво, терету недостаје основна сила држања дна која је потребна да се причврсти за дрвену подлогу. Штавише, особље може ручно да подеси подешавања напетости и претходног истезања на основу личних преференција, што доводи до веома недоследног квалитета умотавања између различитих радних смена.
Када компанија треба да пређе са полуаутоматског на потпуно аутоматски омотач?
Објекат треба озбиљно да размотри прелазак опреме када константно прелази 30 до 40 палета на сат. Други главни показатељи укључују неодрживо високе трошкове рада, патњу од непрекидних гужви у саобраћају виљушкара на станици за паковање, примање честих извештаја о оштећеној роби или потребу да се машине интегришу директно у моторизовану, хендс-фрее транспортну линију.
Да ли полуаутоматски растезљиви омотач штеди филм у поређењу са ручним умотавањем?
Да, штеди знатно више материјала него ручно ручно умотавање јер користи моторна колица за претходно растезање која максимизирају принос пластике. Међутим, и даље троши знатно више филма него потпуно аутоматска машина. Ово неслагање је првенствено последица ручног резања, што често резултира непотребно дугим реповима филма и недоследно коришћење пре истезања од стране људских оператера који подешавају контролну таблу.
Који је прави РОИ надоградње на потпуно аутоматски растезљиви омотач?
Повраћај инвестиције се остварује кроз три главна канала: елиминисање посвећених радних сати потребних за ручно везивање и сечење, драстично смањење времена мировања виљушкара и максимизирање приноса филма кроз доследну примену пре истезања од 250-300%. За фабрику великог обима, ове комбиноване уштеде се често исплаћују за машину у року од 12 до 18 месеци.
Да ли полуаутоматски омотач може да издржи неправилна или изузетно велика оптерећења?
Стандардни полуаутоматски омоти за грамофон су генерално неприкладни за екстремно тешке или неправилне предмете као што су масивне ролне папира или врхунска опрема. Центрифугална сила коју ствара окретни окретни сто може изазвати превртање нестабилног оптерећења. За ове примене, потребна је специјализована аутоматизована машина, као што су радијални омотачи или омотачи са ротирајућим рукама, да би тешки производ остао непомичан док се носач филма окреће око њега.


