Introduktion
Att investera i slutförpackningsmaskiner markerar vanligtvis en anläggnings första stora steg mot operativ effektivitet. Det ersätter effektivt den tråkiga, fysiskt krävande processen med manuell handlindning. För framväxande distributionscentra representerar denna utrustning ett betydande steg framåt när det gäller att standardisera pallsäkring och minska den omedelbara arbetsbelastningen. Nya branschanalyser indikerar dock en massiv förändring av strategier för lagerautomatisering. Eftersom globala leveranskedjor står inför oöverträffade genomströmningskrav och kronisk arbetskraftsbrist, granskar logistikchefer noggrant äldre utrustning. Aktuella marknadstrender avslöjar en skarp verklighet. Medan mellanliggande förpackningslösningar en gång var guldstandarden för odlingsanläggningar, har de eskalerande kostnaderna för industriell arbetskraft och nödvändigheten av strikta, datadrivna genomströmningsmått exponerat deras mekaniska tak.
Moderna uppfyllelsecenter överger alltmer hybridmaskiner till förmån för helt integrerade, handsfree-system. Medan en Semi Automatic Stretch Wrapper fungerar adekvat för operationer med låg till medelstor volym, den blir oundvikligen en flaskhals i miljöer med hög volym. Att förlita sig på denna nivå av maskiner i en snabbt skalande anläggning skapar oavsiktligt nya logistiska hinder. Dessa inkluderar överdrivet mänskligt beroende, begränsade bearbetningshastigheter och mycket inkonsekventa inneslutningsstandarder. Denna tekniska uppdelning kommer att utforska de specifika tekniska begränsningarna för halvautomatiska system, de dolda ekonomiska kostnaderna de ådrar sig och hur fabrikschefer kan avgöra när det äntligen är dags för en omfattande utrustningsöversyn.
Viktiga takeaways
- Arbetskraftsberoende: Utrustningen kräver konstant mänsklig inblandning för att fästa och klippa filmen, vilket binder upp värdefulla arbetskraftsresurser som skulle kunna användas i inkomstgenererande uppgifter.
- Hastighetsgränser: Begränsade bearbetningshastigheter skapar allvarliga produktionsflaskhalsar, särskilt när en anläggning behöver säkra mer än 30 till 40 pallar per timme.
- Kvalitetskontroll: Manuellt ingripande leder ofta till inkonsekvent inneslutningskraft, vilket negativt påverkar lastsäkerheten under transport och ökar riskerna för produktskador.
- Dolda kostnader: Bortkastade plastförbrukningsvaror, långa väntetider för gaffeltruckar och potentiella ergonomiska skador kan snabbt upphäva de initiala kostnadsbesparingarna med att köpa maskinen.
- Nästa steg: Att inse dessa specifika operationella brister är den primära katalysatorn för övergången till ett helautomatiskt system eller en branschspecifik förpackningslösning.
Förstå gränserna för ett halvautomatiskt system
Definiera utrustningen
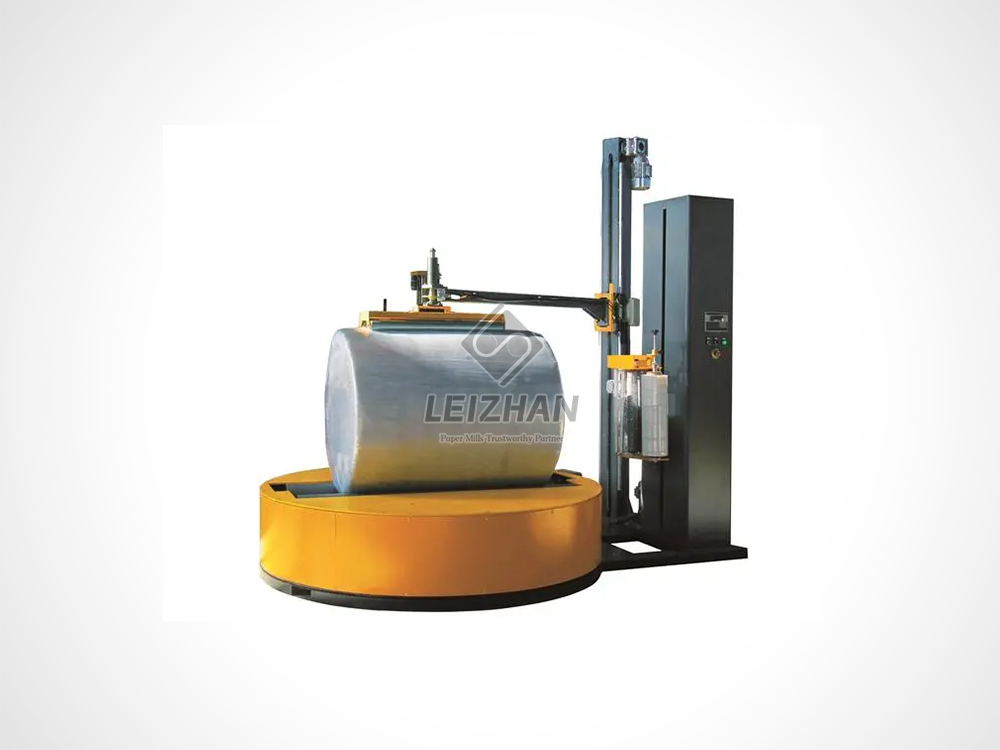
Inom lagerförpackningens område definieras ett halvautomatiskt omslag av dess delade arbetsfördelning mellan människa och maskin. Tänk dig en upptagen lastbrygga. Maskineriet hanterar den mekaniska rotationen av lasten via en motoriserad vridskiva och hanterar filmvagnens vertikala rörelse. Processen förblir dock helt stillastående tills en golvarbetare fysiskt lastar pallen på plattformen. Arbetaren måste sedan böja sig ner för att manuellt binda plastfilmen till träbasen, trycka på startknappen på panelen och vänta med att skära av filmens svans när rotationscykeln är klar.
Illusionen av full automatisering
Anläggningschefer som skalar sin verksamhet överskattar ofta dessa maskiners autonomi. De räddar onekligen lagerpersonal från det ryggbrytande fysiska arbetet med att gå svindlande cirklar runt en lastpall med en tung filmrulle. Ändå erbjuder de inte en handsfree, ställ-det-och-glöm-det-förpackningslinje. Arbetaren förblir bunden till kontrollpanelen under hela processen. Denna dynamik skapar en bedräglig illusion av äkta automatisering samtidigt som den dränerar värdefulla arbetstimmar.
Volymtröskeln
Industritekniska standarder dikterar i allmänhet att dessa hybridomslag är optimerade för en genomströmning på 15 till 30 belastningar per timme. När en anläggning tränger sig över denna kritiska volymtröskel blir maskinens mekaniska och mänskliga begränsningar uppenbara. Följaktligen byggs arbetsflödesstockningar snabbt upp på fabriksgolvet, vilket leder till minskad avkastning på arbetseffektiviteten och allvarligt störande av lagerflödet.
Den dolda kostnaden för högt mänskligt beroende
Att binda upp värdefullt arbete
Den mest betydande nackdelen med detta övergångsmaskineri är konstanten operatörsinvolvering krävs för varje enskild pall. Detta steg-för-steg-ingrepp skapar ett mycket fragmenterat arbetsflöde. Istället för att plocka beställningar, hantera lager eller utföra kvalitetssäkring, tvingas en anställd i princip att vara barnvakt på en snurrande skivspelare. Under loppet av en vecka förvandlas dessa lediga minuter till hela skift av bortkastade arbetstimmar. Dessa timmar kunde ha allokerats till mycket mer produktiva, intäktsdrivande aktiviteter.
Gaffeltruckens väntetider och ineffektivitet
Dessutom sträcker sig denna ineffektivitet långt bortom den individ som hanterar kontrollpanelen. Eftersom säkringsprocessen kräver manuell koppling och skärning, befinner sig truckförare ofta på att sitta sysslolös. De trummar med fingrarna på ratten medan de väntar på att lindningscykeln ska avslutas. I ett distributionscenter med stora volymer stör en gaffeltruckförare som bara väntar två extra minuter per pall hela golvets rytm. Denna kaskadeffekt resulterar i en massiv förlust av total logistikproduktivitet och driver kraftigt upp kostnaden per levererad enhet.
Långsammare bearbetningshastigheter och produktionsflaskhalsar
Locket på pallar per timme
I snabba tillverkningsmiljöer är cykeltiden för en förpackningsstation är ett mått på tillverkning eller brytning. Bearbetningshastigheten för en halvautomatiserad maskin är strikt begränsad av två faktorer. Först är den maximala säkra rotationshastigheten för skivspelaren, vanligtvis runt 12 till 15 rpm. För det andra är den mänskliga arbetarens fysiska smidighet. Med hänsyn till de manuella monterings- och skärfaserna tar en full belastningscykel vanligtvis mellan två till tre minuter. I skarp kontrast kräver helautomatiska system ingen fysisk inblandning och kan sömlöst bearbeta en pall på under sextio sekunder. När en anläggnings produktion kräver 50 säkrade pallar per timme kan hybridmaskinen helt enkelt inte hänga med i den matematiska verkligheten.
Dominoeffekten på försörjningskedjan
När det uppstår en flaskhals vid slutförpackningsstationen existerar den inte i ett vakuum. Det utlöser en allvarlig dominoeffekt uppströms. Tillverkningslinjer kan tvingas sakta ner för att förhindra översvämning. Orderplockningsprocesser backar snabbt upp på fabriksgolvet, vilket blockerar viktiga transitgångar. I slutändan leder denna logistiska överbelastning till missade leveranstider, försenade utgående frakter och ansträngda relationer med slutkunder som förväntar sig exakta leveranser i tid.
Äventyrad lastsäkerhet och materialavfall
Det mänskliga elementet i inneslutningskraften
Det primära tekniska målet med att applicera sträckfilm är att uppnå optimal inneslutningskraft, vilket är det klämtryck som håller ihop en last. Tyvärr, laststabilitet beror helt på hur arbetaren fäster plasten på pallen i början av sekvensen. Om en arbetare hastigt stoppar in filmens svans eller binder den löst till träbasen, kommer de kritiska bottenlindningarna oundvikligen att misslyckas. När dessa grundomslag lossnar blir hela stapeln mycket känslig för förskjutning, lutning eller katastrofal vältning under transport. Dessutom manipulerar personalen ofta med spänningsinställningar baserat på personliga preferenser snarare än tekniska standarder. Detta gör det praktiskt taget omöjligt att garantera enhetlig säkerhet över olika arbetsskift.
Den ekonomiska effekten av bortkastad stretchfilm
Manuellt ingripande driver också kraftigt upp förbrukningskostnaderna. När arbetare skär filmen för hand i slutet av en rotation lämnar de ofta långa, taggiga filmsvansar. Dessa slarviga slut ser inte bara oprofessionella ut för mottagande kunder utan representerar också en svindlande mängd bortkastad plast över tiden. Dessutom, om spänningsinställningarna ställs in manuellt för att förhindra irriterande filmbrott, misslyckas maskineriet med att utnyttja sina kraftdrivna försträckningsmöjligheter effektivt. Denna tillsyn kostar ett växande företag tusentals dollar årligen i överskott av materialinköp.
Arbetsplatssäkerhet och ergonomiska faror
Gaffeltruckstrafik och fotgängarnärhet
Industriell säkerhet är fortfarande ett yttersta problem för fabrikschefer över hela världen. Ett halvautomatiskt omslag skapar i sig en riskfylld operationszon genom att kräva att en fotgängare ständigt kliver in och ut ur det aktiva omslagsområdet. Detta fotavtryck är exakt samma utrymme där tunga gaffeltruckar aktivt backar, lastar och lossar pallar. Denna farliga överlappning av fotgängares rörelser och trafik med tunga maskiner ökar signifikant den statistiska sannolikheten för kollisioner på arbetsplatsen och allvarliga olyckor.
Repetitiv rörelse och fysisk belastning
Utöver faror i fordonstrafiken medför de manuella uppgifterna i samband med denna maskin allvarliga ergonomiska påfrestningar. Arbetarna måste upprepade gånger böja sig ner till golvnivå för att säkra filmen, och sedan böja sig ner igen för att skiva plasten och torka av svansen platt. Att utföra denna repetitiva böjningsrörelse 40 till 50 gånger per skift skapar enorm, kumulativ stress på nedre delen av ryggen och knäna. Under månader och år leder denna repetitiva rörelse ofta till muskel- och skelettbesvär, vilket resulterar i förhöjda ersättningsanspråk och ökad frånvaro hos anställda.
Specialiserade laster: Varför standardutrustning misslyckas
Hantera tunga eller ovanligt formade produkter
Standardomslag för skivspelare är speciellt framtagna för enhetliga, stabila pallar, såsom perfekt staplade korrugerade lådor. De kämpar djupt med extremt tung, överdrivet hög eller mycket ömtålig last. När en vanlig skivspelare snurrar appliceras en kraftfull centrifugalkraft på produkten. Om stapeln är topptung eller i sig instabil kan den snabba rotationen lätt få produkten att välta och krascha på lagergolvet långt innan skyddsfilmen kan säkra den.
Behovet av branschspecifika lösningar
Vissa tunga tillverkningssektorer kräver högt specialiserade säkringslösningar som vanliga fyrkantiga pallmaskiner helt enkelt inte kan tillhandahålla. Till exempel sysslar papperstillverkningsindustrin med massiva, cylindriska jumborullar. Dessa rullar väger ofta mellan 1,5 till 3 ton och har unik hanteringsdynamik. I dessa mycket specialiserade scenarier kommer standardutrustningen farligt kort. Anläggningar som hanterar sådana unika dimensioner måste implementera branschspecifik konstruktion, med användning av kraftiga pneumatiska ejektorer och skräddarsydda radiella omslagssystem. Detta säkerställer att produkterna är säkrade utan att riskera strukturella skador eller katastrofala säkerhetsincidenter.
Kärnjämförelse: Hitta rätt passform
För att bättre förstå var hybridmaskiner kommer till korta, hjälper det att se dem tillsammans med avancerade alternativ. Följande tabell bryter ner de operativa skillnaderna mellan olika förpackningslösningar.
| Operativt metriskt |
halvautomatiskt omslag |
Helautomatiskt system |
Branschspecifikt (t.ex. Leizhan pappersrulle) |
| Högsta genomströmning |
15 - 30 lass per timme |
50 - 100+ laster per timme |
Höghastighets kontinuerlig radiell omlindning |
| Mänskligt beroende |
Hög; kräver manuell bindning/klippning |
Noll; PLC integrerad |
Noll; automatiserad transportörsmatning |
| Viktkapacitet |
Standard upp till 2 000 kg |
Kraftig upp till 3 000+ kg |
Konstruerad för 3+ ton cylindriska rullar |
| Filmavkastningseffektivitet |
Måttlig; benägen för mänskliga fel |
Maximal; konsekvent 250-300% försträckning |
Maximal; optimerad för böjda ytor |
Tydliga tecken på att ditt företag behöver en utrustningsöversyn
Träffar kapacitetsväggen
Hur vet du när ditt övergångsmaskineri har blivit en skuld snarare än en tillgång? Det mest iögonfallande tecknet är att träffa kapacitetsväggen. Anläggningschefer bör rutinmässigt granska sin dagliga genomströmning. Slår du konsekvent in mer än 40 pallar per skift? Går dina gaffeltruckförare ofta på tomgång i kö vid lastkajen? Om förpackningsområdet styr takten i hela din verksamhet, tjänar din nuvarande installation inte längre ditt företags behov.
Stigande arbetskostnader och hög omsättning
En annan definitiv indikator är de eskalerande kostnaderna för industriell arbetskraft. På en mycket konkurrensutsatt arbetsmarknad är det en oerhört ineffektiv användning av löner att betala en heltidsarbetare för att bara stå bredvid en maskin, knyta plast och trycka på en knapp. Inleder en uppgradering till helt automatiserade system löser dessa arbetskraftsbrister omedelbart. Det tillåter ledningen att omfördela den arbetaren till en mer värdefull, intäktsgenererande uppgift som kvalitetssäkring eller utgående logistikhantering.
Frekventa produktskaderapporter
Var uppmärksam på feedback från dina distributionspartners. Om kunder ofta skickar in klagomål om skadat gods vid ankomst, eller om fraktbolag aktivt avvisar laster på grund av synlig instabilitet, misslyckas din nuvarande säkerhetsprocess. Frekventa produktskaderapporter är ett direkt symptom på otillräcklig inneslutningskraft, vilket signalerar ett akut behov av mer exakt, automatiserad intervention.
Utforska helautomatiska alternativ för din förpackningslinje
Sömlös transportörintegration
När ett företag äntligen växer ur sina halvautomatiska begränsningar, erbjuder helautomatiska system en definitiv, långsiktig lösning. En av de främsta fördelarna med detta avancerade maskineri är sömlös transportörintegrering. Dessa robusta system är inbyggda direkt i motoriserade rulllinjer. Lasten förflyttar sig utan ansträngning från produktionslinjen, rakt in i omslagszonen och ut till uppställningsområdet via PLC-kontroll. Denna integration eliminerar helt behovet av en gaffeltruckförare för att lasta plattformen direkt, vilket drastiskt förbättrar lagerflödet och helt tar bort faror för fotgängare.
Avancerade funktioner för automatisk klippning och automatisk fästning
Specifikt eliminerar helautomatiska system mänskligt beroende genom sofistikerad maskinteknik. De är utrustade med avancerade auto-attach och auto-cut mekanismer. När en pall kommer in i zonen griper mekaniska klämmor plasten och fäster den automatiskt på lasten. När cykeln är klar skär en uppvärmd tråd rent filmen och en mekanisk borste torkar svansen helt platt. Genom att hantera greppet, lindningen, skärningen och avtorkningen autonomt, perfektionerar dessa system cykeltiden och garanterar enhetlig säkerhet på varje enskild försändelse.
Slutsats
Medan en halvautomatisk förpackningsmaskin fungerar som ett fantastiskt instegsverktyg för nya verksamheter, förvandlar dess inneboende brister i bearbetningshastighet, ergonomisk säkerhet och inneslutningskonsistens den till slut till ett logistiskt ansvar för snabbväxande företag. Att växa ur din äldre utrustning ska inte ses som ett operativt misslyckande, utan snarare som en sann indikator på din verksamhets skalningsframgång. Anläggningschefer uppmuntras starkt att granska sina nuvarande cykeltider, arbetstilldelningar och materialavfall idag. Övergången till ett helt automatiserat eller branschspecifikt förpackningssystem kommer att eliminera kostsamma flaskhalsar, skydda din arbetsstyrka och ge en snabb, mätbar avkastning på investeringen.
Om din anläggning når dessa operativa tak och hanterar specialiserade tunga laster, är det dags att utvärdera alternativ med hög genomströmning. Besök https://www.leizhanpapertech.com för att utforska kraftfulla, automatiserade förpackningslösningar som är skräddarsydda för dina exakta produktionskrav.
FAQ
Vad är den maximala kapaciteten för ett halvautomatiskt stretchomslag?
Dessa maskiner maxar vanligtvis runt 20 till 30 laster per timme. Denna kapacitet beror i hög grad på den enskilde arbetarens manuella hastighet under monterings- och kapningsfaserna, såväl som den specifika maskinens gränsvärden för vridbordets varvtal. Att skjuta utrustningen över denna tröskel resulterar vanligtvis i allvarliga flaskhalsar i arbetsflödet och ökat slitage på drivmotorn.
Hur påverkar operatörens inblandning laststabiliteten?
Arbetare måste manuellt binda sträckfilmen till basen av pallen innan rotationen börjar. Om detta avgörande steg görs felaktigt eller för löst, saknar lasten den grundkraft som krävs för att fästa den i träbasen. Vidare kan personal manuellt justera spännings- och försträckningsinställningar baserat på personliga preferenser, vilket leder till mycket inkonsekvent lindningskvalitet mellan olika arbetsskift.
När ska ett företag uppgradera från en halvautomatisk till en helautomatisk inpackning?
En anläggning bör seriöst överväga en utrustningsövergång när de konsekvent överstiger 30 till 40 pallar per timme. Andra viktiga indikatorer inkluderar att uppleva ohållbart höga arbetskostnader, lida av kontinuerliga trafikstockningar för gaffeltruckar vid förpackningsstationen, ta emot frekventa skadade fraktrapporter eller att behöva integrera maskinen direkt i en motoriserad, handsfree-transportlinje.
Sparar ett halvautomatiskt stretchomslag film jämfört med manuellt omslag?
Ja, det sparar betydligt mer material än manuell handlindning eftersom den använder motordrivna försträckta vagnar som maximerar plastens utbyte. Den slösar dock fortfarande betydligt mer film än en helautomatisk maskin. Denna diskrepans beror främst på manuell skärning, vilket ofta resulterar i onödigt långa filmsvansar, och inkonsekvent utnyttjande av försträckning av mänskliga operatörer som justerar kontrollpanelen.
Vad är den verkliga ROI-en för att uppgradera till en helautomatisk stretchomslag?
Avkastningen på investeringen realiseras genom tre huvudkanaler: eliminering av de dedikerade arbetstimmar som krävs för manuell bindning och skärning, drastiskt minskning av gaffeltruckens tomgångstid och maximering av filmutbytet genom konsekvent 250-300 % försträckning. För en anläggning med stora volymer betalar dessa kombinerade besparingar ofta maskinen inom 12 till 18 månader.
Kan ett halvautomatiskt omslag hantera oregelbundna eller extremt tunga belastningar?
Standard halvautomatiska skivomslag är i allmänhet olämpliga för extremt tunga eller oregelbundna föremål som massiva pappersrullar eller topptung utrustning. Centrifugalkraften som genereras av den snurrande skivspelaren kan få instabila laster att tippa. För dessa applikationer krävs specialiserade automatiserade maskiner, såsom radiella omslag eller omslag med roterande armar, för att hålla den tunga produkten stationär medan filmvagnen roterar runt den.


