Ներածություն
Վերջնական փաթեթավորման մեքենաներում ներդրումներ կատարելը սովորաբար նշում է ձեռնարկության առաջին կարևոր քայլը դեպի գործառնական արդյունավետություն: Այն արդյունավետորեն փոխարինում է ձեռքով փաթաթելու հոգնեցուցիչ, ֆիզիկապես պահանջկոտ գործընթացը: Նորաստեղծ բաշխման կենտրոնների համար այս սարքավորումը զգալի առաջընթաց է ներկայացնում ծղոտե ներքնակների ամրագրման ստանդարտացման և աշխատանքի անմիջական լարվածությունը նվազեցնելու գործում: Այնուամենայնիվ, վերջին արդյունաբերության վերլուծությունը ցույց է տալիս պահեստների ավտոմատացման ռազմավարությունների զանգվածային տեղաշարժ: Քանի որ համաշխարհային մատակարարման շղթաները բախվում են թողունակության աննախադեպ պահանջների և աշխատուժի խրոնիկ պակասի հետ, լոգիստիկայի տնօրենները խստորեն ուսումնասիրում են հին սարքավորումները: Ընթացիկ շուկայի միտումները բացահայտում են դաժան իրականություն. Մինչ միջին մակարդակի փաթեթավորման լուծումները ժամանակին եղել են աճող օբյեկտների ոսկե ստանդարտը, արդյունաբերական աշխատուժի աճող ծախսերը և խիստ, տվյալների վրա հիմնված թողունակության չափանիշների անհրաժեշտությունը բացահայտել են դրանց մեխանիկական առաստաղները:
Կատարման ժամանակակից կենտրոնները գնալով ավելի են հրաժարվում հիբրիդային մեքենաներից՝ հօգուտ լիովին ինտեգրված, առանց ձեռքի համակարգերի: Մինչդեռ Ա Semi Automatic Stretch Wrapper-ը համարժեք է աշխատում ցածր-միջին ծավալի գործառնությունների համար, այն անխուսափելիորեն դառնում է խոչընդոտ բարձր ծավալի միջավայրերում: Մեքենաների այս աստիճանի վրա հենվելը արագ մասշտաբային գործարանում ակամա ստեղծում է նոր լոգիստիկ խոչընդոտներ: Դրանք ներառում են մարդկային չափազանց մեծ կախվածություն, մշակման սահմանափակ արագություն և խիստ անհամապատասխան զսպման ստանդարտներ: Այս տեխնիկական անսարքությունը կուսումնասիրի կիսաավտոմատ համակարգերի կոնկրետ ինժեներական սահմանափակումները, դրանց կրած թաքնված ֆինանսական ծախսերը և ինչպես կարող են գործարանի ղեկավարները որոշել, թե վերջապես երբ է եկել սարքավորումների համապարփակ հիմնանորոգման ժամանակը:
Հիմնական Takeaways
- Աշխատանքային կախվածություն. Սարքավորումը պահանջում է մշտական մարդկային միջամտություն ֆիլմը կցելու և կտրելու համար՝ կապելով աշխատուժի արժեքավոր ռեսուրսները, որոնք կարող են օգտագործվել եկամուտներ ստեղծելու համար:
- Արագության սահմանափակումներ. Մշակման սահմանափակ արագությունները ստեղծում են արտադրության լուրջ խոչընդոտներ, հատկապես, երբ հաստատությունը պետք է ապահովի ժամում ավելի քան 30-ից 40 ծղոտե ներքնակ:
- Որակի վերահսկում. Ձեռքով միջամտությունը հաճախ հանգեցնում է անհետևողական զսպման ուժի, որը բացասաբար է անդրադառնում բեռների անվտանգության վրա տարանցման ընթացքում և մեծացնում արտադրանքի վնասման ռիսկերը:
- Թաքնված ծախսեր. վատնված պլաստմասսա ծախսվող նյութերը, բեռնատարի սպասման մեծ ժամկետները և պոտենցիալ էրգոնոմիկ վնասվածքները կարող են արագորեն ժխտել մեքենայի գնման սկզբնական ծախսերի խնայողությունները:
- Հաջորդ քայլը. Այս հատուկ գործառնական թերությունների ճանաչումը հիմնական կատալիզատորն է ամբողջովին ավտոմատ համակարգին կամ ոլորտին հատուկ փաթաթման լուծմանը անցնելու համար:
Հասկանալով կիսաավտոմատացված համակարգի սահմանները
Սարքավորումների սահմանում
Պահեստային փաթեթավորման ոլորտում կիսաավտոմատացված փաթաթան սահմանվում է մարդու և մեքենայի միջև աշխատանքի ընդհանուր բաժանմամբ: Պատկերացրեք զբաղված բեռնման նավահանգիստը: Մեքենան կառավարում է բեռի մեխանիկական պտույտը շարժիչով պտտվող սեղանի միջոցով և ղեկավարում է ֆիլմի կառքի ուղղահայաց շարժումը: Գործընթացը, այնուամենայնիվ, մնում է ամբողջությամբ լճացած, մինչև հատակի աշխատողը ֆիզիկապես բեռնում է ծղոտե ներքնակը հարթակի վրա: Այդ աշխատողն այնուհետև պետք է թեքվի, որպեսզի ձեռքով կապի պլաստիկ թաղանթը փայտե հիմքին, սեղմի վահանակի մեկնարկի կոճակը և սպասի, որ ֆիլմի պոչը կտրի, երբ պտտման ցիկլը ավարտվի:
Ամբողջական ավտոմատացման պատրանք
Գործարանի ղեկավարները, որոնք մեծացնում են իրենց գործունեությունը, հաճախ գերագնահատում են այդ մեքենաների ինքնավարությունը: Նրանք անհերքելիորեն փրկում են պահեստի աշխատակիցներին ծանր թաղանթով ծղոտե ներքնակով գլխապտույտ պտտվող շրջաններով պտտվող ֆիզիկական աշխատանքից: Այդուհանդերձ, նրանք չեն առաջարկում առանց ձեռքի, կարգավորել և մոռանալ փաթեթավորման գիծ: Գործընթացի ընթացքում աշխատողը մնում է կապված կառավարման վահանակի հետ: Այս դինամիկան ստեղծում է իսկական ավտոմատացման խաբուսիկ պատրանք՝ միաժամանակ սպառելով արժեքավոր աշխատաժամերը:
Ծավալի շեմը
Արդյունաբերության ինժեներական ստանդարտները սովորաբար թելադրում են, որ այս հիբրիդային փաթաթանները օպտիմիզացված են ժամում 15-ից 30 բեռների թողունակության համար: Երբ հաստատությունը դուրս է մղում այս կրիտիկական ծավալի շեմը, մեքենայի մեխանիկական և մարդկային սահմանափակումները ակնհայտորեն ակնհայտ են դառնում: Հետևաբար, աշխատանքային հոսքի գերբեռնվածությունը արագորեն կուտակվում է գործարանի հատակին, ինչը հանգեցնում է աշխատանքի արդյունավետության նվազման և պահեստի հոսքի խիստ խախտման:
Մարդկային բարձր կախվածության թաքնված արժեքը
Արժեքավոր աշխատուժի կապում
Այս անցումային մեխանիզմի ամենակարևոր թերությունը կայունությունն է Օպերատորի ներգրավվածությունը պահանջվում է յուրաքանչյուր ծղոտի համար: Այս քայլ առ քայլ միջամտությունը ստեղծում է խիստ մասնատված աշխատանքային հոսք: Պատվերներ ընտրելու, գույքագրումը կառավարելու կամ որակի ապահովում իրականացնելու փոխարեն աշխատակիցը, ըստ էության, ստիպված է դայակ պահել պտտվող պտտվող սեղանին: Մեկ շաբաթվա ընթացքում այս պարապ րոպեները վերածվում են անիմաստ աշխատանքային ժամերի ամբողջ հերթափոխի: Այդ ժամերը կարող էին հատկացվել շատ ավելի արդյունավետ, եկամտաբեր գործունեությանը:
Forklift-ի սպասման ժամանակները և անարդյունավետությունը
Ավելին, այս անարդյունավետությունը գերազանցում է կառավարման վահանակը ղեկավարող անհատը: Քանի որ ամրացման գործընթացը պահանջում է ձեռքով կապել և կտրել, բեռնատար մեքենաների վարորդները հաճախ հայտնվում են պարապ նստած վիճակում: Նրանք իրենց մատները թմբկահարում են ղեկի վրա՝ սպասելով փաթաթման փուլի ավարտին: Մեծ ծավալի բաշխման կենտրոնում, բեռնատարի վարորդը, որը սպասում է ընդամենը երկու լրացուցիչ րոպե մեկ ծղոտե ներքնակին, խախտում է ամբողջ հատակի ռիթմը: Այս կասկադային էֆեկտը հանգեցնում է լոգիստիկայի ընդհանուր արտադրողականության զանգվածային կորստի և զգալիորեն բարձրացնում է առաքված միավորի արժեքը:
Վերամշակման ավելի դանդաղ արագություններ և արտադրության խոչընդոտներ
Պալետների գլխարկը մեկ ժամում
Արագ տեմպերով արտադրական միջավայրերում ցիկլի ժամանակը հանդիսանում է «կատարելու կամ կոտրելու» չափանիշ: Փաթեթավորման կայանի Կիսաավտոմատացված մեքենայի մշակման արագությունը խստորեն սահմանափակվում է երկու գործոնով. Առաջինը պտտվող սեղանի անվտանգ պտտման առավելագույն արագությունն է, սովորաբար մոտ 12-ից 15 RPM: Երկրորդը մարդկային աշխատողի ֆիզիկական ճարպկությունն է: Հաշվի առնելով ձեռքով ամրացման և կտրման փուլերը, ամբողջական բեռնման ցիկլը սովորաբար տևում է երկու-երեք րոպե: Ի տարբերություն ամբողջովին ավտոմատացված համակարգերի, դրանք պահանջում են զրոյական ֆիզիկական միջամտություն և կարող են անխափան կերպով մշակել ծղոտե ներքնակը վաթսուն վայրկյանից ցածր: Երբ հաստատության արտադրանքը պահանջում է ժամում 50 ապահովված ծղոտե ներքնակ, հիբրիդային մեքենան պարզապես չի կարող հետևել մաթեմատիկական իրականությանը:
Դոմինոյի էֆեկտը մատակարարման շղթայի վրա
Երբ վերջնագծի փաթեթավորման կայանում ձևավորվում է խցան, այն գոյություն չունի վակուումում: Այն առաջացնում է ծանր դոմինոյի էֆեկտ դեպի վերև: Արտադրական գծերը կարող են հարկադրված դանդաղեցնել՝ արտահոսքը կանխելու համար: Պատվերների հավաքման գործընթացները արագորեն նորից բարձրանում են գործարանի հատակին՝ արգելափակելով կենսական տարանցիկ անցուղիները: Ի վերջո, այս նյութատեխնիկական ծանրաբեռնվածությունը հանգեցնում է առաքման ժամկետների կորստի, հետաձգված ելքային բեռնափոխադրումների և լարված հարաբերությունների վերջնական հաճախորդների հետ, ովքեր ակնկալում են ճշգրիտ, ժամանակին առաքումներ:
Վտանգված բեռների անվտանգություն և նյութական թափոններ
Մարդկային տարրը զսպման ուժի մեջ
Ձգվող ֆիլմի կիրառման առաջնային ինժեներական նպատակն է հասնել օպտիմալ զսպման ուժի, որը սեղմող ճնշումն է, որը բեռը միասին պահում է: Ցավոք, բեռնվածքի կայունությունը ամբողջությամբ կախված է նրանից, թե ինչպես է աշխատողը պլաստիկը կցում ծղոտե ներքնակին հենց հաջորդականության սկզբում: Եթե աշխատողը հապճեպ խրում է թաղանթի պոչը կամ թույլ կապում այն փայտե հիմքին, ապա կրիտիկական ներքևի փաթաթումները անխուսափելիորեն կձախողվեն: Երբ այս հիմքի փաթաթանները թուլանում են, ամբողջ կույտը դառնում է խիստ ենթակա է շարժման, թեքման կամ տարանցման ժամանակ աղետալի տապալման: Բացի այդ, անձնակազմը հաճախ խախտում է լարվածության կարգավորումները՝ հիմնվելով անձնական նախասիրությունների վրա, այլ ոչ թե ինժեներական չափանիշների վրա: Սա գործնականում անհնար է դարձնում միատեսակ անվտանգությունը երաշխավորել տարբեր աշխատանքային հերթափոխերում:
Վնասված ձգվող ֆիլմի ֆինանսական ազդեցությունը
Ձեռքով միջամտությունը նաև մեծապես բարձրացնում է սպառվող ծախսերը: Երբ աշխատողները պտտման վերջում ձեռքով կտրատում են թաղանթը, նրանք հաճախ թողնում են երկար, ատամնավոր թաղանթի պոչեր: Այս անփույթ ծայրերը ոչ միայն ոչ պրոֆեսիոնալ տեսք ունեն հաճախորդների ընդունման համար, այլև ներկայացնում են ժամանակի ընթացքում վատնված պլաստիկի ապշեցուցիչ քանակություն: Ավելին, եթե լարման կարգավորումները ձեռքով հավաքվում են՝ թաղանթի անհանգստացնող կոտրվածքները կանխելու համար, մեքենան չի կարողանում արդյունավետորեն օգտագործել իր սնուցվող նախնական ձգման հնարավորությունները: Այս հսկողությունը աճող բիզնեսին տարեկան արժենում է հազարավոր դոլարներ՝ ավելորդ նյութական գնումների համար:
Աշխատավայրում անվտանգություն և էրգոնոմիկ վտանգներ
Forklift Traffic և հետիոտների մոտիկություն
Արդյունաբերական անվտանգությունը մնում է գերակա խնդիր գործարանների ղեկավարների համար ամբողջ աշխարհում: Կիսաավտոմատացված փաթաթանն իր էությամբ ստեղծում է վտանգավոր գործառնական գոտի՝ պահանջելով հետիոտնի աշխատողից անընդհատ մտնել և դուրս գալ ակտիվ փաթաթման տարածքից: Այս ոտնահետքը ճիշտ նույն տարածությունն է, որտեղ ծանր բեռնատարները ակտիվորեն շրջում են, բեռնում և բեռնաթափում ծղոտե ներքնակներ: Հետիոտների շարժման և ծանր տեխնիկայի երթևեկության այս վտանգավոր համընկնումը զգալիորեն մեծացնում է աշխատավայրում բախումների և ծանր վթարների վիճակագրական հավանականությունը:
Կրկնվող շարժում և ֆիզիկական լարվածություն
Մեքենաների երթևեկության վտանգներից բացի, այս մեքենայի հետ կապված ձեռքով առաջադրանքները ներկայացնում են լուրջ էրգոնոմիկ շտամներ: Աշխատողները պետք է բազմիցս թեքվեն մինչև հատակի մակարդակը՝ թաղանթը ամրացնելու համար, այնուհետև ևս մեկ անգամ թեքվեն՝ պլաստիկը կտրատելու և պոչը հարթ սրբելու համար: Այս կրկնվող ճկման շարժումների կատարումը 40-ից 50 անգամ հերթափոխի ընթացքում բերում է հսկայական, կուտակային սթրես մեջքի ստորին հատվածի և ծնկների վրա: Ամիսների և տարիների ընթացքում այս կրկնվող շարժումը հաճախ հանգեցնում է մկանային-կմախքային համակարգի խանգարումների, ինչը հանգեցնում է աշխատողների փոխհատուցման պահանջների և աշխատակիցների բացակայությունների ավելացմանը:
Մասնագիտացված բեռներ. ինչու ստանդարտ սարքավորումները ձախողվում են
Ծանր կամ անսովոր ձևով ապրանքների հետ աշխատելը
Ստանդարտ պտտվող սեղանի փաթաթանները հատուկ նախագծված են միատեսակ, կայուն ծղոտե ներքնակների համար, ինչպիսիք են՝ կատարյալ շարված ծալքավոր տուփերը: Նրանք խորապես պայքարում են չափազանց ծանր, չափազանց բարձր կամ շատ փխրուն բեռների հետ: Երբ ստանդարտ պտտվող սեղանը պտտվում է, արտադրանքի վրա կիրառվում է հզոր կենտրոնախույս ուժ: Եթե կույտը շատ ծանր է կամ ի սկզբանե անկայուն է, արագ պտույտը կարող է հեշտությամբ առաջացնել արտադրանքի շրջվել և բախվել պահեստի հատակին շատ ավելի վաղ, քան պաշտպանիչ թաղանթը կապահովի այն:
Արդյունաբերությանը հատուկ լուծումների անհրաժեշտություն
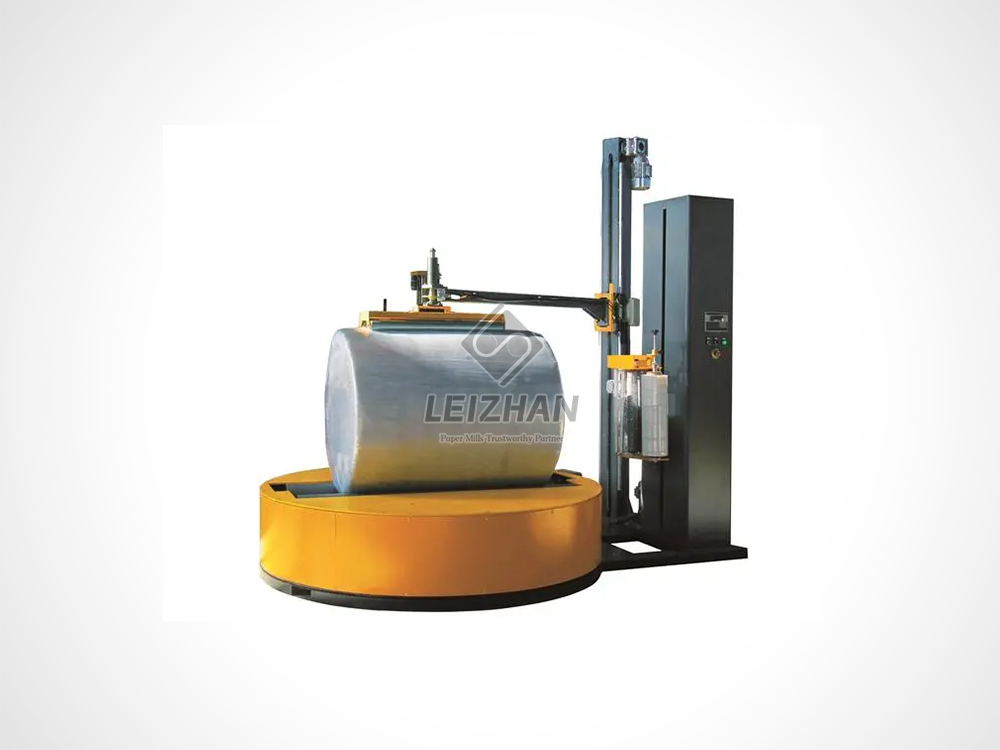
Ծանր արտադրական որոշ ոլորտներ պահանջում են բարձր մասնագիտացված ապահովման լուծումներ, որոնք ստանդարտ քառակուսի ծղոտե ներքնակ մեքենաները պարզապես չեն կարող ապահովել: Օրինակ, թղթի արտադրության արդյունաբերությունը զբաղվում է զանգվածային, գլանաձև գլանափաթեթներով: Այս գլանափաթեթները հաճախ կշռում են 1,5-ից 3 տոննա և օժտված են վարման յուրահատուկ դինամիկայով: Այս խիստ մասնագիտացված սցենարներում ստանդարտ սարքավորումները վտանգավոր են: Նման եզակի չափսերով զբաղվող օբյեկտները պետք է իրականացնեն ոլորտին հատուկ ճարտարագիտություն՝ օգտագործելով ծանր օդաճնշական արտանետիչներ և հարմարեցված ճառագայթային փաթաթման համակարգեր: Սա ապահովում է արտադրանքի անվտանգությունը՝ առանց կառուցվածքային վնասների կամ անվտանգության աղետալի միջադեպերի վտանգի:
Հիմնական համեմատություն
Ավելի լավ հասկանալու համար, թե որտեղ են հիբրիդային մեքենաները պակասում, այն օգնում է դրանք դիտարկել առաջադեմ այլընտրանքների կողքին: Հետևյալ աղյուսակը ներկայացնում է փաթեթավորման տարբեր լուծումների գործառնական տարբերությունները:
| Գործառնական մետրային |
կիսաավտոմատ փաթաթան |
Լիովին ավտոմատ համակարգի |
արդյունաբերությանը հատուկ (օրինակ՝ Leizhan Paper Roll Wrapper) |
| Պիկ թողունակությունը |
Ժամում 15-30 բեռ |
Ժամում 50 - 100+ բեռ |
Բարձր արագությամբ շարունակական ճառագայթային փաթաթում |
| Մարդկային կախվածություն |
Բարձր; պահանջում է ձեռքով կապ/կտրում |
Զրո; PLC ինտեգրված |
Զրո; ավտոմատ կոնվեյերների սնուցում |
| Քաշը կարողություն |
Ստանդարտ մինչև 2000 կգ |
Մինչև 3000+ կգ ծանրաբեռնվածություն |
Նախագծված է 3+ տոննա գլանաձև գլանափաթեթների համար |
| Ֆիլմի եկամտաբերության արդյունավետություն |
Չափավոր; հակված է մարդկային սխալի |
Առավելագույն; հետևողական 250-300% նախնական ձգում |
Առավելագույն; օպտիմիզացված կոր մակերեսների համար |
Հստակ նշաններ, որոնք ձեր բիզնեսին սարքավորումների վերանորոգման կարիք ունեն
Հարվածելով հզորության պատին
Ինչպե՞ս գիտեք, որ ձեր անցումային մեխանիզմը դարձել է պարտավորություն, այլ ոչ թե ակտիվ: Ամենավառ նշանը հզորության պատին հարվածելն է: Հաստատությունների ղեկավարները պետք է կանոնավոր կերպով ստուգեն իրենց ամենօրյա թողունակությունը: Դուք անընդհատ փաթաթում եք ավելի քան 40 ծղոտե ներքնակ հերթափոխով: Արդյո՞ք ձեր բեռնատարի վարորդները հաճախ են պարապուրդի մատնվում բեռնման ափին: Եթե փաթեթավորման տարածքը թելադրում է ձեր ամբողջ աշխատանքի արագությունը, ձեր ընթացիկ կարգավորումն այլևս չի ծառայում ձեր բիզնեսի կարիքներին:
Աճող աշխատուժի ծախսերը և բարձր շրջանառությունը
Մեկ այլ վերջնական ցուցանիշ է արդյունաբերական աշխատուժի աճող ծախսերը: Բարձր մրցակցային աշխատաշուկայում լրիվ դրույքով աշխատողին վճարելը բացառապես մեքենայի կողքին կանգնելու, պլաստմասսայից կապելու և կոճակը սեղմելու համար աշխատավարձի անհավանական անարդյունավետ օգտագործումն է: Նախաձեռնելով ան արդիականացումը ակնթարթորեն լուծում է աշխատուժի այս պակասը: լիովին ավտոմատացված համակարգերի Այն թույլ է տալիս ղեկավարությանը վերաբաշխել այդ աշխատողին ավելի արժեքավոր, եկամուտ ստեղծող առաջադրանքի, ինչպիսին է որակի ապահովումը կամ արտագնա լոգիստիկայի կառավարումը:
Արտադրանքի վնասի հաճախակի հաշվետվություններ
Ուշադիր ուշադրություն դարձրեք ձեր բաշխիչ գործընկերների արձագանքներին: Եթե հաճախորդները ժամանումից հետո հաճախակի բողոքներ են ներկայացնում վնասված ապրանքների վերաբերյալ, կամ եթե բեռնափոխադրողներն ակտիվորեն մերժում են բեռները տեսանելի անկայունության պատճառով, ապա ձեր ընթացիկ անվտանգության գործընթացը ձախողվում է: Արտադրանքի վնասների հաճախակի հաղորդումները անհամապատասխան զսպման ուժի ուղղակի ախտանիշ են, ինչը ազդարարում է ավելի ճշգրիտ, ավտոմատացված միջամտության հրատապ անհրաժեշտության մասին:
Ձեր փաթեթավորման գծի լիովին ավտոմատ այլընտրանքների ուսումնասիրություն
Անխափան կոնվեյերի ինտեգրում
Երբ բիզնեսը վերջապես գերազանցում է իր կիսաավտոմատացված սահմանափակումները, լիովին ավտոմատ համակարգերն առաջարկում են վերջնական, երկարաժամկետ լուծում: Մեքենաների այս առաջադեմ մակարդակի առաջնային առավելություններից մեկը փոխակրիչների անխափան ինտեգրումն է: Այս ամուր համակարգերը ներկառուցված են անմիջապես շարժիչով գլանաձև գծերի մեջ: Բեռը առանց ջանքերի շարժվում է արտադրական գծից՝ ուղիղ դեպի փաթաթման գոտի և PLC հսկողության միջոցով դուրս գալիս դեպի բեմականացման տարածք: Այս ինտեգրումը լիովին վերացնում է բեռնատարի վարորդի անհրաժեշտությունը հարթակը ուղղակիորեն բեռնելու համար՝ կտրուկ բարելավելով պահեստի հոսքը և ամբողջությամբ վերացնելով հետիոտների երթևեկության վտանգները:
Ընդլայնված Auto-Cut և Auto-Atach Features
Մասնավորապես, լիովին ավտոմատ համակարգերը վերացնում են մարդու կախվածությունը բարդ մեքենաշինության միջոցով: Դրանք հագեցած են ավտոմատ ամրացման և ավտոմատ կտրման առաջադեմ մեխանիզմներով: Երբ ծղոտե ներքնակը մտնում է գոտի, մեխանիկական սեղմակները բռնում են պլաստիկը և ավտոմատ կերպով ամրացնում այն բեռին: Երբ ցիկլը ավարտվում է, տաքացվող մետաղալարը մաքուր կերպով կտրում է թաղանթը, և մեխանիկական խոզանակը մաքրում է պոչը կատարելապես հարթ: Ինքնավար կերպով բռնելով, փաթաթելով, կտրելով և սրբելով՝ այս համակարգերը կատարելագործում են ցիկլի ժամանակը և երաշխավորում են միատեսակ անվտանգություն յուրաքանչյուր առաքման դեպքում:
Եզրակացություն
Թեև կիսաավտոմատացված փաթեթավորման մեքենան ծառայում է որպես ֆանտաստիկ մուտքի մակարդակի գործիք՝ զարգացող գործառնությունների համար, մշակման արագության, էրգոնոմիկ անվտանգության և զսպման հետևողականության մեջ դրա բնորոշ թերությունները, ի վերջո, վերածում են այն լոգիստիկ պատասխանատվության արագ զարգացող բիզնեսների համար: Ձեր հին սարքավորումների գերազանցումը չպետք է դիտարկվի որպես գործառնական ձախողում, այլ ավելի շուտ որպես ձեր բիզնեսի մասշտաբային հաջողության իրական ցուցանիշ: Գործարանների ղեկավարներին խորհուրդ է տրվում այսօր ստուգել իրենց ընթացիկ ցիկլի ժամանակները, աշխատուժի հատկացումները և նյութական թափոնները: Լիովին ավտոմատացված կամ ոլորտին հատուկ փաթեթավորման համակարգին անցնելը կվերացնի ծախսատար խցանումները, կպաշտպանի ձեր աշխատուժը և կապահովի ներդրումների արագ, չափելի վերադարձ:
Եթե ձեր հաստատությունը հարվածում է այս գործառնական առաստաղներին և առնչվում է մասնագիտացված ծանր բեռների հետ, ժամանակն է գնահատել բարձր թողունակության այլընտրանքները: Այցելեք https://www.leizhanpapertech.com՝ ուսումնասիրելու ծանրաբեռնված, ավտոմատացված փաթեթավորման լուծումները, որոնք հարմարեցված են ձեր արտադրության ճշգրիտ պահանջներին:
ՀՏՀ
Որքա՞ն է կիսաավտոմատ ձգվող փաթաթման առավելագույն հզորությունը:
Սովորաբար, այս մեքենաները ժամում առավելագույնը 20-ից 30 բեռնում են: Այս հզորությունը մեծապես կախված է առանձին աշխատողի ձեռքով արագությունից ամրացման և կտրման փուլերում, ինչպես նաև հատուկ մեքենայի պտտվող պտույտի RPM սահմանաչափերից: Սարքավորումը այս շեմից այն կողմ մղելը սովորաբար հանգեցնում է աշխատանքային հոսքի լուրջ խցանումների և շարժիչի շարժիչի մաշվածության ավելացմանը:
Ինչպե՞ս է օպերատորի ներգրավվածությունը ազդում բեռի կայունության վրա:
Աշխատողները պետք է ձեռքով կապեն ձգվող թաղանթը ծղոտե ներքնակին, նախքան պտույտը սկսելը: Եթե այս կարևոր քայլը կատարվում է սխալ կամ շատ թույլ, բեռը չունի հիմքի վրա ամրացնող ուժը, որն անհրաժեշտ է այն փայտե հիմքին ամրացնելու համար: Ավելին, անձնակազմը կարող է ձեռքով կարգավորել լարվածությունը և նախնական ձգման կարգավորումները՝ ելնելով անձնական նախապատվությունից, ինչը հանգեցնում է տարբեր աշխատանքային հերթափոխերի միջև փաթաթման խիստ անհամապատասխան որակի:
Ե՞րբ պետք է ընկերությունը արդիականացնի կիսաավտոմատից մինչև լրիվ ավտոմատ փաթաթան:
Հաստատությունը պետք է լրջորեն դիտարկի սարքավորումների անցումը, երբ դրանք հետևողականորեն գերազանցում են ժամում 30-ից 40 ծղոտե ներքնակ: Այլ հիմնական ցուցանիշները ներառում են աշխատուժի անկայուն բարձր ծախսերը, փաթեթավորման կայանում շարունակական բեռնափոխադրումների խցանումները, հաճախակի վնասված բեռնափոխադրումների մասին հաշվետվություններ ստանալը կամ մեքենաները ուղղակիորեն շարժիչով, առանց ձեռքի կոնվեյերների գծի մեջ ինտեգրելու անհրաժեշտությունը:
Կիսաավտոմատ ձգվող փաթաթումը խնայո՞ւմ է թաղանթը՝ համեմատած ձեռքով փաթաթման հետ:
Այո, այն զգալիորեն ավելի շատ նյութ է խնայում, քան ձեռքով փաթաթելը, քանի որ այն օգտագործում է սնուցվող նախնական ձգվող վագոններ, որոնք առավելագույնի են հասցնում պլաստիկի բերքատվությունը: Այնուամենայնիվ, այն դեռ զգալիորեն ավելի շատ ֆիլմ է վատնում, քան ամբողջովին ավտոմատ մեքենան: Այս անհամապատասխանությունը հիմնականում պայմանավորված է ձեռքով կտրվածքով, որը հաճախ հանգեցնում է անհարկի երկար թաղանթի պոչերի և մարդկային օպերատորների կողմից կառավարման վահանակը կարգավորող նախնական ձգվող օգտագործման անհամապատասխանության:
Ո՞րն է լրիվ ավտոմատ ձգվող փաթաթման արդիականացման իրական ROI-ն:
Ներդրումների վերադարձն իրականացվում է երեք հիմնական ուղիներով՝ վերացնելով ձեռքով կապելու և կտրելու համար պահանջվող աշխատաժամանակը, կտրուկ նվազեցնելով պատառաքաղի պարապուրդի ժամանակը և առավելագույնի հասցնել թաղանթի եկամտաբերությունը՝ հետևողական 250-300% նախնական ձգման միջոցով: Մեծ ծավալով գործարանի համար այս համակցված խնայողությունները հաճախ վճարում են մեքենայի համար 12-ից 18 ամսվա ընթացքում:
Կարո՞ղ է կիսաավտոմատ փաթաթան վարել անկանոն կամ չափազանց ծանր բեռներ:
Ստանդարտ կիսաավտոմատ պտտվող սեղանի փաթաթանները սովորաբար պիտանի չեն չափազանց ծանր կամ անկանոն իրերի համար, ինչպիսիք են զանգվածային թղթե գլանափաթեթները կամ ամենածանր սարքավորումները: Պտտվող պտտվող սեղանի կողմից առաջացած կենտրոնախույս ուժը կարող է առաջացնել անկայուն բեռների թեքություն: Այս ծրագրերի համար պահանջվում է մասնագիտացված ավտոմատացված մեքենաներ, ինչպիսիք են ճառագայթային փաթաթանները կամ պտտվող թևերի փաթաթանները, որպեսզի ծանր արտադրանքը անշարժ մնա, մինչ ֆիլմի կառքը պտտվում է դրա շուրջը:


