Invoering
Investeren in end-of-line verpakkingsmachines markeert doorgaans de eerste grote stap van een fabriek op weg naar operationele efficiëntie. Het vervangt effectief het vervelende, fysiek veeleisende proces van handmatig inpakken. Voor opkomende distributiecentra betekent deze apparatuur een aanzienlijke sprong voorwaarts in het standaardiseren van palletbeveiliging en het verminderen van de directe arbeidsdruk. Recente sectoranalyses duiden echter op een enorme verschuiving in de strategieën voor magazijnautomatisering. Nu mondiale toeleveringsketens worden geconfronteerd met ongekende doorvoervereisten en chronische tekorten aan arbeidskrachten, houden logistieke directeuren verouderde apparatuur nauwgezet onder de loep. De huidige markttrends laten een grimmige realiteit zien. Hoewel verpakkingsoplossingen uit het middensegment ooit de gouden standaard waren voor teeltfaciliteiten, hebben de stijgende kosten van industriële arbeid en de noodzaak van strikte, datagestuurde doorvoerstatistieken hun mechanische plafonds blootgelegd.
Moderne fulfilmentcentra verlaten steeds vaker hybride machines ten gunste van volledig geïntegreerde, handsfree systemen. Terwijl een De semi-automatische rekwikkelaar presteert adequaat voor operaties met lage tot gemiddelde volumes; het wordt onvermijdelijk een knelpunt in omgevingen met grote volumes. Het vertrouwen op dit soort machines in een snel groeiende fabriek creëert onbedoeld nieuwe logistieke hindernissen. Deze omvatten buitensporige menselijke afhankelijkheid, beperkte verwerkingssnelheden en zeer inconsistente inperkingsnormen. Deze technische analyse onderzoekt de specifieke technische beperkingen van semi-geautomatiseerde systemen, de verborgen financiële kosten die ze met zich meebrengen, en hoe fabrieksmanagers kunnen bepalen wanneer het eindelijk tijd is voor een uitgebreide revisie van de apparatuur.
Belangrijkste afhaalrestaurants
- Afhankelijkheid van arbeid: De apparatuur vereist voortdurend menselijk ingrijpen om de film te bevestigen en te knippen, waardoor waardevolle arbeidskrachten worden ingezet die kunnen worden gebruikt voor inkomstengenererende taken.
- Snelheidslimieten: Beperkte verwerkingssnelheden zorgen voor ernstige knelpunten in de productie, vooral wanneer een faciliteit meer dan 30 tot 40 pallets per uur moet beveiligen.
- Kwaliteitscontrole: Handmatig ingrijpen leidt vaak tot inconsistente insluitingskracht, wat een negatieve invloed heeft op de ladingveiligheid tijdens het transport en het risico op productschade vergroot.
- Verborgen kosten: verspilde plastic verbruiksartikelen, lange wachttijden voor vorkheftrucks en mogelijke ergonomische verwondingen kunnen de aanvankelijke kostenbesparingen bij de aanschaf van de machine snel tenietdoen.
- De volgende stap: Het onderkennen van deze specifieke operationele tekortkomingen is de belangrijkste katalysator voor de overstap naar een volledig automatisch systeem of een branchespecifieke verpakkingsoplossing.
De grenzen van een semi-automatisch systeem begrijpen
De uitrusting definiëren
Op het gebied van magazijnverpakkingen wordt een semi-automatische wikkelaar gedefinieerd door de gedeelde arbeidsverdeling tussen mens en machine. Stel je een druk laadperron voor. De machine zorgt voor de mechanische rotatie van de lading via een gemotoriseerde draaitafel en regelt de verticale beweging van de filmwagen. Het proces blijft echter volledig stilstaan totdat een vloerwerker de pallet fysiek op het platform laadt. Die arbeider moet zich dan bukken om de plastic folie handmatig aan de houten basis vast te binden, op de startknop op het paneel drukken en wachten met het doorsnijden van de foliestaart zodra de rotatiecyclus is afgelopen.
De illusie van volledige automatisering
Fabrieksmanagers die hun activiteiten opschalen, overschatten vaak de autonomie van deze machines. Ze besparen onmiskenbaar magazijnpersoneel van de slopende fysieke arbeid van duizelingwekkende cirkels rond een pallet lopen met een zwaar filmrolletje. Toch bieden ze geen handsfree, set-it-and-forget-it-verpakkingslijn. De medewerker blijft gedurende het gehele proces aan het bedieningspaneel vastgebonden. Deze dynamiek creëert een bedrieglijke illusie van echte automatisering, terwijl er nog steeds waardevolle manuren verloren gaan.
De volumedrempel
Industriële technische normen schrijven doorgaans voor dat deze hybride wikkelaars zijn geoptimaliseerd voor een doorvoer van 15 tot 30 ladingen per uur. Wanneer een faciliteit deze kritische volumedrempel overschrijdt, worden de mechanische en menselijke beperkingen van de machine overduidelijk. Als gevolg hiervan stapelt de werkstroomopstopping zich snel op op de fabrieksvloer, wat leidt tot een afnemend rendement op de arbeidsefficiëntie en een ernstige verstoring van de magazijnstroom.
De verborgen kosten van een hoge menselijke afhankelijkheid
Waardevolle arbeid vastleggen
Het belangrijkste nadeel van deze overgangsmachinerie is de constante Betrokkenheid van de operator vereist voor elke afzonderlijke pallet. Deze stapsgewijze interventie zorgt voor een zeer gefragmenteerde workflow. In plaats van bestellingen te verzamelen, de voorraad te beheren of kwaliteitsborging uit te voeren, wordt een werknemer feitelijk gedwongen om op een draaiende draaitafel te passen. In de loop van een week worden deze inactieve minuten omgezet in hele ploegen verspilde arbeidsuren. Die uren hadden aan veel productievere, inkomstengenererende activiteiten kunnen worden besteed.
Wachttijden en inefficiëntie bij vorkheftrucks
Bovendien reikt deze inefficiëntie veel verder dan de persoon die het controlepaneel beheert. Omdat het zekeringsproces handmatig vastbinden en snijden vereist, zitten vorkheftruckchauffeurs vaak stil. Ze trommelen met hun vingers op het stuur terwijl ze wachten tot de wikkelcyclus is voltooid. In een distributiecentrum met grote volumes verstoort een vorkheftruckchauffeur die slechts twee minuten extra wacht per pallet het ritme van de hele verdieping. Dit cascade-effect resulteert in een enorm verlies aan totale logistieke productiviteit en drijft de kosten per verzonden eenheid ernstig op.
Lagere verwerkingssnelheden en productieknelpunten
De limiet op pallets per uur
In snelle productieomgevingen kan de De cyclustijd van een verpakkingsstation is een maatstaf die het verschil maakt. De verwerkingssnelheid van een semi-automatische machine wordt strikt beperkt door twee factoren. Ten eerste is er de maximale veilige rotatiesnelheid van de draaitafel, meestal rond de 12 tot 15 RPM. Ten tweede is er de fysieke behendigheid van de menselijke werker. Rekening houdend met de handmatige aanbouw- en snijfasen duurt een volledige laadcyclus doorgaans tussen de twee en drie minuten. In schril contrast hiermee vereisen volledig geautomatiseerde systemen geen fysieke interventie en kunnen ze een pallet naadloos in minder dan zestig seconden verwerken. Wanneer de productie van een faciliteit 50 beveiligde pallets per uur vereist, kan de hybride machine de wiskundige realiteit eenvoudigweg niet bijhouden.
Het domino-effect op de supply chain
Wanneer zich een knelpunt vormt aan het eindverpakkingsstation, ontstaat dit niet in een vacuüm. Het veroorzaakt een ernstig domino-effect stroomopwaarts. Productielijnen moeten mogelijk langzamer gaan rijden om overstroming te voorkomen. Orderverzamelprocessen komen snel terug op de fabrieksvloer, waardoor vitale doorgangen worden geblokkeerd. Uiteindelijk leidt deze logistieke congestie tot gemiste verzenddeadlines, vertraagde uitgaande vracht en gespannen relaties met eindklanten die nauwkeurige, tijdige leveringen verwachten.
Gecompromitteerde ladingbeveiliging en materiaalverspilling
Het menselijke element in de insluitingskracht
Het belangrijkste technische doel van het aanbrengen van rekfolie is het bereiken van een optimale insluitingskracht, oftewel de knijpdruk die een lading bij elkaar houdt. Helaas, De stabiliteit van de lading hangt volledig af van hoe de werknemer het plastic helemaal aan het begin van de reeks aan de pallet bevestigt. Als een arbeider de filmstaart haastig instopt of losjes aan de houten basis vastbindt, zullen de cruciale bodemwikkelingen onvermijdelijk mislukken. Wanneer deze fundamentele wikkelingen loskomen, wordt de hele stapel zeer gevoelig voor verschuiven, leunen of catastrofaal omvallen tijdens het transport. Bovendien knoeit het personeel vaak met spanningsinstellingen op basis van persoonlijke voorkeur in plaats van technische normen. Dit maakt het vrijwel onmogelijk om uniforme veiligheid te garanderen tijdens verschillende ploegendiensten.
De financiële gevolgen van verspilde rekfolie
Handmatige interventie drijft ook de verbruikskosten aanzienlijk op. Wanneer werknemers de film aan het einde van een rotatie met de hand snijden, laten ze vaak lange, gekartelde filmstaarten achter. Deze slordige uiteinden zien er niet alleen onprofessioneel uit voor de ontvangende klanten, maar vertegenwoordigen in de loop van de tijd ook een duizelingwekkende hoeveelheid verspild plastic. Bovendien, als de spanningsinstellingen handmatig worden verlaagd om vervelende filmbreuken te voorkomen, slaagt de machine er niet in om de aangedreven voorrekmogelijkheden efficiënt te gebruiken. Dit toezicht kost een groeiend bedrijf jaarlijks duizenden dollars aan overtollige materiaalaankopen.
Veiligheid op de werkplek en ergonomische gevaren
Heftruckverkeer en voetgangersnabijheid
Industriële veiligheid blijft een prioriteit voor fabrieksmanagers over de hele wereld. Een semi-automatische wikkelaar creëert inherent een gevaarlijke operationele zone doordat een medewerker te voet voortdurend in en uit het actieve wikkelgebied moet stappen. Deze voetafdruk is exact dezelfde ruimte waar zware vorkheftrucks actief pallets achteruit rijden, laden en lossen. Deze gevaarlijke overlapping van voetgangersbewegingen en zwaar machineverkeer vergroot de statistische waarschijnlijkheid van botsingen op de werkplek en ernstige ongevallen aanzienlijk.
Repetitieve bewegingen en fysieke belasting
Naast de gevaren voor het autoverkeer, brengen de handmatige taken die met deze machines gepaard gaan ook ernstige ergonomische spanningen met zich mee. Werknemers moeten herhaaldelijk bukken tot op vloerniveau om de film vast te zetten, en dan opnieuw bukken om het plastic in plakjes te snijden en de staart plat te vegen. Het uitvoeren van deze repetitieve buigbeweging 40 tot 50 keer per dienst zorgt voor een enorme, cumulatieve belasting van de onderrug en de knieën. Gedurende maanden en jaren leidt deze repetitieve beweging vaak tot aandoeningen van het bewegingsapparaat, wat resulteert in hogere schadevergoedingsclaims van werknemers en een verhoogd ziekteverzuim van werknemers.
Gespecialiseerde ladingen: waarom standaardapparatuur faalt
Omgaan met zware of ongebruikelijk gevormde producten
Standaard draaitafelwikkelaars zijn speciaal ontwikkeld voor uniforme, stabiele pallets, zoals perfect gestapelde golfkartonnen dozen. Ze worstelen diep met extreem zware, extreem hoge of zeer kwetsbare lading. Wanneer een standaard draaitafel draait, wordt er een krachtige middelpuntvliedende kracht op het product uitgeoefend. Als de stapel topzwaar of inherent onstabiel is, kan de snelle rotatie er gemakkelijk voor zorgen dat het product omvalt en op de vloer van het magazijn valt, lang voordat de beschermfolie het kan vastzetten.
De behoefte aan branchespecifieke oplossingen
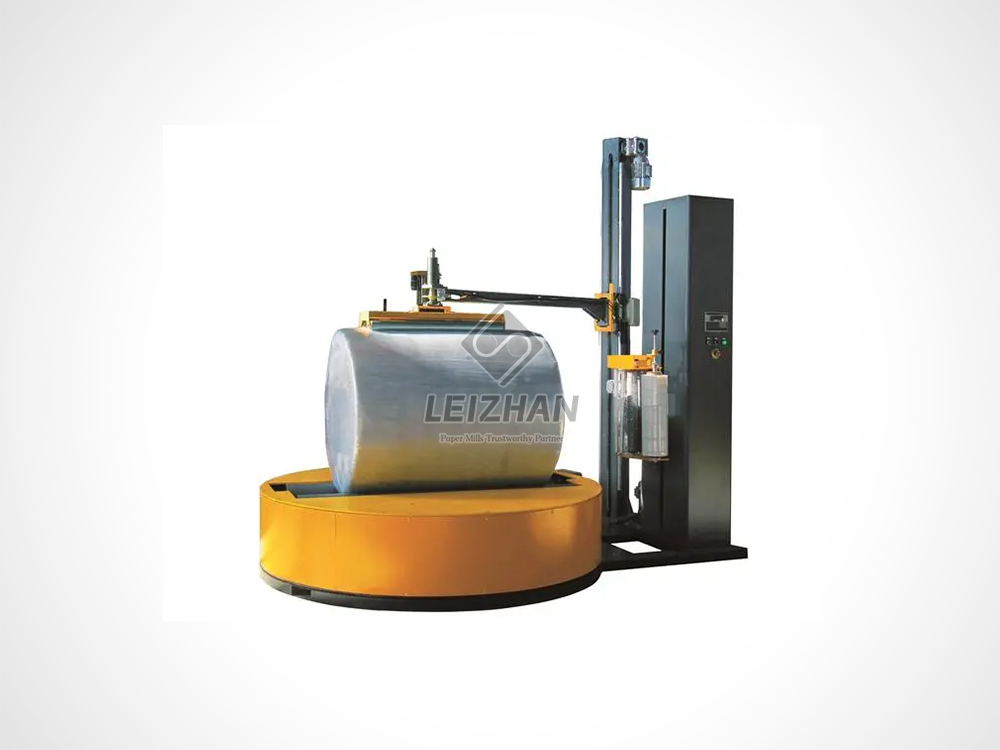
Bepaalde zware productiesectoren vereisen zeer gespecialiseerde beveiligingsoplossingen die standaard vierkante palletmachines eenvoudigweg niet kunnen bieden. De papierindustrie heeft bijvoorbeeld te maken met massieve, cilindrische jumborollen. Deze rollen wegen vaak tussen de 1,5 en 3 ton en beschikken over een unieke handlingdynamiek. In deze zeer gespecialiseerde scenario's schiet de standaarduitrusting gevaarlijk tekort. Faciliteiten die met zulke unieke afmetingen te maken hebben, moeten branchespecifieke techniek implementeren, waarbij gebruik wordt gemaakt van zware pneumatische uitwerpers en op maat gemaakte radiale wikkelsystemen. Dit zorgt ervoor dat producten worden beveiligd zonder risico op structurele schade of catastrofale veiligheidsincidenten.
Kernvergelijking: de juiste pasvorm vinden
Om beter te begrijpen waar hybride machines tekortschieten, helpt het om ze naast geavanceerde alternatieven te bekijken. De volgende tabel geeft een overzicht van de operationele verschillen tussen verschillende verpakkingsoplossingen.
| Operationeel Metrisch |
Semi-automatische wikkelaar |
Volautomatisch systeem |
Industriespecifiek (bijv. Leizhan-papierrolwikkelaar) |
| Piekdoorvoer |
15 - 30 ladingen per uur |
50 - 100+ ladingen per uur |
Continu radiaal wikkelen met hoge snelheid |
| Menselijke afhankelijkheid |
Hoog; vereist handmatig vastbinden/knippen |
Nul; PLC geïntegreerd |
Nul; geautomatiseerde transportband |
| Gewicht capaciteit |
Standaard tot 2.000 kg |
Zwaar uitgevoerd tot 3.000+ kg |
Ontworpen voor cilindrische rollen van meer dan 3 ton |
| Efficiëntie van de filmopbrengst |
Gematigd; gevoelig voor menselijke fouten |
Maximaal; consistente 250-300% voorrek |
Maximaal; geoptimaliseerd voor gebogen oppervlakken |
Duidelijke signalen dat uw bedrijf een revisie van de apparatuur nodig heeft
Het raken van de capaciteitsmuur
Hoe weet u wanneer uw overgangsmechanisme een verplichting is geworden in plaats van een bezit? Het meest opvallende teken is het raken van de capaciteitsmuur. Facilitair managers moeten routinematig hun dagelijkse doorvoer controleren. Wikkelt u consequent meer dan 40 pallets per dienst? Staan uw heftruckchauffeurs regelmatig stil in de rij bij het laadperron? Als de verpakkingsruimte het tempo van uw gehele bedrijfsvoering bepaalt, voldoet uw huidige opstelling niet langer aan uw bedrijfsbehoeften.
Stijgende arbeidskosten en hoge omzet
Een andere definitieve indicator zijn de stijgende kosten van industriële arbeid. Op een zeer competitieve arbeidsmarkt is het betalen van een fulltime werknemer alleen maar om naast een machine te staan, plastic vast te binden en op een knop te drukken een ongelooflijk inefficiënt gebruik van de loonadministratie. Het initiëren van een Een upgrade naar volledig geautomatiseerde systemen lost dit tekort aan arbeidskrachten onmiddellijk op. Het stelt het management in staat om die werknemer opnieuw toe te wijzen aan een waardevollere, inkomstengenererende taak, zoals kwaliteitsborging of uitgaand logistiek beheer.
Frequente rapporten over productschade
Let goed op de feedback van uw distributiepartners. Als klanten regelmatig klachten indienen over beschadigde goederen bij aankomst, of als vrachtvervoerders actief ladingen weigeren vanwege zichtbare instabiliteit, faalt uw huidige zekeringsproces. Frequente meldingen van productschade zijn een direct symptoom van onvoldoende insluitingskracht, wat wijst op een dringende behoefte aan nauwkeuriger, geautomatiseerd ingrijpen.
Ontdek volautomatische alternatieven voor uw verpakkingslijn
Naadloze transportbandintegratie
Wanneer een bedrijf eindelijk zijn semi-geautomatiseerde beperkingen ontgroeit, bieden volautomatische systemen een definitieve oplossing voor de lange termijn. Een van de belangrijkste voordelen van dit geavanceerde machineniveau is de naadloze integratie van transportbanden. Deze robuuste systemen worden rechtstreeks in gemotoriseerde rollenlijnen ingebouwd. Via PLC-besturing beweegt de lading moeiteloos van de productielijn rechtstreeks naar de wikkelzone en naar de verzamelplaats. Deze integratie elimineert volledig de noodzaak voor een vorkheftruckchauffeur om het platform rechtstreeks te laden, waardoor de magazijnstroom drastisch wordt verbeterd en de gevaren voor voetgangersverkeer volledig worden geëlimineerd.
Geavanceerde functies voor automatisch snijden en automatisch bevestigen
Concreet elimineren volautomatische systemen de menselijke afhankelijkheid door middel van geavanceerde machinebouw. Ze zijn uitgerust met geavanceerde mechanismen voor automatisch bevestigen en automatisch snijden. Wanneer een pallet de zone binnenkomt, grijpen mechanische klemmen het plastic vast en bevestigen het automatisch aan de lading. Zodra de cyclus is afgelopen, snijdt een verwarmde draad de film netjes door en een mechanische borstel veegt de staart perfect vlak af. Door het grijpen, wikkelen, snijden en vegen autonoom uit te voeren, perfectioneren deze systemen de cyclustijd en garanderen ze een uniforme veiligheid bij elke afzonderlijke zending.
Conclusie
Hoewel een semi-geautomatiseerde verpakkingsmachine een fantastisch instapinstrument is voor opkomende activiteiten, zorgen de inherente tekortkomingen op het gebied van verwerkingssnelheid, ergonomische veiligheid en consistentie van de verpakking er uiteindelijk voor dat deze machine een logistieke last wordt voor snelgroeiende bedrijven. Het ontgroeien van uw oude apparatuur moet niet worden gezien als een operationele mislukking, maar eerder als een echte indicator van het succes van uw bedrijf. Fabrieksmanagers worden sterk aangemoedigd om vandaag de dag hun huidige cyclustijden, arbeidstoewijzingen en materiaalverspilling te controleren. De overstap naar een volledig geautomatiseerd of branchespecifiek wikkelsysteem elimineert kostbare knelpunten, beschermt uw personeel en zorgt voor een snel, meetbaar rendement op uw investering.
Als uw faciliteit deze operationele plafonds bereikt en te maken heeft met gespecialiseerde zware lasten, is het tijd om alternatieven met hoge doorvoer te evalueren. Bezoek https://www.leizhanpapertech.com om geautomatiseerde verpakkingsoplossingen voor zwaar gebruik te ontdekken die zijn afgestemd op uw exacte productie-eisen.
Veelgestelde vragen
Wat is de maximale capaciteit van een semi-automatische stretchwikkelaar?
Normaal gesproken halen deze machines maximaal 20 tot 30 ladingen per uur. Deze capaciteit is sterk afhankelijk van de handmatige snelheid van de individuele werknemer tijdens de aanbouw- en snijfasen, evenals van de toerentallimieten van de specifieke machine. Als de apparatuur deze drempel overschrijdt, resulteert dit meestal in ernstige knelpunten in de workflow en verhoogde slijtage van de aandrijfmotor.
Welke invloed heeft de betrokkenheid van de machinist op de stabiliteit van de lading?
Werknemers moeten de rekfolie handmatig aan de onderkant van de pallet vastbinden voordat de rotatie begint. Als deze cruciale stap verkeerd of te losjes wordt uitgevoerd, mist de lading de fundamentele houdkracht die nodig is om deze aan de houten basis te bevestigen. Bovendien kan het personeel de spannings- en voorrekinstellingen handmatig aanpassen op basis van persoonlijke voorkeur, wat leidt tot zeer inconsistente wikkelkwaliteit tussen verschillende ploegendiensten.
Wanneer moet een bedrijf overstappen van een halfautomatische naar een volautomatische wikkelaar?
Een faciliteit moet serieus een overstap naar apparatuur overwegen als er consequent meer dan 30 tot 40 pallets per uur worden verwerkt. Andere belangrijke indicatoren zijn onder meer het ervaren van onhoudbaar hoge arbeidskosten, het voortdurend filerijden met vorkheftrucks bij het verpakkingsstation, het regelmatig ontvangen van beschadigde vrachtrapporten of de noodzaak om de machines rechtstreeks te integreren in een gemotoriseerde, handsfree transportband.
Bespaart een semi-automatische rekfoliewikkelaar folie in vergelijking met handmatig wikkelen?
Ja, er wordt aanzienlijk meer materiaal bespaard dan bij handmatig wikkelen, omdat er gebruik wordt gemaakt van aangedreven voorrekwagens die de opbrengst van het plastic maximaliseren. Het verspilt echter nog steeds aanzienlijk meer film dan een volautomatische machine. Deze discrepantie is voornamelijk te wijten aan handmatig snijden, wat vaak resulteert in onnodig lange filmstaarten, en inconsistent gebruik van de voorrek door menselijke operators die het bedieningspaneel aanpassen.
Wat is de werkelijke ROI van een upgrade naar een volautomatische palletwikkelaar?
Het rendement op de investering wordt gerealiseerd via drie hoofdkanalen: het elimineren van de specifieke arbeidsuren die nodig zijn voor het handmatig binden en snijden, het drastisch verminderen van de stilstandtijd van vorkheftrucks en het maximaliseren van de filmopbrengst door consistente 250-300% voorrektoepassing. Voor een fabriek met een groot volume betalen deze gecombineerde besparingen de machine vaak binnen 12 tot 18 maanden terug.
Kan een halfautomatische wikkelaar onregelmatige of extreem zware ladingen aan?
Standaard halfautomatische draaitafelwikkelaars zijn over het algemeen niet geschikt voor extreem zware of onregelmatige voorwerpen, zoals massieve papierrollen of topzware apparatuur. De middelpuntvliedende kracht die door de draaiende draaitafel wordt gegenereerd, kan ervoor zorgen dat onstabiele lasten kantelen. Voor deze toepassingen zijn gespecialiseerde geautomatiseerde machines, zoals radiaalwikkelaars of draaiarmwikkelaars, nodig om het zware product stil te houden terwijl de foliewagen eromheen draait.


