вступ
Інвестиції в пакувальне обладнання кінцевої лінії зазвичай є першим серйозним кроком підприємства до ефективності роботи. Він ефективно замінює виснажливий, фізично важкий процес ручного обгортання. Для дистриб’юторських центрів, що розвиваються, це обладнання є значним кроком вперед у стандартизації кріплення піддонів і зменшенні безпосереднього трудового навантаження. Однак останній галузевий аналіз свідчить про значні зміни в стратегіях автоматизації складів. Оскільки глобальні ланцюжки постачання стикаються з безпрецедентними вимогами до пропускної здатності та хронічною нестачею робочої сили, директори з логістики ретельно перевіряють застаріле обладнання. Сучасні ринкові тенденції розкривають сувору реальність. У той час як проміжні пакувальні рішення колись були золотим стандартом для вирощувальних потужностей, зростаючі витрати на промислову працю та необхідність суворих показників пропускної здатності, керованих даними, оголили їхні механічні межі.
Сучасні центри виконання робіт дедалі більше відмовляються від гібридного обладнання на користь повністю інтегрованих систем «вільні руки». Поки а Напівавтоматична обгортка Stretch Wrapper працює адекватно для операцій із малим і середнім обсягом, вона неминуче стає вузьким місцем у середовищах із великим обсягом. Покладаючись на цей рівень обладнання на підприємстві, що швидко розвивається, мимоволі створює нові логістичні перешкоди. До них належать надмірна залежність від людини, обмежена швидкість обробки та дуже суперечливі стандарти стримування. У цій технічній деталі буде розглянуто конкретні інженерні обмеження напівавтоматичних систем, приховані фінансові витрати, які вони несуть, і те, як керівники заводів можуть визначити, коли нарешті настав час для комплексного ремонту обладнання.
Ключові висновки
- Залежність від робочої сили: обладнання потребує постійного втручання людини, щоб прикріпити та розрізати плівку, залучаючи цінні ресурси робочої сили, які можна використовувати для виконання завдань, що приносять прибуток.
- Обмеження швидкості: обмеження швидкості обробки створює серйозні вузькі місця у виробництві, особливо коли об’єкту потрібно забезпечити більше 30–40 піддонів на годину.
- Контроль якості: ручне втручання часто призводить до непостійної сили стримування, що негативно впливає на безпеку вантажу під час транспортування та збільшує ризики пошкодження продукту.
- Приховані витрати: витрачені пластикові витратні матеріали, тривалий час очікування навантажувача та потенційні ергономічні травми можуть швидко звести нанівець початкову економію коштів від придбання машини.
- Наступний крок: Визнання цих конкретних операційних недоліків є головним каталізатором для переходу до повністю автоматичної системи або галузевого рішення для упаковки.
Розуміння обмежень напівавтоматизованої системи
Визначення обладнання
У сфері складської упаковки напівавтоматична обгортка визначається спільним розподілом праці між людиною та машиною. Уявіть зайнятий вантажний док. Обладнання керує механічним обертанням вантажу через моторизовану поворотну платформу та керує вертикальним рухом каретки для плівки. Проте процес залишається на місці, доки робітник фізично не завантажить піддон на платформу. Потім цей працівник повинен нахилитися, щоб вручну прив’язати пластикову плівку до дерев’яної основи, натиснути кнопку «Пуск» на панелі та чекати, щоб відрізати хвіст плівки, коли завершиться цикл обертання.
Ілюзія повної автоматизації
Керівники заводів, масштабуючи свою роботу, часто переоцінюють автономність цих машин. Вони, безсумнівно, рятують складський персонал від виснажливої фізичної праці проходження запаморочливих кіл навколо палети з важким рулоном плівки. Проте вони не пропонують пакувальної лінії без використання рук. Працівник залишається прив’язаним до панелі керування протягом усього процесу. Ця динаміка створює оманливу ілюзію справжньої автоматизації, водночас витрачаючи цінні людино-години.
Порогове значення гучності
Відповідно до галузевих інженерних стандартів, ці гібридні обгортки оптимізовані для продуктивності від 15 до 30 завантажень на годину. Коли об’єкт виходить за цей критичний поріг обсягу, механічні та людські обмеження машини стають кричущо очевидними. Як наслідок, на виробництві швидко накопичується перевантаженість робочого процесу, що призводить до зниження ефективності праці та серйозного порушення роботи складу.
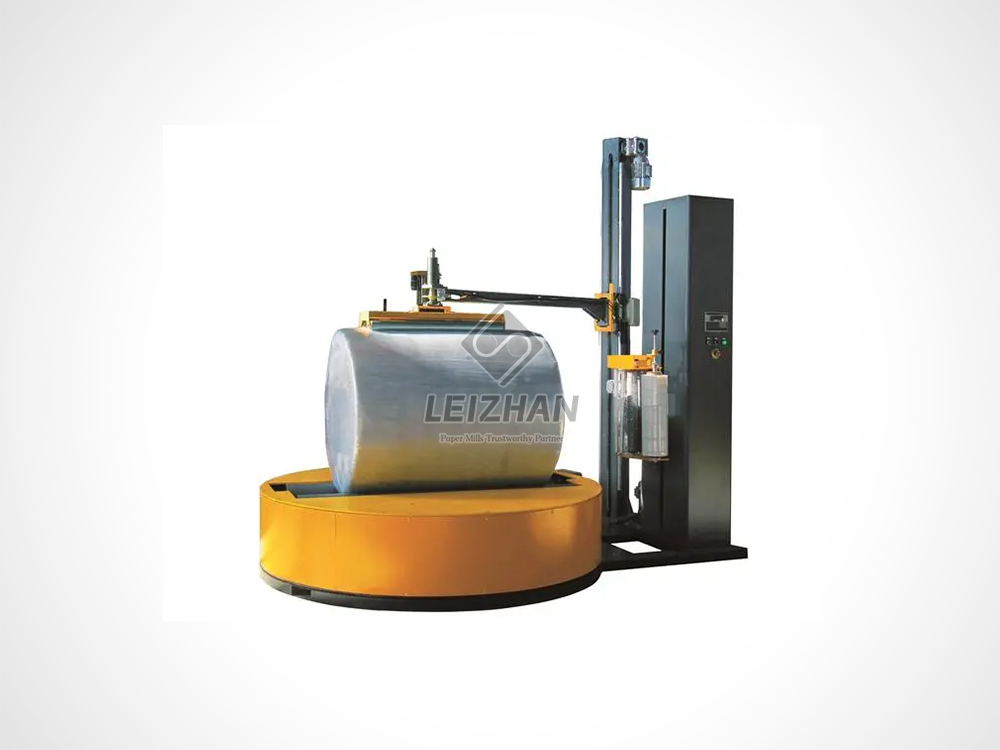
Прихована ціна високої людської залежності
Зв’язування цінної праці
Найсуттєвішим недоліком цього перехідного механізму є константа участь оператора . для кожної окремої палети потрібна Це покрокове втручання створює дуже фрагментований робочий процес. Замість того, щоб збирати замовлення, керувати запасами або здійснювати контроль якості, працівник фактично змушений доглядати за вертушкою, що обертається. Протягом тижня ці хвилини простою перетворюються на цілі зміни втрачених робочих годин. Ці години можна було присвятити набагато продуктивнішій діяльності, яка приносить прибуток.
Час очікування та неефективність навантажувача
Крім того, ця неефективність поширюється далеко за межі окремого керування панеллю керування. Оскільки процес кріплення вимагає ручного прив’язування та різання, водії навантажувачів часто опиняються без діла. Вони тарабанять пальцями по керму, чекаючи завершення циклу обертання. У розподільчому центрі великого обсягу водій навантажувача, який чекає лише дві додаткові хвилини на палету, порушує ритм усього поверху. Цей ефект каскаду призводить до значної втрати загальної продуктивності логістики та серйозно підвищує вартість відвантаженої одиниці.
Повільніша швидкість обробки та вузькі місця у виробництві
Кількість піддонів на годину
У швидкоплинних виробничих середовищах час циклу пакувальної станції є метрикою «робити або зламувати». Швидкість обробки напівавтоматичної машини суворо обмежена двома факторами. По-перше, це максимальна безпечна швидкість обертання вертушки, зазвичай приблизно від 12 до 15 об/хв. По-друге, це фізична спритність людини-працівника. Враховуючи фази ручного кріплення та різання, повний цикл завантаження зазвичай займає від двох до трьох хвилин. На відміну від цього, повністю автоматизовані системи не потребують фізичного втручання та можуть безперешкодно обробити палету менш ніж за шістдесят секунд. Коли продуктивність підприємства вимагає 50 захищених піддонів на годину, гібридна машина просто не встигає за математичною реальністю.
Ефект доміно в ланцюзі поставок
Коли вузьке місце утворюється на кінцевій станції пакування, воно не існує у вакуумі. Це викликає серйозний ефект доміно нагорі. Виробничі лінії можуть бути змушені сповільнитися, щоб запобігти переповненню. Процеси комплектування замовлень швидко повертаються на фабрику, блокуючи життєво важливі транзитні проходи. Зрештою, ця логістична перевантаженість призводить до зриву термінів доставки, затримок вихідних вантажів і напружених відносин із кінцевими клієнтами, які очікують точних і своєчасних поставок.
Порушена безпека вантажу та матеріальні відходи
Людський елемент у силах стримування
Основна інженерна мета застосування стретч-плівки полягає в досягненні оптимальної сили стримування, яка є тиском стиснення, який утримує вантаж разом. на жаль, Стабільність вантажу повністю залежить від того, як працівник прикріплює пластик до піддону на самому початку послідовності. Якщо працівник поспіхом заправляє хвіст плівки або нещільно прив’язує його до дерев’яної основи, критичні нижні обгортки неминуче вийдуть з ладу. Коли ці фундаментні обгортки послаблюються, весь стос стає дуже чутливим до зміщення, нахилу або катастрофічного перекидання під час транспортування. Крім того, персонал часто змінює налаштування натягу на основі особистих уподобань, а не технічних стандартів. Це робить практично неможливим гарантувати однакову безпеку в різні робочі зміни.
Фінансові наслідки втраченої стретч-плівки
Ручне втручання також значно збільшує витрати на витратні матеріали. Коли працівники нарізають плівку вручну в кінці обертання, вони часто залишають довгі, зубчасті хвостики плівки. Ці неохайні кінці не тільки виглядають непрофесійно для приймаючих клієнтів, але й являють собою приголомшливу кількість витраченого пластику з часом. Крім того, якщо параметри натягу вручну зменшуються, щоб запобігти дратівливим розривам плівки, машина не зможе ефективно використовувати свої потужні можливості попереднього розтягування. Цей недогляд обходиться зростаючому бізнесу в тисячі доларів щорічно на надлишкові закупівлі матеріалів.
Безпека на робочому місці та ергономічні небезпеки
Близькість транспорту та пішоходів навантажувача
Промислова безпека залишається першочерговою проблемою для керівників заводів у всьому світі. Напівавтоматична обгортка за своєю суттю створює небезпечну робочу зону, вимагаючи від пішохідного працівника постійно входити та виходити з активної зони обгортання. Це те саме місце, де важкі вилкові навантажувачі активно рухаються заднім ходом, завантажують і розвантажують піддони. Це небезпечне перекриття руху пішоходів і руху важкої техніки значно збільшує статистичну ймовірність зіткнень на робочому місці та серйозних аварій.
Повторювані рухи та фізичне напруження
Окрім небезпеки руху автомобіля, ручні роботи, пов’язані з цією технікою, створюють серйозні ергономічні навантаження. Працівники повинні кілька разів нахилятися до рівня підлоги, щоб закріпити плівку, а потім знову нахилятися, щоб розрізати пластик і витерти хвіст. Виконання цього повторюваного згинання від 40 до 50 разів за зміну створює величезне кумулятивне навантаження на нижню частину спини та коліна. Протягом місяців і років ці повторювані рухи часто призводять до розладів опорно-рухового апарату, що призводить до підвищених претензій щодо компенсації працівникам і збільшення кількості прогулів працівників.
Спеціальні вантажі: чому стандартне обладнання виходить з ладу
Робота з важкими продуктами або продуктами незвичайної форми
Стандартні обгортки поворотних столів спеціально розроблені для рівномірних стабільних піддонів, таких як ідеально складені гофроящики. Вони дуже борються з надзвичайно важким, надмірно високим або дуже крихким вантажем. Коли стандартна вертушка обертається, до виробу прикладається потужна відцентрова сила. Якщо штабель важкий до верху або за своєю суттю нестабільний, швидке обертання може легко спричинити перекидання продукту та падіння на підлогу складу задовго до того, як захисна плівка зможе його закріпити.
Потреба в галузевих рішеннях
Певні сектори важкого виробництва вимагають вузькоспеціалізованих рішень безпеки, які стандартні машини для квадратних піддонів просто не можуть забезпечити. Наприклад, промисловість виробництва паперу має справу з масивними циліндричними великими рулонами. Ці рулони часто важать від 1,5 до 3 тонн і мають унікальну динаміку транспортування. У цих вузькоспеціалізованих сценаріях стандартне обладнання небезпечно бракує. Підприємства, що мають справу з такими унікальними розмірами, повинні впроваджувати спеціальну техніку, використовуючи потужні пневматичні ежектори та індивідуальні системи радіального обгортання. Це гарантує безпеку продуктів без ризику структурних пошкоджень або катастрофічних інцидентів безпеки.
Основне порівняння: пошук правильної форми
Щоб краще зрозуміти, де гібридні машини не вистачають, це допоможе розглядати їх разом із передовими альтернативами. У наведеній нижче таблиці розбиті робочі відмінності різних пакувальних рішень.
| Операційна метрична |
напівавтоматична упаковка |
Повністю автоматична система |
для окремих галузей (наприклад, Leizhan Paper Roll Wrapper) |
| Пікова пропускна здатність |
15 - 30 завантажень на годину |
50 - 100+ завантажень на годину |
Високошвидкісна безперервна радіальна обмотка |
| Людська залежність |
високий; вимагає ручної зав'язки/розрізу |
Нуль; PLC вбудований |
Нуль; автоматизована конвеєрна подача |
| Вага |
Стандарт до 2000 кг |
Витривалий до 3000+ кг |
Розроблено для циліндричних рулонів вагою 3+ тонни |
| Ефективність продуктивності плівки |
помірний; схильні до людських помилок |
Максимальний; постійне попереднє розтягування на 250-300%. |
Максимальний; оптимізовано для криволінійних поверхонь |
Чіткі ознаки того, що вашій компанії потрібен капітальний ремонт обладнання
Удар об стіну місткості
Як ви дізнаєтеся, що ваш перехідний механізм став пасивом, а не активом? Найяскравішим знаком є удар об стіну місткості. Керівники закладів повинні регулярно перевіряти свою щоденну продуктивність. Ви постійно обмотуєте більше 40 піддонів за зміну? Ваші водії навантажувачів часто простоюють у черзі біля навантажувального майданчика? Якщо зона пакування визначає темп усієї вашої роботи, поточні налаштування більше не відповідають потребам вашого бізнесу.
Зростання вартості робочої сили та висока плинність кадрів
Іншим виразним показником є зростаюча вартість промислової праці. На висококонкурентному ринку праці платити працівнику, який працює повний робочий день, лише за те, щоб стояти біля машини, зав’язувати пластик і натискати кнопку, є неймовірно неефективним використанням фонду заробітної плати. Ініціювання ан Оновлення до повністю автоматизованих систем миттєво вирішує проблему нестачі робочої сили. Це дозволяє керівництву перерозподілити цього працівника на більш цінне завдання, яке приносить прибуток, як-от забезпечення якості або управління вихідною логістикою.
Часті повідомлення про пошкодження продукту
Звертайте увагу на відгуки своїх партнерів-дистриб’юторів. Якщо клієнти часто подають скарги на пошкоджені товари після прибуття або якщо вантажні перевізники активно відхиляють вантажі через видиму нестабільність, ваш поточний процес захисту не працює. Часті звіти про пошкодження продукту є прямим симптомом недостатньої сили стримування, сигналізуючи про нагальну потребу в більш точному автоматизованому втручанні.
Вивчення повністю автоматичних альтернатив для вашої пакувальної лінії
Повна конвеєрна інтеграція
Коли бізнес нарешті переростає свої напівавтоматизовані обмеження, повністю автоматичні системи пропонують остаточне, довгострокове рішення. Однією з головних переваг цього передового рівня обладнання є безперебійна конвеєрна інтеграція. Ці надійні системи вбудовані безпосередньо в моторизовані роликові лінії. Вантаж без особливих зусиль переміщується з виробничої лінії прямо в зону обгортання та звідти до зони розміщення за допомогою ПЛК. Ця інтеграція повністю усуває необхідність безпосереднього завантаження платформи водієм навантажувача, значно покращуючи складський потік і повністю усуваючи небезпеку руху пішоходів.
Розширені функції автоматичного вирізання та автоматичного прикріплення
Зокрема, повністю автоматичні системи усувають залежність людини завдяки складній машинобудуванні. Вони оснащені вдосконаленими механізмами автоматичного кріплення та автоматичного різання. Коли піддон входить у зону, механічні затискачі захоплюють пластик і автоматично прикріплюють його до вантажу. Після завершення циклу нагріта дріт акуратно розрізає плівку, а механічна щітка протирає хвіст ідеально рівно. Завдяки автономному захопленню, обгортанню, різанню та витиранню ці системи вдосконалюють тривалість циклу та гарантують однакову безпеку кожного окремого відправлення.
Висновок
У той час як напівавтоматична пакувальна машина є фантастичним інструментом початкового рівня для операцій, що розвиваються, властиві їй недоліки у швидкості обробки, ергономічній безпеці та послідовності утримання зрештою перетворюють її на матеріально-технічне зобов’язання для підприємств, що швидко розвиваються. Переростання старого обладнання не слід розглядати як операційний збій, а як справжній показник успіху масштабування вашого бізнесу. Керівникам заводів настійно рекомендується перевіряти поточний час циклу, розподіл робочої сили та матеріальні відходи вже сьогодні. Перехід на повністю автоматизовану або галузеву систему обгортання усуне дорогі вузькі місця, захистить вашу робочу силу та забезпечить швидке, вимірне повернення інвестицій.
Якщо ваш заклад досягає цих експлуатаційних стель і має справу зі спеціальними важкими навантаженнями, настав час оцінити високопродуктивні альтернативи. Відвідайте https://www.leizhanpapertech.com, щоб ознайомитися з автоматизованими рішеннями для важкого пакування, розробленими відповідно до ваших точних виробничих вимог.
FAQ
Яка максимальна місткість напівавтоматичної стретч-обгортки?
Зазвичай ці машини мають максимальну продуктивність приблизно від 20 до 30 завантажень на годину. Ця потужність значною мірою залежить від ручної швидкості кожного працівника під час фаз кріплення та різання, а також від обмежень частоти обертання поворотної платформи конкретної машини. Підштовхування обладнання за межі цього порогу зазвичай призводить до серйозних вузьких місць робочого процесу та збільшення зносу приводного двигуна.
Як участь оператора впливає на стабільність навантаження?
Працівники повинні вручну прив'язати стретч-плівку до основи піддону перед початком обертання. Якщо цей важливий крок зроблено неправильно або занадто вільно, вантажу не вистачає базової утримуючої сили, необхідної для кріплення його до дерев’яної основи. Крім того, персонал може вручну регулювати параметри натягу та попереднього розтягування на основі особистих уподобань, що призводить до дуже непослідовної якості обгортання між різними робочими змінами.
Коли компанії слід перейти від напівавтоматичного до повністю автоматичного обгортки?
Підприємству слід серйозно розглянути можливість заміни обладнання, якщо кількість піддонів на годину постійно перевищує 30–40. Інші основні показники включають невиправдано високі витрати на оплату праці, безперервні затори на пакувальній станції, отримання частих звітів про пошкодження вантажу або необхідність інтегрувати обладнання безпосередньо в моторизовану конвеєрну лінію без використання рук.
Чи зберігає плівку напівавтоматичний стретч-пакет порівняно з ручним обгортанням?
Так, це економить значно більше матеріалу, ніж ручне обгортання, оскільки в ньому використовуються електроприводні каретки попереднього розтягування, які максимізують продуктивність пластику. Однак він все одно витрачає значно більше плівки, ніж повністю автоматична машина. Ця розбіжність пов’язана насамперед з ручним різанням, яке часто призводить до надміру довгих хвостів плівки, і непослідовним використанням попереднього розтягування людьми-операторами, які регулюють панель керування.
Яка справжня рентабельність інвестицій від оновлення до повністю автоматичної обгортки?
Повернення інвестицій забезпечується трьома основними каналами: усунення виділених робочих годин, необхідних для ручного зв’язування та різання, різке скорочення часу простою навантажувача та максимізація виходу плівки завдяки постійному нанесенню попереднього розтягування на 250-300%. Для великого заводу ці сукупні заощадження часто окупають машину протягом 12-18 місяців.
Чи може напівавтоматична машина для обгортання впоратися з нерегулярними або надзвичайно великими навантаженнями?
Стандартні напівавтоматичні обмотувачі поворотних столиків зазвичай не підходять для надважких або нестандартних предметів, таких як масивні рулони паперу або важке обладнання. Відцентрова сила, створювана поворотною платформою, що обертається, може спричинити перекидання нестабільного вантажу. Для цих застосувань потрібне спеціальне автоматизоване обладнання, таке як радіальні обмотувачі або обмотувачі з поворотною рукою, щоб утримувати важкий продукт нерухомим, поки каретка плівки обертається навколо нього.


