Sissejuhatus
Investeerimine lõpppakkimismasinatesse tähistab tavaliselt rajatise esimest suurt sammu töö tõhususe suunas. See asendab tõhusalt tüütu, füüsiliselt nõudliku käsitsi pakkimise protsessi. Tekkivate turustuskeskuste jaoks on see varustus märkimisväärne samm edasi kaubaaluste kinnitamise standardiseerimisel ja kohese töökoormuse vähendamisel. Hiljutine tööstuse analüüs näitab aga tohutut nihet laoautomaatika strateegiates. Kuna ülemaailmsed tarneahelad seisavad silmitsi enneolematute läbilaskevõimenõuete ja kroonilise tööjõupuudusega, kontrollivad logistikadirektorid rangelt pärandvarustust. Praegused turusuundumused näitavad karmi reaalsust. Kui kesktee pakendamislahendused olid kunagi kasvuhoonete kuldstandardiks, siis tööstusliku tööjõu suurenevad kulud ja vajadus rangete andmepõhiste läbilaskevõimemõõdikute järele on paljastanud nende mehaanilised laed.
Kaasaegsed täitmiskeskused loobuvad üha enam hübriidmasinatest täielikult integreeritud käed-vabad süsteemide kasuks. Samal ajal kui a Poolautomaatne venitusmähis toimib piisavalt väikese kuni keskmise mahuga toimingute jaoks, see muutub paratamatult kitsaskohaks suure mahuga keskkondades. Sellele masinatasemele tuginemine kiiresti laienevas tehases tekitab tahtmatult uusi logistilisi tõkkeid. Nende hulka kuuluvad liigne inimsõltuvus, piiratud töötlemiskiirus ja väga ebajärjekindlad isoleerimisstandardid. See tehniline jaotus uurib poolautomaatsete süsteemide spetsiifilisi tehnilisi piiranguid, nendega kaasnevaid varjatud finantskulusid ja seda, kuidas tehaste juhid saavad kindlaks teha, millal on lõpuks aeg seadmete põhjalikuks remondiks.
Võtmed kaasavõtmiseks
- Sõltuvus tööjõust: seadmed nõuavad pidevat inimese sekkumist kile kinnitamiseks ja lõikamiseks, sidudes väärtuslikud tööjõuressursid, mida saaks kasutada tulu teenivates ülesannetes.
- Kiirusepiirangud: Piiratud töötlemiskiirused tekitavad tõsiseid tootmisraskusi, eriti kui rajatis peab kinnitama rohkem kui 30–40 kaubaalust tunnis.
- Kvaliteedikontroll: käsitsi sekkumine toob sageli kaasa ebaühtlase isoleerimisjõu, mis mõjutab negatiivselt lasti turvalisust transiidi ajal ja suurendab toote kahjustamise ohtu.
- Varjatud kulud: raisatud plastist kulumaterjalid, pikad tõstukite ooteajad ja võimalikud ergonoomilised vigastused võivad kiiresti tühistada masina ostmisel saavutatud esialgse kulude kokkuhoiu.
- Järgmine samm: nende spetsiifiliste toimimispuuduste äratundmine on peamine katalüsaator täisautomaatsele süsteemile või tööstusharuspetsiifilisele pakkimislahendusele üleminekul.
Poolautomaatse süsteemi piiride mõistmine
Seadmete määratlemine
Laopakendite valdkonnas määratleb poolautomaatse ümbrise selle jagatud tööjaotus inimese ja masina vahel. Kujutage ette hõivatud laadimisdokk. Masinad tegelevad koorma mehaanilise pööramisega mootoriga pöördlaua kaudu ja juhivad kilekanduri vertikaalset liikumist. Protsess jääb aga täielikult soiku, kuni põrandatöötaja laadib kaubaaluse füüsiliselt platvormile. See töötaja peab seejärel kummarduma, et käsitsi plastkile puitaluse külge siduda, vajutama paneelil käivitusnuppu ja ootama, et pärast pöörlemistsükli lõppemist kile saba ära lõigata.
Täieliku automatiseerimise illusioon
Oma tegevust skaleerivad tehaste juhid hindavad sageli nende masinate autonoomiat üle. Need päästavad vaieldamatult laotöötajaid seljamurdvast füüsilisest tööst, mis seisneb peadpööritavas ringis kõndimises ümber kaubaaluse raske kilerulliga. Ometi ei paku nad käed-vabad pakkimisliini, määrake ja unustage. Töötaja jääb juhtpaneeli külge kogu protsessi ajaks. See dünaamika loob petliku illusiooni tõelisest automatiseerimisest, kulutades samas väärtuslikke töötunde.
Helitugevuse lävi
Tööstuse inseneristandardid nõuavad üldiselt, et need hübriidmähised on optimeeritud läbilaskevõimeks 15–30 koormust tunnis. Kui rajatis ületab selle kriitilise mahu künnise, muutuvad masina mehaanilised ja inimlikud piirangud silmatorkavalt ilmseks. Seetõttu tekivad tehase põrandal kiiresti töövoo ummikud, mis vähendab tööjõu efektiivsust ja häirib tõsiselt lao liikumist.
Kõrge inimsõltuvuse varjatud hind
Väärtusliku tööjõu sidumine
Selle üleminekumasina kõige olulisem puudus on konstantsus operaatori kaasamist nõutakse iga kaubaaluse puhul. See samm-sammuline sekkumine loob väga killustatud töövoo. Tellimuste komplekteerimise, laoseisu haldamise või kvaliteedi tagamise asemel on töötaja sisuliselt sunnitud hoidma pöörlevat plaadimängijat. Nädala jooksul muutuvad need jõudeoleku minutid terveteks vahetusteks raisatud töötundideks. Need tunnid oleks võinud jaotada palju produktiivsematele, tulu teenivatele tegevustele.
Tõstuki ooteajad ja ebaefektiivsus
Lisaks ulatub see ebatõhusus juhtpaneeli haldavast inimesest palju kaugemale. Kuna kinnitamine nõuab käsitsi sidumist ja lõikamist, leiavad tõstukijuhid end sageli jõude istumas. Nad trummeldavad sõrmedega roolil, oodates mähkimistsükli lõppu. Suuremahulises jaotuskeskuses rikub tõstukijuht, kes ootab vaid kaks lisaminutit kaubaaluse kohta, kogu põranda rütmi. See kaskaadiefekt toob kaasa üldise logistika tootlikkuse tohutu kaotuse ja suurendab oluliselt lähetatud ühiku maksumust.
Aeglasem töötlemiskiirus ja tootmise kitsaskohad
Kaubaaluste piirmäär tunnis
Kiire tempoga tootmiskeskkondades on tsükliaeg on muutmise või purunemise mõõdik. pakkimisjaama Poolautomaatse masina töötlemiskiirus on rangelt piiratud kahe teguriga. Esiteks on pöördlaua maksimaalne ohutu pöörlemiskiirus, tavaliselt umbes 12–15 pööret minutis. Teiseks on inimese füüsiline paindlikkus. Arvestades käsitsi kinnitamise ja lõikamise faasi, kulub täiskoormuse tsükkel tavaliselt kahe kuni kolme minuti vahele. Vastupidiselt sellele ei vaja täielikult automatiseeritud süsteemid füüsilist sekkumist ja suudavad kaubaalust sujuvalt töödelda vähem kui kuuekümne sekundiga. Kui rajatise väljund nõuab 50 kinnitatud kaubaalust tunnis, ei suuda hübriidmasin lihtsalt matemaatilise reaalsusega sammu pidada.
Doominoefekt tarneahelale
Kui rea lõpp-pakendijaamas tekib pudelikael, ei eksisteeri seda vaakumis. See käivitab ülesvoolu tugeva doominoefekti. Ülevoolu vältimiseks võivad tootmisliinid olla sunnitud aeglustuma. Tellimuste komplekteerimise protsessid taastuvad kiiresti tehase põrandale, blokeerides olulised transiidikäigud. Lõppkokkuvõttes põhjustab see logistiline ülekoormus tarnetähtaegadest kinnijäämist, väljamineva kauba hilinemist ja pingelisi suhteid lõppklientidega, kes ootavad täpseid ja õigeaegseid tarneid.
Ohustatud lasti turvalisus ja materjalijäätmed
Inimelement ohjeldusjõus
Venituskile pealekandmise esmane tehniline eesmärk on saavutada optimaalne kaitsejõud, mis on survet, mis hoiab koormust koos. Kahjuks koormuse stabiilsus sõltub täielikult sellest, kuidas töötaja kinnitab plasti kaubaalusele järjestuse alguses. Kui töömees kilesaba kiiruga kokku tõmbab või lõdvalt puitaluse külge seob, ebaõnnestuvad kriitilised põhjamähised paratamatult. Kui need aluskatted lõdvenevad, muutub kogu virn transpordi ajal väga vastuvõtlikuks nihkumisele, kaldumisele või katastroofilisele ümberkukkumisele. Lisaks rikuvad töötajad sageli pingeseadeid, mis põhinevad pigem isiklikel eelistustel kui inseneristandarditel. See muudab peaaegu võimatuks tagada ühtse turvalisuse erinevatel töövahetustel.
Raisatud venivfilmi rahaline mõju
Käsitsi sekkumine suurendab oluliselt ka tarbimiskulusid. Kui töötajad lõikavad pöörde lõpus kilet käsitsi, jätavad nad sageli pikad sakilised kilesabad. Need lohakad otsad ei tundu klientidele mitte ainult ebaprofessionaalsed, vaid kujutavad endast ka aja jooksul uskumatult palju raisatud plasti. Veelgi enam, kui pingesätted valitakse tüütute kilekatkestuste vältimiseks käsitsi alla, ei suuda masin oma eelvenitusvõimet tõhusalt kasutada. See järelevalve läheb kasvavale ettevõttele maksma tuhandeid dollareid aastas liigsete materjalide ostmiseks.
Tööohutus ja ergonoomilised ohud
Tõstukite liiklus ja jalakäijate lähedus
Tööstusohutus on tehasejuhtide jaoks kogu maailmas endiselt ülimaks murekohaks. Poolautomaatne ümbris loob oma olemuselt ohtliku töötsooni, nõudes jalakäijalt pidevat aktiivse mähkimisala sisse ja välja astumist. See jalajälg on täpselt sama ruum, kus rasked kahveltõstukid aktiivselt kaubaaluseid tagurdavad, laadivad ja tühjendavad. Selline jalakäijate liikumise ja raskete masinate liikluse ohtlik kattumine suurendab oluliselt töökoha kokkupõrgete ja raskete õnnetuste statistilist tõenäosust.
Korduv liikumine ja füüsiline pinge
Lisaks sõidukite liiklusohtudele toovad selle masinaga seotud käsitsi tehtavad toimingud kaasa tõsiseid ergonoomilisi pingeid. Töötajad peavad kile kinnitamiseks korduvalt kummarduma põranda tasemele ja seejärel uuesti kummarduma, et plast viiludeks lõigata ja saba tasaseks pühkida. Selle korduva painutusliigutuse sooritamine 40–50 korda vahetuses tekitab tohutu kumulatiivse stressi alaseljale ja põlvedele. Kuude ja aastate jooksul põhjustab see korduv liikumine sageli luu- ja lihaskonna häireid, mille tulemuseks on kõrgendatud töötajate hüvitisnõuded ja töötajate puudumised.
Spetsiaalsed koormused: miks standardvarustus ebaõnnestub
Raskete või ebatavalise kujuga toodete käsitlemine
Standardsed pöördaluse ümbrised on loodud spetsiaalselt ühtlaste ja stabiilsete kaubaaluste jaoks, nagu näiteks täiuslikult virnastatud lainepapist kastid. Nad võitlevad sügavalt üliraske, liiga kõrge või väga hapra lastiga. Kui tavaline pöördlaud pöörleb, rakendub tootele võimas tsentrifugaaljõud. Kui virn on ülevalt raske või oma olemuselt ebastabiilne, võib kiire pöörlemine põhjustada toote ümberkukkumise ja vastu laopõrandat juba ammu enne seda, kui kaitsekile selle kinni suudab kinnitada.
Vajadus tööstusespetsiifiliste lahenduste järele
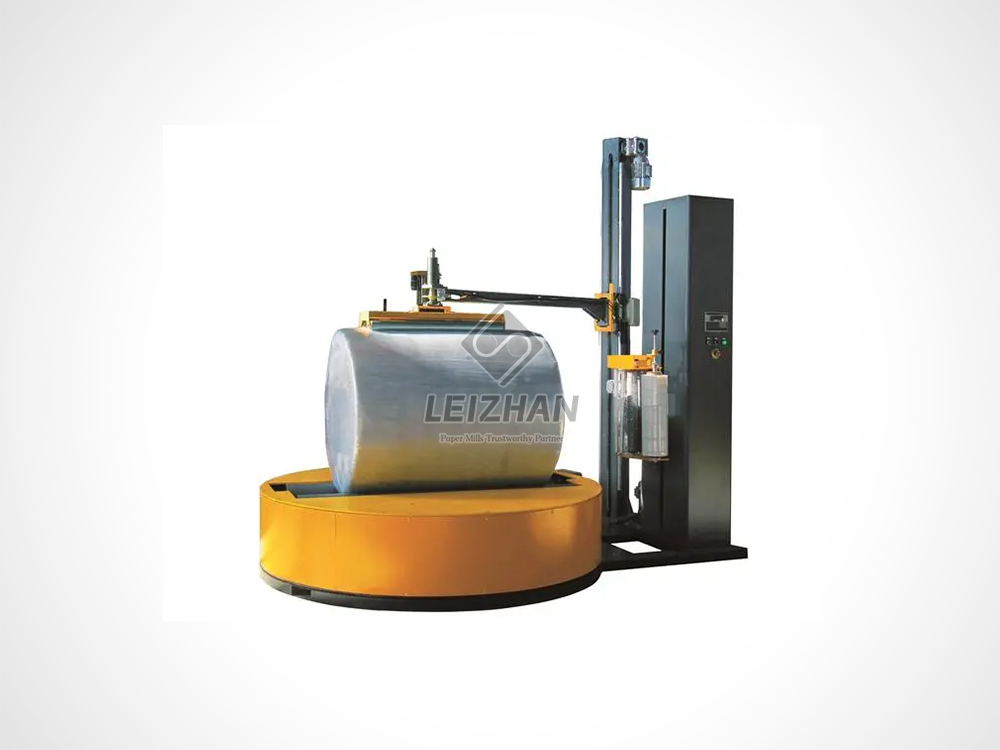
Teatud rasked tootmissektorid nõuavad väga spetsiifilisi kinnituslahendusi, mida tavalised ruudukujulised kaubaaluste masinad lihtsalt pakkuda ei suuda. Näiteks paberitööstus tegeleb massiivsete silindriliste suurrullidega. Need rullid kaaluvad sageli 1,5–3 tonni ja neil on ainulaadne käsitsemisdünaamika. Nendes väga spetsiifilistes stsenaariumides jääb standardvarustus ohtlikult alla. Selliste ainulaadsete mõõtmetega tegelevad rajatised peavad rakendama tööstusharuspetsiifilist tehnikat, kasutades raskeveokite pneumaatilisi ejektoreid ja kohandatud radiaalseid mähkimissüsteeme. See tagab toodete turvalisuse ilma konstruktsioonikahjustuste või katastroofiliste ohutusjuhtumite riskita.
Põhiline võrdlus: õige sobivuse leidmine
Et paremini mõista, kus hübriidmasinad alla jäävad, aitab neid vaadata koos täiustatud alternatiividega. Järgmises tabelis on ära toodud erinevate pakendilahenduste kasutuserinevused.
| Töötav meetermõõdustik |
poolautomaatne ümbris, |
täisautomaatne tööstusharupõhine süsteem |
(nt Leizhani paberirulli ümbris) |
| Maksimaalne läbilaskevõime |
15-30 koormust tunnis |
50-100+ koormust tunnis |
Kiire pidev radiaalne mähkimine |
| Inimese sõltuvus |
kõrge; nõuab käsitsi sidumist/lõikamist |
null; Integreeritud PLC |
null; automatiseeritud konveieri etteanne |
| Kaalu kandevõime |
Standard kuni 2000 kg |
Tugev kuni 3000+ kg |
Mõeldud 3+ tonniste silindriliste rullide jaoks |
| Filmi saagikuse efektiivsus |
Mõõdukas; kalduvus inimlikele eksimustele |
Maksimaalne; ühtlane 250-300% eelvenitus |
Maksimaalne; optimeeritud kõverate pindade jaoks |
Selged märgid, et teie ettevõte vajab seadmete kapitaalremonti
Võimsusseina tabamine
Kuidas teate, millal teie üleminekumehhanismist on saanud pigem kohustus kui vara? Kõige silmatorkavam märk on tabamus mahuseina vastu. Rajatiste haldajad peaksid oma igapäevast läbilaskevõimet regulaarselt auditeerima. Kas mähite järjepidevalt üle 40 kaubaaluse vahetuses? Kas teie tõstukijuhid töötavad laadimisdoki juures sageli tühikäigul? Kui pakendamisala määrab kogu teie tegevuse tempo, ei vasta teie praegune seadistus enam teie ettevõtte vajadusi.
Kasvavad tööjõukulud ja suur käive
Teine lõplik näitaja on tööstusliku tööjõu kallinemine. Tiheda konkurentsiga tööturul on täiskohaga töötajale maksmine ainult masina kõrval seismise, plastmassi sidumise ja nupule vajutamise eest uskumatult ebaefektiivne palgaarvestus. Algatades an täiendus täielikult automatiseeritud süsteemidele lahendab selle tööjõupuuduse koheselt. See võimaldab juhtkonnal selle töötaja ümber paigutada väärtuslikuma, tulu teeniva ülesande, näiteks kvaliteedi tagamise või väljamineva logistika haldamise juurde.
Sagedased tootekahjustuste aruanded
Pöörake tähelepanu oma turustuspartnerite tagasisidele. Kui kliendid esitavad saabumisel sageli kaebusi kahjustatud kauba kohta või kui kaubavedajad lükkavad koormaid aktiivselt tagasi nähtava ebastabiilsuse tõttu, siis teie praegune turvaprotsess ebaõnnestub. Sagedased tootekahjustuste teated on ebapiisava isoleerimisjõu otsene sümptom, mis annab märku tungivast vajadusest täpsema ja automatiseeritud sekkumise järele.
Uurime oma pakendisarja täisautomaatseid alternatiive
Sujuv konveieri integreerimine
Kui ettevõte oma poolautomaatsetest piirangutest lõpuks välja kasvab, pakuvad täisautomaatsed süsteemid lõplikku ja pikaajalist lahendust. Selle täiustatud masinataseme üks peamisi eeliseid on konveieri sujuva integreerimine. Need tugevad süsteemid on ehitatud otse mootoriga valtsliinidesse. Kaubad liiguvad PLC-juhtimise abil tootmisliinilt pingevabalt otse mähkimisalasse ja välja lavastusalasse. See integratsioon välistab täielikult vajaduse, et tõstukijuht laadiks otse platvormi, parandades drastiliselt laovoolu ja kõrvaldades täielikult jalakäijate liikluse ohud.
Täiustatud automaatse lõikamise ja automaatse kinnitamise funktsioonid
Täpsemalt, täisautomaatsed süsteemid kõrvaldavad keeruka masinaehituse abil inimestest sõltuvuse. Need on varustatud täiustatud automaatse kinnitamise ja automaatse lõikamise mehhanismidega. Kaubaaluse sisenemisel tsooni haaravad mehaanilised klambrid plastikust ja kinnitavad selle automaatselt koorma külge. Kui tsükkel on lõppenud, lõikab kuumutatud traat kile puhtaks ja mehaaniline hari pühib saba täiesti tasaseks. Käsitsedes haaramist, mähkimist, lõikamist ja pühkimist iseseisvalt, täiustavad need süsteemid tsükliaega ja tagavad iga saadetise ühtlase turvalisuse.
Järeldus
Kuigi poolautomaatne pakkimismasin on fantastiline algtaseme tööriist uute operatsioonide jaoks, muudavad selle omased puudujäägid töötlemiskiiruses, ergonoomilises ohutuses ja isolatsiooni järjepidevuses selle lõpuks kiiresti kasvavate ettevõtete logistiliseks kohustuseks. Pärandseadmete väljakasvamist ei tohiks pidada töötõrkeks, vaid pigem tõeliseks indikaatoriks teie ettevõtte mastaapsuse edust. Tehasejuhtidel soovitatakse täna kontrollida oma praeguseid tsükliaegu, tööjõujaotust ja materjalijäätmeid. Täielikult automatiseeritud või tööstusharuspetsiifilisele pakkimissüsteemile üleminek kõrvaldab kulukad kitsaskohad, kaitseb teie tööjõudu ja tagab kiire, mõõdetava investeeringutasuvuse.
Kui teie rajatis tabab neid töölagesid ja tegeleb spetsiaalsete raskete koormustega, on aeg hinnata suure läbilaskevõimega alternatiive. Külastage veebisaiti https://www.leizhanpapertech.com, et uurida raskeveokite automatiseeritud pakkimislahendusi, mis on kohandatud teie täpsetele tootmisvajadustele.
KKK
Kui suur on poolautomaatse venitusmähise maksimaalne kandevõime?
Tavaliselt töötavad need masinad maksimaalselt umbes 20–30 koormust tunnis. See võimsus sõltub suuresti konkreetse töötaja käsitsi kiirusest kinnitamise ja lõikamise faasis, samuti konkreetse masina pöördaluse pöörete arvu piirangutest. Seadmete lükkamine sellest künnisest kaugemale põhjustab tavaliselt tõsiseid töövoo kitsaskohti ja ajamimootori suuremat kulumist.
Kuidas mõjutab operaatori kaasamine koormuse stabiilsust?
Töötajad peavad enne pöörlemise algust venituskile käsitsi kaubaaluse põhja külge siduma. Kui see oluline samm on tehtud valesti või liiga lõdvalt, puudub koormusel aluspõhja hoidev jõud, mis on vajalik selle kinnitamiseks puitaluse külge. Lisaks võivad töötajad isiklike eelistuste alusel käsitsi reguleerida pinge- ja eelvenitusseadeid, mille tulemuseks on väga ebaühtlane mähkimiskvaliteet erinevate töövahetuste vahel.
Millal peaks ettevõte poolautomaatselt ümber minema täisautomaatsele ümbrisele?
Rajatis peaks tõsiselt kaaluma seadmete üleminekut, kui nende arv ületab pidevalt 30–40 kaubaalust tunnis. Teised olulised näitajad hõlmavad jätkusuutmatult kõrgeid tööjõukulusid, pidevaid kahveltõstukite liiklusummikuid pakkimisjaamas, sagedasi vigastatud kaubaveoteateid või vajadust integreerida masinad otse motoriseeritud käed-vabad konveieriliinile.
Kas poolautomaatne veniv ümbris säästab kilet võrreldes käsitsi pakkimisega?
Jah, see säästab oluliselt rohkem materjali kui käsitsi käsitsi pakkimine, kuna see kasutab mootoriga eelvenituskärusid, mis suurendavad plasti saagikust. Siiski raiskab see ikkagi tunduvalt rohkem kilet kui täisautomaatne masin. See lahknevus on peamiselt tingitud käsitsi lõikamisest, mille tulemuseks on sageli tarbetult pikad kile sabad, ja juhtpaneeli reguleerivate inimoperaatorite ebaühtlane eelvenitus.
Milline on täisautomaatsele venitusmähisele ülemineku tõeline ROI?
Investeeringu tasuvus saavutatakse kolme peamise kanali kaudu: käsitsi sidumiseks ja lõikamiseks vajalike töötundide kaotamine, tõstuki tühikäigu drastiline vähendamine ja kile saagikuse maksimeerimine järjepideva 250–300% eelvenitusrakenduse kaudu. Suuremahulise tehase puhul tasuvad need kombineeritud säästud masina eest sageli 12–18 kuu jooksul.
Kas poolautomaatne ümbris talub ebakorrapäraseid või üliraskeid koormusi?
Tavalised poolautomaatsed pöördlaua ümbrised ei sobi üldiselt eriti raskete või ebakorrapäraste esemete, näiteks massiivsete paberirullide või üliraskete seadmete jaoks. Pöörleva pöördlaua tekitatud tsentrifugaaljõud võib põhjustada ebastabiilsete koormate ümbermineku. Nende rakenduste jaoks on vaja spetsiaalseid automatiseeritud masinaid, nagu radiaalmähised või pöörleva käega mähised, et hoida rasket toodet paigal, samal ajal kui kilekelk selle ümber pöörleb.


