Wstęp
Inwestycja w maszyny pakujące na końcu linii zwykle stanowi pierwszy poważny krok zakładu w kierunku wydajności operacyjnej. Skutecznie zastępuje żmudny, wymagający fizycznie proces ręcznego owijania. Dla powstających centrów dystrybucyjnych sprzęt ten stanowi znaczący krok naprzód w standaryzacji zabezpieczania palet i zmniejszaniu bezpośredniego obciążenia pracowników. Jednak niedawna analiza branży wskazuje na ogromną zmianę w strategiach automatyzacji magazynu. Ponieważ globalne łańcuchy dostaw stoją w obliczu bezprecedensowych wymagań w zakresie przepustowości i chronicznych niedoborów siły roboczej, dyrektorzy ds. logistyki rygorystycznie sprawdzają dotychczasowy sprzęt. Obecne trendy rynkowe odsłaniają surową rzeczywistość. Chociaż rozwiązania w zakresie opakowań średniej klasy były kiedyś złotym standardem w zakładach uprawowych, rosnące koszty pracy w przemyśle i konieczność stosowania ścisłych wskaźników przepustowości opartych na danych odsłoniły ich mechaniczne pułapy.
Nowoczesne centra logistyczne coraz częściej rezygnują z maszyn hybrydowych na rzecz w pełni zintegrowanych systemów niewymagających użycia rąk. Podczas gdy Półautomatyczna owijarka rozciągająca działa odpowiednio w przypadku operacji o małej i średniej objętości, nieuchronnie staje się wąskim gardłem w środowiskach o dużej objętości. Poleganie na tym poziomie maszyn w szybko rozwijającym się zakładzie nieumyślnie tworzy nowe przeszkody logistyczne. Należą do nich nadmierna zależność od człowieka, ograniczone prędkości przetwarzania i wysoce niespójne standardy przechowywania. W tym omówieniu technicznym zostaną omówione specyficzne ograniczenia inżynieryjne systemów półautomatycznych, ukryte koszty finansowe, jakie ponoszą oraz sposoby, w jakie kierownicy zakładów mogą określić, kiedy w końcu nadejdzie czas na kompleksowy remont sprzętu.
Kluczowe dania na wynos
- Zależność od siły roboczej: Sprzęt wymaga ciągłej interwencji człowieka w celu zamocowania i przycięcia folii, co wiąże się z zajęciem cennych zasobów siły roboczej, które można wykorzystać do zadań generujących dochód.
- Ograniczenia prędkości: Ograniczone prędkości przetwarzania tworzą poważne wąskie gardła w produkcji, szczególnie gdy zakład musi zabezpieczyć ponad 30 do 40 palet na godzinę.
- Kontrola jakości: Ręczna interwencja często prowadzi do niespójnej siły zabezpieczającej, co negatywnie wpływa na bezpieczeństwo ładunku podczas transportu i zwiększa ryzyko uszkodzenia produktu.
- Ukryte koszty: Zmarnowane plastikowe materiały eksploatacyjne, długi czas oczekiwania na wózek widłowy i potencjalne urazy ergonomiczne mogą szybko zniweczyć początkowe oszczędności kosztów zakupu maszyny.
- Następny krok: rozpoznanie tych konkretnych braków operacyjnych jest głównym katalizatorem przejścia na system w pełni automatyczny lub rozwiązanie owijające dostosowane do potrzeb danej branży.
Zrozumienie ograniczeń systemu półautomatycznego
Definiowanie sprzętu
W dziedzinie opakowań magazynowych półautomatyczną owijarkę definiuje się poprzez wspólny podział pracy pomiędzy człowiekiem i maszyną. Wyobraź sobie zajęty dok załadunkowy. Maszyna obsługuje mechaniczną rotację ładunku za pomocą napędzanego silnikiem stołu obrotowego i zarządza pionowym ruchem wózka folii. Jednakże proces pozostaje w całkowitym stagnacji, dopóki pracownik piętra fizycznie nie załaduje palety na platformę. Następnie pracownik musi się schylić, aby ręcznie przywiązać folię do drewnianej podstawy, nacisnąć przycisk start na panelu i poczekać, aż koniec cyklu rotacji zostanie odcięty.
Iluzja pełnej automatyzacji
Menedżerowie zakładów skalujących swoją działalność często przeceniają autonomię tych maszyn. Bez wątpienia oszczędzają personel magazynu od męczącej pracy fizycznej polegającej na chodzeniu zawrotnych kółek wokół palety z ciężką rolką folii. Nie oferują jednak linii pakującej umożliwiającej obsługę bez użycia rąk, którą można ustawić i zapomnieć. Przez cały czas trwania procesu pracownik pozostaje przywiązany do panelu sterowania. Ta dynamika tworzy zwodniczą iluzję prawdziwej automatyzacji, jednocześnie pochłaniając cenne godziny pracy.
Próg głośności
Branżowe standardy inżynieryjne ogólnie wymagają, aby te owijarki hybrydowe były zoptymalizowane pod kątem wydajności od 15 do 30 załadunków na godzinę. Kiedy obiekt przekracza ten krytyczny próg objętości, mechaniczne i ludzkie ograniczenia maszyny stają się rażąco oczywiste. W rezultacie w hali produkcyjnej szybko narastają zatory w przepływie pracy, co prowadzi do zmniejszenia zysków z wydajności pracy i poważnie zakłóca przepływ pracy w magazynie.
Ukryty koszt wysokiej zależności od człowieka
Wiązanie cennej pracy
Najbardziej znaczącą wadą tej maszynerii przejściowej jest stała zaangażowanie operatora wymagane w przypadku każdej palety. Ta interwencja krok po kroku tworzy bardzo fragmentaryczny przepływ pracy. Zamiast kompletować zamówienia, zarządzać zapasami lub zapewniać jakość, pracownik jest w zasadzie zmuszony opiekować się obracającym się gramofonem. W ciągu tygodnia te minuty bezczynności składają się na całe zmiany zmarnowanych godzin pracy. Te godziny można było przeznaczyć na znacznie bardziej produktywne i generujące przychody zajęcia.
Czas oczekiwania i nieefektywność wózków widłowych
Co więcej, ta nieefektywność wykracza daleko poza osobę zarządzającą centralą. Ponieważ proces zabezpieczania wymaga ręcznego wiązania i przycinania, kierowcy wózków widłowych często pozostają bezczynni. Czekając na zakończenie cyklu owijania, bębnią palcami w kierownicę. W centrum dystrybucji o dużym natężeniu ruchu kierowca wózka widłowego czekający zaledwie dwie dodatkowe minuty na paletę zakłóca rytm całego piętra. Ten efekt kaskady powoduje ogromną utratę ogólnej produktywności logistyki i poważnie podnosi koszt wysyłanej jednostki.
Niższe prędkości przetwarzania i wąskie gardła produkcyjne
Limit palet na godzinę
W dynamicznych środowiskach produkcyjnych, Czas cyklu stacji pakowania jest wskaźnikiem typu „zakończ lub zerwij”. Szybkość przetwarzania półautomatycznej maszyny jest ściśle ograniczona przez dwa czynniki. Pierwsza to maksymalna bezpieczna prędkość obrotowa gramofonu, zwykle około 12 do 15 obr./min. Po drugie, jest to sprawność fizyczna człowieka. Uwzględniając fazy ręcznego mocowania i cięcia, cykl pełnego obciążenia trwa zwykle od dwóch do trzech minut. Natomiast w pełni zautomatyzowane systemy nie wymagają żadnej interwencji fizycznej i mogą bezproblemowo przetworzyć paletę w czasie krótszym niż sześćdziesiąt sekund. Kiedy wydajność zakładu wymaga 50 zabezpieczonych palet na godzinę, maszyna hybrydowa po prostu nie nadąża za matematyczną rzeczywistością.
Efekt Domina w łańcuchu dostaw
Kiedy na stacji pakowania na końcu linii tworzy się wąskie gardło, nie istnieje ono w próżni. Wywołuje to poważny efekt domina w górę rzeki. Linie produkcyjne mogą zostać zmuszone do spowolnienia, aby zapobiec przepełnieniu. Procesy kompletacji zamówień szybko wracają na halę produkcyjną, blokując ważne korytarze transportowe. Ostatecznie to przeciążenie logistyczne prowadzi do niedotrzymywania terminów dostaw, opóźnień w transporcie wychodzącym i napiętych relacji z klientami końcowymi, którzy oczekują precyzyjnych i terminowych dostaw.
Naruszone bezpieczeństwo ładunku i marnotrawstwo materiałów
Element ludzki w siłach powstrzymujących
Podstawowym celem inżynieryjnym stosowania folii stretch jest osiągnięcie optymalnej siły ograniczającej, czyli ciśnienia ściskającego, które utrzymuje ładunek razem. Niestety, stabilność ładunku zależy całkowicie od tego, jak pracownik mocuje plastik do palety na samym początku sekwencji. Jeśli pracownik pośpiesznie założy koniec folii lub luźno przywiąże ją do drewnianej podstawy, krytyczne owinięcie dna nieuchronnie zakończy się niepowodzeniem. Kiedy te podstawowe owinięcia poluzują się, cały stos staje się bardzo podatny na przesuwanie, przechylanie lub katastrofalne przewrócenie podczas transportu. Ponadto personel często manipuluje ustawieniami napięcia w oparciu o osobiste preferencje, a nie standardy techniczne. To sprawia, że praktycznie niemożliwe jest zapewnienie jednolitego bezpieczeństwa na różnych zmianach operacyjnych.
Skutki finansowe zmarnowanej folii stretch
Ręczna interwencja również znacznie zwiększa wydatki na materiały eksploatacyjne. Kiedy pracownicy ręcznie przecinają folię pod koniec obrotu, często pozostawiają długie, postrzępione końce folii. Te niechlujne końcówki nie tylko wyglądają nieprofesjonalnie w oczach klientów, ale także z biegiem czasu powodują oszałamiającą ilość zmarnowanego plastiku. Co więcej, jeśli ustawienia naprężenia zostaną ręcznie zmniejszone, aby zapobiec irytującym pęknięciom folii, maszyna nie będzie efektywnie wykorzystywać swoich możliwości w zakresie wstępnego rozciągania. To niedopatrzenie kosztuje rozwijającą się firmę tysiące dolarów rocznie w postaci nadmiernych zakupów materiałów.
Bezpieczeństwo pracy i zagrożenia ergonomiczne
Ruch wózków widłowych i bliskość pieszych
Bezpieczeństwo przemysłowe pozostaje sprawą najwyższej wagi dla kierowników zakładów na całym świecie. Półautomatyczna owijarka z natury tworzy niebezpieczną strefę operacyjną, wymagając od pieszego pracownika ciągłego wchodzenia i wychodzenia z aktywnego obszaru owijania. Ta powierzchnia to dokładnie ta sama przestrzeń, w której ciężkie wózki widłowe aktywnie cofają, ładują i rozładowują palety. To niebezpieczne nakładanie się ruchu pieszego i ruchu ciężkich maszyn znacząco zwiększa statystyczne prawdopodobieństwo kolizji w miejscu pracy i ciężkich wypadków.
Powtarzający się ruch i obciążenie fizyczne
Oprócz zagrożeń w ruchu pojazdów, zadania ręczne związane z tą maszyną powodują poważne obciążenia ergonomiczne. Pracownicy muszą wielokrotnie schylać się do poziomu podłogi, aby zabezpieczyć folię, a następnie ponownie schylać się, aby przeciąć plastik i wytrzeć ogon na płasko. Wykonywanie tego powtarzalnego ruchu zginającego 40 do 50 razy na zmianę powoduje ogromne, skumulowane obciążenie dolnej części pleców i kolan. Z biegiem miesięcy i lat ten powtarzający się ruch często prowadzi do zaburzeń układu mięśniowo-szkieletowego, co skutkuje podwyższonymi roszczeniami pracowniczymi o odszkodowania i zwiększoną absencją pracowników.
Obciążenia specjalistyczne: dlaczego standardowe wyposażenie zawodzi
Obsługa produktów ciężkich lub o nietypowych kształtach
Standardowe owijarki ze stołem obrotowym są specjalnie zaprojektowane do jednolitych, stabilnych palet, takich jak idealnie ułożone pudła z tektury falistej. Zmagają się z niezwykle ciężkimi, zbyt wysokimi lub bardzo delikatnymi ładunkami. Kiedy standardowy talerz obrotowy się obraca, na produkt działa potężna siła odśrodkowa. Jeśli stos jest ciężki lub z natury niestabilny, szybki obrót może łatwo spowodować przewrócenie się produktu i uderzenie o podłogę magazynu na długo przed zabezpieczeniem go przez folię ochronną.
Potrzeba rozwiązań specyficznych dla danej branży
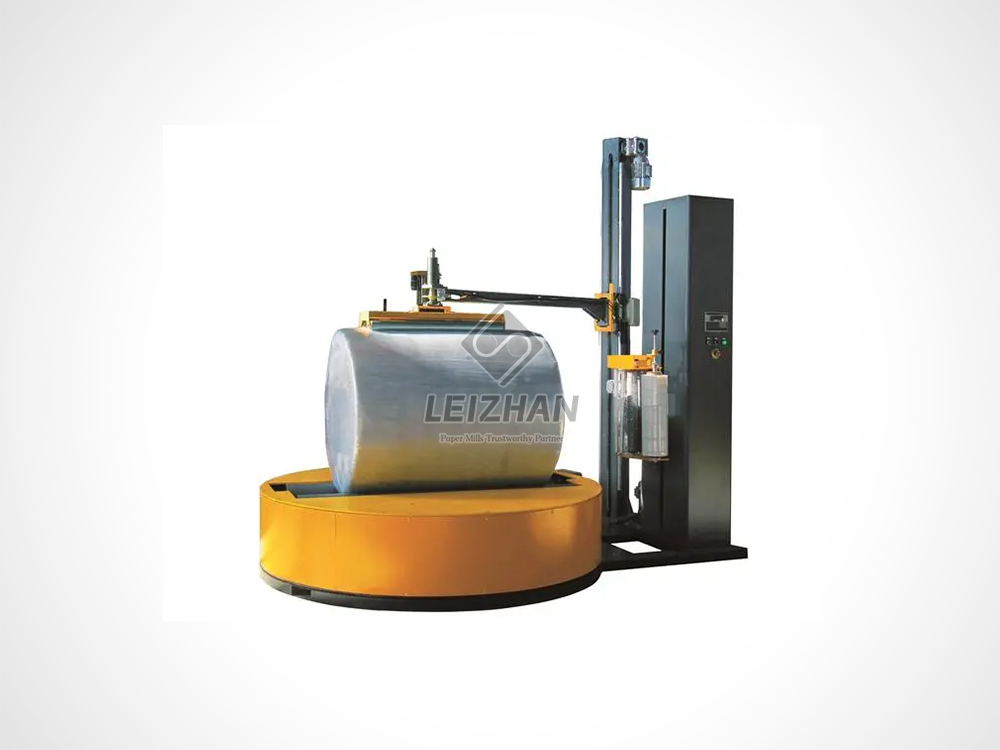
Niektóre sektory przemysłu ciężkiego wymagają wysoce specjalistycznych rozwiązań zabezpieczających, których standardowe maszyny do palet kwadratowych po prostu nie są w stanie zapewnić. Na przykład przemysł papierniczy zajmuje się masywnymi, cylindrycznymi rolkami typu jumbo. Rolki te często ważą od 1,5 do 3 ton i charakteryzują się wyjątkową dynamiką przenoszenia. W tych wysoce wyspecjalizowanych scenariuszach standardowe wyposażenie jest niebezpiecznie niewystarczające. Zakłady zajmujące się tak unikalnymi wymiarami muszą wdrożyć rozwiązania inżynieryjne dostosowane do potrzeb danej branży, wykorzystując wytrzymałe eżektory pneumatyczne i dostosowane do indywidualnych potrzeb systemy owijania promieniowego. Dzięki temu produkty są zabezpieczone bez ryzyka uszkodzenia konstrukcji lub katastrofalnych zdarzeń związanych z bezpieczeństwem.
Porównanie rdzeni: znalezienie odpowiedniego dopasowania
Aby lepiej zrozumieć, gdzie maszyny hybrydowe zawodzą, warto spojrzeć na nie wraz z zaawansowanymi alternatywami. W poniższej tabeli przedstawiono różnice operacyjne pomiędzy różnymi rozwiązaniami opakowaniowymi.
| Operacyjna metryczna |
owijarka półautomatyczna |
W pełni automatyczny system |
specyficzny dla branży (np. owijarka do rolek papieru Leizhan) |
| Maksymalna przepustowość |
15 - 30 załadunków na godzinę |
50 - 100+ ładunków na godzinę |
Ciągłe owijanie promieniowe z dużą prędkością |
| Zależność człowieka |
Wysoki; wymaga ręcznego wiązania/cięcia |
Zero; Zintegrowany sterownik PLC |
Zero; zautomatyzowany podajnik przenośnikowy |
| Pojemność wagowa |
Standardowo do 2000 kg |
Wytrzymałe do ponad 3000 kg |
Zaprojektowane dla walców cylindrycznych o masie ponad 3 ton |
| Wydajność filmu |
Umiarkowany; podatny na błędy ludzkie |
Maksymalny; stałe rozciągnięcie wstępne 250-300%. |
Maksymalny; zoptymalizowany dla zakrzywionych powierzchni |
Wyraźne oznaki, że Twoja firma wymaga przeglądu sprzętu
Uderzenie w ścianę pojemności
Po czym poznajesz, że Twój mechanizm przejściowy stał się raczej pasywem niż aktywem? Najbardziej rażącym sygnałem jest uderzenie w ścianę pojemności. Zarządzający obiektami powinni rutynowo kontrolować swoją dzienną przepustowość. Czy stale owijasz ponad 40 palet na zmianę? Czy Twoi kierowcy wózków widłowych często stoją w kolejce do rampy załadunkowej? Jeśli obszar pakowania wyznacza tempo całej Twojej działalności, obecna konfiguracja nie spełnia już Twoich potrzeb biznesowych.
Rosnące koszty pracy i wysoka rotacja
Kolejnym ostatecznym wskaźnikiem są rosnące koszty pracy w przemyśle. Na wysoce konkurencyjnym rynku pracy płacenie pełnoetatowemu pracownikowi wyłącznie za stanie przy maszynie, zawiązanie plastiku i naciśnięcie przycisku jest niezwykle nieefektywnym wykorzystaniem listy płac. Inicjowanie aktualizacja do w pełni zautomatyzowanych systemów natychmiast rozwiązuje te niedobory siły roboczej. Umożliwia kierownictwu przeniesienie tego pracownika do bardziej wartościowego i generującego przychody zadania, takiego jak zapewnienie jakości lub zarządzanie logistyką wychodzącą.
Częste raporty o uszkodzeniach produktu
Zwracaj szczególną uwagę na opinie partnerów dystrybucyjnych. Jeśli klienci często zgłaszają reklamacje dotyczące uszkodzonych towarów po przybyciu na miejsce lub jeśli przewoźnicy aktywnie odrzucają ładunki ze względu na widoczną niestabilność, Twój obecny proces zabezpieczania zawodzi. Częste raporty o uszkodzeniach produktów są bezpośrednim objawem niewystarczających sił zabezpieczających i sygnalizują pilną potrzebę bardziej precyzyjnej, zautomatyzowanej interwencji.
Odkrywamy w pełni automatyczne alternatywy dla Twojej linii pakującej
Bezproblemowa integracja przenośnika
Kiedy firma w końcu przerasta ograniczenia półautomatyczne, w pełni automatyczne systemy stanowią ostateczne, długoterminowe rozwiązanie. Jedną z głównych zalet tego zaawansowanego poziomu maszyn jest płynna integracja przenośników. Te wytrzymałe systemy są wbudowane bezpośrednio w zmotoryzowane linie rolkowe. Ładunek przemieszcza się bez wysiłku z linii produkcyjnej bezpośrednio do strefy owijania i dalej do miejsca postoju za pomocą sterownika PLC. Integracja ta całkowicie eliminuje potrzebę bezpośredniego ładowania platformy przez kierowcę wózka widłowego, drastycznie poprawiając przepływ w magazynie i całkowicie eliminując zagrożenia w ruchu pieszym.
Zaawansowane funkcje automatycznego wycinania i automatycznego dołączania
W szczególności w pełni automatyczne systemy eliminują zależność od człowieka dzięki zaawansowanej inżynierii mechanicznej. Są wyposażone w zaawansowane mechanizmy automatycznego mocowania i automatycznego cięcia. Gdy paleta wchodzi do strefy, mechaniczne zaciski chwytają plastik i automatycznie mocują go do ładunku. Po zakończeniu cyklu nagrzany drut dokładnie przecina folię, a mechaniczna szczotka wyciera ogon idealnie płasko. Dzięki autonomicznej obsłudze chwytania, owijania, cięcia i wycierania systemy te usprawniają czas cyklu i gwarantują jednolite bezpieczeństwo każdej pojedynczej przesyłki.
Wniosek
Chociaż półautomatyczna maszyna pakująca jest fantastycznym narzędziem podstawowym w przypadku pojawiających się operacji, jej nieodłączne niedociągnięcia w zakresie szybkości przetwarzania, bezpieczeństwa ergonomii i spójności hermetyzacji ostatecznie przekształcają ją w wyzwanie logistyczne dla szybko rozwijających się przedsiębiorstw. Wyrastanie ze starszego sprzętu nie powinno być postrzegane jako awaria operacyjna, ale raczej jako prawdziwy wskaźnik sukcesu skalowania Twojej firmy. Gorąco zachęcamy kierowników zakładów do przeprowadzania obecnie audytów bieżących czasów cykli, przydziału siły roboczej i strat materiałowych. Przejście na w pełni zautomatyzowany lub dostosowany do potrzeb branży system owijania wyeliminuje kosztowne wąskie gardła, zabezpieczy siłę roboczą i zapewni szybki, wymierny zwrot z inwestycji.
Jeśli Twój obiekt osiąga pułapy operacyjne i radzi sobie ze specjalistycznymi, dużymi obciążeniami, nadszedł czas, aby ocenić alternatywy o wysokiej przepustowości. Odwiedź https://www.leizhanpapertech.com, aby poznać wytrzymałe, zautomatyzowane rozwiązania w zakresie pakowania dostosowane dokładnie do Twoich wymagań produkcyjnych.
Często zadawane pytania
Jaka jest maksymalna wydajność półautomatycznej owijarki stretch?
Zwykle te maszyny osiągają maksymalną wydajność około 20 do 30 załadunków na godzinę. Wydajność ta zależy w dużym stopniu od prędkości ręcznej danego pracownika w fazie mocowania i cięcia, a także od limitów prędkości obrotowej stołu obrotowego konkretnej maszyny. Wypychanie sprzętu poza ten próg zwykle skutkuje poważnymi wąskimi gardłami w przepływie pracy i zwiększonym zużyciem silnika napędowego.
Jak zaangażowanie operatora wpływa na stabilność ładunku?
Przed rozpoczęciem obracania pracownicy muszą ręcznie przywiązać folię stretch do podstawy palety. Jeśli ten kluczowy krok zostanie wykonany nieprawidłowo lub zbyt luźno, ładunek nie będzie miał wystarczającej siły trzymającej od dołu, wymaganej do przymocowania go do drewnianej podstawy. Co więcej, personel może ręcznie regulować ustawienia naprężenia i wstępnego rozciągnięcia w oparciu o osobiste preferencje, co prowadzi do bardzo nierównej jakości owijania na różnych zmianach roboczych.
Kiedy firma powinna przejść z owijarki półautomatycznej na w pełni automatyczną?
Placówka powinna poważnie rozważyć zmianę sprzętu, jeśli stale przekracza on 30 do 40 palet na godzinę. Inne główne wskaźniki obejmują niezrównoważone wysokie koszty pracy, ciągłe korki wózków widłowych na stacji pakowania, częste otrzymywanie raportów o uszkodzonych ładunkach lub konieczność bezpośredniego zintegrowania maszyn z napędzaną silnikiem linią przenośnikową niewymagającą użycia rąk.
Czy półautomatyczna owijarka stretch oszczędza folię w porównaniu do owijania ręcznego?
Tak, pozwala zaoszczędzić znacznie więcej materiału niż ręczne owijanie, ponieważ wykorzystuje napędzane wózki do wstępnego rozciągania, które maksymalizują wydajność plastiku. Jednak nadal marnuje znacznie więcej folii niż maszyna w pełni automatyczna. Ta rozbieżność wynika przede wszystkim z ręcznego cięcia, co często skutkuje niepotrzebnie długimi końcami folii i niespójnym wykorzystaniem wstępnego rozciągania przez operatorów regulujących panel sterowania.
Jaki jest prawdziwy zwrot z inwestycji w przypadku przejścia na w pełni automatyczną owijarkę stretch?
Zwrot inwestycji osiągany jest trzema głównymi kanałami: eliminacją godzin pracy wymaganych do ręcznego wiązania i cięcia, radykalnym skróceniem czasu przestoju wózka widłowego oraz maksymalizacją wydajności folii dzięki stałemu rozciąganiu wstępnemu o 250–300%. W przypadku instalacji o dużej wydajności te łączne oszczędności często zwracają się za maszynę w ciągu 12 do 18 miesięcy.
Czy owijarka półautomatyczna poradzi sobie z nieregularnymi lub bardzo ciężkimi ładunkami?
Standardowe półautomatyczne owijarki ze stołem obrotowym na ogół nie nadają się do wyjątkowo ciężkich lub nieregularnych przedmiotów, takich jak masywne rolki papieru lub ciężki sprzęt. Siła odśrodkowa generowana przez obracający się stół obrotowy może spowodować przewrócenie się niestabilnego ładunku. W przypadku tych zastosowań wymagane są specjalistyczne, zautomatyzowane maszyny, takie jak owijarki promieniowe lub owijarki z ramionami obrotowymi, które utrzymują ciężki produkt w miejscu podczas obracania się wokół niego wózka z folią.


