Er din facilitet flaskehals ved det sidste pakketrin? I mange moderne fabrikker kører opstrømsproduktionen med hæsblæsende hastigheder, kun for at ramme en mur, når varerne når skibshavnen. Manuel håndtering sænker i sagens natur gennemløbet, øger arbejdsomkostningerne og skaber betydelige sikkerhedsrisici på grund af overdreven gaffeltrucktrafik, der navigerer på trange pladser.
En automatiseret Pallet Wrapper System løser netop dette problem. Det forvandler en usammenhængende, manuel proces til en kontinuerlig, håndfri drift. Ved at forbinde avanceret indpakningsmaskineri direkte med materialehåndteringsbælte eller kæder kan facility managers opnå en hidtil uset operationel smidighed.
I denne omfattende tekniske guide vil vi udforske den fysiske og digitale overdragelse mellem disse maskiner. Vi vil dykke ned i specifikke transitkonfigurationer, der er skræddersyet til forskellige lastvægte, undersøge industrielle applikationer fra den virkelige verden og levere en strategisk købertjekliste for at hjælpe dig med at opgradere din emballagearkitektur med succes.
Nøgletilbud til opgraderinger af faciliteter
- Sømløs automatisering: Sammenkobling af automatiseret indpakningsmaskineri med transportbånd eliminerer manuel belastningsinddeling, hvilket etablerer et uafbrudt flow lige før forsendelse.
- Smart kommunikation: Programmerbare controllere og lagersoftware fungerer som centralnervesystemet. De sikrer perfekt synkronisering, mens de sporer lagerdata i realtid.
- Øget sikkerhed og output: Fjernelse af manuel indgreb reducerer drastisk gaffeltrucktrafik i fodgængerzoner. Dette øger objektivt den samlede gennemstrømning og mindsker arbejdsulykker.
- Tilpasselige konfigurationer: Uanset om et anlæg bruger rulle-, kæde- eller modulære plastikremme, kan systemarkitekturen konstrueres til at imødekomme specifikke belastningsdimensioner og strenge miljøkrav.
Nuværende industri Dynamics Driving Automation
Før du dykker ned i de mekaniske detaljer, er det afgørende at forstå, hvorfor moderne logistikcentre hurtigt opgiver selvstændigt udstyr. Nylige forsyningskædeanalyser indikerer et massivt skift i retning af Industry 4.0-standarder. Kronisk mangel på arbejdskraft har gjort det næsten umuligt at bemande manuelle pakkelinjer konsekvent på tværs af tre skift. Desuden kræver massive detailhandlere og globale distributører nu streng, fejlfri forsyningskædesporbarhed.
For at imødekomme disse krav flytter faciliteter sig væk fra isolerede arbejdsstationer. Den moderne tilgang behandler pakkezonen som en strategisk dataknude. Moderne integrerede linjer bruger industrielle Internet of Things-sensorer til at overvåge filmspænding, motorisk sundhed og gennemløbsanalyse i realtid. Dette indbyrdes forbundne økosystem letter forudsigelig vedligeholdelse og sikrer, at mindre mekanisk slitage ikke eskalerer til katastrofale linjefejl i spidsbelastningstiden.
Forstå mekanikken: Handoff, Wrap og Exit
For at evaluere den operationelle effekt af automatiseret pakning skal en ingeniør først visualisere integrationens fysiske mekanik. En fuldautomatisk opsætning fungerer aldrig isoleret. Den er snarere afhængig af en meget synkroniseret sekvens af mekaniske overdragelser styret af præcis sensorlogik.
Præcisionsoverdragelsesprocessen
Integrationen begynder i det øjeblik, en lastet palle bevæger sig ned ad indføringstransportlinjen mod den aktive indpakningszone. Et sofistikeret netværk af fotoelektriske sensorer og nærhedskontakter overvåger denne bevægelse nøje. Når pallen bryder strålen fra den primære foto-øjesensor, registrerer kontrolmekanismen dens nøjagtige position.
Der sendes øjeblikkeligt et signal til frekvensomformeren for forsigtigt at decelerere og sætte motorerne på pause. Dette præcise, polstrede stop forhindrer toptunge laster i at flytte sig. Det sikrer, at pallen er perfekt iscenesat, før den går ind i maskinen.
Den aktive indpakningscyklus
Når systemet rydder pallen for at komme ind, aktiveres de interne drivmekanismer. Disse er enten placeret i en roterende drejeskive eller placeret under en højhastigheds-roterende arm. De trækker lasten ind i maskinens nøjagtige midte. Centrering er en absolut nødvendighed for at opretholde lastens strukturelle integritet under højhastighedsrotation.
Under strækfasen dispenserer den motoriserede vogn forstrakt plastfolie. Maskinen påfører filmen sikkert rundt om de palleterede varer og kører den ned til træbunden. Ved at vikle filmen tæt omkring bundstrukturen, låser systemet effektivt lasten til sit fundament. Dette forhindrer enhver sideforskydning under langdistancetransport.
Den automatiserede exit-strategi
Efter at have afsluttet den programmerede indpakningscyklus, starter udstyret problemfrit udgangsstrategien. En automatiseret skæremekanisme skærer strækfilmen af. Samtidig sikrer en mekanisk børste eller pneumatisk visker foliens hale mod belastningen for at forhindre optrevling i vinden.
Efter denne haletørring aktiveres udløbsdrevet. Den indpakkede palle går jævnt ud af zonen og bevæger sig mod opstillingsområdet. Denne øjeblikkelige frigang forbereder maskinen til den næste indkommende belastning uden et enkelt sekunds spild cyklustid.
Hjernen bag operationen: Digital synkronisering
Mens tunge stålrammer og indpakningsarme udfører de fysiske løft, gør automationsteknologi denne fysiske forbindelse mulig. Den mekaniske pålidelighed af en automatiseret pakkeopsætning afhænger helt af dens digitale arkitektur.
Rollen af programmerbare logiske controllere
Den industrielle computer dikterer den nøjagtige timing, driftshastighed og sikkerhedsprotokoller for både transitlinjerne og indpakningsenheden. I stedet for at stole på, at gulvarbejdere trykker på knapper, PLC-kontrolsystem behandler input fra nærhedssensorer, vægte og motordrev på blot millisekunder.
Det er afgørende, at denne logiske ramme styrer undgåelse af kollisioner. Det sikrer, at indføringslinjen aldrig vil skubbe en ny palle ind i den aktive zone, før den forrige har tømt udløbssensoren helt. Desuden, hvis et sikkerhedslysgardin brydes af en fodgænger, udløser systemet øjeblikkeligt et nødstop på tværs af alle sammenkoblede maskiner.
Synkronisering af lagerstyring
Et lagerstyringssystem sporer lager, der kommer ind i, bevæger sig igennem og forlader en facilitet. Etablering dybt WMS-integration med dit pakkeudstyr forvandler en standard transitstation til en vital dataindsamlingshub.
Når først den er tilsluttet, udnytter arkitekturen inline stregkodescannere eller radiofrekvensidentifikationslæsere. Disse enheder identificerer pallen, når den bevæger sig ned ad linjen. Inline-vægte fanger præcise vægte før og efter filmen er påført. Systemet skubber derefter disse data direkte til den centrale database via lokale netværksprotokoller. Følgelig opdateres lageroptegnelser i realtid med nøjagtige forsendelsesvægte, hvilket helt omgår manuel dataindtastning.
Nøgletransitkonfigurationer til industrielle miljøer
Valg af den korrekte fysiske Transportør er lige så kritisk som at vælge selve indpakningen. Den ideelle konfiguration afhænger i høj grad af den anvendte type paller, produktets samlede vægt og anlæggets unikke miljøforhold.
Kædedrevne, levende rullesystemer
Disse konfigurationer er det mest allestedsnærværende valg til standard lagerdrift. De er yderst omkostningseffektive og konstrueret specielt til fladbundede træ- eller plastpaller. Det kontinuerlige overfladeareal, som stålcylindrene giver, sikrer jævn, vibrationsfri transport for stabile belastninger. Ingeniører anbefaler dem dog generelt ikke til paller med manglende bundplader eller meget uregelmæssige fodspor, da splintret træ nemt kan sætte sig fast i de roterende mekanismer.
Heavy-Duty kædetransitsystemer
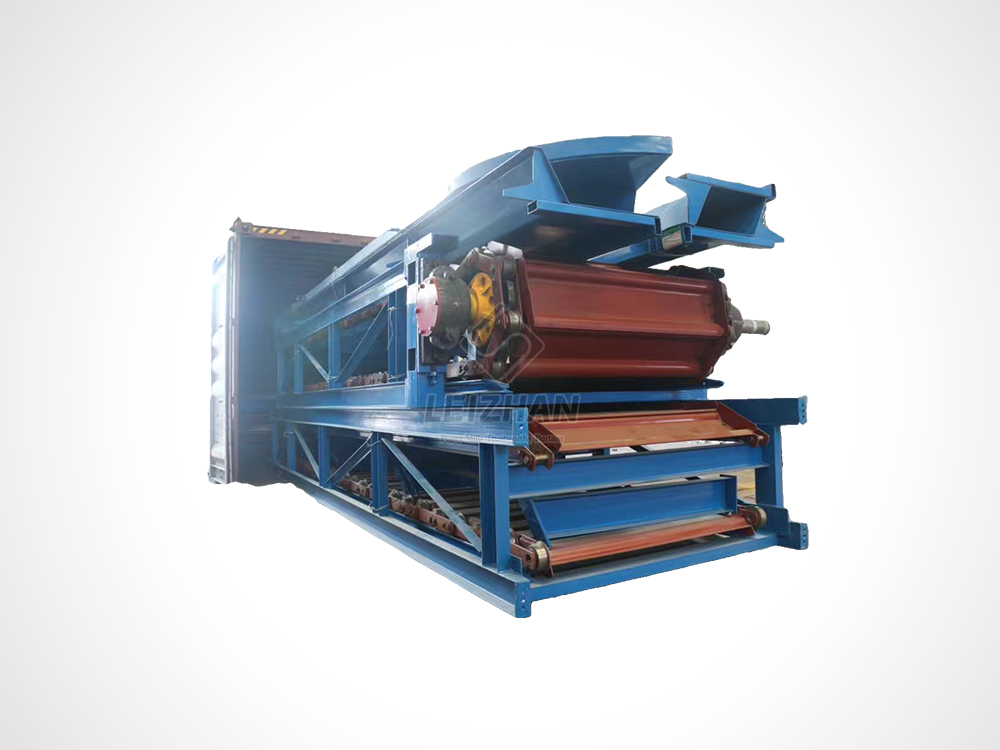
Til krævende applikationer som forberedelse af papirmasse eller håndtering af råmaterialer er kædebaserede systemer den ubestridte industristandard. Standardruller knuses simpelthen under massive industrielle vægte. I stedet anvender faciliteter robust udstyr, der er modelleret efter kraftige designs som BFW-seriens kædetransportører.
Disse specialiserede enheder bruger kraftige stålkæder og stansede plader til at trække massive belastninger fremad. De er udviklet til ekstreme miljøer og har pladebredder fra 1200 til 2600 millimeter. De kan håndtere enorme transportkapaciteter op til 315 kubikmeter i timen. Drevet af kraftige motorer, der spænder fra 5,5 til 55 kilowatt, transporterer disse kædesystemer komfortabelt uregelmæssig bund og multi-ton papirruller, der ville ødelægge standard lagerudstyr.
Modulære plastbæltekonfigurationer
Visse industrier opererer under specialiserede hygiejniske begrænsninger. Modulære plastikbæltesystemer anvendes ofte i mad- og drikkevarefaciliteter, der kræver strenge vaskemiljøer. Disse bælter giver en overflade, der er nem at rengøre, og som aktivt modstår kemisk korrosion. De forbinder problemfrit til indpakningsenheder af rustfrit stål, hvilket sikrer, at hele linjen opfylder lovmæssige sanitære standarder uden at ofre gennemstrømningen.
Kernesammenligning: Standalone vs. Integrerede systemer
For indkøbsteams, der evaluerer udstyrsopgraderinger, er det afgørende at vælge det rigtige automatiseringsniveau. For at tydeliggøre denne beslutning har vi skitseret de markante forskelle mellem manuelle enkeltstående enheder og fuldt integrerede linjer.
| Funktioner |
Standalone pladespillerindpakninger |
integrerede transportbåndsindpakningslinjer |
| Gennemløbskapacitet |
Lav til medium op til 20 paller i timen |
Højt op til 100+ paller i timen |
| Arbejdskrav |
Høj gaffeltruckfører påkrævet til hver last |
Nul fuldautomatisk flow fra produktion |
| Facilitets fodaftryk |
Minimal plads påkrævet |
Kræver lineær plads til ind- og udløbszoner |
| Dataindsamling |
Manuel indtastning udsat for menneskelige fejl |
Automatiseret inline-vejning og stregkodescanning |
| Optimal anvendelse |
Små varehuse, sæsonbetonede virksomheder |
24/7 fremstilling, tung industri, e-handel |
Maksimering af den samlede udstyrseffektivitet
Forbindelse af indpakningsmaskiner med transportbånd repræsenterer en betydelig kapitaludgift. Anlægsledere skal begrunde denne investering ved at forstå den målbare indvirkning på anlæggets samlede udstyrseffektivitet.
I mange fabrikker er den sidste emballeringsfase det mest begrænsede segment. Opstrømsmaskiner kan hurtigt kassere varer, men hvis paller skal flyttes manuelt, opstår der uundgåeligt et efterslæb. Sammenkobling af disse systemer sikrer, at emballageprocessen holder trit med opstrømsproduktionen. Ved at skabe et kontinuerligt flow eliminerer faciliteterne mellemstationskøer og maksimerer deres samlede daglige output.
Desuden automatiseres End of Line reducerer gaffeltruckens rejsetid drastisk. Traditionelle opsætninger kræver, at en operatør kører en palle til indpakningen, venter på, at cyklussen er færdig, og derefter transporterer den til kajen. Integrerede transitlinjer flytter pallen direkte fra produktionszonen. Dette holder tungt maskineri ude af stærkt trafikerede fodgængerzoner, hvilket statistisk sænker risikoen for arbejdsulykker og reducerer omkostningerne til vedligeholdelse af køretøjer.
Teknisk købertjekliste: Dimensionering af dit system
Investering i automatiseret emballage kræver en systematisk evaluering af dine anlægsparametre. Valg af den forkerte udstyrskonfiguration fører til mekaniske flaskehalse og for stort motorslid. Brug følgende tekniske kriterier, før du anmoder om leverandørtilbud.
Trin 1: Revider din belastningsdynamik
De fysiske egenskaber af dit produkt dikterer de mekaniske krav til hele linjen. Du skal dokumentere maksimum, minimum og gennemsnitsvægt. Standard rullekonfigurationer håndterer op til 4.000 pund pr. palle. I modsætning hertil kræver tunge råmaterialer brugerdefinerede kraftige kæder med motorer med højt drejningsmoment. Hvis dit anlæg behandler meget ustabile belastninger, er en drejearmsindpakning – som holder pallen stationær, mens filmvognen roterer rundt om den – langt bedre end en drejende drejeskive.
Trin 2: Beregn True Surge Capacity
Gennemløb bør aldrig måles udelukkende ved daglige gennemsnit. Spidse driftstimer skal diktere systemets kapacitet. Beregn dine nødvendige paller i timen under dit travleste skift. Bestem specifikt, hvor mange paller, der skal placeres på ind- og udløbs-akkumuleringszonerne. Korrekt nultrykakkumulering forhindrer opstrømsproduktion i at stoppe, hvis en gaffeltruck bliver forsinket ved forsendelsesdokken.
Trin 3: Kortlæg layoutgeometrien
Lineær gulvplads er en streng begrænsning. Et integreret system kræver dedikeret plads til indføringslinjen, den aktive zone, udløbslinjen og obligatoriske sikkerhedshegn. Hvis pladsen er begrænset, kan ingeniører designe retvinklede overføringsmoduler for at skabe kompakte layouts. Sørg altid for, at det endelige design giver mulighed for kompatible fodgængergange uden for sikkerhedsperimetrene.
Opnå interessenters buy-in til kapitaludgifter
Overgangen til en fuldt integreret pakkelinje kræver tværfunktionel tilpasning. Projektmesteren skal skræddersy business casen til at adressere de specifikke præstationsindikatorer for hver afdeling.
Når du præsenterer for lagerchefen, skal du fokusere på driftskontinuitet og sikkerhed. Understreg, hvordan automatisering af det sidste trin eliminerer emballageflaskehalsen. Fremhæv, at fysiske sikkerhedshegn objektivt reducerer gaffeltruck-relaterede hændelser.
Informationsteknologihold er naturligvis skeptiske over for at introducere ny netværkshardware. Forsikre dem om, at arkitekturen bruger standard industrielle protokoller. Demonstrer, hvordan udstyret bruger sikre programmeringsgrænseflader til at skubbe realtidsdata direkte ind i den centrale database uden at kompromittere netværkssikkerheden.
Finansielle interessenter baserer deres godkendelser på empiriske afkastberegninger. Forklar mekanikken i motordrevne forstrækfilmsvogne, som strækker indpakningsfilm med op til 300 procent. Dette reducerer drastisk mængden af forbrugsvarer, der bruges pr. palle. Præsenter en klar model, der tager højde for reduceret overarbejde, lavere filmomkostninger og reduceret produktskade. I store anlæg viser disse integrerede systemer ofte en tilbagebetalingstid på 18 til 24 måneder.
Konklusion
At forbinde et indpakningssystem med automatiserede transitlinjer er langt mere end blot at bolte to maskiner sammen. Det handler om at konstruere en samlet, intelligent løsning, der aktivt driver driftsvækst og anlægssikkerhed.
Ved at udnytte sofistikerede logiske controllere og robuste mekaniske kæder kan faciliteter fremtidssikre deres drift. Den dramatiske reduktion i gaffeltrucksafhængighed kombineret med præcist indesluttede laster forvandler en kaotisk læssebro til et meget strømlinet opstillingsmiljø.
Evaluer dine nuværende emballageprocesser i dag. Til krævende industrielle anvendelser, især inden for papirfremstilling og lagerforberedelse, vil standardudstyr ikke være tilstrækkeligt. Vi anbefaler stærkt, at du rådfører dig med automationseksperter for at designe et skræddersyet layout, der er skræddersyet til din specifikke belastningsdynamik. For at udforske kraftige kædetransportører og avancerede materialehåndteringsløsninger udviklet til strenge miljøer, besøg Leizhan Paper Tech for at finde de nøjagtige specifikationer, der matcher dit anlægs krav.
Ofte stillede spørgsmål
Kan jeg tilføje en transportør til min eksisterende manuelle palleindpakning?
Selvom det er teknisk muligt at eftermontere visse enkeltstående indpakninger, er det sjældent omkostningseffektivt. Eftermontering kræver omfattende mekaniske modifikationer af drejeskiven for at rumme ruller eller kæder. Endnu vigtigere, det kræver en komplet eftersyn af maskinens software. Den ældre controller skal udskiftes for at håndtere de komplekse håndtryksignaler, der kræves til automatiseret indføringssekvensering. Anskaffelse af et specialbygget inline-system giver et meget højere investeringsafkast og større mekanisk pålidelighed.
Hvordan håndterer systemet paller i forskellige højder og størrelser?
Moderne integrerede systemer er konstrueret til at behandle blandet beholdning dynamisk uden menneskelig indgriben. Når en palle kommer ind i zonen, scanner en række ultralydsfotoøjne lasten. Disse sensorer registrerer den nøjagtige højde og forkant af pallen. Den centrale behandlingsenhed bruger disse dimensionelle data til automatisk at justere rotationshastigheden, filmspændingen og lodrette bevægelsesgrænser for vognen, hvilket sikrer optimal indeslutningskraft for hver unik belastning.
Hvad sker der, hvis udløbsstaging-transportøren bliver helt fuld?
Industrielle transitnetværk anvender en logisk ramme kendt som nultrykakkumulering. Udløbslinjen er opdelt i adskilte zoner, som hver overvåges af sensorer. Den centrale kontrolenhed sporer kontinuerligt zonebelægning. Hvis den sidste iscenesættelseszone bliver fuld, registrerer systemet et blokeret signal. Controlleren kaskaderer en pausekommando opstrøms og holder den indpakkede palle sikkert på plads, indtil udgangen er ryddet, hvorefter flowet automatisk genoptages.
Hvad er standardhøjden for et palleindpakningstransportørsystem?
Standard top-of-roller højden for de fleste industrielle emballagelinjer er typisk mellem 18 og 20 tommer fra gulvet. Denne højde passer perfekt til standardgaffelgafler og automatiserede styrede køretøjer, hvilket giver mulighed for jævn læsning og aflæsning. Dog kan kraftige trækkæder eller brugerdefinerede opsætninger konstrueres til lavere eller højere profiler afhængigt af det specifikke materialehåndteringsudstyr, der bruges i dit anlæg.
Hvordan beregner jeg ROI'et for en integreret indpakningslinje?
Beregning af investeringsafkastet kræver, at der tages hensyn til fire primære variabler: arbejdsbesparelser, filmreduktion, skadesreduktion og stigning i gennemløbet. Først skal du kvantificere timelønnen for gaffeltruckoperatører omfordelt fra manuel indpakning. For det andet skal du beregne filmbesparelser, der genereres af drevne forstrækvogne. For det tredje, estimer reduktionen i tilbageførsler af fragtskader på grund af konsekvent lastindeslutning. Tag endelig højde for den øgede omsætning fra eliminering af emballageflaskehalsen. De fleste faciliteter med stor volumen får fuld tilbagebetaling inden for 18 til 24 måneder.
Kræver et integreret system specialiseret vedligeholdelsespersonale?
Et integreret system kræver to adskilte vedligeholdelsesniveauer. De fysiske komponenter, såsom smøring af lejer og inspektion af drivremme, falder ind under standard mekanisk forebyggende vedligeholdelse. Automatiseringslaget kræver dog specialiseret viden. Fejlfinding af sensorjusteringsproblemer eller diagnosticering af netværkskommunikationsfejl kræver en tekniker, der er dygtig til industrielle logiske controllere. Faciliteter bør sikre, at deres vedligeholdelsespersonale modtager specifik træning i udstyrsgrænsefladen.
Hvordan sparer softwareintegration faciliteten penge?
Ved at forbinde dit pakkemaskineri direkte til dit lagersoftware eliminerer du de skjulte omkostninger ved manuel datahåndtering. Inline-scannere og automatiserede vægte fanger data, når pallen pakkes ind, hvilket eliminerer den arbejdstid, der bruges på manuel scanning af læs. Desuden udrydder det menneskelige transskriptionsfejl, som er den primære årsag til tabt beholdning og unøjagtige forsendelsesmanifester. Ved at sikre, at nøjagtige vægte overføres automatisk, undgår virksomheder dyre fragttilbageførsler.


