Чи є на вашому підприємстві вузьке місце на кінцевому етапі пакування? На багатьох сучасних виробничих підприємствах початкове виробництво працює на шаленій швидкості, лише щоб натрапити на стіну, коли товар досягає доку для відвантаження. Ручне переміщення за своєю суттю сповільнює пропускну здатність, збільшує витрати на оплату праці та створює значні загрози безпеці через надмірну кількість навантажувачів, які переміщуються у вузьких просторах.
Автоматизований Pallet Wrapper System вирішує саме цю проблему. Він перетворює роз’єднаний ручний процес у безперервну роботу без використання рук. Поєднуючи сучасне обладнання для обгортання безпосередньо з транспортувальними стрічками або ланцюгами, керівники об’єктів можуть досягти безпрецедентної оперативності.
У цьому вичерпному посібнику з розробки ми розглянемо фізичну та цифрову передачу між цими машинами. Ми заглибимося в конкретні транспортні конфігурації, розроблені для різних вантажів, вивчимо реальні промислові застосування та надамо стратегічний контрольний список для покупців, щоб допомогти вам успішно оновити архітектуру упаковки.
Основні висновки щодо модернізації об’єктів
- Безперебійна автоматизація: з’єднання автоматизованого пакувального обладнання з транспортними стрічками усуває ручне розподілення завантажень, встановлюючи безперебійний потік безпосередньо перед транспортуванням.
- Розумний зв'язок: програмовані контролери та складське програмне забезпечення функціонують як центральна нервова система. Вони забезпечують ідеальну синхронізацію під час відстеження даних запасів у режимі реального часу.
- Підвищена безпека та продуктивність: усунення ручного втручання значно зменшує рух навантажувачів у пішохідних зонах. Це об’єктивно підвищує загальну продуктивність і зменшує кількість нещасних випадків на виробництві.
- Настроювані конфігурації: незалежно від того, чи використовуються на об’єкті роликові, ланцюгові або модульні пластикові стрічки, архітектуру системи можна спроектувати з урахуванням певних розмірів навантаження та суворих екологічних вимог.
Поточна динаміка промисловості, що сприяє автоматизації
Перш ніж зануритися в механічні особливості, важливо зрозуміти, чому сучасні логістичні центри швидко відмовляються від автономного обладнання. Нещодавні аналізи ланцюга постачання вказують на масовий перехід до стандартів Industry 4.0. Хронічна нестача робочої сили майже неможлива для постійного укомплектування ліній ручного пакування в три зміни. Крім того, величезні роздрібні торговці та глобальні дистриб’ютори тепер вимагають суворого, безпомилкового відстеження ланцюга поставок.
Щоб задовольнити ці вимоги, підприємства відходять від ізольованих робочих станцій. Сучасний підхід розглядає зону упаковки як стратегічний вузол даних. Сучасні інтегровані лінії використовують промислові датчики Інтернету речей для моніторингу натягу плівки, стану двигуна та аналізу пропускної здатності в режимі реального часу. Ця взаємопов’язана екосистема полегшує прогнозне технічне обслуговування, гарантуючи, що незначний механічний знос не переросте в катастрофічну поломку лінії в години пік виробництва.
Розуміння механіки: Handoff, Wrap і Exit
Щоб оцінити експлуатаційний вплив автоматизованого пакування, інженер повинен спочатку візуалізувати фізичну механіку інтеграції. Повністю автоматизована установка ніколи не працює ізольовано. Швидше, він покладається на високосинхронізовану послідовність механічних передач, керовану точною логікою датчика.
Процес точної передачі
Інтеграція починається в той момент, коли завантажений піддон рухається по транспортній лінії подачі до активної зони обгортання. Складна мережа фотоелектричних датчиків і безконтактних перемикачів уважно стежить за цим рухом. Коли піддон розбиває промінь первинного фотоочкового датчика, механізм управління реєструє його точне положення.
Відразу сигнал передається на частотно-регульований привод, щоб плавно уповільнити та призупинити двигуни. Цей точний пом’якшений упор запобігає зміщенню верхнього важкого вантажу. Це гарантує ідеальне розміщення піддону перед входом у машину.
Активний цикл обгортання
Коли система звільнить піддон для входу, активуються внутрішні механізми приводу. Вони розташовані або всередині поворотної платформи, або під високошвидкісним поворотним важелем. Вони тягнуть вантаж точно в центр машини. Центрування є абсолютною необхідністю для збереження структурної цілісності вантажу під час високошвидкісного обертання.
Під час фази розтягування моторизована каретка розподіляє попередньо розтягнуту пластикову плівку. Машина надійно накладає плівку навколо палетованих товарів, опускаючи її до дерев’яної основи. Щільно обертаючи плівку навколо нижньої конструкції, система ефективно фіксує навантаження на своїй основі. Це запобігає будь-якому поперечному зсуву під час далеких перевезень.
Автоматизована стратегія виходу
Після завершення запрограмованого циклу обгортання обладнання плавно починає стратегію виходу. Автоматизований ріжучий механізм розрізає стретч-плівку. Одночасно механічна щітка або пневматичний склоочисник захищає хвіст плівки від навантаження, щоб запобігти її розмотуванню на вітрі.
Після протирання хвоста активується привід виходу. Загорнутий піддон плавно виходить із зони та рухається до місця розміщення. Цей миттєвий зазор готує машину до наступного вхідного завантаження без жодної секунди втраченого часу циклу.
Мозок, що стоїть за операцією: цифрова синхронізація
У той час як важкі сталеві рами та обгортання виконують фізичне підняття, технологія автоматизації робить цей фізичний зв’язок можливим. Механічна надійність автоматизованої установки пакування повністю залежить від її цифрової архітектури.
Роль програмованих логічних контролерів
Промисловий комп’ютер диктує точний час, робочу швидкість і протоколи безпеки як для транзитних ліній, так і для обгортання. Замість того, щоб покладатися на працівників підлоги, які натискатимуть кнопки, Система керування ПЛК обробляє вхідні дані від датчиків наближення, ваг і моторних приводів лише за мілісекунди.
Важливо те, що ця логічна структура керує уникненням зіткнень. Це гарантує, що лінія подачі ніколи не штовхне нову палету в активну зону, поки попередня повністю не очистить датчик виходу. Крім того, якщо світлова завіса безпеки порушується пішоходом, система миттєво запускає аварійну зупинку всіх пов’язаних механізмів.
Синхронізація управління запасами
Система управління складом відстежує надходження, переміщення та вибуття запасів. Встановлення глибокого Інтеграція WMS із вашим пакувальним обладнанням перетворює стандартну транзитну станцію на життєво важливий центр збору даних.
Після підключення архітектура використовує вбудовані сканери штрих-кодів або зчитувачі радіочастотної ідентифікації. Ці пристрої ідентифікують палету, коли вона рухається по лінії. Вбудовані ваги фіксують точну вагу до та після нанесення плівки. Потім система надсилає ці дані безпосередньо до центральної бази даних через протоколи локальної мережі. Відповідно, інвентаризаційні записи оновлюються в режимі реального часу з точною вагою доставки, повністю минаючи введення даних вручну.
Ключові конфігурації транспорту для промислових середовищ
Вибір правильного фіз Конвеєр так само важливий, як і вибір самої обгортки. Ідеальна конфігурація значною мірою залежить від типу використовуваних піддонів, сукупної ваги продукту та унікальних умов навколишнього середовища заводу.
Системи живих роликів із ланцюговим приводом
Ці конфігурації є найпоширенішим вибором для стандартних складських операцій. Вони є високорентабельними та розроблені спеціально для дерев’яних або пластикових піддонів із плоским дном. Безперервна площа поверхні, яку забезпечують сталеві циліндри, забезпечує плавне переміщення стабільних вантажів без вібрації. Однак інженери зазвичай не рекомендують їх для піддонів з відсутніми нижніми дошками або дуже нерівними слідами, оскільки розколоті деревини можуть легко заклинити обертові механізми.
Ланцюгові транспортні системи для важких навантажень
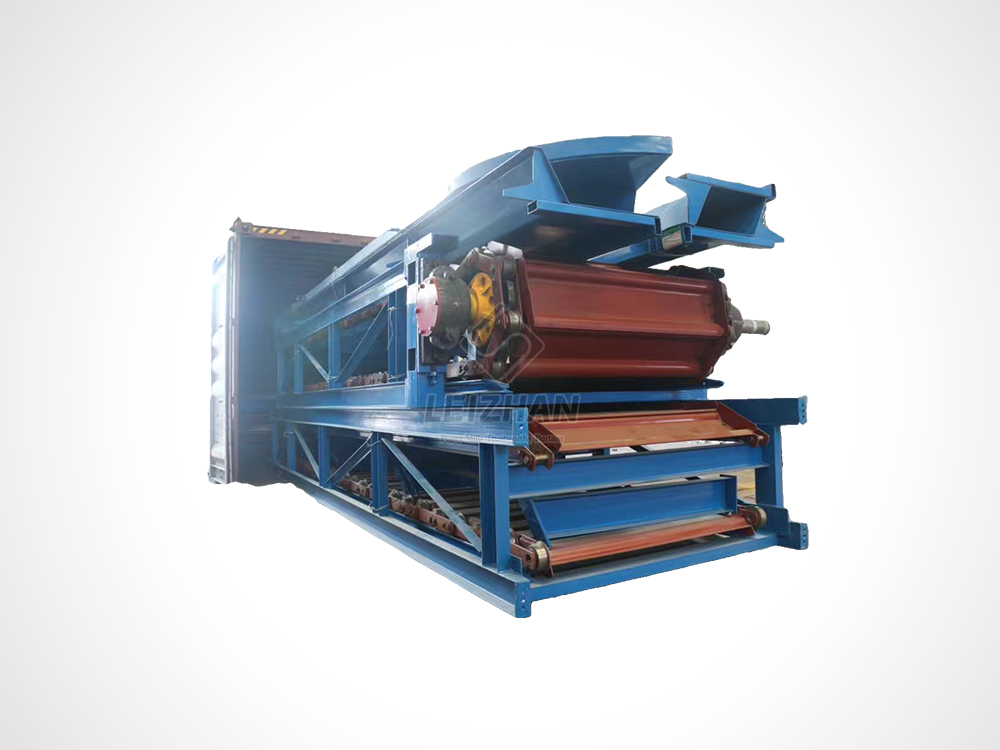
Для таких вимогливих застосувань, як підготовка паперової маси або транспортування сировини, ланцюгові системи є беззаперечним промисловим стандартом. Стандартні катки просто розчавлюються під величезною промисловою вагою. Натомість на підприємствах використовується надійне обладнання, створене за зразком важких конструкцій, як-от ланцюгові конвеєри серії BFW.
У цих спеціалізованих агрегатах використовуються міцні сталеві ланцюги та штамповані пластини для перетягування масивних вантажів вперед. Розроблені для екстремальних умов, вони мають ширину пластини від 1200 до 2600 міліметрів. Вони можуть працювати з величезною потужністю транспортування до 315 кубічних метрів на годину. Ці ланцюгові системи, що керуються потужними двигунами потужністю від 5,5 до 55 кіловат, комфортно транспортують нерівні днища та багатотонні рулони паперу, які знищили б стандартне складське обладнання.
Конфігурації модульної пластикової стрічки
Певні галузі промисловості працюють в умовах особливих гігієнічних обмежень. Модульні пластикові конвеєрні системи часто застосовуються в закладах харчування та напоїв, де потрібне суворе промивання. Ці ремені забезпечують легку в очищенні поверхню, яка активно протистоїть хімічній корозії. Вони бездоганно з’єднуються з обгортковими блоками з нержавіючої сталі, гарантуючи, що вся лінія відповідає нормативним санітарним стандартам без шкоди для пропускної здатності.
Основне порівняння: автономні та інтегровані системи
Для команд із закупівель, які оцінюють оновлення обладнання, вибір правильного рівня автоматизації є критично важливим. Щоб прояснити це рішення, ми окреслили суттєві відмінності між ручними автономними блоками та повністю інтегрованими лініями.
| Функція |
автономних обгорткових конвеєрів |
інтегрованих конвеєрних ліній |
| Пропускна здатність |
Від низького до середнього до 20 піддонів на годину |
Максимально до 100+ піддонів на годину |
| Вимоги до робочої сили |
Оператор високого навантажувача потрібен для кожного вантажу |
Нульовий повністю автоматизований потік з виробництва |
| Площа приміщення |
Необхідний мінімум місця |
Потрібен лінійний простір для зон подачі та виходу |
| Збір даних |
Ручне введення, схильне до людської помилки |
Автоматизоване вбудоване зважування та сканування штрих-кодів |
| Оптимальне застосування |
Невеликі склади, сезонний бізнес |
Виробництво 24/7, важка промисловість, електронна комерція |
Максимізація загальної ефективності обладнання
Підключення пакувального обладнання до транспортувальних стрічок вимагає значних капітальних витрат. Керівники підприємства повинні виправдати ці інвестиції, розуміючи вимірний вплив на загальну ефективність обладнання підприємства.
На багатьох виробничих підприємствах кінцевий етап пакування є найбільш обмеженим сегментом. Верхні машини можуть швидко випускати товар, але якщо піддони потрібно переміщувати вручну, неминуче утворюється відставання. Поєднання цих систем гарантує, що процес пакування не відстає від виробництва на першому етапі виробництва. Створюючи безперервний потік, об’єкти усувають черги на проміжки часу та максимізують загальну щоденну продуктивність.
Крім того, автоматизація Кінець лінії значно скорочує час у дорозі навантажувача. Традиційні установки вимагають від оператора везти палету до обгортки, очікувати бездіяльності, поки завершиться цикл, а потім транспортувати її до причалу. Інтегровані транспортні лінії переміщують піддон безпосередньо з виробничої зони. Завдяки цьому важка техніка не потрапляє в пішохідні зони з інтенсивним рухом, статистично знижуючи ризик нещасних випадків на виробництві та знижуючи витрати на технічне обслуговування транспортних засобів.
Перелік інженерних покупців: визначення розміру вашої системи
Інвестування в автоматизоване пакування вимагає систематичної оцінки параметрів вашого підприємства. Вибір неправильної конфігурації обладнання призводить до механічних вузьких місць і надмірного зносу двигуна. Використовуйте наведені нижче технічні критерії, перш ніж запитувати пропозиції постачальників.
Крок 1: перевірте динаміку навантаження
Фізичні характеристики вашого продукту визначають механічні вимоги до всієї лінії. Ви повинні задокументувати показники максимальної, мінімальної та середньої ваги. Стандартні конфігурації роликів обробляють до 4000 фунтів на піддон. Навпаки, для важкої сировини потрібні спеціальні потужні ланцюги з двигунами з високим крутним моментом. Якщо на вашому підприємстві обробляються дуже нестабільні вантажі, обертовий обмотувач, який утримує піддон у нерухомому стані, поки каретка для плівки обертається навколо нього, є значно кращим за поворотний стіл.
Крок 2: Розрахуйте справжню потужність напруги
Пропускну здатність ніколи не слід вимірювати лише середньодобовими значеннями. Пікові години роботи повинні диктувати потужність системи. Розрахуйте кількість необхідних палет на годину під час найбільшої напруженої зміни. Зокрема, визначте, скільки піддонів потрібно розмістити в зонах накопичення подачі та виходу. Належне накопичення нульового тиску запобігає зупинці виробництва, якщо вилковий навантажувач затримується в доці.
Крок 3: зіставте макет геометрії
Лінійна площа є суворим обмеженням. Інтегрована система потребує виділеного простору для лінії подачі, активної зони, лінії подачі та обов’язкового захисного огородження. Якщо прямолінійний простір обмежений, інженери можуть розробити модулі передачі під прямим кутом для створення компактних макетів. Завжди переконайтеся, що остаточний проект передбачає наявність сумісних пішохідних доріжок за межами периметрів безпеки.
Залучення зацікавлених сторін до капітальних витрат
Перехід до повністю інтегрованої пакувальної лінії вимагає міжфункціонального узгодження. Чемпіон проекту повинен адаптувати бізнес-кейс з урахуванням конкретних показників ефективності кожного відділу.
Під час презентації менеджеру складу зосередьтеся на безперервності роботи та безпеці. Підкресліть, як автоматизація останнього етапу усуває вузьке місце упаковки. Підкресліть, що фізичні огорожі безпеки об’єктивно зменшують інциденти, пов’язані з навантажувачем.
Команди інформаційних технологій, природно, скептично ставляться до впровадження нового мережевого обладнання. Запевніть їх, що в архітектурі використовуються стандартні промислові протоколи. Продемонструйте, як обладнання використовує захищені програмні інтерфейси для передачі даних у реальному часі безпосередньо в центральну базу даних без шкоди для безпеки мережі.
Фінансові зацікавлені сторони базують свої схвалення на емпіричних розрахунках прибутку від інвестицій. Поясніть механіку кареток для плівки попереднього розтягування, які розтягуються до 300 відсотків. Це різко зменшує обсяг витратних матеріалів, що використовуються на палеті. Представте чітку модель, яка враховує зменшення понаднормової праці, зниження вартості плівки та зменшення пошкодження продукту. У великих об’єктах ці інтегровані системи часто демонструють період окупності від 18 до 24 місяців.
Висновок
Поєднання системи упаковки з автоматизованими транспортними лініями — це набагато більше, ніж просто з’єднання двох машин. Йдеться про розробку уніфікованого інтелектуального рішення, яке активно стимулює оперативне зростання та безпеку об’єктів.
Завдяки використанню складних логічних контролерів і надійних механічних ланцюгів об’єкти можуть працювати в майбутньому. Значне зменшення залежності від навантажувача в поєднанні з точним утримуванням вантажів перетворює хаотичну завантажувальну платформу на дуже оптимізоване середовище для розміщення.
Оцініть поточні процеси пакування сьогодні. Для вимогливих промислових застосувань, особливо у виробництві паперу та підготовці запасів, стандартного обладнання буде недостатньо. Ми настійно рекомендуємо проконсультуватися з експертами з автоматизації, щоб розробити власний макет, адаптований до вашої конкретної динаміки навантаження. Щоб дослідити потужні ланцюгові конвеєри та передові рішення для транспортування матеріалів, розроблені для суворих умов, відвідайте Leizhan Paper Tech , щоб знайти точні характеристики, які відповідають вимогам вашого підприємства.
Часті запитання
Чи можу я додати конвеєр до існуючої ручної упаковки піддонів?
Хоча технічно можливо модернізувати певні окремі обгортки, це рідко буває рентабельним. Дооснащення вимагає серйозних механічних модифікацій поворотної платформи для розміщення роликів або ланцюгів. Що ще важливіше, це вимагає повного перегляду програмного забезпечення машини. Застарілий контролер необхідно замінити, щоб керувати складними сигналами рукостискання, необхідними для автоматизованої послідовності подавання. Придбання спеціально побудованої вбудованої системи забезпечує набагато вищу віддачу від інвестицій і більшу механічну надійність.
Як система обробляє піддони різної висоти та розміру?
Сучасні інтегровані системи розроблені для динамічної обробки змішаних запасів без втручання людини. Коли піддон входить у зону, серія ультразвукових фотоочей сканує вантаж. Ці датчики визначають точну висоту та передній край піддону. Центральний процесор використовує ці розмірні дані для автоматичного регулювання швидкості обертання, натягу плівки та обмежень вертикального ходу каретки, забезпечуючи оптимальну силу стримування для кожного окремого вантажу.
Що станеться, якщо вихідний проміжний конвеєр повністю заповниться?
Промислові транзитні мережі використовують логічну структуру, відому як накопичення нульового тиску. Вихідна лінія поділена на окремі зони, кожна з яких контролюється датчиками. Центральний контролер постійно відстежує зайнятість зони. Якщо кінцева зона проміжної обробки заповнюється, система реєструє заблокований сигнал. Контролер каскадує команду паузи вище за течією, безпечно утримуючи загорнутий піддон на місці, доки вихід не буде очищено, після чого потік автоматично відновлюється.
Яка стандартна висота конвеєрної системи для обгортання піддонів?
Стандартна висота верхнього ролика для більшості промислових пакувальних ліній зазвичай становить від 18 до 20 дюймів від підлоги. Ця висота ідеально узгоджується зі стандартними вилками навантажувача та транспортними засобами з автоматизованим керуванням, що забезпечує плавне завантаження та розвантаження. Однак потужні тягові ланцюги або спеціальні установки можуть бути розроблені для нижчих або вищих профілів залежно від конкретного обладнання для обробки матеріалів, яке використовується на вашому підприємстві.
Як розрахувати ROI інтегрованої лінії обмотування?
Розрахунок рентабельності інвестицій вимагає врахування чотирьох основних змінних: економія робочої сили, зменшення плівки, зменшення пошкодження та збільшення пропускної здатності. По-перше, визначте кількісно погодинну оплату праці операторів навантажувачів, перерозподілених із ручного пакування. По-друге, обчисліть економію плівки, створену за допомогою кареток попереднього розтягування з електроприводом. По-третє, оцініть зменшення відшкодування збитків при перевезенні через постійне утримання вантажу. Нарешті, врахуйте збільшення доходу від усунення вузьких місць упаковки. Більшість об’єктів великого обсягу окупаються протягом 18–24 місяців.
Чи потребує інтегрована система спеціалізований персонал з обслуговування?
Інтегрована система потребує двох різних рівнів обслуговування. Фізичні компоненти, такі як змащення підшипників і перевірка приводних пасів, підпадають під стандартне технічне технічне обслуговування. Однак рівень автоматизації вимагає спеціальних знань. Для усунення проблем з вирівнюванням датчиків або діагностики збоїв мережевого зв’язку потрібен фахівець, який володіє промисловими логічними контролерами. Підприємства повинні забезпечити, щоб їхній обслуговуючий персонал отримав спеціальне навчання щодо інтерфейсу обладнання.
Як саме інтеграція програмного забезпечення економить кошти підприємства?
Підключення пакувального обладнання безпосередньо до складського програмного забезпечення усуває приховані витрати на ручну обробку даних. Вбудовані сканери та автоматизовані ваги збирають дані під час обгортання піддону, усуваючи час, витрачений на ручне сканування вантажів. Крім того, він усуває помилки транскрипції, створені людиною, які є основною причиною втрати запасів і неточних маніфестів доставки. Забезпечуючи автоматичну передачу точної ваги, компанії уникають дорогих відшкодувань за вантаж.


