Ali je vaš obrat ozko grlo pri končnem koraku pakiranja? V mnogih sodobnih proizvodnih obratih proizvodnja na začetku poteka z vrtoglavo hitrostjo, le da naleti na zid, ko blago doseže ladijski dok. Ročno ravnanje samo po sebi upočasnjuje pretok, zvišuje stroške dela in ustvarja znatne varnostne nevarnosti zaradi pretiranega prometa viličarjev, ki krmarijo po ozkih prostorih.
Avtomatsko Palet Wrapper System rešuje točno to težavo. Preoblikuje nepovezan, ročni proces v neprekinjeno, prostoročno delovanje. S povezovanjem naprednih strojev za zavijanje neposredno s trakovi ali verigami za ravnanje z materialom lahko upravljavci objektov dosežejo operativno pretočnost brez primere.
V tem obsežnem inženirskem vodniku bomo raziskali fizično in digitalno predajo med temi stroji. Poglobili se bomo v posebne transportne konfiguracije, prilagojene za različne teže tovora, preučili industrijske aplikacije v resničnem svetu in zagotovili kontrolni seznam za strateške kupce, ki vam bo pomagal uspešno nadgraditi vašo embalažno arhitekturo.
Ključni povzetki za nadgradnje objektov
- Brezhibna avtomatizacija: Povezovanje avtomatiziranih strojev za ovijanje s trakovi za prevoz odpravlja ročno razporejanje tovora in vzpostavlja neprekinjen tok tik pred pošiljanjem.
- Pametna komunikacija: programabilni krmilniki in skladiščna programska oprema delujejo kot centralni živčni sistem. Zagotavljajo popolno sinhronizacijo med sledenjem podatkov o zalogah v realnem času.
- Večja varnost in učinek: Odprava ročnega posredovanja drastično zmanjša promet viličarjev v conah za pešce. To objektivno poveča splošno pretočnost in zmanjša nesreče na delovnem mestu.
- Prilagodljive konfiguracije: ne glede na to, ali objekt uporablja valjčne, verižne ali modularne plastične jermene, je sistemsko arhitekturo mogoče oblikovati tako, da ustreza specifičnim dimenzijam obremenitve in strogim okoljskim zahtevam.
Trenutna industrijska dinamika Avtomatizacija vožnje
Preden se poglobimo v mehanske posebnosti, je ključno razumeti, zakaj sodobni logistični centri hitro opuščajo samostojno opremo. Nedavne analize dobavne verige kažejo na ogromen premik k standardom industrije 4.0. Kronično pomanjkanje delovne sile je skoraj onemogočilo dosledno zaposlovanje linij za ročno pakiranje v treh izmenah. Poleg tega veliki trgovci na drobno in globalni distributerji zdaj zahtevajo strogo sledljivost dobavne verige brez napak.
Da bi izpolnili te zahteve, se objekti odmikajo od izoliranih delovnih postaj. Sodoben pristop embalažno cono obravnava kot strateško podatkovno vozlišče. Sodobne integrirane linije uporabljajo industrijske senzorje interneta stvari za spremljanje napetosti filma, stanja motorja in analitiko pretoka v realnem času. Ta medsebojno povezan ekosistem olajša predvideno vzdrževanje in zagotavlja, da manjša mehanska obraba ne preraste v katastrofalno okvaro linije med urami največje proizvodnje.
Razumevanje mehanike: predaja, zavijanje in izhod
Za ovrednotenje operativnega učinka avtomatiziranega pakiranja mora inženir najprej vizualizirati fizično mehaniko integracije. Popolnoma avtomatizirana nastavitev nikoli ne deluje ločeno. Namesto tega se zanaša na visoko sinhronizirano zaporedje mehanskih prenosov, ki jih ureja natančna senzorska logika.
Postopek natančne predaje
Integracija se začne v trenutku, ko naložena paleta potuje po dovodni tranzitni liniji proti aktivnemu območju ovijanja. Sofisticirano omrežje fotoelektričnih senzorjev in bližinskih stikal natančno spremlja to gibanje. Ko paleta prekine žarek primarnega foto-očesnega senzorja, krmilni mehanizem zazna njen točen položaj.
Takoj se signal prenese na pretvornik s spremenljivo frekvenco, da nežno upočasni in zaustavi motorje. Ta natančna, oblazinjena zapora preprečuje premikanje težkih bremen. Zagotavlja, da je paleta pred vstopom v stroj popolnoma postavljena.
Cikel aktivnega zavijanja
Ko sistem sprosti paleto za vstop, se aktivirajo notranji pogonski mehanizmi. Ti so nameščeni bodisi znotraj vrtljivega gramofona ali nameščeni pod visokohitrostno vrtljivo roko. Tovor vlečejo točno v sredino stroja. Centriranje je nujno potrebno za ohranjanje strukturne celovitosti bremena med vrtenjem pri visoki hitrosti.
Med fazo raztezanja motorizirani voziček razdeli predhodno raztegnjeno plastično folijo. Stroj varno nalepi folijo okoli paletiziranega blaga in jo potisne navzdol do lesene podlage. S tesnim ovijanjem folije okoli spodnje konstrukcije sistem učinkovito zaklene breme na temelj. To preprečuje kakršno koli bočno premikanje med prevozom na dolge razdalje.
Avtomatizirana izhodna strategija
Po zaključku programiranega cikla ovijanja oprema neopazno sproži izhodno strategijo. Avtomatski rezalni mehanizem razreže raztegljivo folijo. Hkrati mehanska krtača ali pnevmatski brisalec zavarujeta rep filma pred obremenitvijo, da preprečita razpletanje v vetru.
Po tem brisanju repa se aktivira izstopni pogon. Zavita paleta gladko prehaja iz cone in potuje proti prostoru za postavitev. Ta takojšnja razdalja pripravi stroj za naslednjo vhodno obremenitev brez ene sekunde izgubljenega časa cikla.
Možgani za operacijo: digitalna sinhronizacija
Medtem ko težki jekleni okvirji in ovijalne roke izvajajo fizično dviganje, tehnologija avtomatizacije omogoča to fizično povezavo. Mehanska zanesljivost avtomatizirane nastavitve pakiranja je v celoti odvisna od njegove digitalne arhitekture.
Vloga programabilnih logičnih krmilnikov
Industrijski računalnik narekuje točen čas, delovno hitrost in varnostne protokole tako tranzitnih linij kot enote za zavijanje. Namesto da bi se zanašali na tlačne delavce, ki pritiskajo na gumbe, Nadzorni sistem PLC obdela vhode iz senzorjev bližine, tehtnic in motornih pogonov v zgolj milisekundah.
Bistveno je, da ta logični okvir ureja izogibanje trčenju. Zagotavlja, da dovodna linija nikoli ne bo potisnila nove palete v aktivno cono, dokler prejšnja popolnoma ne počisti senzorja za izstop. Poleg tega, če pešec prebije varnostno svetlobno zaveso, sistem takoj sproži zaustavitev v sili na vseh povezanih strojih.
Sinhronizacija upravljanja zalog
Sistem za upravljanje skladišča spremlja zaloge, ki vstopajo, se gibljejo skozi in zapuščajo objekt. Vzpostavitev globoke Integracija WMS z vašo opremo za pakiranje spremeni standardno tranzitno postajo v pomembno središče za zbiranje podatkov.
Ko je povezava vzpostavljena, arhitektura izkorišča vgrajene čitalnike črtne kode ali čitalnike radiofrekvenčne identifikacije. Te naprave identificirajo paleto, ko se premika po liniji. Inline tehtnice zajemajo natančne teže pred in po nanosu folije. Sistem nato te podatke prek lokalnih omrežnih protokolov potisne neposredno v centralno bazo podatkov. Posledično se zapisi inventarja posodabljajo v realnem času z natančnimi utežmi pošiljanja, pri čemer v celoti zaobidejo ročni vnos podatkov.
Ključne tranzitne konfiguracije za industrijska okolja
Izbira pravilnega fizičnega Transportni trak je prav tako pomemben kot izbira samega ovoja. Idealna konfiguracija je močno odvisna od vrste uporabljenih palet, skupne teže izdelka in edinstvenih okoljskih pogojev obrata.
Valjčni sistemi z verižnim pogonom
Te konfiguracije so najbolj vseprisotna izbira za standardne skladiščne operacije. So zelo stroškovno učinkoviti in zasnovani posebej za lesene ali plastične palete z ravnim dnom. Neprekinjena površina, ki jo zagotavljajo jekleni cilindri, zagotavlja gladek prehod brez tresljajev za stabilna bremena. Vendar pa jih inženirji na splošno ne priporočajo za palete z manjkajočimi spodnjimi deskami ali zelo nepravilnimi odtisi, saj lahko razkosan les zlahka zagozdi vrtljive mehanizme.
Verižni tranzitni sistemi za težke obremenitve
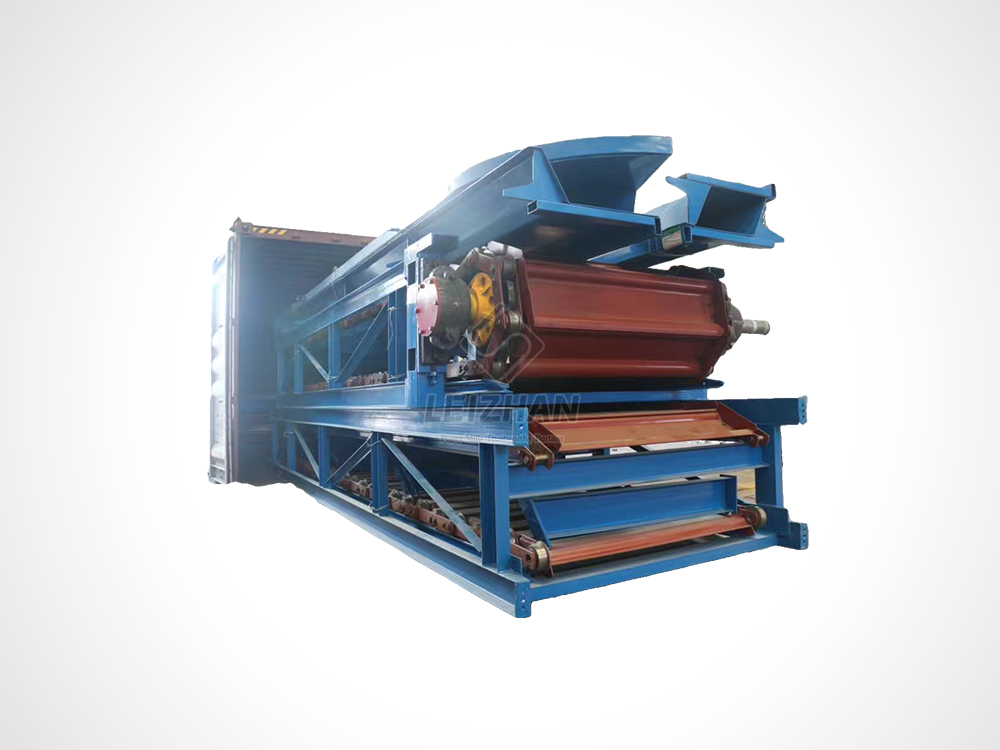
Za zahtevne aplikacije, kot je priprava papirne mase ali ravnanje s surovinami, so verižni sistemi nesporen industrijski standard. Standardni valji preprosto zdrobijo pod velikimi industrijskimi utežmi. Namesto tega objekti uporabljajo robustno opremo, izdelano po modelih za težke obremenitve, kot so verižni transporterji serije BFW.
Te specializirane enote uporabljajo jeklene verige za težke obremenitve in preluknjane plošče za vlečenje ogromnih bremen naprej. Zasnovani za ekstremna okolja, imajo plošče širine od 1200 do 2600 milimetrov. Zmorejo ogromne transportne zmogljivosti do 315 kubičnih metrov na uro. Ti verižni sistemi, ki jih poganjajo močni motorji z močjo od 5,5 do 55 kilovatov, udobno prevažajo nepravilna dna in večtonske zvitke papirja, ki bi uničili standardno skladiščno opremo.
Modularne konfiguracije plastičnih pasov
Nekatere industrije delujejo pod posebnimi higienskimi omejitvami. Modularni sistemi plastičnih pasov se pogosto uporabljajo v obratih za hrano in pijačo, ki zahtevajo stroga okolja za pranje. Ti pasovi zagotavljajo površino, ki jo je enostavno očistiti in je aktivno odporna proti kemični koroziji. Brezhibno se povežejo z zavijalnimi enotami iz nerjavečega jekla, s čimer zagotovijo, da celotna linija izpolnjuje regulativne sanitarne standarde, ne da bi pri tem žrtvovali pretok.
Osnovna primerjava: samostojni v primerjavi z integriranimi sistemi
Za ekipe za nabavo, ki ocenjujejo nadgradnje opreme, je izbira prave ravni avtomatizacije ključnega pomena. Da bi pojasnili to odločitev, smo orisali velike razlike med ročnimi samostojnimi enotami in popolnoma integriranimi linijami.
| Funkcija |
samostojnih ovijalnih miz |
z vgrajenimi tekočimi ovijalnimi linijami |
| Pretočna zmogljivost |
Nizka do srednja do 20 palet na uro |
Visoko do 100+ palet na uro |
| Zahteva po delovni sili |
Zahtevan operater visokega viličarja za vsak tovor |
Brez popolnoma avtomatiziranega toka iz proizvodnje |
| Odtis objekta |
Potreben minimalen prostor |
Zahteva linearni prostor za dovodno in odvodno cono |
| Zbiranje podatkov |
Ročni vnos, nagnjen k človeški napaki |
Avtomatsko vgrajeno tehtanje in skeniranje črtne kode |
| Optimalna uporaba |
Majhna skladišča, sezonska podjetja |
24/7 proizvodnja, težka industrija, e-trgovina |
Povečanje splošne učinkovitosti opreme
Povezava ovijalnega stroja s trakovi za transport predstavlja velik kapitalski izdatek. Upravljavci obratov morajo upravičiti to naložbo z razumevanjem merljivega vpliva na splošno učinkovitost opreme objekta.
V mnogih proizvodnih obratih je končna faza pakiranja najbolj omejen segment. Napredni stroji lahko hitro izločijo blago, a če je treba palete premakniti ročno, neizogibno nastane zaostanek. Povezovanje teh sistemov zagotavlja, da je proces pakiranja v koraku z nadaljnjo proizvodnjo. Z ustvarjanjem neprekinjenega pretoka objekti odpravijo čakalne vrste za pripravo in povečajo svojo skupno dnevno proizvodnjo.
Poleg tega avtomatizacija Konec linije drastično skrajša čas potovanja viličarja. Tradicionalne nastavitve od operaterja zahtevajo, da zapelje paleto do ovijalnika, brezdelno počaka, da se cikel konča, in jo nato prepelje do doka. Integrirane tranzitne linije premaknejo paleto neposredno iz proizvodne cone. To preprečuje težke stroje iz območij za pešce z velikim prometom, kar statistično zmanjšuje tveganje za nesreče pri delu in zmanjšuje stroške vzdrževanja vozil.
Kontrolni seznam za inženirske kupce: določite velikost vašega sistema
Naložba v avtomatizirano pakiranje zahteva sistematično vrednotenje parametrov vašega obrata. Izbira napačne konfiguracije opreme vodi do mehanskih ozkih grl in čezmerne obrabe motorja. Preden zahtevate ponudbe prodajalca, uporabite naslednja inženirska merila.
1. korak: Preverite svojo dinamiko obremenitve
Fizične lastnosti vašega izdelka narekujejo mehanske zahteve celotne linije. Dokumentirati morate meritve največje, najmanjše in povprečne teže. Standardne konfiguracije valjev prenesejo do 4000 funtov na paleto. Nasprotno pa težke surovine zahtevajo prilagojene težke verige z motorji z visokim navorom. Če vaš obrat obdeluje zelo nestabilne tovore, je ovijalka z vrtljivo roko – ki ohranja paleto pri miru, medtem ko se nosilec za folijo vrti okoli nje – bistveno boljše od vrtljive mize.
2. korak: Izračunajte pravo prenapetostno zmogljivost
Pretoka se nikoli ne sme meriti samo z dnevnimi povprečji. Največje delovne ure morajo narekovati zmogljivost sistema. Izračunajte potrebne palete na uro med najbolj obremenjeno izmeno. Natančneje, določite, koliko palet je treba postaviti na dovodno in izstopno akumulacijsko cono. Ustrezna akumulacija ničelnega tlaka preprečuje, da bi se proizvodnja pred ustavitvijo ustavila, če viličar zastane na ladijskem doku.
3. korak: preslikajte geometrijo postavitve
Črtna talna površina je stroga omejitev. Integriran sistem zahteva namenski prostor za dovodno linijo, aktivno cono, odvodno linijo in obvezne varnostne ograje. Če je pravokotni prostor omejen, lahko inženirji oblikujejo module za prenos pod pravim kotom, da ustvarijo kompaktne postavitve. Vedno zagotovite, da končna zasnova omogoča skladne prehode za pešce zunaj varnostnih meja.
Pridobivanje nakupa zainteresiranih strani za kapitalske izdatke
Prehod na popolnoma integrirano pakirno linijo zahteva medfunkcionalno uskladitev. Zagovornik projekta mora prilagoditi poslovni primer, da bo obravnaval specifične kazalnike uspešnosti vsakega oddelka.
Pri predstavitvi vodji skladišča se osredotočite na neprekinjeno delovanje in varnost. Poudarite, kako avtomatizacija zadnjega koraka odpravlja ozko grlo pakiranja. Poudarite, da fizične varnostne ograje objektivno zmanjšujejo incidente, povezane z viličarjem.
Ekipe informacijske tehnologije so seveda skeptične do uvajanja nove omrežne strojne opreme. Pomirite jih, da arhitektura uporablja standardne industrijske protokole. Pokažite, kako oprema uporablja varne programske vmesnike za potiskanje podatkov v realnem času neposredno v osrednjo bazo podatkov brez ogrožanja varnosti omrežja.
Finančni deležniki svoje odobritve utemeljijo na empiričnih izračunih donosnosti naložbe. Pojasnite mehaniko pogonskih vozičkov za predraztegljivo folijo, ki raztegnejo ovojno folijo do 300 odstotkov. To drastično zmanjša količino potrošnega materiala, porabljenega na paleto. Predstavite jasen model, ki upošteva zmanjšanje nadurnega dela, nižje stroške filma in manjše poškodbe izdelka. V objektih z velikim obsegom ti integrirani sistemi pogosto pokažejo vračilno dobo od 18 do 24 mesecev.
Zaključek
Povezava ovijalnega sistema z avtomatiziranimi tranzitnimi linijami je veliko več kot le spajanje dveh strojev skupaj. Gre za inženiring enotne, inteligentne rešitve, ki aktivno spodbuja operativno rast in varnost objektov.
Z uporabo sofisticiranih logičnih krmilnikov in robustnih mehanskih verig lahko objekti zagotovijo svoje delovanje v prihodnosti. Dramatično zmanjšanje odvisnosti od viličarja, skupaj z natančno zaprtimi tovori, spremeni kaotično nakladalno postajo v zelo poenostavljeno uprizoritveno okolje.
Ocenite svoje trenutne postopke pakiranja še danes. Za zahtevne industrijske aplikacije, zlasti pri izdelavi papirja in pripravi zalog, standardna oprema ne bo zadostovala. Zelo priporočamo, da se posvetujete s strokovnjaki za avtomatizacijo, da oblikujete postavitev po meri, prilagojeno vaši specifični dinamiki obremenitve. Če želite raziskati težke verižne transporterje in napredne rešitve za ravnanje z materialom, zasnovane za stroga okolja, obiščite Leizhan Paper Tech za iskanje natančnih specifikacij, ki ustrezajo zahtevam vašega obrata.
Pogosto zastavljena vprašanja
Ali lahko svojemu obstoječemu ročnemu ovoju palete dodam tekoči trak?
Čeprav je tehnično možno naknadno vgraditi nekatere samostojne ovoje, je le redko stroškovno učinkovito. Naknadno opremljanje zahteva obsežne mehanske spremembe vrtljive plošče za namestitev valjev ali verig. Še pomembneje je, da zahteva popolno prenovo programske opreme stroja. Podedovani krmilnik je treba zamenjati za upravljanje zapletenih rokovalnih signalov, ki so potrebni za avtomatizirano dovodno zaporedje. Nabava namensko izdelanega linijskega sistema prinaša veliko večjo donosnost naložbe in večjo mehansko zanesljivost.
Kako sistem obravnava palete različnih višin in velikosti?
Sodobni integrirani sistemi so zasnovani za dinamično obdelavo mešanega inventarja brez človeškega posredovanja. Ko paleta vstopi v cono, serija ultrazvočnih foto-očes skenira tovor. Ti senzorji zaznajo natančno višino in vodilni rob palete. Centralna procesna enota uporablja te dimenzijske podatke za samodejno prilagoditev hitrosti vrtenja, napetosti filma in navpičnih omejitev gibanja vozička, kar zagotavlja optimalno zadrževalno silo za vsako edinstveno obremenitev.
Kaj se zgodi, če se odvodni transportni trak popolnoma napolni?
Industrijska tranzitna omrežja uporabljajo logični okvir, znan kot akumulacija brez tlaka. Odvodna linija je razdeljena na ločena območja, vsako nadzirajo senzorji. Centralni krmilnik stalno spremlja zasedenost cone. Če se zadnje območje uprizoritve napolni, sistem zabeleži blokiran signal. Krmilnik kaskadno pošlje ukaz za premor navzgor, tako da zavito paleto varno drži na mestu, dokler ni izhod očiščen, na tej točki pa se tok samodejno nadaljuje.
Kakšna je standardna višina transportnega sistema za ovoje palet?
Standardna višina vrha valja za večino industrijskih pakirnih linij je običajno med 18 in 20 palcev od tal. Ta višina se popolnoma ujema s standardnimi vilicami viličarja in avtomatsko vodenimi vozili, kar omogoča gladko nakladanje in razkladanje. Vendar pa je močne vlečne verige ali nastavitve po meri mogoče oblikovati za nižje ali višje profile, odvisno od posebne opreme za ravnanje z materialom, ki se uporablja v vašem objektu.
Kako izračunam ROI integrirane ovijalne linije?
Izračun donosnosti naložbe zahteva upoštevanje štirih primarnih spremenljivk: prihranek dela, zmanjšanje filma, ublažitev škode in povečanje pretoka. Najprej količinsko opredelite urne plače operaterjev viličarjev, prerazporejenih iz ročnega zavijanja. Drugič, izračunajte prihranek filma, ki ga ustvarijo pogonski nosilci za predraztezanje. Tretjič, ocenite zmanjšanje povračil škode pri tovoru zaradi doslednega zadrževanja tovora. Nazadnje upoštevajte povečan prihodek zaradi odprave ozkega grla embalaže. Večina objektov z velikim obsegom se popolnoma povrne v 18 do 24 mesecih.
Ali integrirani sistem zahteva specializirano vzdrževalno osebje?
Integriran sistem zahteva dve različni ravni vzdrževanja. Fizične komponente, kot so mazanje ležajev in pregledovanje pogonskih jermenov, spadajo v standardno mehansko preventivno vzdrževanje. Vendar raven avtomatizacije zahteva posebno znanje. Odpravljanje težav s poravnavo senzorjev ali diagnosticiranje napak v omrežni komunikaciji zahteva tehnika, ki obvlada industrijske logične krmilnike. Objekti bi morali zagotoviti, da je njihovo vzdrževalno osebje deležno posebnega usposabljanja o vmesniku opreme.
Kako točno integracija programske opreme prihrani denar obratu?
Povezava vašega pakirnega stroja neposredno s programsko opremo vašega skladišča odpravi skrite stroške ročnega ravnanja s podatki. Vgrajeni skenerji in avtomatizirane tehtnice zajemajo podatke, ko je paleta ovita, s čimer se zmanjša delovni čas, porabljen za ročno skeniranje tovora. Poleg tega odpravlja napake pri človeškem prepisu, ki so glavni vzrok izgubljenega inventarja in netočnih manifestov pošiljanja. Z zagotavljanjem avtomatskega prenosa točnih tež se podjetja izognejo dragim povračilom tovora.


