Onko laitoksesi pullonkaula viimeisessä pakkausvaiheessa? Monissa nykyaikaisissa tuotantolaitoksissa alkupään tuotanto toimii huimaa vauhtia, mutta osuu seinään, kun tavarat saapuvat laiturille. Manuaalinen käsittely luontaisesti hidastaa läpimenoa, lisää työvoimakustannuksia ja aiheuttaa merkittäviä turvallisuusriskejä ahtaissa tiloissa liikkuvan trukin liiallisesta liikenteestä johtuen.
Automatisoitu Pallet Wrapper System ratkaisee juuri tämän ongelman. Se muuttaa hajanaisen, manuaalisen prosessin jatkuvaksi handsfree-toiminnoksi. Yhdistämällä kehittyneet käärintäkoneet suoraan materiaalinkäsittelyhihnoihin tai -ketjuihin, laitoksen johtajat voivat saavuttaa ennennäkemättömän toiminnan sujuvuuden.
Tässä kattavassa suunnitteluoppaassa tutkimme näiden koneiden välistä fyysistä ja digitaalista luovutusta. Sukellaan erityisiin kuljetuskokoonpanoihin, jotka on räätälöity eri kuormapainoille, tutkimme todellisia teollisuussovelluksia ja tarjoamme strategisen ostajan tarkistuslistan, joka auttaa sinua päivittämään pakkausarkkitehtuurisi onnistuneesti.
Tärkeimmät tilapäivitykset
- Saumaton automaatio: Automaattisen käärintäkoneiston yhdistäminen kuljetushihnoihin eliminoi kuorman manuaalisen vaiheistuksen, mikä takaa keskeytymättömän virtauksen juuri ennen toimitusta.
- Älykäs viestintä: Ohjelmoitavat ohjaimet ja varastoohjelmistot toimivat keskushermostona. Ne varmistavat täydellisen synkronoinnin ja seuraavat varastotietoja reaaliajassa.
- Lisääntynyt turvallisuus ja teho: Manuaalisten toimenpiteiden poistaminen vähentää merkittävästi trukkien liikennettä jalankulkualueilla. Tämä lisää objektiivisesti kokonaismäärää ja vähentää työtapaturmia.
- Mukautettavat kokoonpanot: Käytetäänpä laitoksessa rulla-, ketju- tai modulaarisia muovihihnoja, järjestelmäarkkitehtuuri voidaan suunnitella vastaamaan tiettyjä kuormitusmittoja ja tiukkoja ympäristövaatimuksia.
Nykyinen Industry Dynamics ajoautomaatio
Ennen kuin sukeltaa mekaanisiin erityispiirteisiin, on tärkeää ymmärtää, miksi nykyaikaiset logistiikkakeskukset luopuvat nopeasti itsenäisistä laitteista. Viimeaikaiset toimitusketjuanalyysit osoittavat massiivisen siirtymisen kohti Teollisuus 4.0 -standardeja. Krooninen työvoimapula on tehnyt lähes mahdottomaksi työskennellä manuaalisilla pakkauslinjoilla johdonmukaisesti kolmessa vuorossa. Lisäksi suuret jälleenmyyjät ja maailmanlaajuiset jakelijat vaativat nyt tiukkaa, virheetöntä toimitusketjun jäljitettävyyttä.
Näiden vaatimusten täyttämiseksi tilat siirtyvät pois eristyneistä työasemista. Nykyaikainen lähestymistapa käsittelee pakkausvyöhykettä strategisena datasolmuna. Nykyaikaiset integroidut linjat hyödyntävät teollisten esineiden Internet-antureita kalvon jännityksen, moottorin kunnon ja suorituskyvyn analytiikan seuraamiseen reaaliajassa. Tämä toisiinsa yhdistetty ekosysteemi helpottaa ennakoivaa huoltoa ja varmistaa, että pieni mekaaninen kuluminen ei kasva katastrofaaliseksi linjavikaaksi tuotantohuippuaikoina.
Mekaniikan ymmärtäminen: Handoff, Wrap ja Exit
Arvioidakseen automaattisen pakkaamisen toiminnallista vaikutusta insinöörin on ensin visualisoitava integraation fyysinen mekaniikka. Täysin automatisoitu asennus ei koskaan toimi erikseen. Sen sijaan se luottaa erittäin synkronoituun mekaanisten yhteysvastuun vaihtojen sarjaan, jota ohjaa tarkka anturilogiikka.
Precision Handoff Prosessi
Integrointi alkaa heti, kun ladattu lava kulkee syöttölinjaa pitkin kohti aktiivista käärintävyöhykettä. Kehittynyt valosähköisten antureiden ja lähestymiskytkimien verkko seuraa tarkasti tätä liikettä. Kun lava rikkoo ensisijaisen valosilmäsensorin säteen, ohjausmekanismi rekisteröi sen tarkan sijainnin.
Välittömästi taajuusmuuttajaan lähetetään signaali, joka hidastaa ja pysäyttää moottorit varovasti. Tämä tarkka, pehmustettu pysäytin estää huippuraskaita kuormia siirtymästä. Se varmistaa, että lava on asetettu täydellisesti ennen koneeseen saapumista.
Aktiivinen käärintäsykli
Kun järjestelmä tyhjentää lavan sisään, sisäiset käyttömekanismit aktivoituvat. Ne sijaitsevat joko pyörivässä kääntöpöydässä tai nopean pyörivän varren alle. Ne vetävät kuorman täsmälleen koneen keskelle. Keskitys on ehdoton välttämättömyys kuorman rakenteellisen eheyden säilyttämiseksi nopean pyörimisen aikana.
Venytysvaiheen aikana moottoroitu vaunu annostelee esivenytettyä muovikalvoa. Kone levittää kalvon turvallisesti lavalle asetettavien tavaroiden ympärille ja ajaa sen alas puupohjalle. Käärimällä kalvon tiukasti pohjarakenteen ympärille järjestelmä lukitsee kuorman tehokkaasti perustukseensa. Tämä estää sivusuunnan siirtymisen pitkän matkan aikana.
Automatisoitu irtautumisstrategia
Ohjelmoidun käärimisjakson päätyttyä laite aloittaa saumattomasti poistumisstrategian. Automatisoitu leikkausmekanismi katkaisee venytyskalvon. Samanaikaisesti mekaaninen harja tai pneumaattinen pyyhin varmistaa kalvon pyrstön kuormaa vastaan estääkseen purkamisen tuulessa.
Tämän hännänpyyhkimisen jälkeen ulossyöttölaite aktivoituu. Kääritty lava siirtyy sujuvasti vyöhykkeeltä ja kulkee kohti lavastusaluetta. Tämä välitön välys valmistelee koneen seuraavaa tulevaa kuormaa varten ilman sekuntia hukkaan heitettyä sykliaikaa.
Aivot toiminnan takana: digitaalinen synkronointi
Raskaat teräsrungot ja käärintävarret suorittavat fyysisen noston, mutta automaatiotekniikka mahdollistaa tämän fyysisen yhteyden. Automaattisen pakkausjärjestelmän mekaaninen luotettavuus riippuu täysin sen digitaalisesta arkkitehtuurista.
Ohjelmoitavien logiikkaohjaimien rooli
Teollisuustietokone sanelee sekä kuljetuslinjojen että käärintäyksikön tarkan ajoituksen, toimintanopeuden ja turvallisuusprotokollat. Sen sijaan, että luottaisit siihen, että lattiatyöntekijät painavat painikkeita, PLC-ohjausjärjestelmä käsittelee läheisyysantureiden, painovaakojen ja moottorikäyttöjen syötteet vain millisekunneissa.
Ratkaisevaa on, että tämä logiikkakehys ohjaa törmäysten välttämistä. Se varmistaa, että syöttölinja ei koskaan työnnä uutta lavaa aktiiviselle alueelle ennen kuin edellinen on tyhjentänyt ulossyöttöanturin kokonaan. Lisäksi, jos jalankulkija rikkoo turvavaloverhon, järjestelmä laukaisee välittömästi hätäpysäytyksen kaikissa yhdistetyissä koneissa.
Varastonhallinnan synkronointi
Varastonhallintajärjestelmä seuraa varaston saapumista, liikkumista ja sieltä poistumista. Perustaminen syvälle WMS-integraatio pakkauslaitteesi kanssa muuttaa tavallisen kuljetusaseman tärkeäksi tiedonkeruukeskukseksi.
Kun yhteys on muodostettu, arkkitehtuuri hyödyntää sisäänrakennettuja viivakoodilukijoita tai radiotaajuustunnistimen lukulaitteita. Nämä laitteet tunnistavat lavan, kun se liikkuu alaspäin. Inline-vaa'at tallentavat tarkat painot ennen kalvon levittämistä ja sen jälkeen. Sitten järjestelmä työntää nämä tiedot suoraan keskustietokantaan paikallisten verkkoprotokollien kautta. Näin ollen varastotietueet päivittyvät reaaliajassa tarkkojen lähetyspainojen kanssa ohittaen manuaalisen tietojen syöttämisen kokonaan.
Tärkeimmät kuljetusasetukset teollisuusympäristöihin
Valitse oikea fyysinen Kuljetin on yhtä tärkeä kuin itse kääreen valinta. Ihanteellinen kokoonpano riippuu suuresti käytettyjen kuormalavojen tyypistä, tuotteen kokonaispainosta ja laitoksen ainutlaatuisista ympäristöolosuhteista.
Ketjukäyttöiset Live Roller -järjestelmät
Nämä kokoonpanot ovat yleisin vaihtoehto tavallisiin varastotoimintoihin. Ne ovat erittäin kustannustehokkaita ja suunniteltu erityisesti tasapohjaisille puisille tai muovisille kuormalavoille. Terässylintereiden jatkuva pinta-ala varmistaa tasaisen, tärinättömän kuljetuksen vakaille kuormille. Insinöörit eivät kuitenkaan yleensä suosittele niitä lavoille, joiden pohjalaudat puuttuvat tai joiden jalanjäljet ovat erittäin epäsäännölliset, koska sirpaloitu puu voi helposti tukkia pyörivät mekanismit.
Raskaat ketjukuljetusjärjestelmät
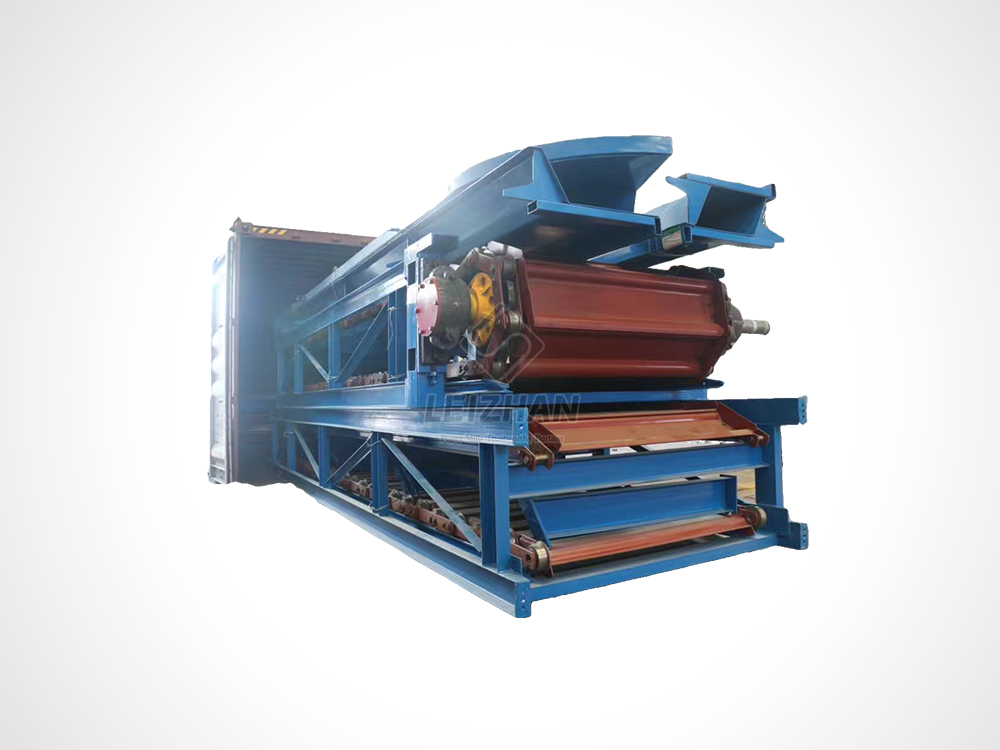
Vaativissa sovelluksissa, kuten paperimassamassan valmistelussa tai raaka-aineen käsittelyssä, ketjupohjaiset järjestelmät ovat alan kiistaton standardi. Vakiorullat yksinkertaisesti murskaavat massiivisten teollisuuspainojen alla. Sen sijaan laitokset käyttävät vankkoja laitteita, jotka on mallinnettu raskaiden mallien mukaan, kuten BFW-sarjan ketjukuljettimet.
Nämä erikoisyksiköt käyttävät raskaita teräsketjuja ja lävistyslevyjä vetämään massiivisia kuormia eteenpäin. Ne on suunniteltu äärimmäisiin ympäristöihin, ja niiden levyleveydet vaihtelevat 1200-2600 millimetriin. Ne pystyvät käsittelemään valtavia kuljetuskapasiteettia jopa 315 kuutiometriä tunnissa. Voimakkailla 5,5–55 kilowatin moottoreilla ajavat ketjujärjestelmät kuljettavat mukavasti epäsäännölliset pohjat ja usean tonnin paperirullat, jotka tuhoavat tavalliset varastolaitteet.
Modulaariset muovihihnakokoonpanot
Tietyt teollisuudenalat toimivat erityisten hygieniarajoitusten alaisina. Modulaarisia muovihihnajärjestelmiä käytetään usein ruoka- ja juomalaitoksissa, jotka vaativat tiukkoja pesuympäristöjä. Nämä hihnat tarjoavat helposti puhdistettavan pinnan, joka vastustaa aktiivisesti kemiallista korroosiota. Ne yhdistyvät saumattomasti ruostumattomasta teräksestä valmistettuihin kääreyksikköihin, mikä varmistaa, että koko linja täyttää säädösten mukaiset sanitaatiostandardit suorituskyvystä tinkimättä.
Ydinvertailu: itsenäiset vs. integroidut järjestelmät
Laitepäivityksiä arvioivien hankintatiimien kannalta oikean automaation tason valinta on kriittistä. Tämän päätöksen selventämiseksi olemme hahmotellut jyrkät erot manuaalisten itsenäisten yksiköiden ja täysin integroitujen linjojen välillä.
| Ominaisuus |
erilliset levysoittimen kääreet, |
integroidut kuljetinkäärintälinjat |
| Suorituskyky |
Matalasta keskikokoiseen, jopa 20 lavaa tunnissa |
Korkea jopa 100+ lavaa tunnissa |
| Työvoimavaatimus |
Jokaiseen kuormaan vaaditaan korkean trukin kuljettaja |
Nolla täysin automatisoitua virtausta tuotannosta |
| Toimitilojen jalanjälki |
Tilaa tarvitaan minimaalisesti |
Vaatii lineaarista tilaa syöttö- ja ulossyöttöalueille |
| Tiedonkeruu |
Manuaalinen syöttäminen altis inhimillisille virheille |
Automaattinen punnitus ja viivakoodin skannaus |
| Optimaalinen sovellus |
Pienet varastot, kausiyritykset |
24/7 valmistus, raskas teollisuus, sähköinen kaupankäynti |
Maksimoi laitteiden kokonaistehokkuus
Käärimiskoneiden yhdistäminen kuljetushihnoille on merkittävä investointi. Tehdasjohtajien on perusteltava tämä investointi ymmärtämällä mitattavissa oleva vaikutus laitoksen kokonaistehokkuuteen.
Monissa tuotantolaitoksissa viimeinen pakkausvaihe on kaikkein rajoittunein segmentti. Ylävirran koneet voivat purkaa tavaroita nopeasti, mutta jos lavoja on siirrettävä käsin, syntyy väistämättä ruuhkaa. Näiden järjestelmien yhdistäminen varmistaa, että pakkausprosessi pysyy alkupään tuotannon tahdissa. Luomalla jatkuvan virtauksen tilat poistavat jaksotusjonot ja maksimoivat päivittäisen kokonaistuotantonsa.
Lisäksi automatisoimalla End of Line vähentää merkittävästi trukin matka-aikaa. Perinteiset asetukset edellyttävät, että kuljettaja ajaa lavan kääreelle, odottaa tyhjänä syklin päättymistä ja kuljettaa sen sitten laituriin. Integroidut kuljetuslinjat siirtävät lavan suoraan tuotantoalueelta. Tämä pitää raskaat koneet poissa vilkkaasti liikennöidyiltä jalankulkualueilta, mikä vähentää tilastollisesti työtapaturmien riskiä ja ajoneuvojen ylläpitokustannuksia.
Suunnittelun ostajan tarkistuslista: Järjestelmän koon määrittäminen
Investointi automatisoituihin pakkauksiin vaatii järjestelmällistä laitoksesi parametrien arviointia. Väärän laitekokoonpanon valinta johtaa mekaanisiin pullonkauloihin ja moottorin liialliseen kulumiseen. Käytä seuraavia suunnitteluehtoja ennen kuin pyydät toimittajatarjouksia.
Vaihe 1: Tarkista kuormitusdynamiikkasi
Tuotteesi fyysiset ominaisuudet sanelevat koko sarjan mekaaniset vaatimukset. Sinun on dokumentoitava enimmäis-, vähimmäis- ja keskipainotiedot. Vakiotelakokoonpanot käsittelevät jopa 4 000 puntaa lavaa kohden. Sitä vastoin raskaat raaka-aineet vaativat räätälöityjä raskaita ketjuja, joissa on suuri vääntömomentti. Jos laitoksesi käsittelee erittäin epävakaita kuormia, pyörivä varsikääre – joka pitää lavan paikallaan, kun kalvokelkka pyörii sen ympärillä – on huomattavasti parempi kuin pyörivä kääntöpöytä.
Vaihe 2: Laske todellinen ylijännitekapasiteetti
Läpäisytehoa ei tule koskaan mitata pelkästään päivittäisillä keskiarvoilla. Huippukäyttöajan on määrättävä järjestelmän kapasiteetti. Laske tarvitsemasi lavat tunnissa vilkkaimman työvuorosi aikana. Määritä erityisesti, kuinka monta lavaa on asetettava syöttö- ja ulossyötön kerääntymisalueille. Oikea nollapaineen kerääntyminen estää tuotantoketjun alkupään tuotantoa pysähtymästä, jos trukki viivästyy laiturissa.
Vaihe 3: Kartoita asettelugeometria
Lineaarinen lattiatila on tiukka rajoitus. Integroitu järjestelmä vaatii erillisen tilan syöttölinjalle, aktiiviselle vyöhykkeelle, ulostulolinjalle ja pakolliselle turva-aidalle. Jos suoraviivaista tilaa on rajoitetusti, insinöörit voivat suunnitella suorakulmaisia siirtomoduuleja kompaktien asettelujen luomiseksi. Varmista aina, että lopullinen rakenne mahdollistaa vaatimustenmukaiset jalankulkuväylät turvarajojen ulkopuolella.
Sidosryhmien sisäänoston saaminen pääomakustannuksiin
Täysin integroituun pakkauslinjaan siirtyminen vaatii poikkitoiminnallista kohdistusta. Projektijohtajan on räätälöitävä liiketoimintamalli vastaamaan kunkin osaston erityisiä suorituskykyindikaattoreita.
Varastopäällikölle esitellessäsi keskity toiminnan jatkuvuuteen ja turvallisuuteen. Korosta, kuinka viimeisen vaiheen automatisointi poistaa pakkaus pullonkaulan. Korosta, että fyysiset turva-aidat vähentävät objektiivisesti trukkeihin liittyviä tapauksia.
Tietotekniikkatiimit suhtautuvat luonnollisesti skeptisesti uusien verkkolaitteistojen markkinoille. Vakuuta heille, että arkkitehtuuri käyttää standardeja teollisia protokollia. Osoita, kuinka laite käyttää turvallisia ohjelmointirajapintoja reaaliaikaisten tietojen työntämiseen suoraan keskustietokantaan tinkimättä verkon turvallisuudesta.
Rahoitusalan sidosryhmät perustavat hyväksyntänsä empiirisiin sijoitetun pääoman tuottolaskelmiin. Selitä moottorikäyttöisten esivenytyskalvovaunujen mekaniikka, jotka venyttävät käärekalvoa jopa 300 prosenttia. Tämä vähentää merkittävästi lavaa kohden käytettyjen kulutustarvikkeiden määrää. Esitä selkeä malli, joka vähentää työvoiman ylitöitä, alentaa kalvokustannuksia ja vähentää tuotevaurioita. Suuren volyymin laitoksissa näiden integroitujen järjestelmien takaisinmaksuaika on usein 18–24 kuukautta.
Johtopäätös
Käärimisjärjestelmän yhdistäminen automatisoituihin kuljetuslinjoihin on paljon muutakin kuin kahden koneen yhdistämistä. Kyse on yhtenäisen, älykkään ratkaisun suunnittelusta, joka edistää aktiivisesti toiminnan kasvua ja kiinteistöturvallisuutta.
Hyödyntämällä kehittyneitä logiikkaohjaimia ja kestäviä mekaanisia ketjuja, laitokset voivat turvata toimintansa tulevaisuuteen. Haarukkatrukin riippuvuuden dramaattinen väheneminen yhdistettynä tarkasti suljetuihin kuormiin muuttaa kaoottisen lastaustelakan erittäin virtaviivaiseksi esitysympäristöksi.
Arvioi nykyiset pakkausprosessisi jo tänään. Vaativiin teollisiin sovelluksiin, erityisesti paperinvalmistukseen ja massan valmistukseen, vakiovarusteet eivät riitä. Suosittelemme kuulemaan automaatioasiantuntijoita räätälöidyn asettelun suunnittelemiseksi, joka on räätälöity sinun kuormitusdynamiikkasi mukaan. Tutustu raskaisiin ketjukuljettimiin ja vaativiin ympäristöihin suunniteltuihin edistyneisiin materiaalinkäsittelyratkaisuihin osoitteessa Leizhan Paper Tech löytää tarkat tekniset tiedot, jotka vastaavat laitoksesi vaatimuksia.
Usein kysytyt kysymykset
Voinko lisätä kuljettimen olemassa olevaan manuaaliseen lavakääreeseeni?
Vaikka tiettyjen itsenäisten kääreiden jälkiasentaminen on teknisesti mahdollista, se on harvoin kustannustehokasta. Jälkiasennus vaatii laajoja mekaanisia muutoksia kääntöpöytään rullien tai ketjujen sijoittamiseksi. Vielä tärkeämpää on, että se vaatii täydellisen koneen ohjelmiston uudistamisen. Vanha ohjain on vaihdettava, jotta voidaan hallita monimutkaisia kättelysignaaleja, joita tarvitaan automaattiseen syöttösekvenssiin. Tarkoituksenmukaisen inline-järjestelmän hankkiminen tuottaa paljon paremman sijoitetun pääoman tuoton ja paremman mekaanisen luotettavuuden.
Miten järjestelmä käsittelee erikorkuisia ja -kokoisia lavoja?
Nykyaikaiset integroidut järjestelmät on suunniteltu käsittelemään sekavarastoa dynaamisesti ilman ihmisen puuttumista. Kun lava tulee vyöhykkeelle, sarja ultraäänivalosilmiä skannaa kuorman. Nämä anturit havaitsevat lavan tarkan korkeuden ja etureunan. Keskusyksikkö käyttää näitä mittatietoja säätääkseen automaattisesti pyörimisnopeutta, kalvon kireyttä ja vaunun pystysuuntaisia kulkurajoja varmistaen optimaalisen suojavoiman jokaiselle ainutlaatuiselle kuormalle.
Mitä tapahtuu, jos poistosyöttökuljetin täyttyy kokonaan?
Teollisuuden kauttakulkuverkot käyttävät logiikkaa, joka tunnetaan nimellä nollapainekertymä. Syöttölinja on jaettu erillisiin vyöhykkeisiin, joita kutakin valvovat anturit. Keskusohjain seuraa jatkuvasti vyöhykkeen käyttöastetta. Jos viimeinen vaihevyöhyke täyttyy, järjestelmä rekisteröi tukkeutuneen signaalin. Ohjain kaskadoi tauko-komennon vastavirtaan pitäen käärittyä lavaa turvallisesti paikoillaan, kunnes uloskäynti vapautetaan, jolloin virtaus jatkuu automaattisesti.
Mikä on kuormalavojen käärintäkuljetinjärjestelmän vakiokorkeus?
Useimpien teollisuuspakkauslinjojen telan yläosan vakiokorkeus on tyypillisesti 18-20 tuumaa lattiasta. Tämä korkeus sopii täydellisesti tavallisten trukkien haarukoiden ja automaattiohjattujen ajoneuvojen kanssa, mikä mahdollistaa sujuvan lastaamisen ja purkamisen. Raskaat vetoketjut tai mukautetut asetukset voidaan kuitenkin suunnitella matalammille tai korkeammille profiileille riippuen laitoksessasi käytetyistä materiaalinkäsittelylaitteista.
Kuinka lasken integroidun käärintälinjan ROI:n?
Sijoitetun pääoman tuoton laskeminen edellyttää neljän ensisijaisen muuttujan huomioon ottamista: työvoiman säästö, kalvon vähentäminen, vahinkojen lieventäminen ja suorituskyvyn kasvu. Ensinnäkin lasketaan trukinkuljettajien tuntipalkat, jotka on kohdistettu uudelleen manuaalisesta käärimisestä. Toiseksi laske moottorikäyttöisten esivenytysvaunujen tuomat kalvosäästöt. Kolmanneksi, arvioi rahtivahinkojen takaisinmaksujen väheneminen johdonmukaisen kuorman eristämisen vuoksi. Lopuksi huomioi pakkausten pullonkaulan poistamisesta saadut tulot. Useimmat suuren volyymin tilat näkevät täyden takaisinmaksun 18–24 kuukauden kuluessa.
Tarvitseeko integroitu järjestelmä erikoistunutta huoltohenkilöstöä?
Integroitu järjestelmä vaatii kaksi erillistä ylläpitotasoa. Fyysiset komponentit, kuten laakereiden rasvaus ja käyttöhihnan tarkastus, kuuluvat normaalin mekaanisen ennaltaehkäisevän huollon piiriin. Automaatiokerros vaatii kuitenkin erikoisosaamista. Anturien kohdistusongelmien vianmääritys tai verkkoviestintävikojen diagnosointi vaatii teknikon, joka on perehtynyt teollisuuslogiikkaohjaimiin. Tilojen tulee varmistaa, että niiden huoltohenkilöstö saa erityistä koulutusta laitteiden käyttöliittymästä.
Miten ohjelmistointegraatio tarkalleen ottaen säästää laitoksen rahaa?
Pakkauskoneiden liittäminen suoraan varastoohjelmistoon eliminoi manuaalisen tiedonkäsittelyn piilokustannukset. Inline-skannerit ja automaattiset painovaa'at keräävät tietoja lavan käärimisen yhteydessä, mikä eliminoi kuormien manuaaliseen skannaukseen kuluvan työajan. Lisäksi se poistaa inhimilliset transkriptiovirheet, jotka ovat ensisijainen syy varastojen katoamiseen ja epätarkkoihin toimitusluetteloihin. Varmistamalla, että tarkat painot lähetetään automaattisesti, yritykset välttävät kalliit rahtiveloitukset.


