あなたの施設は最終包装段階でボトルネックになっていませんか?多くの現代の製造工場では、上流の生産が猛烈なスピードで稼働していますが、商品が出荷ドックに到着した時点で壁にぶつかります。手作業による取り扱いは本質的にスループットを低下させ、人件費を高騰させ、狭いスペースを通行する過剰なフォークリフトの通行により重大な安全上の問題を引き起こします。
自動化された パレットラッパーシステムは まさにこの問題を解決します。ばらばらの手動プロセスを、継続的なハンズフリー操作に変換します。高度な包装機械をマテリアルハンドリングのベルトまたはチェーンと直接リンクすることにより、施設管理者は前例のない運用の流動性を実現できます。
この包括的なエンジニアリング ガイドでは、これらのマシン間の物理的およびデジタル的なハンドオーバーについて説明します。さまざまな積載重量に合わせて調整された特定の輸送構成を詳しく掘り下げ、実際の産業用途を調査し、パッケージング アーキテクチャを適切にアップグレードするのに役立つ戦略的な購入者のチェックリストを提供します。
施設アップグレードの重要なポイント
- シームレスな自動化: 自動包装機械と輸送ベルトをリンクすることで、手動による荷物のステージングが不要になり、出荷直前に中断のないフローが確立されます。
- スマートコミュニケーション: プログラマブルコントローラーとウェアハウスソフトウェアは中枢神経系として機能します。在庫データをリアルタイムで追跡しながら、完全な同期を保証します。
- 安全性と生産性の向上: 手動介入を排除することで、歩行者ゾーンでのフォークリフトの交通量が大幅に減少します。これにより、客観的に全体のスループットが向上し、職場事故が軽減されます。
- カスタマイズ可能な構成: 施設でローラー、チェーン、またはモジュラープラスチックベルトを使用する場合でも、特定の負荷寸法や厳しい環境要求に対応できるようにシステムアーキテクチャを設計できます。
現在の業界の動向 自動化の運転
機械の詳細に入る前に、現代の物流センターがスタンドアロン機器を急速に廃止している理由を理解することが重要です。最近のサプライチェーン分析では、インダストリー 4.0 標準への大規模な移行が示されています。慢性的な人手不足により、手作業の包装ラインに 3 交代で一貫して人員を配置することがほぼ不可能になりました。さらに、大規模な小売業者や世界的な流通業者は、現在、厳格でエラーのないサプライチェーンのトレーサビリティを求めています。
これらの需要を満たすために、施設は孤立したワークステーションから遠ざかりつつあります。現代的なアプローチでは、パッケージング ゾーンを戦略的なデータ ノードとして扱います。最新の統合ラインでは、産業用モノのインターネット センサーを利用して、フィルム張力、モーターの状態、スループット分析をリアルタイムで監視します。この相互接続されたエコシステムにより、予知保全が容易になり、生産のピーク時に軽微な機械的摩耗が致命的なライン障害にまで発展することがなくなります。
メカニズムの理解: ハンドオフ、ラップ、終了
自動パッケージングの運用上の影響を評価するには、エンジニアはまず統合の物理的な仕組みを視覚化する必要があります。完全に自動化されたセットアップが単独で動作することはありません。むしろ、正確なセンサー ロジックによって管理される、高度に同期された一連の機械的ハンドオフに依存しています。
正確なハンドオフプロセス
統合は、積載されたパレットがインフィード輸送ラインを下ってアクティブなラッピング ゾーンに向かって移動した瞬間に始まります。光電センサーと近接スイッチの高度なネットワークがこの動きを綿密に監視します。パレットが主フォトアイ センサーのビームを遮断すると、制御機構がその正確な位置を記録します。
すぐに信号が可変周波数ドライブに送信され、モーターが穏やかに減速して一時停止されます。この正確なクッション付きストップは、上部の重い荷物が移動するのを防ぎます。これにより、パレットが機械に入る前に完璧にステージングされることが保証されます。
アクティブなラッピング サイクル
システムがパレットを通過して入ると、内部の駆動機構が作動します。これらは、回転ターンテーブル内に設置されるか、高速回転アームの下に設置されます。負荷を機械の正確な中心に引き込みます。センタリングは、高速回転中に負荷の構造的完全性を維持するために絶対に必要です。
延伸段階では、電動キャリッジが事前に延伸されたプラスチック フィルムを送り出します。この機械はパレットに積まれた商品の周囲にフィルムをしっかりと貼り付け、木製のベースまでフィルムを押し込みます。フィルムを底部構造の周りにしっかりと巻き付けることにより、システムは荷重を基礎に効果的に固定します。これにより、長距離輸送中の横方向のズレを防ぎます。
自動化された出口戦略
プログラムされたラップ サイクルが完了すると、機器はシームレスに終了戦略を開始します。自動切断機構によりストレッチフィルムを切断します。同時に、機械式ブラシまたは空気圧式ワイパーがフィルムのテールを荷重に対して固定し、風で解けるのを防ぎます。
このテールワイプに続いて、アウトフィードドライブが作動します。包装されたパレットはゾーンからスムーズに移動し、ステージングエリアに向かって移動します。この瞬時のクリアランスにより、サイクル タイムを 1 秒も無駄にすることなく、機械は次の負荷に備えることができます。
運用を支える頭脳: デジタル同期
重い鉄骨フレームとラッピングアームが物理的な持ち上げを実行しますが、自動化テクノロジーがこの物理的なリンクを可能にします。自動包装セットアップの機械的信頼性は、そのデジタル アーキテクチャに完全に依存します。
プログラマブル ロジック コントローラーの役割
産業用コンピュータは、輸送ラインとラッピング ユニットの両方の正確なタイミング、動作速度、安全プロトコルを決定します。フロアの従業員にボタンを押すのではなく、 PLC 制御 システムは、近接センサー、体重計、モーター ドライブからの入力をわずか数ミリ秒で処理します。
重要なのは、この論理フレームワークが衝突回避を制御することです。これにより、前のパレットがアウトフィードセンサーを完全に通過する前に、インフィードラインが新しいパレットをアクティブゾーンに押し込むことがなくなります。さらに、歩行者がセーフティライトカーテンを突破した場合、システムはリンクされているすべての機械を即座に緊急停止させます。
在庫管理の同期
倉庫管理システムは、施設への在庫の出入りを追跡します。深く確立する WMS を 包装機器と統合すると、標準的な輸送ステーションが重要なデータ収集ハブに変わります。
接続すると、このアーキテクチャはインライン バーコード スキャナーまたは無線周波数識別リーダーを活用します。これらのデバイスは、ラインを下降するパレットを識別します。インラインスケールは、フィルムを貼る前後の正確な重量を測定します。次に、システムはローカル ネットワーク プロトコルを介してこのデータを中央データベースに直接プッシュします。その結果、在庫記録は正確な出荷重量でリアルタイムに更新され、手動によるデータ入力が完全にバイパスされます。
産業環境向けの主要な輸送構成
正しい物理的なものを選択する コンベヤーは 、ラッパー自体の選択と同じくらい重要です。理想的な構成は、使用するパレットのタイプ、製品の総重量、およびプラント固有の環境条件に大きく依存します。
チェーン駆動ライブローラーシステム
これらの構成は、標準的な倉庫業務にとって最も一般的な選択肢です。これらはコスト効率が高く、平底の木製またはプラスチック製パレット用に特別に設計されています。鋼製シリンダーによって提供される連続的な表面積により、安定した荷重に対するスムーズで振動のない輸送が保証されます。ただし、エンジニアは通常、底板が欠けていたり、設置面積が非常に不規則なパレットにはこのパレットを推奨しません。木が割れると回転機構が詰まりやすくなるからです。
耐久性の高いチェーン輸送システム
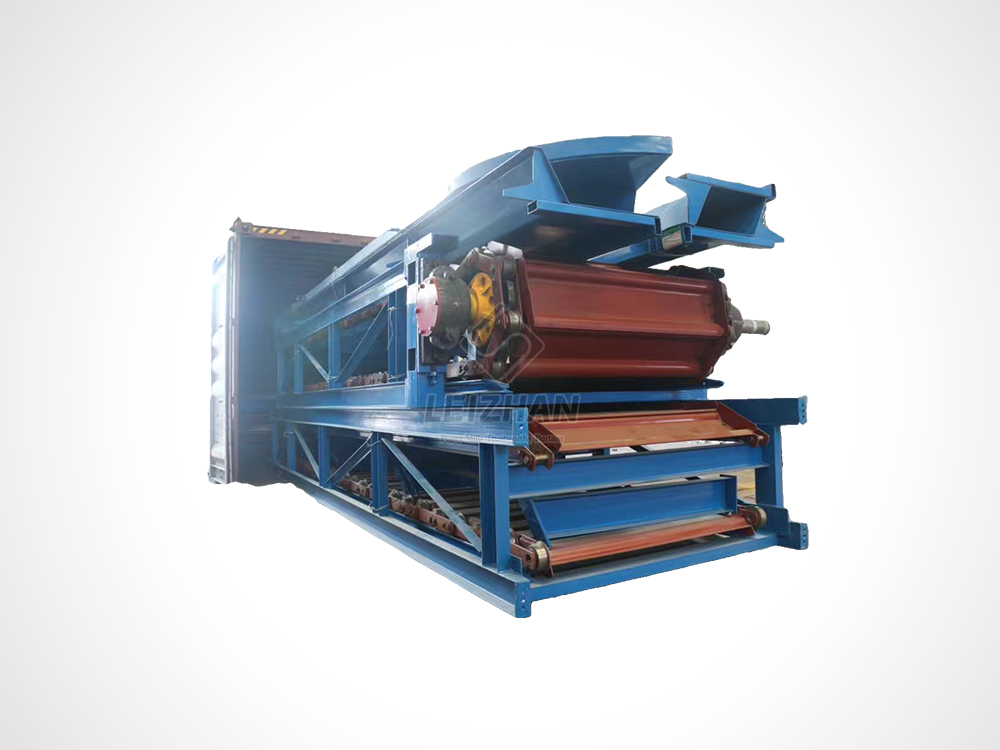
紙パルプ原料の調製や原材料の取り扱いなどの要求の厳しい用途では、チェーンベースのシステムが議論の余地のない業界標準です。標準的なローラーは、工業用の巨大な重量の下で単純に粉砕されます。代わりに、施設では、BFW シリーズ チェーン コンベヤのような頑丈な設計をモデルにした堅牢な機器を導入しています。
これらの特殊なユニットは、頑丈な鋼製チェーンとパンチ成形されたプレートを利用して、大量の荷物を前方に引きずり込みます。極限環境向けに設計されており、プレート幅は 1200 ~ 2600 ミリメートルの範囲にあります。 1 時間あたり最大 315 立方メートルの膨大な搬送能力を処理できます。 5.5 ~ 55 キロワットの強力なモーターで駆動されるこれらのチェーン システムは、標準的な倉庫設備を破壊してしまうような不規則な底や数トンのロール紙を快適に搬送します。
モジュール式プラスチックベルト構成
特定の業界は、特殊な衛生上の制約の下で運営されています。モジュール式プラスチック ベルト システムは、厳格な洗浄環境を必要とする食品および飲料施設に頻繁に導入されています。これらのベルトは、化学的腐食に積極的に抵抗する、掃除が簡単な表面を提供します。これらはステンレス製の包装ユニットにシームレスに接続されており、スループットを犠牲にすることなくライン全体が法定の衛生基準を確実に満たすようにします。
主要な比較: スタンドアロン システムと統合システム
機器のアップグレードを評価する調達チームにとって、適切なレベルの自動化を選択することが重要です。この決定を明確にするために、手動のスタンドアロン ユニットと完全に統合されたラインの明確な違いを概説しました。
| 機能 |
スタンドアロン ターンテーブル ラッパー |
統合コンベア ラッパー ライン |
| スループット容量 |
低~中 1 時間あたり最大 20 パレット |
1 時間あたり最大 100 以上のパレットを処理 |
| 労働要件 |
あらゆる荷物に高身長のフォークリフトオペレーターが必要 |
生産からの完全に自動化されたゼロフロー |
| 施設の設置面積 |
必要最小限のスペース |
インフィードゾーンとアウトフィードゾーンに直線的なスペースが必要 |
| データ収集 |
人的ミスが起こりやすい手動入力 |
自動化されたインライン計量とバーコードスキャン |
| 最適なアプリケーション |
小規模倉庫、季節営業 |
年中無休の製造業、重工業、電子商取引 |
設備全体の効率を最大化する
包装機械を輸送ベルトに接続するには、多額の設備投資が必要です。工場管理者は、施設の全体的な設備効率に対する測定可能な影響を理解することで、この投資を正当化する必要があります。
多くの製造工場では、最終包装段階が最も制約の厳しいセグメントです。上流の機械は商品を急速に量産する可能性がありますが、パレットを手動で移動する必要がある場合、必然的にバックログが形成されます。これらのシステムをリンクすることで、梱包プロセスが上流の生産と歩調を合わせることが保証されます。継続的なフローを作成することで、施設はステージングのキューを排除し、1 日の合計生産量を最大化します。
さらに、 エンド・オブ・ラインは フォークリフトの移動時間を大幅に短縮します。従来のセットアップでは、オペレーターがパレットをラッパーまで駆動し、サイクルが終了するまで何もせずに待機し、それからドックに輸送する必要がありました。統合された輸送ラインにより、パレットが生産ゾーンから直接移動されます。これにより、交通量の多い歩行者ゾーンに重機が入らないようになり、統計的に職場事故のリスクが低下し、車両のメンテナンスコストが削減されます。
エンジニアリングバイヤーチェックリスト: システムのサイジング
自動梱包への投資には、施設パラメータの体系的な評価が必要です。間違った機器構成を選択すると、機械的なボトルネックやモーターの過度の磨耗につながります。ベンダーの見積もりを依頼する前に、次のエンジニアリング基準を使用してください。
ステップ 1: 負荷ダイナミクスを監査する
製品の物理的特性により、ライン全体の機械的要件が決まります。最大、最小、平均の重量メトリクスを文書化する必要があります。標準のローラー構成では、パレットあたり最大 4,000 ポンドを処理できます。対照的に、重い原材料には、高トルクモーターを備えたカスタムの頑丈なチェーンが必要です。非常に不安定な荷物を処理する施設の場合、フィルム キャリッジがパレットの周りを回転する間、パレットを静止状態に保つロータリー アーム ラッパーの方が、回転するターンテーブルよりもはるかに優れています。
ステップ 2: 真のサージ容量を計算する
スループットは、日次平均値だけで測定すべきではありません。ピーク稼働時間はシステム容量を決定する必要があります。最も忙しいシフト中に 1 時間あたりに必要なパレットを計算します。具体的には、インフィードおよびアウトフィードの蓄積ゾーンにステージングする必要があるパレットの数を決定します。適切なゼロ圧力蓄積により、出荷ドックでフォークリフトが遅れた場合でも上流の生産が停止するのを防ぎます。
ステップ 3: レイアウト ジオメトリをマップする
直線的な床面積には厳しい制約があります。統合システムには、インフィード ライン、アクティブ ゾーン、アウトフィード ライン、および必須の安全フェンスのための専用スペースが必要です。直線スペースが限られている場合、エンジニアは直角の転送モジュールを設計してコンパクトなレイアウトを作成できます。最終設計では、安全境界線の外側に準拠した歩行者通路が許可されていることを常に確認してください。
資本支出に対する利害関係者の賛同の獲得
完全に統合された包装ラインへの移行には、部門間の連携が必要です。プロジェクトの推進者は、各部門の特定のパフォーマンス指標に対処するためにビジネス ケースを調整する必要があります。
倉庫管理者にプレゼンテーションを行う際は、業務の継続性と安全性に焦点を当ててください。最終ステップを自動化することでパッケージングのボトルネックがどのように解消されるかを強調します。物理的安全柵によってフォークリフト関連の事故が客観的に減少することを強調します。
情報技術チームは当然ながら、新しいネットワーク化されたハードウェアの導入には懐疑的です。アーキテクチャが標準の産業プロトコルを利用していることを彼らに安心させます。機器が安全なプログラミング インターフェイスを利用して、ネットワーク セキュリティを損なうことなくリアルタイム データを中央データベースに直接プッシュする方法をデモンストレーションします。
金融関係者は、実証的な投資収益率の計算に基づいて承認を行います。ラッピング フィルムを最大 300% 引き伸ばす、動力付きのプレストレッチ フィルム キャリッジの仕組みを説明します。これにより、パレットごとに使用される消耗品の量が大幅に削減されます。時間外労働の削減、フィルムコストの削減、製品の損傷の減少を考慮した明確なモデルを提示します。大量生産施設では、これらの統合システムは 18 ~ 24 か月の投資回収期間を示すことがよくあります。
結論
ラッピング システムと自動輸送ラインをリンクすることは、単に 2 台の機械をボルトで固定するだけではありません。それは、運用の成長と施設の安全性を積極的に推進する、統合されたインテリジェントなソリューションを設計することです。
洗練されたロジック コントローラーと堅牢なメカニカル チェーンを活用することで、施設は将来も安心して運用できるようになります。フォークリフトへの依存が劇的に軽減され、荷物が正確に封じ込められることで、混沌とした荷積みドックが高度に合理化されたステージング環境に変わります。
現在の梱包プロセスを今すぐ評価してください。要求の厳しい産業用途、特に製紙や紙料調製においては、標準的な装置では十分ではありません。自動化の専門家に相談して、特定の負荷ダイナミクスに合わせたカスタム レイアウトを設計することを強くお勧めします。過酷な環境向けに設計された頑丈なチェーンコンベヤと高度なマテリアルハンドリングソリューションについて詳しく知りたい場合は、次のサイトをご覧ください。 Leizhan Paper Tech は 、施設の要件に一致する正確な仕様を見つけます。
よくある質問
既存の手動パレットラッパーにコンベアを追加できますか?
特定のスタンドアロン ラッパーを後付けすることは技術的には可能ですが、費用対効果が低いことはほとんどありません。改造するには、ローラーやチェーンを取り付けるためにターンテーブルに大規模な機械的変更が必要です。さらに重要なのは、マシンのソフトウェアの完全な見直しが必要になることです。自動供給シーケンスに必要な複雑なハンドシェイク信号を管理するには、従来のコントローラを交換する必要があります。専用のインライン システムを購入すると、投資収益率が大幅に向上し、機械的信頼性も向上します。
システムはさまざまな高さとサイズのパレットをどのように処理しますか?
最新の統合システムは、人間の介入なしに混合在庫を動的に処理するように設計されています。パレットがゾーンに入ると、一連の超音波フォトアイが積荷をスキャンします。これらのセンサーはパレットの正確な高さと先端を検出します。中央処理装置はこの寸法データを使用してキャリッジの回転速度、フィルム張力、および垂直移動制限を自動的に調整し、あらゆる固有の荷重に対して最適な保持力を確保します。
アウトフィードステージングコンベアが完全にいっぱいになったらどうなりますか?
産業用輸送ネットワークは、ゼロ圧力蓄積として知られる論理フレームワークを利用しています。送出ラインは個別のゾーンに分割され、それぞれがセンサーによって監視されます。中央コントローラーはゾーン占有率を継続的に追跡します。最終ステージング ゾーンがいっぱいになると、システムはブロックされた信号を登録します。コントローラーは一時停止コマンドを上流にカスケードし、出口が空になるまで包装されたパレットを所定の位置に安全に保持し、出口が空になると流れが自動的に再開されます。
パレットラッパーコンベアシステムの標準高さはどれくらいですか?
ほとんどの産業用包装ラインの標準的なローラー上部の高さは、通常、床から 18 ~ 20 インチです。この高さは標準のフォークリフトや無人搬送車と完全に一致しており、スムーズな積み降ろしが可能です。ただし、施設で使用される特定の資材運搬装置に応じて、頑丈なドラッグ チェーンやカスタム セットアップをより低いプロファイルまたはより高いプロファイルに設計できます。
統合されたラッピング ラインの ROI はどのように計算すればよいですか?
投資収益率を計算するには、労働力の節約、フィルムの削減、損傷の軽減、スループットの向上という 4 つの主要な変数を考慮する必要があります。まず、手作業による包装から再配分されたフォークリフトオペレーターの時給を数値化します。次に、電動プリストレッチ キャリッジによって生じるフィルムの節約量を計算します。第三に、一貫した貨物封じ込めによる貨物損害チャージバックの削減を推定します。最後に、パッケージングのボトルネックを解消することによる収益の増加を考慮に入れます。ほとんどの大量生産施設では、18 ~ 24 か月以内に全額が回収されます。
統合システムには専門の保守担当者が必要ですか?
統合システムには、2 つの異なる層のメンテナンスが必要です。ベアリングのグリース塗布や駆動ベルトの検査などの物理コンポーネントは、標準的な機械的予防保守の対象となります。ただし、自動化レイヤーには専門的な知識が必要です。センサーの調整の問題のトラブルシューティングやネットワーク通信障害の診断には、産業用ロジック コントローラーに精通した技術者が必要です。施設は、メンテナンス担当者が機器のインターフェースに関する特別なトレーニングを受けていることを確認する必要があります。
ソフトウェア統合により設備コストは具体的にどのように節約されるのでしょうか?
梱包機械を倉庫ソフトウェアに直接接続すると、手動によるデータ処理にかかる隠れたコストが排除されます。インライン スキャナと自動重量計は、パレットを梱包する際にデータを取得するため、手動で荷物をスキャンする手間が省けます。さらに、在庫の紛失や不正確な発送目録の主な原因である人間による転記エラーを根絶します。正確な重量が自動的に送信されるようにすることで、企業は高額な運賃チャージバックを回避できます。


