Votre installation présente-t-elle des goulots d'étranglement lors de l'étape finale d'emballage ? Dans de nombreuses usines de fabrication modernes, la production en amont fonctionne à des vitesses vertigineuses, pour ensuite se heurter à un mur lorsque les marchandises atteignent le quai d’expédition. La manutention manuelle ralentit intrinsèquement le débit, gonfle les coûts de main-d'œuvre et crée des risques de sécurité importants en raison du trafic excessif de chariots élévateurs naviguant dans des espaces restreints.
Un automatisé Le système Pallet Wrapper résout exactement ce problème. Il transforme un processus manuel décousu en une opération continue et mains libres. En reliant directement les machines d'emballage avancées aux courroies ou aux chaînes de manutention, les gestionnaires d'installations peuvent atteindre une fluidité opérationnelle sans précédent.
Dans ce guide d'ingénierie complet, nous explorerons le transfert physique et numérique entre ces machines. Nous plongerons dans des configurations de transport spécifiques adaptées à différents poids de charge, examinerons les applications industrielles réelles et fournirons une liste de contrôle stratégique aux acheteurs pour vous aider à mettre à niveau avec succès votre architecture d'emballage.
Points clés à retenir pour la mise à niveau des installations
- Automatisation transparente : relier les machines d'emballage automatisées aux courroies de transport élimine l'étape manuelle du chargement, établissant un flux ininterrompu juste avant l'expédition.
- Communication intelligente : les contrôleurs programmables et les logiciels d'entrepôt fonctionnent comme le système nerveux central. Ils assurent une synchronisation parfaite tout en suivant les données d'inventaire en temps réel.
- Sécurité et rendement accrus : la suppression de l'intervention manuelle réduit considérablement la circulation des chariots élévateurs dans les zones piétonnes. Cela augmente objectivement le débit global et atténue les accidents du travail.
- Configurations personnalisables : Qu'une installation utilise des courroies à rouleaux, à chaîne ou en plastique modulaires, l'architecture du système peut être conçue pour s'adapter à des dimensions de charge spécifiques et à des exigences environnementales rigoureuses.
La dynamique actuelle de l’industrie favorise l’automatisation
Avant de plonger dans les spécificités mécaniques, il est crucial de comprendre pourquoi les centres logistiques modernes abandonnent rapidement les équipements autonomes. Des analyses récentes de la chaîne d'approvisionnement indiquent un changement massif vers les normes de l'Industrie 4.0. Les pénuries chroniques de main-d'œuvre ont rendu presque impossible la gestion cohérente des lignes d'emballage manuel sur trois équipes. De plus, les grands détaillants et les distributeurs mondiaux exigent désormais une traçabilité rigoureuse et sans erreur de la chaîne d'approvisionnement.
Pour répondre à ces demandes, les installations s’éloignent des postes de travail isolés. L'approche contemporaine traite la zone d'emballage comme un nœud de données stratégique. Les lignes intégrées modernes utilisent des capteurs industriels de l'Internet des objets pour surveiller la tension du film, l'état du moteur et les analyses de débit en temps réel. Cet écosystème interconnecté facilite la maintenance prédictive, garantissant qu'une usure mécanique mineure ne dégénère pas en défaillance catastrophique de la ligne pendant les heures de pointe de production.
Comprendre les mécanismes : le transfert, le bouclage et la sortie
Pour évaluer l'impact opérationnel de l'emballage automatisé, un ingénieur doit d'abord visualiser la mécanique physique de l'intégration. Une configuration entièrement automatisée ne fonctionne jamais de manière isolée. Il repose plutôt sur une séquence hautement synchronisée de transferts mécaniques régis par une logique de capteur précise.
Le processus de transfert de précision
L'intégration commence au moment où une palette chargée traverse la ligne de transit d'alimentation vers la zone d'emballage active. Un réseau sophistiqué de capteurs photoélectriques et de détecteurs de proximité surveille de près ce mouvement. Lorsque la palette brise le faisceau du capteur photo-œil principal, le mécanisme de commande enregistre sa position exacte.
Immédiatement, un signal est transmis au variateur de fréquence pour décélérer et mettre en pause doucement les moteurs. Cette butée précise et amortie empêche les charges lourdes de se déplacer. Il garantit que la palette est parfaitement mise en scène avant d'entrer dans la machine.
Le cycle d'emballage actif
Une fois que le système autorise l’entrée de la palette, les mécanismes d’entraînement internes s’activent. Ceux-ci sont situés soit dans un plateau tournant, soit sous un bras rotatif à grande vitesse. Ils tirent la charge exactement au centre de la machine. Le centrage est une nécessité absolue pour maintenir l’intégrité structurelle de la charge lors d’une rotation à grande vitesse.
Durant la phase d'étirage, le chariot motorisé distribue le film plastique pré-étiré. La machine applique le film en toute sécurité autour des marchandises palettisées, en le faisant descendre jusqu'à la base en bois. En enroulant étroitement le film autour de la structure inférieure, le système verrouille efficacement la charge sur ses fondations. Cela évite tout déplacement latéral lors du transport longue distance.
La stratégie de sortie automatisée
Une fois le cycle d'emballage programmé terminé, l'équipement lance de manière transparente la stratégie de sortie. Un mécanisme de découpe automatisé coupe le film étirable. Parallèlement, une brosse mécanique ou un racleur pneumatique sécurise la queue du film contre la charge pour l'empêcher de s'effilocher sous l'effet du vent.
Suite à cet effacement de queue, l'entraînement de sortie s'active. La palette emballée quitte en douceur la zone et se dirige vers la zone de préparation. Ce dégagement instantané prépare la machine à la prochaine charge entrante sans une seule seconde de temps de cycle perdu.
Le cerveau derrière l’opération : la synchronisation numérique
Tandis que de lourds cadres en acier et des bras d'emballage effectuent le levage physique, la technologie d'automatisation rend ce lien physique possible. La fiabilité mécanique d’une installation d’emballage automatisée dépend entièrement de son architecture numérique.
Le rôle des contrôleurs logiques programmables
L'ordinateur industriel dicte le timing exact, la vitesse opérationnelle et les protocoles de sécurité des lignes de transit et de l'unité d'emballage. Au lieu de compter sur les employés d'étage pour appuyer sur les boutons, le Le système de contrôle PLC traite les entrées des capteurs de proximité, des balances et des moteurs en quelques millisecondes seulement.
Ce cadre logique régit essentiellement la prévention des collisions. Cela garantit que la ligne d'alimentation ne poussera jamais une nouvelle palette dans la zone active avant que la précédente n'ait complètement franchi le capteur de sortie. De plus, si une barrière immatérielle de sécurité est franchie par un piéton, le système déclenche instantanément un arrêt d'urgence sur toutes les machines liées.
Synchronisation de la gestion des stocks
Un système de gestion d'entrepôt suit les stocks entrant, traversant et sortant d'une installation. Établir en profondeur L'intégration WMS avec votre équipement d'emballage transforme une station de transit standard en un centre de collecte de données vital.
Une fois connectée, l'architecture exploite des scanners de codes-barres en ligne ou des lecteurs d'identification par radiofréquence. Ces dispositifs identifient la palette à mesure qu'elle se déplace sur la ligne. Les balances en ligne capturent des poids précis avant et après l'application du film. Le système transmet ensuite ces données directement à la base de données centrale via les protocoles du réseau local. Par conséquent, les registres d’inventaire sont mis à jour en temps réel avec des poids d’expédition précis, évitant ainsi la saisie manuelle des données.
Configurations de transport clés pour les environnements industriels
Sélection du bon physique Le convoyeur est tout aussi crucial que le choix de l’emballage lui-même. La configuration idéale dépend fortement du type de palettes utilisées, du poids total du produit et des conditions environnementales uniques de l'usine.
Systèmes à rouleaux entraînés par chaîne
Ces configurations constituent le choix le plus répandu pour les opérations d’entrepôt standard. Ils sont très rentables et conçus spécifiquement pour les palettes en bois ou en plastique à fond plat. La surface continue fournie par les cylindres en acier assure un transit fluide et sans vibrations pour des charges stables. Cependant, les ingénieurs ne les recommandent généralement pas pour les palettes dont les fonds sont manquants ou dont les empreintes sont très irrégulières, car les éclats de bois peuvent facilement bloquer les mécanismes de rotation.
Systèmes de transport à chaîne robustes
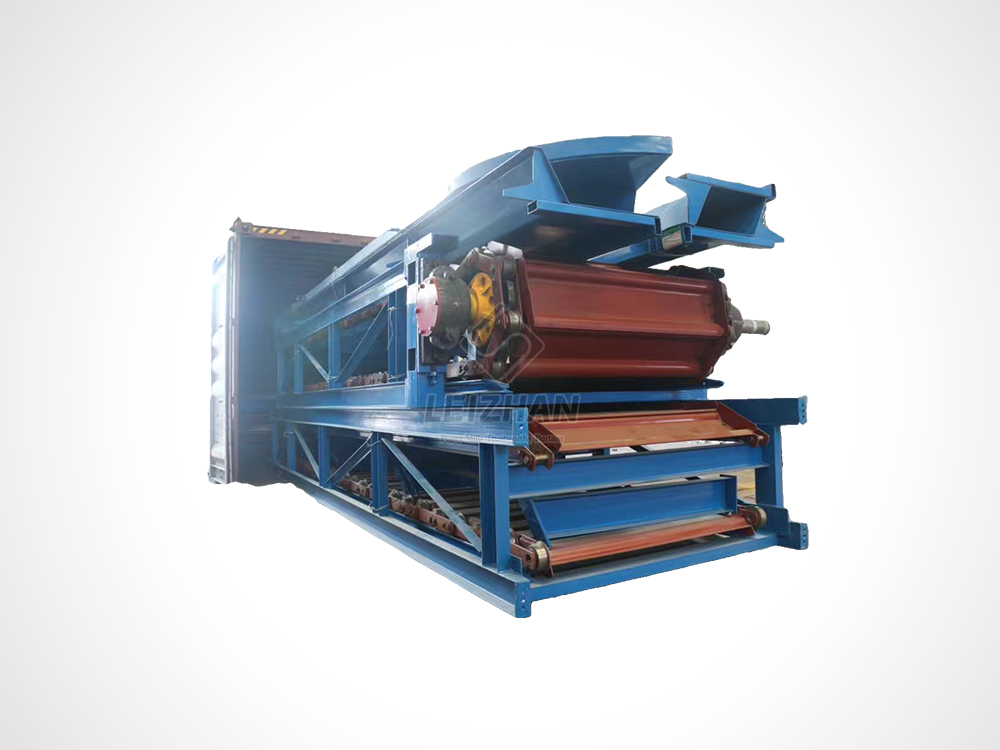
Pour les applications exigeantes telles que la préparation de la pâte à papier ou la manipulation des matières premières, les systèmes à chaîne constituent la norme industrielle incontestée. Les rouleaux standards s’écrasent simplement sous des poids industriels massifs. Au lieu de cela, les installations déploient des équipements robustes inspirés de conceptions robustes comme les convoyeurs à chaîne de la série BFW.
Ces unités spécialisées utilisent des chaînes en acier robustes et des plaques poinçonnées pour faire avancer des charges massives. Conçus pour les environnements extrêmes, ils présentent des largeurs de plaques allant de 1 200 à 2 600 millimètres. Ils peuvent gérer d’immenses capacités de transport allant jusqu’à 315 mètres cubes par heure. Alimentés par des moteurs puissants allant de 5,5 à 55 kilowatts, ces systèmes à chaînes transportent confortablement des fonds irréguliers et des rouleaux de papier de plusieurs tonnes qui détruiraient les équipements d'entrepôt standard.
Configurations de courroies en plastique modulaires
Certaines industries fonctionnent sous des contraintes hygiéniques particulières. Les systèmes modulaires de bandes en plastique sont fréquemment déployés dans les installations agroalimentaires nécessitant des environnements de lavage stricts. Ces courroies offrent une surface facile à nettoyer qui résiste activement à la corrosion chimique. Ils se connectent parfaitement aux unités d'emballage en acier inoxydable, garantissant que l'ensemble de la ligne répond aux normes sanitaires réglementaires sans sacrifier le débit.
Comparaison de base : systèmes autonomes et systèmes intégrés
Pour les équipes d’approvisionnement évaluant les mises à niveau des équipements, il est essentiel de choisir le bon niveau d’automatisation. Pour clarifier cette décision, nous avons souligné les différences marquées entre les unités manuelles autonomes et les lignes entièrement intégrées.
| Caractéristique |
Enrubanneuses à plateau tournant autonomes |
Lignes d'enrubannage à convoyeur intégrées |
| Capacité de débit |
Faible à moyen jusqu'à 20 palettes par heure |
Jusqu'à 100+ palettes par heure |
| Exigence de main d'œuvre |
Opérateur de chariot élévateur de grande hauteur requis pour chaque charge |
Zéro flux entièrement automatisé depuis la production |
| Empreinte des installations |
Espace minimal requis |
Nécessite un espace linéaire pour les zones d'entrée et de sortie |
| Collecte de données |
Saisie manuelle sujette à l’erreur humaine |
Pesée en ligne et lecture de codes-barres automatisées |
| Application optimale |
Petits entrepôts, entreprises saisonnières |
Fabrication 24h/24 et 7j/7, industrie lourde, e-commerce |
Maximiser l’efficacité globale de l’équipement
La connexion des machines d'emballage aux tapis de transport représente une dépense d'investissement importante. Les directeurs d'usine doivent justifier cet investissement en comprenant l'impact mesurable sur l'efficacité globale de l'équipement de l'installation.
Dans de nombreuses usines de fabrication, l’étape finale de l’emballage constitue le segment le plus contraint. Les machines en amont peuvent produire des marchandises rapidement, mais si les palettes doivent être déplacées manuellement, un retard se forme inévitablement. La liaison de ces systèmes garantit que le processus d'emballage suit le rythme de la production en amont. En créant un flux continu, les installations éliminent les files d'attente et maximisent leur production quotidienne totale.
De plus, l'automatisation du La fin de ligne réduit considérablement le temps de trajet des chariots élévateurs. Les configurations traditionnelles nécessitent qu'un opérateur conduise une palette jusqu'à l'emballeuse, attende tranquillement la fin du cycle, puis la transporte jusqu'au quai. Des lignes de transit intégrées déplacent la palette directement depuis la zone de production. Cela maintient les machines lourdes à l'écart des zones piétonnes à fort trafic, réduisant ainsi statistiquement le risque d'accidents du travail et réduisant les coûts d'entretien des véhicules.
Liste de contrôle de l'acheteur en ingénierie : dimensionnement de votre système
Investir dans un emballage automatisé nécessite une évaluation systématique des paramètres de votre installation. La sélection d’une mauvaise configuration d’équipement entraîne des goulots d’étranglement mécaniques et une usure excessive du moteur. Utilisez les critères d’ingénierie suivants avant de demander des devis aux fournisseurs.
Étape 1 : Auditez votre dynamique de charge
Les caractéristiques physiques de votre produit dictent les exigences mécaniques de l’ensemble de la ligne. Vous devez documenter les mesures de poids maximum, minimum et moyen. Les configurations de rouleaux standard gèrent jusqu'à 4 000 livres par palette. En revanche, les matières premières lourdes nécessitent des chaînes robustes personnalisées équipées de moteurs à couple élevé. Si votre installation traite des charges très instables, une emballeuse à bras rotatif, qui maintient la palette immobile pendant que le chariot de film tourne autour d'elle, est largement supérieure à un plateau tournant.
Étape 2 : Calculer la véritable capacité de surtension
Le débit ne doit jamais être mesuré uniquement par des moyennes quotidiennes. Les heures de pointe de fonctionnement doivent dicter la capacité du système. Calculez vos palettes requises par heure pendant votre quart de travail le plus chargé. Plus précisément, déterminez combien de palettes doivent être placées sur les zones d'accumulation d'entrée et de sortie. Une bonne accumulation sans pression empêche la production en amont de s’arrêter si un chariot élévateur est retardé au quai d’expédition.
Étape 3 : Cartographier la géométrie de la mise en page
La surface linéaire au sol est une contrainte stricte. Un système intégré nécessite un espace dédié pour la ligne d'alimentation, la zone active, la ligne de sortie et une clôture de sécurité obligatoire. Si l'espace en ligne droite est limité, les ingénieurs peuvent concevoir des modules de transfert à angle droit pour créer des configurations compactes. Assurez-vous toujours que la conception finale permet des passerelles piétonnes conformes en dehors des périmètres de sécurité.
Obtenir l’adhésion des parties prenantes aux dépenses en capital
La transition vers une ligne de conditionnement entièrement intégrée nécessite un alignement interfonctionnel. Le champion du projet doit adapter l'analyse de rentabilisation pour répondre aux indicateurs de performance spécifiques de chaque département.
Lors de votre présentation au responsable de l'entrepôt, concentrez-vous sur la continuité opérationnelle et la sécurité. Insistez sur la manière dont l’automatisation de la dernière étape élimine le goulot d’étranglement de l’emballage. Soulignez que les barrières de sécurité physiques réduisent objectivement les incidents liés aux chariots élévateurs.
Les équipes informatiques sont naturellement sceptiques quant à l’introduction de nouveaux matériels en réseau. Rassurez-les sur le fait que l’architecture utilise des protocoles industriels standards. Démontrez comment l'équipement utilise des interfaces de programmation sécurisées pour transmettre des données en temps réel directement dans la base de données centrale sans compromettre la sécurité du réseau.
Les acteurs financiers fondent leurs approbations sur des calculs empiriques de retour sur investissement. Expliquer la mécanique des chariots de film pré-étirables motorisés, qui étirent le film d'emballage jusqu'à 300 %. Cela réduit considérablement le volume de consommables utilisés par palette. Présentez un modèle clair qui prend en compte la réduction des heures supplémentaires de travail, la diminution des coûts de film et la diminution des dommages aux produits. Dans les installations à volume élevé, ces systèmes intégrés démontrent souvent une période de retour sur investissement de 18 à 24 mois.
Conclusion
Relier un système d’emballage à des lignes de transport automatisées est bien plus que simplement assembler deux machines. Il s’agit de concevoir une solution unifiée et intelligente qui stimule activement la croissance opérationnelle et la sécurité des installations.
En tirant parti de contrôleurs logiques sophistiqués et de chaînes mécaniques robustes, les installations peuvent pérenniser leurs opérations. La réduction spectaculaire de la dépendance aux chariots élévateurs, associée à des charges contenues avec précision, transforme un quai de chargement chaotique en un environnement de préparation hautement rationalisé.
Évaluez vos processus d’emballage actuels dès aujourd’hui. Pour les applications industrielles exigeantes, notamment dans la fabrication du papier et la préparation des supports, les équipements standards ne suffiront pas. Nous vous recommandons fortement de consulter des experts en automatisation pour concevoir une disposition personnalisée adaptée à votre dynamique de charge spécifique. Pour découvrir les convoyeurs à chaîne robustes et les solutions avancées de manutention des matériaux conçues pour les environnements rigoureux, visitez Leizhan Paper Tech pour trouver les spécifications exactes qui correspondent aux exigences de votre installation.
Foire aux questions
Puis-je ajouter un convoyeur à ma banderoleuse manuelle de palettes existante ?
Même s’il est techniquement possible de moderniser certaines enveloppes autonomes, cela s’avère rarement rentable. La modernisation nécessite des modifications mécaniques importantes du plateau tournant pour accueillir des rouleaux ou des chaînes. Plus important encore, cela nécessite une refonte complète du logiciel de la machine. L'ancien contrôleur doit être remplacé pour gérer les signaux de prise de contact complexes requis pour le séquençage automatisé de l'alimentation. L'acquisition d'un système en ligne spécialement conçu génère un retour sur investissement beaucoup plus élevé et une plus grande fiabilité mécanique.
Comment le système gère-t-il des palettes de différentes hauteurs et tailles ?
Les systèmes intégrés modernes sont conçus pour traiter les stocks mixtes de manière dynamique sans intervention humaine. Lorsqu'une palette entre dans la zone, une série de photo-yeux ultrasoniques scanne la charge. Ces capteurs détectent la hauteur exacte et le bord d'attaque de la palette. L'unité centrale utilise ces données dimensionnelles pour ajuster automatiquement la vitesse de rotation, la tension du film et les limites de déplacement vertical du chariot, garantissant ainsi une force de confinement optimale pour chaque charge unique.
Que se passe-t-il si le convoyeur de sortie est complètement plein ?
Les réseaux de transport industriels utilisent un cadre logique appelé accumulation sans pression. La ligne de sortie est divisée en zones distinctes, chacune surveillée par des capteurs. Le contrôleur central suit en permanence l’occupation de la zone. Si la zone de préparation finale est pleine, le système enregistre un signal bloqué. Le contrôleur envoie une commande de pause en amont, maintenant la palette emballée en place en toute sécurité jusqu'à ce que la sortie soit dégagée, moment auquel le flux reprend automatiquement.
Quelle est la hauteur standard d’un système de convoyeur d’emballage de palettes ?
La hauteur standard du dessus des rouleaux pour la plupart des lignes d'emballage industrielles se situe généralement entre 18 et 20 pouces du sol. Cette hauteur s'aligne parfaitement avec les fourches des chariots élévateurs standard et les véhicules à guidage automatique, permettant un chargement et un déchargement en douceur. Cependant, des chaînes porte-câbles robustes ou des configurations personnalisées peuvent être conçues pour des profils plus bas ou plus élevés en fonction de l'équipement de manutention spécifique utilisé dans votre installation.
Comment calculer le retour sur investissement d’une ligne d’emballage intégrée ?
Le calcul du retour sur investissement nécessite de prendre en compte quatre variables principales : les économies de main d'œuvre, la réduction du film, l'atténuation des dommages et l'augmentation du débit. Tout d’abord, quantifiez les salaires horaires des opérateurs de chariots élévateurs réaffectés à partir de l’emballage manuel. Deuxièmement, calculez les économies de film générées par les chariots de pré-étirage motorisés. Troisièmement, estimez la réduction des rétrofacturations pour dommages causés au transport grâce à un confinement cohérent des charges. Enfin, tenez compte de l’augmentation des revenus résultant de l’élimination du goulot d’étranglement de l’emballage. La plupart des installations à volume élevé obtiennent un retour sur investissement complet dans un délai de 18 à 24 mois.
Un système intégré nécessite-t-il un personnel de maintenance spécialisé ?
Un système intégré nécessite deux niveaux de maintenance distincts. Les composants physiques, tels que le graissage des roulements et l’inspection des courroies d’entraînement, relèvent de la maintenance préventive mécanique standard. Cependant, la couche d’automatisation nécessite des connaissances spécialisées. Le dépannage des problèmes d’alignement des capteurs ou le diagnostic des défauts de communication réseau nécessitent un technicien compétent en contrôleurs logiques industriels. Les installations doivent veiller à ce que leur personnel de maintenance reçoive une formation spécifique sur l’interface de l’équipement.
Comment exactement l’intégration logicielle permet-elle à l’établissement d’économiser de l’argent ?
Connecter vos machines d’emballage directement à votre logiciel d’entrepôt élimine les coûts cachés liés à la gestion manuelle des données. Les scanners en ligne et les balances automatisées capturent les données au fur et à mesure que la palette est emballée, éliminant ainsi le temps de travail consacré à la numérisation manuelle des charges. De plus, cela élimine les erreurs de transcription humaines, qui sont la principale cause de perte de stocks et de manifestes d'expédition inexacts. En garantissant que les poids exacts sont transmis automatiquement, les entreprises évitent des rétrofacturations de fret coûteuses.


