آیا تاسیسات شما در مرحله بسته بندی نهایی تنگنا می شود؟ در بسیاری از کارخانههای تولیدی مدرن، تولید بالادست با سرعتهای سرسامآور عمل میکند، تنها زمانی که کالاها به اسکله حمل و نقل میرسند به دیوار برخورد میکنند. جابجایی دستی به طور ذاتی سرعت عملیات را کاهش می دهد، هزینه های نیروی کار را افزایش می دهد و خطرات ایمنی قابل توجهی را به دلیل ترافیک بیش از حد لیفتراک در فضاهای تنگ ایجاد می کند.
یک خودکار سیستم پالت Wrapper دقیقا این مشکل را حل می کند. این یک فرآیند دستی و منقطع را به یک عملیات مداوم و بدون دست تبدیل می کند. با اتصال مستقیم ماشین آلات بسته بندی پیشرفته به تسمه یا زنجیر حمل مواد، مدیران تاسیسات می توانند به سیالیت عملیاتی بی سابقه ای دست یابند.
در این راهنمای مهندسی جامع، انتقال فیزیکی و دیجیتالی بین این ماشینها را بررسی میکنیم. ما به پیکربندیهای حملونقل خاص متناسب با وزنهای بار مختلف میپردازیم، کاربردهای صنعتی در دنیای واقعی را بررسی میکنیم و یک چک لیست خریدار استراتژیک ارائه میکنیم تا به شما کمک کند معماری بستهبندی خود را با موفقیت ارتقا دهید.
نکات کلیدی برای ارتقاء تسهیلات
- اتوماسیون بدون درز: اتصال ماشین آلات بسته بندی خودکار با تسمه های حمل و نقل، مرحله بندی بار دستی را حذف می کند و جریانی بدون وقفه درست قبل از حمل و نقل برقرار می کند.
- ارتباطات هوشمند: کنترل کننده های قابل برنامه ریزی و نرم افزار انبار به عنوان سیستم عصبی مرکزی عمل می کنند. آنها همزمان سازی کامل را در حین ردیابی داده های موجودی در زمان واقعی تضمین می کنند.
- افزایش ایمنی و خروجی: حذف مداخله دستی ترافیک لیفتراک در مناطق عابر پیاده را به شدت کاهش می دهد. این امر به طور عینی بازده کلی را افزایش می دهد و حوادث محل کار را کاهش می دهد.
- تنظیمات قابل تنظیم: چه یک مرکز از تسمه های پلاستیکی غلتکی، زنجیره ای یا مدولار استفاده کند، معماری سیستم را می توان طوری مهندسی کرد که ابعاد بار خاص و نیازهای سخت محیطی را برآورده کند.
اتوماسیون رانندگی دینامیک فعلی صنعت
قبل از پرداختن به مشخصات مکانیکی، درک اینکه چرا مراکز لجستیک مدرن به سرعت تجهیزات مستقل را کنار میگذارند، بسیار مهم است. تجزیه و تحلیل های زنجیره تامین اخیر نشان دهنده تغییر گسترده به سمت استانداردهای صنعت 4.0 است. کمبود مزمن نیروی کار، کارمندان خطوط بسته بندی دستی را به طور مداوم در سه شیفت تقریباً غیرممکن کرده است. علاوه بر این، خردهفروشان عظیم و توزیعکنندگان جهانی اکنون ردیابی زنجیره تامین دقیق و بدون خطا را میطلبند.
برای برآورده ساختن این خواسته ها، امکانات از ایستگاه های کاری ایزوله دور می شوند. رویکرد معاصر منطقه بسته بندی را به عنوان یک گره داده استراتژیک در نظر می گیرد. خطوط یکپارچه مدرن از حسگرهای صنعتی اینترنت اشیا برای نظارت بر تنش فیلم، سلامت موتور و تجزیه و تحلیل توان عملیاتی در زمان واقعی استفاده میکنند. این اکوسیستم به هم پیوسته تعمیر و نگهداری پیشبینی را تسهیل میکند و تضمین میکند که سایش مکانیکی جزئی در ساعات اوج تولید به شکست فاجعهبار خط تبدیل نمیشود.
درک مکانیک: دست زدن، بسته شدن، و خروج
برای ارزیابی تأثیر عملیاتی بستهبندی خودکار، یک مهندس ابتدا باید مکانیک فیزیکی ادغام را تجسم کند. یک راه اندازی کاملاً خودکار هرگز به صورت مجزا عمل نمی کند. در عوض، متکی به یک توالی بسیار هماهنگ از انتقال مکانیکی است که توسط منطق حسگر دقیق اداره می شود.
فرآیند دستاندازی دقیق
ادغام از لحظه ای شروع می شود که یک پالت بارگذاری شده از خط ترانزیت تغذیه به سمت منطقه بسته بندی فعال حرکت می کند. شبکه پیچیده ای از سنسورهای فوتوالکتریک و سوئیچ های مجاورت به دقت این حرکت را زیر نظر دارد. هنگامی که پالت پرتو حسگر اولیه عکس چشم را می شکند، مکانیسم کنترل موقعیت دقیق آن را ثبت می کند.
بلافاصله سیگنالی به درایو فرکانس متغیر ارسال می شود تا به آرامی سرعت موتورها را کاهش داده و متوقف کند. این توقف دقیق و بالشتکی مانع از جابجایی بارهای سنگین می شود. این اطمینان حاصل می کند که پالت قبل از ورود به دستگاه کاملاً مرحله بندی شده است.
چرخه بسته بندی فعال
هنگامی که سیستم پالت را برای ورود پاک می کند، مکانیسم های درایو داخلی فعال می شوند. اینها یا در داخل یک میز چرخان یا در زیر یک بازوی چرخشی با سرعت بالا قرار دارند. آنها بار را دقیقاً به مرکز دستگاه می کشند. مرکز کردن یک ضرورت مطلق برای حفظ یکپارچگی ساختاری بار در طول چرخش با سرعت بالا است.
در طول مرحله کشش، کالسکه موتوری فیلم پلاستیکی از پیش کشیده شده را پخش می کند. دستگاه فیلم را به طور ایمن در اطراف کالاهای پالت شده اعمال می کند و آن را به سمت پایه چوبی می برد. با پیچاندن فیلم محکم به دور ساختار زیرین، سیستم به طور موثر بار را روی پایه خود قفل می کند. این از هرگونه جابجایی جانبی در طول حمل و نقل طولانی مدت جلوگیری می کند.
استراتژی خروج خودکار
پس از تکمیل چرخه بسته بندی برنامه ریزی شده، تجهیزات به طور یکپارچه استراتژی خروج را آغاز می کنند. یک مکانیسم برش خودکار لایه کشش را قطع می کند. به طور همزمان، یک برس مکانیکی یا برف پاک کن پنوماتیکی دم فیلم را در برابر بار محکم می کند تا از باز شدن در برابر باد جلوگیری کند.
به دنبال این پاک کردن دم، درایو خروجی فعال می شود. پالت پیچیده شده به آرامی از منطقه خارج می شود و به سمت منطقه مرحله بندی حرکت می کند. این فاصله فوری دستگاه را برای بار ورودی بعدی بدون یک ثانیه اتلاف زمان چرخه آماده می کند.
مغزهای پشت عملیات: همگام سازی دیجیتال
در حالی که قابهای فولادی سنگین و بازوهای بستهبندی بالا بردن فیزیکی را انجام میدهند، فناوری اتوماسیون این پیوند فیزیکی را ممکن میسازد. قابلیت اطمینان مکانیکی یک تنظیم بسته بندی خودکار کاملاً به معماری دیجیتال آن بستگی دارد.
نقش کنترل کننده های منطقی قابل برنامه ریزی
کامپیوتر صنعتی زمان دقیق، سرعت عملیاتی و پروتکل های ایمنی خطوط ترانزیت و واحد بسته بندی را دیکته می کند. به جای تکیه بر کارگران کف برای فشار دادن دکمه ها، سیستم کنترل PLC ورودیهای حسگرهای مجاورت، ترازوهای وزن و محرکههای موتور را در چند میلی ثانیه پردازش میکند.
بسیار مهم، این چارچوب منطقی بر اجتناب از برخورد حاکم است. این تضمین میکند که خط تغذیه هرگز یک پالت جدید را قبل از اینکه پالت قبلی کاملاً سنسور تغذیه خروجی را پاک کند، وارد منطقه فعال نمیکند. علاوه بر این، اگر پرده چراغ ایمنی توسط عابر پیاده شکسته شود، سیستم فوراً باعث توقف اضطراری در تمام ماشینهای مرتبط میشود.
همگام سازی مدیریت موجودی
یک سیستم مدیریت انبار، موجودی انبار، ورود، جابجایی و خروج از یک مرکز را ردیابی می کند. ایجاد عمیق یکپارچه سازی WMS با تجهیزات بسته بندی شما، یک ایستگاه حمل و نقل استاندارد را به یک مرکز جمع آوری داده های حیاتی تبدیل می کند.
پس از اتصال، معماری از اسکنرهای بارکد درون خطی یا خوانندگان شناسایی فرکانس رادیویی استفاده می کند. این دستگاه ها پالت را هنگام حرکت به سمت پایین شناسایی می کنند. ترازوهای درون خطی وزن های دقیق را قبل و بعد از اعمال فیلم ثبت می کنند. سپس سیستم این داده ها را مستقیماً از طریق پروتکل های شبکه محلی به پایگاه داده مرکزی هل می دهد. در نتیجه، سوابق موجودی در زمان واقعی با وزن حمل و نقل دقیق به روز می شوند و ورود اطلاعات دستی را به طور کامل دور می زنند.
پیکربندی های کلیدی ترانزیت برای محیط های صنعتی
انتخاب صحیح فیزیکی نوار نقاله به اندازه انتخاب خود لفاف مهم است. پیکربندی ایده آل به شدت به نوع پالت های مورد استفاده، وزن کل محصول و شرایط محیطی منحصر به فرد گیاه بستگی دارد.
سیستم های غلتکی زنده زنجیره محور
این پیکربندی ها همه جا حاضر ترین انتخاب برای عملیات استاندارد انبار هستند. آنها بسیار مقرون به صرفه هستند و به طور خاص برای پالت های چوبی یا پلاستیکی با کف تخت طراحی شده اند. سطح پیوسته ارائه شده توسط سیلندرهای فولادی، حمل و نقل صاف و بدون لرزش را برای بارهای پایدار تضمین می کند. با این حال، مهندسان معمولاً آنها را برای پالتهایی با تختههای پایین یا ردپای بسیار نامنظم توصیه نمیکنند، زیرا چوب خرد شده به راحتی میتواند مکانیسمهای چرخشی را مسدود کند.
سیستم های حمل و نقل زنجیره ای سنگین
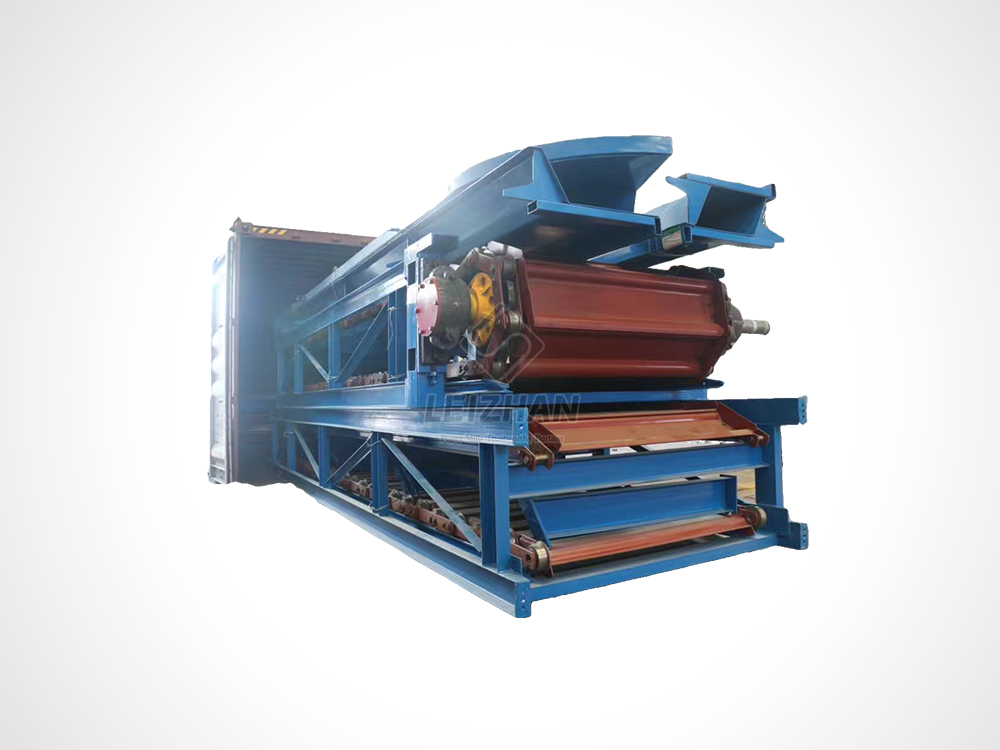
برای کاربردهای سخت مانند آماده سازی خمیر کاغذ یا جابجایی مواد خام، سیستم های زنجیره ای استاندارد بی چون و چرای صنعت هستند. غلتک های استاندارد به سادگی زیر وزنه های صنعتی عظیم خرد می شوند. در عوض، تأسیسات تجهیزات قوی را با الگوبرداری از طرحهای سنگین مانند نوار نقالههای زنجیرهای سری BFW، مستقر میکنند.
این واحدهای تخصصی از زنجیرهای فولادی سنگین و صفحات پانچ برای کشیدن بارهای عظیم به جلو استفاده می کنند. آنها برای محیطهای شدید طراحی شدهاند و دارای عرض صفحهای از 1200 تا 2600 میلیمتر هستند. آنها می توانند ظرفیت های انتقال بسیار زیاد تا 315 متر مکعب در ساعت را تحمل کنند. این سیستم های زنجیره ای که توسط موتورهای قدرتمندی از 5.5 تا 55 کیلووات هدایت می شوند، به راحتی ته های نامنظم و رول های کاغذی چند تنی را حمل می کنند که تجهیزات استاندارد انبار را از بین می برد.
پیکربندی های تسمه پلاستیکی مدولار
برخی از صنایع تحت محدودیت های بهداشتی تخصصی کار می کنند. سیستمهای تسمه پلاستیکی مدولار اغلب در تأسیسات مواد غذایی و نوشیدنی که به محیطهای شستشوی سخت نیاز دارند، مستقر میشوند. این تسمه ها سطحی را فراهم می کنند که به راحتی تمیز می شود که به طور فعال در برابر خوردگی شیمیایی مقاومت می کند. آنها به طور یکپارچه به واحدهای بسته بندی فولادی ضد زنگ متصل می شوند و تضمین می کنند که کل خط مطابق با استانداردهای بهداشتی نظارتی بدون کاهش توان عملیاتی است.
مقایسه اصلی: سیستم های مستقل در مقابل سیستم های یکپارچه
برای تیم های تدارکاتی که ارتقاء تجهیزات را ارزیابی می کنند، انتخاب سطح مناسب اتوماسیون بسیار مهم است. برای روشن شدن این تصمیم، تفاوت های فاحش بین واحدهای مستقل دستی و خطوط کاملاً یکپارچه را بیان کرده ایم.
| دارای خطوط |
لفاف دار |
یکپارچه نوار نقاله مستقل |
| ظرفیت عملیاتی |
کم تا متوسط تا 20 پالت در ساعت |
بالا تا 100+ پالت در ساعت |
| نیاز نیروی کار |
اپراتور لیفتراک بالا برای هر بار مورد نیاز است |
صفر جریان کاملاً خودکار از تولید |
| ردپای تسهیلات |
حداقل فضای مورد نیاز |
به فضای خطی برای مناطق ورودی و خروجی نیاز دارد |
| جمع آوری داده ها |
ورود دستی مستعد خطای انسانی |
توزین درون خطی و اسکن بارکد خودکار |
| برنامه بهینه |
انبارهای کوچک، مشاغل فصلی |
تولید 24 ساعته، صنایع سنگین، تجارت الکترونیک |
به حداکثر رساندن اثربخشی کلی تجهیزات
اتصال ماشین آلات بسته بندی با تسمه های حمل و نقل نشان دهنده هزینه های سرمایه ای قابل توجهی است. مدیران کارخانه باید این سرمایه گذاری را با درک تأثیر قابل اندازه گیری بر اثربخشی کلی تجهیزات تأسیسات توجیه کنند.
در بسیاری از کارخانه های تولیدی، مرحله بسته بندی نهایی محدودترین بخش است. ماشینهای بالادست ممکن است کالاها را به سرعت بیرون بیاورند، اما اگر پالتها باید به صورت دستی جابهجا شوند، ناگزیر عقبنشینی ایجاد میشود. پیوند این سیستم ها تضمین می کند که فرآیند بسته بندی همگام با تولید بالادستی است. با ایجاد یک جریان مداوم، امکانات صف های مرحله بندی را حذف کرده و کل خروجی روزانه خود را به حداکثر می رساند.
علاوه بر این، خودکار کردن پایان خط زمان سفر لیفتراک را به شدت کاهش می دهد. تنظیمات سنتی به اپراتور نیاز دارند که یک پالت را به لفاف منتقل کند، بیکار بماند تا چرخه تمام شود و سپس آن را به حوض منتقل کند. خطوط حمل و نقل یکپارچه پالت را مستقیماً از منطقه تولید منتقل می کند. این امر ماشین آلات سنگین را از مناطق پرترافیک عابر پیاده دور نگه می دارد و از نظر آماری خطر تصادفات در محل کار را کاهش می دهد و هزینه های تعمیر و نگهداری خودرو را کاهش می دهد.
چک لیست خریدار مهندسی: اندازه سیستم شما
سرمایه گذاری در بسته بندی خودکار نیاز به ارزیابی سیستماتیک پارامترهای تاسیسات شما دارد. انتخاب پیکربندی اشتباه تجهیزات منجر به تنگناهای مکانیکی و سایش بیش از حد موتور می شود. قبل از درخواست قیمت فروشنده از معیارهای مهندسی زیر استفاده کنید.
مرحله 1: دینامیک بار خود را بررسی کنید
ویژگی های فیزیکی محصول شما الزامات مکانیکی کل خط را تعیین می کند. شما باید معیارهای حداکثر، حداقل و میانگین وزن را مستند کنید. پیکربندی غلتکی استاندارد تا 4000 پوند در هر پالت را تحمل می کند. در مقابل، مواد خام سنگین به زنجیرهای سفارشی سنگین با موتورهای با گشتاور بالا نیاز دارند. اگر تاسیسات شما بارهای بسیار ناپایدار را پردازش می کند، یک لفاف بازویی چرخشی - که پالت را ثابت نگه می دارد در حالی که کالسکه فیلم در اطراف آن می چرخد - بسیار برتر از یک میز گردان چرخان است.
مرحله 2: محاسبه ظرفیت موج واقعی
بازده را هرگز نباید تنها با میانگین های روزانه اندازه گیری کرد. ساعات اوج عملیات باید ظرفیت سیستم را دیکته کند. پالت های مورد نیاز خود را در ساعت در شلوغ ترین شیفت خود محاسبه کنید. به طور خاص، تعیین کنید که چه تعداد پالت باید در نواحی انباشتگی ورودی و خروجی قرار گیرد. تجمع مناسب فشار صفر مانع از توقف تولید در بالادست در صورت تاخیر یک لیفتراک در اسکله می شود.
مرحله 3: هندسه چیدمان را ترسیم کنید
فضای کف خطی یک محدودیت شدید است. یک سیستم یکپارچه به فضای اختصاصی برای خط تغذیه، منطقه فعال، خط خروجی و حصار ایمنی اجباری نیاز دارد. اگر فضای خط مستقیم محدود باشد، مهندسان میتوانند ماژولهای انتقال زاویه راست را برای ایجاد طرحبندی فشرده طراحی کنند. همیشه اطمینان حاصل کنید که طراحی نهایی اجازه می دهد تا گذرگاه های عابر پیاده منطبق خارج از محیط های ایمنی وجود داشته باشد.
به دست آوردن خرید سهامداران برای مخارج سرمایه
انتقال به یک خط بسته بندی کاملاً یکپارچه نیاز به هم ترازی متقابل عملکردی دارد. قهرمان پروژه باید مورد تجاری را برای رسیدگی به شاخص های عملکرد خاص هر بخش تنظیم کند.
هنگام ارائه به مدیر انبار، بر تداوم عملیات و ایمنی تمرکز کنید. تاکید کنید که چگونه خودکارسازی مرحله نهایی، گلوگاه بسته بندی را از بین می برد. تاکید کنید که نرده های ایمنی فیزیکی به طور عینی حوادث مرتبط با لیفتراک را کاهش می دهند.
تیم های فناوری اطلاعات به طور طبیعی نسبت به معرفی سخت افزارهای شبکه ای جدید تردید دارند. به آنها اطمینان دهید که معماری از پروتکل های صنعتی استاندارد استفاده می کند. نشان دهید که چگونه تجهیزات از رابط های برنامه نویسی ایمن برای ارسال مستقیم داده های بلادرنگ به پایگاه داده مرکزی بدون به خطر انداختن امنیت شبکه استفاده می کند.
ذینفعان مالی تأییدیه های خود را بر مبنای محاسبات تجربی بازده سرمایه گذاری قرار می دهند. مکانیک کالسکههای فیلم پیش کششی را که تا 300 درصد فیلم بستهبندی را کش میدهند، توضیح دهید. این امر حجم مواد مصرفی مصرفی در هر پالت را به شدت کاهش می دهد. یک مدل واضح ارائه دهید که عواملی در کاهش اضافه کاری، هزینه های فیلم کمتر و کاهش آسیب محصول دارد. در تسهیلات با حجم بالا، این سیستم های یکپارچه اغلب دوره بازپرداخت 18 تا 24 ماهه را نشان می دهند.
نتیجه گیری
اتصال یک سیستم بسته بندی با خطوط حمل و نقل خودکار بسیار بیشتر از پیچ و مهره دو دستگاه است. این در مورد مهندسی یک راه حل یکپارچه و هوشمند است که به طور فعال باعث رشد عملیاتی و ایمنی تاسیسات می شود.
با استفاده از کنترلکنندههای منطقی پیچیده و زنجیرههای مکانیکی قوی، تأسیسات میتوانند عملیات خود را در آینده اثبات کنند. کاهش چشمگیر وابستگی به لیفتراک، همراه با بارهای دقیق محدود شده، یک داک بارگیری آشفته را به یک محیط صحنه سازی بسیار ساده تبدیل می کند.
فرآیندهای بسته بندی فعلی خود را امروز ارزیابی کنید. برای کاربردهای صنعتی سخت، به ویژه در کاغذسازی و تهیه انبار، تجهیزات استاندارد کافی نخواهد بود. ما به شدت توصیه می کنیم با کارشناسان اتوماسیون برای طراحی یک طرح بندی سفارشی متناسب با دینامیک بار خاص خود مشورت کنید. برای کشف نوار نقاله های زنجیره ای سنگین و راه حل های پیشرفته جابجایی مواد مهندسی شده برای محیط های سخت، از Leizhan Paper Tech برای یافتن مشخصات دقیقی که با نیازهای تاسیسات شما مطابقت دارد.
سوالات متداول
آیا می توانم یک نوار نقاله به بسته بندی پالت دستی موجود خود اضافه کنم؟
در حالی که از نظر فنی مقاوم سازی برخی از لفاف های مستقل ممکن است، به ندرت مقرون به صرفه است. مقاوم سازی نیاز به تغییرات مکانیکی گسترده در صفحه گردان برای قرار دادن غلطک ها یا زنجیر دارد. مهمتر از آن، نیاز به بازنگری کامل نرم افزار دستگاه دارد. کنترلکننده قدیمی باید جایگزین شود تا سیگنالهای دست دادن پیچیده مورد نیاز برای توالییابی خودکار تغذیه را مدیریت کند. تهیه یک سیستم خطی هدفمند، بازگشت سرمایه بسیار بالاتر و قابلیت اطمینان مکانیکی بیشتری را به همراه دارد.
سیستم چگونه پالت هایی با ارتفاع و اندازه های مختلف را کنترل می کند؟
سیستم های یکپارچه مدرن برای پردازش موجودی مختلط به صورت پویا و بدون دخالت انسان مهندسی شده اند. هنگامی که یک پالت وارد منطقه می شود، یک سری عکس چشم اولتراسونیک بار را اسکن می کند. این سنسورها ارتفاع دقیق و لبه جلویی پالت را تشخیص می دهند. واحد پردازش مرکزی از این دادههای ابعادی برای تنظیم خودکار سرعت چرخش، کشش فیلم و محدودیتهای حرکت عمودی کالسکه استفاده میکند و از نیروی مهار بهینه برای هر بار منحصر به فرد اطمینان میدهد.
اگر نوار نقاله مرحلهبندی خروجی کاملاً پر شود، چه اتفاقی میافتد؟
شبکه های حمل و نقل صنعتی از یک چارچوب منطقی به نام تجمع فشار صفر استفاده می کنند. خط خروجی به مناطق مجزا تقسیم می شود که هر کدام توسط سنسورها نظارت می شود. کنترل کننده مرکزی به طور مداوم اشغال منطقه را ردیابی می کند. اگر منطقه مرحله نهایی پر شود، سیستم یک سیگنال مسدود شده را ثبت می کند. کنترلر یک فرمان مکث را در بالادست آبشار می دهد، پالت پیچیده شده را تا زمانی که خروجی پاک شود، به طور ایمن در جای خود نگه می دارد، که در آن نقطه جریان به طور خودکار از سر گرفته می شود.
ارتفاع استاندارد برای سیستم نوار نقاله بسته بندی پالت چقدر است؟
ارتفاع استاندارد بالای غلتک برای اکثر خطوط بسته بندی صنعتی معمولاً بین 18 تا 20 اینچ از کف است. این ارتفاع کاملاً با چنگالهای لیفتراک استاندارد و وسایل نقلیه هدایتشونده خودکار هماهنگ است و امکان بارگیری و تخلیه آسان را فراهم میکند. با این حال، زنجیرههای کششی سنگین یا تنظیمات سفارشی را میتوان بسته به تجهیزات خاص جابجایی مواد مورد استفاده در تأسیسات شما، برای پروفایلهای پایینتر یا بالاتر مهندسی کرد.
چگونه ROI یک خط بسته بندی یکپارچه را محاسبه کنم؟
محاسبه بازگشت سرمایه مستلزم فاکتورگیری در چهار متغیر اصلی است: پس انداز نیروی کار، کاهش فیلم، کاهش آسیب و افزایش توان عملیاتی. ابتدا، دستمزد ساعتی اپراتورهای لیفتراک را که از بسته بندی دستی تخصیص داده می شود، محاسبه کنید. دوم، صرفه جویی در فیلم ایجاد شده توسط واگن های پیش کشش برقی را محاسبه کنید. سوم، کاهش بازپرداخت خسارت بار را به دلیل مهار مداوم بار برآورد کنید. در نهایت، افزایش درآمد حاصل از حذف گلوگاه بسته بندی را فاکتور کنید. اکثر تسهیلات با حجم بالا در عرض 18 تا 24 ماه بازپرداخت کامل دارند.
آیا یک سیستم یکپارچه به پرسنل تعمیر و نگهداری تخصصی نیاز دارد؟
یک سیستم یکپارچه نیاز به دو سطح متمایز تعمیر و نگهداری دارد. اجزای فیزیکی، مانند بلبرینگهای گریسکاری و بازرسی تسمههای محرک، تحت مراقبتهای پیشگیرانه مکانیکی استاندارد قرار میگیرند. با این حال، لایه اتوماسیون نیاز به دانش تخصصی دارد. عیب یابی مشکلات تراز سنسور یا تشخیص خطاهای ارتباطی شبکه به یک تکنسین مسلط در کنترل کننده های منطق صنعتی نیاز دارد. تأسیسات باید اطمینان حاصل کنند که پرسنل تعمیر و نگهداری آنها آموزش خاصی را در مورد رابط تجهیزات دریافت می کنند.
چگونه یکپارچه سازی نرم افزار باعث صرفه جویی در هزینه تسهیلات می شود؟
اتصال مستقیم ماشین آلات بسته بندی به نرم افزار انبار، هزینه های پنهان دستکاری داده ها را حذف می کند. اسکنرهای درون خطی و ترازوهای وزن خودکار دادهها را هنگام بسته شدن پالت جمعآوری میکنند و زمان کار صرف شده برای اسکن دستی بارها را حذف میکنند. علاوه بر این، خطاهای رونویسی انسانی را که علت اصلی گم شدن موجودی و نشانهای حمل و نقل نادرست است، از بین میبرد. شرکت ها با اطمینان از اینکه وزن های دقیق به طور خودکار ارسال می شوند، از بازپرداخت هزینه های حمل و نقل پرهزینه جلوگیری می کنند.


