האם המתקן שלך צוואר בקבוק בשלב האריזה הסופי? במפעלי ייצור מודרניים רבים, הייצור במעלה הזרם פועל במהירויות מסחררות, רק כדי לפגוע בקיר כאשר הסחורה מגיעה לרציף המשלוחים. טיפול ידני מאט מטבעו את התפוקה, מנפח את עלויות העבודה ויוצר סכנות בטיחותיות משמעותיות עקב תנועת מלגזות מוגזמת המנווטת במקומות צרים.
מכשיר אוטומטי מערכת עטיפת משטחים פותרת בדיוק את הבעיה הזו. זה הופך תהליך ידני מפורק לפעולה רציפה ללא ידיים. על ידי קישור של מכונות עטיפה מתקדמות ישירות עם חגורות או שרשראות לטיפול בחומרים, מנהלי מתקנים יכולים להשיג נזילות תפעולית חסרת תקדים.
במדריך הנדסי מקיף זה, נחקור את המסירה הפיזית והדיגיטלית בין מכונות אלו. נצלול לתצורות תחבורה ספציפיות המותאמות למשקל עומס שונה, נבחן יישומים תעשייתיים בעולם האמיתי, ונספק רשימת בדיקה אסטרטגית לקונים שתעזור לך לשדרג את ארכיטקטורת האריזה שלך בהצלחה.
פריטים עיקריים לשדרוג מתקנים
- אוטומציה חלקה: קישור בין מכונות עטיפה אוטומטיות לחגורות מעבר מבטל את שלב העומס הידני, ויוצר זרימה ללא הפרעה ממש לפני המשלוח.
- תקשורת חכמה: בקרים ניתנים לתכנות ותוכנת מחסן מתפקדים כמערכת העצבים המרכזית. הם מבטיחים סנכרון מושלם תוך מעקב אחר נתוני מלאי בזמן אמת.
- בטיחות ותפוקה מוגברת: הסרת התערבות ידנית מצמצמת באופן דרסטי את תנועת המלגזות באזורי הולכי רגל. זה מגביר באופן אובייקטיבי את התפוקה הכוללת ומקל על תאונות עבודה.
- תצורות הניתנות להתאמה אישית: בין אם מתקן משתמש בחגורות גלגלות, שרשרת או רצועות פלסטיק מודולריות, ניתן לעצב את ארכיטקטורת המערכת כך שתתאים לממדי עומס ספציפיים ולדרישות סביבתיות קפדניות.
אוטומציית נהיגה דינמיקה בתעשייה הנוכחית
לפני שצולל לפרטים המכניים, חיוני להבין מדוע מרכזים לוגיסטיים מודרניים נוטשים במהירות ציוד עצמאי. ניתוחי שרשרת האספקה האחרונים מצביעים על שינוי מסיבי לכיוון תקני Industry 4.0. מחסור כרוני בכוח אדם הפך את זה לכמעט בלתי אפשרי לאייש קווי אריזה ידניים באופן עקבי על פני שלוש משמרות. יתר על כן, קמעונאים מסיביים ומפיצים גלובליים דורשים כעת מעקב קפדני וללא טעויות של שרשרת אספקה.
כדי לענות על הדרישות הללו, מתקנים מתרחקים מתחנות עבודה מבודדות. הגישה העכשווית מתייחסת לאזור האריזה כאל צומת נתונים אסטרטגי. קווים משולבים מודרניים משתמשים בחיישני האינטרנט של הדברים התעשייתיים כדי לנטר מתח סרט, בריאות מוטורית וניתוחי תפוקה בזמן אמת. מערכת אקולוגית מקושרת זו מאפשרת תחזוקה חזויה, ומבטיחה שבלאי מכני קל לא יסלים לכישלון קו קטסטרופלי במהלך שעות הייצור.
הבנת המכניקה: ה- Handoff, Wrap ו-Exit
כדי להעריך את ההשפעה התפעולית של אריזה אוטומטית, על מהנדס תחילה לדמיין את המכניקה הפיזית של האינטגרציה. הגדרה אוטומטית לחלוטין לעולם אינה פועלת במנותק. במקום זאת, הוא מסתמך על רצף מסונכרן מאוד של מסירות מכניות הנשלטות על ידי לוגיקה חיישן מדויקת.
תהליך מסירת הדיוק
האינטגרציה מתחילה ברגע שבו משטח טעון עובר במורד קו מעבר ההזנה לעבר אזור העטיפה הפעיל. רשת מתוחכמת של חיישנים פוטו-אלקטריים ומתגי קרבה עוקבת מקרוב אחר תנועה זו. כאשר המזרן שובר את האלומה של חיישן הצילום הראשי, מנגנון הבקרה רושם את מיקומו המדויק.
מיד, אות משודר לכונן התדרים המשתנה כדי להאט בעדינות ולהשהות את המנועים. העצירה המדויקת והמרופדת הזו מונעת תזוזה של עומסים כבדים עליון. זה מבטיח שהמזרן מבוים בצורה מושלמת לפני הכניסה למכונה.
מחזור העטיפה הפעיל
ברגע שהמערכת מנקה את המזרן כדי להיכנס, מנגנוני ההנעה הפנימיים מופעלים. אלה ממוקמים בתוך פטיפון מסתובב או מוצבים מתחת לזרוע סיבובית במהירות גבוהה. הם מושכים את המטען למרכז המדויק של המכונה. מרכוז הוא הכרחי מוחלט לשמירה על השלמות המבנית של העומס במהלך סיבוב במהירות גבוהה.
במהלך שלב המתיחה, הכרכרה הממונעת מוציאה סרט פלסטיק מתוח מראש. המכונה מורחת את הסרט בצורה מאובטחת סביב הסחורה עם משטחים, מורידה אותו לבסיס העץ. על ידי כריכת הסרט בחוזקה סביב המבנה התחתון, המערכת נועלת ביעילות את העומס ליסוד שלו. זה מונע כל תזוזה לרוחב במהלך תחבורה ארוכת טווח.
אסטרטגיית היציאה האוטומטית
עם השלמת מחזור הגלישה המתוכנת, הציוד יוזם בצורה חלקה את אסטרטגיית היציאה. מנגנון חיתוך אוטומטי מנתק את סרט המתיחה. במקביל, מברשת מכנית או מגב פנאומטי מאבטחים את זנב הסרט נגד העומס כדי למנוע התפרקות ברוח.
לאחר ניגוב הזנב הזה, כונן ההזנה מופעל. המזרן העטוף עובר בצורה חלקה אל מחוץ לאזור ונוסע לכיוון אזור ההיערכות. פינוי מיידי זה מכין את המכונה לעומס הנכנס הבא ללא שנייה אחת של זמן מחזור מבוזבז.
המוח מאחורי המבצע: סנכרון דיגיטלי
בעוד מסגרות פלדה כבדות וזרועות עיטוף מבצעות את ההרמה הפיזית, טכנולוגיית האוטומציה מאפשרת קישור פיזי זה. האמינות המכנית של מערך אריזה אוטומטי תלויה לחלוטין בארכיטקטורה הדיגיטלית שלה.
תפקידם של בקרי לוגיקה ניתנים לתכנות
המחשב התעשייתי מכתיב את התזמון המדויק, מהירות הפעולה ופרוטוקולי הבטיחות הן של קווי המעבר והן של יחידת העטיפה. במקום להסתמך על עובדי הרצפה ללחוץ על כפתורים, ה מערכת בקרת PLC מעבדת תשומות מחיישני קרבה, מאזני משקל והנעי מנוע תוך אלפיות שניות בלבד.
באופן מכריע, מסגרת היגיון זו שולטת בהימנעות מהתנגשות. זה מבטיח שקו ההזנה לעולם לא ידחוף משטח חדש לאזור הפעיל לפני שהקודם פינה לחלוטין את חיישן ההזנה. בנוסף, אם מסך תאורה בטיחותי נפרץ על ידי הולך רגל, המערכת מפעילה באופן מיידי עצירת חירום בכל המכונות המקושרות.
סנכרון ניהול מלאי
מערכת ניהול מחסן עוקבת אחר כניסת מלאי, מעבר ויציאה ממתקן. ביסוס עמוק שילוב WMS עם ציוד האריזה שלך הופך תחנת מעבר סטנדרטית למרכז איסוף נתונים חיוני.
לאחר החיבור, הארכיטקטורה ממנפת סורקי ברקוד מוטבעים או קוראי זיהוי בתדר רדיו. התקנים אלה מזהים את המזרן בזמן שהוא נע לאורך הקו. מאזניים מוטבעים לוכדים משקלים מדויקים לפני ואחרי יישום הסרט. לאחר מכן המערכת דוחפת נתונים אלה ישירות למסד הנתונים המרכזי באמצעות פרוטוקולי רשת מקומיים. כתוצאה מכך, רשומות המלאי מתעדכנות בזמן אמת עם משקלי משלוח מדויקים, תוך עקיפת הזנת נתונים ידנית לחלוטין.
תצורות מעבר מרכזיות לסביבות תעשייתיות
בחירת הפיזית הנכונה מסוע קריטי בדיוק כמו בחירת העטיפה עצמה. התצורה האידיאלית תלויה במידה רבה בסוג המשטחים המשמשים, במשקל המצרפי של המוצר ובתנאי הסביבה הייחודיים של המפעל.
מערכות רולר חיות מונעות על ידי שרשרת
תצורות אלו הן הבחירה הנפוצה ביותר עבור פעולות מחסן סטנדרטיות. הם חסכוניים ביותר ומתוכננים במיוחד עבור משטחי עץ או פלסטיק עם תחתית שטוחה. שטח הפנים הרציף שמספקים גלילי הפלדה מבטיח מעבר חלק וללא רעידות לעומסים יציבים. עם זאת, מהנדסים בדרך כלל אינם ממליצים עליהם עבור משטחים עם לוחות תחתונים חסרים או עקבות רגליים מאוד לא סדירות, מכיוון שעץ מפוצל יכול בקלות לתקע את מנגנוני הסיבוב.
מערכות מעבר בשרשרת כבדה
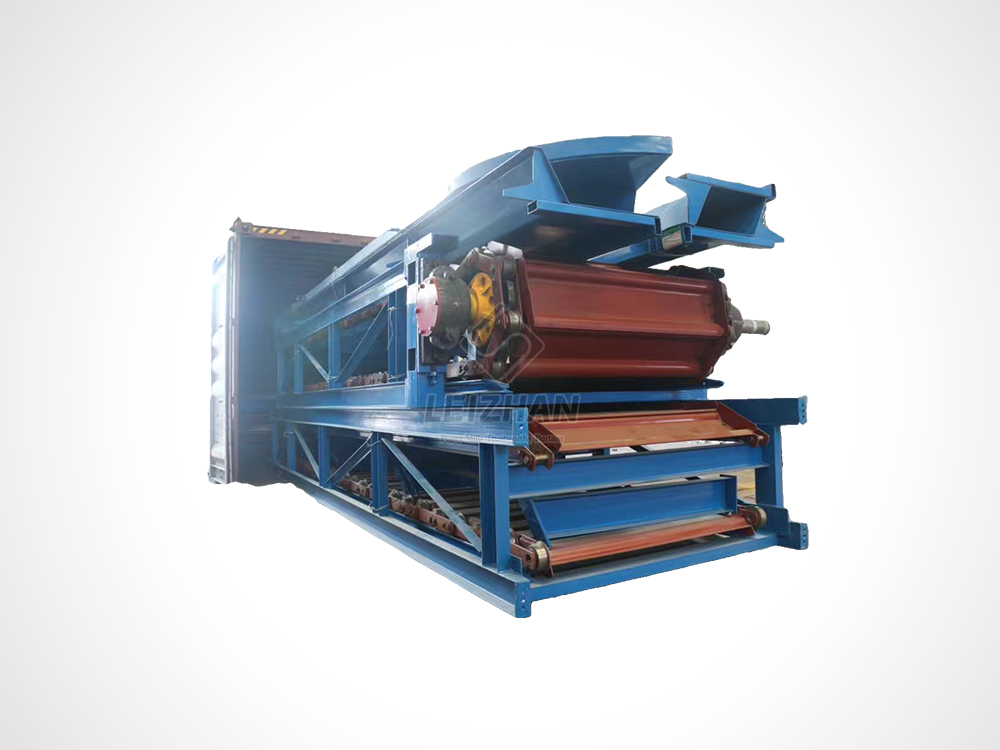
עבור יישומים תובעניים כמו הכנת מלאי עיסת נייר או טיפול בחומרי גלם, מערכות מבוססות שרשרת הן תקן התעשייה הבלתי מעורער. גלילים סטנדרטיים פשוט נמחצים תחת משקלים תעשייתיים מסיביים. במקום זאת, מתקנים פורסים ציוד חזק שעוצב לפי עיצובים כבדים כמו מסועי השרשרת מסדרת BFW.
יחידות מיוחדות אלו משתמשות בשרשראות פלדה כבדות ובצלחות בצורת אגרוף כדי לגרור עומסים עצומים קדימה. הם תוכננו עבור סביבות קיצוניות, הם כוללים רוחב לוחות הנעים בין 1200 ל-2600 מילימטרים. הם יכולים להתמודד עם יכולות שינוע אדירות עד 315 מ'ק לשעה. מונעות על ידי מנועים רבי עוצמה הנעים בין 5.5 ל-55 קילוואט, מערכות השרשרת הללו מובילות בנוחות תחתיות לא סדירות וגלילי נייר מרובים טון שיהרסו ציוד מחסן סטנדרטי.
תצורות חגורות פלסטיק מודולריות
תעשיות מסוימות פועלות תחת אילוצים היגייניים מיוחדים. מערכות חגורות פלסטיק מודולריות נפרסות לעתים קרובות במתקני מזון ומשקאות הדורשים סביבות שטיפה קפדניות. חגורות אלו מספקות משטח קל לניקוי המתנגד באופן פעיל בפני קורוזיה כימית. הם מתחברים בצורה חלקה ליחידות עטיפה מנירוסטה, ומבטיחים שהקו כולו עומד בתקני התברואה הרגולטוריים מבלי להקריב את התפוקה.
השוואת ליבות: מערכות עצמאיות לעומת מערכות משולבות
עבור צוותי רכש שמעריכים שדרוגי ציוד, בחירת רמת האוטומציה הנכונה היא קריטית. כדי להבהיר החלטה זו, תיארנו את ההבדלים הבולטים בין יחידות עצמאיות ידניות לקווים משולבים לחלוטין.
| תכונה |
עטיפות פטיפון עצמאיות |
משולבות קווי עטיפת מסוע |
| כושר תפוקה |
נמוך עד בינוני עד 20 משטחים לשעה |
גבוה עד 100+ משטחים לשעה |
| דרישת עבודה |
נדרש מפעיל מלגזה גבוה לכל מטען |
אפס זרימה אוטומטית לחלוטין מייצור |
| טביעת רגל של מתקן |
דרוש מקום מינימלי |
דורש שטח ליניארי עבור אזורי הזנה והזנה |
| איסוף נתונים |
כניסה ידנית מועדת לטעויות אנוש |
שקילה מובנית אוטומטית וסריקת ברקוד |
| יישום אופטימלי |
מחסנים קטנים, עסקים עונתיים |
ייצור 24/7, תעשייה כבדה, מסחר אלקטרוני |
מיקסום יעילות הציוד הכוללת
חיבור מכונות עטיפה עם חגורות מעבר מייצג הוצאה הונית משמעותית. על מנהלי המפעלים להצדיק השקעה זו על ידי הבנת ההשפעה הניתנת למדידה על יעילות הציוד הכוללת של המתקן.
במפעלי ייצור רבים, שלב האריזה הסופי הוא הקטע המוגבל ביותר. מכונות במעלה הזרם עשויות לחלץ סחורות במהירות, אך אם יש להזיז משטחים באופן ידני, נוצר צבר בהכרח. קישור מערכות אלו מבטיח שתהליך האריזה עומד בקצב הייצור במעלה הזרם. על ידי יצירת זרימה מתמשכת, מתקנים מבטלים תורי הבמה וממקסמים את התפוקה היומית הכוללת שלהם.
יתר על כן, אוטומציה של End of Line מפחית באופן דרסטי את זמן הנסיעה של המלגזה. הגדרות מסורתיות מחייבות מפעיל להסיע משטח אל העטיפה, להמתין בחוסר מעש עד שהמחזור יסתיים, ולאחר מכן להעביר אותו לרציף. קווי מעבר משולבים מעבירים את המזרן ישירות מאזור הייצור. זה מרחיק מכונות כבדות מאזורי הולכי רגל עתירי תנועה, מוריד סטטיסטית את הסיכון לתאונות עבודה ומפחית את עלויות אחזקת הרכב.
רשימת רשימת קונים הנדסית: שינוי גודל המערכת שלך
השקעה באריזה אוטומטית דורשת הערכה שיטתית של הפרמטרים של המתקן שלך. בחירה בתצורת ציוד שגויה מובילה לצווארי בקבוק מכניים ולבלאי מוגזם של המנוע. השתמש בקריטריונים ההנדסיים הבאים לפני שאתה מבקש הצעות מחיר של ספקים.
שלב 1: בדוק את דינמיקת הטעינה שלך
המאפיינים הפיזיים של המוצר שלך מכתיבים את הדרישות המכניות של הקו כולו. עליך לתעד את מדדי המשקל המקסימלי, המינימלי והממוצע. תצורות רולר סטנדרטיות מתמודדות עם עד 4,000 פאונד למשטח. לעומת זאת, חומרי גלם כבדים דורשים שרשראות כבדות בהתאמה אישית עם מנועים בעלי מומנט גבוה. אם המתקן שלך מעבד עומסים מאוד לא יציבים, עטיפת זרוע סיבובית - השומרת על המזרן נייח בזמן שגררת הסרט מסתובבת סביבו - עדיפה בהרבה על פטיפון מסתובב.
שלב 2: חשב קיבולת נחשול אמיתי
לעולם אין למדוד תפוקה רק לפי ממוצעים יומיים. שעות פעילות שיא חייבות להכתיב את קיבולת המערכת. חשב את המשטחים הדרושים לשעה במהלך המשמרת העמוסה ביותר שלך. באופן ספציפי, קבע כמה משטחים צריכים להיות מבוימים באזורי ההזנה וההזנה. צבירת לחץ אפס נכונה מונעת את הפסקת הייצור במעלה הזרם אם מלגזה מתעכבת ברציף המשלוח.
שלב 3: מפה את גיאומטריית הפריסה
שטח רצפה ליניארי הוא אילוץ קפדני. מערכת משולבת דורשת מקום ייעודי לקו ההזנה, האזור הפעיל, קו ההזנה וגידור בטיחות חובה. אם שטח קו ישר מוגבל, מהנדסים יכולים לתכנן מודולי העברה בזווית ישרה כדי ליצור פריסות קומפקטיות. וודאו תמיד שהתכנון הסופי מאפשר מסלולי הליכה תואמים להולכי רגל מחוץ להיקפי הבטיחות.
השגת רכישת בעלי עניין עבור הוצאות הון
המעבר לקו אריזה משולב במלואו דורש יישור צולב תפקודי. על אלוף הפרויקט להתאים את המקרה העסקי כך שיתייחס למדדי הביצוע הספציפיים של כל מחלקה.
בעת ההצגה למנהל המחסן, התמקד בהמשכיות תפעולית ובטיחות. הדגש כיצד אוטומציה של השלב הסופי מבטלת את צוואר הבקבוק של האריזה. הדגישו שגדרות בטיחות פיזיות מפחיתות באופן אובייקטיבי תקריות הקשורות למלגזה.
צוותי טכנולוגיית מידע ספקנים באופן טבעי לגבי הצגת חומרה חדשה ברשת. הרגיע אותם שהארכיטקטורה משתמשת בפרוטוקולים תעשייתיים סטנדרטיים. הדגימו כיצד הציוד משתמש בממשקי תכנות מאובטחים כדי לדחוף נתונים בזמן אמת ישירות למסד הנתונים המרכזי מבלי לפגוע באבטחת הרשת.
בעלי עניין פיננסיים מבססים את אישוריהם על חישובי החזר אמפירי על השקעה. הסבירו את המכניקה של כרכרות ממונעות של סרט קדם-מתיחה, אשר מותחות סרט עטיפה עד 300 אחוז. זה מקטין באופן דרסטי את נפח החומרים המתכלים המשמשים למשטח. הצג מודל ברור שגורם להפחתת שעות העבודה, עלויות סרטים נמוכות יותר וירידה בנזקי המוצר. במתקנים בנפח גבוה, מערכות משולבות אלו מדגימות לעתים קרובות תקופת החזר של 18 עד 24 חודשים.
מַסְקָנָה
קישור מערכת עטיפה לקווי תחבורה אוטומטיים הוא הרבה יותר מסתם הצמדת שתי מכונות יחד. מדובר בהנדסת פתרון אחיד וחכם המניע באופן אקטיבי צמיחה תפעולית ובטיחות מתקנים.
על ידי מינוף בקרי לוגיקה מתוחכמים ורשתות מכניות חזקות, מתקנים יכולים להוכיח את פעילותם בעתיד. ההפחתה הדרמטית בתלות במלגזה, יחד עם עומסים מוכלים במדויק, הופכת רציף טעינה כאוטי לסביבת הצגה יעילה ביותר.
הערך את תהליכי האריזה הנוכחיים שלך היום. עבור יישומים תעשייתיים תובעניים, במיוחד בייצור נייר והכנת מלאי, ציוד סטנדרטי לא יספיק. אנו ממליצים בחום להתייעץ עם מומחי אוטומציה כדי לעצב פריסה מותאמת אישית המותאמת לדינמיקת העומס הספציפית שלך. כדי לחקור מסועי שרשרת כבדים ופתרונות מתקדמים לטיפול בחומרים שהונדסו עבור סביבות קפדניות, בקר Leizhan Paper Tech כדי למצוא את המפרט המדויק התואם את דרישות המתקן שלך.
שאלות נפוצות
האם אוכל להוסיף מסוע לעטיפת המזרן הידנית הקיימת שלי?
אמנם אפשר מבחינה טכנית להרכיב עטיפות עצמאיות מסוימות, אך לעתים רחוקות זה חסכוני. התקנה מחדש דורשת שינויים מכאניים נרחבים בפטיפון כדי להכיל גלילים או שרשראות. חשוב מכך, הוא דורש שיפוץ מלא של תוכנת המכונה. יש להחליף את הבקר הישן כדי לנהל את אותות לחיצת היד המורכבים הנדרשים לרצף הזנה אוטומטי. רכישת מערכת מובנית ייעודית מניבה החזר גבוה בהרבה על ההשקעה ואמינות מכנית גדולה יותר.
כיצד המערכת מטפלת במשטחים בגבהים ובגדלים משתנים?
מערכות משולבות מודרניות מתוכננות לעיבוד מלאי מעורב באופן דינמי ללא התערבות אנושית. כאשר משטח נכנס לאזור, סדרה של עיניים צילום קוליות סורקות את העומס. חיישנים אלה מזהים את הגובה המדויק ואת הקצה המוביל של המזרן. יחידת העיבוד המרכזית משתמשת בנתונים ממדיים אלה כדי להתאים אוטומטית את מהירות הסיבוב, מתח הסרט ומגבלות התנועה האנכיות של הגררה, מה שמבטיח כוח בלימה אופטימלי עבור כל מטען ייחודי.
מה קורה אם מסוע ההזנה מתמלא לגמרי?
רשתות תחבורה תעשייתיות משתמשות במסגרת לוגית המכונה צבירת לחץ אפס. קו ההזנה מחולק לאזורים נפרדים, שכל אחד מהם מנוטר על ידי חיישנים. הבקר המרכזי עוקב ברציפות אחר תפוסת האזור. אם אזור ההיערכות הסופי מתמלא, המערכת רושמת אות חסום. הבקר מעביר פקודת הפסקה במעלה הזרם, מחזיק את המזרן העטוף במקומו בבטחה עד שהיציאה מתפנה, ובשלב זה הזרימה מתחדשת אוטומטית.
מהו הגובה הסטנדרטי למערכת מסוע עטיפת משטחים?
הגובה הסטנדרטי העליון של הגליל עבור רוב קווי האריזה התעשייתיים הוא בדרך כלל בין 18 ל-20 אינץ' מהרצפה. גובה זה מתיישר בצורה מושלמת עם מזלגות מלגזות סטנדרטיות וכלי רכב מונחים אוטומטיים, המאפשרים טעינה ופריקה חלקים. עם זאת, ניתן לעצב שרשראות גרירה כבדות או הגדרות מותאמות אישית לפרופילים נמוכים או גבוהים יותר בהתאם לציוד הספציפי לטיפול בחומרים המשמשים במתקן שלך.
כיצד אוכל לחשב את החזר ה-ROI של קו גלישה משולב?
חישוב ההחזר על ההשקעה מחייב להביא בחשבון ארבעה משתנים עיקריים: חיסכון בעבודה, הפחתת סרטים, הפחתת נזקים והגדלת התפוקה. ראשית, לכמת את השכר השעתי של מפעילי מלגזות שהוקצה מחדש מעיטוף ידני. שנית, חשב את החיסכון בסרט שנוצר על ידי קרונות מתיחה מראש. שלישית, העריכו את ההפחתה בהחזרי נזקי משא עקב בלימת עומס עקבית. לבסוף, קחו בחשבון את ההכנסות המוגדלות מביטול צוואר הבקבוק של האריזה. רוב המתקנים בנפח גבוה רואים החזר מלא תוך 18 עד 24 חודשים.
האם מערכת משולבת דורשת אנשי תחזוקה מיוחדים?
מערכת משולבת דורשת שני רמות תחזוקה נפרדות. הרכיבים הפיזיים, כגון סימון מיסבים ובדיקת רצועות הנעה, נופלים תחת תחזוקה מונעת מכנית סטנדרטית. עם זאת, שכבת האוטומציה דורשת ידע מיוחד. פתרון בעיות של יישור חיישנים או אבחון תקלות תקשורת ברשת דורש טכנאי הבקיא בבקרי לוגיקה תעשייתיים. המתקנים צריכים להבטיח שאנשי התחזוקה שלהם יקבלו הדרכה ספציפית על ממשק הציוד.
איך בדיוק שילוב תוכנה חוסך כסף למתקן?
חיבור מכונות האריזה שלך ישירות לתוכנת המחסן שלך מבטל את העלויות הנסתרות של טיפול ידני בנתונים. סורקים מוטבעים ומשקל משקל אוטומטי לוכדים נתונים כשהמשטח עטוף, ומבטלים את זמן העבודה המושקע בסריקה ידנית של עומסים. יתר על כן, הוא מבטל שגיאות תמלול אנושיות, שהן הגורם העיקרי לאובדן מלאי וגילויי משלוח לא מדויקים. על ידי הבטחת משקלים מדויקים מועברים באופן אוטומטי, חברות נמנעות מהחזרי הובלה יקרים.


