Je li vaš pogon usko grlo u završnoj fazi pakiranja? U mnogim modernim proizvodnim pogonima, uzvodna proizvodnja radi vrtoglavom brzinom, samo da bi naišla na zid kada roba stigne do pristaništa. Ručno rukovanje inherentno usporava propusnost, povećava troškove rada i stvara značajne sigurnosne opasnosti zbog pretjeranog prometa viličara koji se kreću uskim prostorima.
Automatizirano Pallet Wrapper System rješava upravo ovaj problem. Pretvara nepovezani, ručni proces u kontinuirani rad bez ruku. Povezivanjem naprednih strojeva za omatanje izravno s trakama ili lancima za rukovanje materijalom, upravitelji pogona mogu postići operativnu fluidnost bez presedana.
U ovom sveobuhvatnom inženjerskom vodiču istražit ćemo fizičku i digitalnu primopredaju između ovih strojeva. Zaronit ćemo u specifične transportne konfiguracije prilagođene različitim težinama tereta, ispitati industrijske primjene u stvarnom svijetu i pružiti strateški kontrolni popis za kupce koji će vam pomoći da uspješno nadogradite svoju arhitekturu pakiranja.
Ključni zahvati za nadogradnju objekta
- Besprijekorna automatizacija: Povezivanje automatiziranih strojeva za omatanje s tranzitnim trakama eliminira ručno raspoređivanje utovara, uspostavljajući neprekinuti protok neposredno prije otpreme.
- Pametna komunikacija: programabilni kontroleri i skladišni softver funkcioniraju kao središnji živčani sustav. Osiguravaju savršenu sinkronizaciju dok prate podatke o zalihama u stvarnom vremenu.
- Povećana sigurnost i učinak: Uklanjanje ručne intervencije drastično smanjuje promet viličara u pješačkim zonama. To objektivno povećava ukupnu propusnost i ublažava nezgode na radnom mjestu.
- Prilagodljive konfiguracije: Bez obzira na to koristi li postrojenje valjke, lance ili modularne plastične trake, arhitektura sustava može se konstruirati za prilagođavanje specifičnim dimenzijama opterećenja i rigoroznim ekološkim zahtjevima.
Trenutna dinamika industrije pokreće automatizaciju
Prije nego što se upustimo u mehaničke specifičnosti, ključno je razumjeti zašto moderni logistički centri ubrzano napuštaju samostalnu opremu. Nedavne analize opskrbnog lanca ukazuju na veliki pomak prema standardima Industrije 4.0. Kronični nedostatak radne snage učinio je gotovo nemogućim dosljedno zapošljavanje linija za ručno pakiranje u tri smjene. Nadalje, veliki trgovci na malo i globalni distributeri sada zahtijevaju rigoroznu sljedivost opskrbnog lanca bez grešaka.
Kako bi se zadovoljili ti zahtjevi, objekti se udaljavaju od izoliranih radnih stanica. Suvremeni pristup tretira zonu pakiranja kao strateški podatkovni čvor. Moderne integrirane linije koriste industrijske senzore Interneta stvari za praćenje napetosti filma, zdravlja motora i analitiku protoka u stvarnom vremenu. Ovaj međusobno povezani ekosustav olakšava prediktivno održavanje, osiguravajući da manje mehaničko trošenje ne preraste u katastrofalni kvar linije tijekom sati najveće proizvodnje.
Razumijevanje mehanike: Handoff, Wrap i Exit
Kako bi procijenio operativni učinak automatiziranog pakiranja, inženjer prvo mora vizualizirati fizičku mehaniku integracije. Potpuno automatizirano postavljanje nikada ne radi izolirano. Umjesto toga, oslanja se na visoko sinkronizirani slijed mehaničkih primopredaja kojima upravlja precizna senzorska logika.
Precizni proces prijenosa
Integracija počinje u trenutku kada natovarena paleta putuje niz ulaznu tranzitnu liniju prema aktivnoj zoni omatanja. Sofisticirana mreža fotoelektričnih senzora i blizinskih prekidača pomno prati to kretanje. Kada paleta prekine zraku primarnog foto-očnog senzora, upravljački mehanizam registrira njen točan položaj.
Odmah, signal se prenosi na pogon varijabilne frekvencije za lagano usporavanje i pauziranje motora. Ovaj precizni, amortizirani graničnik sprječava pomicanje teškog tereta na vrhu. Osigurava da je paleta savršeno postavljena prije ulaska u stroj.
Aktivni ciklus omatanja
Nakon što sustav oslobodi paletu za ulazak, aktiviraju se unutarnji pogonski mehanizmi. Oni se nalaze ili unutar rotirajućeg gramofona ili su postavljeni ispod brze rotacijske ruke. Oni povlače teret točno u središte stroja. Centriranje je apsolutno neophodno za održavanje strukturalnog integriteta tereta tijekom rotacije velikom brzinom.
Tijekom faze rastezanja, motorizirana kolica odvajaju prethodno rastegnutu plastičnu foliju. Stroj sigurno postavlja foliju oko paletizirane robe, spuštajući je do drvene podloge. Čvrstim omotavanjem folije oko donje konstrukcije, sustav učinkovito pričvršćuje teret za temelj. To sprječava bilo kakvo bočno pomicanje tijekom tranzita na dugim relacijama.
Automatizirana izlazna strategija
Po završetku programiranog ciklusa omatanja, oprema neprimjetno pokreće izlaznu strategiju. Automatizirani mehanizam za rezanje odvaja rastezljivu foliju. Istodobno, mehanička četka ili pneumatski brisač osigurava rep filma protiv opterećenja kako bi se spriječilo odmotavanje na vjetru.
Nakon ovog brisanja repa, aktivira se izlazni pogon. Zamotana paleta glatko izlazi iz zone i putuje prema prostoru za postavljanje. Ovaj trenutni razmak priprema stroj za sljedeće dolazno opterećenje bez ijedne sekunde izgubljenog vremena ciklusa.
Mozak koji stoji iza operacije: digitalna sinkronizacija
Dok teški čelični okviri i ruke za omatanje obavljaju fizičko podizanje, tehnologija automatizacije omogućuje ovu fizičku vezu. Mehanička pouzdanost automatiziranog postavljanja pakiranja u potpunosti ovisi o njegovoj digitalnoj arhitekturi.
Uloga programabilnih logičkih kontrolera
Industrijsko računalo diktira točno vrijeme, radnu brzinu i sigurnosne protokole i tranzitnih linija i jedinice za omatanje. Umjesto da se oslanjate na radnike na podu da pritisnu gumbe, PLC kontrolni sustav obrađuje ulaze od senzora blizine, vaga i motornih pogona u samo nekoliko milisekundi.
Ono što je najvažnije, ovaj logički okvir upravlja izbjegavanjem sudara. Osigurava da ulazna linija nikada neće gurnuti novu paletu u aktivnu zonu prije nego što prethodna u potpunosti očisti izlazni senzor. Osim toga, ako pješak probije sigurnosnu svjetlosnu zavjesu, sustav odmah aktivira hitno zaustavljanje svih povezanih strojeva.
Sinkronizacija upravljanja zalihama
Sustav upravljanja skladištem prati zalihe koje ulaze, kreću se kroz i izlaze iz objekta. Uspostavljanje dubokog WMS integracija s vašom opremom za pakiranje pretvara standardnu tranzitnu stanicu u vitalno središte za prikupljanje podataka.
Nakon povezivanja, arhitektura koristi ugrađene skenere crtičnog koda ili radiofrekvencijske identifikacijske čitače. Ovi uređaji identificiraju paletu dok se kreće niz liniju. Inline vage bilježe precizne težine prije i nakon nanošenja filma. Sustav zatim gura te podatke izravno u središnju bazu podataka putem lokalnih mrežnih protokola. Posljedično, zapisi inventara ažuriraju se u stvarnom vremenu s točnim težinama otpreme, potpuno zaobilazeći ručni unos podataka.
Ključne tranzitne konfiguracije za industrijska okruženja
Odabir ispravnog fizičkog Transportna traka jednako je važna kao i odabir samog omota. Idealna konfiguracija uvelike ovisi o vrsti korištenih paleta, ukupnoj težini proizvoda i jedinstvenim uvjetima okoline postrojenja.
Sustavi pokretnih valjaka s lančanim pogonom
Ove su konfiguracije najprisutniji izbor za standardne skladišne operacije. Vrlo su isplativi i dizajnirani posebno za drvene ili plastične palete s ravnim dnom. Kontinuirana površina koju osiguravaju čelični cilindri osigurava gladak prijenos bez vibracija za stabilne terete. Međutim, inženjeri ih općenito ne preporučuju za palete kojima nedostaju donje daske ili vrlo nepravilnim otiscima, budući da rascjepkano drvo može lako zaglaviti okretne mehanizme.
Lančani tranzitni sustavi za teške uvjete rada
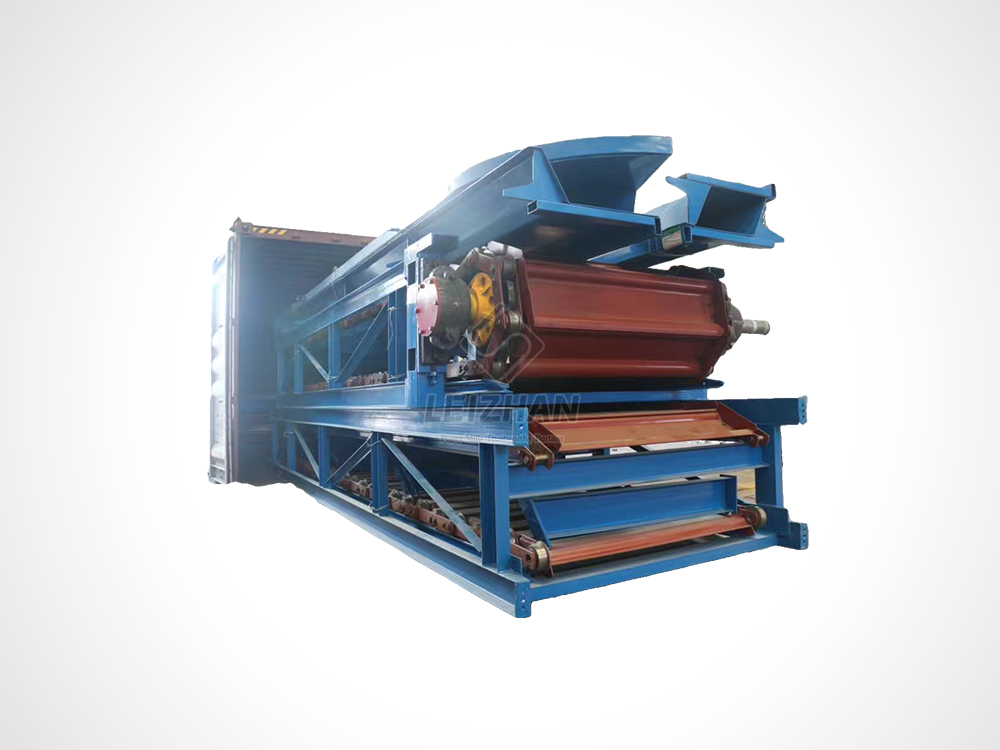
Za zahtjevne primjene poput pripreme papirne mase ili rukovanja sirovinama, lančani sustavi neosporni su industrijski standard. Standardni valjci jednostavno se gnječe pod velikim industrijskim utezima. Umjesto toga, objekti koriste robusnu opremu po uzoru na konstrukcije za teške uvjete rada poput lančanih transportera serije BFW.
Ove specijalizirane jedinice koriste teške čelične lance i probušene ploče za vuku masivnog tereta naprijed. Projektirani za ekstremna okruženja, imaju ploče širine od 1200 do 2600 milimetara. Mogu podnijeti goleme transportne kapacitete do 315 kubnih metara na sat. Pokretani snažnim motorima u rasponu od 5,5 do 55 kilovata, ovi lančani sustavi udobno transportiraju nepravilna dna i višetonske role papira koje bi uništile standardnu opremu skladišta.
Modularne konfiguracije plastičnih traka
Određene industrije rade pod posebnim higijenskim ograničenjima. Modularni sustavi plastičnih traka često se koriste u objektima za hranu i piće koji zahtijevaju stroga okruženja za pranje. Ove trake pružaju površinu koja se lako čisti i aktivno se odupire kemijskoj koroziji. Besprijekorno se povezuju s jedinicama za omatanje od nehrđajućeg čelika, osiguravajući da cijela linija zadovoljava regulatorne sanitarne standarde bez žrtvovanja protoka.
Usporedba jezgre: samostalni naspram integriranih sustava
Za timove za nabavu koji procjenjuju nadogradnju opreme, odabir prave razine automatizacije je ključan. Kako bismo pojasnili ovu odluku, naveli smo velike razlike između ručnih samostalnih jedinica i potpuno integriranih linija.
| Sadrži |
samostalne okretne ploče za omatanje |
integrirane transportne linije za omatanje |
| Protočni kapacitet |
Niska do srednja do 20 paleta na sat |
Visoko do 100+ paleta na sat |
| Zahtjev za radnu snagu |
Visoki rukovatelj viličarom potreban za svaki teret |
Nula potpuno automatizirani tok iz proizvodnje |
| Otisak objekta |
Potreban minimalan prostor |
Zahtijeva linearni prostor za ulazne i izlazne zone |
| Prikupljanje podataka |
Ručni unos sklon ljudskoj pogrešci |
Automatizirano inline vaganje i skeniranje crtičnog koda |
| Optimalna primjena |
Mala skladišta, sezonski poslovi |
24/7 proizvodnja, teška industrija, e-trgovina |
Maksimiziranje sveukupne učinkovitosti opreme
Povezivanje strojeva za omatanje s tranzitnim trakama predstavlja značajan kapitalni izdatak. Upravitelji postrojenja moraju opravdati ovu investiciju razumijevanjem mjerljivog utjecaja na ukupnu učinkovitost opreme postrojenja.
U mnogim proizvodnim pogonima završna faza pakiranja je najograničeniji segment. Uzvodni strojevi mogu brzo izbaciti robu, ali ako se palete moraju ručno pomicati, neizbježno se stvara zaostatak. Povezivanje ovih sustava osigurava da proces pakiranja ide ukorak s prethodnom proizvodnjom. Stvaranjem kontinuiranog protoka, objekti eliminiraju čekanje u redu čekanja i maksimiziraju svoj ukupni dnevni učinak.
Nadalje, automatiziranje End of Line drastično smanjuje vrijeme putovanja viličara. Tradicionalne postavke zahtijevaju od operatera da odveze paletu do omotača, dokono čeka da se ciklus završi, a zatim je transportira do pristaništa. Integrirane tranzitne linije premještaju paletu izravno iz proizvodne zone. To drži teške strojeve podalje od pješačkih zona s velikim prometom, statistički smanjujući rizik od nesreća na radnom mjestu i smanjujući troškove održavanja vozila.
Kontrolni popis za inženjerske kupce: Određivanje veličine vašeg sustava
Ulaganje u automatizirano pakiranje zahtijeva sustavnu procjenu parametara vašeg pogona. Odabir pogrešne konfiguracije opreme dovodi do mehaničkih uskih grla i prekomjernog trošenja motora. Koristite sljedeće inženjerske kriterije prije nego što zatražite ponude dobavljača.
Korak 1: Pregledajte svoju dinamiku opterećenja
Fizičke karakteristike vašeg proizvoda diktiraju mehaničke zahtjeve cijele linije. Morate dokumentirati metriku maksimalne, minimalne i prosječne težine. Standardne konfiguracije valjaka podnose do 4000 funti po paleti. Nasuprot tome, teške sirovine zahtijevaju prilagođene lance za teške uvjete rada s motorima visokog momenta. Ako vaš pogon obrađuje vrlo nestabilne terete, omatač s rotirajućom rukom—koji drži paletu nepomičnom dok se nosač filma okreće oko nje—uvelike je bolji od okretnog stola.
Korak 2: Izračunajte pravi prenaponski kapacitet
Protok se nikada ne smije mjeriti isključivo dnevnim prosjekom. Sati najvećeg radnog vremena moraju diktirati kapacitet sustava. Izračunajte potrebne palete po satu tijekom vaše najprometnije smjene. Točnije, odredite koliko paleta treba rasporediti na ulazne i izlazne akumulacijske zone. Pravilna akumulacija nultog tlaka sprječava zaustavljanje uzvodne proizvodnje ako se viličar zadrži na doku za otpremu.
Korak 3: Mapirajte geometriju izgleda
Linearni podni prostor je strogo ograničenje. Integrirani sustav zahtijeva namjenski prostor za ulaznu liniju, aktivnu zonu, izlaznu liniju i obveznu sigurnosnu ogradu. Ako je pravocrtni prostor ograničen, inženjeri mogu dizajnirati prijenosne module pod pravim kutom kako bi stvorili kompaktne rasporede. Uvijek osigurajte da konačni dizajn dopušta usklađene pješačke staze izvan sigurnosnih perimetara.
Dobivanje kupnje zainteresiranih strana za kapitalne izdatke
Prijelaz na potpuno integriranu liniju za pakiranje zahtijeva međufunkcionalno usklađivanje. Predvodnik projekta mora skrojiti poslovni slučaj kako bi se pozabavio specifičnim pokazateljima učinka svakog odjela.
Prilikom predstavljanja upravitelju skladišta, usredotočite se na radni kontinuitet i sigurnost. Naglasite kako automatizacija posljednjeg koraka uklanja usko grlo pakiranja. Istaknite da fizičke sigurnosne ograde objektivno smanjuju incidente povezane s viličarima.
Timovi za informacijsku tehnologiju prirodno su skeptični prema uvođenju novog umreženog hardvera. Uvjerite ih da arhitektura koristi standardne industrijske protokole. Pokažite kako oprema koristi sigurna programska sučelja za prijenos podataka u stvarnom vremenu izravno u središnju bazu podataka bez ugrožavanja sigurnosti mreže.
Financijski dionici svoja odobrenja temelje na empirijskim izračunima povrata ulaganja. Objasnite mehaniku pogonskih kolica za prednategnutu foliju, koja rasteže foliju za omatanje do 300 posto. Ovo drastično smanjuje količinu potrošnog materijala koji se koristi po paleti. Predstavite jasan model koji uključuje smanjenje prekovremenog rada, niže troškove filma i smanjeno oštećenje proizvoda. U objektima velikog volumena, ovi integrirani sustavi često pokazuju razdoblje povrata od 18 do 24 mjeseca.
Zaključak
Povezivanje sustava za omatanje s automatiziranim tranzitnim linijama daleko je više od pukog spajanja dva stroja. Riječ je o projektiranju objedinjenog, inteligentnog rješenja koje aktivno pokreće operativni rast i sigurnost pogona.
Korištenjem sofisticiranih logičkih kontrolera i robusnih mehaničkih lanaca, objekti mogu osigurati svoje poslovanje u budućnosti. Dramatično smanjenje ovisnosti o viličaru, zajedno s precizno ograničenim teretom, pretvara kaotičnu utovarnu rampu u vrlo pojednostavljeno okruženje za postavljanje.
Danas procijenite svoje trenutne procese pakiranja. Za zahtjevne industrijske primjene, posebno u proizvodnji papira i pripremi zaliha, standardna oprema neće biti dovoljna. Toplo preporučujemo konzultacije sa stručnjacima za automatizaciju kako biste dizajnirali prilagođeni izgled prilagođen vašoj specifičnoj dinamici opterećenja. Da biste istražili lančane transportere za teške uvjete rada i napredna rješenja za rukovanje materijalom projektirana za rigorozna okruženja, posjetite Leizhan Paper Tech za pronalaženje točnih specifikacija koje odgovaraju zahtjevima vašeg objekta.
Često postavljana pitanja
Mogu li dodati pokretnu traku svom postojećem ručnom omatanju paleta?
Iako je tehnički moguće naknadno ugraditi određene samostalne omote, to je rijetko isplativo. Naknadna oprema zahtijeva opsežne mehaničke izmjene na okretnoj ploči za prilagodbu valjaka ili lanaca. Što je još važnije, zahtijeva potpunu reviziju softvera stroja. Naslijeđeni kontroler mora se zamijeniti kako bi upravljao složenim signalima rukovanja potrebnim za automatizirano sekvenciranje ulaza. Nabava namjenski ugrađenog sustava daje mnogo veći povrat ulaganja i veću mehaničku pouzdanost.
Kako sustav rukuje paletama različitih visina i veličina?
Moderni integrirani sustavi projektirani su za dinamičku obradu mješovitih inventara bez ljudske intervencije. Kako paleta ulazi u zonu, serija ultrazvučnih foto-oči skenira teret. Ovi senzori detektiraju točnu visinu i vodeći rub palete. Središnja procesorska jedinica koristi ove dimenzionalne podatke za automatsku prilagodbu brzine rotacije, napetosti filma i okomitih ograničenja kretanja kolica, osiguravajući optimalnu silu zadržavanja za svaki jedinstveni teret.
Što se događa ako se izlazni transporter potpuno napuni?
Industrijske tranzitne mreže koriste logički okvir poznat kao akumulacija nultog tlaka. Izlazni vod je podijeljen u različite zone, a svaku nadziru senzori. Centralni upravljač kontinuirano prati popunjenost zone. Ako se posljednja zona postavljanja napuni, sustav registrira blokirani signal. Kontroler kaskadno šalje naredbu za pauzu uzvodno, držeći zamotanu paletu na sigurnom mjestu dok se izlaz ne oslobodi, a u tom trenutku protok se automatski nastavlja.
Koja je standardna visina transportnog sustava za omotavanje paleta?
Standardna visina vrha valjka za većinu industrijskih linija za pakiranje obično je između 18 i 20 inča od poda. Ova je visina savršeno usklađena sa standardnim vilicama viličara i automatiziranim vođenim vozilima, što omogućuje glatki utovar i istovar. Međutim, vučni lanci za teške uvjete rada ili prilagođene postavke mogu se konstruirati za niže ili više profile, ovisno o specifičnoj opremi za rukovanje materijalom koja se koristi u vašem objektu.
Kako mogu izračunati ROI integrirane linije za omatanje?
Izračun povrata ulaganja zahtijeva faktoriziranje četiri primarne varijable: ušteda rada, smanjenje filma, smanjenje oštećenja i povećanje propusnosti. Prvo, kvantificirajte plaće po satu operatera viličara koji su preraspodijeljeni s ručnog omatanja. Drugo, izračunajte uštedu folije koju generiraju pogonski kolica za prethodno istezanje. Treće, procijenite smanjenje povrata teretne štete zbog dosljednog zadržavanja tereta. Konačno, uzmite u obzir povećanje prihoda od uklanjanja uskog grla pakiranja. Većina objekata velikog volumena ima potpuni povrat u roku od 18 do 24 mjeseca.
Zahtijeva li integrirani sustav specijalizirano osoblje za održavanje?
Integrirani sustav zahtijeva dvije različite razine održavanja. Fizičke komponente, kao što su podmazivanje ležajeva i provjera pogonskih remena, potpadaju pod standardno mehaničko preventivno održavanje. Međutim, sloj automatizacije zahtijeva specijalizirano znanje. Rješavanje problema s usklađivanjem senzora ili dijagnosticiranje grešaka u mrežnoj komunikaciji zahtijeva tehničara koji poznaje industrijske logičke kontrolere. Postrojenja bi trebala osigurati da njihovo osoblje za održavanje dobije posebnu obuku o sučelju opreme.
Kako točno integracija softvera štedi novac objektu?
Povezivanje vašeg stroja za pakiranje izravno sa softverom vašeg skladišta eliminira skrivene troškove ručnog rukovanja podacima. Inline skeneri i automatizirane vage za težinu bilježe podatke dok se paleta omotava, eliminirajući radno vrijeme potrošeno na ručno skeniranje tereta. Nadalje, iskorjenjuje ljudske pogreške u prijepisu, koje su glavni uzrok gubitka inventara i netočnih manifesta otpreme. Osiguravajući automatski prijenos točnih težina, tvrtke izbjegavaju skupe povrate tereta.


