Czy na ostatnim etapie pakowania w Twoim zakładzie występują wąskie gardła? W wielu nowoczesnych zakładach produkcyjnych produkcja na wyższym szczeblu łańcucha dostaw przebiega z zawrotną szybkością i uderza w ścianę, gdy towary docierają do doku wysyłkowego. Ręczna obsługa z natury spowalnia wydajność, zwiększa koszty pracy i stwarza poważne zagrożenia dla bezpieczeństwa z powodu nadmiernego ruchu wózków widłowych poruszających się w ciasnych przestrzeniach.
Zautomatyzowany System owijania palet rozwiązuje dokładnie ten problem. Przekształca chaotyczny, ręczny proces w ciągłą operację bez użycia rąk. Łącząc zaawansowane maszyny owijające bezpośrednio z pasami lub łańcuchami do transportu materiałów, kierownicy obiektów mogą osiągnąć niespotykaną dotąd płynność operacyjną.
W tym obszernym przewodniku inżynierskim przyjrzymy się fizycznemu i cyfrowemu przekazywaniu informacji między tymi maszynami. Zagłębimy się w konkretne konfiguracje transportu dostosowane do różnych ciężarów ładunku, zbadamy rzeczywiste zastosowania przemysłowe i zapewnimy strategiczną listę kontrolną dla kupujących, która pomoże Ci pomyślnie ulepszyć architekturę opakowania.
Kluczowe wnioski dotyczące modernizacji obiektu
- Bezproblemowa automatyzacja: połączenie automatycznych maszyn owijających z pasami transportowymi eliminuje ręczne rozmieszczanie ładunku, zapewniając nieprzerwany przepływ tuż przed wysyłką.
- Inteligentna komunikacja: Programowalne sterowniki i oprogramowanie magazynowe działają jak centralny układ nerwowy. Zapewniają doskonałą synchronizację podczas śledzenia danych magazynowych w czasie rzeczywistym.
- Zwiększone bezpieczeństwo i wydajność: Usunięcie ręcznej interwencji drastycznie zmniejsza ruch wózków widłowych w strefach pieszych. Obiektywnie zwiększa to ogólną wydajność i ogranicza liczbę wypadków w miejscu pracy.
- Konfiguracje z możliwością dostosowania: Niezależnie od tego, czy w obiekcie zastosowano taśmy rolkowe, łańcuchowe czy modułowe z tworzywa sztucznego, architekturę systemu można zaprojektować tak, aby uwzględniała określone wymiary ładunku i rygorystyczne wymagania środowiskowe.
Aktualna dynamika branży Automatyzacja jazdy
Zanim zagłębimy się w szczegóły mechaniczne, ważne jest, aby zrozumieć, dlaczego nowoczesne centra logistyczne szybko rezygnują z samodzielnego wyposażenia. Ostatnie analizy łańcucha dostaw wskazują na ogromny zwrot w kierunku standardów Przemysłu 4.0. Chroniczne niedobory siły roboczej niemal uniemożliwiają spójną obsługę ręcznych linii pakujących na trzy zmiany. Co więcej, masowi detaliści i globalni dystrybutorzy wymagają obecnie rygorystycznej i bezbłędnej identyfikowalności łańcucha dostaw.
Aby sprostać tym wymaganiom, obiekty odchodzą od izolowanych stanowisk pracy. Współczesne podejście traktuje strefę pakowania jako strategiczny węzeł danych. Nowoczesne zintegrowane linie wykorzystują przemysłowe czujniki Internetu rzeczy do monitorowania napięcia folii, stanu silnika i analiz przepustowości w czasie rzeczywistym. Ten wzajemnie połączony ekosystem ułatwia konserwację predykcyjną, zapewniając, że drobne zużycie mechaniczne nie przerodzi się w katastrofalną awarię linii w godzinach szczytu produkcji.
Zrozumienie mechaniki: przekazanie, zakończenie i wyjście
Aby ocenić wpływ operacyjny zautomatyzowanego pakowania, inżynier musi najpierw zwizualizować fizyczną mechanikę integracji. W pełni zautomatyzowana konfiguracja nigdy nie działa w izolacji. Opiera się raczej na wysoce zsynchronizowanej sekwencji mechanicznych przełączeń, zarządzanej przez precyzyjną logikę czujnika.
Proces precyzyjnego przekazania
Integracja rozpoczyna się w momencie, gdy załadowana paleta przemieszcza się wzdłuż linii transportowej w kierunku aktywnej strefy owijania. Zaawansowana sieć czujników fotoelektrycznych i przełączników zbliżeniowych ściśle monitoruje ten ruch. Kiedy paleta przerywa wiązkę głównego czujnika fotokomórki, mechanizm sterujący rejestruje jej dokładne położenie.
Natychmiast sygnał jest przesyłany do przetwornicy częstotliwości, aby delikatnie zwolnić i zatrzymać silniki. Ten precyzyjny, amortyzowany ogranicznik zapobiega przesuwaniu się największych ładunków. Zapewnia idealne ustawienie palety przed wejściem do maszyny.
Aktywny cykl owijania
Gdy system opuści paletę i wejdzie do niej, aktywują się wewnętrzne mechanizmy napędowe. Znajdują się one albo w obrotowym stole obrotowym, albo pod szybkoobrotowym ramieniem. Wciągają ładunek dokładnie na środek maszyny. Centrowanie jest absolutną koniecznością dla utrzymania integralności strukturalnej ładunku podczas obrotu z dużą prędkością.
W fazie rozciągania wózek z napędem silnikowym dozuje wstępnie rozciągniętą folię z tworzywa sztucznego. Maszyna bezpiecznie nakłada folię wokół paletyzowanego towaru, przesuwając ją w dół do drewnianej podstawy. Dzięki szczelnemu owinięciu folii wokół dolnej konstrukcji system skutecznie blokuje ładunek na fundamencie. Zapobiega to przesunięciom bocznym podczas transportu na długich dystansach.
Strategia automatycznego wyjścia
Po zakończeniu zaprogramowanego cyklu owijania urządzenie płynnie inicjuje strategię wyjścia. Zautomatyzowany mechanizm tnący odcina folię stretch. Jednocześnie szczotka mechaniczna lub wycieraczka pneumatyczna zabezpiecza końcówkę folii przed ładunkiem, zapobiegając jej rozwijaniu się na wietrze.
Po tym wycieraniu ogona aktywuje się napęd wyjściowy. Owinięta paleta płynnie opuszcza strefę i przemieszcza się w stronę miejsca postoju. Ten natychmiastowy odstęp przygotowuje maszynę do następnego przychodzącego ładunku bez ani jednej sekundy straconego czasu cyklu.
Mózgi stojące za operacją: synchronizacja cyfrowa
Podczas gdy ciężkie stalowe ramy i ramiona owijające wykonują fizyczne podnoszenie, technologia automatyzacji umożliwia to fizyczne połączenie. Niezawodność mechaniczna zautomatyzowanej konfiguracji pakowania zależy całkowicie od jej architektury cyfrowej.
Rola programowalnych sterowników logicznych
Komputer przemysłowy dyktuje dokładny czas, prędkość operacyjną i protokoły bezpieczeństwa zarówno linii tranzytowych, jak i jednostki owijającej. Zamiast polegać na pracownikach pięter, którzy naciskają przyciski, System sterowania PLC przetwarza dane wejściowe z czujników zbliżeniowych, wag i napędów silnikowych w ciągu zaledwie milisekund.
Co najważniejsze, te ramy logiczne regulują unikanie kolizji. Zapewnia to, że linia podająca nigdy nie wypchnie nowej palety do aktywnej strefy, zanim poprzednia całkowicie nie oczyści czujnika wyjścia. Ponadto w przypadku naruszenia bariery świetlnej bezpieczeństwa przez pieszego system natychmiast uruchamia zatrzymanie awaryjne wszystkich połączonych maszyn.
Synchronizacja zarządzania zapasami
System zarządzania magazynem śledzi wprowadzanie, przemieszczanie się i opuszczanie magazynu. Zakładanie głębokie Integracja WMS z Twoim sprzętem pakującym przekształca standardową stację tranzytową w istotne centrum gromadzenia danych.
Po podłączeniu architektura wykorzystuje wbudowane skanery kodów kreskowych lub czytniki identyfikacji radiowej. Urządzenia te identyfikują paletę podczas jej przemieszczania się po linii. Wagi inline rejestrują dokładne wagi przed i po nałożeniu folii. Następnie system przesyła te dane bezpośrednio do centralnej bazy danych za pośrednictwem protokołów sieci lokalnej. W rezultacie zapisy zapasów są aktualizowane w czasie rzeczywistym i zawierają dokładne wagi przesyłek, całkowicie pomijając ręczne wprowadzanie danych.
Kluczowe konfiguracje transportu dla środowisk przemysłowych
Wybór właściwego fizycznego Przenośnik jest tak samo ważny, jak wybór samej owijarki. Idealna konfiguracja zależy w dużej mierze od rodzaju używanych palet, łącznej masy produktu i wyjątkowych warunków środowiskowych zakładu.
Systemy rolek na żywo napędzanych łańcuchem
Te konfiguracje są najbardziej powszechnym wyborem w przypadku standardowych operacji magazynowych. Są bardzo ekonomiczne i zaprojektowane specjalnie do palet drewnianych lub plastikowych z płaskim dnem. Ciągła powierzchnia stalowych cylindrów zapewnia płynny i wolny od wibracji transport stabilnych ładunków. Jednak inżynierowie na ogół nie zalecają ich do palet, na których brakuje desek dolnych lub są bardzo nieregularne, ponieważ odłamki drewna mogą łatwo zablokować mechanizmy obrotowe.
Systemy transportu łańcuchowego o dużej wytrzymałości
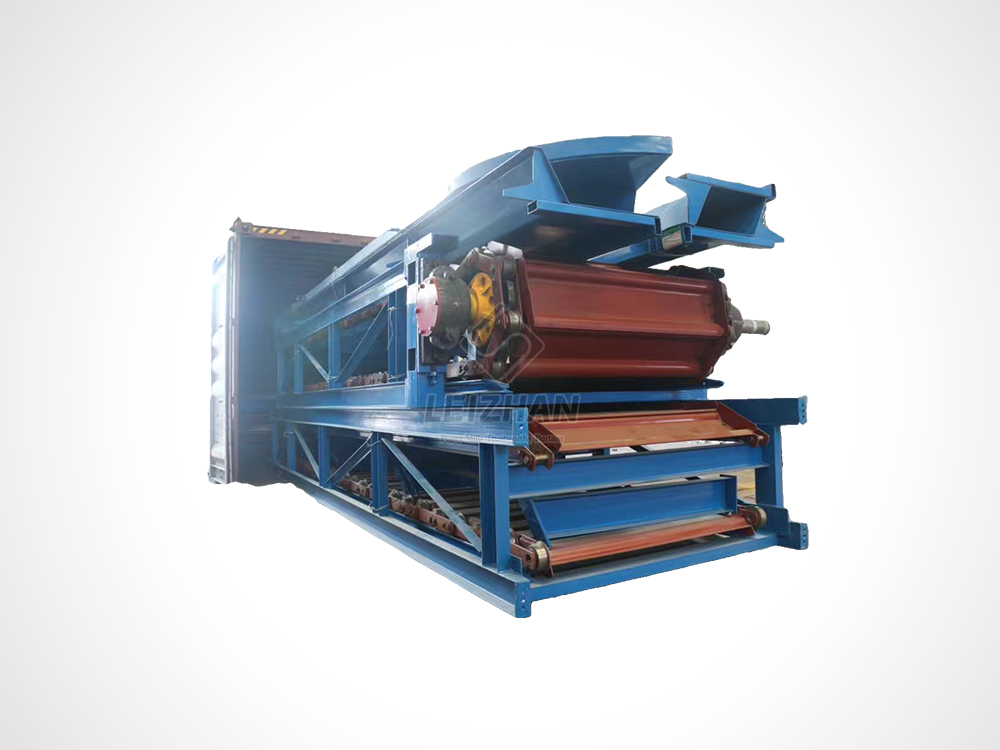
W przypadku wymagających zastosowań, takich jak przygotowanie masy papierniczej lub transport surowców, systemy oparte na łańcuchach są niekwestionowanym standardem branżowym. Standardowe walce po prostu miażdżą pod ogromnymi ciężarami przemysłowymi. Zamiast tego w zakładach stosuje się solidny sprzęt wzorowany na konstrukcjach o dużej wytrzymałości, takich jak przenośniki łańcuchowe serii BFW.
Te wyspecjalizowane jednostki wykorzystują wytrzymałe stalowe łańcuchy i płyty formowane wykrawaniem do ciągnięcia ogromnych ładunków do przodu. Zaprojektowane z myślą o ekstremalnych warunkach, charakteryzują się szerokością płyt od 1200 do 2600 milimetrów. Mogą obsługiwać ogromne wydajności transportu do 315 metrów sześciennych na godzinę. Napędzane mocnymi silnikami o mocy od 5,5 do 55 kilowatów, te systemy łańcuchowe wygodnie transportują nieregularne dno i wielotonowe rolki papieru, które zniszczyłyby standardowe wyposażenie magazynu.
Modułowe konfiguracje pasów z tworzywa sztucznego
Niektóre gałęzie przemysłu działają w ramach specjalistycznych ograniczeń higienicznych. Modułowe systemy taśm z tworzywa sztucznego są często stosowane w zakładach produkujących żywność i napoje wymagających rygorystycznych warunków mycia. Pasy te zapewniają łatwą do czyszczenia powierzchnię, która aktywnie jest odporna na korozję chemiczną. Łączą się bezproblemowo z jednostkami owijającymi ze stali nierdzewnej, zapewniając, że cała linia spełnia regulacyjne normy sanitarne bez utraty wydajności.
Porównanie rdzeni: systemy samodzielne i zintegrowane
Dla zespołów zakupowych oceniających modernizację sprzętu wybór odpowiedniego poziomu automatyzacji ma kluczowe znaczenie. Aby wyjaśnić tę decyzję, przedstawiliśmy wyraźne różnice pomiędzy ręcznymi, samodzielnymi jednostkami a liniami w pełni zintegrowanymi.
| Funkcja |
samodzielnych owijarek ze stołem obrotowym |
Zintegrowane linie owijarek przenośnikowych |
| Wydajność przepustowa |
Niska i średnia do 20 palet na godzinę |
Wysoka wydajność do ponad 100 palet na godzinę |
| Wymagania pracy |
Do każdego ładunku wymagany operator wysokiego wózka widłowego |
Zerowy, w pełni zautomatyzowany przepływ z produkcji |
| Ślad obiektu |
Wymagana minimalna przestrzeń |
Wymaga liniowej przestrzeni dla stref podawania i odbierania |
| Zbieranie danych |
Wprowadzanie ręczne podatne na błędy ludzkie |
Zautomatyzowane ważenie w trybie inline i skanowanie kodów kreskowych |
| Optymalna aplikacja |
Małe magazyny, biznesy sezonowe |
Produkcja 24/7, przemysł ciężki, e-commerce |
Maksymalizacja ogólnej efektywności sprzętu
Połączenie maszyn owijających z pasami transportowymi wiąże się ze znacznymi nakładami inwestycyjnymi. Kierownicy zakładów muszą uzasadnić tę inwestycję, rozumiejąc mierzalny wpływ na ogólną efektywność wyposażenia obiektu.
W wielu zakładach produkcyjnych końcowy etap pakowania jest najbardziej ograniczonym segmentem. Maszyny wyższego szczebla mogą szybko produkować towary, ale jeśli palety muszą być przenoszone ręcznie, nieuchronnie tworzą się zaległości. Połączenie tych systemów gwarantuje, że proces pakowania dotrzymuje kroku produkcji poprzedzającej. Tworząc ciągły przepływ, obiekty eliminują kolejki pomostowe i maksymalizują całkowitą dzienną wydajność.
Ponadto automatyzacja Koniec linii drastycznie skraca czas podróży wózkiem widłowym. Tradycyjne konfiguracje wymagają, aby operator podjechał paletą do owijarki, czekał bezczynnie na zakończenie cyklu, a następnie przetransportował ją do stacji dokującej. Zintegrowane linie transportowe transportują paletę bezpośrednio ze strefy produkcyjnej. Dzięki temu ciężki sprzęt nie znajduje się w strefach pieszych o dużym natężeniu ruchu, statystycznie zmniejszając ryzyko wypadków w miejscu pracy i zmniejszając koszty utrzymania pojazdów.
Lista kontrolna kupującego w dziale inżynierii: dobór rozmiaru systemu
Inwestycja w automatyczne pakowanie wymaga systematycznej oceny parametrów Twojego zakładu. Wybór niewłaściwej konfiguracji sprzętu prowadzi do mechanicznych wąskich gardeł i nadmiernego zużycia silnika. Zanim poprosisz dostawcę o wycenę, skorzystaj z poniższych kryteriów inżynieryjnych.
Krok 1: Audyt dynamiki obciążenia
Właściwości fizyczne produktu decydują o wymaganiach mechanicznych całej linii. Musisz udokumentować maksymalne, minimalne i średnie wskaźniki masy. Standardowe konfiguracje rolek obsługują do 4000 funtów na paletę. Natomiast ciężkie surowce wymagają niestandardowych, wytrzymałych łańcuchów z silnikami o wysokim momencie obrotowym. Jeśli w Twoim zakładzie przetwarzane są bardzo niestabilne ładunki, owijarka z ramieniem obrotowym, która utrzymuje paletę w miejscu, podczas gdy wózek folii obraca się wokół niej, jest znacznie lepsza od obrotowego stołu obrotowego.
Krok 2: Oblicz rzeczywistą pojemność udarową
Przepustowości nigdy nie należy mierzyć wyłącznie na podstawie średnich dziennych. Szczytowe godziny pracy muszą decydować o wydajności systemu. Oblicz wymaganą liczbę palet na godzinę podczas najbardziej obciążonej zmiany. W szczególności należy określić, ile palet należy ustawić w strefach akumulacji na wejściu i wyjściu. Właściwa akumulacja przy zerowym ciśnieniu zapobiega zatrzymaniu produkcji na wcześniejszym etapie w przypadku opóźnienia wózka widłowego w doku wysyłkowym.
Krok 3: Zmapuj geometrię układu
Liniowa powierzchnia podłogi jest ścisłym ograniczeniem. Zintegrowany system wymaga dedykowanej przestrzeni dla linii zasilającej, strefy aktywnej, linii wyjściowej i obowiązkowych ogrodzeń ochronnych. Jeśli przestrzeń w linii prostej jest ograniczona, inżynierowie mogą zaprojektować moduły transferu pod kątem prostym, aby stworzyć kompaktowe układy. Zawsze upewnij się, że ostateczny projekt uwzględnia zgodne chodniki dla pieszych poza obwodami bezpieczeństwa.
Pozyskanie poparcia interesariuszy dla wydatków kapitałowych
Przejście na w pełni zintegrowaną linię pakującą wymaga dostosowania międzyfunkcyjnego. Mistrz projektu musi dostosować uzasadnienie biznesowe do konkretnych wskaźników wydajności każdego działu.
Podczas prezentacji przed Kierownikiem Magazynu skup się na ciągłości operacyjnej i bezpieczeństwie. Podkreśl, jak automatyzacja ostatniego etapu eliminuje wąskie gardło w zakresie pakowania. Podkreśl, że fizyczne ogrodzenia zabezpieczające obiektywnie zmniejszają liczbę wypadków związanych z wózkami widłowymi.
Zespoły ds. technologii informatycznych są z natury sceptyczne wobec wprowadzania nowego sprzętu sieciowego. Zapewnij ich, że architektura wykorzystuje standardowe protokoły przemysłowe. Zademonstruj, w jaki sposób sprzęt wykorzystuje bezpieczne interfejsy programistyczne do przesyłania danych w czasie rzeczywistym bezpośrednio do centralnej bazy danych bez narażania bezpieczeństwa sieci.
Zainteresowane strony finansowe opierają swoje zezwolenia na empirycznych kalkulacjach zwrotu z inwestycji. Wyjaśnij mechanikę napędzanych wózków do folii wstępnie rozciągniętej, które rozciągają folię do owijania nawet o 300 procent. To drastycznie zmniejsza ilość materiałów eksploatacyjnych zużywanych na jedną paletę. Przedstaw przejrzysty model uwzględniający redukcję pracy w nadgodzinach, niższe koszty folii i mniejsze uszkodzenia produktu. W obiektach o dużym natężeniu ruchu te zintegrowane systemy często charakteryzują się okresem zwrotu inwestycji wynoszącym od 18 do 24 miesięcy.
Wniosek
Połączenie systemu owijania z automatycznymi liniami transportowymi to znacznie więcej niż tylko skręcenie ze sobą dwóch maszyn. Chodzi o zaprojektowanie ujednoliconego, inteligentnego rozwiązania, które aktywnie napędza rozwój operacyjny i bezpieczeństwo obiektu.
Wykorzystując zaawansowane sterowniki logiczne i solidne łańcuchy mechaniczne, obiekty mogą zabezpieczyć swoje działania na przyszłość. Radykalne zmniejszenie zależności od wózków widłowych w połączeniu z precyzyjnie zamkniętymi ładunkami przekształca chaotyczny dok załadunkowy w wysoce usprawnione środowisko przejściowe.
Już dziś oceń swoje obecne procesy pakowania. W przypadku wymagających zastosowań przemysłowych, szczególnie w produkcji papieru i przygotowaniu masy, standardowe wyposażenie nie wystarczy. Zdecydowanie zalecamy konsultację z ekspertami w dziedzinie automatyzacji w celu zaprojektowania niestandardowego układu dostosowanego do konkretnej dynamiki obciążenia. Aby zapoznać się z przenośnikami łańcuchowymi do dużych obciążeń i zaawansowanymi rozwiązaniami do transportu materiałów zaprojektowanymi z myślą o wymagających środowiskach, odwiedź stronę Leizhan Paper Tech , aby znaleźć dokładne specyfikacje spełniające wymagania Twojego zakładu.
Często zadawane pytania
Czy mogę dodać przenośnik do mojej istniejącej ręcznej owijarki palet?
Chociaż modernizacja niektórych samodzielnych owijarek jest technicznie możliwa, rzadko jest to opłacalne. Modernizacja wymaga szeroko zakrojonych modyfikacji mechanicznych stołu obrotowego w celu dostosowania go do rolek lub łańcuchów. Co ważniejsze, wymaga całkowitej zmiany oprogramowania maszyny. Aby zarządzać złożonymi sygnałami uzgadniania wymaganymi do automatycznego sekwencjonowania podawania, należy wymienić dotychczasowy sterownik. Zakup specjalnie zaprojektowanego systemu inline zapewnia znacznie wyższy zwrot z inwestycji i większą niezawodność mechaniczną.
W jaki sposób system obsługuje palety o różnych wysokościach i rozmiarach?
Nowoczesne zintegrowane systemy są zaprojektowane tak, aby dynamicznie przetwarzać mieszane zapasy bez interwencji człowieka. Gdy paleta wchodzi do strefy, seria ultradźwiękowych fotokomórek skanuje ładunek. Czujniki te wykrywają dokładną wysokość i krawędź natarcia palety. Jednostka centralna wykorzystuje te dane wymiarowe do automatycznego dostosowania prędkości obrotowej, naprężenia folii i ograniczeń ruchu wózka w pionie, zapewniając optymalną siłę trzymania dla każdego unikalnego ładunku.
Co się stanie, jeśli przenośnik wyjściowy zostanie całkowicie zapełniony?
Przemysłowe sieci tranzytowe wykorzystują strukturę logiczną znaną jako akumulacja przy zerowym ciśnieniu. Linia odprowadzająca jest podzielona na odrębne strefy, z których każda jest monitorowana za pomocą czujników. Centralny sterownik w sposób ciągły śledzi zajętość stref. Jeżeli ostateczna strefa postojowa zapełni się, system zarejestruje zablokowany sygnał. Sterownik kaskadowo przekazuje polecenie pauzy w górę strumienia, utrzymując owiniętą paletę bezpiecznie na miejscu do czasu zwolnienia wyjścia, po czym przepływ zostaje automatycznie wznowiony.
Jaka jest standardowa wysokość systemu przenośników do owijania palet?
Standardowa wysokość górnej części rolki w przypadku większości przemysłowych linii pakujących wynosi zazwyczaj od 18 do 20 cali nad podłogą. Wysokość ta idealnie odpowiada standardowym widłom wózków widłowych i pojazdom kierowanym automatycznie, umożliwiając płynny załadunek i rozładunek. Jednakże łańcuchy kablowe o dużej wytrzymałości lub konfiguracje niestandardowe można zaprojektować tak, aby miały niższy lub wyższy profil, w zależności od konkretnego sprzętu do transportu materiałów używanego w Twoim zakładzie.
Jak obliczyć ROI zintegrowanej linii owijającej?
Obliczanie zwrotu z inwestycji wymaga uwzględnienia czterech głównych zmiennych: oszczędności pracy, redukcji folii, ograniczenia uszkodzeń i wzrostu wydajności. Najpierw określ ilościowo stawki godzinowe operatorów wózków widłowych przeniesionych z ręcznego pakowania. Po drugie, oblicz oszczędności folii generowane przez napędzane wózki wstępnego rozciągania. Po trzecie, oszacuj redukcję obciążeń zwrotnych za szkody w transporcie dzięki konsekwentnemu zabezpieczaniu ładunku. Na koniec należy uwzględnić zwiększone przychody wynikające z wyeliminowania wąskiego gardła w zakresie opakowań. W przypadku większości obiektów o dużym wolumenie pełny zwrot kosztów następuje w ciągu 18–24 miesięcy.
Czy zintegrowany system wymaga wyspecjalizowanego personelu konserwacyjnego?
Zintegrowany system wymaga dwóch odrębnych poziomów konserwacji. Elementy fizyczne, takie jak smarowanie łożysk i kontrola pasków napędowych, podlegają standardowej mechanicznej konserwacji zapobiegawczej. Jednak warstwa automatyzacji wymaga specjalistycznej wiedzy. Rozwiązywanie problemów z ustawieniem czujników lub diagnozowanie usterek w komunikacji sieciowej wymaga technika biegłego w obsłudze przemysłowych sterowników logicznych. Obiekty powinny zapewnić, że ich personel konserwacyjny przejdzie specjalne szkolenie w zakresie interfejsu sprzętu.
W jaki sposób integracja oprogramowania pozwala zaoszczędzić pieniądze placówki?
Podłączenie maszyn pakujących bezpośrednio do oprogramowania magazynowego eliminuje ukryte koszty ręcznej obsługi danych. Skanery wbudowane i automatyczne wagi rejestrują dane podczas owijania palety, eliminując czas pracy poświęcany na ręczne skanowanie ładunków. Co więcej, eliminuje ludzkie błędy w transkrypcji, które są główną przyczyną utraty zapasów i niedokładnych manifestów wysyłkowych. Zapewniając automatyczne przesyłanie dokładnych ciężarów, firmy unikają kosztownych opłat zwrotnych za fracht.


