Сіздің мекемеңізде соңғы орау сатысында кедергі бар ма? Көптеген заманауи өндіріс орындарында жоғары ағынды өндіріс тауарларды жүк тиеу станциясына жеткенде ғана қабырғаға соғылатын жылдамдықпен жұмыс істейді. Қолмен өңдеу өткізу қабілеттілігін баяулатады, еңбек шығындарын арттырады және тар кеңістіктерде шарлау жүк көтергіштердің шамадан тыс қозғалысына байланысты маңызды қауіпсіздік қауіптерін тудырады.
Автоматтандырылған Паллет орау жүйесі дәл осы мәселені шешеді. Ол бір-бірінен ажыратылған, қолмен орындалатын процесті үздіксіз, қолсыз жұмыс істеуге айналдырады. Жетілдірілген орау машиналарын материалды өңдеу белдіктерімен немесе шынжырлармен тікелей байланыстыра отырып, мекеме менеджерлері бұрын-соңды болмаған операциялық өтімділікке қол жеткізе алады.
Осы жан-жақты инженерлік нұсқаулықта біз осы машиналар арасындағы физикалық және цифрлық ауысуды зерттейміз. Біз әртүрлі жүк салмақтарына бейімделген арнайы транзиттік конфигурацияларды қарастырамыз, нақты өндірістік қолданбаларды зерттейміз және қаптаманың архитектурасын сәтті жаңартуға көмектесу үшін стратегиялық сатып алушыны тексеру тізімін ұсынамыз.
Нысандарды жаңартуға арналған негізгі ұсыныстар
- Үздіксіз автоматтандыру: автоматтандырылған орау машиналарын транзиттік белдіктермен байланыстыру жүкті қолмен орналастыруды болдырмайды, жөнелту алдында үздіксіз ағынды орнатады.
- Smart Communication: Бағдарламаланатын контроллерлер мен қойма бағдарламалық құралы орталық жүйке жүйесі ретінде жұмыс істейді. Олар нақты уақытта түгендеу деректерін қадағалау кезінде тамаша синхрондауды қамтамасыз етеді.
- Қауіпсіздік пен нәтиженің жоғарылауы: Қолмен араласуды жою жаяу жүргіншілер аймақтарындағы жүк көтергіштердің қозғалысын күрт азайтады. Бұл жалпы өнімділікті объективті түрде арттырады және жұмыс орнындағы жазатайым оқиғаларды азайтады.
- Теңшелетін конфигурациялар: Нысан роликті, тізбекті немесе модульдік пластик белдіктерді пайдаланса да, жүйе архитектурасы нақты жүктеме өлшемдері мен қатаң қоршаған орта талаптарын қанағаттандыру үшін құрастырылуы мүмкін.
Ағымдағы Industry Dynamics Driving Automation
Механикалық ерекшеліктерге кіріспес бұрын, заманауи логистикалық орталықтардың неліктен дербес жабдықтан тез бас тартатынын түсіну өте маңызды. Жеткізу тізбегінің соңғы талдаулары Индустрия 4.0 стандарттарына жаппай ауысуды көрсетеді. Созылмалы жұмыс күшінің тапшылығы қолмен орау желілерін үш ауысымда дәйекті түрде қамтамасыз етуді мүмкін емес етті. Сонымен қатар, ірі бөлшек саудагерлер мен жаһандық дистрибьюторлар жеткізілім тізбегін қатаң, қатесіз қадағалауды талап етеді.
Осы талаптарды қанағаттандыру үшін қондырғылар оқшауланған жұмыс станцияларынан алыстайды. Заманауи тәсіл орау аймағын стратегиялық деректер түйіні ретінде қарастырады. Заманауи біріктірілген желілер нақты уақыт режимінде пленка кернеуін, мотор денсаулығын және өткізу қабілетін талдауды бақылау үшін өнеркәсіптік Интернет заттар сенсорларын пайдаланады. Бұл өзара байланысты экожүйе болжамды техникалық қызмет көрсетуді жеңілдетеді, бұл өндірістің ең жоғары сағаттарында шамалы механикалық тозу желдің апатты істен шығуына жол бермеуін қамтамасыз етеді.
Механика туралы түсінік: Өткізу, орау және шығу
Автоматтандырылған қаптаманың операциялық әсерін бағалау үшін инженер алдымен интеграцияның физикалық механикасын визуализациялауы керек. Толық автоматтандырылған орнату ешқашан оқшау жұмыс істемейді. Керісінше, ол дәл сенсорлық логикамен басқарылатын механикалық тапсырудың жоғары синхрондалған тізбегіне сүйенеді.
Дәлдік беру процесі
Біріктіру жүктелген паллет беру транзиттік сызығымен белсенді орау аймағына қарай жылжыған сәттен басталады. Фотоэлектрлік сенсорлар мен жақындық қосқыштарының күрделі желісі бұл қозғалысты мұқият бақылайды. Паллет бастапқы фото-көз сенсорының сәулесін бұзған кезде, басқару механизмі оның нақты орнын тіркейді.
Бірден сигнал қозғалтқыштарды ақырын баяулату және кідірту үшін айнымалы жиілікті жетекке жіберіледі. Бұл дәл, жастықты аялдама ауыр жүктердің ауысуын болдырмайды. Ол машинаға кірмес бұрын паллеттің тамаша реттелгенін қамтамасыз етеді.
Белсенді орау циклі
Жүйе кіру үшін паллетті тазалағаннан кейін ішкі жетек тетіктері іске қосылады. Олар айналмалы табақтың ішінде немесе жоғары жылдамдықты айналмалы тұтқаның астында орналасқан. Олар жүкті машинаның дәл ортасына тартады. Орталықтандыру жоғары жылдамдықты айналу кезінде жүктің құрылымдық тұтастығын сақтаудың абсолютті қажеттілігі болып табылады.
Созылу кезеңінде моторлы арба алдын ала созылған пластик пленканы таратады. Құрылғы пленканы паллеттелген тауарлардың айналасына сенімді түрде жағып, оны ағаш негізге түсіреді. Пленканы төменгі құрылымның айналасына мықтап орау арқылы жүйе жүктемені оның іргетасына тиімді түрде бекітеді. Бұл ұзақ транзит кезінде кез келген бүйірлік ығысуды болдырмайды.
Автоматтандырылған шығу стратегиясы
Бағдарламаланған орау циклін аяқтағаннан кейін жабдық шығу стратегиясын үздіксіз бастайды. Автоматтандырылған кесу механизмі созылған пленканы кесіп тастайды. Сонымен қатар, механикалық щетка немесе пневматикалық сыпырғыш желде ыдырап кетпес үшін пленка құйрығын жүкке қарсы бекітеді.
Осы құйрықты сүртуден кейін шығыс жетегі іске қосылады. Оралған паллет аймақтан біркелкі шығып, орналастыру аймағына қарай жылжиды. Бұл лезде тазарту цикл уақытының бір секундын босқа өткізбей машинаны келесі кіріс жүктемесіне дайындайды.
Операцияның артындағы ми: цифрлық синхрондау
Ауыр болат жақтаулар мен орауыш қолдар физикалық көтеруді орындағанымен, автоматтандыру технологиясы бұл физикалық байланысты мүмкін етеді. Автоматтандырылған орау қондырғысының механикалық сенімділігі толығымен оның сандық архитектурасына байланысты.
Бағдарламаланатын логикалық контроллерлердің рөлі
Өнеркәсіптік компьютер транзиттік желілердің де, орау бөлігінің де дәл уақытын, жұмыс жылдамдығын және қауіпсіздік протоколдарын белгілейді. Түймелерді басу үшін еден жұмысшыларына сенудің орнына PLC басқару жүйесі жақындық сенсорларынан, салмақ таразыларынан және мотор жетектерінен кірістерді миллисекундтарда өңдейді.
Ең бастысы, бұл логикалық құрылым соқтығысты болдырмауды басқарады. Ол алдыңғысы беру сенсорын толығымен тазаламай тұрып, беру желісі ешқашан белсенді аймаққа жаңа паллет итермейтініне кепілдік береді. Бұған қоса, егер жаяу жүргінші қауіпсіздік жарық пердесін бұзса, жүйе барлық байланыстырылған техникада шұғыл тоқтатуды дереу іске қосады.
Тауарлық-материалдық қорларды басқаруды синхрондау
Қойманы басқару жүйесі тауарлық-материалдық қорлардың нысанға кіруін, өтуін және шығуын бақылайды. Терең орнату WMS интеграциясы стандартты транзиттік станцияны маңызды деректерді жинау хабына айналдырады. Орау жабдығымен
Қосылғаннан кейін архитектура кірістірілген штрих-код сканерлерін немесе радиожиілік идентификаторын оқу құралдарын пайдаланады. Бұл құрылғылар паллет сызық бойымен қозғалған кезде оны анықтайды. Кірістірілген таразылар пленканы жағуға дейінгі және кейінгі нақты салмақтарды алады. Содан кейін жүйе бұл деректерді жергілікті желі протоколдары арқылы тікелей орталық дерекқорға жібереді. Тиісінше, түгендеу жазбалары нақты уақыт режимінде деректерді қолмен енгізуді толығымен айналып өтіп, дәл жеткізу салмақтарымен жаңартылады.
Өнеркәсіптік орталарға арналған негізгі транзиттік конфигурациялар
Дұрыс физикалық таңдау Конвейер қаптаманың өзін таңдау сияқты маңызды. Идеал конфигурация негізінен пайдаланылатын паллет түріне, өнімнің жиынтық салмағына және зауыттың ерекше экологиялық жағдайларына байланысты.
Тізбекпен басқарылатын тірі роликті жүйелер
Бұл конфигурациялар стандартты қойма операциялары үшін ең кең таралған таңдау болып табылады. Олар өте үнемді және тегіс түбі бар ағаш немесе пластик паллет үшін арнайы әзірленген. Болат цилиндрлермен қамтамасыз етілген үздіксіз бетінің ауданы тұрақты жүктемелер үшін тегіс, дірілсіз өтуді қамтамасыз етеді. Дегенмен, инженерлер әдетте оларды астыңғы тақтайшалары жоқ паллеттер немесе өте тұрақты емес ізі бар паллеттерге ұсынбайды, өйткені сынған ағаш айналмалы механизмдерді оңай кептелуі мүмкін.
Ауыр жүкті тізбекті транзиттік жүйелер
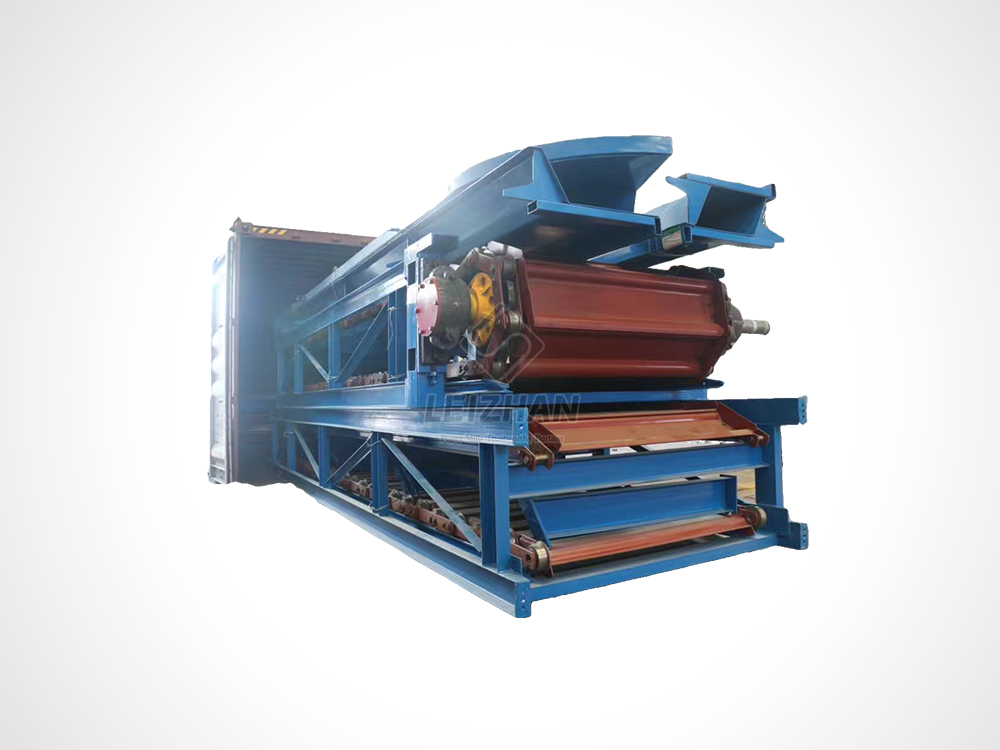
Қағаз целлюлоза қорын дайындау немесе шикізатты өңдеу сияқты талап етілетін қолданбалар үшін тізбекке негізделген жүйелер сөзсіз салалық стандарт болып табылады. Стандартты роликтер үлкен өнеркәсіптік салмақ астында жай ғана ұсақтайды. Оның орнына қондырғылар BFW сериялы тізбекті конвейерлер сияқты ауыр салмақты конструкциялардан кейін үлгіленген сенімді жабдықты орналастырады.
Бұл мамандандырылған қондырғылар үлкен жүктерді алға сүйреп апару үшін ауыр болат шынжырларды және тесілген тақталарды пайдаланады. Төтенше орталарға арналған, олар 1200-ден 2600 миллиметрге дейінгі пластина ені бар. Олар сағатына 315 текше метрге дейінгі орасан зор тасымалдауға қабілетті. Қуаты 5,5-тен 55 киловаттқа дейінгі қуатты қозғалтқыштармен басқарылатын бұл тізбекті жүйелер стандартты қойма жабдығын бұзатын тұрақты емес түптер мен көп тонналық қағаз орамдарын ыңғайлы тасымалдайды.
Модульдік пластик белбеу конфигурациялары
Кейбір өндірістер арнайы гигиеналық шектеулермен жұмыс істейді. Модульдік пластмасса белбеу жүйелері қатаң жуу ортасын қажет ететін тамақ және сусындар кәсіпорындарында жиі қолданылады. Бұл белдіктер химиялық коррозияға белсенді түрде қарсы тұратын оңай тазартылатын бетті қамтамасыз етеді. Олар тот баспайтын болаттан жасалған орау қондырғыларымен үздіксіз байланысып, өткізу қабілетін төмендетпей, бүкіл желінің нормативтік санитарлық стандарттарға сай болуын қамтамасыз етеді.
Негізгі салыстыру: Оқшау және біріктірілген жүйелер
Жабдықты жаңартуды бағалайтын сатып алу топтары үшін автоматтандырудың дұрыс деңгейін таңдау өте маңызды. Бұл шешімді нақтылау үшін біз қолмен жұмыс істейтін автономды қондырғылар мен толығымен біріктірілген сызықтар арасындағы түбегейлі айырмашылықтарды атап өттік.
| Ерекше |
айналмалы табақ орауыштары |
біріктірілген конвейерлік орауыш желілері |
| Өткізу қабілеті |
Төменнен орташаға дейін сағатына 20 паллетке дейін |
Сағатына 100+ паллетке дейін жоғары |
| Жұмыс күшіне қойылатын талаптар |
Әрбір жүк үшін жоғары жүк көтергіш операторы қажет |
Өндірістен нөлдік толық автоматтандырылған ағын |
| Нысанның ізі |
Ең аз орын қажет |
Беру және беру аймақтары үшін сызықтық кеңістік қажет |
| Деректер жинау |
Адам қателігіне бейім қолмен енгізу |
Автоматтандырылған кірістірілген өлшеу және штрих-кодты сканерлеу |
| Оңтайлы қолданба |
Шағын қоймалар, маусымдық кәсіпорындар |
24/7 өндіріс, ауыр өнеркәсіп, электронды коммерция |
Жабдықтың жалпы тиімділігін арттыру
Орау машиналарын транзиттік белдіктермен қосу айтарлықтай күрделі шығындарды білдіреді. Зауыт басшылары бұл инвестицияны нысанның жалпы жабдық тиімділігіне өлшенетін әсерді түсіну арқылы негіздеуі керек.
Көптеген өндірістік кәсіпорындарда соңғы орау кезеңі ең шектеулі сегмент болып табылады. Жоғары ағынды машиналар тауарларды тез шығаруы мүмкін, бірақ паллеттерді қолмен жылжыту қажет болса, міндетті түрде артта қалу пайда болады. Бұл жүйелерді байланыстыру орау процесінің алдыңғы қатардағы өндіріспен қатар жүруін қамтамасыз етеді. Үздіксіз ағын жасау арқылы нысандар кезеңдік кезектерді жояды және олардың жалпы күнделікті өнімін барынша арттырады.
Сонымен қатар, автоматтандыру Жолдың соңы жүк көтергіштің жүру уақытын айтарлықтай қысқартады. Дәстүрлі орнатулар оператордан паллетті орауышқа апарып, циклдің аяқталуын күте тұруды, содан кейін оны докқа тасымалдауды талап етеді. Біріктірілген транзиттік желілер палетті тікелей өндіріс аймағынан жылжытады. Бұл ауыр машиналарды жаяу жүргіншілер көп жүретін аймақтардан аулақ ұстайды, жұмыс орнындағы жазатайым оқиғалардың қаупін статистикалық түрде төмендетеді және көлік құралдарына техникалық қызмет көрсету шығындарын азайтады.
Инженерлік сатып алушының бақылау тізімі: жүйенің өлшемі
Автоматтандырылған қаптамаға инвестиция салу сіздің мекеме параметрлерін жүйелі түрде бағалауды талап етеді. Жабдықтың дұрыс емес конфигурациясын таңдау механикалық кедергілерге және қозғалтқыштың шамадан тыс тозуына әкеледі. Жеткізуші баға ұсыныстарын сұрамас бұрын келесі инженерлік критерийлерді пайдаланыңыз.
1-қадам: Жүктеме динамикасын тексеру
Өнімнің физикалық сипаттамалары бүкіл желінің механикалық талаптарын белгілейді. Ең көп, ең аз және орташа салмақ көрсеткіштерін құжаттауыңыз керек. Стандартты ролик конфигурациялары паллет үшін 4000 фунтқа дейін жұмыс істейді. Керісінше, ауыр шикізат жоғары айналу моменті қозғалтқыштары бар арнайы ауыр тізбектерді қажет етеді. Егер сіздің құрылғыңыз өте тұрақсыз жүктерді өңдейтін болса, пленка арбасының айналасында айналу кезінде паллеттің қозғалмайтындығын сақтайтын айналмалы тұтқаны орауыш айналдыратын айналмалы табаққа қарағанда әлдеқайда жоғары.
2-қадам: Шынайы кернеу қуатын есептеңіз
Өтімділік ешқашан тек күнделікті орташа көрсеткіштермен өлшенбеуі керек. Ең жоғары жұмыс уақыты жүйенің сыйымдылығына байланысты болуы керек. Ең қарқынды ауысым кезінде сағатына қажетті паллеттерді есептеңіз. Атап айтқанда, беру және беру жинақтау аймақтарында қанша паллет қою керектігін анықтаңыз. Нөлдік қысымның дұрыс жинақталуы жүк тиегіш жүк тиегіш докқа кешігіп қалса, жоғарыдағы өндірістің тоқтап қалуына жол бермейді.
3-қадам: Макет геометриясын картаға түсіру
Сызықтық еден кеңістігі қатаң шектеу болып табылады. Біріктірілген жүйе беру сызығы, белсенді аймақ, шығыс сызығы және міндетті қауіпсіздік қоршауы үшін арнайы орын қажет. Егер түзу сызықты кеңістік шектеулі болса, инженерлер ықшам орналасуларды жасау үшін тік бұрышты тасымалдау модульдерін жобалай алады. Әрқашан соңғы дизайн қауіпсіздік периметрлерінен тыс жаяу жүргіншілер жолына сәйкес келетініне көз жеткізіңіз.
Күрделі шығындар үшін мүдделі тараптарды сатып алу
Толығымен біріктірілген орау сызығына көшу кросс-функционалды теңестіруді қажет етеді. Жоба чемпионы әрбір бөлімнің нақты өнімділік көрсеткіштерін шешу үшін бизнес жағдайын бейімдеу керек.
Қойма менеджеріне таныстыру кезінде жұмыстың үздіксіздігі мен қауіпсіздігіне назар аударыңыз. Соңғы қадамды автоматтандыру орауыштың тығырықтан шығуын қалай жоятынын атап көрсетіңіз. Физикалық қауіпсіздік қоршаулары жүк көтергішпен байланысты оқиғаларды объективті түрде азайтатынын атап өтіңіз.
Ақпараттық технологиялар командалары жаңа желілік жабдықты енгізуге күмәнмен қарайды. Архитектура стандартты өнеркәсіптік хаттамаларды қолданатынына сендіріңіз. Жабдықтың нақты уақыттағы деректерді желі қауіпсіздігіне нұқсан келтірместен тікелей орталық дерекқорға жіберу үшін қауіпсіз бағдарламалау интерфейстерін қалай пайдаланатынын көрсетіңіз.
Қаржылық мүдделі тараптар өздерінің мақұлдауларын инвестициялық есептер бойынша эмпирикалық кірістілікке негіздейді. Қаптама пленкасын 300 пайызға дейін созатын қуатты алдын ала созылатын пленкалы арбалардың механикасын түсіндіріңіз. Бұл паллет үшін пайдаланылатын шығын материалдарының көлемін күрт азайтады. Үстеме жұмыс уақытын қысқартуға, фильм құнын төмендетуге және өнімнің зақымдалуын азайтуға әсер ететін нақты үлгіні ұсыныңыз. Жоғары көлемді нысандарда бұл біріктірілген жүйелер 18-ден 24 айға дейінгі өтелу мерзімін жиі көрсетеді.
Қорытынды
Орау жүйесін автоматтандырылған транзиттік желілермен байланыстыру екі машинаны біріктіруден әлдеқайда көп. Бұл операциялық өсуді және нысан қауіпсіздігін белсенді түрде басқаратын біртұтас, интеллектуалды шешімді жасау туралы.
Күрделі логикалық контроллерлер мен сенімді механикалық тізбектерді қолдана отырып, қондырғылар болашақта өз жұмысын дәлелдей алады. Жүк көтергіштерге тәуелділіктің күрт төмендеуі, нақты қамтылған жүктемелермен біріктірілген, хаотикалық жүк тиеу қондырғысын өте жеңілдетілген орналастыру ортасына айналдырады.
Ағымдағы орау процестерін бүгін бағалаңыз. Өнеркәсіптік қосымшалар үшін, әсіресе қағаз жасау мен қорды дайындауда стандартты жабдық жеткіліксіз. Арнайы жүктеме динамикасына бейімделген реттелетін орналасуды жобалау үшін автоматтандыру мамандарымен кеңесуді ұсынамыз. Ауыр жүкті тізбекті конвейерлер мен күрделі орталарға арналған материалды өңдеудің озық шешімдерін зерттеу үшін мына сайтқа кіріңіз. Leizhan Paper Tech . Сіздің нысаныңыздың талаптарына сәйкес келетін нақты сипаттамаларды табу үшін
Жиі қойылатын сұрақтар
Қолдан жасалған паллет орауышыма конвейерді қосуға болады ма?
Кейбір автономды қаптамаларды қайта жаңарту техникалық мүмкін болғанымен, бұл сирек үнемді. Қайта жабдықтау роликтерді немесе шынжырларды орналастыру үшін айналмалы табақтың ауқымды механикалық модификацияларын қажет етеді. Ең бастысы, ол машинаның бағдарламалық жасақтамасын толық жөндеуді талап етеді. Автоматтандырылған енгізу реттілігі үшін қажетті күрделі қол алысу сигналдарын басқару үшін ескі контроллерді ауыстыру қажет. Арнайы құрастырылған кірістірілген жүйені сатып алу инвестициядан әлдеқайда жоғары табыстылық пен механикалық сенімділікті арттырады.
Жүйе әртүрлі биіктіктегі және өлшемдегі паллеттерді қалай өңдейді?
Заманауи интеграцияланған жүйелер адамның араласуынсыз аралас қорларды динамикалық өңдеуге арналған. Паллет аймаққа кірген кезде, ультрадыбыстық фотокөздер сериясы жүктемені сканерлейді. Бұл сенсорлар паллеттің дәл биіктігін және алдыңғы жиегін анықтайды. Орталық өңдеу блогы бұл өлшемдік деректерді айналу жылдамдығын, пленканың тартылуын және арбаның тік жүру шектерін автоматты түрде реттеу үшін пайдаланады, бұл әрбір бірегей жүк үшін оңтайлы ұстау күшін қамтамасыз етеді.
Шығару конвейері толығымен толып қалса не болады?
Өнеркәсіптік транзиттік желілер нөлдік қысымды жинақтау деп аталатын логикалық құрылымды пайдаланады. Шығару сызығы әртүрлі аймақтарға бөлінген, олардың әрқайсысы сенсорлармен бақыланады. Орталық контроллер аймақтың толтырылуын үздіксіз бақылайды. Егер соңғы кезеңдік аймақ толып кетсе, жүйе блокталған сигналды тіркейді. Контроллер кідірту пәрменін ағынмен жоғары қарай каскадтайды, оралған паллет шығу тазаланғанша қауіпсіз орнында ұстайды, сол кезде ағын автоматты түрде қайта басталады.
Паллет орауыш конвейер жүйесінің стандартты биіктігі қандай?
Көптеген өнеркәсіптік орау желілері үшін роликтің стандартты биіктігі әдетте еденнен 18-ден 20 дюймге дейін болады. Бұл биіктік стандартты жүк көтергіш шанышқыларымен және автоматтандырылған басқарылатын көліктермен тамаша үйлеседі, бұл біркелкі тиеу мен түсіруге мүмкіндік береді. Дегенмен, ауыр салмақты сүйреу тізбектерін немесе реттелетін орнатуларды мекемеңізде қолданылатын арнайы материалды өңдеу жабдығына байланысты төмен немесе жоғары профильдер үшін жасауға болады.
Біріктірілген орау сызығының ROI-ін қалай есептеуге болады?
Инвестициялардың қайтарымдылығын есептеу төрт негізгі айнымалы факторингті қажет етеді: еңбекті үнемдеу, пленканы азайту, зақымдануды азайту және өткізу қабілеттілігін арттыру. Біріншіден, қолмен ораудан қайта бөлінген жүк көтергіш операторларының сағаттық жалақысын анықтаңыз. Екіншіден, электрмен жұмыс істейтін алдын ала созылатын арбалар арқылы жасалған пленка үнемдеуді есептеңіз. Үшіншіден, жүкті тұрақты ұстауға байланысты жүк тасымалына келтірілген залалдың өтемақыларының азаюын бағалаңыз. Соңында, ораудағы тар саңылауларды жоюдан түсетін кірісті арттыру факторы. Көп көлемдегі нысандардың көпшілігі 18-24 ай ішінде толық өтелетін болады.
Біріктірілген жүйе мамандандырылған техникалық қызмет көрсету персоналын қажет ете ме?
Біріктірілген жүйе техникалық қызмет көрсетудің екі түрлі деңгейін талап етеді. Майлау мойынтіректері және жетекші белдіктерді тексеру сияқты физикалық компоненттер стандартты механикалық профилактикалық қызмет көрсетуге жатады. Дегенмен, автоматтандыру деңгейі арнайы білімді қажет етеді. Сенсорды туралау мәселелерін шешу немесе желілік байланыс ақауларын диагностикалау үшін өнеркәсіптік логикалық контроллерлерді меңгерген техник қажет. Нысандар техникалық қызмет көрсету персоналының жабдық интерфейсі бойынша арнайы дайындықтан өтуін қамтамасыз етуі керек.
Бағдарламалық құралды біріктіру мекеменің ақшасын қалай үнемдейді?
Орауыш техникаңызды қойма бағдарламалық құралына тікелей қосу деректерді қолмен өңдеудің жасырын шығындарын болдырмайды. Кірістірілген сканерлер мен автоматтандырылған салмақ таразылары паллет оралған кезде деректерді түсіріп, жүктерді қолмен сканерлеуге кететін жұмыс уақытын жояды. Сонымен қатар, ол жоғалған түгендеу мен дұрыс емес жеткізу манифестінің негізгі себебі болып табылатын адамның транскрипция қателерін жояды. Нақты салмақтардың автоматты түрде берілуін қамтамасыз ету арқылы компаниялар қымбат жүктерді қайтарудан аулақ болады.


