Szűk keresztmetszetek vannak a létesítményben az utolsó csomagolási lépésnél? Számos modern gyártóüzemben az upstream termelés nyaktörő sebességgel működik, és csak akkor ütközik falba, amikor az áruk a kikötőbe érnek. A kézi kezelés eredendően lelassítja az áteresztőképességet, növeli a munkaerőköltségeket, és jelentős biztonsági kockázatokat jelent a szűk helyeken közlekedő túlzott targoncaforgalom miatt.
Egy automatizált A Pallet Wrapper System pontosan ezt a problémát oldja meg. Egy szétválasztott, kézi folyamatot folyamatos, kihangosított működéssé alakít át. A fejlett csomagológépek anyagmozgató hevederekkel vagy láncokkal való közvetlen összekapcsolásával a létesítményvezetők soha nem látott működési gördülékenységet érhetnek el.
Ebben az átfogó mérnöki útmutatóban megvizsgáljuk a gépek közötti fizikai és digitális átadást. Elmerülünk a különböző rakománysúlyokhoz szabott szállítási konfigurációkban, megvizsgáljuk a valós ipari alkalmazásokat, és stratégiai vevői ellenőrzőlistát adunk, amely segít a csomagolási architektúra sikeres frissítésében.
Létesítmény-bővítés kulcsfontosságú ajánlatai
- Zökkenőmentes automatizálás: Az automatizált csomagológépek és a szállítószalagok összekapcsolása kiküszöböli a rakomány kézi szakaszolását, megszakítás nélküli áramlást biztosítva közvetlenül a szállítás előtt.
- Intelligens kommunikáció: Programozható vezérlők és raktári szoftverek központi idegrendszerként működnek. Tökéletes szinkronizálást biztosítanak, miközben valós időben követik a készletadatokat.
- Fokozott biztonság és teljesítmény: A kézi beavatkozás megszüntetése drasztikusan csökkenti a targonca forgalmat a gyalogos zónákban. Ez objektív módon növeli az általános teljesítményt és csökkenti a munkahelyi balesetek számát.
- Testreszabható konfigurációk: Függetlenül attól, hogy egy létesítmény görgős, láncos vagy moduláris műanyag hevedereket használ, a rendszer architektúrája úgy tervezhető, hogy megfeleljen az adott terhelési méreteknek és a szigorú környezeti követelményeknek.
Jelenlegi iparági dinamikus vezetési automatizálás
Mielőtt belemerülnénk a mechanikai sajátosságokba, döntő fontosságú annak megértése, hogy a modern logisztikai központok miért hagyják el gyorsan az önálló berendezéseket. A legújabb ellátási lánc elemzések jelentős elmozdulást jeleznek az Ipar 4.0 szabványok felé. A krónikus munkaerőhiány szinte lehetetlenné tette a kézi csomagolósorok folyamatos, három műszakban történő alkalmazását. Ezenkívül a nagy kereskedők és a globális forgalmazók szigorú, hibamentes ellátási lánc követhetőséget követelnek.
Ezen igények kielégítése érdekében a létesítmények eltávolodnak az elszigetelt munkaállomásoktól. A kortárs megközelítés a csomagolási zónát stratégiai adatcsomópontként kezeli. A modern integrált vonalak ipari Internet of Things szenzorokat használnak a filmfeszültség, a motor állapotának és az áteresztőképesség elemzésének valós időben történő figyelésére. Ez az összekapcsolt ökoszisztéma megkönnyíti az előrejelző karbantartást, biztosítva, hogy a kisebb mechanikai kopás ne fajuljon katasztrofális vonalhibává a termelési csúcsidőszakban.
A mechanika megértése: az átadás, a tördelés és a kilépés
Az automatizált csomagolás működési hatásának értékeléséhez a mérnöknek először vizualizálnia kell az integráció fizikai mechanikáját. A teljesen automatizált beállítás soha nem működik elszigetelten. Inkább a mechanikus átadások erősen szinkronizált sorozatára támaszkodik, amelyet precíz érzékelőlogika szabályoz.
A precíziós átadási folyamat
Az integráció abban a pillanatban kezdődik, amikor egy megrakott raklap lefelé halad a bemeneti szállítási vonalon az aktív tekercselési zóna felé. A fotoelektromos érzékelők és közelségkapcsolók kifinomult hálózata szorosan figyelemmel kíséri ezt a mozgást. Amikor a raklap megtöri az elsődleges fotoszem-érzékelő sugarát, a vezérlőmechanizmus rögzíti a pontos helyzetét.
Azonnal egy jel továbbítja a frekvenciaváltót, hogy finoman lelassítsa és leállítsa a motorokat. Ez a precíz, párnázott ütköző megakadályozza a rendkívül nehéz rakományok elmozdulását. Biztosítja, hogy a raklap tökéletesen fel legyen állítva a gépbe való belépés előtt.
Az aktív csomagolóciklus
Amint a rendszer kiüríti a raklapot a belépéshez, a belső meghajtó mechanizmusok aktiválódnak. Ezek vagy egy forgó forgótányérban, vagy egy nagy sebességű forgókar alatt helyezkednek el. Pontosan a gép közepébe húzzák a terhet. A központosítás feltétlenül szükséges a terhelés szerkezeti integritásának megőrzéséhez nagy sebességű forgás közben.
A nyújtási fázis során a motoros kocsi előre kinyújtott műanyag fóliát adagol. A gép biztonságosan felviszi a fóliát a raklapos áru köré, lenyomva azt a fa alapra. A fólia szorosan az alsó szerkezet köré tekerve a rendszer hatékonyan rögzíti a terhelést az alapjához. Ez megakadályozza az oldalirányú elmozdulást a hosszú távú szállítás során.
Az automatizált kilépési stratégia
A programozott tekercselési ciklus befejeztével a berendezés zökkenőmentesen elindítja a kilépési stratégiát. Egy automatizált vágómechanizmus levágja a sztreccs fóliát. Ezzel egyidejűleg egy mechanikus kefe vagy pneumatikus ablaktörlő rögzíti a fólia farkát a teher ellen, hogy megakadályozza a szélben való kibomlást.
Ezt a faroktörlést követően a kimeneti meghajtó aktiválódik. A becsomagolt raklap simán kilép a zónából, és a megállóhely felé halad. Ez az azonnali távolság egyetlen másodperc elvesztegetett ciklusidő nélkül készíti fel a gépet a következő bejövő rakományra.
Az agy a művelet mögött: digitális szinkronizálás
Míg a nehéz acélvázak és a csomagolókarok végzik a fizikai emelést, az automatizálási technológia lehetővé teszi ezt a fizikai kapcsolatot. Az automatizált csomagolás mechanikai megbízhatósága teljes mértékben a digitális architektúrától függ.
A programozható logikai vezérlők szerepe
Az ipari számítógép diktálja a pontos időzítést, a működési sebességet és a biztonsági protokollokat mind a szállítási vonalak, mind a csomagoló egység számára. Ahelyett, hogy a padlómunkásokra hagyatkozna a gombok megnyomásában, a A PLC vezérlőrendszer csupán ezredmásodpercek alatt dolgozza fel a közelségérzékelőktől, súlymérlegektől és motorhajtásoktól származó bemeneteket.
Lényeges, hogy ez a logikai keret szabályozza az ütközések elkerülését. Biztosítja, hogy a behúzósor soha ne toljon be új raklapot az aktív zónába, mielőtt az előző teljesen kiürítette volna a kimeneti érzékelőt. Ezen túlmenően, ha a biztonsági fényfüggönyt átsérti egy gyalogos, a rendszer azonnal vészleállítást indít az összes kapcsolódó gépen.
Készletkezelés szinkronizálása
A raktárkezelő rendszer nyomon követi a készletek belépését, áthaladását és elhagyását. Létrehozása mély WMS-integráció a szabványos szállítóállomást létfontosságú adatgyűjtési központtá alakítja. A csomagolóberendezésekkel való
A csatlakoztatás után az architektúra beépített vonalkód-leolvasókat vagy rádiófrekvenciás azonosító olvasókat használ. Ezek az eszközök azonosítják a raklapot, amint az a sorban lefelé halad. A beépített mérlegek pontos súlyokat rögzítenek a fólia felhordása előtt és után. A rendszer ezután ezeket az adatokat helyi hálózati protokollokon keresztül közvetlenül a központi adatbázisba küldi. Következésképpen a készletnyilvántartások valós időben frissülnek a pontos szállítási súlyokkal, teljesen megkerülve a kézi adatbevitelt.
Kulcsfontosságú szállítási konfigurációk ipari környezetekhez
A megfelelő fizikai kiválasztása A szállítószalag ugyanolyan fontos, mint magának a csomagolóanyagnak a kiválasztása. Az ideális konfiguráció nagymértékben függ a felhasznált raklapok típusától, a termék össztömegétől és az üzem egyedi környezeti feltételeitől.
Láncvezérelt élő görgős rendszerek
Ezek a konfigurációk a legelterjedtebb választás a szokásos raktári műveletekhez. Rendkívül költséghatékonyak, és kifejezetten lapos fenekű fa vagy műanyag raklapokhoz tervezték. Az acélhengerek által biztosított folyamatos felület egyenletes, rezgésmentes áthaladást biztosít a stabil terhelések mellett. A mérnökök azonban általában nem ajánlják ezeket a raklapokat hiányzó fenéklemezekkel vagy erősen szabálytalan lábnyomokkal, mivel a szilánkos fa könnyen beszoríthatja a forgó mechanizmusokat.
Nagy teherbírású láncos tranzitrendszerek
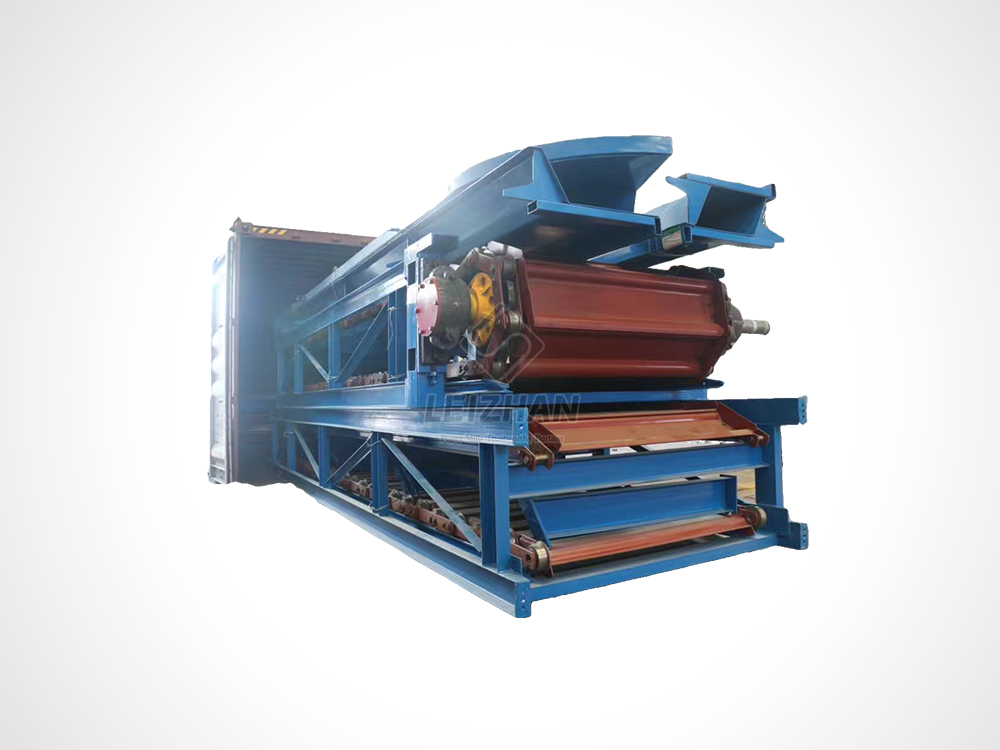
Az olyan igényes alkalmazásoknál, mint a papírpép-előkészítés vagy a nyersanyagkezelés, a láncalapú rendszerek vitathatatlan iparági szabványt jelentenek. A szabványos hengerek egyszerűen összetörnek hatalmas ipari súlyok alatt. Ehelyett a létesítmények olyan robusztus berendezéseket alkalmaznak, amelyeket olyan nagy teherbírású konstrukciók mintájára alakítottak ki, mint például a BFW sorozatú láncos szállítószalagok.
Ezek a speciális egységek nagy teherbírású acélláncokat és lyukasztott lemezeket használnak a hatalmas terhek előrehúzására. Szélsőséges környezetre tervezték, és 1200 és 2600 milliméter közötti lemezszélességgel rendelkeznek. Hatalmas, akár 315 köbméter/óra szállítási kapacitást is képesek kezelni. Az 5,5-től 55 kilowattig terjedő nagy teljesítményű motorokkal meghajtott láncrendszerek kényelmesen szállítják a szabálytalan fenekeket és a többtonnás papírtekercseket, amelyek tönkreteszik a szokásos raktári berendezéseket.
Moduláris műanyag heveder konfigurációk
Egyes iparágak speciális higiéniai megszorítások mellett működnek. A moduláris műanyag övrendszereket gyakran alkalmazzák olyan élelmiszer- és italgyártó létesítményekben, amelyek szigorú mosási környezetet igényelnek. Ezek a szalagok könnyen tisztítható felületet biztosítanak, amely aktívan ellenáll a kémiai korróziónak. Zökkenőmentesen kapcsolódnak a rozsdamentes acél csomagolóegységekhez, biztosítva, hogy a teljes terméksor megfeleljen a szabályozási higiéniai szabványoknak anélkül, hogy az áteresztőképességet feláldozná.
Alapvető összehasonlítás: Önálló vs. integrált rendszerek
A berendezések frissítését értékelő beszerzési csoportok számára kritikus fontosságú a megfelelő automatizálási szint kiválasztása. A döntés tisztázása érdekében felvázoltuk a kézi önálló egységek és a teljesen integrált vonalak közötti éles különbségeket.
| Funkció |
Önálló lemezjátszó-csomagolók, |
integrált szállítószalagos csomagolósorok |
| Átmeneti kapacitás |
Alacsonytól közepesig, akár 20 raklap óránként |
Akár 100+ raklap óránként |
| Munkaügyi Követelmény |
Minden rakományhoz magas targoncakezelő szükséges |
Nulla teljesen automatizált áramlás a termelésből |
| Létesítmény lábnyom |
Minimális helyigény |
Lineáris teret igényel a betáplálási és kimeneti zónákhoz |
| Adatgyűjtés |
Kézi bevitel, amely emberi tévedésre hajlamos |
Automatikus beépített súlymérés és vonalkód szkennelés |
| Optimális alkalmazás |
Kis raktárak, szezonális vállalkozások |
24 órás gyártás, nehézipar, e-kereskedelem |
A teljes berendezés hatékonyságának maximalizálása
A csomagológépek tranzitszalagokkal való összekapcsolása jelentős beruházási ráfordítást jelent. Az üzem vezetőinek igazolniuk kell ezt a beruházást a létesítmény átfogó berendezéshatékonyságára gyakorolt mérhető hatás megértésével.
Sok gyártóüzemben az utolsó csomagolási szakasz a legkorlátozottabb szegmens. Az upstream gépek gyorsan kiadhatják az árut, de ha a raklapokat kézzel kell mozgatni, elkerülhetetlenül lemaradás alakul ki. E rendszerek összekapcsolása biztosítja, hogy a csomagolási folyamat lépést tartson az upstream termeléssel. Folyamatos áramlás létrehozásával a létesítmények megszüntetik a állomásozási sorokat, és maximalizálják a teljes napi teljesítményüket.
Továbbá automatizálva a Az End of Line drasztikusan csökkenti a targonca utazási idejét. A hagyományos beállítások megkövetelik, hogy a kezelő egy raklapot a csomagolóhoz hajtson, tétlenül várja meg a ciklus végét, majd szállítsa a dokkba. Az integrált tranzitvonalak közvetlenül a termelési zónából mozgatják a raklapot. Ez távol tartja a nehézgépeket a nagy forgalmú gyalogos zónáktól, statisztikailag csökkentve a munkahelyi balesetek kockázatát és a jármű karbantartási költségeit.
Mérnöki vevői ellenőrzőlista: A rendszer méretezése
Az automatizált csomagolásba való befektetés megköveteli a létesítmény paramétereinek szisztematikus értékelését. A rossz berendezés-konfiguráció kiválasztása mechanikai szűk keresztmetszetek kialakulásához és túlzott motorkopáshoz vezet. Használja a következő tervezési feltételeket, mielőtt szállítói árajánlatot kér.
1. lépés: A terhelési dinamika ellenőrzése
A termék fizikai jellemzői meghatározzák a teljes terméksor mechanikai követelményeit. Dokumentálnia kell a maximális, minimális és átlagos súlymutatókat. A szabványos görgős konfigurációk raklaponként akár 4000 fontot is kezelnek. Ezzel szemben a nehéz nyersanyagokhoz egyedi, nagy teherbírású láncokra van szükség nagy nyomatékú motorokkal. Ha az Ön létesítménye nagyon instabil terheket dolgoz fel, a forgókaros burkolat – amely a raklapot helyben tartja, miközben a fóliakocsi forog körülötte – lényegesen jobb, mint egy forgó forgótányér.
2. lépés: Számítsa ki a valódi túlfeszültség-kapacitást
Az áteresztőképességet soha nem szabad kizárólag napi átlagokkal mérni. A csúcsidőszaknak meg kell határoznia a rendszer kapacitását. Számítsa ki az óránként szükséges raklapokat a legforgalmasabb műszakban. Pontosabban határozza meg, hogy hány raklapot kell elhelyezni az adagolási és a kimeneti felhalmozási zónákon. A megfelelő nullanyomás-felhalmozás megakadályozza, hogy az upstream termelés leálljon, ha egy targonca késik a szállító dokkban.
3. lépés: Térképezze fel az elrendezési geometriát
A lineáris alapterület szigorú korlát. Az integrált rendszer külön helyet igényel a betápláló vezeték, az aktív zóna, a kivezető vezeték és a kötelező biztonsági kerítés számára. Ha az egyenes vonalú hely korlátozott, a mérnökök derékszögű átviteli modulokat tervezhetnek kompakt elrendezések létrehozásához. Mindig ügyeljen arra, hogy a végső kialakítás lehetővé tegye az előírásoknak megfelelő gyalogos utakat a biztonsági határokon kívül.
Az érdekelt felek részvételének megszerzése tőkekiadásokra
A teljesen integrált csomagolósorra való áttérés többfunkciós összehangolást igényel. A projektvezetőnek személyre kell szabnia az üzleti esetet az egyes részlegek specifikus teljesítménymutatóinak megfelelően.
Amikor bemutatja a raktárvezetőnek, összpontosítson a működés folytonosságára és biztonságára. Hangsúlyozza, hogy az utolsó lépés automatizálása hogyan szünteti meg a csomagolás szűk keresztmetszetét. Emelje ki, hogy a fizikai biztonsági kerítések objektíven csökkentik a targoncával kapcsolatos eseményeket.
Az információtechnológiai csapatok természetesen szkeptikusak az új hálózati hardver bevezetésével kapcsolatban. Biztosítsa őket arról, hogy az architektúra szabványos ipari protokollokat használ. Mutassa be, hogy a berendezés hogyan használ biztonságos programozási interfészeket a valós idejű adatok közvetlenül a központi adatbázisba való tolásához a hálózat biztonságának veszélyeztetése nélkül.
A pénzügyi érdekelt felek jóváhagyásukat a befektetés empirikus megtérülési számításaira alapozzák. Ismertesse a motoros előfeszített fóliakocsik mechanikáját, amelyek akár 300 százalékkal nyújtják a csomagolófóliát. Ez drasztikusan csökkenti a raklaponként felhasznált fogyóeszközök mennyiségét. Mutasson be egy világos modellt, amely csökkenti a túlórákat, az alacsonyabb filmköltségeket és a termékkárosodást. A nagy volumenű létesítményekben ezek az integrált rendszerek gyakran 18-24 hónapos megtérülési időt mutatnak.
Következtetés
Egy csomagolórendszer összekapcsolása automatizált szállítási vonalakkal sokkal több, mint két gép összecsavarozása. Egy olyan egységes, intelligens megoldás kidolgozásáról van szó, amely aktívan ösztönzi a működési növekedést és a létesítmények biztonságát.
A kifinomult logikai vezérlők és a robusztus mechanikus láncok kiaknázásával a létesítmények jövőre is védhetik működésüket. A targonca függőségének drámai csökkenése, a pontosan rögzített rakományokkal párosulva, a kaotikus rakodódokkot rendkívül áramvonalas állomási környezetté alakítja.
Értékelje jelenlegi csomagolási folyamatait még ma. Igényes ipari alkalmazásokhoz, különösen a papírgyártásban és az alapanyag-előkészítésben, a standard felszerelés nem elegendő. Erősen javasoljuk, hogy konzultáljon automatizálási szakértőkkel az egyedi terhelési dinamikához szabott elrendezés megtervezéséhez. A szigorú környezetre tervezett nagy teherbírású láncos szállítószalagok és fejlett anyagmozgatási megoldások felfedezéséhez látogassa meg Leizhan Paper Tech, hogy megtalálja a létesítmény követelményeinek megfelelő pontos specifikációkat.
Gyakran Ismételt Kérdések
Hozzáadhatok egy szállítószalagot a meglévő kézi raklapcsomagolómhoz?
Bár technikailag lehetséges bizonyos önálló burkolatok utólagos felszerelése, ez ritkán költséghatékony. Az utólagos felszereléshez a forgótányér kiterjedt mechanikai módosítása szükséges a görgők vagy láncok elhelyezéséhez. Ennél is fontosabb, hogy ez megköveteli a gép szoftverének teljes felülvizsgálatát. Az örökölt vezérlőt ki kell cserélni az automatizált beviteli sorrendhez szükséges összetett kézfogási jelek kezeléséhez. A célirányosan épített inline rendszer beszerzése sokkal magasabb befektetési megtérülést és nagyobb mechanikai megbízhatóságot eredményez.
Hogyan kezeli a rendszer a különböző magasságú és méretű raklapokat?
A modern integrált rendszereket úgy tervezték, hogy a vegyes készleteket dinamikusan, emberi beavatkozás nélkül dolgozzák fel. Amikor egy raklap belép a zónába, ultrahangos fotoszemek sorozata pásztázza a rakományt. Ezek az érzékelők érzékelik a raklap pontos magasságát és elülső élét. A központi feldolgozó egység ezeket a méretadatokat használja a forgási sebesség, a fólia feszességének és a kocsi függőleges mozgási határainak automatikus beállításához, biztosítva az optimális visszatartó erőt minden egyedi terheléshez.
Mi történik, ha a kivezető szállítószalag teljesen megtelik?
Az ipari tranzithálózatok a nulla nyomású felhalmozásnak nevezett logikai keretrendszert használják. A kimeneti vezeték különálló zónákra van felosztva, mindegyiket érzékelők figyelik. A központi vezérlő folyamatosan nyomon követi a zóna foglaltságát. Ha az utolsó szakaszolózóna megtelik, a rendszer blokkolt jelet regisztrál. A vezérlő egy szünet parancsot ad ki az áramlás irányába, biztonságosan a helyén tartja a becsomagolt raklapot, amíg a kijáratot meg nem szabadítják, ekkor az áramlás automatikusan újraindul.
Mi a szabványos magasság a raklapcsomagoló szállítószalag rendszerhez?
A legtöbb ipari csomagolósoron a henger tetejének szabványos magassága általában 18 és 20 hüvelyk között van a padlótól. Ez a magasság tökéletesen illeszkedik a szabványos targoncavillákhoz és az automatizált vezetésű járművekhez, lehetővé téve a zökkenőmentes be- és kirakodást. A nagy teherbírású vontatóláncok vagy egyedi beállítások azonban alacsonyabb vagy magasabb profilokra tervezhetők, attól függően, hogy milyen anyagmozgató berendezést használnak a létesítményben.
Hogyan számíthatom ki egy integrált csomagolósor ROI-ját?
A befektetés megtérülésének kiszámításához négy elsődleges változót kell figyelembe venni: a munkaerő-megtakarítást, a fóliacsökkentést, a károk enyhítését és az áteresztőképesség növekedését. Először is számszerűsítse a targoncakezelők kézi csomagolásból átcsoportosított órabérét. Másodszor, számítsa ki a motoros előfeszített kocsik által generált filmmegtakarítást. Harmadszor, becsülje meg a fuvarkár-visszatérítések csökkenését a konzisztens rakománykorlátozás miatt. Végül vegye figyelembe a csomagolási szűk keresztmetszet megszüntetéséből származó megnövekedett bevételt. A legtöbb nagy volumenű létesítmény 18-24 hónapon belül megtérül.
Egy integrált rendszerhez speciális karbantartó személyzet szükséges?
Egy integrált rendszer két különböző szintű karbantartást igényel. A fizikai alkatrészek, mint például a csapágyak zsírozása és a hajtószíjak ellenőrzése a szabványos mechanikai megelőző karbantartás alá tartoznak. Az automatizálási réteg azonban speciális ismereteket igényel. Az érzékelő-igazítási problémák hibaelhárításához vagy a hálózati kommunikációs hibák diagnosztizálásához ipari logikai vezérlőkben jártas technikusra van szükség. A létesítményeknek biztosítaniuk kell, hogy karbantartó személyzetük speciális képzésben részesüljön a berendezés interfészével kapcsolatban.
Pontosan hogyan takarít meg pénzt a szoftverintegráció a létesítményben?
A csomagológépek közvetlenül a raktári szoftverhez való csatlakoztatása kiküszöböli a kézi adatkezelés rejtett költségeit. A beépített szkennerek és az automatizált súlymérlegek rögzítik az adatokat a raklap becsomagolásakor, kiküszöbölve a rakományok kézi szkennelésére fordított munkaidőt. Ezenkívül kiküszöböli az emberi átírási hibákat, amelyek a készlet elvesztésének és a pontatlan szállítási jegyzékek elsődleges okai. A pontos súlyok automatikus továbbításának biztosításával a vállalatok elkerülik a költséges fuvar-visszafizetéseket.


