Kommt es in Ihrer Einrichtung beim letzten Verpackungsschritt zu Engpässen? In vielen modernen Produktionsanlagen läuft die vorgelagerte Produktion mit halsbrecherischer Geschwindigkeit, stößt dann aber an die Wand, wenn die Waren die Versandrampe erreichen. Die manuelle Handhabung verlangsamt zwangsläufig den Durchsatz, erhöht die Arbeitskosten und birgt erhebliche Sicherheitsrisiken aufgrund des übermäßigen Gabelstaplerverkehrs auf engstem Raum.
Eine automatisierte Das Pallet Wrapper System löst genau dieses Problem. Es verwandelt einen unzusammenhängenden, manuellen Prozess in einen kontinuierlichen, freihändigen Betrieb. Durch die direkte Verknüpfung fortschrittlicher Verpackungsmaschinen mit Materialtransportbändern oder -ketten können Facility Manager eine beispiellose betriebliche Fluidität erreichen.
In diesem umfassenden technischen Leitfaden werden wir die physische und digitale Übergabe zwischen diesen Maschinen untersuchen. Wir werden uns mit spezifischen Transportkonfigurationen befassen, die auf unterschiedliche Ladungsgewichte zugeschnitten sind, untersuchen reale Industrieanwendungen und stellen eine strategische Checkliste für Käufer bereit, die Ihnen dabei hilft, Ihre Verpackungsarchitektur erfolgreich zu aktualisieren.
Wichtige Erkenntnisse für die Modernisierung von Anlagen
- Nahtlose Automatisierung: Durch die Verknüpfung automatisierter Verpackungsmaschinen mit Transportbändern entfällt die manuelle Bereitstellung der Ladung und sorgt für einen unterbrechungsfreien Ablauf unmittelbar vor dem Versand.
- Intelligente Kommunikation: Programmierbare Steuerungen und Lagersoftware fungieren als zentrales Nervensystem. Sie sorgen für eine perfekte Synchronisierung und verfolgen gleichzeitig die Bestandsdaten in Echtzeit.
- Erhöhte Sicherheit und Leistung: Durch den Wegfall manueller Eingriffe wird der Gabelstaplerverkehr in Fußgängerzonen drastisch reduziert. Dadurch wird der Gesamtdurchsatz objektiv gesteigert und Arbeitsunfälle verringert.
- Anpassbare Konfigurationen: Unabhängig davon, ob eine Anlage Rollen-, Ketten- oder modulare Kunststoffbänder verwendet, kann die Systemarchitektur so gestaltet werden, dass sie spezifische Lastabmessungen und strenge Umweltanforderungen berücksichtigt.
Aktuelle Branchendynamik treibt die Automatisierung voran
Bevor wir uns mit den mechanischen Besonderheiten befassen, ist es wichtig zu verstehen, warum moderne Logistikzentren so schnell auf eigenständige Geräte verzichten. Aktuelle Supply-Chain-Analysen deuten auf einen massiven Wandel hin zu Industrie 4.0-Standards hin. Chronischer Arbeitskräftemangel hat es nahezu unmöglich gemacht, manuelle Verpackungslinien über drei Schichten hinweg konstant zu besetzen. Darüber hinaus fordern große Einzelhändler und globale Distributoren mittlerweile eine strenge, fehlerfreie Rückverfolgbarkeit der Lieferkette.
Um diesen Anforderungen gerecht zu werden, verabschieden sich Einrichtungen von isolierten Arbeitsplätzen. Der zeitgenössische Ansatz behandelt die Verpackungszone als strategischen Datenknoten. Moderne integrierte Linien nutzen industrielle IoT-Sensoren, um die Folienspannung, den Motorzustand und die Durchsatzanalyse in Echtzeit zu überwachen. Dieses vernetzte Ökosystem ermöglicht eine vorausschauende Wartung und stellt sicher, dass geringfügiger mechanischer Verschleiß während der Hauptproduktionszeiten nicht zu einem katastrophalen Linienausfall führt.
Die Mechanik verstehen: Übergabe, Wrap und Exit
Um die betrieblichen Auswirkungen der automatisierten Verpackung zu bewerten, muss ein Ingenieur zunächst die physikalischen Mechanismen der Integration visualisieren. Ein vollautomatisches Setup funktioniert niemals isoliert. Vielmehr beruht es auf einer hochsynchronisierten Abfolge mechanischer Übergaben, die von einer präzisen Sensorlogik gesteuert werden.
Der Präzisionsübergabeprozess
Die Integration beginnt in dem Moment, in dem eine beladene Palette die Zufuhrtransportlinie entlang in Richtung der aktiven Verpackungszone läuft. Ein ausgeklügeltes Netzwerk aus fotoelektrischen Sensoren und Näherungsschaltern überwacht diese Bewegung genau. Wenn die Palette den Strahl der primären Lichtschranke durchbricht, registriert der Kontrollmechanismus ihre genaue Position.
Sofort wird ein Signal an den Frequenzumrichter gesendet, um die Motoren sanft abzubremsen und anzuhalten. Dieser präzise, gedämpfte Anschlag verhindert das Verrutschen kopflastiger Lasten. Dadurch wird sichergestellt, dass die Palette vor dem Einfahren in die Maschine perfekt bereitgestellt wird.
Der aktive Verpackungszyklus
Sobald das System die Palette freigibt, werden die internen Antriebsmechanismen aktiviert. Diese befinden sich entweder in einem rotierenden Drehtisch oder unter einem Hochgeschwindigkeitsdreharm. Sie ziehen die Last genau in die Mitte der Maschine. Die Zentrierung ist eine absolute Notwendigkeit, um die strukturelle Integrität der Last während der Hochgeschwindigkeitsrotation aufrechtzuerhalten.
Während der Dehnphase gibt der motorisierte Schlitten vorgestreckte Kunststofffolie aus. Die Maschine legt die Folie sicher um das palettierte Gut herum und treibt es bis zum Holzuntergrund. Indem die Folie fest um die untere Struktur gewickelt wird, fixiert das System die Ladung effektiv an ihrem Fundament. Dies verhindert ein seitliches Verschieben im Fernverkehr.
Die automatisierte Exit-Strategie
Nach Abschluss des programmierten Wickelzyklus leitet das Gerät nahtlos die Ausstiegsstrategie ein. Ein automatischer Schneidmechanismus trennt die Stretchfolie. Gleichzeitig sichert eine mechanische Bürste oder ein pneumatischer Abstreifer das Folienende gegen die Ladung, um ein Ausfransen durch den Wind zu verhindern.
Nach diesem Heckwischen wird der Auslaufantrieb aktiviert. Die verpackte Palette verlässt die Zone reibungslos und bewegt sich in Richtung des Bereitstellungsbereichs. Diese sofortige Freigabe bereitet die Maschine auf die nächste eingehende Ladung vor, ohne dass eine einzige Sekunde Zykluszeit verschwendet wird.
Die Köpfe hinter der Operation: Digitale Synchronisation
Während schwere Stahlrahmen und Wickelarme das physische Heben übernehmen, ermöglicht Automatisierungstechnik diese physische Verbindung. Die mechanische Zuverlässigkeit eines automatisierten Verpackungsaufbaus hängt vollständig von seiner digitalen Architektur ab.
Die Rolle speicherprogrammierbarer Steuerungen
Der Industriecomputer gibt das genaue Timing, die Betriebsgeschwindigkeit und die Sicherheitsprotokolle sowohl der Transportlinien als auch der Verpackungseinheit vor. Anstatt sich auf Bodenarbeiter zu verlassen, die Knöpfe drücken, ist die Das SPS-Steuerungssystem verarbeitet Eingaben von Näherungssensoren, Waagen und Motorantrieben in nur Millisekunden.
Entscheidend ist, dass dieser logische Rahmen die Kollisionsvermeidung regelt. Dadurch wird sichergestellt, dass die Zufuhrlinie niemals eine neue Palette in die aktive Zone schiebt, bevor die vorherige Palette den Ausgangssensor vollständig freigegeben hat. Darüber hinaus löst das System beim Durchbrechen eines Sicherheitslichtvorhangs durch einen Fußgänger sofort einen Notstopp aller verbundenen Maschinen aus.
Synchronisierung der Bestandsverwaltung
Ein Lagerverwaltungssystem verfolgt den Eingang, die Bewegung durch und das Verlassen einer Einrichtung. Tief etablieren Die WMS-Integration mit Ihrer Verpackungsausrüstung verwandelt eine Standard-Transitstation in einen wichtigen Datenerfassungsknotenpunkt.
Sobald die Verbindung hergestellt ist, nutzt die Architektur Inline-Barcodescanner oder Radiofrequenz-Identifikationslesegeräte. Diese Geräte identifizieren die Palette, während sie sich entlang der Linie bewegt. Inline-Waagen erfassen präzise Gewichte vor und nach dem Aufbringen der Folie. Das System überträgt diese Daten dann über lokale Netzwerkprotokolle direkt an die zentrale Datenbank. Folglich werden die Bestandsaufzeichnungen in Echtzeit mit genauen Versandgewichten aktualisiert, wodurch eine manuelle Dateneingabe vollständig umgangen wird.
Wichtige Transitkonfigurationen für industrielle Umgebungen
Auswahl der richtigen physischen Substanz Der Förderer ist ebenso wichtig wie die Wahl der Verpackung selbst. Die ideale Konfiguration hängt stark von der Art der verwendeten Paletten, dem Gesamtgewicht des Produkts und den besonderen Umgebungsbedingungen der Anlage ab.
Kettenbetriebene Live-Rollensysteme
Diese Konfigurationen sind die am weitesten verbreitete Wahl für den Standard-Lagerbetrieb. Sie sind äußerst kostengünstig und speziell für Holz- oder Kunststoffpaletten mit flachem Boden konzipiert. Die durchgehende Oberfläche der Stahlzylinder gewährleistet einen reibungslosen, vibrationsfreien Transport für stabile Lasten. Bei Paletten mit fehlenden Bodenbrettern oder sehr unregelmäßigen Standflächen raten Ingenieure jedoch grundsätzlich davon ab, da splitterndes Holz die Drehmechanismen leicht blockieren kann.
Hochleistungs-Kettentransportsysteme
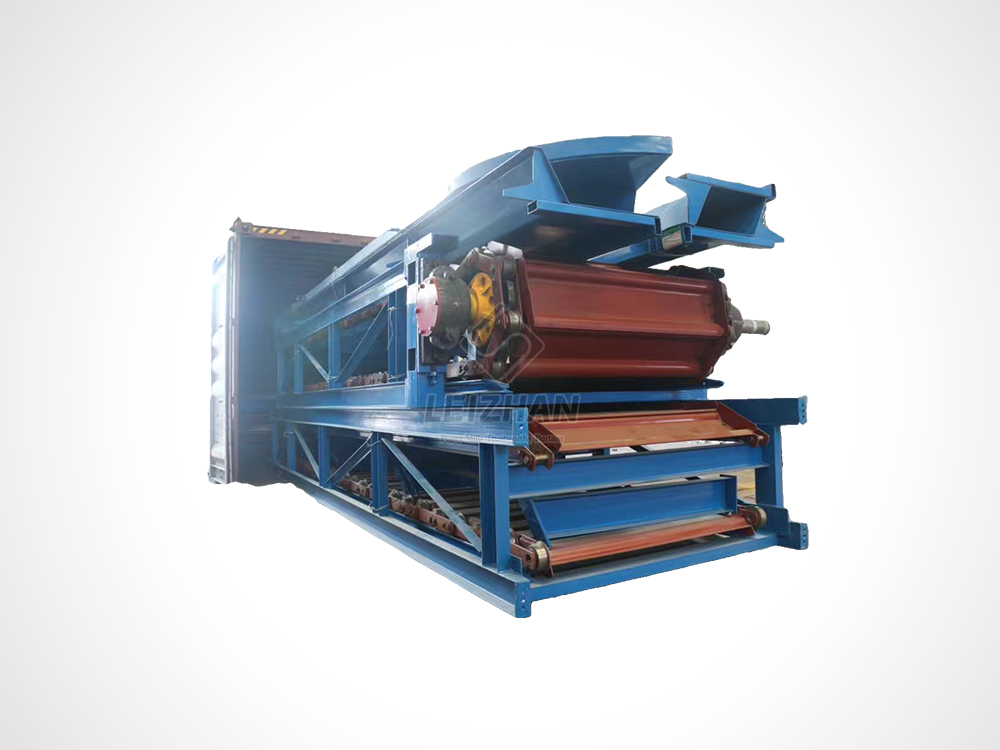
Für anspruchsvolle Anwendungen wie die Papierzellstoffaufbereitung oder den Rohstoffhandling sind kettenbasierte Systeme der unbestrittene Industriestandard. Standardwalzen werden unter massiven Industriegewichten einfach zerquetscht. Stattdessen setzen die Anlagen robuste Geräte ein, die Hochleistungskonstruktionen nachempfunden sind, wie zum Beispiel die Kettenförderer der BFW-Serie.
Diese Spezialeinheiten verwenden hochbelastbare Stahlketten und stanzgeformte Platten, um massive Lasten vorwärts zu befördern. Sie wurden für extreme Umgebungen entwickelt und verfügen über Plattenbreiten von 1200 bis 2600 Millimetern. Sie bewältigen enorme Förderleistungen bis zu 315 Kubikmeter pro Stunde. Angetrieben von leistungsstarken Motoren mit einer Leistung von 5,5 bis 55 Kilowatt transportieren diese Kettensysteme bequem unregelmäßige Böden und tonnenschwere Papierrollen, die Standard-Lagerausrüstung zerstören würden.
Modulare Kunststoffbandkonfigurationen
Bestimmte Branchen unterliegen besonderen Hygieneauflagen. Modulare Kunststoffbandsysteme werden häufig in Lebensmittel- und Getränkebetrieben eingesetzt, die strenge Waschumgebungen erfordern. Diese Bänder bieten eine leicht zu reinigende Oberfläche, die aktiv chemischer Korrosion widersteht. Sie lassen sich nahtlos mit Verpackungseinheiten aus Edelstahl verbinden und stellen sicher, dass die gesamte Linie die gesetzlichen Hygienestandards erfüllt, ohne dass der Durchsatz beeinträchtigt wird.
Kernvergleich: Eigenständige vs. integrierte Systeme
Für Beschaffungsteams, die Geräte-Upgrades bewerten, ist die Wahl des richtigen Automatisierungsgrads von entscheidender Bedeutung. Um diese Entscheidung zu verdeutlichen, haben wir die deutlichen Unterschiede zwischen manuellen Einzelgeräten und vollständig integrierten Linien dargelegt.
| Ausgestattet |
mit eigenständigen Drehtischwicklern und |
integrierten Förderbandverpackungslinien |
| Durchsatzkapazität |
Niedrig bis mittel bis zu 20 Paletten pro Stunde |
Hoch bis zu 100+ Paletten pro Stunde |
| Arbeitsbedarf |
Für jede Ladung ist ein hoher Gabelstaplerfahrer erforderlich |
Kein vollautomatischer Ablauf aus der Produktion |
| Anlagen-Fußabdruck |
Minimaler Platzbedarf |
Benötigt linearen Raum für Ein- und Auslaufzonen |
| Datenerfassung |
Die manuelle Eingabe ist anfällig für menschliches Versagen |
Automatisiertes Inline-Wiegen und Barcode-Scannen |
| Optimale Anwendung |
Kleine Lagerhallen, Saisonbetriebe |
24/7-Fertigung, Schwerindustrie, E-Commerce |
Maximierung der Gesamtanlageneffektivität
Die Verbindung von Verpackungsmaschinen mit Transportbändern erfordert einen erheblichen Kapitalaufwand. Werksleiter müssen diese Investition rechtfertigen, indem sie die messbaren Auswirkungen auf die Gesamtanlageneffektivität der Anlage verstehen.
In vielen Produktionsbetrieben ist die letzte Verpackungsstufe der am stärksten eingeschränkte Abschnitt. Vorgelagerte Maschinen können Waren schnell produzieren, aber wenn Paletten manuell bewegt werden müssen, entsteht unweigerlich ein Rückstand. Durch die Verknüpfung dieser Systeme wird sichergestellt, dass der Verpackungsprozess mit der vorgelagerten Produktion Schritt hält. Durch die Schaffung eines kontinuierlichen Flusses vermeiden Einrichtungen Bereitstellungswarteschlangen und maximieren ihre tägliche Gesamtleistung.
Darüber hinaus ist die Automatisierung der End-of-Line reduziert die Fahrzeit des Gabelstaplers drastisch. Bei herkömmlichen Anlagen muss ein Bediener eine Palette zur Verpackungsmaschine fahren, warten, bis der Zyklus abgeschlossen ist, und sie dann zum Dock transportieren. Integrierte Transportlinien transportieren die Palette direkt aus der Produktionszone. Dadurch werden schwere Maschinen von stark frequentierten Fußgängerzonen ferngehalten, was statistisch gesehen das Risiko von Arbeitsunfällen senkt und die Fahrzeugwartungskosten senkt.
Checkliste für technische Einkäufer: Dimensionierung Ihres Systems
Die Investition in automatisierte Verpackung erfordert eine systematische Bewertung Ihrer Anlagenparameter. Die Wahl der falschen Gerätekonfiguration führt zu mechanischen Engpässen und übermäßigem Motorverschleiß. Nutzen Sie die folgenden technischen Kriterien, bevor Sie Lieferantenangebote anfordern.
Schritt 1: Überprüfen Sie Ihre Lastdynamik
Die physikalischen Eigenschaften Ihres Produkts bestimmen die mechanischen Anforderungen der gesamten Linie. Sie müssen die maximalen, minimalen und durchschnittlichen Gewichtsmetriken dokumentieren. Standardrollenkonfigurationen bewältigen bis zu 4.000 Pfund pro Palette. Im Gegensatz dazu erfordern schwere Rohstoffe maßgeschneiderte Hochleistungsketten mit Motoren mit hohem Drehmoment. Wenn Ihre Anlage sehr instabile Lasten verarbeitet, ist ein Dreharmwickler – der die Palette stationär hält, während sich der Folienwagen um sie dreht – einem rotierenden Drehtisch bei weitem überlegen.
Schritt 2: Berechnen Sie die tatsächliche Überspannungskapazität
Der Durchsatz sollte niemals ausschließlich anhand von Tagesdurchschnitten gemessen werden. Die Hauptbetriebszeiten müssen die Systemkapazität bestimmen. Berechnen Sie Ihren Palettenbedarf pro Stunde während Ihrer geschäftigsten Schicht. Bestimmen Sie insbesondere, wie viele Paletten in den Ein- und Auslaufsammelzonen bereitgestellt werden müssen. Eine ordnungsgemäße drucklose Akkumulation verhindert, dass die vorgelagerte Produktion angehalten wird, wenn ein Gabelstapler am Versanddock verspätet ist.
Schritt 3: Ordnen Sie die Layout-Geometrie zu
Die lineare Grundfläche ist eine strenge Einschränkung. Ein integriertes System erfordert einen eigenen Raum für die Zuleitung, die aktive Zone, die Ableitung und einen obligatorischen Sicherheitszaun. Wenn der geradlinige Platz begrenzt ist, können Ingenieure rechtwinklige Transfermodule entwerfen, um kompakte Layouts zu erstellen. Stellen Sie immer sicher, dass der endgültige Entwurf konforme Fußgängerwege außerhalb der Sicherheitsbereiche zulässt.
Gewinnung der Zustimmung der Stakeholder für Kapitalausgaben
Der Übergang zu einer vollständig integrierten Verpackungslinie erfordert eine funktionsübergreifende Ausrichtung. Der Projektträger muss den Business Case so zuschneiden, dass er die spezifischen Leistungsindikatoren jeder Abteilung berücksichtigt.
Konzentrieren Sie sich bei der Präsentation vor dem Lagerleiter auf betriebliche Kontinuität und Sicherheit. Betonen Sie, wie durch die Automatisierung des letzten Schritts der Verpackungsengpass beseitigt wird. Heben Sie hervor, dass physische Sicherheitszäune gabelstaplerbedingte Vorfälle objektiv reduzieren.
IT-Teams stehen der Einführung neuer vernetzter Hardware naturgemäß skeptisch gegenüber. Versichern Sie ihnen, dass die Architektur standardmäßige Industrieprotokolle nutzt. Demonstrieren Sie, wie das Gerät sichere Programmierschnittstellen nutzt, um Echtzeitdaten direkt in die zentrale Datenbank zu übertragen, ohne die Netzwerksicherheit zu beeinträchtigen.
Finanzakteure stützen ihre Genehmigungen auf empirische Kapitalrenditeberechnungen. Erklären Sie die Mechanik angetriebener Vordehnungsfolienwagen, die Verpackungsfolie um bis zu 300 Prozent dehnen. Dadurch wird die Menge an Verbrauchsmaterialien pro Palette drastisch reduziert. Präsentieren Sie ein klares Modell, das weniger Überstunden, geringere Filmkosten und geringere Produktschäden berücksichtigt. In Anlagen mit hohem Volumen weisen diese integrierten Systeme häufig eine Amortisationszeit von 18 bis 24 Monaten auf.
Abschluss
Die Verknüpfung eines Verpackungssystems mit automatisierten Transportlinien ist weit mehr als nur das Zusammenschrauben zweier Maschinen. Es geht darum, eine einheitliche, intelligente Lösung zu entwickeln, die das Betriebswachstum und die Anlagensicherheit aktiv vorantreibt.
Durch den Einsatz hochentwickelter Logiksteuerungen und robuster mechanischer Ketten können Einrichtungen ihren Betrieb zukunftssicher machen. Die drastische Reduzierung der Abhängigkeit von Gabelstaplern, gepaart mit der genauen Ladungskontrolle, verwandelt eine chaotische Laderampe in eine äußerst optimierte Bereitstellungsumgebung.
Bewerten Sie noch heute Ihre aktuellen Verpackungsprozesse. Für anspruchsvolle industrielle Anwendungen, insbesondere in der Papierherstellung und Stoffaufbereitung, reicht Standardausrüstung nicht aus. Wir empfehlen Ihnen dringend, sich mit Automatisierungsexperten in Verbindung zu setzen, um ein individuelles Layout zu entwerfen, das auf Ihre spezifische Lastdynamik zugeschnitten ist. Um mehr über Hochleistungskettenförderer und fortschrittliche Materialtransportlösungen zu erfahren, die für raue Umgebungen entwickelt wurden, besuchen Sie Leizhan Paper Tech findet die genauen Spezifikationen, die den Anforderungen Ihrer Einrichtung entsprechen.
Häufig gestellte Fragen
Kann ich meinem vorhandenen manuellen Palettenwickler ein Förderband hinzufügen?
Obwohl es technisch möglich ist, bestimmte eigenständige Wickler nachzurüsten, ist dies selten kosteneffektiv. Für die Nachrüstung sind umfangreiche mechanische Modifikationen am Drehteller erforderlich, um Rollen oder Ketten unterzubringen. Noch wichtiger ist, dass die Software der Maschine komplett überarbeitet werden muss. Der alte Controller muss ersetzt werden, um die komplexen Handshake-Signale zu verwalten, die für die automatisierte Einspeisungssequenzierung erforderlich sind. Der Kauf eines speziell entwickelten Inline-Systems führt zu einer deutlich höheren Kapitalrendite und einer größeren mechanischen Zuverlässigkeit.
Wie geht das System mit Paletten unterschiedlicher Höhe und Größe um?
Moderne integrierte Systeme sind darauf ausgelegt, gemischte Bestände dynamisch und ohne menschliches Eingreifen zu verarbeiten. Wenn eine Palette in die Zone gelangt, scannt eine Reihe von Ultraschall-Fotoaugen die Ladung. Diese Sensoren erfassen die genaue Höhe und Vorderkante der Palette. Die Zentraleinheit verwendet diese Dimensionsdaten, um die Rotationsgeschwindigkeit, die Folienspannung und die vertikalen Bewegungsgrenzen des Schlittens automatisch anzupassen und so eine optimale Rückhaltekraft für jede einzelne Ladung sicherzustellen.
Was passiert, wenn das Ausgabebereitstellungsband vollständig voll ist?
Industrielle Transitnetze nutzen ein logisches System, das als Nulldruckakkumulation bekannt ist. Die Auslaufleitung ist in verschiedene Zonen unterteilt, die jeweils durch Sensoren überwacht werden. Der zentrale Controller überwacht kontinuierlich die Zonenbelegung. Wenn die letzte Bereitstellungszone voll wird, registriert das System ein Blockierungssignal. Die Steuerung kaskadiert einen Pausenbefehl vorgeschaltet und hält die verpackte Palette sicher an Ort und Stelle, bis der Ausgang freigegeben wird. An diesem Punkt wird der Fluss automatisch wieder aufgenommen.
Was ist die Standardhöhe für ein Palettenwickel-Fördersystem?
Die Standardhöhe der Walzenoberseite liegt bei den meisten industriellen Verpackungslinien typischerweise zwischen 18 und 20 Zoll über dem Boden. Diese Höhe passt perfekt zu Standard-Gabelstaplergabeln und fahrerlosen Transportfahrzeugen und ermöglicht ein reibungsloses Be- und Entladen. Schwerlastschleppketten oder kundenspezifische Konfigurationen können jedoch je nach der in Ihrer Anlage verwendeten spezifischen Materialtransportausrüstung mit niedrigeren oder höheren Profilen konstruiert werden.
Wie berechne ich den ROI einer integrierten Verpackungslinie?
Zur Berechnung der Kapitalrendite müssen vier Hauptvariablen berücksichtigt werden: Arbeitsersparnis, Filmreduzierung, Schadensminderung und Durchsatzsteigerung. Quantifizieren Sie zunächst die Stundenlöhne der Gabelstaplerfahrer, die von der manuellen Verpackung umverteilt werden. Zweitens berechnen Sie die Folieneinsparungen, die durch angetriebene Vordehnwagen erzielt werden. Drittens: Schätzen Sie die Reduzierung der Rückbuchungen von Frachtschäden aufgrund einer konsequenten Ladungseindämmung. Berücksichtigen Sie schließlich die höheren Einnahmen durch die Beseitigung des Verpackungsengpasses. Die meisten Einrichtungen mit hohem Volumen amortisieren sich innerhalb von 18 bis 24 Monaten.
Erfordert ein integriertes System spezialisiertes Wartungspersonal?
Ein integriertes System erfordert zwei unterschiedliche Wartungsebenen. Die physischen Komponenten, wie das Schmieren von Lagern und die Inspektion von Antriebsriemen, fallen unter die standardmäßige mechanische vorbeugende Wartung. Allerdings erfordert die Automatisierungsschicht Spezialwissen. Für die Behebung von Sensorausrichtungsproblemen oder die Diagnose von Netzwerkkommunikationsfehlern ist ein Techniker erforderlich, der sich mit industriellen Logiksteuerungen auskennt. Einrichtungen sollten sicherstellen, dass ihr Wartungspersonal eine spezielle Schulung zur Geräteschnittstelle erhält.
Wie genau spart die Softwareintegration der Einrichtung Geld?
Durch die direkte Anbindung Ihrer Verpackungsmaschinen an Ihre Lagersoftware entfallen die versteckten Kosten der manuellen Datenverarbeitung. Inline-Scanner und automatisierte Waagen erfassen Daten, während die Palette verpackt wird, wodurch die Arbeitszeit entfällt, die für das manuelle Scannen von Ladungen aufgewendet wird. Darüber hinaus beseitigt es menschliche Übertragungsfehler, die die Hauptursache für verlorene Lagerbestände und ungenaue Versandmanifeste sind. Durch die automatische Übermittlung exakter Gewichte vermeiden Unternehmen kostspielige Frachtrückbuchungen.


