Да ли је ваш објекат уско грло на завршном кораку паковања? У многим модерним производним погонима, производња узводно ради вртоглавом брзином, да би ударила у зид када роба стигне до пристаништа. Ручно руковање инхерентно успорава проток, повећава трошкове рада и ствара значајне опасности по безбедност због превеликог саобраћаја виљушкара који се креће у уским просторима.
Аутоматски Систем омотача палета решава управо овај проблем. Он трансформише неповезани, ручни процес у континуирани рад без употребе руку. Повезујући напредне машине за умотавање директно са тракама или ланцима за руковање материјалом, менаџери објеката могу постићи невиђену оперативну флуидност.
У овом свеобухватном водичу за инжењеринг, истражићемо физичку и дигиталну примопредају између ових машина. Заронићемо у специфичне транзитне конфигурације прилагођене различитим тежинама терета, испитати индустријске примене у стварном свету и обезбедити стратешку контролну листу купаца која ће вам помоћи да успешно надоградите своју архитектуру паковања.
Кључни елементи за надоградњу објеката
- Беспрекорна аутоматизација: Повезивање аутоматизованих машина за умотавање са транзитним тракама елиминише ручно постављање оптерећења, успостављајући непрекидан проток непосредно пре испоруке.
- Паметна комуникација: Програмабилни контролери и софтвер за складиште функционишу као централни нервни систем. Они обезбеђују савршену синхронизацију док прате податке о залихама у реалном времену.
- Повећана безбедност и учинак: Уклањање ручне интервенције драстично смањује саобраћај виљушкара у пешачким зонама. Ово објективно повећава укупну пропусност и ублажава несреће на радном месту.
- Прилагодљиве конфигурације: Без обзира да ли објекат користи ваљкасте, ланчане или модуларне пластичне каишеве, архитектура система може бити пројектована тако да се прилагоди специфичним димензијама оптерећења и ригорозним еколошким захтевима.
Тренутна динамика индустрије за аутоматизацију вожње
Пре него што уђемо у механичке специфичности, кључно је разумети зашто савремени логистички центри брзо напуштају самосталну опрему. Недавне анализе ланца снабдевања указују на огроман помак ка стандардима индустрије 4.0. Хронична несташица радне снаге учинила је готово немогућим стално особље на линијама за ручно паковање у три смене. Штавише, велики трговци на мало и глобални дистрибутери сада захтевају ригорозну следљивост ланца снабдевања без грешака.
Да би испунили ове захтеве, објекти се удаљавају од изолованих радних станица. Савремени приступ третира зону паковања као стратешки чвор података. Модерне интегрисане линије користе индустријске сензоре Интернета ствари за праћење напетости филма, здравља мотора и анализе протока у реалном времену. Овај међусобно повезани екосистем олакшава предвидљиво одржавање, обезбеђујући да мање механичко хабање не ескалира у катастрофалан квар линије током вршних сати производње.
Разумевање механике: Хандофф, Врап и Екит
Да би проценио оперативни утицај аутоматизованог паковања, инжењер мора прво да визуелизује физичку механику интеграције. Потпуно аутоматизовано подешавање никада не функционише изоловано. Уместо тога, ослања се на високо синхронизовану секвенцу механичких преноса којима управља прецизна сензорска логика.
Процес прецизне примопредаје
Интеграција почиње оног тренутка када напуњена палета крене низ доводну транзитну линију ка активној зони завијања. Софистицирана мрежа фотоелектричних сензора и близинских прекидача пажљиво прати ово кретање. Када палета прекине сноп примарног сензора фото-ока, контролни механизам региструје њен тачан положај.
Одмах, сигнал се преноси на фреквентни претварач да лагано успори и паузира моторе. Овај прецизан, мекани граничник спречава померање терета са високим оптерећењем. Осигурава да је палета савршено постављена пре уласка у машину.
Активни циклус омота
Када систем ослободи палету за улазак, активирају се унутрашњи погонски механизми. Они се налазе или у ротирајућој грамофонској плочи или испод ротационе руке велике брзине. Они повлаче терет тачно у центар машине. Центрирање је апсолутна неопходност за одржавање структуралног интегритета оптерећења током велике брзине ротације.
Током фазе истезања, моторизована колица издаје претходно истегнуту пластичну фолију. Машина безбедно наноси фолију око палетизоване робе, спуштајући је до дрвене подлоге. Чврсто омотавајући филм око доње структуре, систем ефикасно закључава оптерећење на основу. Ово спречава било какво бочно померање током дугог транзита.
Стратегија аутоматског изласка
По завршетку програмираног циклуса омотача, опрема неприметно покреће излазну стратегију. Аутоматизовани механизам за сечење сече стреч фолију. Истовремено, механичка четка или пнеуматски брисач осигуравају реп филма од оптерећења како би се спречило одмотавање на ветру.
Након овог брисања репа, погон за извлачење се активира. Умотана палета глатко прелази из зоне и путује према зони за извођење. Овај тренутни размак припрема машину за следеће улазно оптерећење без иједне секунде изгубљеног времена циклуса.
Мозак иза операције: дигитална синхронизација
Док тешки челични оквири и руке за омотавање врше физичко подизање, технологија аутоматизације омогућава ову физичку везу. Механичка поузданост аутоматизованог подешавања паковања у потпуности зависи од његове дигиталне архитектуре.
Улога програмабилних логичких контролера
Индустријски рачунар диктира тачно време, радну брзину и безбедносне протоколе и транзитних линија и јединице за омотавање. Уместо да се ослањају на раднике на поду да притискају дугмад, ПЛЦ контролни систем обрађује улазне податке са сензора близине, вага за тежину и моторних погона за само милисекунде.
Најважније је да овај логички оквир управља избегавањем судара. Осигурава да доводни вод никада неће гурнути нову палету у активну зону пре него што претходна потпуно очисти сензор за испуштање. Поред тога, ако пешак пробије сигурносну светлосну завесу, систем тренутно активира хитно заустављање на свим повезаним машинама.
Синхронизација управљања залихама
Систем управљања складиштем прати улазак залиха, кретање кроз њега и излазак из објекта. Успостављање дубоко ВМС интеграција са вашом опремом за паковање претвара стандардну транзитну станицу у витално чвориште за прикупљање података.
Када се повеже, архитектура користи уграђене скенере бар кодова или читаче идентификације радио фреквенција. Ови уређаји идентификују палету док се креће низ линију. Инлине ваге бележе прецизне тежине пре и после наношења филма. Систем затим гура ове податке директно у централну базу података преко локалних мрежних протокола. Сходно томе, евиденција залиха се ажурира у реалном времену са тачним тежинама испоруке, заобилазећи у потпуности ручни унос података.
Кључне транзитне конфигурације за индустријска окружења
Одабир исправног физичког Транспортер је једнако критичан као и одабир самог омотача. Идеална конфигурација у великој мери зависи од врсте коришћених палета, укупне тежине производа и јединствених услова животне средине у фабрици.
Ланчани системи са ливеним ваљцима
Ове конфигурације су најраспрострањенији избор за стандардне операције складишта. Веома су исплативи и дизајнирани посебно за дрвене или пластичне палете са равним дном. Континуирана површина коју обезбеђују челични цилиндри обезбеђује несметан транспорт без вибрација за стабилна оптерећења. Међутим, инжењери их генерално не препоручују за палете са недостајућим доњим плочама или веома неправилним отисцима, јер расцепкано дрво може лако заглавити ротирајуће механизме.
Транзитни системи за тешке услове рада
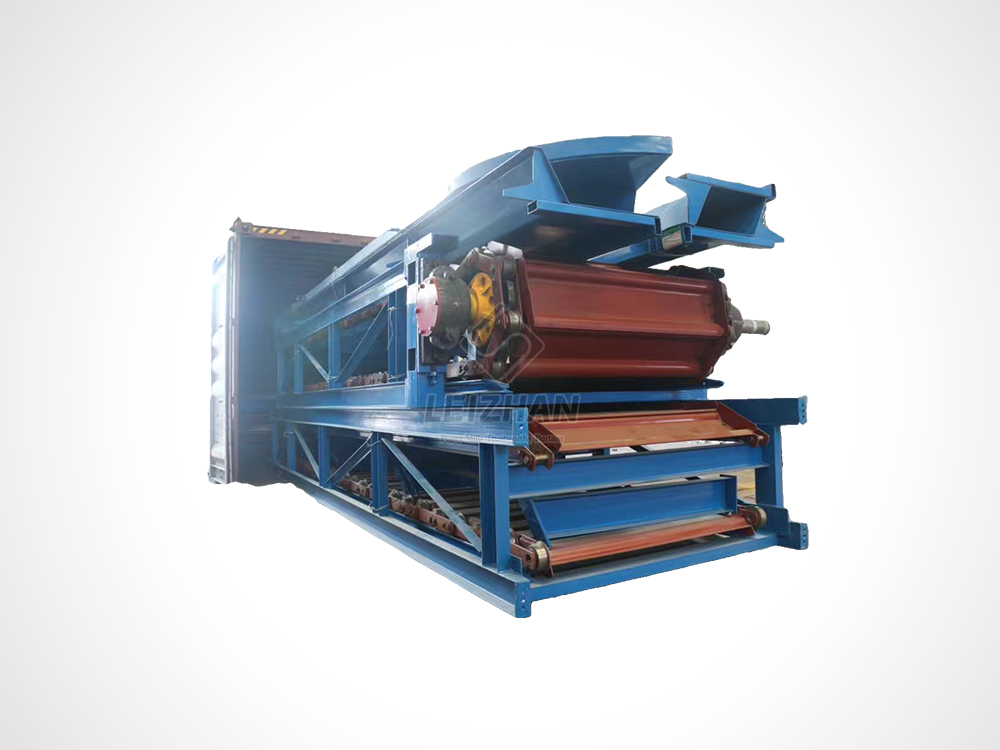
За захтевне примене као што су припрема залиха папирне масе или руковање сировинама, системи засновани на ланцима су неоспорни индустријски стандард. Стандардни ваљци се једноставно ломе под великим индустријским тежинама. Уместо тога, објекти користе робусну опрему по узору на тешке дизајне као што су ланчани транспортери серије БФВ.
Ове специјализоване јединице користе тешке челичне ланце и плоче обликоване ударцима да вуку огромне терете напред. Дизајнирани за екстремна окружења, имају ширине плоча од 1200 до 2600 милиметара. Могу да поднесу огромне транспортне капацитете до 315 кубних метара на сат. Покренути снажним моторима од 5,5 до 55 киловата, ови системи ланаца удобно транспортују неправилна дна и вишетонске ролне папира који би уништили стандардну опрему за складиштење.
Модуларне конфигурације пластичних појасева
Одређене индустрије раде под специјализованим хигијенским ограничењима. Модуларни пластични системи појасева се често користе у објектима за храну и пиће који захтевају стриктно окружење за прање. Ови појасеви пружају површину лаку за чишћење која се активно одупире хемијској корозији. Они се беспрекорно повезују са јединицама за умотавање од нерђајућег челика, обезбеђујући да цела линија испуњава регулаторне санитарне стандарде без жртвовања протока.
Поређење језгра: самостални вс. интегрисани системи
За тимове за набавку који процењују надоградњу опреме, одабир правог нивоа аутоматизације је критичан. Да бисмо разјаснили ову одлуку, навели смо велике разлике између ручних самосталних јединица и потпуно интегрисаних линија.
| Садржи |
самосталне омотаче грамофона |
Интегрисане линије за омотавање транспортера |
| Капацитет протока |
Ниско до средње до 20 палета на сат |
Високо до 100+ палета на сат |
| Лабор Рекуиремент |
За сваки терет потребан је високи виљушкар |
Нулти потпуно аутоматизовани проток из производње |
| Фацилити Фоотпринт |
Потребан минималан простор |
Захтева линеарни простор за улазне и излазне зоне |
| Прикупљање података |
Ручни унос склон људској грешци |
Аутоматско инлине мерење и скенирање бар кода |
| Оптимална примена |
Мала складишта, сезонски послови |
24/7 производња, тешка индустрија, е-трговина |
Максимизирање укупне ефикасности опреме
Повезивање машина за умотавање са транзитним тракама представља значајан капитални издатак. Менаџери постројења морају да оправдају ову инвестицију разумевањем мерљивог утицаја на укупну ефикасност опреме у постројењу.
У многим производним погонима, завршна фаза паковања је сегмент са највише ограничења. Упстреам машине могу брзо избацити робу, али ако палете морају да се померају ручно, неизбежно се ствара заостатак. Повезивање ових система осигурава да процес паковања иде у корак са претходном производњом. Стварањем континуираног тока, објекти елиминишу редове за постављање и максимизирају свој укупни дневни учинак.
Штавише, аутоматизација Енд оф Лине драстично смањује време путовања виљушкара. Традиционална подешавања захтевају од оператера да одвезе палету до омотача, сачека у празном ходу да се циклус заврши, а затим је транспортује до дока. Интегрисане транзитне линије померају палету директно из производне зоне. Ово држи тешку машинерију даље од пешачких зона са великим прометом, статистички смањује ризик од несрећа на радном месту и смањује трошкове одржавања возила.
Контролна листа инжењерских купаца: Одређивање величине вашег система
Улагање у аутоматизовано паковање захтева систематску процену параметара вашег објекта. Избор погрешне конфигурације опреме доводи до механичких уских грла и прекомерног хабања мотора. Користите следеће инжењерске критеријуме пре него што затражите понуде добављача.
Корак 1: Ревизија ваше динамике оптерећења
Физичке карактеристике вашег производа диктирају механичке захтеве целе линије. Морате документовати максималну, минималну и просечну метрику тежине. Стандардне конфигурације ваљака носе до 4.000 фунти по палети. Насупрот томе, тешке сировине захтевају прилагођене ланце за тешке услове рада са моторима високог обртног момента. Ако ваш објекат обрађује веома нестабилна оптерећења, омотач са ротирајућим краком — који држи палету непомичном док се носач филма ротира око ње — знатно је бољи од окретног грамофона.
Корак 2: Израчунајте истински капацитет пренапона
Пропусност никада не би требало да се мери само дневним просецима. Максимални радни сати морају диктирати капацитет система. Израчунајте своје потребне палете по сату током ваше најпрометније смене. Конкретно, одредите колико палета треба да буде постављено на доводне и излазне зоне акумулације. Правилна акумулација нултог притиска спречава заустављање производње узводно ако виљушкар касни на доку за отпрему.
Корак 3: Мапирајте геометрију распореда
Линеарни подни простор је строго ограничење. Интегрисани систем захтева наменски простор за доводну линију, активну зону, излазну линију и обавезну сигурносну ограду. Ако је праволинијски простор ограничен, инжењери могу дизајнирати модуле за пренос под правим углом како би креирали компактне распореде. Увек водите рачуна да коначни дизајн омогућава усаглашене пешачке стазе изван безбедносних периметара.
Стицање учешћа заинтересованих страна за капиталне издатке
Прелазак на потпуно интегрисану линију паковања захтева међуфункционално усклађивање. Шампион пројекта мора да прилагоди пословни случај тако да се бави специфичним показатељима учинка сваког одељења.
Када представљате менаџеру складишта, фокусирајте се на континуитет рада и сигурност. Нагласите како аутоматизација завршног корака елиминише уско грло за паковање. Нагласите да физичке сигурносне ограде објективно смањују инциденте везане за виљушкаре.
Тимови за информационе технологије су природно скептични према увођењу новог мрежног хардвера. Уверите их да архитектура користи стандардне индустријске протоколе. Демонстрирајте како опрема користи безбедне програмске интерфејсе за гурање података у реалном времену директно у централну базу података без угрожавања безбедности мреже.
Финансијске заинтересоване стране своја одобрења заснивају на емпиријским прорачунима поврата улагања. Објасните механику погонских носача фолије за претходно растезање, који растежу фолију за умотавање до 300 процената. Ово драстично смањује обим потрошног материјала који се користи по палети. Представите јасан модел који утиче на смањење прековременог рада, ниже трошкове филма и смањење оштећења производа. У објектима великог обима, ови интегрисани системи често показују период отплате од 18 до 24 месеца.
Закључак
Повезивање система за оматање са аутоматизованим транзитним линијама је много више од пуког спајања две машине заједно. Реч је о пројектовању јединственог, интелигентног решења које активно покреће оперативни раст и безбедност објекта.
Коришћењем софистицираних логичких контролера и робусних механичких ланаца, објекти могу да буду сигурни у своје операције. Драматично смањење зависности од виљушкара, заједно са прецизно ограниченим теретима, трансформише хаотично утоварно пристаниште у веома модерно окружење за постављање.
Процените своје тренутне процесе паковања данас. За захтевне индустријске примене, посебно у производњи папира и припреми залиха, стандардна опрема неће бити довољна. Топло препоручујемо да се консултујете са стручњацима за аутоматизацију како бисте дизајнирали прилагођени распоред прилагођен вашој специфичној динамици оптерећења. Да бисте истражили ланчане транспортере за тешке услове рада и напредна решења за руковање материјалом пројектована за ригорозна окружења, посетите Леизхан Папер Тецх да пронађе тачне спецификације које одговарају захтевима вашег објекта.
Често постављана питања
Могу ли да додам транспортер на мој постојећи ручни омотач палета?
Иако је технички могуће накнадно уградити одређене самосталне омоте, ретко је исплативо. Додатна опрема захтева опсежне механичке модификације грамофона да би се прилагодили ваљцима или ланцима. Што је још важније, то захтева потпуну ревизију софтвера машине. Застарели контролер мора бити замењен да би се управљало сложеним сигналима руковања потребним за аутоматизовано секвенцирање уноса. Набавка наменски изграђеног инлине система даје много већи поврат улагања и већу механичку поузданост.
Како систем рукује палетама различитих висина и величина?
Модерни интегрисани системи су пројектовани да динамички обрађују мешане залихе без људске интервенције. Како палета улази у зону, серија ултразвучних фото-очи скенира терет. Ови сензори детектују тачну висину и предњу ивицу палете. Централна процесорска јединица користи ове податке о димензијама да аутоматски подеси брзину ротације, напетост филма и вертикалне границе кретања колица, обезбеђујући оптималну силу задржавања за свако јединствено оптерећење.
Шта се дешава ако се доводни покретни транспортер потпуно напуни?
Индустријске транзитне мреже користе логички оквир познат као акумулација нултог притиска. Излазни вод је подељен на различите зоне, од којих свака прати сензори. Централни контролер континуирано прати заузетост зоне. Ако се зона завршне фазе напуни, систем региструје блокирани сигнал. Контролер каскадно шаље команду за паузу узводно, држећи умотану палету безбедно на месту док се излаз не ослободи, у ком тренутку се проток аутоматски наставља.
Која је стандардна висина за транспортни систем за омотавање палета?
Стандардна висина врха ваљка за већину индустријских линија за паковање је обично између 18 до 20 инча од пода. Ова висина је савршено усклађена са стандардним виљушкама виљушкара и аутоматским вођеним возилима, омогућавајући несметан утовар и истовар. Међутим, ланци за тешка оптерећења или прилагођена подешавања могу бити пројектовани за ниже или више профиле у зависности од специфичне опреме за руковање материјалом која се користи у вашем објекту.
Како да израчунам РОИ интегрисане линије за омотавање?
Израчунавање повраћаја инвестиције захтева урачунавање четири примарне варијабле: уштеде радне снаге, смањење филма, смањење штете и повећање пропусности. Прво, квантификујте плате по сату оператера виљушкара прераспоређених из ручног умотавања. Друго, израчунајте уштеду филма коју генеришу моторна колица за претходно растезање. Треће, процените смањење повраћаја штете на терету због доследног задржавања терета. Коначно, фактор у повећању прихода од елиминисања уског грла за паковање. Већина објеката великог обима остварује пуну отплату у року од 18 до 24 месеца.
Да ли интегрисани систем захтева специјализовано особље за одржавање?
Интегрисани систем захтева два различита нивоа одржавања. Физичке компоненте, као што су подмазивање лежајева и провера погонских каишева, потпадају под стандардно механичко превентивно одржавање. Међутим, слој аутоматизације захтева специјализовано знање. Решавање проблема са поравнањем сензора или дијагностиковање грешака у мрежној комуникацији захтева техничара који је способан за индустријске логичке контролере. Објекти треба да обезбеде да њихово особље за одржавање добије посебну обуку о интерфејсу опреме.
Како тачно интеграција софтвера штеди новац објекту?
Повезивање ваше машине за паковање директно са софтвером за складиште елиминише скривене трошкове ручног руковања подацима. Уграђени скенери и аутоматске ваге за тежину прикупљају податке док је палета умотана, елиминишући радно време утрошено на ручно скенирање терета. Штавише, он искорењује људске грешке у транскрипцији, које су примарни узрок изгубљеног инвентара и нетачних испорука манифеста. Осигуравајући да се тачне тежине преносе аутоматски, компаније избегавају скупе повраћаје терета.


