Lager- og emballagechefer investerer ofte betydelig kapital i automatisering. Du forventer øjeblikkelige spring i effektivitet og bundsolid lastsikkerhed. Alligevel leverer virkeligheden ofte et barsk wake-up call på lagergulvet. Forestil dig en gaffeltruck, der svinger en nyligt pakket palle rundt om et snævert hjørne, kun for at lasten kan flytte sig farligt. Eller forestil dig den daglige frustration af en højhastighedsindpakning, der stopper midt i cyklussen, fordi plastikken bliver ved med at knække. Disse operationelle mareridt stammer sjældent fra en defekt maskine. De peger normalt på et grundlæggende misforhold mellem hardwarekapaciteter, den fysiske belastningsprofil og det valgte forbrugsmateriale.
Brug af den forkerte materialespecifikation kan fuldstændig ophæve de økonomiske fordele ved din automatiserede linje. I sidste ende er dit udstyr kun så effektivt som plastikken, der løber gennem vognens ruller. Denne omfattende ingeniørvejledning hjælper dig med at vælge de nøjagtige parametre til dine specifikke operationelle behov. Ved at matche din hardware til de rigtige forbrugsstoffer sikrer du, at kraftig emballage forbliver sikker, mens du maksimerer dit langsigtede investeringsafkast.
Nøgle takeaways
- Tykkelsesmålinger: Materialetykkelsen vurderes primært i gauge og mikron. At mestre konverteringen mellem disse to målinger er afgørende for at købe den korrekte maskinrulle og sikre nøjagtige leverandørsammenligninger.
- Lastvægt dikterer specifikationer: Lette og ensartede paller kræver muligvis kun et 35 til 50 gauge produkt. Omvendt kræver tung industriemballage 90 til 120+ gauge materialer for at opretholde optimal indeslutningskraft.
- Materialeekstrudering betyder noget: Støbt fremstilling giver fremragende visuel klarhed og en rolig afviklingsproces. Blæst fremstilling giver overlegen punkteringsmodstand, hvilket gør den afgørende for skarpe, uregelmæssige eller meget krævende belastninger.
- Maskinsynergi: Dit automatiserede udstyrs motoriserede præ-stræk-egenskaber påvirker i høj grad den specifikke type og tykkelse af plastik, du skal vælge for at maksimere omkostningsbesparelser og eliminere spild.
Industritendenser: Skiftet mod flerlags nanoekstrudering
Før du dykker ned i specifikke målinger, er det afgørende at forstå, hvor emballageteknologien er på vej hen. Sektoren gennemgår i øjeblikket en massiv materialeudvikling. Drevet af flygtige harpiksomkostninger og strenge virksomheders bæredygtighedsmandater, opgiver varehuse hurtigt tykt enkeltlagsplastik. Den nuværende tekniske standard favoriserer flerlags nano-ekstruderede film.
Ved at co-ekstrudere dusinvis af mikrolag af polymer skaber producenterne et utroligt robust væv, der modstår punkteringsudbredelse. Dette betyder, at en moderne 50-gauge nanofilm rutinemæssigt kan udkonkurrere et ældre 80-gauge-produkt. For emballageingeniører dikterer denne tendens et kritisk omdrejningspunkt. Indkøbsbeslutninger skal nu fokusere på konstrueret udbyttestyrke og belastningsindeslutningskraft i stedet for alene at stole på rå tykkelse.
Forståelse af strækfilmtykkelse: Gauge vs. Micron
For virkelig at optimere din emballagelinje skal du først afmystificere den terminologi, der bruges af globale leverandører. Producenter anvender specifikke måleenheder, der direkte korrelerer med forbrugsmaterialets strukturelle styrke, elasticitet og overordnede maskinydelse.
Hvad er filmmåler?
I USA fungerer Gauge som standardenhed til at kvantificere tykkelsen. Rent praktisk indikerer højere tal et tykkere, mere holdbart materiale, der er i stand til at modstå aggressive spændinger og tungere paller. For at illustrere er et 80-gauge-produkt væsentligt mere robust end et 50-gauge-alternativ. Det giver den nødvendige indeslutningskraft til at holde ustabile genstande låst fast på plads under transport.
Hvad er en Micron?
Den metriske standard, der bruges globalt, er mikrometeret, almindeligvis omtalt som en mikron. En mikron er lig med en milliontedel af en meter. Efterhånden som forsyningskæderne bliver mere og mere globaliserede, forstås Micron Gauge er afgørende for indkøb af materialer internationalt. Emballageledere skal ofte oversætte disse specifikationer mellem indenlandske maskinkrav og oversøiske leverandører for at garantere kompatibilitet og undgå dyre indkøbsfejl.
Måler til mikron konverteringsdiagram
Når du konfigurerer spændingsindstillingerne på dit kontrolpanel eller sammenligner internationale leverandørtilbud, er det uundværligt at krydshenvise disse mål. Anvendelse af et 12,7 mikron produkt med gearforhold kalibreret til et 20,3 mikron materiale vil uundgåeligt resultere i konsekvent snapping og frustrerende nedetid.
| US Gauge |
Micron Gauge Metric |
Fælles applikationsprofil |
| 35 - 50 Gauge |
9 - 12,7 mikron |
Letvægts, ensartet belastning som tomme flasker og papirservietter. |
| 60 - 70 måler |
15,2 - 17,8 mikron |
Standard blandede paller og moderat tunge ensartede læs. |
| 80 måler |
20,3 mikron |
Industristandarden; ideel til generel lagerlogistik. |
| 90 - 100 måler |
22,9 - 25,4 mikron |
Tung belastning, uregelmæssige former og genstande med skarpe kanter. |
| 115 - 120+ måler |
29,2 - 30,5+ mikron |
Ekstrem kraftig emballage som mursten, stål og maskiner. |
Cast Film vs Blown Film: Hvilken er bedre for din maskine?
Ud over den grundlæggende tykkelse dikterer fremstillingsekstruderingsprocessen plastens fysiske egenskaber og adfærdsmæssige egenskaber. De to primære metoder giver forskellige produkter. Hver af dem fungerer helt anderledes, når de udsættes for motoriseret forlængelse på lagergulvet.
Karakteristika ved cast-film
Dette materiale er fremstillet gennem en kontinuerlig ekstruderingsproces, hvor termoplastisk harpiks skubbes gennem en flad matrice på afkølede valser. Denne hurtige afkøling justerer den molekylære struktur for at skabe specifikke operationelle fordele. Den mest bemærkelsesværdige fordel ved Cast Film er dens exceptionelle optiske klarhed. Dette gør det muligt for lagerstregkodescannere og automatiserede sorteringssystemer at læse etiketter ubesværet gennem flere lag.
Den slapper næsten lydløst af, hvilket dramatisk forbedrer det akustiske miljø i et travlt distributionscenter. Tilbyder ensartet dobbeltsidet klæbning og glat strækbarhed, skiller den sig ud som det førende valg til ensartede belastninger og højvolumen automatiserede miljøer, hvor hastighed er altafgørende.
Karakteristika ved blæst film
Den blæste ekstruderingsproces involverer oppumpning af ekstruderet plast gennem en cirkulær matrice til en boble, før den gradvis afkøles med omgivende luft. Denne strækning i flere retninger skaber en meget elastisk, tværbundet polymerkæde. Følgelig Blown Film kan prale af ekstrem punkteringsmodstand og en høj strukturel hukommelse, der aggressivt griber tunge genstande.
Afvejningen er en notorisk høj skrigende lyd under afviklingsprocessen og en diset finish, der nemt kan blænde optiske lagersensorer. Det er fortsat strengt anbefalet til laster med skarpe fremspringende kanter, kraftige uregelmæssige paller eller kølerum, hvor standardplast kan blive skørt.
Tilpasning af filmtykkelse til din lastvægt og profil
Valg af det præcise Filmtykkelse kræver en objektiv, praktisk vurdering af både vægten og den fysiske geometri af de genstande, du har til hensigt at sikre. En mismatch her fører enten til katastrofalt belastningssvigt eller blødning af kapital gennem unødvendige forbrugsvarer.
35 til 50 Gauge: Lette belastninger
Konstrueret til paller, der vejer under 1.000 lbs, er denne ultratynde kategori ideel til ensartet stablede bølgepapkasser, tomme containere og lette forbrugsvarer. For at udnytte disse tynde profiler effektivt, skal dit anlæg betjene højeffektive præ-strækvogne, der er i stand til at håndtere sarte nano-ekstruderede harpikser uden at fremkalde mikro-tårer. Når de anvendes korrekt, tilbyder de det laveste omkostning-pr-belastning-forhold i branchen.
60 til 70 sporvidde: medium og standard belastninger
Denne serie, der tjener som overgangs-sweet spot, rummer mellemvægte paller, der generelt falder mellem 1.000 og 1.800 lbs. Det giver en pålidelig balance mellem elasticitet og holdekraft. Dette gør den særdeles velegnet til blandede paller, hvor kassestørrelserne kan variere lidt, men generelt bevarer en stabil kerneform. Denne måleserie er en absolut basis i fødevare- og drikkevaredistributionscentre.
80 Gauge: Industristandarden
I årtier har 80-gauge-specifikationen fungeret som den ubestridte baseline for generel lagerlogistik. Optimeret til belastninger fra 2.000 til 2.500 lbs, dens udbredte anvendelse stammer fra ren alsidighed. Den har nok punkteringsmodstand til at håndtere mindre uregelmæssigheder i hjørner, samtidig med at den opretholder tilstrækkelig elasticitet til at give fremragende strækforhold på standardudstyr.
90 til 120+ Gauge: Kraftig emballage
Når pallevægten overstiger tærsklen på 2.500 lbs, bliver standardmaterialer et alvorligt ansvar. Kraftig emballage kræver 90 til 120+ gauge-serien for at sikre industrivarer som stålbjælker, bildele og bulkråmaterialer. Disse tætte belastninger udøver et massivt udadrettet kinetisk tryk under transport. Maksimal indeslutningskraft er obligatorisk for at forhindre forskydning.
Hvordan Stretch Wrap-maskinetyper påvirker filmvalget
En udbredt misforståelse er, at enhver rulle plastik af maskinkvalitet vil fungere problemfrit på ethvert stykke automatiseret udstyr. Tænk på mekanikken. Det fysiske design og spændingsmekanismerne i din hardware dikterer dine krav til forbrugsvarer.
Pladespillerindpakning
Standard drejeskivemodeller fungerer ved at rotere den palleterede last, mens en vogn bevæger sig lodret. Fordi rotationshastigheden er relativt kontrolleret, er disse maskiner tilgivende og kan håndtere et bredt spektrum af tykkelser. Det primære fokus her er simpelthen at sikre, at holdekraften er tilstrækkelig til den centrifugalkraft, der udøves på den roterende belastning.
Roterende arm og orbital wrappers
Højhastigheds-roterende arme holder pallen helt stationær, mens en mekanisk arm drejer rundt om lasten med halsbrækkende hastigheder. Denne pludselige påføring med højt drejningsmoment påfører intens, brat spænding. Faciliteter, der anvender disse systemer, foretrækker ofte førsteklasses, meget elastiske materialer, der kan absorbere mekanisk stød uden at blive revet i stykker midt i cyklussen.
Specialiserede industrielle applikationer: Papirrulleindpakning
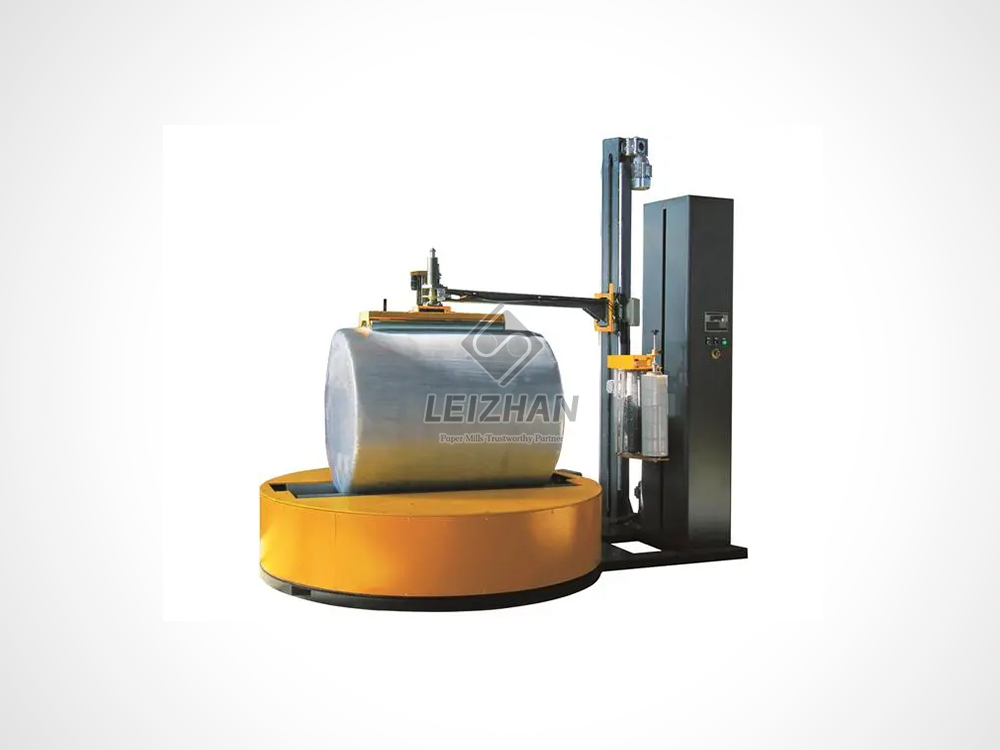
Standard retningslinjer for palletering gælder simpelthen ikke for niche, meget krævende industrisektorer. Håndtering af massive industrielle papirruller kræver højt specialiseret udstyr. Disse jumbocylindre overstiger ofte 1.500 mm i diameter og vejer op mod 2.000 kg. Standard pladespillere kan simpelthen ikke klare denne radiale belastning.
Faciliteter, der håndterer disse ekstreme parametre, kræver en dedikeret Stretch Wrap Machine konstrueret specielt til aksial og radial indpakning. Ved at integrere en kraftig indpakning med variabel frekvensstyring og en 250 % drevet præ-strækvogn med en høj-mikron fugtbestandig film, kan papirmøllerne fuldstændigt forsegle miljøforringelse og forhindre kantknusning under langdistancetransport.
Få mest muligt ud af din maskinfilm
At købe det rigtige forbrugsmateriale er kun halvdelen af ligningen. Effektiv anvendelse af det dikterer dit langsigtede investeringsafkast og bæredygtighedsmålinger. Optimering af brugen er en kontinuerlig proces, der giver betydelige reduktioner i driftsudgifter.
Korrekt maskinkalibrering
Selv nanofilm af højeste kvalitet vil underpræstere, hvis hardwaren er dårligt kalibreret. Regelmæssig vedligeholdelse er afgørende. Vedligeholdelsespersonale skal rutinemæssigt kontrollere spændingsindstillingerne, rense forstrækningsrullerne for at fjerne klæbrig harpiksopbygning og verificere gearforhold. At sikre, at udstyret strækker materialet til dets absolut optimale kapacitet uden at fremkalde mikrotårer, garanterer, at du maksimerer udbyttet af hver enkelt rulle. En maskine, der strækker sig med 150 %, når den er i stand til 250 %, bløder lydløst tusindvis af dollars årligt.
Top fejl at undgå, når du vælger maskinstrækfilm
Før de afslutter en indkøbskontrakt, skal lagerchefer være hyperbevidste om almindelige faldgruber, der ofte afsporer automatiserede pakkelinjer.
Fejl 1: Brug af håndstrækfilm på automatiseret udstyr. Håndfilm og maskinfilm er grundlæggende forskellige produkter. Maskinruller er betydeligt tungere og kemisk konstrueret til at modstå de ekstreme højhastighedsforlængelser fra en motoriseret vogn. Forsøg på at føre håndfilm gennem en automatiseret linje vil resultere i øjeblikkelig snapping og farligt utilstrækkelig lastindeslutning.
Fejl 2: At antage tykkere er altid bedre. Anvendelse af overdreven indeslutningskraft er en hyppig og kostbar fejl. Mens en 120-gauge-specifikation giver massiv styrke, vil påføring af den på en palle med letvægtsforbrugsvarer resultere i belastningsknusning. Spændingen, der udøves af alt for tyk plastik, kan let kollapse bølgepapkasser. Tykkelsen skal altid være proportional med lastknusningstolerancen.
Fejl 3: Ignorerer den fysiske belastningsprofil. Manglende vurdering af, om en belastning er ensartet, lidt uregelmæssig eller meget uregelmæssig med skarpe kanter, fører til dårligt materialevalg. Indpakning af en uregelmæssig last med et standard støbt produkt garanterer punkteringsfejl under transport. Brug af dyre blæste formuleringer på helt ensartede belastninger er et overflødigt spild af kapital.
Konklusion
Udstyr er kun så pålideligt som materialet, der løber gennem rullerne. Stop med at gætte med dine forbrugsvarer. Overvåg dine nuværende belastningsprofiler, test forskellige mikronmålere, og afstem dine materialevalg med dit maskineris faktiske gearforhold. At vælge den billigste rulle på markedet viser sig ofte at være den dyreste fejl, hvis det resulterer i katastrofale produktskader eller overdreven spild. Hvis du opgraderer din end-of-line emballage eller har brug for at sikre massive industrielle belastninger, kan du udforske de avancerede automatiserede løsninger hos Leizhan Paper Tech. Besøg vores officielle hjemmeside for at finde det præcise kraftige indpakningsudstyr, der er skræddersyet til dine specifikke operationelle krav.
FAQ
Kan jeg bruge håndstrækfilm på en strækviklemaskine?
Absolut ikke. Maskinfilm er fremstillet på meget større kerner og er specielt konstrueret med avancerede harpikser til at modstå højhastigheds-for-strækmekanismerne i automatiseret udstyr. Håndfilm mangler denne kemiske elasticitet og vil snappe eller ikke strække sig ordentligt, når den udsættes for motoriseret spænding.
Hvordan ved jeg, om min filmtykkelse er korrekt til min belastning?
Hvis din pallebelastning skifter eller læner sig under transport, er dit materiale sandsynligvis for tyndt eller mangler den nødvendige holdehukommelse. Omvendt, hvis dine bølgepapkasser bliver knust under indpakningscyklussen, er plastikken for tyk, eller din vognspænding er sat alt for højt. Et 80-gauge-produkt fungerer som standardbaseline for fejlfinding af disse indeslutningsproblemer.
Hvordan beregner jeg omkostninger til strækfilm pr. belastning?
Den mest nøjagtige metode er at skære og veje filmen fra én fuldstændig indpakket palle. Divider vægten med rullens samlede vægt, og gang derefter med prisen på rullen. Dette giver dig den sande pris pr. belastning. Det er den eneste metrik, der betyder noget, da evaluering udelukkende baseret på prisen pr.
Hvad får strækfilm til at knække under en maskincyklus?
Konsekvente filmbrud peger normalt på mekaniske problemer eller profilproblemer frem for dårlig plastik. De mest almindelige syndere omfatter klæbrig harpiksopbygning på forstrækningsvalserne, forkerte sekundære spændingsindstillinger, skarpe fremspringende belastningshjørner eller indføring af et ikke-elastisk blæst produkt ind i en højhastigheds drejearmsindpakning, der er konfigureret til høje strækforhold.
Er Blown Film altid tykkere end Cast Film?
Ikke nødvendigvis. Begge materialer kan fremstilles på tværs af en bred vifte af mikronmålere. Men på grund af den tovejs køleproces, der anvendes under ekstrudering, er et blæst produkt strukturelt sejere og eksponentielt mere punkteringsbestandigt i nøjagtig samme tykkelse sammenlignet med dets støbte modstykke.
Hvad betyder pre-stretch yield ved køb af film?
Pre-stretch yield refererer til den maksimale procentdel, din automatiserede hardware kan forlænge plastikken, før den påføres pallen. For eksempel betyder et udbytte på 250 %, at en fod af materiale på rullen strækkes til at blive 3,5 fod indpakket plastik på lasten. Maksimering af dette udbytte er den mest effektive måde til drastisk at reducere dine samlede omkostninger pr. forbrugsmateriale.


