מנהלי מחסנים ואריזות משקיעים לעתים קרובות הון משמעותי באוטומציה. אתה מצפה לזינוקים מיידיים ביעילות ובאבטחת עומס איתן. עם זאת, המציאות מספקת לעתים קרובות קריאת השכמה קשה על רצפת המחסן. דמיין מלגזה מניפה משטח עטוף זה עתה בפינה צמודה, רק כדי שהעומס יזוז בצורה מסוכנת. או דמיינו את התסכול היומיומי של עטיפה במהירות גבוהה שעוצרת באמצע המחזור כי הפלסטיק ממשיך להישבר. סיוטים מבצעיים אלה נובעים רק לעתים רחוקות ממכונה פגומה. הם בדרך כלל מצביעים על אי התאמה מהותית בין יכולות החומרה, פרופיל העומס הפיזי והחומר המתכלה שנבחר.
שימוש במפרט החומר השגוי יכול לשלול לחלוטין את היתרונות הפיננסיים של הקו האוטומטי שלך. בסופו של דבר, הציוד שלך יעיל רק כמו הפלסטיק שעובר דרך גלילי הכרכרה שלו. מדריך הנדסי מקיף זה יעזור לך לבחור את הפרמטרים המדויקים לצרכים התפעוליים הספציפיים שלך. על ידי התאמת החומרה שלך לחומרים המתכלים הנכונים, אתה מבטיח שהאריזה הכבדה תישאר מאובטחת תוך מיקסום ההחזר על ההשקעה שלך לטווח ארוך.
טייק אווי מפתח
- מדידות עובי: עובי החומר מוערך בעיקר במד ומיקרון. שליטה בהמרה בין שני המדדים הללו היא קריטית לרכישת גליל המכונה הנכון ולהבטחת השוואות ספקים מדויקות.
- משקל העומס מכתיב מפרטים: משטחים קלים ואחידים עשויים לדרוש רק מוצר בגודל 35 עד 50. לעומת זאת, אריזות תעשייתיות כבדות דורשות חומרים בטווח של 90 עד 120+ כדי לשמור על כוח בלימה אופטימלי.
- שחול חומר חשוב: ייצור יצוק מציע בהירות חזותית מעולה ותהליך של שחרור שקט. ייצור מפוצץ מספק עמידות מעולה לנקב, מה שהופך אותו לחיוני לעומסים חדים, לא סדירים או תובעניים ביותר.
- סינרגיית מכונה: יכולות המתיחה הממונעות מראש של הציוד האוטומטי שלך משפיעות רבות על הסוג והעובי הספציפיים של הפלסטיק שעליך לבחור כדי למקסם את החיסכון בעלויות ולמנוע בזבוז.
מגמות בתעשייה: המעבר לעבר ננו-שחול רב-שכבתי
לפני שצוללים למדידות ספציפיות, חשוב להבין לאן צועדת טכנולוגיית האריזה. המגזר עובר כעת אבולוציה מסיבית של חומרים. מונעים על ידי עלויות שרף נדיפות ומנדטים קפדניים על קיימות תאגידית, מחסנים נוטשים במהירות פלסטיק עבה וחד-שכבתי. התקן ההנדסי הנוכחי מעדיף סרטי ננו-שחול רב-שכבתיים.
על ידי שחול משותף של עשרות מיקרו-שכבות של פולימר, היצרנים יוצרים רשת חזקה להפליא שעמידה בפני התפשטות ניקוב. משמעות הדבר היא שסרט ננו מודרני בגודל 50 גאוג' יכול בדרך כלל להתעלות על מוצר 80 גאוג' מדור קודם. עבור מהנדסי אריזה, מגמה זו מכתיבה ציר קריטי. החלטות רכישה חייבות כעת להתמקד בחוזק תפוקה מהונדס ובכוח בלימת עומס במקום להסתמך על עובי גולמי בלבד.
הבנת עובי סרט מתיחה: מד לעומת מיקרון
כדי לייעל באמת את קו האריזה שלך, תחילה עליך לבטל את המיסטיציה של הטרמינולוגיה המשמשת ספקים גלובליים. היצרנים משתמשים ביחידות מדידה ספציפיות המתואמות ישירות לחוזק המבני, לגמישות ולביצועי המכונות הכוללים של החומר המתכלה.
מהו מד סרט?
בארצות הברית, מד משמש כיחידה הסטנדרטית לכימות עובי. מבחינה מעשית, מספרים גבוהים יותר מצביעים על חומר עבה ועמיד יותר המסוגל לעמוד במתח אגרסיבי ומשטחים כבדים יותר. לשם המחשה, מוצר בגודל 80 הוא חזק משמעותית מאלטרנטיבה של 50. הוא מספק את כוח הבלימה הדרוש כדי לשמור על פריטים לא יציבים נעולים במקומם במהלך המעבר.
מה זה מיקרון?
התקן המטרי המשמש בעולם הוא המיקרומטר, המכונה בדרך כלל מיקרון. מיקרון אחד שווה למיליונית המטר. ככל שרשתות האספקה הופכות יותר ויותר גלובליות, הבנת ה Micron Gauge חיוני לאיסוף חומרים בינלאומיים. מנהלי אריזה חייבים לתרגם לעתים קרובות מפרטים אלה בין דרישות מכונות מקומיות לספקים בחו'ל כדי להבטיח תאימות ולהימנע מטעויות רכש יקרות.
תרשים המרות מד למיקרון
בעת קביעת תצורה של הגדרות המתח בלוח הבקרה או השוואת הצעות מחיר של ספקים בינלאומיים, הצלבת מדידות אלו היא הכרחית. החלת מוצר של 12.7 מיקרון עם יחסי העברה מכוילים לחומר של 20.3 מיקרון, תגרום בהכרח להפסקה עקבית ולזמן השבתה מתסכל.
| US Gauge |
Micron Gauge Metric |
פרופיל יישום נפוץ |
| מד 35 - 50 |
9 - 12.7 מיקרון |
מטענים קלים ואחידים כמו בקבוקים ריקים וקופסאות טישו. |
| מד 60 - 70 |
15.2 - 17.8 מיקרון |
משטחים מעורבים סטנדרטיים ועומסים אחידים כבדים בינוניים. |
| מד 80 |
20.3 מיקרון |
תקן התעשייה; אידיאלי עבור לוגיסטיקה כללית של מחסנים. |
| מד 90 - 100 |
22.9 - 25.4 מיקרון |
עומסים כבדים, צורות לא סדירות ופריטים עם קצוות חדים. |
| מד 115 - 120+ |
29.2 - 30.5+ מיקרון |
אריזות כבדות במיוחד כמו לבנים, פלדה ומכונות. |
סרט שחקנים לעומת סרט מפוצץ: מה עדיף למכונה שלך?
מעבר לעובי הבסיסי, תהליך האקסטרוזיה בייצור מכתיב את התכונות הפיזיקליות ומאפייני ההתנהגות של הפלסטיק. שתי השיטות העיקריות מניבות תוצרים שונים. כל אחד מהם מתפקד בצורה שונה לחלוטין כאשר הוא נתון להתארכות ממונעת על רצפת המחסן.
המאפיינים של סרט שחקנים
חומר זה מיוצר בתהליך שחול מתמשך שבו שרף תרמופלסטי נדחף דרך תבנית שטוחה על גבי גלילים מקוררים. קירור מהיר זה מיישר את המבנה המולקולרי כדי ליצור יתרונות תפעוליים ספציפיים. היתרון הבולט ביותר של Cast Film הוא הבהירות האופטית יוצאת הדופן שלו. זה מאפשר לסורקי ברקוד במחסן ולמערכות מיון אוטומטיות לקרוא תוויות ללא מאמץ דרך שכבות מרובות.
הוא מתפרק כמעט בשקט, מה שמשפר באופן דרמטי את הסביבה האקוסטית של מרכז הפצה עמוס. הוא מציע היצמדות דו-צדדית עקבית ויכולת מתיחה חלקה, והוא בולט כבחירה המובילה לעומסים אחידים ולסביבות אוטומטיות בנפח גבוה שבהן המהירות היא מעל הכל.
המאפיינים של סרט מפוצץ
תהליך האקסטרוזיה המנופח כולל ניפוח פלסטיק שחול דרך תבנית עגולה לתוך בועה לפני קירור הדרגתי באוויר הסביבה. מתיחה רב-כיוונית זו יוצרת שרשרת פולימר מצולבת עמידה במיוחד. כתוצאה מכך, Blown Film מתגאה בעמידות קיצונית לנקב וזיכרון מבני גבוה שאוחז באגרסיביות בפריטים כבדים.
הפשרה היא רעש חריקות חזק הידוע לשמצה במהלך תהליך ההתנתקות וגימור מעורפל שיכול לסנוור בקלות חיישני מחסן אופטיים. זה נשאר מומלץ בהחלט עבור מטענים הכוללים קצוות חדים בולטים, משטחים לא סדירים כבדים, או מתקני אחסון קר שבהם פלסטיק סטנדרטי עלול להפוך שביר.
התאמת עובי הסרט למשקל הטעינה ולפרופיל שלך
בחירת המדויק עובי הסרט דורש הערכה אובייקטיבית ומעשית הן של המשקל והן של הגיאומטריה הפיזית של הפריטים שאתה מתכוון לאבטח. אי התאמה כאן מובילה לכישלון עומס קטסטרופלי או לדימום הון באמצעות הוצאה מתכלה מיותרת.
מד 35 עד 50: עומסים קלים
קטגוריה דקה במיוחד זו, שנועדה למשטחים במשקל של מתחת ל-1,000 ק'ג, היא אידיאלית עבור קופסאות גליות בערימה אחידה, מכולות ריקות ומוצרי צריכה קלים. כדי לנצל את הפרופילים הדקים הללו ביעילות, המתקן שלך חייב להפעיל קרונות קדם-מתיחה יעילים ביותר המסוגלים לטפל בשרף עדין בשיחול ננו מבלי לגרום למיקרו-קרעים. ביישום נכון, הם מציעים את יחס העלות לעומס הנמוך ביותר בענף.
מד 60 עד 70: עומסים בינוניים וסטנדרטיים
טווח זה משמש כנקודה מתוקה למעבר, ומכיל משטחים במשקל בינוני הנופלים בדרך כלל בין 1,000 ל-1,800 פאונד. הוא מספק איזון אמין של גמישות וכוח אחיזה. זה הופך אותו למתאים מאוד למשטחים מעורבים שבהם גדלי הקופסאות עשויים להשתנות מעט אך בדרך כלל שומרים על צורת ליבה יציבה. טווח מדדים זה הוא מרכיב יסוד מוחלט במרכזי הפצת מזון ומשקאות.
מד 80: תקן התעשייה
במשך עשרות שנים, מפרט ה-80 שימש כקו הבסיס הבלתי מעורער ללוגיסטיקה כללית של מחסנים. מותאם לעומסים הנעים בין 2,000 ל-2,500 פאונד, האימוץ הנרחב שלו נובע מרב-גוניות מוחלטת. יש לו מספיק עמידות לנקב כדי להתמודד עם אי-סדירות פינות קלה תוך שמירה על גמישות מספקת כדי להניב יחסי מתיחה מצוינים בציוד סטנדרטי.
מד 90 עד 120+: אריזה כבדה
ברגע שמשקל המזרן עובר את הסף של 2,500 פאונד, חומרים סטנדרטיים הופכים לחבות חמורה. אריזה כבדה דורשת טווח של 90 עד 120+ כדי להבטיח מוצרים תעשייתיים כמו קורות פלדה, חלקי רכב וחומרי גלם בתפזורת. עומסים צפופים אלו מפעילים לחץ קינטי חיצוני מסיבי במהלך המעבר. כוח בלימה מרבי הוא חובה כדי למנוע תזוזה.
כיצד סוגי מכונות מתיחה משפיעות על בחירת הסרט
תפיסה מוטעית רווחת היא שכל גליל של פלסטיק בדרגת מכונה יתפקד בצורה חלקה על כל חלק של ציוד אוטומטי. תחשוב על המכניקה. העיצוב הפיזי ומנגנוני המתח של החומרה שלך מכתיבים את הדרישות המתכלות שלך.
עטיפות לפטיפון
דגמי פטיפון סטנדרטיים פועלים על ידי סיבוב המטען המשטח בזמן שגררה נעה אנכית. מכיוון שמהירות הסיבוב מבוקרת יחסית, מכונות אלו סלחניות ויכולות להתמודד עם קשת רחבה של עוביים. המוקד העיקרי כאן הוא פשוט להבטיח שכוח האחיזה מתאים לכוח הצנטריפוגלי המופעל על העומס המסתובב.
זרועות רוטריות ואורביטליות
זרועות סיבוביות במהירות גבוהה שומרות על המזרן נייח לחלוטין בעוד זרוע מכנית מסתובבת סביב העומס במהירויות מסחררות. יישום פתאומי זה בעל מומנט גבוה מפעיל מתח עז ופתאומי. מתקנים המשתמשים במערכות אלו מעדיפים לעתים קרובות חומרים מובחרים ואלסטיים במיוחד שיכולים לספוג זעזועים מכניים מבלי להיקרע באמצע המחזור.
יישומים תעשייתיים מיוחדים: עטיפת גליל נייר
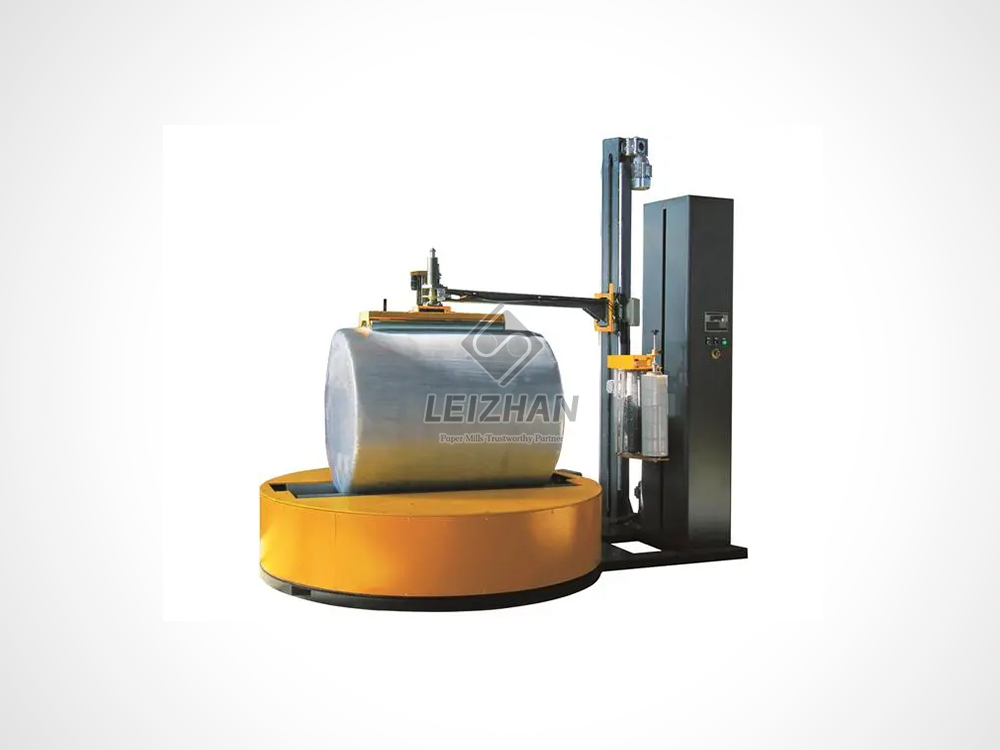
הנחיות סטנדרטיות למשטחים פשוט אינן חלות על מגזרי תעשייה תובעניים מאוד. טיפול בגלילי נייר תעשייתיים מסיביים דורש ציוד מיוחד מאוד. גלילי ג'מבו אלו עולים לרוב על קוטר של 1,500 מ'מ ומשקלם עולה על 2,000 ק'ג. עטיפות פטיפון סטנדרטיות פשוט לא יכולות להתמודד עם הלחץ הרדיאלי הזה.
מתקנים המתמודדים עם פרמטרים קיצוניים אלה דורשים ייעודי מכונת לעטוף מתיחה שהונדסה במיוחד עבור עטיפה צירית ורדיאלית. על ידי שילוב עטיפה כבדה הכוללת בקרת כונן בתדר משתנה וגררת מתיחה מראש ב-250% עם סרט עמיד ללחות במיקרון גבוה, מפעלי נייר יכולים לאטום לחלוטין את השפלה הסביבתית ולמנוע ריסוק קצה במהלך הובלה ארוכת טווח.
להפיק את המרב מסרט המכונה שלך
רכישת החומר המתכלה הנכון היא רק חצי מהמשוואה. יישום זה ביעילות מכתיב את ההחזר על ההשקעה ומדדי הקיימות שלך לטווח ארוך. ייעול השימוש הוא תהליך מתמשך שמניב הפחתות משמעותיות בהוצאות התפעוליות.
כיול מכונה נכון
אפילו הננו-פילם האיכותי ביותר יצליח פחות אם החומרה מכוילת בצורה גרועה. תחזוקה שוטפת היא חיונית. צוות התחזוקה חייב לבדוק באופן שוטף את הגדרות המתח, לנקות את גלילי המתיחה המוקדמים כדי להסיר הצטברות שרף דביק, ולאמת את יחסי ההילוכים. הבטחת הציוד מותח את החומר לקיבולת האופטימלית המוחלטת שלו מבלי לגרום למיקרו-קרעים מבטיחה כי אתה מקסם את התשואה של כל גליל בודד. מכונה הנמתחת ב-150% כשהיא מסוגלת ל-250% מוציאה דימום בשקט של אלפי דולרים בשנה.
טעויות מובילות שיש להימנע מהן בעת בחירת סרט מתיחה למכונה
לפני סיום חוזה רכש, מנהלי מחסנים חייבים להיות מודעים יתר על המידה למלכודות הנפוצות המדרדרות לעתים קרובות קווי אריזה אוטומטיים.
טעות 1: שימוש בסרט מתיחה ביד על ציוד אוטומטי. סרט יד וסרט מכונה הם מוצרים שונים במהותם. גלילי המכונה הם כבדים יותר ומהונדסים כימית כדי לעמוד בכוחות ההתארכות הקיצוניים במהירות גבוהה של כרכרה ממונעת. ניסיון להעביר סרט ידני דרך קו אוטומטי יגרום להצמדה מיידית ולבלימת עומס לא מספקת באופן מסוכן.
טעות 2: בהנחה שעבה יותר זה תמיד טוב יותר. הפעלת כוח בלימה מופרז היא שגיאה תכופה ויקרה. בעוד שמפרט בגודל 120 מספק חוזק מסיבי, יישום זה על משטח של מוצרי צריכה קלים יביא לריסוק עומס. המתח המופעל על ידי פלסטיק עבה מדי יכול בקלות למוטט קופסאות גליות. העובי חייב להיות תמיד פרופורציונלי לסובלנות ריסוק העומס.
טעות 3: התעלמות מפרופיל העומס הפיזי. אי הערכה אם עומס אחיד, מעט לא סדיר או מאוד לא סדיר עם קצוות חדים מוביל לבחירת חומר לקויה. עטיפת עומס לא סדיר במוצר יצוק סטנדרטי מבטיחה כשלים בפנצ'ר במהלך ההובלה. שימוש בתכשירים מפוצצים יקרים על עומסים אחידים לחלוטין הוא בזבוז הון מיותר.
מַסְקָנָה
הציוד אמין רק כמו החומר שעובר דרך הגלילים שלו. תפסיק לנחש עם החומרים המתכלים שלך. בדוק את פרופילי העומס הנוכחיים שלך, בדוק מדי מיקרון שונים ותיאם את בחירת החומרים שלך עם יחסי ההילוכים האמיתיים של המכונות שלך. בחירה בגליל הזול ביותר בשוק מתגלה פעמים רבות כטעות היקרה ביותר אם היא גורמת לנזק קטסטרופלי למוצר או לבזבוז מוגזם. אם אתה משדרג את אריזת הקצה שלך או שאתה צריך לאבטח עומסים תעשייתיים מסיביים, חקור את הפתרונות האוטומטיים המתקדמים ב-Leizhan Paper Tech. בקר באתר הרשמי שלנו כדי למצוא את ציוד העטיפה הכבד המדויק המותאם לדרישות התפעוליות הספציפיות שלך.
שאלות נפוצות
האם אני יכול להשתמש בסרט מתיחה יד על מכונת לעטוף מתיחה?
ממש לא. סרט מכונה מיוצר על ליבות גדולות בהרבה והוא מתוכנן במיוחד עם שרפים מתקדמים כדי לעמוד במנגנוני המתיחה המוקדמים במהירות גבוהה של ציוד אוטומטי. הסרט הידני חסר את הגמישות הכימית הזו והוא ייקרע או לא יימתח כראוי כאשר הוא נתון למתח ממונע.
איך אני יודע אם עובי הסרט שלי מתאים לעומס שלי?
אם עומס המזרן שלך משתנה או נוטה במהלך המעבר, סביר להניח שהחומר שלך דק מדי או חסר את זיכרון ההחזקה הדרוש. לעומת זאת, אם הקופסאות הגליות שלך נמחצות במהלך מחזור העטיפה, הפלסטיק עבה מדי, או מתח הכרכרה שלך מוגדר גבוה מדי. מוצר בגודל 80 משמש כקו הבסיס הסטנדרטי לפתרון בעיות הבלימה הללו.
כיצד אוכל לחשב עלות סרט מתיחה לכל עומס?
השיטה המדויקת ביותר היא לחתוך ולשקול את הסרט ממשטח אחד עטוף לחלוטין. מחלקים את המשקל הזה במשקל הכולל של הגליל, ואז מכפילים בעלות הגליל. זה נותן לך את העלות האמיתית לכל עומס. זה המדד היחיד שחשוב, שכן הערכה המבוססת אך ורק על העלות לגלגול מתעלמת מיכולות התפוקה של המכונה שלך מראש למתיחה.
מה גורם לסרט מתיחה להישבר במהלך מחזור מכונה?
הפסקות סרט עקביות מצביעות בדרך כלל על בעיות מכניות או פרופיל ולא על פלסטיק גרוע. האשמים הנפוצים ביותר כוללים הצטברות שרף דביק על גלילי המתיחה המוקדמים, הגדרות מתח משני לא נכונות, פינות עומס בולטות חדות, או הזנת מוצר מפוצץ לא אלסטי לתוך עטיפת זרוע סיבובית במהירות גבוהה המוגדרת ליחסי מתיחה גבוהים.
האם Blown Film תמיד עבה יותר מ-Cast Film?
לא בהכרח. ניתן לייצר את שני החומרים במגוון רחב של מדי מיקרון. עם זאת, בשל תהליך הקירור הדו-כיווני המשמש במהלך האקסטרוזיה, מוצר מפוצץ הוא קשיח יותר מבחינה מבנית ועמיד יותר לנקב באופן אקספוננציאלי באותו עובי בדיוק בהשוואה למקבילו היצוק.
מה המשמעות של תפוקת מתיחה מראש בקניית סרט?
תפוקת מתיחה מוקדמת מתייחסת לאחוז המקסימלי שהחומרה האוטומטית שלך יכולה להאריך את הפלסטיק לפני הנחתו על המזרן. לדוגמה, תשואה של 250% פירושה שמטר אחד של חומר על הגליל נמתח כדי להפוך ל-3.5 רגל של פלסטיק עטוף על המטען. מקסום תשואה זו היא הדרך היעילה ביותר להפחית באופן דרסטי את העלות הכוללת המתכלה שלך לכל עומס.


