Менеджери складів і упаковки часто інвестують значні кошти в автоматизацію. Ви очікуєте миттєвого підвищення ефективності та надійної безпеки завантаження. Проте реальність часто дає суворий тривожний дзвінок на підлозі складу. Уявіть собі вилковий навантажувач, який повертає щойно загорнутий піддон навколо вузького кута, але вантаж небезпечно зміщується. Або уявіть щоденне розчарування високошвидкісної обгортки, яка зупиняється посеред циклу, тому що пластик постійно ламається. Ці операційні кошмари рідко виникають через несправну машину. Зазвичай вони вказують на принципову невідповідність між апаратними можливостями, профілем фізичного навантаження та вибраним витратним матеріалом.
Використання неправильної специфікації матеріалу може повністю звести нанівець фінансові переваги вашої автоматизованої лінії. Зрештою, ваше обладнання настільки ефективне, наскільки пластик проходить через ролики каретки. Цей вичерпний інженерний посібник допоможе вам вибрати точні параметри для ваших конкретних експлуатаційних потреб. Підбираючи апаратне забезпечення з правильними витратними матеріалами, ви гарантуєте, що міцна упаковка залишається безпечною, одночасно максимізуючи довгострокову віддачу від інвестицій.
Ключові висновки
- Вимірювання товщини: товщина матеріалу в основному оцінюється в калібру та мікронах. Оволодіння перетворенням між цими двома показниками має вирішальне значення для придбання правильного рулону машини та забезпечення точного порівняння постачальників.
- Вага вантажу диктує специфікації: для легких і рівномірних піддонів може знадобитися лише продукт розміром від 35 до 50. І навпаки, важка промислова упаковка вимагає матеріалів калібру від 90 до 120+ для підтримки оптимальної сили утримання.
- Екструзія матеріалу має значення: виготовлення лиття забезпечує чудову візуальну чіткість і тихий процес розкручування. Видувне виробництво забезпечує чудову стійкість до проколів, що робить його необхідним для різких, нерегулярних або дуже вимогливих навантажень.
- Синергія машини: Моторизовані можливості попереднього розтягування вашого автоматизованого обладнання сильно впливають на конкретний тип і товщину пластику, який ви повинні вибрати, щоб максимізувати економію коштів і усунути відходи.
Галузеві тенденції: перехід до багатошарової наноекструзії
Перш ніж заглиблюватися в конкретні вимірювання, важливо зрозуміти, куди рухаються технології пакування. Сектор зараз переживає масштабну еволюцію матеріалів. Під впливом мінливих цін на смолу та суворих корпоративних вимог сталого розвитку склади швидко відмовляються від товстого одношарового пластику. Поточний інженерний стандарт віддає перевагу багатошаровим наноекструдованим плівкам.
Шляхом спільного екструдування десятків мікрошарів полімеру виробники створюють неймовірно міцне полотно, яке протистоїть поширенню проколів. Це означає, що сучасна наноплівка 50-го калібру може регулярно перевершувати застарілий продукт 80-го калібру. Для інженерів із упаковки ця тенденція диктує важливий поворот. Рішення про купівлю тепер повинні зосереджуватися на спроектованій межі текучості та силі стримування навантаження, а не покладатися лише на необроблену товщину.
Розуміння товщини стретч-плівки: калібр проти мікрон
Щоб справді оптимізувати свою пакувальну лінію, ви повинні спочатку демістифікувати термінологію, яку використовують глобальні постачальники. Виробники використовують спеціальні одиниці вимірювання, які прямо корелюють із міцністю конструкції, еластичністю та загальною продуктивністю обладнання витратних матеріалів.
Що таке Film Gauge?
У Сполучених Штатах калібр служить стандартною одиницею для кількісного визначення товщини. На практиці вищі цифри вказують на більш товстий, міцніший матеріал, здатний витримувати агресивне натягування та більш важкі піддони. Для ілюстрації, виріб 80-го калібру є значно міцнішим, ніж альтернатива 50-го калібру. Він забезпечує необхідну силу стримування, щоб нестійкі предмети надійно зафіксувалися на місці під час транспортування.
Що таке мікрон?
Метричний стандарт, який використовується у всьому світі, — це мікрометр, який зазвичай називають мікроном. Один мікрон дорівнює одній мільйонній частині метра. У міру того, як ланцюжки постачання стають все більш глобалізованими, розуміння Мікронність має життєво важливе значення для пошуку матеріалів на міжнародному рівні. Менеджери з упаковки повинні часто переводити ці специфікації між вітчизняними вимогами до обладнання та закордонними постачальниками, щоб гарантувати сумісність і уникнути дорогих помилок закупівель.
Діаграма перетворення калібру в мікрон
Під час налаштування параметрів натягу на панелі керування або порівняння цінових пропозицій міжнародних постачальників перехресне порівняння цих вимірювань є обов’язковим. Застосування продукту товщиною 12,7 мікрона з передавальними числами, відкаліброваними для матеріалу товщиною 20,3 мікрона, неминуче призведе до постійного клацання та неприємних простоїв. Мікронний
| калібр США |
Метричний |
загальний профіль застосування |
| 35 - 50 калібр |
9 - 12,7 мікрон |
Легкі однорідні вантажі, як-от порожні пляшки та коробки з серветками. |
| 60 - 70 калібр |
15,2 - 17,8 мікрон |
Стандартні змішані піддони та помірно важкі рівномірні вантажі. |
| 80 калібр |
20,3 мікрон |
Галузевий стандарт; ідеально підходить для загальної складської логістики. |
| 90 - 100 калібру |
22,9 - 25,4 мікрон |
Важкі вантажі, неправильної форми та предмети з гострими краями. |
| Калібр 115 - 120+ |
29,2 - 30,5+ мікрон |
Надзвичайно важка тара, як-от цегла, сталь і машини. |
Лита плівка проти роздувної плівки: що краще для вашої машини?
Крім основної товщини, процес виробничої екструзії визначає фізичні властивості та поведінкові характеристики пластику. Два основні методи дають різні продукти. Кожен з них працює по-різному під час моторизованого подовження на підлозі складу.
Характеристики литої плівки
Цей матеріал виготовляється за допомогою процесу безперервної екструзії, коли термопластична смола проштовхується через плоску матрицю на охолоджені ролики. Це швидке охолодження вирівнює молекулярну структуру для створення конкретних операційних переваг. Найпомітніша перевага Cast Film — це виняткова оптична прозорість. Це дозволяє складським сканерам штрих-кодів і автоматизованим системам сортування легко зчитувати етикетки через кілька шарів.
Він розкручується майже безшумно, що значно покращує акустичне середовище жвавого розподільного центру. Завдяки стабільному двосторонньому зчепленню та плавній розтяжності, він є найкращим вибором для рівномірних навантажень і автоматизованих середовищ великого обсягу, де швидкість має першорядне значення.
Характеристики видувної плівки
Процес екструзії з роздуванням передбачає надування екструдованого пластику через круглу головку в бульбашку перед поступовим охолодженням навколишнім повітрям. Це різноспрямоване розтягування створює високопружний, зшитий полімерний ланцюг. Отже, Blown Film має надзвичайну стійкість до проколів і високу структурну пам’ять, що дозволяє агресивно захоплювати важкі предмети.
Компромісом є сумнозвісно гучний вереск під час процесу розмотування та туманне покриття, яке може легко засліпити оптичні складські датчики. Це суворо рекомендовано для вантажів із гострими виступаючими краями, важких нерегулярних піддонів або холодильних складів, де стандартний пластик може стати крихким.
Підбір товщини плівки відповідно до ваги та профілю вашого вантажу
Вибір точного Товщина плівки вимагає об’єктивної практичної оцінки як ваги, так і фізичної геометрії елементів, які ви збираєтеся закріпити. Невідповідність тут призводить або до катастрофічної відмови навантаження, або до втрати капіталу через непотрібні витрати на витратні матеріали.
Від 35 до 50: легкі навантаження
Розроблена для піддонів вагою до 1000 фунтів, ця надтонка категорія ідеально підходить для рівномірно складених гофроящиків, порожніх контейнерів і легких споживчих товарів. Для ефективного використання цих тонких профілів на вашому підприємстві повинні використовуватися високоефективні каретки попереднього розтягування, здатні працювати з делікатними наноекструдованими смолами, не викликаючи мікророзривів. При правильному застосуванні вони пропонують найнижче співвідношення ціни за завантаження в галузі.
Від 60 до 70: середні та стандартні навантаження
Служачи перехідним найкращим місцем, цей асортимент вміщує піддони середньої ваги, як правило, вагою від 1000 до 1800 фунтів. Забезпечує надійний баланс еластичності та утримуючої сили. Це робить його дуже придатним для змішаних піддонів, де розміри ящиків можуть дещо відрізнятися, але загалом зберігають стабільну форму серцевини. Цей діапазон калібру є основним продуктом у центрах розповсюдження їжі та напоїв.
80 Gauge: галузевий стандарт
Протягом десятиліть специфікація 80-го калібру служила беззаперечною основою для загальної складської логістики. Оптимізований для навантажень від 2000 до 2500 фунтів, його широке застосування пояснюється простою універсальністю. Він володіє достатньою стійкістю до проколів, щоб справлятися з незначними нерівностями в кутах, зберігаючи при цьому достатню еластичність, щоб забезпечити чудовий коефіцієнт розтягування на стандартному обладнанні.
Від 90 до 120+: упаковка для важких умов
Коли вага піддонів перевищує поріг у 2500 фунтів, стандартні матеріали стають серйозною проблемою. Для міцного пакування потрібен діапазон калібру від 90 до 120+ для захисту промислових товарів, таких як сталеві балки, автомобільні деталі та сипучі матеріали. Ці щільні вантажі чинять величезний зовнішній кінетичний тиск під час транспортування. Максимальна сила стримування є обов’язковою, щоб запобігти зсуву.
Як типи машин для стретч-папки впливають на вибір плівки
Поширеною помилкою є те, що будь-який рулон машинного пластику безперебійно функціонуватиме на будь-якому автоматизованому обладнанні. Подумайте про механіку. Фізична конструкція та механізми натягу вашого обладнання визначають ваші вимоги до витратних матеріалів.
Обгортки вертушки
Стандартні моделі поворотних столів працюють шляхом обертання палетованого вантажу, коли каретка рухається вертикально. Оскільки швидкість обертання є відносно контрольованою, ці машини прощають і можуть працювати з широким спектром товщин. Основна увага тут полягає в тому, щоб утримуюча сила відповідала відцентровій силі, що діє на прядильний вантаж.
Ротарі та орбітальні обгортки
Високошвидкісні поворотні важелі утримують піддон повністю нерухомим, тоді як механічний важіль обертається навколо вантажу з шаленою швидкістю. Це раптове застосування високого крутного моменту застосовує інтенсивну різку напругу. Підприємства, де використовуються ці системи, часто віддають перевагу високоеластичним матеріалам преміум-класу, які можуть поглинати механічні удари, не розриваючись під час циклу.
Спеціалізовані промислові застосування: обгортання рулонів паперу
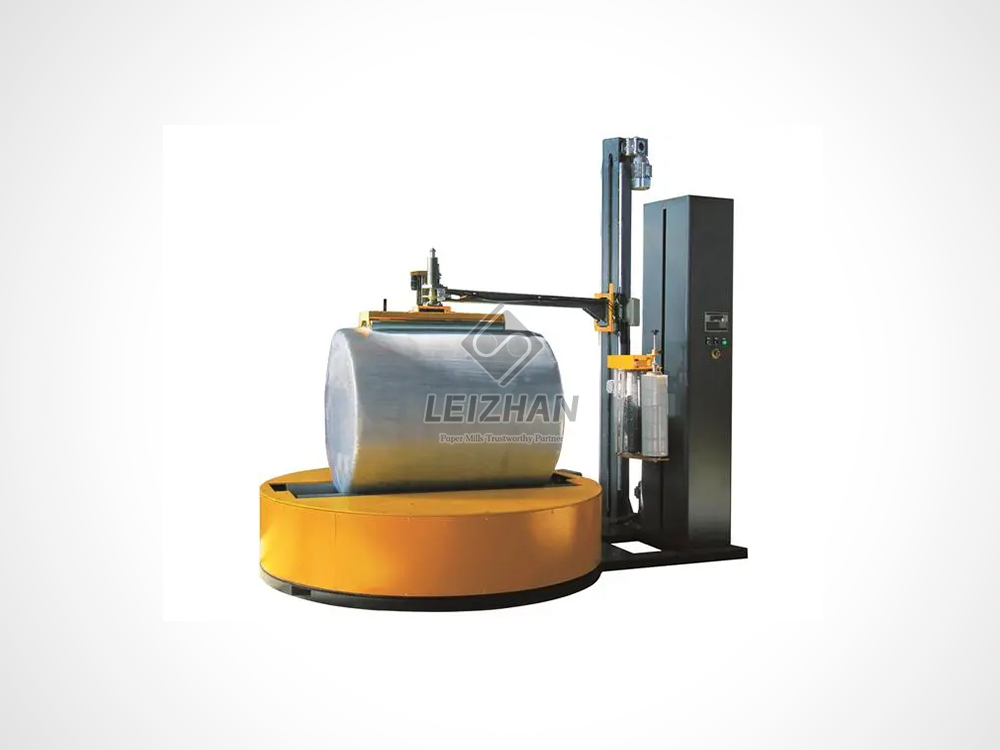
Стандартні вказівки щодо палетування просто не застосовуються до нішевих галузей промисловості з високими вимогами. Для роботи з масивними промисловими рулонами паперу потрібне вузькоспеціалізоване обладнання. Ці великі циліндри часто перевищують 1500 мм у діаметрі та важать понад 2000 кг. Стандартні обгортки вертушки просто не можуть витримати це радіальне навантаження.
Об’єкти, що мають справу з такими екстремальними параметрами, потребують спеціального Машина для обгортання стретч-пакетом, розроблена спеціально для осьового та радіального обгортання. Завдяки об’єднанню міцної обгортки з частотно-регульованим керуванням і каретки попереднього розтягування з потужністю 250% із вологостійкою плівкою з товщиною мікронів, паперові фабрики можуть повністю запобігти погіршенню навколишнього середовища та запобігти роздавленню країв під час транспортування на великі відстані.
Отримайте максимум від вашої машинної плівки
Придбання відповідних витратних матеріалів — це лише половина рівняння. Його ефективне застосування визначає довгострокову рентабельність інвестицій і показники стійкості. Оптимізація використання — це безперервний процес, який призводить до значного скорочення операційних витрат.
Правильне калібрування машини
Навіть найякісніша наноплівка буде поганою, якщо апаратне забезпечення погано відкаліброване. Регулярне обслуговування є життєво важливим. Обслуговуючий персонал повинен регулярно перевіряти налаштування натягу, очищати ролики попереднього розтягування, щоб видалити накопичення липкої смоли, і перевіряти передавальні числа. Забезпечення того, що обладнання розтягує матеріал до його абсолютно оптимальної потужності без утворення мікророзривів, гарантує, що ви максимізуєте вихід кожного рулону. Машина, що розтягується на 150%, коли вона здатна на 250%, мовчки вливає тисячі доларів щорічно.
Основні помилки, яких слід уникати під час вибору машинної стретч-плівки
Перш ніж завершити укладення контракту на закупівлю, керівники складів повинні бути дуже обізнані про типові підводні камені, які часто виводять з ладу автоматизовані лінії пакування.
Помилка 1: використання ручної стретч-плівки на автоматизованому обладнанні. Плівка ручна і плівка машинна - принципово різні продукти. Машинні рулони значно важчі та хімічно сконструйовані, щоб витримувати екстремальні сили розтягування на високій швидкості моторизованої візка. Спроба пропустити ручну плівку через автоматизовану лінію призведе до негайного розриву та небезпечно недостатнього утримання вантажу.
Помилка 2: припускати, що товщі завжди краще. Застосування надмірної сили стримування є частою та дорогою помилкою. Хоча специфікація 120-го калібру забезпечує величезну міцність, застосування його до палети з легкими споживчими товарами призведе до розчавлення вантажу. Напруга, яку створює занадто товстий пластик, може легко зруйнувати гофроящики. Товщина завжди повинна бути пропорційна допуску на розчавлення.
Помилка 3: Ігнорування профілю фізичного навантаження. Неможливість оцінити, чи є навантаження рівномірним, злегка нерівномірним або дуже нерівномірним з гострими краями, призводить до поганого вибору матеріалу. Обгортання нерегулярного вантажу стандартним литим виробом гарантує пошкодження проколів під час транспортування. Використання дорогих композицій із роздуванням при ідеально рівномірних навантаженнях є зайвою тратою капіталу.
Висновок
Обладнання настільки надійне, наскільки надійний матеріал, що проходить через його ролики. Припиніть гадати зі своїми витратними матеріалами. Перевірте ваші поточні профілі навантаження, випробуйте різні розміри мікрон і узгодьте вибір матеріалів із фактичними передавальними числами вашого обладнання. Вибір найдешевшого рулону на ринку часто виявляється найдорожчою помилкою, якщо це призводить до катастрофічного пошкодження продукту або надмірних відходів. Якщо ви модернізуєте кінцеву упаковку або вам потрібно захистити великі промислові навантаження, ознайомтеся з передовими автоматизованими рішеннями Leizhan Paper Tech. Відвідайте наш офіційний веб-сайт, щоб знайти точне важке обгорткове обладнання, адаптоване до ваших конкретних операційних вимог.
FAQ
Чи можна використовувати ручну стретч-плівку на машині для стретч-папіру?
Абсолютно ні. Машинна плівка виготовляється на основі набагато більших стрижнів і спеціально розроблена з передовими смолами, щоб витримувати високошвидкісні механізми попереднього розтягування автоматизованого обладнання. Плівці для рук не вистачає цієї хімічної еластичності, і вона розривається або не розтягується належним чином, якщо її натягнути з допомогою двигуна.
Як дізнатися, чи відповідає товщина плівки моєму завантаженню?
Якщо вантаж піддону зміщується або нахиляється під час транспортування, ймовірно, ваш матеріал занадто тонкий або йому бракує необхідної пам’яті для утримання. І навпаки, якщо ваші гофроящики розчавлюються під час циклу обгортання, це означає, що пластик занадто товстий або натяг вашої каретки встановлений занадто високим. Виріб 80-го калібру служить стандартною базовою лінією для усунення цих проблем утримання.
Як розрахувати вартість стретч-плівки за завантаження?
Найточніший спосіб – відрізати та зважити плівку з одного повністю загорнутого піддону. Розділіть цю вагу на загальну вагу рулону, а потім помножте на вартість рулону. Це дає вам справжню вартість завантаження. Це єдиний показник, який має значення, оскільки оцінка, заснована виключно на вартості рулону, ігнорує здатність вашої машини до витягування.
Що спричиняє розрив стретч-плівки під час машинного циклу?
Постійні розриви плівки зазвичай вказують на механічні проблеми чи проблеми з профілем, а не на поганий пластик. Найпоширенішими причинами є накопичення липкої смоли на роликах попереднього розтягування, неправильні параметри вторинного натягу, гострі виступаючі кути завантаження або подача нееластичних видувних виробів у високошвидкісну ротаційну обмотку, налаштовану на високі коефіцієнти розтягування.
Чи завжди роздувана плівка товща за литу?
Не обов'язково. Обидва матеріали можуть бути виготовлені з великою різноманітністю мікрон. Однак завдяки двонаправленому процесу охолодження, який використовується під час екструзії, роздування виробу є структурно міцнішим і експоненціально більш стійким до проколів при однаковій товщині порівняно з його литим аналогом.
Що означає тривалість попереднього розтягування при покупці плівки?
Текучість перед розтягуванням означає максимальний відсоток, на який ваше автоматизоване обладнання може подовжити пластик перед нанесенням його на піддон. Наприклад, вихід 250% означає, що один фут матеріалу на рулоні розтягується, щоб перетворитися на 3,5 фута загорнутого пластику під вантаж. Збільшення цього врожаю є найефективнішим способом різкого зниження загальної вартості витратних матеріалів на завантаження.


