Les responsables d’entrepôts et d’emballages investissent fréquemment des capitaux importants dans l’automatisation. Vous vous attendez à des progrès immédiats en termes d’efficacité et à une sécurité de chargement à toute épreuve. Pourtant, la réalité est souvent un signal d’alarme brutal dans les entrepôts. Imaginez un chariot élévateur balançant une palette nouvellement emballée dans un coin étroit, seulement pour que la charge se déplace dangereusement. Ou imaginez la frustration quotidienne d'une emballeuse à grande vitesse qui s'arrête en milieu de cycle parce que le plastique continue de se casser. Ces cauchemars opérationnels proviennent rarement d’une machine défectueuse. Ils mettent généralement en évidence une inadéquation fondamentale entre les capacités matérielles, le profil de charge physique et le consommable sélectionné.
L’utilisation de spécifications de matériaux incorrectes peut annuler complètement les avantages financiers de votre ligne automatisée. En fin de compte, votre équipement est aussi efficace que le plastique qui traverse ses rouleaux de chariot. Ce guide d'ingénierie complet vous aidera à sélectionner les paramètres exacts pour vos besoins opérationnels spécifiques. En associant votre matériel aux bons consommables, vous garantissez la sécurité des emballages robustes tout en maximisant votre retour sur investissement à long terme.
Points clés à retenir
- Mesures d'épaisseur : L'épaisseur du matériau est principalement évaluée en jauge et en microns. Maîtriser la conversion entre ces deux mesures est essentiel pour acheter le bon rouleau de machine et garantir des comparaisons précises avec les fournisseurs.
- Le poids de la charge dicte les spécifications : Les palettes légères et uniformes peuvent nécessiter seulement un produit de calibre 35 à 50. À l’inverse, les emballages industriels robustes nécessitent des matériaux de calibre 90 à 120+ pour maintenir une force de confinement optimale.
- L'extrusion de matériaux est importante : la fabrication moulée offre une excellente clarté visuelle et un processus de déroulement silencieux. La fabrication soufflée offre une résistance supérieure à la perforation, ce qui la rend essentielle pour les charges pointues, irrégulières ou très exigeantes.
- Synergie des machines : les capacités de pré-étirement motorisées de votre équipement automatisé influencent fortement le type et l'épaisseur spécifiques du plastique que vous devez choisir pour maximiser les économies de coûts et éliminer les déchets.
Tendances de l'industrie : la transition vers la nano-extrusion multicouche
Avant de plonger dans des mesures spécifiques, il est crucial de comprendre où se dirige la technologie de l’emballage. Le secteur connaît actuellement une évolution massive des matériaux. En raison de la volatilité des coûts des résines et des obligations strictes des entreprises en matière de développement durable, les entrepôts abandonnent rapidement les plastiques épais à couche unique. La norme d’ingénierie actuelle privilégie les films nano-extrudés multicouches.
En co-extrudant des dizaines de microcouches de polymère, les fabricants créent une toile incroyablement robuste qui résiste à la propagation des perforations. Cela signifie qu’un nanofilm moderne de calibre 50 peut régulièrement surpasser un produit existant de calibre 80. Pour les ingénieurs packaging, cette tendance impose un tournant critique. Les décisions d'achat doivent désormais se concentrer sur la limite d'élasticité technique et la force de confinement de charge plutôt que sur la seule épaisseur brute.
Comprendre l'épaisseur du film étirable : jauge par rapport au micron
Pour véritablement optimiser votre ligne de conditionnement, vous devez d'abord démystifier la terminologie utilisée par les fournisseurs mondiaux. Les fabricants utilisent des unités de mesure spécifiques qui sont directement corrélées à la résistance structurelle, à l'élasticité et aux performances globales des machines du consommable.
Qu'est-ce que la jauge de film ?
Aux États-Unis, la jauge sert d'unité standard pour quantifier l'épaisseur. En termes pratiques, des chiffres plus élevés indiquent un matériau plus épais et plus durable, capable de résister à des tensions agressives et à des palettes plus lourdes. À titre d’illustration, un produit de calibre 80 est nettement plus robuste qu’une alternative de calibre 50. Il fournit la force de confinement nécessaire pour maintenir les objets instables fermement en place pendant le transport.
Qu'est-ce qu'un micron ?
L'étalon métrique utilisé dans le monde est le micromètre, communément appelé micron. Un micron équivaut à un millionième de mètre. À mesure que les chaînes d’approvisionnement se mondialisent de plus en plus, comprendre les Micron Gauge est vital pour l’approvisionnement en matériaux à l’échelle internationale. Les responsables de l'emballage doivent fréquemment traduire ces spécifications entre les exigences nationales en matière de machines et celles des fournisseurs étrangers pour garantir la compatibilité et éviter des erreurs d'approvisionnement coûteuses.
Tableau de conversion de jauge en micron
Lors de la configuration des réglages de tension sur votre panneau de contrôle ou de la comparaison des devis de fournisseurs internationaux, le croisement de ces mesures est indispensable. L'application d'un produit de 12,7 microns avec des rapports d'engrenage calibrés pour un matériau de 20,3 microns entraînera inévitablement des cassures constantes et des temps d'arrêt frustrants.
| de jauge américaine |
métrique de jauge micronique |
Profil d'application commun |
| Calibre 35 - 50 |
9 à 12,7 microns |
Charges légères et uniformes comme des bouteilles vides et des boîtes de mouchoirs. |
| Calibre 60 - 70 |
15,2 - 17,8 microns |
Palettes mixtes standards et charges uniformes moyennement lourdes. |
| Calibre 80 |
20,3 microns |
La norme de l'industrie ; idéal pour la logistique générale des entrepôts. |
| Calibre 90 - 100 |
22,9 - 25,4 microns |
Charges lourdes, formes irrégulières et objets aux bords tranchants. |
| Jauge 115 - 120+ |
29,2 à 30,5+ microns |
Emballages extrêmement résistants comme les briques, l'acier et les machines. |
Film coulé ou film soufflé : quel est le meilleur pour votre machine ?
Au-delà de l'épaisseur de base, le processus de fabrication et d'extrusion dicte les propriétés physiques et les caractéristiques comportementales du plastique. Les deux méthodes principales donnent des produits distincts. Chacun fonctionne de manière totalement différente lorsqu'il est soumis à un allongement motorisé sur le sol de l'entrepôt.
Les caractéristiques du film moulé
Ce matériau est fabriqué selon un processus d'extrusion continu au cours duquel la résine thermoplastique est poussée à travers une filière plate sur des rouleaux réfrigérés. Ce refroidissement rapide aligne la structure moléculaire pour créer des avantages opérationnels spécifiques. L'avantage le plus notable de Cast Film est sa clarté optique exceptionnelle. Cela permet aux lecteurs de codes-barres des entrepôts et aux systèmes de tri automatisés de lire les étiquettes sans effort à travers plusieurs couches.
Il se déroule presque silencieusement, ce qui améliore considérablement l'environnement acoustique d'un centre de distribution très fréquenté. Offrant une adhérence double face constante et une extensibilité douce, il s'impose comme le premier choix pour les charges uniformes et les environnements automatisés à grand volume où la vitesse est primordiale.
Les caractéristiques du film soufflé
Le processus d’extrusion-soufflage consiste à gonfler du plastique extrudé à travers une filière circulaire dans une bulle avant de le refroidir progressivement avec l’air ambiant. Cet étirement multidirectionnel crée une chaîne polymère réticulée hautement résiliente. Par conséquent, Blown Film offre une résistance extrême à la perforation et une mémoire structurelle élevée qui adhère de manière agressive aux objets lourds.
Le compromis est un bruit strident notoirement fort pendant le processus de déroulement et une finition floue qui peut facilement aveugler les capteurs optiques de l'entrepôt. Il reste strictement recommandé pour les charges présentant des bords saillants coupants, les palettes irrégulières très résistantes ou les installations de stockage frigorifique où les plastiques standards peuvent devenir cassants.
Adaptation de l'épaisseur du film à votre poids et à votre profil de charge
Sélection du précis L'épaisseur du film nécessite une évaluation objective et pratique du poids et de la géométrie physique des objets que vous souhaitez sécuriser. Une inadéquation conduit ici soit à une panne de charge catastrophique, soit à une perte de capital due à des dépenses de consommables inutiles.
Calibre 35 à 50 : charges légères
Conçue pour les palettes pesant moins de 1 000 lb, cette catégorie ultra-mince est idéale pour les boîtes en carton ondulé uniformément empilées, les conteneurs vides et les biens de consommation légers. Pour utiliser efficacement ces profilés minces, votre installation doit utiliser des chariots de pré-étirage très efficaces, capables de manipuler des résines nano-extrudées délicates sans induire de micro-déchirures. Lorsqu'ils sont appliqués correctement, ils offrent le rapport coût par charge le plus bas du secteur.
Calibre 60 à 70 : charges moyennes et standard
Servant de point idéal de transition, cette gamme convient aux palettes de poids moyen pesant généralement entre 1 000 et 1 800 lb. Il offre un équilibre fiable entre élasticité et puissance de maintien. Cela le rend parfaitement adapté aux palettes mixtes où les tailles des boîtes peuvent varier légèrement mais conservent généralement une forme de noyau stable. Cette gamme de jauges est un incontournable dans les centres de distribution d’aliments et de boissons.
Calibre 80 : la norme de l'industrie
Pendant des décennies, la spécification du calibre 80 a servi de référence incontestée pour la logistique générale des entrepôts. Optimisé pour des charges allant de 2 000 à 2 500 lb, son adoption généralisée découle de sa grande polyvalence. Il possède suffisamment de résistance à la perforation pour gérer les irrégularités mineures des coins tout en conservant une élasticité suffisante pour produire d'excellents taux d'étirement sur les équipements standard.
Calibre 90 à 120+ : emballage robuste
Une fois que le poids des palettes dépasse le seuil de 2 500 lb, les matériaux standard deviennent un grave handicap. Les emballages robustes nécessitent une gamme de calibres de 90 à 120+ pour sécuriser les produits industriels tels que les poutres en acier, les pièces automobiles et les matières premières en vrac. Ces charges denses exercent une pression cinétique massive vers l’extérieur pendant le transport. Une force de confinement maximale est obligatoire pour empêcher tout déplacement.
Comment les types de machines d'emballage étirable influencent le choix du film
Une idée fausse très répandue est que n’importe quel rouleau de plastique de qualité machine fonctionnera de manière transparente sur n’importe quel équipement automatisé. Pensez à la mécanique. La conception physique et les mécanismes de tension de votre matériel dictent vos besoins en consommables.
Enveloppeuses de platines
Les modèles à plateau tournant standard fonctionnent en faisant tourner la charge palettisée tandis qu'un chariot se déplace verticalement. La vitesse de rotation étant relativement contrôlée, ces machines sont indulgentes et peuvent gérer un large spectre d’épaisseurs. L’objectif principal ici est simplement de garantir que la force de maintien est adéquate pour la force centrifuge exercée sur la charge en rotation.
Enveloppeuses à bras rotatif et orbitales
Les bras rotatifs à grande vitesse maintiennent la palette complètement stationnaire tandis qu'un bras mécanique tourne autour de la charge à des vitesses vertigineuses. Cette application soudaine et à couple élevé applique une tension intense et abrupte. Les installations utilisant ces systèmes privilégient souvent des matériaux haut de gamme hautement élastiques, capables d'absorber les chocs mécaniques sans se déchirer en milieu de cycle.
Applications industrielles spécialisées : emballage de rouleaux de papier
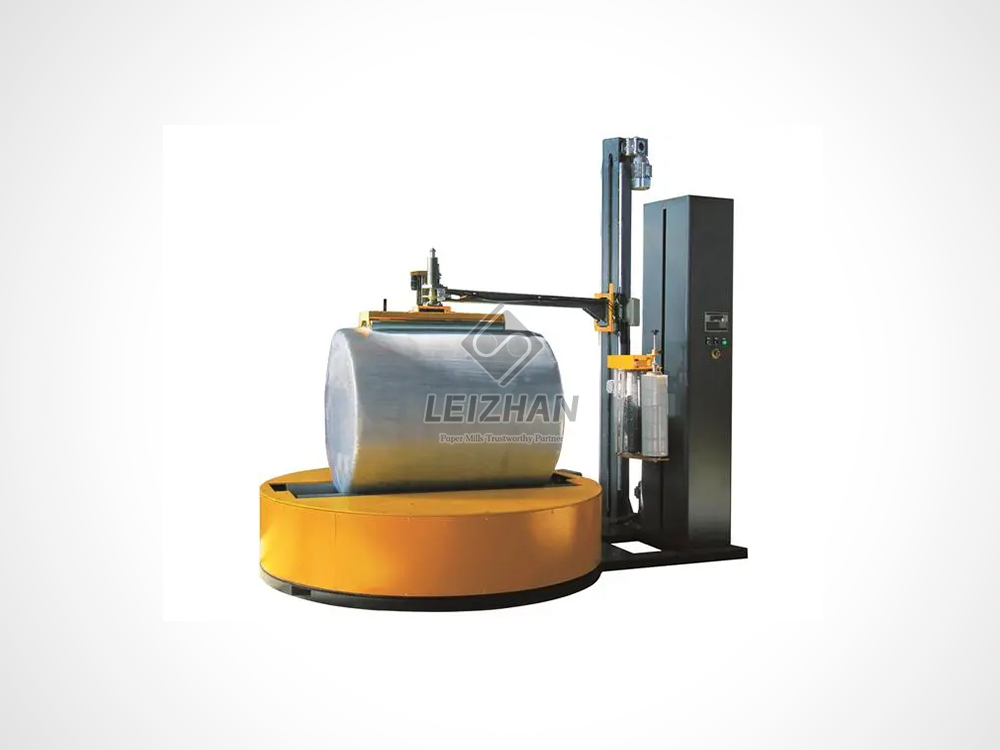
Les directives standard en matière de palettisation ne s’appliquent tout simplement pas aux secteurs industriels de niche et très exigeants. La manipulation de rouleaux de papier industriels massifs nécessite un équipement hautement spécialisé. Ces cylindres géants dépassent souvent 1 500 mm de diamètre et pèsent plus de 2 000 kg. Les emballeuses à plateau tournant standard ne peuvent tout simplement pas gérer cette contrainte radiale.
Les installations traitant de ces paramètres extrêmes nécessitent un Machine d'emballage étirable conçue spécifiquement pour l'emballage axial et radial. En intégrant une enveloppeuse robuste dotée d'un contrôle d'entraînement à fréquence variable et d'un chariot de pré-étirage alimenté à 250 % avec un film résistant à l'humidité à haute teneur en microns, les usines de papier peuvent complètement sceller la dégradation de l'environnement et empêcher l'écrasement des bords pendant le transport sur de longues distances.
Tirer le meilleur parti de votre film machine
L’achat du bon consommable ne représente que la moitié de l’équation. Son application efficace détermine votre retour sur investissement à long terme et vos mesures de durabilité. L'optimisation de l'utilisation est un processus continu qui entraîne des réductions significatives des dépenses opérationnelles.
Calibrage correct de la machine
Même les nanofilms de la plus haute qualité seront moins performants si le matériel est mal calibré. Un entretien régulier est vital. Le personnel de maintenance doit régulièrement vérifier les réglages de tension, nettoyer les rouleaux de pré-étirage pour éliminer l'accumulation de résine collante et vérifier les rapports de transmission. S'assurer que l'équipement étire le matériau à sa capacité optimale absolue sans provoquer de micro-déchirures garantit que vous maximisez le rendement de chaque rouleau. Une machine qui s’étire à 150 % alors qu’elle est capable de faire 250 % perd silencieusement des milliers de dollars chaque année.
Principales erreurs à éviter lors de la sélection d’un film étirable pour machine
Avant de finaliser un contrat d'approvisionnement, les responsables d'entrepôt doivent être extrêmement conscients des pièges courants qui font fréquemment dérailler les lignes de conditionnement automatisées.
Erreur 1 : Utiliser un film étirable manuellement sur un équipement automatisé. Le film manuel et le film machine sont des produits fondamentalement différents. Les rouleaux de machine sont nettement plus lourds et chimiquement conçus pour résister aux forces d'allongement extrêmes et à grande vitesse d'un chariot motorisé. Tenter de faire passer un film manuellement sur une ligne automatisée entraînera une rupture immédiate et un confinement de la charge dangereusement inadéquat.
Erreur 2 : supposer que plus épais est toujours mieux. Appliquer une force de confinement excessive est une erreur fréquente et coûteuse. Même si une spécification de calibre 120 offre une résistance massive, son application à une palette de biens de consommation légers entraînera un écrasement de la charge. La tension exercée par un plastique trop épais peut facilement faire s'effondrer les boîtes en carton ondulé. L'épaisseur doit toujours être proportionnelle à la tolérance à l'écrasement de la charge.
Erreur 3 : ignorer le profil de charge physique. Ne pas évaluer si une charge est uniforme, légèrement irrégulière ou très irrégulière avec des arêtes vives conduit à une mauvaise sélection des matériaux. Envelopper une charge irrégulière avec un produit moulé standard garantit les échecs de perforation pendant le transport. L’utilisation de formulations soufflées coûteuses sur des charges parfaitement uniformes constitue un gaspillage de capital redondant.
Conclusion
L’équipement est aussi fiable que le matériau qui passe par ses rouleaux. Arrêtez de deviner avec vos consommables. Vérifiez vos profils de charge actuels, testez différentes jauges micrométriques et alignez vos choix de matériaux sur les rapports de démultiplication réels de vos machines. Opter pour le rouleau le moins cher du marché s'avère souvent être l'erreur la plus coûteuse si cela entraîne des dommages catastrophiques au produit ou un gaspillage excessif. Si vous améliorez votre emballage de fin de ligne ou si vous avez besoin de sécuriser des charges industrielles massives, explorez les solutions automatisées avancées de Leizhan Paper Tech. Visitez notre site Web officiel pour trouver l’équipement d’emballage robuste exact adapté à vos demandes opérationnelles spécifiques.
FAQ
Puis-je utiliser du film étirable manuellement sur une machine à filmer ?
Absolument pas. Le film machine est fabriqué sur des noyaux beaucoup plus grands et est spécialement conçu avec des résines avancées pour résister aux mécanismes de pré-étirement à grande vitesse des équipements automatisés. Le film manuel n'a pas cette élasticité chimique et se cassera ou ne s'étirera pas correctement lorsqu'il sera soumis à une tension motorisée.
Comment savoir si l’épaisseur de mon film est adaptée à ma charge ?
Si la charge de votre palette se déplace ou s'incline pendant le transport, votre matériau est probablement trop fin ou n'a pas la mémoire de rétention nécessaire. À l'inverse, si vos boîtes en carton ondulé sont écrasées pendant le cycle d'emballage, le plastique est trop épais ou la tension de votre chariot est beaucoup trop élevée. Un produit de calibre 80 sert de référence standard pour résoudre ces problèmes de confinement.
Comment calculer le coût du film étirable par charge ?
La méthode la plus précise consiste à couper et peser le film à partir d’une palette entièrement emballée. Divisez ce poids par le poids total du rouleau, puis multipliez par le coût du rouleau. Cela vous donne le véritable coût par chargement. C'est la seule mesure qui compte, car une évaluation basée uniquement sur le coût par rouleau ignore les capacités de rendement avant étirement de votre machine.
Qu'est-ce qui provoque la rupture du film étirable pendant un cycle de machine ?
Des cassures constantes du film indiquent généralement des problèmes mécaniques ou de profil plutôt qu'un mauvais plastique. Les coupables les plus courants incluent l'accumulation de résine collante sur les rouleaux de pré-étirage, des réglages de tension secondaire incorrects, des coins de chargement saillants ou l'introduction d'un produit soufflé non élastique dans une emballeuse à bras rotatif à grande vitesse configurée pour des taux d'étirement élevés.
Le film soufflé est-il toujours plus épais que le film coulé ?
Pas nécessairement. Les deux matériaux peuvent être fabriqués dans une grande variété de jauges micrométriques. Cependant, en raison du processus de refroidissement bidirectionnel utilisé lors de l'extrusion, un produit soufflé est structurellement plus résistant et exponentiellement plus résistant à la perforation pour exactement la même épaisseur que son homologue coulé.
Que signifie le rendement de pré-étirage lors de l'achat d'un film ?
Le rendement de pré-étirement fait référence au pourcentage maximum que votre matériel automatisé peut allonger le plastique avant de l'appliquer sur la palette. Par exemple, un rendement de 250 % signifie qu'un pied de matériau sur le rouleau est étiré pour devenir 3,5 pieds de plastique enveloppé sur la charge. Maximiser ce rendement est le moyen le plus efficace de réduire considérablement le coût global des consommables par charge.


