Lao- ja pakendijuhid investeerivad sageli automatiseerimisse märkimisväärset kapitali. Ootate koheseid hüppeid tõhususe ja kaljukindla koorma turvalisuse osas. Ometi kutsub tegelikkus laokorrusel sageli karmi äratuse. Kujutage ette tõstukit, mis kõigutab äsja mähitud kaubaalust ümber kitsa nurga, et koorem ohtlikult nihkuks. Või kujutage ette igapäevast frustratsiooni, kui kiire ümbris peatab tsükli keskel, sest plast muudkui plõksub. Need töökorras õudusunenäod tulenevad harva vigasest masinast. Tavaliselt osutavad need põhimõttelisele mittevastavusele riistvara võimaluste, füüsilise koormusprofiili ja valitud kulumaterjali vahel.
Vale materjali spetsifikatsiooni kasutamine võib teie automatiseeritud liini rahalised eelised täielikult tühistada. Lõppkokkuvõttes on teie varustus sama tõhus kui plast, mis jookseb läbi selle kelgu rullide. See põhjalik tehniline juhend aitab teil valida täpsed parameetrid teie konkreetsete töövajaduste jaoks. Sobitades oma riistvara õigete kulumaterjalidega, tagate tugevate pakendite turvalisuse, maksimeerides samal ajal oma pikaajalist investeeringutasuvust.
Võtmed kaasavõtmiseks
- Paksuse mõõtmised: materjali paksust hinnatakse peamiselt mõõturites ja mikronites. Nende kahe mõõdiku vahelise teisendamise valdamine on õige masinarulli ostmiseks ja tarnijate täpse võrdluse tagamiseks ülioluline.
- Koorma kaal määrab spetsifikatsioonid: kerged ja ühtlased kaubaalused võivad vajada ainult 35–50 suurust toodet. Vastupidi, raskeveokite tööstuslike pakendite jaoks on optimaalse kaitsejõu säilitamiseks vaja 90–120+ materjali.
- Materjali ekstrusioon on oluline: valatud tootmine pakub suurepärast visuaalset selgust ja vaikset lahtikeeramisprotsessi. Puhutud tootmine tagab suurepärase torkekindluse, muutes selle hädavajalikuks teravate, ebakorrapäraste või väga nõudlike koormuste korral.
- Masina sünergia: teie automatiseeritud seadmete mootoriga eelvenitusvõimalused mõjutavad tugevalt plasti konkreetset tüüpi ja paksust, mille peate valima, et maksimeerida kulude kokkuhoidu ja vältida jäätmete teket.
Tööstuse suundumused: nihe mitmekihilise nanoekstrusiooni poole
Enne konkreetsetesse mõõtmistesse sukeldumist on ülioluline mõista, kuhu pakkimistehnoloogia liigub. Sektoris toimub praegu tohutu materjalide areng. Lenduvate vaigukulude ja ettevõtete rangete jätkusuutlikkuse mandaatide tõttu loobuvad laod kiiresti paksust ühekihilisest plastist. Praegune tehniline standard soosib mitmekihilisi nanoekstrudeeritud kilesid.
Kümnete polümeeri mikrokihtide koosekstrudeerimisega loovad tootjad uskumatult vastupidava võrgu, mis on vastupidav torke levikule. See tähendab, et kaasaegne 50-mõõtmeline nanokile võib tavapäraselt ületada 80-mõõtmelise pärandtoote. Pakendiinseneride jaoks dikteerib see suund kriitilise pöörde. Ostuotsused peavad nüüd keskenduma kavandatud voolavuspiirile ja koormust piiravale jõule, selle asemel, et tugineda ainult töötlemata paksusele.
Veniva kile paksuse mõistmine: mõõtur vs mikroon
Oma pakendamisliini tõeliselt optimeerimiseks peate esmalt demüstifitseerima ülemaailmsete tarnijate kasutatava terminoloogia. Tootjad kasutavad spetsiifilisi mõõtühikuid, mis on otseses korrelatsioonis kulumaterjali konstruktsiooni tugevuse, elastsuse ja masina üldise jõudlusega.
Mis on Film Gauge?
Ameerika Ühendriikides on Gauge paksuse kvantifitseerimise standardühik. Praktikas näitavad suuremad numbrid paksemat ja vastupidavamat materjali, mis talub agressiivset pinget ja raskemaid kaubaaluseid. Näitena võib öelda, et 80-mõõduline toode on oluliselt vastupidavam kui 50-mõõduline alternatiiv. See tagab vajaliku isoleerimisjõu, et hoida ebastabiilsed esemed transpordi ajal kindlalt paigal.
Mis on mikroon?
Ülemaailmselt kasutatav meetriline standard on mikromeeter, mida tavaliselt nimetatakse mikroniks. Üks mikron võrdub ühe miljonindikuga meetrist. Kuna tarneahelad muutuvad üha globaliseeruvamaks, tuleb mõista Micron Gauge on materjalide rahvusvaheliseks hankimiseks ülioluline. Pakendijuhid peavad sageli tõlkima need spetsifikatsioonid kodumaiste masinanõuete ja välismaiste tarnijate vahel, et tagada ühilduvus ja vältida kulukaid hankevigu.
Mõõdiku mikroniks teisendamise diagramm
Juhtpaneelil pingesätete konfigureerimisel või rahvusvaheliste tarnijate hinnapakkumiste võrdlemisel on nende mõõtmiste ristviited hädavajalikud. Kui kasutate 12,7-mikronist toodet, mille ülekandearv on kalibreeritud 20,3-mikronilise materjali jaoks, toob see paratamatult kaasa pideva klõpsamise ja masendava seisaku.
| USA mõõdiku |
mikronimõõturi meetrika |
ühine rakendusprofiil |
| 35 - 50 mõõtur |
9-12,7 mikronit |
Kerged, ühtlased koormad, nagu tühjad pudelid ja salvrätikud. |
| 60 - 70 mõõtur |
15,2-17,8 mikronit |
Standardsed segaalused ja mõõdukalt rasked ühtlased koormad. |
| 80 mõõtur |
20,3 mikronit |
Tööstuse standard; ideaalne üldlao logistika jaoks. |
| 90-100 mõõtur |
22,9-25,4 mikronit |
Rasked koormad, ebakorrapärase kujuga ja teravate servadega esemed. |
| Mõõtur 115 - 120+ |
29,2–30,5+ mikronit |
Äärmiselt vastupidavad pakendid, nagu tellised, teras ja masinad. |
Valatud film vs. puhutud film: kumb on teie masina jaoks parem?
Lisaks põhipaksusele määrab ekstrusiooniprotsess plasti füüsikalised omadused ja käitumuslikud omadused. Kaks peamist meetodit annavad erinevad tooted. Igaüks neist toimib laopõrandal mootoriga pikenemisel täiesti erinevalt.
Valatud filmi omadused
Seda materjali toodetakse pideva ekstrusiooniprotsessi käigus, mille käigus termoplastne vaik surutakse läbi lameda matriitsi jahutatud rullidele. See kiire jahutamine joondab molekulaarstruktuuri, et luua konkreetsed tööeelised. Kõige tähelepanuväärsem kasu Cast Film on selle erakordne optiline selgus. See võimaldab lao vöötkoodiskanneritel ja automatiseeritud sortimissüsteemidel lugeda silte hõlpsalt läbi mitme kihi.
See kerib end välja peaaegu vaikselt, mis parandab märkimisväärselt hõivatud jaotuskeskuse akustilist keskkonda. Pakkudes ühtlast kahepoolset klammerdumist ja sujuvat venitatavust, paistab see silma kui parim valik ühtlaste koormuste ja suure mahuga automatiseeritud keskkondades, kus kiirus on ülimalt tähtis.
Puhutud filmi omadused
Puhutud ekstrusiooniprotsess hõlmab ekstrudeeritud plasti paisutamist läbi ümmarguse matriitsi mulliks enne selle järkjärgulist jahutamist ümbritseva õhuga. See mitmesuunaline venitus loob väga elastse, ristseotud polümeerahela. Järelikult Blown Filmil on äärmine torkekindlus ja suur struktuurne mälu, mis haarab agressiivselt raskeid esemeid.
Kompromiss on kurikuulsalt vali kriiskav müra lahtikerimisprotsessi ajal ja udune viimistlus, mis võib optilised laoandurid kergesti pimestada. Seda on rangelt soovitatav kasutada koormate jaoks, millel on teravad väljaulatuvad servad, tugevad ebakorrapärased kaubaalused või külmhooned, kus standardplast võib muutuda rabedaks.
Kile paksuse sobitamine teie koorma kaalu ja profiiliga
Täpse valimine Kile paksus nõuab objektiivset ja praktilist hindamist nii nende esemete kaalu kui ka füüsilise geomeetria kohta, mida kavatsete kinnitada. Siinne mittevastavus toob kaasa kas katastroofilise koormuse ebaõnnestumise või kapitali väljavoolu tarbetute kulukulude tõttu.
Gabariit 35 kuni 50: kerged koormused
See üliõhuke kategooria, mis on loodud alla 1000 naela kaaluvatele kaubaalustele, sobib ideaalselt ühtlaselt virnastatud lainepapist kastide, tühjade konteinerite ja kergete tarbekaupade jaoks. Nende õhukeste profiilide tõhusaks kasutamiseks peavad teie rajatises töötama ülitõhusad eelvenituskärud, mis suudavad käsitseda õrnu nano-ekstrudeeritud vaike ilma mikrorebendeid tekitamata. Õige kasutamise korral pakuvad need tööstuse madalaimat koormuse ja koormuse suhet.
Gabariit 60 kuni 70: keskmised ja standardsed koormused
See valik, mis toimib üleminekukohana, mahutab keskmise kaaluga kaubaaluseid, mis tavaliselt jäävad vahemikku 1000–1800 naela. See tagab elastsuse ja hoidejõu usaldusväärse tasakaalu. See muudab selle väga sobivaks segaalustele, kus kasti suurused võivad veidi erineda, kuid säilitavad üldiselt stabiilse südamiku kuju. See mõõtevahemik on toidu ja jookide turustuskeskustes absoluutne põhitoode.
80 Gauge: tööstuse standard
Aastakümneid on 80-gabariidiline spetsifikatsioon olnud üldise laologistika vaieldamatu lähtepunkt. Optimeeritud koormustele vahemikus 2000 kuni 2500 naela, selle laialdane kasutuselevõtt tuleneb tohutust mitmekülgsusest. Sellel on piisav torkekindlus, et toime tulla väiksemate nurkade ebatasasuste korral, säilitades samas piisava elastsuse, et saavutada standardvarustuses suurepärased venitussuhted.
Mõõtur 90 kuni 120+: raskeveokite pakend
Kui kaubaaluste kaal ületab 2500 naela künnise, muutuvad standardmaterjalid tõsiseks vastutuseks. Tugevad pakendid nõuavad tööstuskaupade, näiteks terastalade, autoosade ja puistetoormaterjalide kinnitamiseks vahemikku 90–120+. Need tihedad koormused avaldavad transiidi ajal tohutut väljapoole suunatud kineetilist survet. Maksimaalne tõkestusjõud on nihkumise vältimiseks kohustuslik.
Kuidas venitusmähkimismasinate tüübid mõjutavad kilede valikut
Laialt levinud eksiarvamus on, et mis tahes masinkvaliteediga plasti rull toimib sujuvalt mis tahes automatiseeritud seadmel. Mõelge mehaanikale. Teie riistvara füüsiline konstruktsioon ja pingutusmehhanismid määravad teie tarbitavad nõuded.
Pöördlaua ümbrised
Tavalised pöördaluse mudelid töötavad alustel asetatud koorma pööramisega, samal ajal kui kelk liigub vertikaalselt. Kuna pöörlemiskiirus on suhteliselt kontrollitud, on need masinad andestavad ja taluvad mitmesuguseid paksusi. Peamine eesmärk on siin lihtsalt tagada, et hoidmisjõud oleks piisav pöörlemiskoormusele avaldatava tsentrifugaaljõu jaoks.
Pöördvarre ja orbitaalmähised
Suure kiirusega pöörlevad hoovad hoiavad kaubaaluse täiesti paigal, samal ajal kui mehaaniline õlg pöörleb ümber koorma pöörase kiirusega. See äkiline suure pöördemomendi rakendamine avaldab intensiivset ja järsku pinget. Neid süsteeme kasutavad rajatised eelistavad sageli esmaklassilisi, väga elastseid materjale, mis suudavad mehaanilist lööki absorbeerida ilma tsükli keskel rebenemata.
Spetsiaalsed tööstuslikud rakendused: paberirullide pakkimine
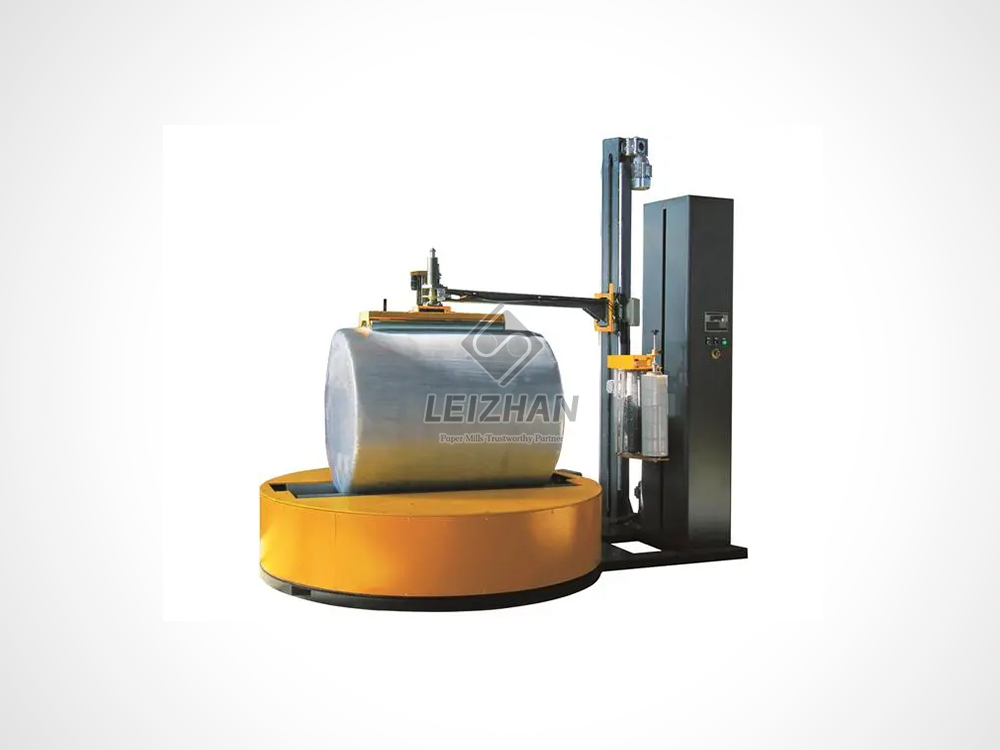
Standardsed kaubaalustele paigutamise juhised lihtsalt ei kehti niši-, väga nõudlike tööstussektorite puhul. Massiivsete tööstuslike paberirullide käitlemine nõuab väga spetsiifilisi seadmeid. Nende suurte silindrite läbimõõt on sageli üle 1500 mm ja kaal üle 2000 kg. Tavalised pöördlaua ümbrised lihtsalt ei talu seda radiaalset pinget.
Nende äärmuslike parameetritega tegelevad rajatised nõuavad spetsiaalset Stretch Wrap Machine on loodud spetsiaalselt aksiaalseks ja radiaalseks mähkimiseks. Integreerides vastupidava ümbrise, millel on muutuva sagedusega ajami juhtimine ja 250% võimsusega eelvenituskelk koos kõrge mikroni suuruse niiskuskindla kilega, suudavad paberivabrikud täielikult välistada keskkonnakahjustuse ja vältida servade muljumist pikamaatranspordi ajal.
Saate oma masinast maksimumi, film
Õige kulumaterjali ostmine on vaid pool võrrandist. Selle tõhus rakendamine määrab teie pikaajalise investeeringutasuvuse ja jätkusuutlikkuse mõõdikud. Kasutuse optimeerimine on pidev protsess, mis vähendab oluliselt tegevuskulusid.
Masina õige kalibreerimine
Isegi kõrgeima kvaliteediga nanokile ei tööta, kui riistvara on halvasti kalibreeritud. Regulaarne hooldus on ülioluline. Hoolduspersonal peab regulaarselt kontrollima pingesätteid, puhastama eelvenitusrulle, et eemaldada kleepuva vaigu kogunemine, ja kontrollima ülekandearvu. Seadmete venitamine materjali absoluutse optimaalse mahuni ilma mikrorebendeid tekitamata tagab, et maksimeerite iga rulli saagise. Masin, mis venib 150%, kui see on võimeline 250%, hemorraab vaikselt tuhandeid dollareid aastas.
Peamised vead, mida masinaga veniv kile valimisel vältida
Enne hankelepingu sõlmimist peavad laojuhid olema üliteadlikud tavalistest lõksudest, mis automatiseeritud pakkimisliinid sageli rööbastelt välja viivad.
Viga 1: käsitsi venituskile kasutamine automatiseeritud seadmetes. Käsikile ja masinakile on põhimõtteliselt erinevad tooted. Masinarullid on oluliselt raskemad ja keemiliselt konstrueeritud, et taluda mootorvankri äärmuslikke ja kiireid venitusjõude. Katse juhtida käsikilet läbi automatiseeritud liini põhjustab kohese katkemise ja koorma ohtlikult ebapiisava hoidmise.
Viga 2: eeldada, et paksem on alati parem. Ülemäärase isoleerimisjõu rakendamine on sagedane ja kulukas viga. Kuigi 120-gabariidiline spetsifikatsioon tagab tohutu tugevuse, põhjustab selle kandmine kergete tarbekaupade alusele koorma muljumise. Liiga paksu plasti tekitatud pinge võib lainepapist karbid kergesti kokku kukkuda. Paksus peab alati olema proportsionaalne koormuse muljumise tolerantsiga.
Viga 3: füüsilise koormuse profiili eiramine. Kui ei hinnata, kas koormus on ühtlane, kergelt ebakorrapärane või teravate servadega väga ebakorrapärane, on materjali valik kehv. Ebakorrapärase veose mähkimine standardse valatud tootega tagab torkevead transpordi ajal. Kallite puhutud koostiste kasutamine täiesti ühtlastel koormustel on üleliigne kapitali raiskamine.
Järeldus
Seadmed on täpselt nii töökindlad kui materjal, mis selle rullidest läbi jookseb. Lõpetage oma tarbekaupadega oletamine. Kontrollige oma praeguseid koormusprofiile, katsetage erinevaid mikronimõõtureid ja joondage oma materjalivalikud oma masina tegelike ülekandearvudega. Turu odavaima rulli valimine osutub sageli kõige kallimaks veaks, kui see põhjustab toote katastroofilist kahju või liigset raiskamist. Kui uuendate oma lõpp-pakendeid või peate kindlustama tohutuid tööstuslikke koormusi, tutvuge Leizhan Paper Techi täiustatud automatiseeritud lahendustega. Külastage meie ametlikku veebisaiti, et leida täpsed raskeveokite mähkimisseadmed, mis on kohandatud teie konkreetsetele töönõuetele.
KKK
Kas ma saan venitusmähismasinas kasutada käsitsi venituskilet?
Absoluutselt mitte. Masinakilet toodetakse palju suurematel südamikel ja see on spetsiaalselt konstrueeritud täiustatud vaikudega, et taluda automatiseeritud seadmete kiireid eelvenitusmehhanisme. Käsikilel puudub see keemiline elastsus ja see tõmbub või ei veni korralikult mootoriga pinge all.
Kuidas ma tean, kas mu kile paksus vastab koormusele?
Kui teie kaubaaluse koorem transpordi ajal nihkub või kaldub, on teie materjal tõenäoliselt liiga õhuke või sellel puudub vajalik mälu. Ja vastupidi, kui teie lainepapist kaste pakkimistsükli ajal muljutakse, on plast liiga paks või teie kelgu pinge on liiga kõrge. Nende isoleerimisprobleemide tõrkeotsingu standardne alus on 80-gabariidiline toode.
Kuidas arvutada venituskile kulu koormuse kohta?
Kõige täpsem meetod on kile lõikamine ja kaalumine ühelt täielikult pakitud aluselt. Jagage see kaal rulli kogumassiga ja korrutage seejärel rulli maksumusega. See annab teile tegeliku kulu koormuse kohta. See on ainus mõõdik, mis omab tähtsust, sest puhtalt rulli hinna alusel hindamine eirab teie masina venituseelset tootlikkust.
Mis põhjustab venituskile purunemist masina tsükli ajal?
Pidevad kilekatked viitavad tavaliselt pigem mehaanilistele või profiiliprobleemidele kui halvale plastikule. Kõige levinumad süüdlased on kleepuva vaigu kogunemine eelvenitusrullikutele, valed sekundaarse pinge seadistused, teravad väljaulatuvad koormusnurgad või mitteelastse puhutud toote söötmine suure venitussuhtega konfigureeritud suure kiirusega pöörleva käe ümbrisesse.
Kas puhutud film on alati paksem kui Cast Film?
Mitte tingimata. Mõlemat materjali saab valmistada mitmesuguste mikronimõõturitega. Kuid tänu ekstrusioonil kasutatavale kahesuunalisele jahutusprotsessile on puhutud toode sama paksuse juures struktuurselt sitkem ja eksponentsiaalselt torkekindlam kui valatud toode.
Mida tähendab eelvenitusvõime kile ostmisel?
Eelvenitav tootlikkus viitab maksimaalsele protsendile, mis teie automatiseeritud riistvara suudab plastikut enne kaubaalusele kandmist pikendada. Näiteks 250% saagis tähendab, et üks jalg rullil olevast materjalist on venitatud nii, et see muutub koorma peal 3,5 jala pikkuseks pakitud plastikuks. Selle saagise maksimeerimine on kõige tõhusam viis oma tarbekaupade kogukulu koormuse kohta drastiliseks vähendamiseks.


