Kierownicy magazynów i opakowań często inwestują znaczne środki w automatyzację. Oczekujesz natychmiastowego wzrostu wydajności i solidnego bezpieczeństwa ładunku. Jednak rzeczywistość często brutalnie budzi w magazynie. Wyobraź sobie wózek widłowy przesuwający nowo owiniętą paletę po ciasnym zakręcie, tylko po to, aby ładunek przesunął się niebezpiecznie. Albo wyobraź sobie codzienną frustrację, gdy szybka owijarka zatrzymuje się w połowie cyklu, ponieważ plastik ciągle pęka. Te koszmary operacyjne rzadko wynikają z wadliwej maszyny. Zwykle wskazują na zasadniczą rozbieżność między możliwościami sprzętu, profilem obciążenia fizycznego i wybranym materiałem eksploatacyjnym.
Stosowanie nieprawidłowej specyfikacji materiału może całkowicie zniweczyć korzyści finansowe zautomatyzowanej linii. Ostatecznie Twój sprzęt jest tak skuteczny, jak plastik przepływający przez rolki wózka. Ten kompleksowy przewodnik inżynieryjny pomoże Ci wybrać dokładne parametry dla Twoich konkretnych potrzeb operacyjnych. Dopasowując swój sprzęt do odpowiednich materiałów eksploatacyjnych, masz pewność, że wytrzymałe opakowanie pozostanie bezpieczne, jednocześnie maksymalizując długoterminowy zwrot z inwestycji.
Kluczowe dania na wynos
- Pomiary grubości: Grubość materiału ocenia się przede wszystkim w miernikach i mikronach. Opanowanie konwersji pomiędzy tymi dwoma wskaźnikami ma kluczowe znaczenie dla zakupu właściwej rolki maszyny i zapewnienia dokładnych porównań dostawców.
- Ciężar ładunku określa specyfikacje: Lekkie i jednolite palety mogą wymagać jedynie produktu o grubości od 35 do 50. Z drugiej strony, wytrzymałe opakowania przemysłowe wymagają materiałów o grubości od 90 do 120+, aby utrzymać optymalną siłę ograniczającą.
- Wytłaczanie materiału ma znaczenie: Produkcja odlewów zapewnia doskonałą przejrzystość wizualną i cichy proces odwijania. Produkcja rozdmuchowa zapewnia doskonałą odporność na przebicie, co czyni ją niezbędną w przypadku ostrych, nieregularnych lub bardzo wymagających ładunków.
- Synergia maszyn: Możliwości zmotoryzowanego wstępnego rozciągania Twojego zautomatyzowanego sprzętu w dużym stopniu wpływają na konkretny rodzaj i grubość plastiku, który musisz wybrać, aby zmaksymalizować oszczędności i wyeliminować odpady.
Trendy branżowe: przejście w stronę wielowarstwowego nanoekstruzji
Przed przystąpieniem do konkretnych pomiarów ważne jest, aby zrozumieć, w jakim kierunku zmierza technologia pakowania. Sektor ten przechodzi obecnie ogromną ewolucję materiałów. Kierując się zmiennymi cenami żywic i rygorystycznymi wymogami korporacyjnymi dotyczącymi zrównoważonego rozwoju, magazyny szybko rezygnują z grubych, jednowarstwowych tworzyw sztucznych. Obecny standard inżynieryjny faworyzuje wielowarstwowe folie nanoekstrudowane.
Współwytłaczając dziesiątki mikrowarstw polimeru, producenci tworzą niezwykle wytrzymałą wstęgę, która jest odporna na rozprzestrzenianie się przekłuć. Oznacza to, że nowoczesna nanofolia o grubości 50 może rutynowo przewyższać starszy produkt o grubości 80. Dla inżynierów zajmujących się pakowaniem ten trend wyznacza kluczowy zwrot. Decyzje dotyczące zakupu muszą teraz koncentrować się na zaprojektowanej granicy plastyczności i sile utrzymywania ładunku, a nie polegać wyłącznie na surowej grubości.
Zrozumienie grubości folii stretch: wskaźnik a mikron
Aby naprawdę zoptymalizować linię pakującą, musisz najpierw wyjaśnić terminologię stosowaną przez globalnych dostawców. Producenci stosują określone jednostki miary, które bezpośrednio korelują z wytrzymałością strukturalną, elastycznością i ogólną wydajnością maszyny materiału eksploatacyjnego.
Co to jest miernik filmu?
W Stanach Zjednoczonych miernik służy jako standardowa jednostka do określania grubości. W praktyce wyższe liczby wskazują na grubszy i trwalszy materiał, który jest w stanie wytrzymać agresywne naprężenia i cięższe palety. Aby to zilustrować, produkt o rozmiarze 80 jest znacznie solidniejszy niż jego odpowiednik o rozmiarze 50. Zapewnia niezbędną siłę zabezpieczającą, aby utrzymać niestabilne przedmioty w miejscu podczas transportu.
Co to jest mikron?
Standardem metrycznym stosowanym na całym świecie jest mikrometr, powszechnie określany jako mikron. Jeden mikron to jedna milionowa metra. W miarę jak łańcuchy dostaw stają się coraz bardziej zglobalizowane, zrozumienie Miernik mikronowy jest niezbędny do pozyskiwania materiałów na arenie międzynarodowej. Menedżerowie zajmujący się pakowaniem muszą często tłumaczyć te specyfikacje pomiędzy wymaganiami dotyczącymi maszyn krajowych i dostawcami zagranicznymi, aby zagwarantować zgodność i uniknąć kosztownych błędów zakupowych.
Wykres konwersji miernika na mikron
Podczas konfigurowania ustawień napięcia na panelu sterowania lub porównywania ofert międzynarodowych dostawców, niezbędne jest odniesienie się do tych pomiarów. Stosowanie produktu o grubości 12,7 mikrona z przełożeniami skalibrowanymi dla materiału o grubości 20,3 mikrona nieuchronnie spowoduje ciągłe pękanie i frustrujące przestoje.
| Amerykański miernik |
mikrometryczny, metryczny |
Wspólny profil zastosowań |
| Wskaźnik 35 - 50 |
9 - 12,7 mikronów |
Lekkie, jednolite ładunki, takie jak puste butelki i pudełka po chusteczkach. |
| Wskaźnik 60 - 70 |
15,2 - 17,8 mikronów |
Standardowe palety mieszane i średnio ciężkie ładunki jednolite. |
| Wskaźnik 80 |
20,3 mikrona |
Standard branżowy; idealny do ogólnej logistyki magazynowej. |
| Wskaźnik 90 - 100 |
22,9 - 25,4 mikronów |
Ciężkie ładunki, nieregularne kształty i przedmioty o ostrych krawędziach. |
| Wskaźnik 115 - 120+ |
29,2 - 30,5+ mikronów |
Ekstremalnie wytrzymałe opakowania, takie jak cegły, stal i maszyny. |
Folia wylewana a folia rozdmuchiwana: co jest lepsze dla Twojej maszyny?
Poza podstawową grubością, proces wytłaczania produkcyjnego narzuca właściwości fizyczne i zachowanie tworzywa sztucznego. Dwie podstawowe metody dają różne produkty. Każdy z nich zachowuje się zupełnie inaczej, gdy zostanie poddany silnikowemu rozciąganiu na podłodze magazynu.
Charakterystyka filmu obsady
Materiał ten jest wytwarzany w procesie ciągłego wytłaczania, podczas którego żywica termoplastyczna jest przepychana przez płaską matrycę na schłodzone walce. To szybkie chłodzenie wyrównuje strukturę molekularną, tworząc określone korzyści operacyjne. Najbardziej zauważalną zaletą Cast Film to wyjątkowa przejrzystość optyczna. Dzięki temu magazynowe skanery kodów kreskowych i zautomatyzowane systemy sortowania mogą bez wysiłku czytać etykiety na wielu warstwach.
Odwija się niemal bezgłośnie, co radykalnie poprawia środowisko akustyczne w ruchliwym centrum dystrybucyjnym. Oferując stałe dwustronne przyleganie i płynną rozciągliwość, wyróżnia się jako najlepszy wybór w przypadku równomiernych ładunków i zautomatyzowanych środowisk o dużej objętości, w których najważniejsza jest szybkość.
Charakterystyka folii rozdmuchiwanej
Proces wytłaczania z rozdmuchiwaniem polega na nadmuchiwaniu wytłaczanego tworzywa sztucznego przez okrągłą matrycę w bańkę, a następnie stopniowym chłodzeniu go otaczającym powietrzem. To wielokierunkowe rozciąganie tworzy bardzo sprężysty, usieciowany łańcuch polimerowy. Więc, Blown Film charakteryzuje się wyjątkową odpornością na przebicie i dużą pamięcią strukturalną, która agresywnie chwyta ciężkie przedmioty.
Kompromisem jest notorycznie głośny pisk podczas procesu rozwijania i zamglone wykończenie, które może z łatwością oślepić optyczne czujniki magazynowe. Pozostaje ściśle zalecany do ładunków o ostrych wystających krawędziach, nieregularnych palet o dużej wytrzymałości lub chłodni, w których standardowe tworzywa sztuczne mogą stać się kruche.
Dopasowanie grubości folii do ciężaru i profilu ładunku
Wybór precyzyjny Grubość folii wymaga obiektywnej, praktycznej oceny zarówno wagi, jak i fizycznej geometrii przedmiotów, które chcesz zabezpieczyć. Niedopasowanie prowadzi albo do katastrofalnej awarii obciążenia, albo do wykrwawienia kapitału w wyniku niepotrzebnych wydatków na materiały eksploatacyjne.
Wskaźnik 35 do 50: lekkie ładunki
Ta ultracienka kategoria, zaprojektowana z myślą o paletach o masie poniżej 1000 funtów, idealnie nadaje się do równomiernie ułożonych pudeł z tektury falistej, pustych pojemników i lekkich towarów konsumpcyjnych. Aby skutecznie wykorzystać te cienkie profile, w Twoim zakładzie muszą znajdować się wysoce wydajne wózki do wstępnego rozciągania, zdolne do obsługi delikatnych nanowytłaczanych żywic bez powodowania mikropęknięć. Prawidłowo zastosowane zapewniają najniższy w branży stosunek kosztu do obciążenia.
Wskaźnik 60 do 70: średnie i standardowe obciążenia
Seria ta, służąca jako przejściowy optymalny wybór, obsługuje palety średniej wagi, zwykle o wadze od 1000 do 1800 funtów. Zapewnia niezawodną równowagę elastyczności i siły trzymania. Dzięki temu doskonale nadaje się do mieszanych palet, gdzie rozmiary pudeł mogą się nieznacznie różnić, ale ogólnie zachowują stabilny kształt rdzenia. Ten zakres mierników jest absolutnie podstawą w centrach dystrybucji żywności i napojów.
Wskaźnik 80: standard branżowy
Przez dziesięciolecia specyfikacja o rozmiarze 80 służyła jako niekwestionowany punkt odniesienia dla ogólnej logistyki magazynowej. Zoptymalizowany pod kątem ładunków od 2000 do 2500 funtów, jego szerokie zastosowanie wynika z czystej wszechstronności. Posiada wystarczającą odporność na przebicie, aby poradzić sobie z drobnymi nierównościami narożników, zachowując jednocześnie wystarczającą elastyczność, aby uzyskać doskonałe współczynniki rozciągnięcia na standardowym sprzęcie.
Wskaźnik 90 do 120+: opakowanie o dużej wytrzymałości
Gdy waga palet przekroczy próg 2500 funtów, standardowe materiały stają się poważnym problemem. Opakowania o dużej wytrzymałości wymagają grubości od 90 do 120+, aby zabezpieczyć towary przemysłowe, takie jak belki stalowe, części samochodowe i surowce masowe. Te gęste ładunki wywierają podczas transportu ogromne zewnętrzne ciśnienie kinetyczne. Aby zapobiec przesunięciu, wymagana jest maksymalna siła ograniczająca.
Jak typy maszyn do owijania stretchem wpływają na wybór folii
Powszechnym błędnym przekonaniem jest to, że jakakolwiek rolka tworzywa sztucznego przeznaczonego do maszyn będzie działać bezproblemowo na każdym elemencie zautomatyzowanego sprzętu. Pomyśl o mechanice. Fizyczna konstrukcja i mechanizmy naprężenia sprzętu dyktują wymagania dotyczące materiałów eksploatacyjnych.
Owijarki do gramofonów
Standardowe modele obrotnic działają poprzez obracanie ładunku na paletach, podczas gdy karetka porusza się pionowo. Ponieważ prędkość obrotowa jest stosunkowo kontrolowana, maszyny te wybaczają błędy i mogą obrabiać szerokie spektrum grubości. Głównym celem jest po prostu zapewnienie, że siła trzymania jest odpowiednia do siły odśrodkowej wywieranej na wirujący ładunek.
Ramię obrotowe i owijarki orbitalne
Ramiona obrotowe o dużej prędkości utrzymują paletę całkowicie nieruchomo, podczas gdy ramię mechaniczne obraca się wokół ładunku z zawrotną prędkością. To nagłe zastosowanie wysokiego momentu obrotowego powoduje powstanie intensywnego, nagłego napięcia. Zakłady korzystające z tych systemów często preferują najwyższej jakości, wysoce elastyczne materiały, które mogą absorbować wstrząsy mechaniczne bez rozdarcia w połowie cyklu.
Specjalistyczne zastosowania przemysłowe: owijanie rolek papieru
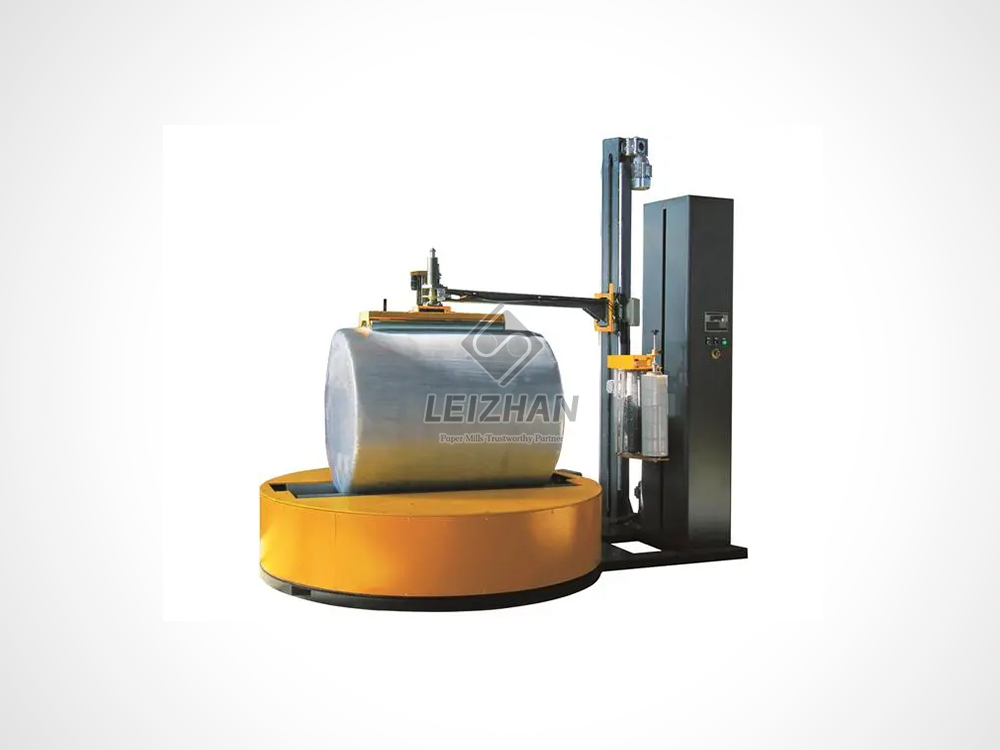
Standardowe wytyczne dotyczące paletyzacji po prostu nie mają zastosowania do niszowych, bardzo wymagających sektorów przemysłu. Obsługa masywnych przemysłowych rolek papieru wymaga wysoce specjalistycznego sprzętu. Te duże cylindry często mają średnicę przekraczającą 1500 mm i ważą ponad 2000 kg. Standardowe owijarki do gramofonów po prostu nie są w stanie wytrzymać takiego naprężenia promieniowego.
Obiekty zajmujące się tak ekstremalnymi parametrami wymagają dedykowanego Maszyna do owijania stretchem zaprojektowana specjalnie do owijania osiowego i promieniowego. Dzięki zintegrowaniu wytrzymałej owijarki wyposażonej w sterowanie napędem o zmiennej częstotliwości oraz wózka wstępnego rozciągnięcia o mocy 250% z odporną na wilgoć folią o wysokiej mikronowości, papiernie mogą całkowicie uszczelnić degradację środowiska i zapobiec zgniataniu krawędzi podczas transportu na długich dystansach.
Maksymalne wykorzystanie możliwości maszyny Film
Zakup odpowiedniego materiału eksploatacyjnego to tylko połowa równania. Efektywne stosowanie tej metody wpływa na długoterminowy zwrot z inwestycji i wskaźniki zrównoważonego rozwoju. Optymalizacja użycia to proces ciągły, który zapewnia znaczną redukcję wydatków operacyjnych.
Prawidłowa kalibracja maszyny
Nawet najwyższej jakości nanofolia nie będzie działać prawidłowo, jeśli sprzęt będzie źle skalibrowany. Regularna konserwacja jest niezbędna. Personel zajmujący się konserwacją musi rutynowo sprawdzać ustawienia naprężenia, czyścić rolki napinające, aby usunąć nagromadzoną lepką żywicę i sprawdzać przełożenia przekładni. Zapewnienie, że sprzęt rozciąga materiał do absolutnie optymalnej wydajności bez powodowania mikrorozdarć, gwarantuje maksymalizację wydajności każdej pojedynczej rolki. Maszyna rozciągająca się na 150%, gdy jest w stanie osiągnąć 250%, po cichu powoduje straty tysięcy dolarów rocznie.
Najczęstsze błędy, których należy unikać przy wyborze folii stretch maszynowej
Przed sfinalizowaniem umowy zaopatrzeniowej kierownicy magazynów muszą być bardzo świadomi typowych pułapek, które często zakłócają zautomatyzowane linie pakujące.
Błąd 1: Używanie folii stretch ręcznej na urządzeniach zautomatyzowanych. Folia ręczna i folia maszynowa to zasadniczo różne produkty. Rolki maszynowe są znacznie cięższe i zostały zaprojektowane chemicznie, aby wytrzymać ekstremalne siły rozciągające występujące przy dużych prędkościach wózka z napędem silnikowym. Próba przepuszczenia folii ręcznej przez zautomatyzowaną linię spowoduje natychmiastowe pęknięcie i niebezpiecznie niewystarczające zabezpieczenie ładunku.
Błąd 2: Zakładanie, że grubsze jest zawsze lepsze. Stosowanie nadmiernej siły powstrzymującej jest częstym i kosztownym błędem. Chociaż specyfikacja o grubości 120 zapewnia ogromną wytrzymałość, zastosowanie jej na palecie lekkich towarów konsumpcyjnych spowoduje zmiażdżenie ładunku. Naprężenie wywierane przez zbyt gruby plastik może łatwo zawalić pudła z tektury falistej. Grubość musi być zawsze proporcjonalna do tolerancji obciążenia na zgniatanie.
Błąd 3: Ignorowanie profilu obciążenia fizycznego. Brak oceny, czy obciążenie jest jednolite, lekko nieregularne, czy bardzo nieregularne z ostrymi krawędziami, prowadzi do złego doboru materiału. Owinięcie nieregularnego ładunku standardowym wyrobem odlewniczym gwarantuje brak przebicia podczas transportu. Stosowanie drogich preparatów wdmuchiwanych na idealnie jednolitych ładunkach jest zbędną stratą kapitału.
Wniosek
Sprzęt jest tak niezawodny, jak materiał przechodzący przez jego rolki. Przestań zgadywać ze swoimi materiałami eksploatacyjnymi. Przeprowadź audyt bieżących profili obciążenia, przetestuj różne mierniki mikronowe i dostosuj wybrane materiały do rzeczywistych przełożeń maszyn. Wybór najtańszej rolki na rynku często okazuje się najdroższym błędem, jeśli skutkuje katastrofalnym uszkodzeniem produktu lub nadmiernymi odpadami. Jeśli unowocześniasz swoje opakowania na końcu linii lub chcesz zabezpieczyć masowe ładunki przemysłowe, zapoznaj się z zaawansowanymi zautomatyzowanymi rozwiązaniami w Leizhan Paper Tech. Odwiedź naszą oficjalną stronę internetową, aby znaleźć dokładny sprzęt do owijania o dużej wytrzymałości, dostosowany do Twoich konkretnych wymagań operacyjnych.
Często zadawane pytania
Czy mogę używać folii stretch ręcznej na maszynie do owijania stretchem?
Absolutnie nie. Folia maszynowa jest produkowana na znacznie większych rdzeniach i specjalnie zaprojektowana z użyciem zaawansowanych żywic, aby wytrzymać szybkie mechanizmy wstępnego rozciągania stosowane w zautomatyzowanym sprzęcie. Folii ręcznej brakuje tej elastyczności chemicznej i pod wpływem naprężenia mechanicznego pękają lub nie rozciągają się prawidłowo.
Skąd mam wiedzieć, czy grubość mojej folii jest odpowiednia dla mojego ładunku?
Jeśli ładunek paletowy przesuwa się lub przechyla podczas transportu, materiał jest prawdopodobnie zbyt cienki lub brakuje mu niezbędnej pamięci przechowywania. I odwrotnie, jeśli pudełka z tektury falistej zostaną zgniecione podczas cyklu owijania, oznacza to, że plastik jest zbyt gruby lub napięcie karetki jest ustawione zbyt wysoko. Produkt o średnicy 80 służy jako standardowy punkt odniesienia przy rozwiązywaniu problemów związanych z hermetyzacją.
Jak obliczyć koszt folii stretch na ładunek?
Najdokładniejszą metodą jest wycięcie i zważenie folii z jednej całkowicie owiniętej palety. Podziel tę wagę przez całkowitą wagę rolki, a następnie pomnóż przez koszt rolki. Daje to rzeczywisty koszt za ładunek. Jest to jedyny wskaźnik, który ma znaczenie, ponieważ ocena oparta wyłącznie na koszcie na rolkę ignoruje wydajność maszyny przed rozciągnięciem.
Co powoduje pękanie folii stretch podczas cyklu maszynowego?
Powtarzające się pęknięcia folii zwykle wskazują na problemy mechaniczne lub profilowe, a nie na zły plastik. Najczęstsze przyczyny to gromadzenie się lepkiej żywicy na rolkach napinających, nieprawidłowe ustawienia naprężenia wtórnego, ostre wystające narożniki ładunku lub podawanie nieelastycznego rozdmuchiwanego produktu do owijarki z ramieniem obrotowym o dużej prędkości, skonfigurowanej pod kątem wysokiego stopnia rozciągnięcia.
Czy folia rozdmuchiwana jest zawsze grubsza niż folia wylewana?
Nie koniecznie. Obydwa materiały można wytwarzać w szerokiej gamie grubości mikrometrów. Jednakże, ze względu na dwukierunkowy proces chłodzenia stosowany podczas wytłaczania, produkt rozdmuchiwany jest strukturalnie twardszy i wykładniczo bardziej odporny na przebicie przy dokładnie tej samej grubości w porównaniu z jego odlewanym odpowiednikiem.
Co oznacza wydajność przed rozciągnięciem przy zakupie folii?
Wydajność wstępnego rozciągania odnosi się do maksymalnego procentu, w jakim zautomatyzowany sprzęt może wydłużyć plastik przed nałożeniem go na paletę. Na przykład wydajność 250% oznacza, że jedna stopa materiału na rolce jest rozciągana, aby uzyskać 3,5 stopy owiniętego plastiku na ładunku. Maksymalizacja tej wydajności to najskuteczniejszy sposób drastycznego zmniejszenia całkowitego kosztu materiałów eksploatacyjnych na ładunek.


