ຜູ້ຈັດການສາງແລະການຫຸ້ມຫໍ່ມັກຈະລົງທຶນເງິນທຶນທີ່ສໍາຄັນເຂົ້າໃນລະບົບອັດຕະໂນມັດ. ທ່ານຄາດຫວັງວ່າການກ້າວກະໂດດທັນທີໃນປະສິດທິພາບແລະຄວາມປອດໄພການໂຫຼດ rock-solid. ແຕ່, ຄວາມເປັນຈິງແລ້ວມັກຈະໃຫ້ການປຸກທີ່ຮຸນແຮງຢູ່ຊັ້ນສາງ. ຖ່າຍຮູບລົດຍົກທີ່ແກວ່ງພາລາທີ່ຫໍ່ໃໝ່ຢູ່ອ້ອມມຸມທີ່ແໜ້ນໜາ, ພຽງແຕ່ໃຫ້ພາລະທີ່ປ່ຽນໄປຢ່າງອັນຕະລາຍ. ຫຼືຈິນຕະນາການຄວາມອຸກອັ່ງປະຈໍາວັນຂອງ wrapper ຄວາມໄວສູງທີ່ຢຸດເຊົາໃນກາງວົງຈອນເນື່ອງຈາກວ່າຖົງຢາງເຮັດໃຫ້ snapping. ຄວາມຝັນຮ້າຍໃນການປະຕິບັດງານເຫຼົ່ານີ້ບໍ່ຄ່ອຍເກີດຈາກເຄື່ອງທີ່ຜິດພາດ. ປົກກະຕິແລ້ວພວກມັນຊີ້ໃຫ້ເຫັນຄວາມບໍ່ສອດຄ່ອງພື້ນຖານລະຫວ່າງຄວາມສາມາດຂອງຮາດແວ, ໂປຣໄຟລ໌ການໂຫຼດທາງດ້ານຮ່າງກາຍ, ແລະເຄື່ອງບໍລິໂພກທີ່ເລືອກ.
ການນໍາໃຊ້ຂໍ້ກໍານົດວັດສະດຸທີ່ບໍ່ຖືກຕ້ອງສາມາດປະຕິເສດຄວາມໄດ້ປຽບທາງດ້ານການເງິນຂອງສາຍອັດຕະໂນມັດຂອງທ່ານຢ່າງສົມບູນ. ໃນທີ່ສຸດ, ອຸປະກອນຂອງທ່ານແມ່ນມີປະສິດຕິພາບເທົ່າກັບຢາງທີ່ແລ່ນຜ່ານລູກກິ້ງຂອງມັນ. ຄູ່ມືວິສະວະກໍາທີ່ສົມບູນແບບນີ້ຈະຊ່ວຍໃຫ້ທ່ານເລືອກຕົວກໍານົດການທີ່ແນ່ນອນສໍາລັບຄວາມຕ້ອງການປະຕິບັດງານສະເພາະຂອງທ່ານ. ໂດຍການຈັບຄູ່ຮາດແວຂອງທ່ານກັບອຸປະກອນບໍລິໂພກທີ່ເຫມາະສົມ, ທ່ານຮັບປະກັນການຫຸ້ມຫໍ່ທີ່ຫນັກແຫນ້ນຍັງຄົງມີຄວາມປອດໄພໃນຂະນະທີ່ການເພີ່ມຜົນຕອບແທນໃນໄລຍະຍາວຂອງການລົງທຶນຂອງທ່ານ.
Key Takeaways
- ການວັດແທກຄວາມຫນາ: ຄວາມຫນາຂອງວັດສະດຸແມ່ນຖືກປະເມີນຕົ້ນຕໍໃນເຄື່ອງວັດແລະໄມໂຄຣນ. Mastering ການແປງລະຫວ່າງສອງ metrics ນີ້ແມ່ນສໍາຄັນສໍາລັບການຊື້ມ້ວນເຄື່ອງທີ່ຖືກຕ້ອງແລະຮັບປະກັນການປຽບທຽບຜູ້ສະຫນອງທີ່ຖືກຕ້ອງ.
- Load Weight Dictates Specifications: pallets light and uniform may need only a 35 to 50 gauge product . ໃນທາງກົງກັນຂ້າມ, ການຫຸ້ມຫໍ່ອຸດສາຫະກໍາທີ່ຫນັກແຫນ້ນຕ້ອງການວັດສະດຸວັດ 90 ຫາ 120+ ເພື່ອຮັກສາກໍາລັງການບັນຈຸທີ່ດີທີ່ສຸດ.
- ວັດສະດຸ Extrusion Matters: ການຜະລິດ Cast ສະຫນອງຄວາມຊັດເຈນຂອງສາຍຕາທີ່ດີເລີດແລະຂະບວນການ unwind ງຽບ. ການຜະລິດເຄື່ອງເປົ່າໃຫ້ຄວາມຕ້ານທານ puncture ດີກວ່າ, ເຮັດໃຫ້ມັນຈໍາເປັນສໍາລັບການໂຫຼດແຫຼມ, ສະຫມໍ່າສະເຫມີ, ຫຼືຄວາມຕ້ອງການສູງ.
- Machine Synergy: ຄວາມສາມາດທາງສ່ວນຫນ້າຂອງເຄື່ອງຈັກໃນການຍືດຕົວຂອງອຸປະກອນອັດຕະໂນມັດຂອງທ່ານມີອິດທິພົນຢ່າງຫຼວງຫຼາຍຕໍ່ປະເພດແລະຄວາມຫນາຂອງພາດສະຕິກທີ່ທ່ານຕ້ອງເລືອກເພື່ອເພີ່ມປະສິດທິພາບການປະຫຍັດຄ່າໃຊ້ຈ່າຍແລະກໍາຈັດສິ່ງເສດເຫຼືອ.
ທ່າອ່ຽງຂອງອຸດສາຫະກໍາ: ການຫັນໄປສູ່ຫຼາຍຊັ້ນ Nano-Extrusion
ກ່ອນທີ່ຈະເຂົ້າໄປໃນການວັດແທກສະເພາະ, ມັນເປັນສິ່ງ ສຳ ຄັນທີ່ຈະເຂົ້າໃຈວ່າເຕັກໂນໂລຢີການຫຸ້ມຫໍ່ ກຳ ລັງເດີນທາງໄປໃສ. ຂະແຫນງການໃນປັດຈຸບັນໄດ້ຮັບການວິວັດທະນາການອຸປະກອນການຂະຫນາດໃຫຍ່. ຍ້ອນຄ່າໃຊ້ຈ່າຍຢາງພາລາທີ່ເໜັງຕີງ ແລະ ຄຳສັ່ງຄວາມຍືນຍົງຂອງບໍລິສັດຢ່າງເຂັ້ມງວດ, ຄັງສິນຄ້າຖືກປະຖິ້ມຢ່າງໄວວາດ້ວຍຢາງຊັ້ນດຽວທີ່ໜາ. ມາດຕະຖານດ້ານວິສະວະກໍາໃນປະຈຸບັນແມ່ນມັກຮູບເງົາ nano-extruded ຫຼາຍຊັ້ນ.
ໂດຍການຮ່ວມ extruding ຫຼາຍສິບຊັ້ນຈຸນລະພາກຂອງໂພລີເມີ, ຜູ້ຜະລິດສ້າງເວັບໄຊຕ໌ທີ່ເຂັ້ມແຂງ incredibly ຕ້ານການແຜ່ກະຈາຍ puncture. ນີ້ຫມາຍຄວາມວ່າ 50-gauge nano-film ທີ່ທັນສະໄຫມສາມາດປະຕິບັດໄດ້ດີກວ່າຜະລິດຕະພັນ 80-gauge ມໍລະດົກ. ສໍາລັບວິສະວະກອນການຫຸ້ມຫໍ່, ແນວໂນ້ມນີ້ກໍານົດຈຸດສໍາຄັນທີ່ສໍາຄັນ. ການຕັດສິນໃຈຊື້ໃນປັດຈຸບັນຕ້ອງສຸມໃສ່ຄວາມເຂັ້ມແຂງຜົນຜະລິດວິສະວະກໍາແລະກໍາລັງບັນຈຸການໂຫຼດແທນທີ່ຈະອີງໃສ່ຄວາມຫນາຂອງວັດຖຸດິບຢ່າງດຽວ.
ເຂົ້າໃຈຄວາມຫນາຂອງຮູບເງົາ stretch: ເຄື່ອງວັດແທກທຽບກັບໄມໂຄຣນ
ເພື່ອເພີ່ມປະສິດທິພາບການຫຸ້ມຫໍ່ຂອງທ່ານຢ່າງແທ້ຈິງ, ກ່ອນອື່ນ ໝົດ ທ່ານຕ້ອງ demystify terminology ທີ່ໃຊ້ໂດຍຜູ້ສະຫນອງທົ່ວໂລກ. ຜູ້ຜະລິດນໍາໃຊ້ຫົວຫນ່ວຍສະເພາະຂອງການວັດແທກທີ່ກ່ຽວຂ້ອງໂດຍກົງກັບຄວາມເຂັ້ມແຂງຂອງໂຄງສ້າງ, elasticity, ແລະການປະຕິບັດເຄື່ອງຈັກໂດຍລວມຂອງອຸປະກອນ.
Film Gauge ແມ່ນຫຍັງ?
ໃນສະຫະລັດ, Gauge ເປັນຫນ່ວຍງານມາດຕະຖານເພື່ອປະເມີນຄວາມຫນາ. ໃນພາກປະຕິບັດຕົວຈິງ, ຕົວເລກທີ່ສູງຂຶ້ນຊີ້ໃຫ້ເຫັນເຖິງວັດສະດຸທີ່ຫນາກວ່າ, ທົນທານກວ່າທີ່ສາມາດທົນທານຕໍ່ຄວາມກົດດັນທີ່ຮຸກຮານແລະ pallets ຫນັກກວ່າ. ເພື່ອສະແດງໃຫ້ເຫັນ, ຜະລິດຕະພັນ 80-gauge ແມ່ນມີຄວາມເຂັ້ມແຂງຫຼາຍກ່ວາທາງເລືອກ 50-gauge. ມັນສະຫນອງກໍາລັງການກັກກັນທີ່ຈໍາເປັນເພື່ອຮັກສາສິ່ງຂອງທີ່ບໍ່ຫມັ້ນຄົງຖືກລັອກຢ່າງແຫນ້ນຫນາຢູ່ໃນສະຖານທີ່ລະຫວ່າງການຂົນສົ່ງ.
Micron ແມ່ນຫຍັງ?
ມາດຕະຖານວັດແທກທີ່ໃຊ້ໃນທົ່ວໂລກແມ່ນໄມໂຄມິເຕີ, ໂດຍທົ່ວໄປເອີ້ນວ່າໄມໂຄຣນ. ໜຶ່ງໄມຄຣອນເທົ່າກັບໜຶ່ງລ້ານຂອງແມັດ. ໃນຂະນະທີ່ຕ່ອງໂສ້ການສະຫນອງໄດ້ກາຍເປັນໂລກາພິວັດຫຼາຍຂຶ້ນ, ຄວາມເຂົ້າໃຈ ເຄື່ອງວັດແທກໄມໂຄຣນ ແມ່ນມີຄວາມສຳຄັນໃນການສະໜອງວັດສະດຸຈາກຕ່າງປະເທດ. ຜູ້ຈັດການການຫຸ້ມຫໍ່ຕ້ອງແປພາສາສະເພາະເຫຼົ່ານີ້ເລື້ອຍໆລະຫວ່າງຄວາມຕ້ອງການຂອງເຄື່ອງຈັກພາຍໃນແລະຜູ້ສະຫນອງໃນຕ່າງປະເທດເພື່ອຮັບປະກັນຄວາມເຂົ້າກັນໄດ້ແລະຫຼີກເວັ້ນຄວາມຜິດພາດໃນການຈັດຊື້ທີ່ມີຄ່າໃຊ້ຈ່າຍ.
ຕາຕະລາງການແປງເປັນໄມໂຄຣນ
ເມື່ອກໍານົດການຕັ້ງຄ່າຄວາມກົດດັນໃນແຜງຄວບຄຸມຂອງທ່ານຫຼືປຽບທຽບລາຄາຜູ້ສະຫນອງສາກົນ, ການອ້າງອີງການວັດແທກເຫຼົ່ານີ້ເປັນສິ່ງທີ່ຂາດບໍ່ໄດ້. ການນຳໃຊ້ຜະລິດຕະພັນ 12.7 ໄມຄຣອນ ທີ່ມີອັດຕາສ່ວນເກຍທີ່ປັບທຽບກັບວັດສະດຸ 20.3 ໄມຄຣອນ ຄົງຈະສົ່ງຜົນໃຫ້ເກີດການຢຸດສະງັກທີ່ສອດຄ່ອງກັນຢ່າງແນ່ນອນ.
| US Gauge |
Micron Gauge Metric |
Common Application Profile |
| 35 - 50 ວັດ |
9 - 12.7 ໄມຄຣອນ |
ນ້ຳໜັກເບົາ, ໜັກໜ່ວງຄືກະຕຸກເປົ່າ ແລະ ກ່ອງແພຈຸລັງ. |
| 60 - 70 ວັດ |
15.2 - 17.8 ໄມຄຣອນ |
pallets ປະສົມມາດຕະຖານແລະການໂຫຼດເອກະພາບຫນັກປານກາງ. |
| 80 ວັດ |
20.3 ໄມຄຣອນ |
ມາດຕະຖານອຸດສາຫະກໍາ; ເຫມາະສໍາລັບການຂົນສົ່ງສາງທົ່ວໄປ. |
| 90 - 100 ວັດ |
22.9 - 25.4 ໄມຄຣອນ |
ການໂຫຼດຫນັກ, ຮູບຮ່າງບໍ່ສະຫມໍ່າສະເຫມີ, ແລະລາຍການທີ່ມີແຄມແຫຼມ. |
| 115 - 120+ ວັດ |
29.2 - 30.5+ ໄມຄຣອນ |
ການຫຸ້ມຫໍ່ທີ່ໜັກໜ່ວງເຊັ່ນ: ດິນຈີ່, ເຫຼັກກ້າ, ແລະເຄື່ອງຈັກ. |
Cast Film vs. Blown Film: ອັນໃດດີກວ່າສຳລັບເຄື່ອງຂອງເຈົ້າ?
ນອກເຫນືອຈາກຄວາມຫນາພື້ນຖານ, ຂະບວນການ extrusion ການຜະລິດກໍານົດຄຸນສົມບັດທາງກາຍະພາບແລະລັກສະນະພຶດຕິກໍາຂອງພາດສະຕິກ. ສອງວິທີຕົ້ນຕໍແມ່ນໃຫ້ຜົນຜະລິດທີ່ແຕກຕ່າງກັນ. ແຕ່ລະຄົນປະຕິບັດທີ່ແຕກຕ່າງກັນທັງຫມົດໃນເວລາທີ່ມີການຍືດຕົວຂອງມໍເຕີຢູ່ໃນພື້ນທີ່ສາງ.
ຄຸນລັກສະນະຂອງຮູບເງົາ Cast
ວັດສະດຸນີ້ໄດ້ຖືກຜະລິດໂດຍຜ່ານຂະບວນການ extrusion ຢ່າງຕໍ່ເນື່ອງທີ່ຢາງ thermoplastic ໄດ້ຖືກ pushed ຜ່ານຕາຍຮາບພຽງໃສ່ rollers ເຢັນ. ຄວາມເຢັນຢ່າງໄວວານີ້ຈັດໂຄງສ້າງໂມເລກຸນເພື່ອສ້າງຄວາມໄດ້ປຽບໃນການດໍາເນີນງານສະເພາະ. ຜົນປະໂຫຍດທີ່ໂດດເດັ່ນທີ່ສຸດຂອງ Cast Film ແມ່ນຄວາມຄົມຊັດຂອງ optical ພິເສດຂອງມັນ. ນີ້ອະນຸຍາດໃຫ້ເຄື່ອງສະແກນບາໂຄດໃນສາງ ແລະລະບົບການຈັດຮຽງອັດຕະໂນມັດສາມາດອ່ານປ້າຍກຳກັບໄດ້ຢ່າງງ່າຍດາຍຜ່ານຫຼາຍຊັ້ນ.
ມັນຜ່ອນຄາຍເກືອບງຽບໆ, ເຊິ່ງປັບປຸງສະພາບແວດລ້ອມທາງສຽງຂອງສູນກະຈາຍທີ່ຫຍຸ້ງຫຼາຍ. ສະເຫນີການຍຶດຕິດສອງດ້ານທີ່ສອດຄ່ອງແລະການຍືດຍາວ, ມັນໂດດເດັ່ນເປັນທາງເລືອກອັນດັບຫນຶ່ງສໍາລັບການໂຫຼດທີ່ເປັນເອກະພາບແລະສະພາບແວດລ້ອມອັດຕະໂນມັດທີ່ມີປະລິມານສູງທີ່ຄວາມໄວແມ່ນສໍາຄັນທີ່ສຸດ.
ລັກສະນະຂອງຮູບເງົາ Blown
ຂະບວນການ extrusion blown ປະກອບມີ inflating ພາດສະຕິກ extruded ໂດຍຜ່ານການຕາຍເປັນວົງເປັນຟອງກ່ອນທີ່ຈະຄ່ອຍໆເຢັນມັນດ້ວຍອາກາດລ້ອມຮອບ. ການຍືດຍາວແບບຫຼາຍທິດທາງນີ້ສ້າງລະບົບຕ່ອງໂສ້ໂພລີເມີລິເມີທີ່ມີຄວາມຢືດຢຸ່ນສູງ. ດັ່ງນັ້ນ, ຮູບເງົາ Blown ມີຄວາມຕ້ານທານການເຈາະທີ່ຮຸນແຮງແລະຄວາມຊົງຈໍາທີ່ມີໂຄງສ້າງທີ່ສູງທີ່ຈະຍຶດເອົາສິ່ງຂອງທີ່ຫນັກແຫນ້ນ.
ການຊື້ຂາຍປິດແມ່ນສຽງດັງທີ່ດັງທີ່ໂດ່ງດັງໃນລະຫວ່າງຂັ້ນຕອນການລະບາຍອາກາດ ແລະເປັນຕາຢ້ານທີ່ສາມາດເຮັດໃຫ້ເຊັນເຊີເກັບມ້ຽນ optical ຕາບອດໄດ້ງ່າຍ. ມັນຍັງຄົງຖືກແນະນໍາຢ່າງເຂັ້ມງວດສໍາລັບການໂຫຼດທີ່ມີຂອບແຫຼມ, ພາເລດທີ່ບໍ່ສະຫມໍ່າສະເຫມີທີ່ມີຫນ້າທີ່ຫນັກ, ຫຼືບ່ອນເກັບຮັກສາເຢັນບ່ອນທີ່ພາດສະຕິກມາດຕະຖານອາດຈະແຕກ.
ການຈັບຄູ່ຄວາມໜາຂອງຟິມກັບນ້ຳໜັກ ແລະໂປຣໄຟລ໌ຂອງທ່ານ
ການຄັດເລືອກທີ່ຊັດເຈນ ຄວາມຫນາຂອງຮູບເງົາ ຮຽກຮ້ອງໃຫ້ມີຈຸດປະສົງ, ການປະເມີນການປະຕິບັດຂອງທັງນ້ໍາຫນັກແລະເລຂາຄະນິດທາງກາຍະພາບຂອງລາຍການທີ່ທ່ານຕັ້ງໃຈເພື່ອຮັບປະກັນ. ຄວາມບໍ່ກົງກັນຢູ່ທີ່ນີ້ເຮັດໃຫ້ການໂຫຼດທີ່ເສຍຫາຍຢ່າງຮ້າຍແຮງ ຫຼື ທຶນຮອນໄຫຼຜ່ານການໃຊ້ຈ່າຍທີ່ບໍ່ຈໍາເປັນ.
35 ຫາ 50 Gauge: ການໂຫຼດແສງສະຫວ່າງ
ວິສະວະກໍາສໍາລັບ pallets ນ້ໍາຫນັກຕ່ໍາກວ່າ 1,000 lbs, ປະເພດ ultra-thin ນີ້ແມ່ນເຫມາະສົມສໍາລັບກ່ອງ corrugated stacked ເປັນເອກະພາບ, ບັນຈຸເປົ່າ, ແລະເຄື່ອງບໍລິໂພກນ້ໍາຫນັກເບົາ. ເພື່ອນໍາໃຊ້ໂປຼໄຟລ໌ບາງໆເຫຼົ່ານີ້ຢ່າງມີປະສິດທິພາບ, ສະຖານທີ່ຂອງທ່ານຕ້ອງປະຕິບັດການຂົນສົ່ງທາງສ່ວນຫນ້າທີ່ມີປະສິດຕິພາບສູງທີ່ສາມາດຈັດການຢາງ nano-extruded ທີ່ລະອຽດອ່ອນໂດຍບໍ່ມີການກະຕຸ້ນ micro-tears. ເມື່ອນໍາໃຊ້ຢ່າງຖືກຕ້ອງ, ພວກເຂົາສະເຫນີອັດຕາສ່ວນຄ່າໃຊ້ຈ່າຍຕໍ່ການໂຫຼດຕ່ໍາສຸດໃນອຸດສາຫະກໍາ.
60 ຫາ 70 Gauge: ການໂຫຼດຂະຫນາດກາງແລະມາດຕະຖານ
ໃຫ້ບໍລິການເປັນຈຸດຫວານໄລຍະຂ້າມຜ່ານ, ຊ່ວງນີ້ຮອງຮັບພາເລດທີ່ມີນ້ໍາຫນັກປານກາງໂດຍທົ່ວໄປຫຼຸດລົງລະຫວ່າງ 1,000 ຫາ 1,800 ປອນ. ມັນສະຫນອງຄວາມສົມດູນທີ່ເຊື່ອຖືໄດ້ຂອງ elasticity ແລະຖືອໍານາດ. ນີ້ເຮັດໃຫ້ມັນເຫມາະສົມສໍາລັບ pallets ປະສົມທີ່ຂະຫນາດຂອງກ່ອງອາດຈະແຕກຕ່າງກັນເລັກນ້ອຍແຕ່ໂດຍທົ່ວໄປແມ່ນຮັກສາຮູບຮ່າງຫຼັກທີ່ຫມັ້ນຄົງ. ລະດັບເຄື່ອງວັດແທກນີ້ແມ່ນເປັນຫຼັກຢ່າງແທ້ຈິງໃນສູນຈຳໜ່າຍອາຫານ ແລະເຄື່ອງດື່ມ.
80 Gauge: ມາດຕະຖານອຸດສາຫະກໍາ
ເປັນເວລາຫຼາຍທົດສະວັດ, ມາດຕະຖານ 80-gauge ໄດ້ຮັບໃຊ້ເປັນພື້ນຖານທີ່ບໍ່ມີຂໍ້ຂັດແຍ້ງສໍາລັບການຂົນສົ່ງສາງທົ່ວໄປ. ເຫມາະສໍາລັບການໂຫຼດຕັ້ງແຕ່ 2,000 ຫາ 2,500 lbs, ການຮັບຮອງເອົາຢ່າງແຜ່ຫຼາຍຂອງມັນແມ່ນມາຈາກ versatility sheer. ມັນມີຄວາມຕ້ານທານ puncture ພຽງພໍເພື່ອຈັດການກັບຄວາມບໍ່ສະຫມໍ່າສະເຫມີຂອງແຈເລັກນ້ອຍໃນຂະນະທີ່ຮັກສາຄວາມຍືດຫຍຸ່ນພຽງພໍເພື່ອໃຫ້ອັດຕາສ່ວນ stretch ທີ່ດີເລີດໃນອຸປະກອນມາດຕະຖານ.
90 ຫາ 120+ Gauge: ການຫຸ້ມຫໍ່ຫນັກ
ເມື່ອນ້ໍາຫນັກ pallet ເກີນຂອບເຂດ 2,500 lbs, ວັດສະດຸມາດຕະຖານກາຍເປັນຄວາມຮັບຜິດຊອບທີ່ຮ້າຍແຮງ. ການຫຸ້ມຫໍ່ທີ່ຫນັກແຫນ້ນຮຽກຮ້ອງໃຫ້ມີລະດັບ 90 ຫາ 120+ ເພື່ອຮັບປະກັນສິນຄ້າອຸດສາຫະກໍາເຊັ່ນ: ເຫຼັກກ້າ, ຊິ້ນສ່ວນລົດໃຫຍ່, ແລະວັດຖຸດິບຈໍານວນຫລາຍ. ການໂຫຼດທີ່ຫນາແຫນ້ນເຫຼົ່ານີ້ອອກແຮງດັນ kinetic ພາຍນອກຢ່າງຫຼວງຫຼາຍໃນລະຫວ່າງການຂົນສົ່ງ. ກໍາລັງຄວບຄຸມສູງສຸດແມ່ນບັງຄັບເພື່ອປ້ອງກັນການຍົກຍ້າຍ.
ວິທີການ stretch Wrap Machines ປະເພດຂອງອິດທິພົນທາງເລືອກຮູບເງົາ
ຄວາມເຂົ້າໃຈຜິດທີ່ແຜ່ຫຼາຍແມ່ນວ່າມ້ວນຂອງພາດສະຕິກລະດັບເຄື່ອງຈັກຈະເຮັດວຽກ seamlessly ກັບສິ້ນຂອງອຸປະກອນອັດຕະໂນມັດ. ຄິດກ່ຽວກັບກົນໄກການ. ກົນໄກການອອກແບບແລະຄວາມກົດດັນທາງກາຍະພາບຂອງຮາດແວຂອງທ່ານກໍານົດຄວາມຕ້ອງການບໍລິໂພກຂອງທ່ານ.
ເຄື່ອງຫຸ້ມຫໍ່ Turntable
ຮູບແບບ turntable ມາດຕະຖານດໍາເນີນການໂດຍການຫມຸນພາລະ palletized ໃນຂະນະທີ່ carriage ຍ້າຍໃນແນວຕັ້ງ. ເນື່ອງຈາກວ່າຄວາມໄວການຫມຸນແມ່ນຂ້ອນຂ້າງຄວບຄຸມ, ເຄື່ອງຈັກເຫຼົ່ານີ້ແມ່ນໃຫ້ອະໄພແລະສາມາດຈັດການກັບຄວາມຫນາແຫນ້ນຢ່າງກວ້າງຂວາງ. ຈຸດສຸມຕົ້ນຕໍຢູ່ທີ່ນີ້ແມ່ນພຽງແຕ່ການຮັບປະກັນຜົນບັງຄັບໃຊ້ຖືແມ່ນພຽງພໍສໍາລັບຜົນບັງຄັບໃຊ້ centrifugal exerted ສຸດໂຫຼດ spinning.
ແຂນ Rotary ແລະຫໍ່ວົງໂຄຈອນ
ແຂນ rotary ຄວາມໄວສູງຮັກສາ pallet ຢ່າງສົມບູນໃນຂະນະທີ່ແຂນກົນຈັກຫມຸນຮອບການໂຫຼດດ້ວຍຄວາມໄວ breakneck. ຄໍາຮ້ອງສະຫມັກທີ່ມີແຮງບິດສູງແບບກະທັນຫັນນີ້ໃຊ້ຄວາມກົດດັນທີ່ຮຸນແຮງ, ທັນທີທັນໃດ. ສິ່ງອໍານວຍຄວາມສະດວກທີ່ນໍາໃຊ້ລະບົບເຫຼົ່ານີ້ມັກຈະເປັນທີ່ນິຍົມຂອງວັດສະດຸທີ່ນິຍົມ, ມີຄວາມຍືດຫຍຸ່ນສູງທີ່ສາມາດດູດຊຶມກົນຈັກໄດ້ໂດຍບໍ່ມີການຈີກຂາດໃນກາງຮອບ.
ຄໍາຮ້ອງສະຫມັກອຸດສາຫະກໍາພິເສດ: ມ້ວນເຈ້ຍຫໍ່
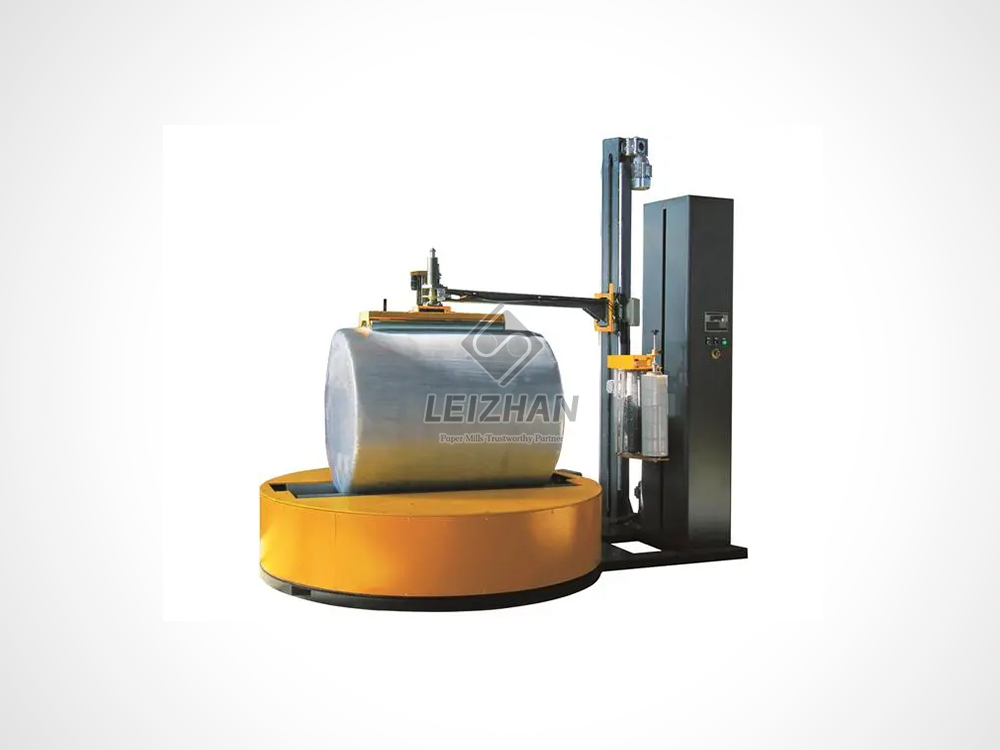
ຄໍາແນະນໍາມາດຕະຖານ palletizing ພຽງແຕ່ບໍ່ໄດ້ນໍາໃຊ້ກັບ niche, ຂະແຫນງອຸດສາຫະກໍາທີ່ມີຄວາມຕ້ອງການສູງ. ການຈັດການມ້ວນກະດາດອຸດສາຫະກໍາຂະຫນາດໃຫຍ່ຮຽກຮ້ອງໃຫ້ມີອຸປະກອນທີ່ມີຄວາມຊ່ຽວຊານສູງ. ກະບອກ jumbo ເຫຼົ່ານີ້ມັກຈະມີເສັ້ນຜ່າສູນກາງ 1,500 ມມແລະນ້ໍາຫນັກເຖິງ 2,000 ກິໂລກຣາມ. ເຄື່ອງຫໍ່ turntable ມາດຕະຖານພຽງແຕ່ບໍ່ສາມາດຈັດການກັບຄວາມກົດດັນ radial ນີ້.
ສິ່ງອໍານວຍຄວາມສະດວກທີ່ຈັດການກັບຕົວກໍານົດການທີ່ຮຸນແຮງເຫຼົ່ານີ້ຮຽກຮ້ອງໃຫ້ມີການອຸທິດຕົນ Stretch Wrap Machine ອອກແບບສະເພາະສໍາລັບການຫໍ່ຕາມແກນ ແລະ radial. ໂດຍການລວມເອົາຜ້າຫໍ່ທີ່ໜັກໜ່ວງທີ່ປະກອບດ້ວຍການຄວບຄຸມຄວາມຖີ່ຂອງການຂັບເຄື່ອນທີ່ປ່ຽນແປງໄດ້ ແລະ 250% ຂະບວນລົດກ່ອນການຍືດຍາວດ້ວຍຟິມທີ່ທົນທານຕໍ່ຄວາມຊຸ່ມຊື່ນສູງໄມໂຄຣນ, ໂຮງງານເຈ້ຍສາມາດປິດການທໍາລາຍສິ່ງແວດລ້ອມໄດ້ຢ່າງສົມບູນ ແລະ ປ້ອງກັນການຂັດຂອບໃນໄລຍະການຂົນສົ່ງທາງຍາວ.
ໄດ້ຮັບປະໂຫຍດສູງສຸດຈາກຮູບເງົາເຄື່ອງຈັກຂອງທ່ານ
ການຊື້ເຄື່ອງບໍລິໂພກທີ່ຖືກຕ້ອງແມ່ນພຽງແຕ່ເຄິ່ງຫນຶ່ງຂອງສົມຜົນ. ການນໍາໃຊ້ມັນປະສິດທິຜົນກໍານົດຜົນຕອບແທນໃນໄລຍະຍາວຂອງທ່ານກ່ຽວກັບການລົງທຶນແລະການວັດແທກຄວາມຍືນຍົງ. ການເພີ່ມປະສິດທິພາບການນໍາໃຊ້ແມ່ນຂະບວນການຢ່າງຕໍ່ເນື່ອງທີ່ເຮັດໃຫ້ການຫຼຸດລົງຢ່າງຫຼວງຫຼາຍໃນການໃຊ້ຈ່າຍໃນການດໍາເນີນງານ.
Calibration ເຄື່ອງທີ່ເຫມາະສົມ
ເຖິງແມ່ນວ່າຟິມ nano-film ທີ່ມີຄຸນນະພາບສູງສຸດຈະເຮັດວຽກໄດ້ຕໍ່າກວ່າຖ້າຮາດແວຖືກປັບທຽບບໍ່ດີ. ການບໍາລຸງຮັກສາເປັນປົກກະຕິແມ່ນສໍາຄັນ. ພະນັກງານບໍາລຸງຮັກສາຕ້ອງກວດສອບການຕັ້ງຄ່າຄວາມເຄັ່ງຕຶງເປັນປະຈຳ, ເຮັດຄວາມສະອາດລູກກິ້ງກ່ອນການຍືດອອກເພື່ອເອົາຢາງທີ່ຕິດຢູ່, ແລະກວດສອບອັດຕາສ່ວນເກຍ. ການຮັບປະກັນອຸປະກອນຂະຫຍາຍວັດສະດຸໄປສູ່ຄວາມອາດສາມາດທີ່ດີທີ່ສຸດຂອງມັນໂດຍບໍ່ມີການກະຕຸ້ນໃຫ້ນ້ໍາຕາຈຸນລະພາກຮັບປະກັນວ່າທ່ານກໍາລັງເພີ່ມຜົນຜະລິດຂອງທຸກໆມ້ວນດຽວ. ເຄື່ອງຈັກທີ່ຍືດຕົວຢູ່ທີ່ 150% ເມື່ອມີຄວາມສາມາດ 250% ແມ່ນຕົກຄ້າງຢ່າງງຽບໆເປັນພັນໆໂດລາຕໍ່ປີ.
ຄວາມຜິດພາດທາງເທິງເພື່ອຫຼີກເວັ້ນການໃນເວລາທີ່ເລືອກຮູບເງົາ stretch ເຄື່ອງ
ກ່ອນທີ່ຈະສິ້ນສຸດສັນຍາການຈັດຊື້, ຜູ້ຈັດການຄັງສິນຄ້າຕ້ອງມີຄວາມລະມັດລະວັງກ່ຽວກັບບັນຫາທົ່ວໄປທີ່ມັກຈະເຮັດໃຫ້ສາຍການຫຸ້ມຫໍ່ອັດຕະໂນມັດຫຼຸດລົງ.
ຄວາມຜິດພາດ 1: ການໃຊ້ຮູບເງົາຍືດມືໃສ່ອຸປະກອນອັດຕະໂນມັດ. ຮູບເງົາມືແລະຮູບເງົາເຄື່ອງຈັກແມ່ນຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນໂດຍພື້ນຖານ. ມ້ວນເຄື່ອງແມ່ນໜັກກວ່າ ແລະຖືກອອກແບບທາງເຄມີເພື່ອທົນທານຕໍ່ແຮງຍືດຕົວດ້ວຍຄວາມໄວສູງສຸດຂອງລົດບັນທຸກເຄື່ອງຈັກ. ການພະຍາຍາມແລ່ນຟິມມືຜ່ານສາຍອັດຕະໂນມັດຈະສົ່ງຜົນໃຫ້ມີການໂຫຼດໃນທັນທີ ແລະການບັນຈຸບໍ່ພຽງພໍອັນຕະລາຍ.
ຄວາມຜິດພາດທີ 2: ການສົມມຸດວ່າໜາກວ່າຈະດີກວ່າສະເໝີ. ການໃຊ້ກໍາລັງຄວບຄຸມຫຼາຍເກີນໄປແມ່ນຄວາມຜິດພາດເລື້ອຍໆແລະມີຄ່າໃຊ້ຈ່າຍຫຼາຍ. ໃນຂະນະທີ່ຂໍ້ກໍາຫນົດ 120-gauge ສະຫນອງຄວາມເຂັ້ມແຂງອັນໃຫຍ່ຫຼວງ, ການນໍາໃຊ້ມັນໃສ່ pallet ຂອງເຄື່ອງບໍລິໂພກທີ່ມີນ້ໍາຫນັກເບົາຈະສົ່ງຜົນໃຫ້ເກີດການໂຫຼດ. ຄວາມເຄັ່ງຕຶງຂອງພລາສຕິກທີ່ຫນາເກີນໄປສາມາດຍຸບກ່ອງມ້ວນໄດ້ຢ່າງງ່າຍດາຍ. ຄວາມໜາຈະຕ້ອງເປັນສັດສ່ວນສະເໝີກັບຄວາມທົນທານຂອງແຮງດັນ.
ຄວາມຜິດພາດ 3: ການລະເລີຍໂປຣໄຟລ໌ການໂຫຼດທາງກາຍະພາບ. ການຂາດການປະເມີນວ່າການໂຫຼດແມ່ນເປັນເອກະພາບ, ເລັກນ້ອຍສະຫມໍ່າສະເຫມີ, ຫຼືສະຫມໍ່າສະເຫມີສູງທີ່ມີແຄມແຫຼມເຮັດໃຫ້ການເລືອກວັດສະດຸທີ່ບໍ່ດີ. ການຫໍ່ການໂຫຼດທີ່ບໍ່ສະຫມໍ່າສະເຫມີກັບຜະລິດຕະພັນສຽງໂຫວດທັງຫມົດມາດຕະຖານຮັບປະກັນຄວາມລົ້ມເຫຼວຂອງການເຈາະໃນລະຫວ່າງການຂົນສົ່ງ. ການນໍາໃຊ້ສູດທີ່ມີລາຄາແພງໃນການໂຫຼດທີ່ເປັນເອກະພາບຢ່າງສົມບູນແມ່ນການເສຍເງິນທຶນທີ່ຊ້ໍາຊ້ອນ.
ສະຫຼຸບ
ອຸປະກອນແມ່ນພຽງແຕ່ເປັນທີ່ເຊື່ອຖືໄດ້ເປັນອຸປະກອນການແລ່ນຜ່ານ rollers ຂອງຕົນ. ຢຸດການຄາດເດົາກັບເຄື່ອງບໍລິໂພກຂອງທ່ານ. ກວດສອບການໂຫຼດປັດຈຸບັນຂອງທ່ານ, ທົດສອບວັດ micron ທີ່ແຕກຕ່າງກັນ, ແລະຈັດການເລືອກອຸປະກອນຂອງທ່ານກັບອັດຕາສ່ວນຕົວຈິງຂອງເຄື່ອງຈັກຂອງທ່ານ. ການເລືອກມ້ວນລາຄາຖືກທີ່ສຸດໃນຕະຫຼາດມັກຈະພິສູດວ່າເປັນຄວາມຜິດພາດທີ່ມີລາຄາແພງທີ່ສຸດຖ້າມັນສົ່ງຜົນໃຫ້ຜະລິດຕະພັນເສຍຫາຍຫຼືສິ່ງເສດເຫຼືອຫຼາຍເກີນໄປ. ຖ້າທ່ານກໍາລັງຍົກລະດັບການຫຸ້ມຫໍ່ທ້າຍແຖວຂອງທ່ານຫຼືຕ້ອງການຮັບປະກັນການໂຫຼດອຸດສາຫະກໍາຂະຫນາດໃຫຍ່, ຄົ້ນຫາວິທີແກ້ໄຂອັດຕະໂນມັດຂັ້ນສູງທີ່ Leizhan Paper Tech. ເຂົ້າໄປເບິ່ງເວັບໄຊທ໌ທາງການຂອງພວກເຮົາເພື່ອຊອກຫາອຸປະກອນຫໍ່ເຄື່ອງທີ່ເຮັດໜ້າທີ່ໜັກໄດ້ຕາມຄວາມຕ້ອງການສະເພາະຂອງທ່ານ.
FAQ
ຂ້ອຍສາມາດໃຊ້ຮູບເງົາຍືດມືໃສ່ເຄື່ອງຫໍ່ຜ້າຍືດໄດ້ບໍ?
ບໍ່ແມ່ນແທ້ໆ. ຮູບເງົາເຄື່ອງຈັກແມ່ນຜະລິດຢູ່ໃນແກນຂະຫນາດໃຫຍ່ຫຼາຍແລະຖືກວິສະວະກໍາໂດຍສະເພາະດ້ວຍຢາງທີ່ກ້າວຫນ້າເພື່ອທົນກັບກົນໄກການຍືດຍາວຄວາມໄວສູງຂອງອຸປະກອນອັດຕະໂນມັດ. ໜັງມືຂາດຄວາມຢືດຢຸ່ນຂອງສານເຄມີນີ້ ແລະຈະງັບ ຫຼືບໍ່ສາມາດຍືດໄດ້ຢ່າງຖືກຕ້ອງເມື່ອຖືກແຮງດັນຈາກເຄື່ອງຈັກ.
ຂ້ອຍຈະຮູ້ໄດ້ແນວໃດວ່າຄວາມຫນາຂອງຟິມຂອງຂ້ອຍຖືກຕ້ອງກັບການໂຫຼດຂອງຂ້ອຍບໍ?
ຖ້າການໂຫຼດຂອງ pallet ຂອງທ່ານປ່ຽນຫຼື lean ໃນລະຫວ່າງການຂົນສົ່ງ, ວັດສະດຸຂອງທ່ານອາດຈະບາງເກີນໄປຫຼືຂາດຄວາມຊົງຈໍາທີ່ມີຄວາມຈໍາເປັນ. ໃນທາງກົງກັນຂ້າມ, ຖ້າກ່ອງມ້ວນຂອງທ່ານຖືກບີບອັດໃນລະຫວ່າງຮອບຫໍ່, ພາດສະຕິກແມ່ນຫນາເກີນໄປ, ຫຼືຄວາມກົດດັນຂອງການຂົນສົ່ງຂອງເຈົ້າຖືກຕັ້ງໄວ້ສູງເກີນໄປ. ຜະລິດຕະພັນ 80-gauge ເປັນມາດຕະຖານພື້ນຖານສໍາລັບການແກ້ໄຂບັນຫາການບັນຈຸເຫຼົ່ານີ້.
ຂ້ອຍຈະຄິດໄລ່ຄ່າຮູບເງົາ stretch ຕໍ່ການໂຫຼດໄດ້ແນວໃດ?
ວິທີການທີ່ຖືກຕ້ອງທີ່ສຸດແມ່ນການຕັດແລະຊັ່ງນໍ້າຫນັກຮູບເງົາຈາກ pallet ຫໍ່ຫມົດ. ແບ່ງນ້ໍາຫນັກນັ້ນດ້ວຍນ້ໍາຫນັກທັງຫມົດຂອງມ້ວນ, ຫຼັງຈາກນັ້ນຄູນດ້ວຍຄ່າໃຊ້ຈ່າຍຂອງມ້ວນ. ນີ້ເຮັດໃຫ້ທ່ານມີຄ່າໃຊ້ຈ່າຍທີ່ແທ້ຈິງຕໍ່ການໂຫຼດ. ມັນເປັນຕົວຊີ້ວັດອັນດຽວທີ່ມີຄວາມສໍາຄັນ, ເພາະວ່າການປະເມີນໂດຍອີງໃສ່ຄ່າໃຊ້ຈ່າຍຕໍ່ມ້ວນບໍ່ສົນໃຈຄວາມສາມາດຂອງຜົນຜະລິດກ່ອນການຍືດຕົວຂອງເຄື່ອງຈັກຂອງທ່ານ.
ແມ່ນຫຍັງທີ່ເຮັດໃຫ້ຮູບເງົາຍືດເຍື້ອແຕກໃນລະຫວ່າງຮອບເຄື່ອງຈັກ?
ການແຍກຮູບເງົາທີ່ສອດຄ່ອງກັນໂດຍປົກກະຕິຊີ້ໃຫ້ເຫັນບັນຫາກົນຈັກຫຼືໂປຣໄຟລ໌ແທນທີ່ຈະເປັນພາດສະຕິກທີ່ບໍ່ດີ. ການກະທຳຜິດທີ່ພົບເລື້ອຍທີ່ສຸດລວມມີການສ້າງຢາງໜຽວຢູ່ເທິງລູກກິ້ງກ່ອນການຍືດ, ການຕັ້ງຄ່າຄວາມເຄັ່ງຕຶງຂັ້ນສອງທີ່ບໍ່ຖືກຕ້ອງ, ມຸມການໂຫຼດທີ່ຄົມຊັດ, ຫຼືການໃຫ້ອາຫານຜະລິດຕະພັນທີ່ເປົ່າປ່ຽວທີ່ບໍ່ໄດ້ຢືດອອກເປັນຜ້າຫໍ່ແຂນ rotary ຄວາມໄວສູງທີ່ຖືກກໍານົດໄວ້ສໍາລັບອັດຕາສ່ວນການຍືດສູງ.
ຮູບເງົາ Blown ມີຄວາມໜາກວ່າ Cast Film ສະເໝີບໍ?
ບໍ່ຈໍາເປັນ. ວັດສະດຸທັງສອງສາມາດຜະລິດໄດ້ໃນທົ່ວຄວາມຫລາກຫລາຍຂອງເຄື່ອງວັດແທກໄມໂຄຣນ. ຢ່າງໃດກໍຕາມ, ເນື່ອງຈາກຂະບວນການເຮັດຄວາມເຢັນສອງທິດທາງທີ່ໃຊ້ໃນລະຫວ່າງການ extrusion, ຜະລິດຕະພັນ blown ເປັນໂຄງສ້າງ tougher ແລະ exponentially ທົນທານຕໍ່ puncture ຫຼາຍຢູ່ໃນຄວາມຫນາຄືກັນອ້ອຍຕ້ອຍເມື່ອທຽບກັບການຫລໍ່ຂອງຕົນ.
ຜົນຜະລິດກ່ອນ stretch ຫມາຍຄວາມວ່າແນວໃດໃນເວລາຊື້ຮູບເງົາ?
ຜົນຜະລິດທາງສ່ວນຫນ້າຂອງ stretch ຫມາຍເຖິງອັດຕາສ່ວນສູງສຸດທີ່ຮາດແວອັດຕະໂນມັດຂອງທ່ານສາມາດຍືດພາດສະຕິກກ່ອນທີ່ຈະນໍາໃຊ້ມັນໃສ່ pallet ໄດ້. ສໍາລັບຕົວຢ່າງ, ຜົນຜະລິດ 250% ຫມາຍຄວາມວ່າຫນຶ່ງຕີນຂອງວັດສະດຸໃນມ້ວນແມ່ນ stretched ກາຍເປັນ 3.5 ຕີນຂອງພາດສະຕິກຫໍ່ກ່ຽວກັບການໂຫຼດໄດ້. ການໃຫ້ຜົນຜະລິດສູງສຸດນີ້ແມ່ນວິທີທີ່ມີປະສິດທິພາບທີ່ສຸດໃນການຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການບໍລິໂພກໂດຍລວມຂອງທ່ານຢ່າງຫຼວງຫຼາຍ.


